Mi veredicto, desde el principio: conectar los equipos de dos proveedores a un solo WCS nunca se trata de "si se puede conectar". Se trata de "si puede alcanzar el rendimiento nominal después de conectar". En todos los proyectos WCS multiproveedor en los que he trabajado, menos de uno de cada diez fracasó en la interfaz. Nueve de cada diez se conectaron bien, y luego nunca funcionaron a plena velocidad.
Piensen en el WCS como el director de una orquesta, y en las dos marcas de equipos como dos secciones de músicos. Lograr que todos lean la misma partitura (el protocolo de comunicación) es una cosa. Lograr que todos sigan el mismo ritmo (el tiempo takt) es otra. Al inicio del proyecto, todos preguntan "si se puede conectar". Después de la puesta en marcha, sangran todos los días por "si puede funcionar a pleno".
Qué controla realmente un WCS
Un WCS en realidad solo hace tres cosas: enrutamiento (qué desvío toma cada caja), ritmo (cuándo liberar, y a qué velocidad) y estado (qué segmento está atascado, cuál está sin material). Con un solo proveedor, las tres viven dentro de un mismo "dialecto". Con la integración multiproveedor, un sistema tiene que hablar dos dialectos a la vez.
El PLC del proveedor A escanea cada 10ms; el del proveedor B, cada 50ms. La señal de fotocélula del proveedor A es normalmente abierta; la del proveedor B es normalmente cerrada. El código de alarma 4001 significa "sobrecarga del motor" en A y "fotocélula sucia" en B. El momento en que el apretón de manos del protocolo tiene éxito es el momento en que empiezan los verdaderos problemas: la semántica nunca coincidió. Es como dos personas que hablan inglés, una con acento de Londres y otra con jerga de Texas. Reconoces cada palabra y malinterpretas cada frase.
Dónde se rompen realmente los proyectos multiproveedor
En 2023, un almacén de comercio electrónico 3PL en Kunshan, China. La fase uno fue un clasificador cross-belt de una marca internacional, instalado en 2019. La fase dos añadió una línea de transportadores de banda nacional para preclasificación, que confluía en la fase uno. Un solo WCS, todo conectado.
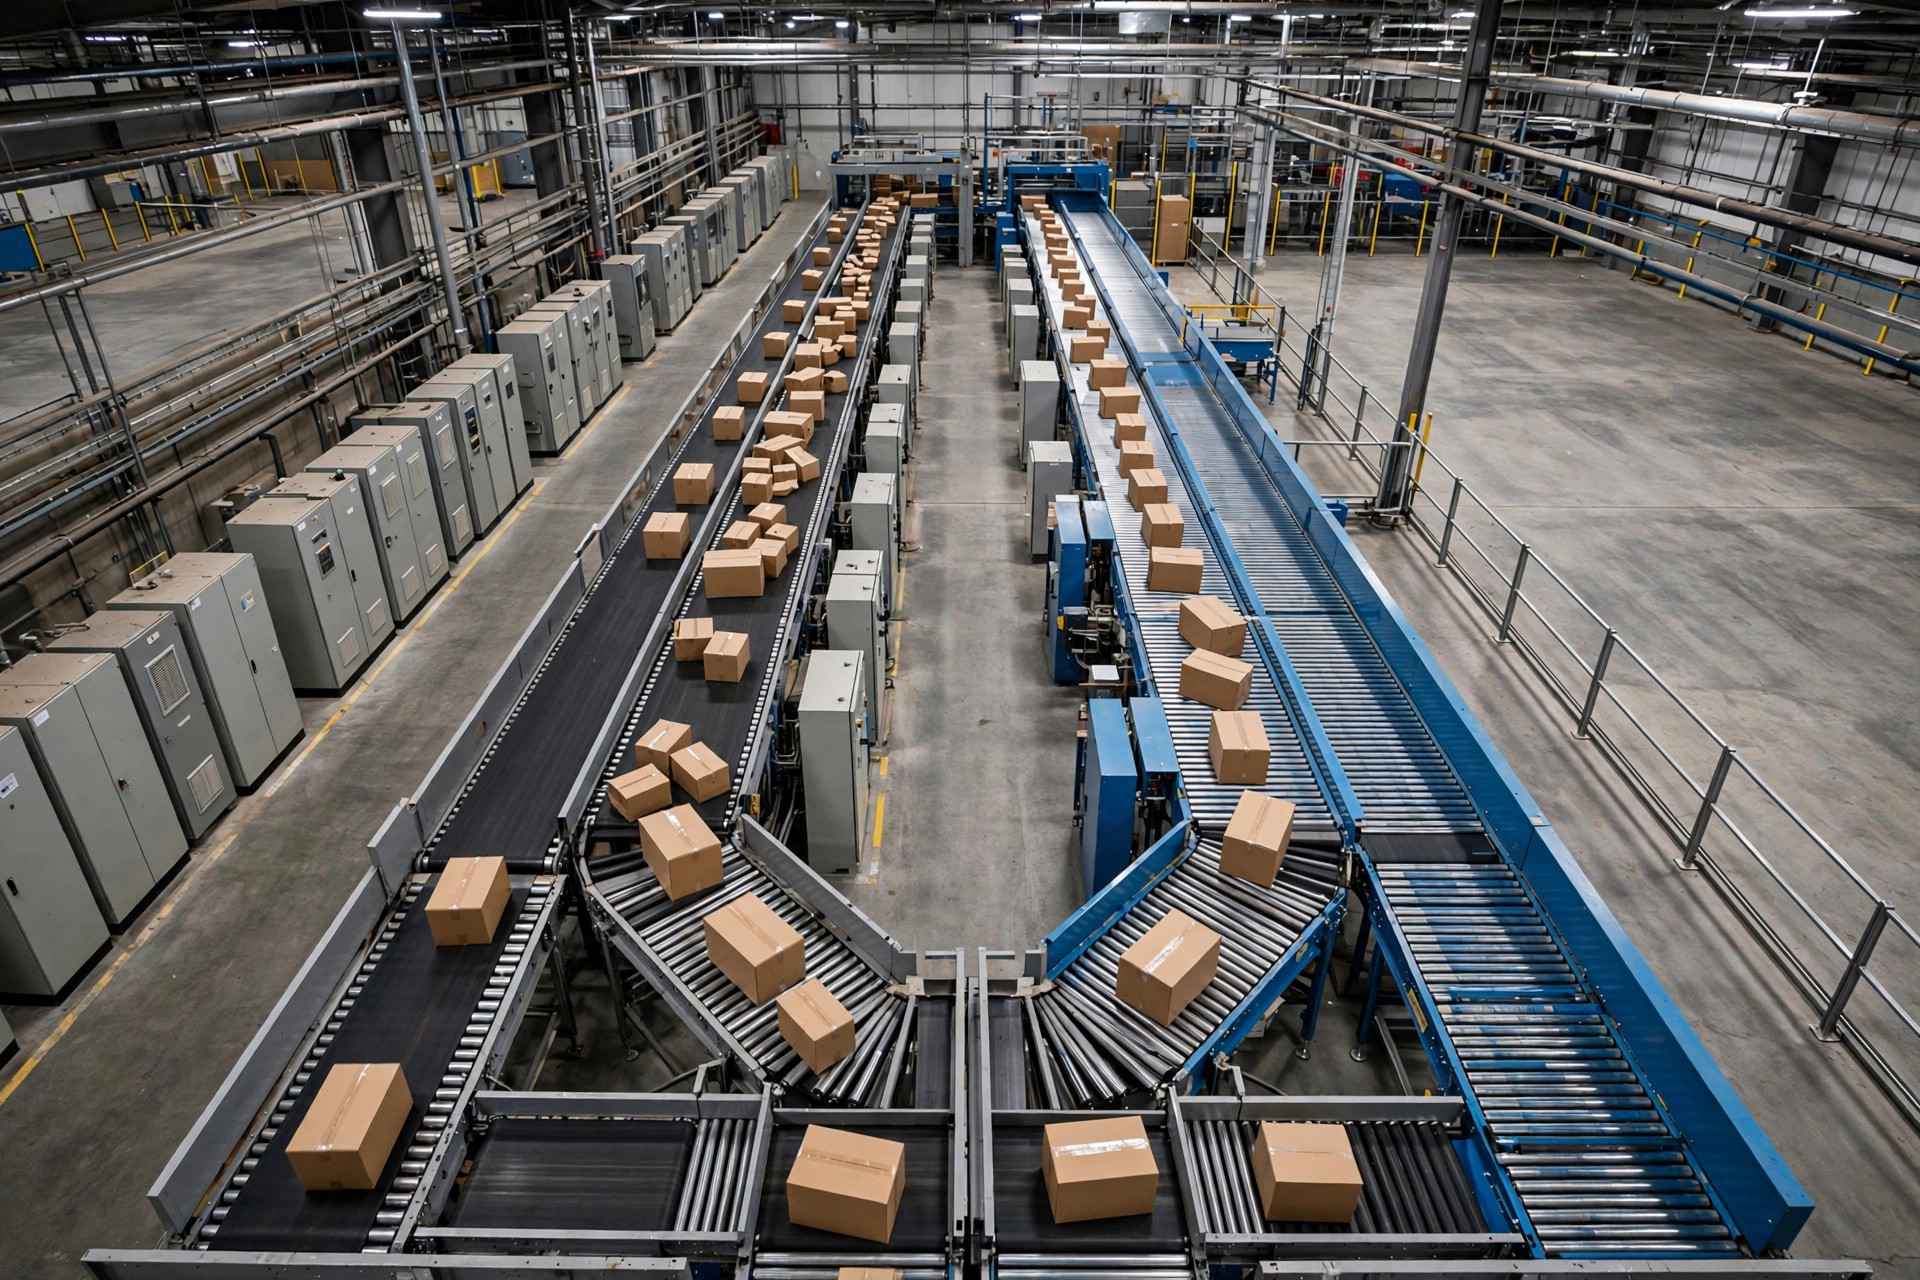
Dos semanas después de la puesta en marcha, todos los días a las 10 AM, cuando llegaba la ola de promociones, el punto de confluencia se convertía en un atasco: las cajas entraban a toda velocidad desde la fase dos a 2 m/s mientras la línea de la fase uno, a 1.5 m/s, aún no había liberado espacio. Las cajas chocaban en la confluencia, y la tasa de daños saltó de 0.3% a 1.1%. Tardó un mes en encontrarse la causa raíz, y era casi gracioso: las señales de "liberación confirmada" de los dos PLC estaban desincronizadas 300ms: el proveedor A pensaba "ya te lo dije", el proveedor B seguía esperando "la instrucción oficial". La solución fue gloriosamente poco tecnológica: una sección de amortiguación de velocidad variable de 6 metros antes de la confluencia, que ajustaba dinámicamente la velocidad de entrada de la fase dos a la velocidad en tiempo real de la fase uno. La tasa de daños volvió a 0.35%. Feo, pero funciona.
En 2024, un centro de distribución de ropa en Ontario, California. La línea antigua era Hytrol de 2015; la línea nueva era un transportador de rodillos de un integrador local. Dos protocolos en la capa de interfaz: EtherNet/IP en la línea antigua, Profinet en la nueva, dos controladores ejecutándose en el servidor WCS. La trampa más cara fue el mantenimiento: el electricista del turno de noche podía leer las alarmas de la línea antigua dormido, pero los códigos de la línea nueva implicaban buscar en un manual en inglés de 80 páginas. Una mañana a las 3 AM la línea nueva lanzó el "Error 2147" y quedó parada 40 minutos. El electricista supuso un motor quemado y lo tenía medio desmontado antes de descubrir un soporte de fotocélula suelto: no podía leer el código. El verdadero impuesto del multiproveedor nunca se pagó cuando compraste el equipo. Se paga a las 3 AM cuando la línea está caída.
La línea de decisión: tres formas de operar líneas multiproveedor con un solo WCS
Los principios y las historias de guerra están sobre la mesa. Ahora, la línea. Hay exactamente tres formas de hacer la integración WCS multiproveedor, no hay una cuarta:
| Enfoque | Cómo funciona | Costo inicial | Tiempo de puesta en marcha | Techo de rendimiento | Carga de mantenimiento | Encaja cuando |
|---|---|---|---|---|---|---|
| Mantenerlas separadas | Dos instancias de WCS (o WCS más el supervisor propio del proveedor), traspaso a nivel de sistema | Bajo | Corto | Lo que cada una pueda dar | Baja | Las líneas son físicamente independientes, apenas interactúan |
| Un WCS, dos controladores PLC | El WCS hace de traductor, cada lado habla su propio dialecto | Medio | Medio | Aproximadamente 3,000–6,000 cajas/hora | Alta | Las confluencias/desvíos interactúan, pero los requisitos de takt son modestos |
| Un WCS, plataforma PLC unificada | El programa PLC de un proveedor se reescribe según una especificación común | Alto | Largo | 6,000+ cajas/hora | Media | Takt alto, muchos puntos de confluencia, expansión a largo plazo prevista |
¿Dónde está la línea? Dos números: cantidad de puntos de confluencia y takt objetivo. Más de 3 puntos de confluencia y un objetivo por encima de 6,000 cajas por hora: vayan con la tercera opción, sin dudarlo. Por debajo de esa línea, la segunda opción es el punto ideal. La primera opción es válida en exactamente una situación: que las dos líneas realmente nunca se toquen. Un solo punto de confluencia la convierte en una mina terrestre.
Es hora de disparar contra un requisito falso que escucho constantemente: "Queremos un WCS que controle todo el edificio con un hermoso panel de monitoreo". Un WCS se gana su lugar por el takt y el enrutamiento, no por los paneles. La pantalla más bonita del mundo no evitará que las cajas choquen en la confluencia, y seguirás pagando por cada una dañada. Aquí va otro: "Estandaricemos ambas líneas en nuestra marca preferida de PLC para tener repuestos comunes". Hagan primero las cuentas: nuevo hardware PLC, programas reescritos, nueva puesta en marcha: el costo de conversión de una línea les compra años de repuestos. A menos que el takt los obligue a unificar, no lo toquen. Si no está roto, no lo estandaricen.
Las trampas de mantenimiento: el día de la entrega es cuando llega la factura
El día en que se firma el proyecto es el día en que la integración multiproveedor empieza a cobrarles. Cuatro reglas duras:
Primero, los códigos de alarma necesitan una hoja de traducción. Número de alarma del WCS → código del proveedor A → código del proveedor B → acción correctiva, impresa y pegada dentro de la puerta del gabinete de control. ¿Esa interrupción de 40 minutos a las 3 AM en Ontario? Una hoja laminada la habría evitado.
Segundo, duplicar el inventario de repuestos no es negociable. Dos familias de PLC, dos tipos de fotocélula, dos marcas de variadores: sus SKU de repuestos se duplican de la noche a la mañana. En el presupuesto del proyecto, todos cuentan la diferencia de precio del equipo y nadie cuenta repuestos y capacitación. En mis proyectos, los sitios multiproveedor tienen un costo anual de repuestos más capacitación 30–50% mayor que los sitios de un solo proveedor.
Tercero, cualquier cambio de firmware o programa de cualquiera de los proveedores debe pasar primero 72 hours en el entorno de pruebas. Un proveedor lanzó una actualización de firmware que cambió un formato de mensaje; el controlador del WCS no siguió el ritmo, y toda la línea quedó parada medio día. He visto ese accidente exacto dos veces. Las dos veces alguien dijo "pensé que era solo una actualización menor".
¿Valió la pena o no? Observen este único número
Aquí va la conclusión contraintuitiva: el noventa por ciento del ahorro en equipos por abastecimiento multiproveedor se devuelve en tres años en otra moneda: intervención manual, daños, repuestos, tiempo de inactividad. Hagan las cuentas: una línea de confluencia de 6,000 cajas por hora que pierde la sincronización del takt empujará aproximadamente el 2% de las cajas al manejo manual cada día. Doce horas de operación significan 72,000 cartons, el 2% son 1,440 cartons, 30 extra seconds cada una: eso son 12 horas-hombre, un turno entero tirado a la basura cada día. En una instalación de EE. UU., con costos laborales totalmente cargados, eso ya entra bien en seis cifras al año, perdidas.
Así que dejen de preguntar "cuánto nos ahorró el multiproveedor". Pregunten en cambio este único número: tasa de pérdida por mezcla de proveedores = (takt nominal − takt real sostenido) ÷ takt nominal. Por encima de 15%, la integración fracasó, y el ahorro volverá a cobrar con intereses. Mantenida por debajo de 5%, el dinero estuvo bien gastado.
La integración multiproveedor no es un problema tecnológico. Es un problema contable. Hagan bien las cuentas y un solo WCS puede operar con tantos proveedores como quieran. Si las hacen mal, incluso un solo proveedor es demasiado.
Por Da Liu, Ingeniero de Automatización Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.