Poco después de las seis de la mañana, la puerta enrollable de un muelle de almacenamiento en frío se levanta y el aire frío se derrama sobre la plataforma. Un camión refrigerado está estacionado en el muelle y el conductor entrega la documentación de un cargamento de carne porcionada. El supervisor del almacén no firma primero. Camina hasta la parte trasera del camión y observa las cajas cercanas a la puerta: nada está dañado, el apilado es ordenado, pero las cajas más cercanas a la puerta han estado claramente en un entorno distinto al de las que están más adentro. Es una observación pequeña, y es exactamente por donde la manipulación de la carne en la cadena de frío del almacén suele empezar a fallar. La mercancía no llega en condiciones uniformes, y un almacén que acepta un cargamento solo por la documentación traslada la irregularidad del tramo de transporte directamente a su propio inventario.
Los informes sobre las operaciones de la cadena de frío vuelven siempre al mismo patrón. La pérdida de calidad en el almacenamiento de carne rara vez proviene de un solo fallo espectacular. Proviene de pequeñas desviaciones que se acumulan: una zonificación que existe solo como marcas en el suelo, controles de temperatura que capturan un solo momento en lugar de una curva, y una descongelación apresurada porque espera una oleada de salida. Cada una parece soportable por separado; juntas acortan silenciosamente la vida útil esperada de un lote. La zonificación, el control de temperatura y la descongelación son, por tanto, una cadena continua desde la recepción hasta el despacho, y la manipulación de la carne en la cadena de frío del almacén es la disciplina de mantenerla intacta.
Zonificación en la manipulación de la carne en la cadena de frío del almacén: separación, no solo líneas en el suelo
Un almacén de distribución regional en el este de China aprendió esta lección por las malas. La carne refrigerada y la congelada compartían una única zona de clasificación, separadas solo por líneas pintadas. Durante una ajetreada ventana de recepción matutina, un palé de carne refrigerada se estacionó temporalmente en el borde de la zona de congelados para liberar espacio. Permaneció menos de un turno, y nada en su aspecto cambió. Sin embargo, las reclamaciones de clientes de ese lote incluyeron más tarde informes de mal olor dentro de su vida útil. Ninguna persona tuvo la culpa; cada uno había seguido su propio paso. El fallo estaba en la propia zonificación: nunca se había convertido en separación física, separación en el tiempo y separación del movimiento de personas y equipos.
Una zonificación real significa mantener apartada la mercancía de distintos niveles de riesgo en el espacio, en el tiempo y en la operación. El producto fresco y el congelado deben almacenarse por separado, y una subdivisión adicional por origen, lote y estado de inspección importa tanto como eso. La zona de cuarentena merece una atención especial: la mercancía que aún no ha superado el muestreo de temperatura y la inspección visual no debe ir directamente a una ubicación aprobada, ni siquiera como un favor temporal. Un favor que no causa ningún incidente se convierte en hábito, y una vez que es hábito, se pierde la trazabilidad: nadie puede reconstruir después qué lote estuvo dónde, ni durante cuánto tiempo.
Una segunda dimensión, a menudo pasada por alto, es el movimiento de personas y equipos. Carretillas elevadoras que van directamente de la recepción al despacho, carros que regresan de la descongelación a la clasificación, contenedores compartidos que se mueven entre zonas: cada uno crea una ruta por la que puede viajar la contaminación. La solución duradera es que las propias rutas formen parte de la zonificación, con recorridos dedicados y zonas de amortiguación para la recepción, la inspección, el almacenamiento, la descongelación y el despacho, y con herramientas y contenedores asignados a una sola zona en lugar de compartidos. Esto parece un recorrido extra en el plano, pero elimina reprocesos y gestión de reclamaciones después, y a lo largo de toda la cadena ahorra tiempo.
Control de temperatura en la manipulación de la carne en la cadena de frío del almacén: por qué una curva continua supera a una sola lectura favorable
El control de temperatura es la segunda barrera, y la que más fácilmente se interpreta mal. Muchos almacenes todavía aceptan un cargamento con un solo número: una lectura superficial a la llegada, y si pasa, el cargamento va a existencias. Pero una lectura superficial describe solo un momento y un punto; no dice nada sobre lo que el cargamento experimentó durante las horas anteriores. Un lote que se calentó durante una parada y luego volvió a enfriarse puede superar perfectamente un control puntual, mientras el daño a la calidad ya se ha producido.
Un almacén urbano que sirve a clientes de cadenas de restaurantes cambió su enfoque tras un punto ciego similar. En la recepción, el personal seguía muestreando las temperaturas de las cajas, pero también pedía el registro continuo de temperatura que viajaba con el cargamento, archivado contra el lote. En el primer mes, el nuevo control detectó dos cargamentos que habían superado los controles puntuales pero mostraban curvas anómalas: uno se había calentado notablemente durante una parada prolongada, el otro había sufrido un fallo intermitente de la refrigeración durante la noche. Ninguno fue directamente a existencias; ambos quedaron en cuarentena y se evaluaron frente a la especificación del cliente. La lección no fue un mejor equipo, sino cambiar la evidencia de un punto a una línea.
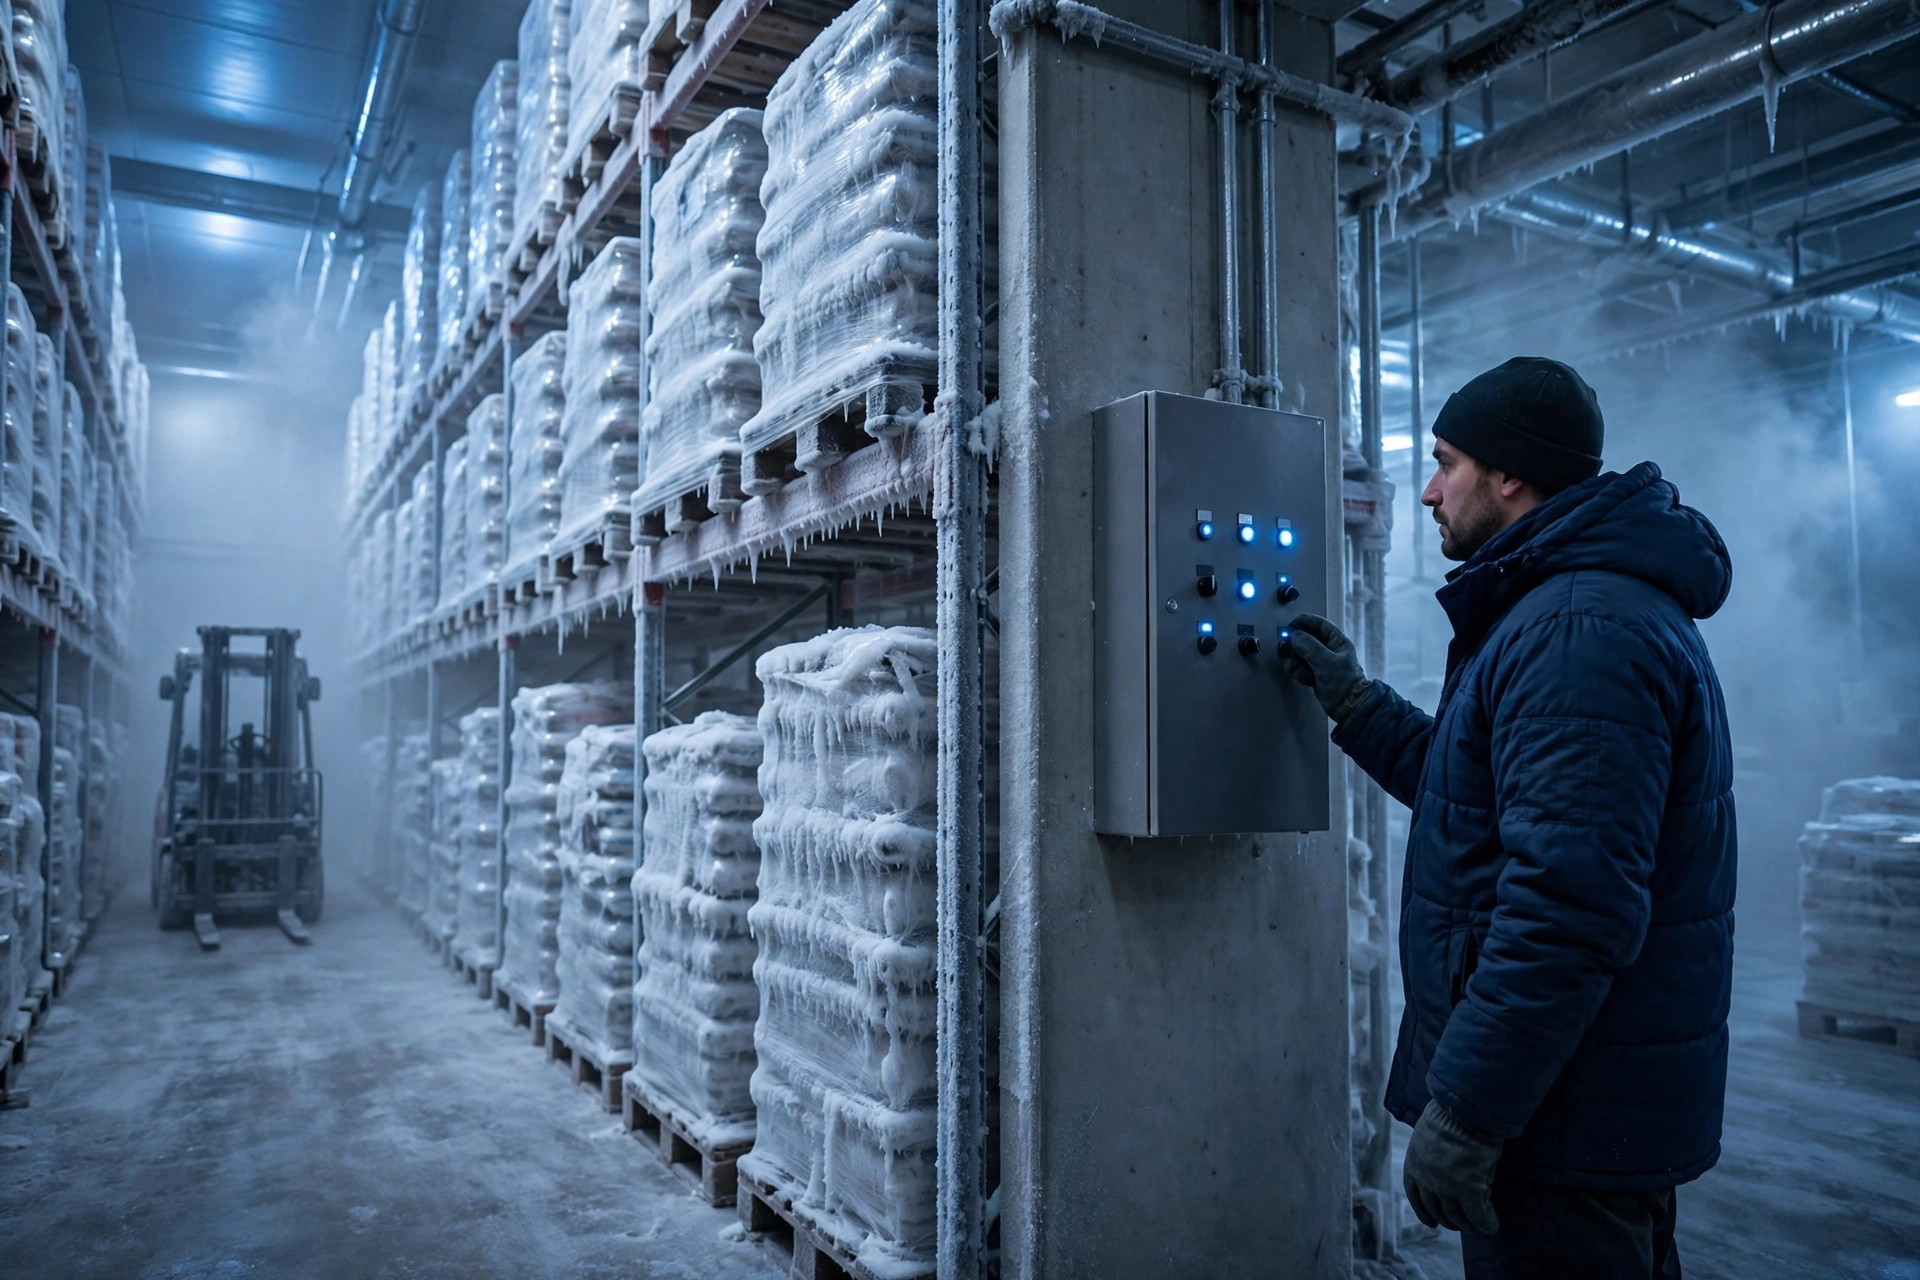
Dentro del almacén se aplica la misma lógica. Puertas que se abren con frecuencia, palés apilados tan juntos que bloquean el flujo de aire y zonas que comparten una misma unidad de refrigeración pueden dejar una zona local a la deriva mientras la pantalla junto a la puerta marca valores normales. Por tanto, la supervisión es necesaria en dos niveles: la cámara frigorífica en su conjunto y revisiones periódicas en las posiciones de palé que más importan. Igual de importante es acordar de antemano qué ocurre cuando algo parece ir mal: cuarentena y observación, rotación acelerada o aviso al cliente. Cada una debe ser un procedimiento escrito con un registro adjunto, no improvisado por quien esté de turno. Un control de temperatura sin registros no puede demostrarse después, y una cadena de frío indemostrable es difícil de defender cuando un cliente hace preguntas.
| Etapa | Práctica solo con controles puntuales | Práctica con curva continua |
|---|---|---|
| Recepción | Una lectura superficial; si pasa, se ubica en almacén | Muestreo de cajas más el registro continuo; los lotes anómalos quedan en cuarentena |
| Almacenamiento | Dependencia de la pantalla junto a la puerta | Supervisión de la cámara más revisiones en posiciones clave de palé |
| Gestión de excepciones | Decidida en el momento por el equipo de turno | Pasos de cuarentena y notificación acordados de antemano, totalmente registrados |
| Despacho | Recuento frente a la documentación del pedido | Cantidad, lote y registro de temperatura comprobados juntos antes de la liberación |
El marco detrás de esta tabla es una frase: cualquier práctica que solo pueda demostrar el cumplimiento en un solo momento es insuficiente para un producto tan sensible al tiempo como la carne; solo una que pueda reconstruir un periodo de tiempo merece llamarse cadena de frío.
Descongelación en la manipulación de la carne en la cadena de frío del almacén: la barrera con más probabilidades de sacrificarse por la velocidad
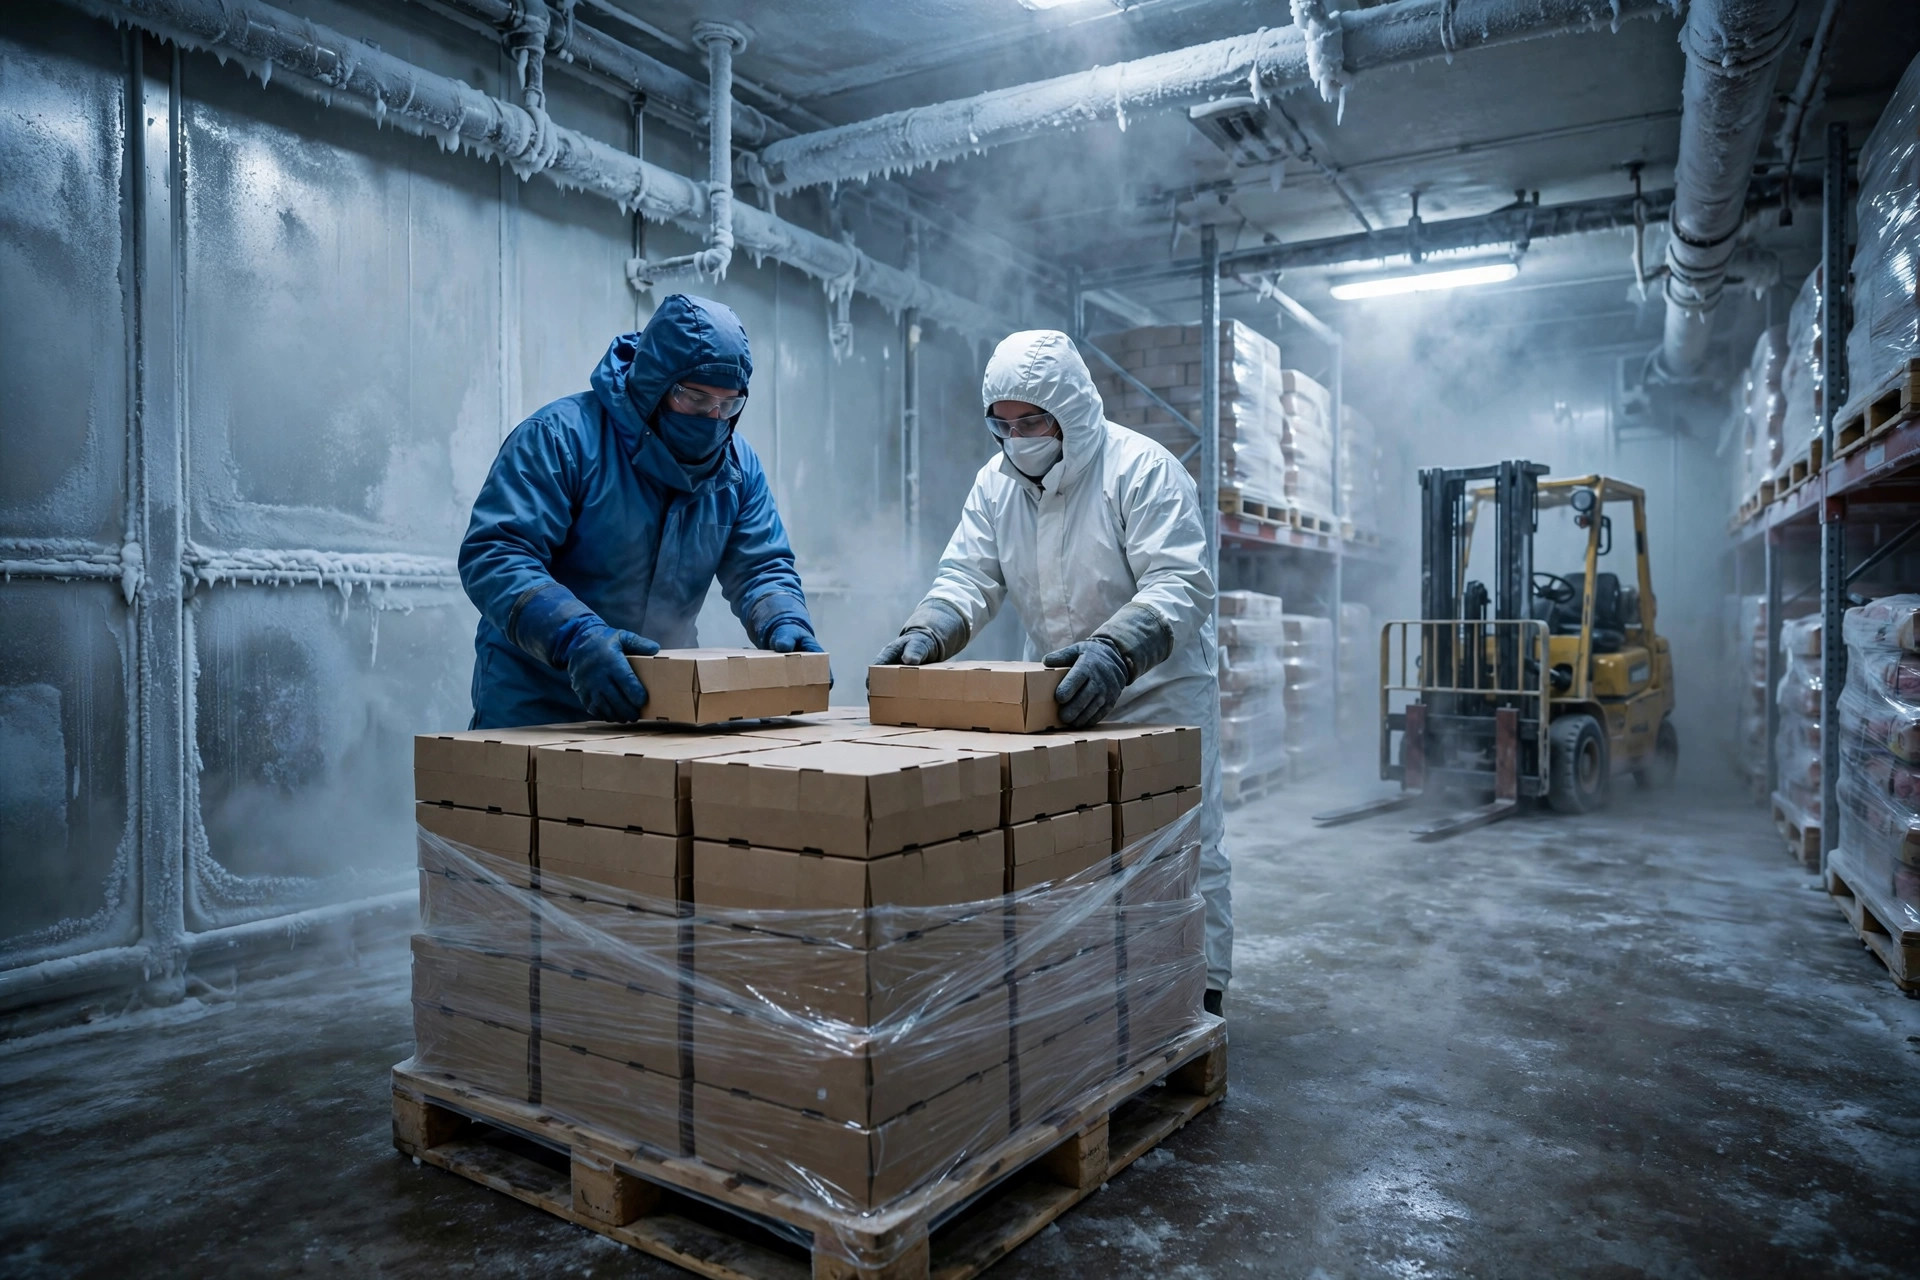
La descongelación es la barrera que más probablemente se subestima, por una razón comprensible: no genera ingresos directos, ocupa espacio, lleva tiempo y suele situarse justo antes de un pico de salida. La tentación es acortarla, o trasladar el producto a una zona de amortiguación más cálida antes de tiempo. El resultado es familiar: el exterior se descongela mientras el centro sigue congelado, el rendimiento de corte cae, se pierde líquido en exceso y el cliente recibe un producto que parece y se siente por debajo del estándar.
Un enfoque más estable trata la descongelación como un paso de producción planificado, no como una tarea de última hora antes del despacho. La planificación parte de los pedidos: trabajar hacia atrás desde el plan de despacho de los próximos días para decidir qué lotes entran en descongelación y cuándo, de modo que la descongelación termine lentamente en un entorno refrigerado controlado en lugar de apresurarse la mañana del envío. La zona de descongelación necesita su propia disciplina de zonificación, con lotes en distintas fases mantenidos apartados y claramente etiquetados, para que el producto descongelado nunca se mezcle con el producto que acaba de entrar en descongelación y el primero en entrar, primero en salir no se convierta silenciosamente en primero en entrar, último en salir.
Aquí hay una auténtica disyuntiva sin respuesta gratuita. Cuanto más completamente se descongela la carne, más fácil es el corte y procesado posterior, pero más corta es la ventana restante de permanencia en el almacén. Cuanto más conservadoramente se descongela, menor es el riesgo para el almacén, pero mayor es el desperdicio y el reproceso posterior. Ningún lado es simplemente correcto. La respuesta práctica es hacer explícita la disyuntiva: almacén, cliente y procesador acuerdan de antemano qué cuenta como descongelado, escriben ese estándar en la hoja de trabajo y juzgan frente a él. Las manos expertas pueden juzgar por el tacto, pero el tacto no es un sistema. El día en que el operario experto está de permiso y un recién llegado lo cubre, el estándar escrito es lo que habla.
Vistas en conjunto, la zonificación, el control de temperatura y la descongelación comparten una prueba. No preguntan si un almacén posee una cámara frigorífica. Preguntan si gestiona la cadena de frío como una cadena trazable de principio a fin, con registros en cada paso. El equipo puede mejorarse gradualmente, pero si la zonificación se detiene en la pintura del suelo, el control de temperatura en una sola lectura y la descongelación en el juicio personal, un hardware mejor no cerrará una brecha que vive en el proceso. En los próximos años, a medida que los clientes pidan pruebas de trazabilidad más específicas sobre la calidad de la carne, los almacenes que puedan presentar registros de zonificación, curvas continuas de temperatura y hojas de trabajo de descongelación estarán en una posición más fuerte, mientras que los almacenes que dependan de garantías verbales pueden descubrir, durante una revisión de reclamaciones, que no tienen ninguna evidencia que mostrar. Arreglar un proceso hoy cuesta un proyecto; reconstruir la evidencia lote por lote después de una reclamación cuesta tiempo, credibilidad y confianza, que son mucho más difíciles de recuperar.
Por Dr. Chen, Investigador de la Cadena de Suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.