En los últimos dos años, algo ha cambiado en las bibliotecas de soluciones y ferias que sigo: la inspección visual con IA en el almacén aparece por todas partes. Túneles de lectura sobre líneas de clasificación, cámaras de detección de daños en los muelles de salida, módulos de verificación de etiquetas en los AMR — la inspección visual está pasando de complemento opcional a equipo estándar. Pero como ocurre con tantos términos tecnológicos de moda, su popularidad ha superado una pregunta que nadie ha respondido del todo: ¿qué están mirando exactamente estas cámaras y con qué fundamento deberíamos creer lo que ven?
Qué miran realmente las cámaras del almacén: tres trabajos reales
Primero, desarmemos el término paraguas. En un almacén, las cámaras hacen tres tipos de trabajo, cada uno con un nivel de madurez distinto — y un significado distinto de «fiable».
El primer trabajo es la lectura de códigos: códigos de barras, códigos QR y OCR en las etiquetas de envío. Esta es la aplicación más madura de la visión en el almacén. La lectura industrial de códigos hace dos cosas: decodificar y calificar. La norma internacional ISO/IEC 15416 califica la calidad de los códigos de barras de A a F, y una cámara asigna una puntuación de calidad mientras decodifica. La configuración clásica es el túnel de escaneo multicámara: los paquetes pasan por él mientras las cámaras los capturan desde varios ángulos, y el sistema une las lecturas en un único registro de identidad por paquete. Cognex, por ejemplo, afirma tasas de lectura de «hasta el 99.9%» en sus túneles logísticos, incluidos códigos dañados o reflectantes. Fíjese en la palabra «afirma» — las condiciones detrás de esa cifra son el tema de la siguiente sección.
El segundo trabajo es la detección de daños: abolladuras, rasgaduras, daños por agua, deformaciones, cinta de sellado suelta. Se basa en la detección de anomalías por aprendizaje profundo: el modelo aprende cómo es una caja normal y luego marca las desviaciones. Los resultados académicos dan un marco de referencia: un artículo de IJIRT de 2026 reportó un 92% de precisión para un detector de daños en paquetes basado en CNN en entorno de laboratorio, y un estudio de MDPI de 2022 con MobileNet alcanzó el 84.6% clasificando cajas de mensajería dañadas. Respetable — pero son cifras de laboratorio, capturadas con iluminación controlada y paquetes estáticos. En el campo la historia es otra.
El tercer trabajo es la verificación de etiquetas: etiquetas torcidas o duplicadas, etiquetas cuyos datos no coinciden con el pedido, marcas de materiales peligrosos ausentes. Su rasgo distintivo es que suele cerrar un bucle con el aplicador de etiquetas: cuando la cámara rechaza una etiqueta, la señal vuelve directamente para reimprimir y reaplicar. El valor aquí no está en «ver» sino en «detener»: interceptar el problema antes de que se envíe.
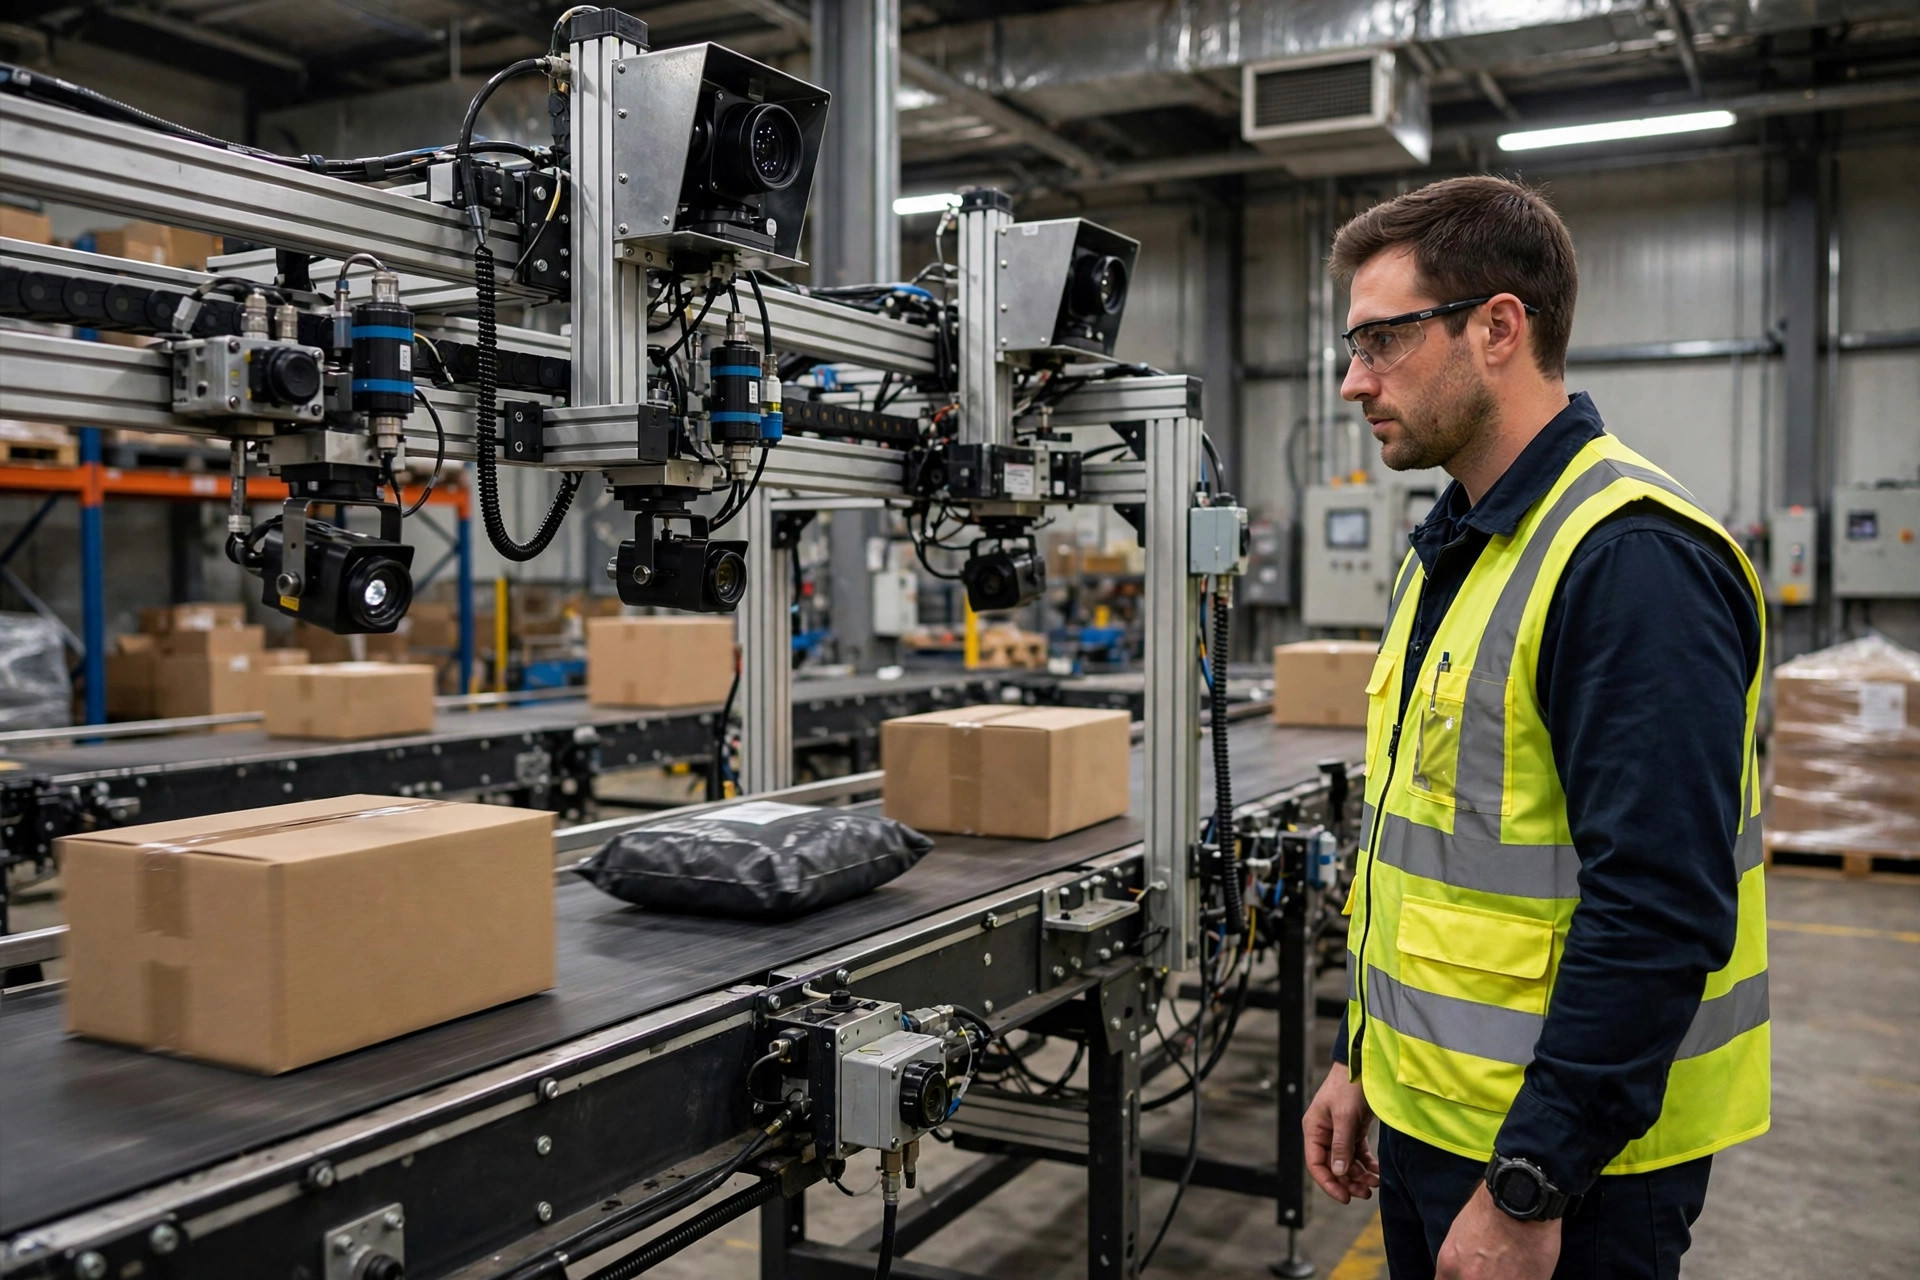
Por qué la precisión de laboratorio se encoge en el campo: tres variables detrás del rendimiento de la inspección visual
Una vez que sabemos qué miran las cámaras, la siguiente pregunta es cuánto de la precisión anunciada se materializa. Tres variables deciden la precisión en el campo — y son precisamente las variables que los entornos de laboratorio eliminan.
La primera variable es la luz. Hay un viejo dicho en el mundo de la visión industrial: el setenta por ciento del éxito de un sistema de cámaras es la iluminación. Las luces cenitales, las superficies reflectantes de los paquetes y el bajo contraste de las etiquetas negras sobre cajas oscuras degradan directamente la calidad de imagen. Una muestra fotografiada bajo un anillo de luz cuidadosamente dispuesto y un paquete moviéndose bajo las luminarias altas del almacén son dos entradas completamente distintas. Cuando los proyectos de visión rinden por debajo de lo esperado tras la puesta en marcha, la autopsia suele apuntar no al algoritmo sino al diseño de iluminación que se recortó del presupuesto.
La segunda variable son los datos. Los modelos de detección de anomalías dependen de grandes volúmenes de muestras etiquetadas, y la propia definición de «daño» es subjetiva: ¿qué profundidad debe tener una abolladura para contar? Si el equipo de etiquetado aplica criterios inconsistentes, el modelo aprende ruido. Peor aún es el problema de la cola larga: el 95% de los paquetes están bien, las muestras genuinas de daño son escasas y los patrones de daño vistos en el entrenamiento son un pequeño subconjunto de lo que produce el campo. Ante un tipo de daño nunca visto, la tasa de fallos sube.
La tercera variable es el tiempo de takt. El laboratorio fotografía cajas estáticas; el campo las mueve de uno a dos metros por segundo. Cuanto más rápido va la cinta, peor es el desenfoque por movimiento, mayor la frecuencia de cuadros y más corta la exposición que necesita la cámara — lo que a su vez exige una iluminación más potente. Las tres variables se traban en un triángulo de restricciones mutuas.
El caso de estudio público de ElifTech sobre inspección de calidad de paquetes reporta que la detección visual automatizada mejoró la precisión de detección en un 85% y redujo el tiempo de inspección en un 40% frente a los controles manuales por muestreo, con el coste por paquete reducido a una cuarta parte. El comparador importa: los controles manuales por muestreo suelen cubrir solo un porcentaje de un dígito del volumen. La lección es que la primera pregunta sobre cualquier cifra de precisión es contra qué se midió y en qué condiciones.
Hay aquí un juicio contraintuitivo que vale la pena aislar: lo que suele decidir si un sistema de visión tiene éxito no es la tasa de fallos sino la tasa de falsos positivos. Un fallo cuesta de forma lineal — se escapa un paquete, se paga un paquete. Un falso positivo multiplica — cada punto de tasa de falsos positivos añade paquetes a la revisión manual, paradas de cinta y mano de obra en la estación de revisión, hasta que los humanos están rescatando a la máquina. He visto proyectos con una hermosa tasa de detección apagados por los operarios de planta, porque para ellos un sistema que grita «lobo» es peor que ningún sistema.
| Dimensión | Inspección visual con IA | Control manual por muestreo | Lector láser fijo de códigos |
|---|---|---|---|
| Mejor en | Lectura de códigos + daños + verificación de etiquetas | Juicio sobre artículos de forma irregular | Lectura de códigos de barras a alta velocidad |
| Cobertura | 100% de las unidades que pasan | Muestreada (normalmente bajo el 10%) | 100% (solo códigos de barras) |
| Cuello de botella de velocidad | Cómputo y frecuencia de cuadros | Mano de obra y fatiga | Prácticamente ninguno |
| Riesgo principal | Los falsos positivos disparan la mano de obra de revisión | Tasa de fallos alta e inestable | Falla ante cualquier código dañado |
| Estructura de costes | Alta inversión inicial, bajo coste marginal | El coste marginal sube linealmente con el volumen | Hardware barato, función única |
¿Vale la pena?: un marco de cinco pasos para evaluar un sistema de visión
Con «qué mira» y «qué tan preciso es» establecidos, aquí hay un marco que puede aplicar directamente: cinco pasos, en orden.
Paso uno: defina la lista de defectos. Anote cada problema que quiera detectar — envíos erróneos, paquetes de salida dañados, etiquetas faltantes — y asigne un coste a cada fallo. ¿Cuánto cuesta en total un envío erróneo (atención al cliente, devolución, reenvío, penalizaciones de los marketplaces)?
Paso dos: recoja muestras de campo. Cubra al menos un ciclo comercial completo — una semana pico, por ejemplo. La iluminación, la mezcla de productos y la variedad de embalajes deben ser representativas.
Paso tres: ejecute una validación a pequeña escala. Con sus propias muestras, mida el recall (de las unidades defectuosas, cuántas se detectaron) y la precisión (de las unidades marcadas, cuántas eran realmente defectuosas). Ignore las puntuaciones del conjunto de demostración del proveedor; mire las puntuaciones en sus muestras. La precisión importa especialmente, por la razón explicada arriba: los falsos positivos multiplican.
Paso cuatro: pruebe al tiempo de takt real. Opere al menos un turno completo a velocidad de línea de producción y confirme que la frecuencia de cuadros de la cámara y la latencia de procesamiento del algoritmo siguen el ritmo de la cinta. Muchas pruebas de concepto se ven perfectas a velocidad de laboratorio y empiezan a perder cuadros a velocidad real — y un cuadro perdido es un fallo.
Paso cinco: calcule el coste total de propiedad y el retorno. Hardware, integración, etiquetado de muestras, mantenimiento anual y reentrenamiento del modelo — frente a las horas de revisión manual ahorradas y los costes evitados de envíos erróneos y daños. Un método aproximado: divida la inversión total entre el valor mensual de los defectos interceptados (a partir de los costes de defectos del paso uno) para obtener los meses de retorno. Si supera los 24 meses, piénselo bien: los algoritmos de visión iteran rápido y la solución dentro de dos años probablemente costará un tercio menos.
Del lado de la tendencia, los datos apuntan en una dirección. Reports and Data sitúa el mercado de visión artificial en logística y automatización de almacenes en unos $2.5 billion en 2024, con proyección de alcanzar los $6.5 billion en 2034 a una CAGR de aproximadamente el 9.8%. Dataintelo usa una definición más amplia de «visión por computadora en almacenes» y pronostica $5.8 billion en 2025 creciendo hasta $22.4 billion en 2034. Los alcances difieren, así que el rango es amplio — pero la dirección coincide: los próximos cinco a ocho años son la ventana en la que la inspección visual penetra desde los centros de distribución insignia hasta los almacenes medianos. Tres fuerzas la impulsan: los costes laborales siguen subiendo, el coste aguas abajo de los envíos erróneos y los daños sigue amplificándose por las reglas de los marketplaces, y las cámaras más la computación en el borde siguen abaratándose. En junio de 2026, Zebra lanzó en EE. UU. una solución de almacén que combina inspección visual con IA y lectura de códigos de barras en tiempo real — cuando los proveedores líderes productizan la inspección visual, la tecnología está saliendo de la etapa de proyecto a medida.
Así que la pregunta quizá nunca fue «¿es fiable la inspección visual?», sino «qué parte de nuestra incertidumbre queremos que absorba». Las máquinas destacan ejecutando incansablemente un estándar definido; son malas definiendo el propio estándar — qué cuenta como daño, qué tan torcida es demasiado torcida. Esos juicios siguen hoy en manos de las personas, y son las preguntas más difíciles que ninguna cámara puede responder por usted.
Por Dr. Chen, Investigador de la cadena de suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.