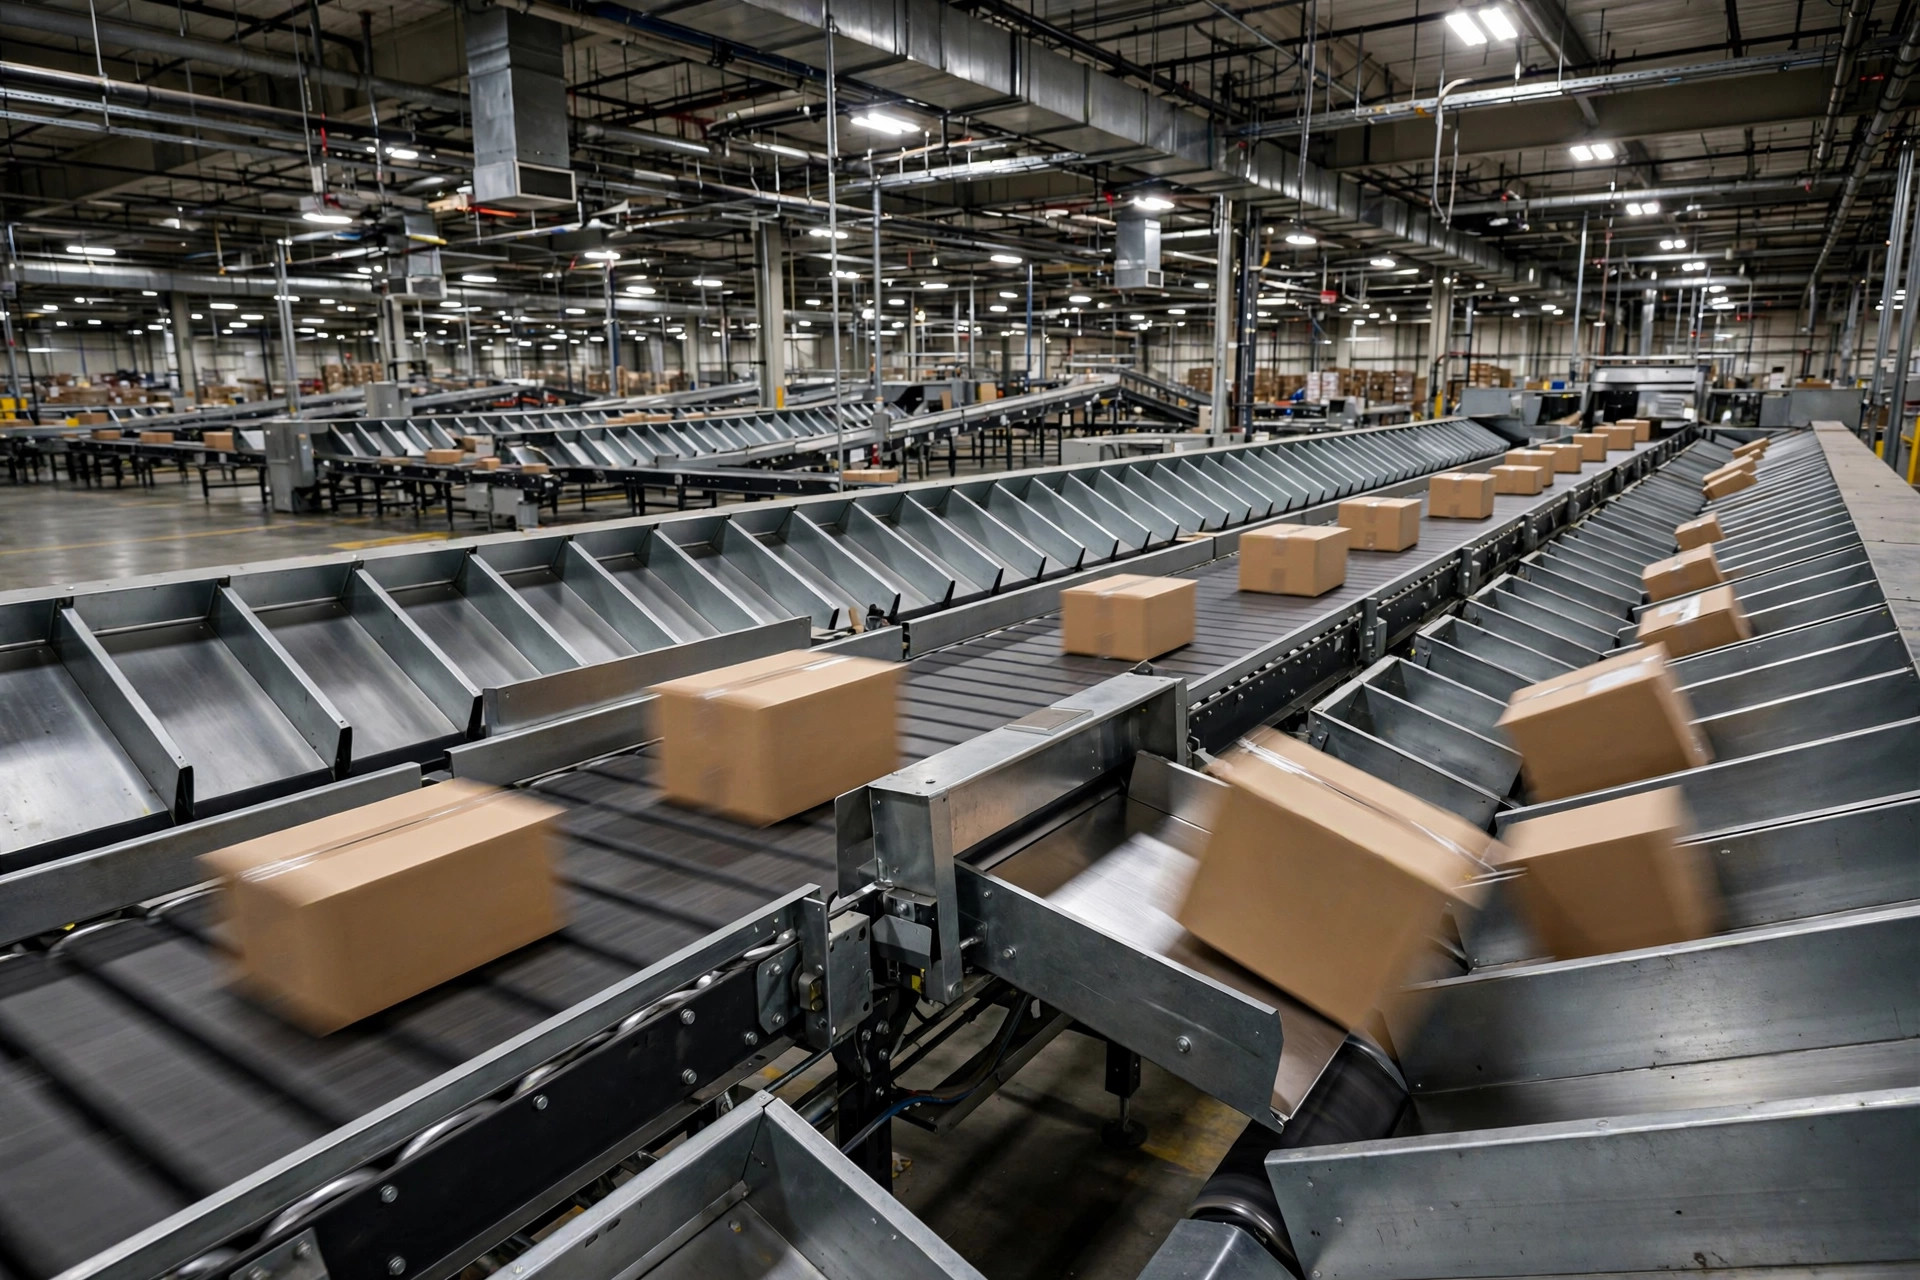
Empecemos por el dinero. Un sorter de cinta cruzada, con los rangos de precio habituales en el mercado estadounidense de los últimos dos años: de $1.2 a $1.8 millones por el equipo, otros $200k a $400k por la estructura de acero y la obra civil, y un costo total de propiedad a cinco años cómodamente por encima de los $2.5 millones. Tu almacén hace 8,000 pedidos al día, 250 días laborables al año, 10 millones de pedidos en cinco años — eso es $0.25 por pedido. Tu clasificación manual te cuesta hoy entre $0.15 y $0.20 por pedido. La máquina sale más cara que las personas. Ese dinero está tirado.
Esto no es un argumento contra la automatización. Es un argumento contra la automatización cuya cuenta no cuadra. Elegir un sorter es, en el fondo, un problema de aritmética.
Tres opciones, lado a lado
Abre el costo a cinco años de cada opción y los números hablan solos (basado en 8,000 pedidos/día, 250 días/año):
| Partida de costo | Sorter de cinta cruzada | Sorter de brazo oscilante / zapatas deslizantes | Clasificación totalmente manual |
|---|---|---|---|
| Equipo | $1.2M–$1.8M | $250K–$450K | $0 |
| Obra civil / estructura de acero | $200K–$400K | $30K–$80K | $0 |
| Energía anual | aprox. $30K–$50K | aprox. $10K | $0 |
| Mantenimiento anual / repuestos | aprox. $50K–$80K | aprox. $15K–$25K | $0 |
| Mano de obra anual | 2–3 operarios | 4–6 clasificadores + inductores | 12–15 clasificadores |
| TCO a 5 años | $2.5M+ | $700K–$1.0M | aprox. $1.8M–$2.2M en mano de obra |
| Costo por pedido | aprox. $0.25 | aprox. $0.08–$0.10 | aprox. $0.18–$0.22 |
¿Lo ves? Con 8,000 pedidos al día, la cinta cruzada es la opción más cara — entre un 15% y un 30% más cara que la mano de obra. El sorter de brazo oscilante queda en aproximadamente la mitad del costo por pedido de la manual.
En 2024, un almacén de e-commerce de moda en Phoenix me enseñó esta lección a la mala. Con 6,000 pedidos al día, compraron una cinta cruzada usada por $900k y se sintieron listos. Dos años después su catálogo creció de 3,000 a 8,000 SKUs y se quedaron sin salidas (chutes). El integrador cotizó de $60k a $80k por cada salida adicional — vía, chute, controles, todo. Veinte salidas más significaban $1.2 millones, más de lo que costó la máquina usada en un principio. Las salidas de la cinta cruzada se venden por unidad: compras la máquina por metros, pero la amplías por salidas, y el impuesto es brutal. Ese es el costo más oculto de la cinta cruzada.
Tres palancas escondidas en la estructura de costos
Abre el TCO y mira adónde va realmente el dinero de la cinta cruzada:
Primera, el equipo es solo alrededor del 60%. La mayoría de los compradores comparan solo las cotizaciones del equipo — la primera trampa. La estructura de acero, la reforma del sistema de rociadores contra incendios y las ampliaciones de capacidad eléctrica se comen rutinariamente el 30% de la inversión total. La reforma de rociadores es la peor: en cuanto se levanta el sorter, las zonas de incendio cambian, y facturas de $100k+ son habituales. Quien compare solo precios de equipos va a reventar el presupuesto.
Segunda, la energía es de 3 a 5 veces la de una línea de brazo oscilante. Una cinta cruzada mantiene cientos de carros circulando, cargados o no; un brazo oscilante solo se mueve en el momento del desvío. La brecha eléctrica es de $20k a $40k al año, de $100k a $200k en cinco años. Nunca aparece como línea en la cotización, pero el medidor no miente.
Tercera, la complejidad del mantenimiento difiere en un orden de magnitud. Cientos de carros, cada uno un punto de falla; de $50k a $80k al año en mantenimiento es lo normal, y además necesitas un técnico que de verdad entienda el sistema. Un brazo oscilante son cintas y brazos desviadores — una pieza fallada se cambia en media hora. Los almacenes pequeños suelen subestimar esta línea a la mitad.
Y aquí la conclusión contraintuitiva: el verdadero enemigo de la cinta cruzada no es su precio, es su rigidez. Sube el volumen un 30%, faltan salidas y ampliar es caro. Baja el volumen un 30%, la máquina queda ociosa mientras la depreciación sigue corriendo. Un sistema de brazo oscilante añade salidas a unos pocos miles de dólares cada una y escala los turnos con libertad. Las oscilaciones de volumen en e-commerce son la norma, y la opción flexible encaja de forma natural.
El umbral: 10,000 pedidos al día es la línea
La matemática del punto de equilibrio es simple:
Volumen diario de equilibrio = brecha anual de costos fijos ÷ (costo manual por pedido − costo variable de la máquina por pedido) × días laborables
Sustituye los números de la cinta cruzada: costo fijo anual (depreciación + mantenimiento + energía) de aproximadamente $350k a $450k, costo manual de $0.18 por pedido, costo variable de la máquina de unos $0.03. El equilibrio cae entre 11,000 y 13,000 pedidos al día. Por debajo, la máquina cuesta más que las personas; por encima, las economías de escala entran en juego.
Así que mi veredicto es directo:
- Por encima de unos 12,000 pedidos al día, o 5,000+ SKUs con oleadas complejas, o un sitio que permita un trazado largo y recto — la cinta cruzada merece una conversación.
- Por debajo de 10,000 al día — brazo oscilante o zapatas deslizantes, sin dudarlo. Toma el $1.5 millón que ahorraste, gasta $200k en optimizar salidas y guarda el resto.
- Por debajo de 3,000 al día — no compres ninguna de las dos. Manual más chutes de gravedad basta. Haz bien el slotting ABC y la gestión de oleadas primero, y el costo por pedido baja de $0.15.
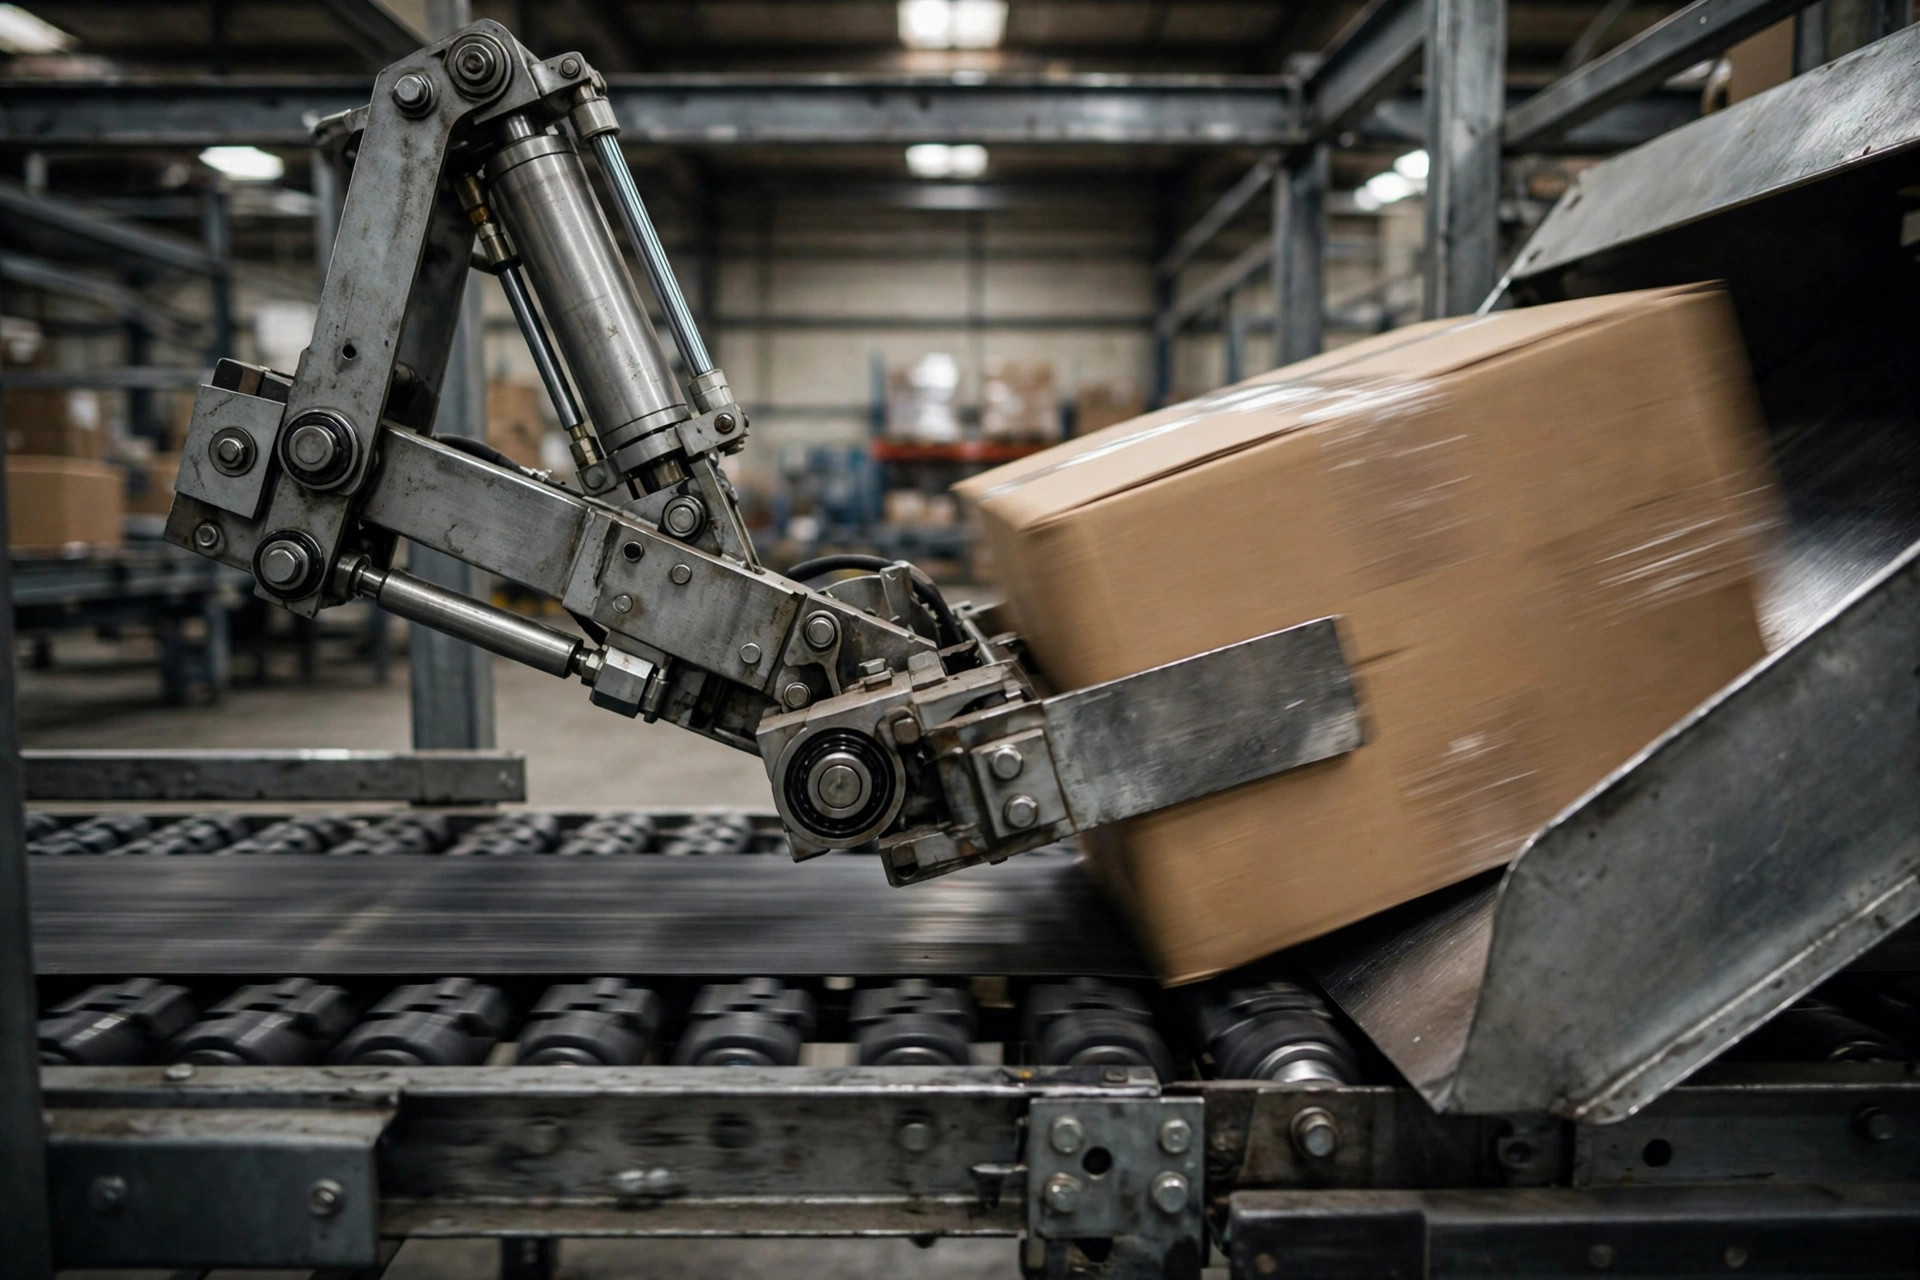
El manual del almacén pequeño: copia la tarea de optimizar salidas
En 2023, un 3PL de New Jersey me mostró cómo se ve lograr mucho gastando poco. Con 9,000 pedidos al día, instalaron un sorter de brazo oscilante de $350k — y luego gastaron los ahorros donde importaba, en optimizar salidas:
- Zonificación ABC de salidas: los SKU A (70% de las líneas de pedido) recibieron salidas en ambos extremos, las más cercanas a los brazos desviadores, los B en el medio, los C al fondo. La distancia de caminata de los inductores cayó un 40% y el rendimiento de inducción subió un nivel.
- Salidas compartidas para la cola: los SKU C compartieron salidas en lugar de tener dedicadas, con clasificación secundaria manual al final de la salida. El número de salidas bajó de 120 a 60, la línea se acortó 30 metros y la obra civil ahorró $50k.
- Consolidación de oleadas: seis oleadas diarias se fusionaron en tres grandes. La reutilización de salidas se duplicó y la tasa de errores de clasificación incluso bajó — menos oleadas significan un mapeo salida-pedido más simple.
- Pre-clasificación: los artículos sobredimensionados e irregulares se retiraron manualmente antes del sorter. La máquina solo manejó cajas estándar y las tasas de atasco cayeron un 70%. La jugada más ignorada de la lista.
El resultado: $0.11 por pedido clasificado. Compara un almacén de la misma ciudad haciendo 10,000 pedidos al día con cinta cruzada a $0.23 por pedido. La mitad del costo — la diferencia entre "pensar en equipos" y "pensar en sistemas". El cuello de botella de la clasificación nunca es la velocidad de desvío; es la planificación de salidas.
Una última conclusión calculable — agarra una calculadora:
Tus pedidos diarios × 0.18 × 250 días × 5 años, frente al TCO a 5 años del sistema candidato. Si el lado izquierdo es mayor, la cinta cruzada queda descartada. Si el derecho es mayor, entonces siéntate a hablar.
Cuando un vendedor te lance el '3× de rendimiento', haz una pregunta: ¿cuánto bajó el costo por pedido? Si no puede responder, vete. Un sorter es un centro de costos, no una vitrina. Si la cuenta no cuadra, nada más importa.
Por Lao Zhou, Analista de Costos Logísticos
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.