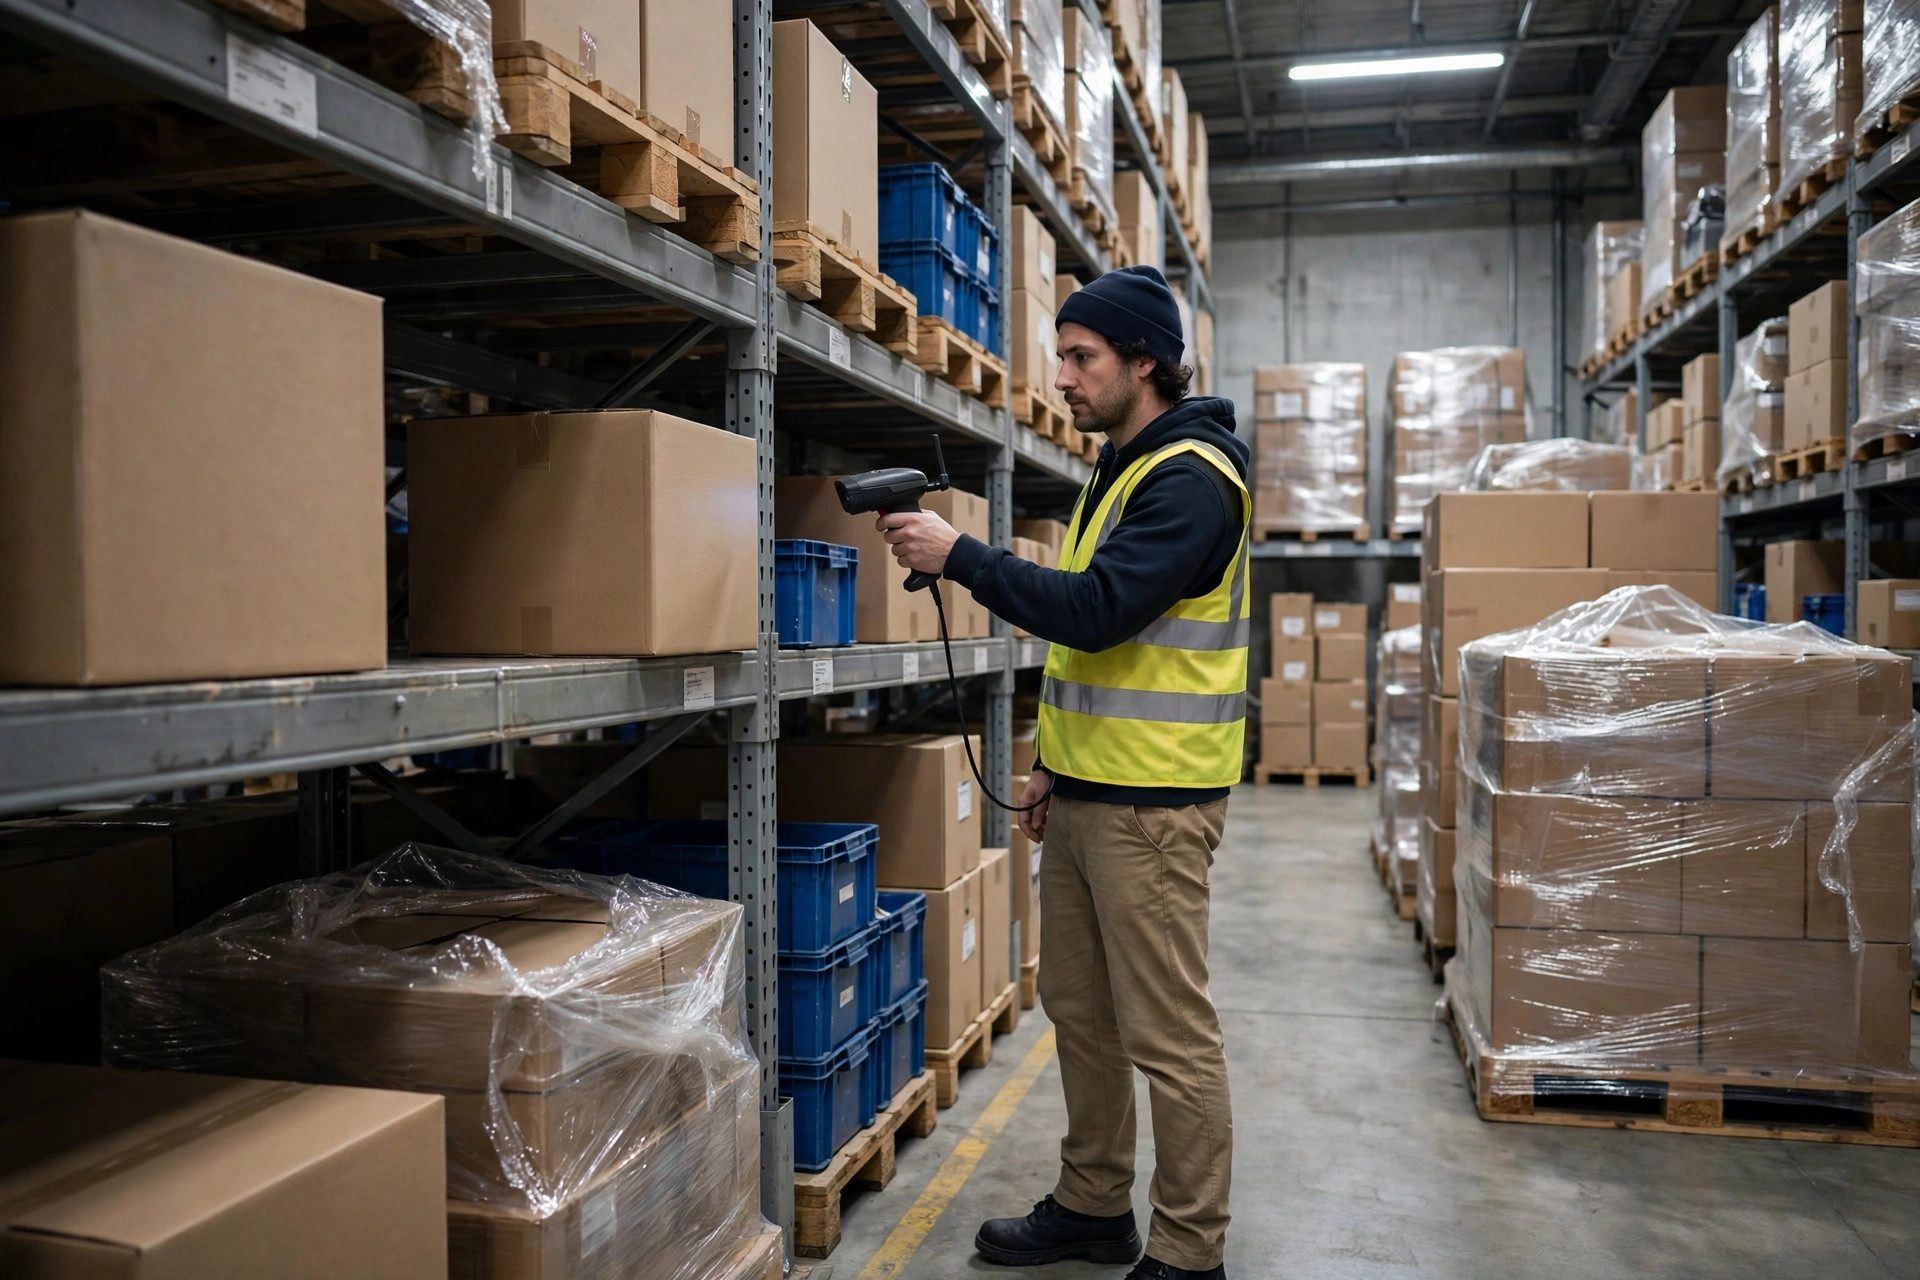
Piensa en el pick and pass como en una carrera de relevos 4x100 m. El pedido es el testigo. Viaja de la Zona 1 a la Zona 2 y a la Zona 3, y cada recolector corre solo su tramo: toma los SKU de su zona y pasa el tote al siguiente corredor. Suena elegante. Pero ¿qué mata a los equipos de relevos? Los intercambios de testigo fallidos. En el almacén es igual: si el tiempo de takt de una zona se queda atrás, todo el pedido se detiene a mitad de ruta y todo lo que viene detrás se queda en cola.
Cómo funciona el pick and pass
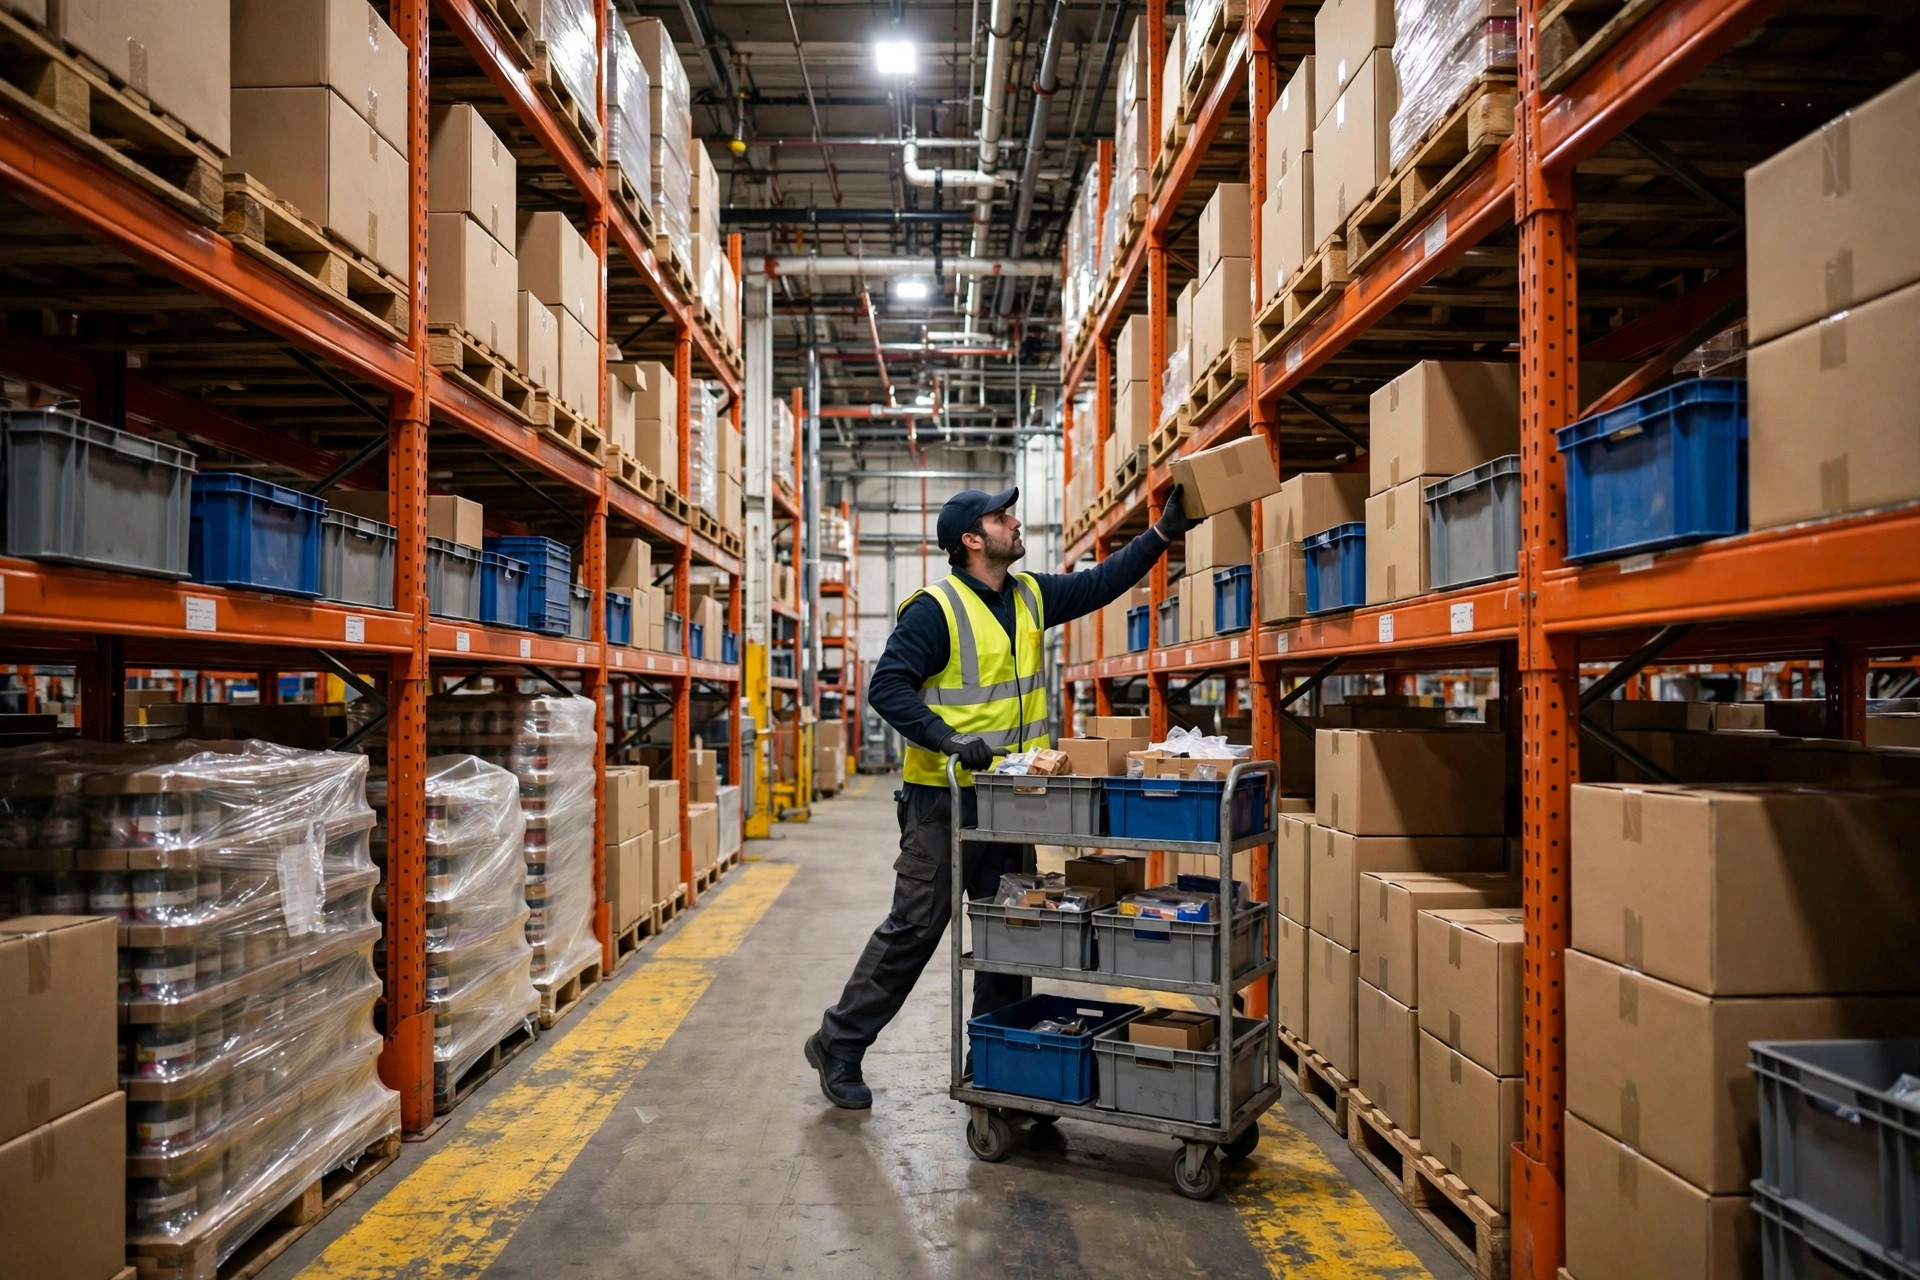
El principio es simple: divide el almacén en zonas de recolección según la velocidad de los SKU o la categoría de producto. Los pedidos viajan en totes a lo largo de la ruta de recolección, pasando por cada zona en secuencia. Los recolectores permanecen en su zona, toman solo sus SKU y liberan el tote aguas abajo. Una vez que el tote supera todas las zonas, el pedido está completo y va directo al empaque.
Entiéndelo como una línea de ensamblaje de automóviles. Un auto pasa de la estación 1 a la estación 10; cada estación instala solo sus piezas. El auto nunca se detiene, los trabajadores nunca se mueven: el trabajo fluye.
La diferencia con los otros dos modelos, en una frase cada uno: la recolección por zonas clásica divide el pedido entre zonas, recolecta en paralelo y luego consolida, y el área de consolidación es el cuello de botella. El batch picking hace que un recolector tome mercancías para docenas de pedidos en un solo viaje, lo que funciona cuando las líneas por pedido son mínimas. El pick and pass es «un pedido que camina por muchas zonas»: el pedido mismo se mueve, así que no hay paso de consolidación. Eliminar la consolidación es su mayor tentación, y también su mayor riesgo: ese buffer que eliminaste era exactamente lo que antes ocultaba los tiempos de takt desequilibrados.
Dos almacenes reales: uno que despegó, otro que se atascó
En 2023, un almacén de comercio electrónico de ropa en Dongguan, Guangdong —unos 3,500 SKU, 8,000 pedidos al día, 2.3 líneas por pedido— usaba recolección por zonas en paralelo con consolidación. Cada tarde el área de consolidación colapsaba y la tasa de errores de envío llegaba a 8 por cada 10,000 pedidos. Cambiaron a cuatro zonas pick and pass con un transportador motorizado que movía los totes entre ellas. Tres meses después: la productividad subió de 120 a 190 unidades por hora, se eliminaron seis puestos de consolidación y los errores de envío bajaron a 3 por cada 10,000. ¿Por qué funcionó? La velocidad de la ropa es relativamente pareja entre zonas, así que los tiempos de takt se equilibraron. El responsable del proyecto me dijo: «Una vez que la línea está en marcha, los totes se mueven solos aguas abajo. Nosotros solo recolectamos.»
La historia de advertencia llegó a principios de 2024 de un almacén de cosméticos en Zhejiang: 2,800 SKU, 5,000 pedidos al día, copiando el mismo manual. Pero el 65% de las líneas de pedido se concentraba en la zona de productos estrella (Zona A), mientras las Zonas B y C apenas veían recolecciones. En una semana todo se vino abajo: los recolectores de la Zona A estaban saturados, los totes se acumulaban en la Zona A, los recolectores de la Zona B quedaban inactivos. El rendimiento cayó por debajo del sistema anterior. Tuvieron que dividir la Zona A en dos estaciones paralelas, A1 y A2 —un carril exprés en el peor cuello de botella— antes de que los tiempos de takt se nivelaran. La lección en una línea: la distribución de SKU decide si el pick and pass vive o muere. Forzarlo en un almacén con velocidad desequilibrada es pagar para construir tu propio atasco.
La línea de selección: pick and pass vs recolección por zonas vs batch picking
No dejes que un integrador te venda «el modelo más avanzado». La selección se reduce a tres conjuntos de números: el perfil de pedido, la distribución de SKU y los umbrales de volumen.
| Dimensión | Pick and pass | Recolección por zonas (paralelo + consolidación) | Batch picking |
|---|---|---|---|
| Perfil de pedido | 2–6 líneas por pedido, SKU en varias zonas | Muchas líneas por pedido, cruzando zonas | 1–2 líneas por pedido |
| Distribución de velocidad de SKU | Equilibrada entre zonas (crítico) | No importa, la consolidación la absorbe | La cola larga está bien |
| Umbral de volumen diario | Se amortiza por encima de ~3,000 pedidos/día | Funciona de 1,000 a 5,000 | 5,000+ artículos pequeños de alta frecuencia |
| Estructura de mano de obra | Sin puestos de consolidación, pero cada zona debe tener personal | La consolidación es un agujero negro de mano de obra | Menos gente |
| Requisitos del sistema | El WMS debe soportar liberación secuenciada por zona y alertas de atasco | La lógica de consolidación debe ser sólida | La lógica de olas debe ser sólida |
Mi línea divisoria, dicho sin rodeos: alrededor de 3 líneas por pedido, velocidad de SKU razonablemente equilibrada entre zonas, volumen diario superior a 3,000 — ese es el punto ideal. Los almacenes de artículos pequeños con una sola línea por pedido deberían ir a batch picking. Los almacenes con SKU severamente sesgados deberían corregir primero el slotting ABC y dejar el pick and pass en espera. Forzarlo sin cumplir estos tres criterios y lo más probable es que mueras en los atascos.
Tres formas de «pasar»: transportador vs manual vs AMR — el cálculo de inversión
El «paso» en sí tiene tres implementaciones, con costos que difieren en un orden de magnitud.
| Método | Velocidad / takt | Escala de inversión | Encaja con | Mayor trampa |
|---|---|---|---|---|
| Transportador motorizado | 0.5–1.0 m/s, flujo continuo | ~$200–400 por metro; una línea completa empieza en decenas de miles | 5,000+ pedidos/día, ruta de recolección fija | Una falla detiene toda la línea; reenrutar significa desmontarlo |
| Pase manual (carros / mano a mano) | ~80–120 totes/hora por persona | Casi cero | Menos de 3,000 pedidos/día, fase piloto | Pases a zona equivocada, totes perdidos; alto costo oculto de gestión |
| AMR / robots móviles | ~60–100 totes/hora por unidad | Decenas de miles por unidad, el sistema en cientos de miles | Rutas cambiantes, varios pisos | El algoritmo de programación lo es todo; la carga se come el tiempo productivo |
Hagamos los números: un transportador motorizado de 80 metros a $250 por metro son $20,000 en equipo, más instalación y controles — quedando cerca de $35,000–40,000. Para 8,000 pedidos al día, subir la productividad de 120 a 190 UPH ahorra 4–5 recolectores; la amortización llega en poco más de un año. ¿Pero con 2,000 pedidos al día? El ahorro de mano de obra no cubrirá una línea de $40,000 ni en una década, y el transportador funciona a medio vacío.
Así que esta es mi queja: un almacén pequeño que hace dos o tres mil pedidos al día e instala un sistema pick and pass con transportador es un requerimiento falso de manual: no sirve a nadie más que al integrador que cobra el cheque. Empieza con pases manuales y carros, demuestra el flujo, y solo habla de transportadores cuando el volumen lo justifique. Si inviertes la secuencia, estás quemando dinero.
La verdad contraintuitiva: más zonas matan más rápido
El instinto dice «zonas más finas significan más especialización, más velocidad». Error.
El tiempo de takt del sistema en pick and pass equivale al tiempo de takt de la zona más lenta. Las matemáticas: con 4 zonas, cada una libre de atascos el 95% del tiempo, un pedido pasa las 4 zonas sin hacer cola con probabilidad 0.95^4 ≈ 81% — uno de cada cinco pedidos se queda en cola en algún punto. Con 8 zonas es 0.95^8 ≈ 66% — uno de cada tres se atasca. Por eso los ingenieros experimentados limitan las zonas a 3 a 5, poniendo dos recolectores en paralelo en una zona en lugar de abrir otra.
Recuerda esto: el pick and pass optimiza el flujo, no la granularidad de la división. Menos zonas son más estables, no menos avanzadas. Cualquier propuesta que ofrezca «8 zonas, 12 zonas»: pide primero las matemáticas de la probabilidad de atasco.
Fosos de mantenimiento: cuando la línea se detiene, todo el almacén se detiene
Primero, la disponibilidad del transportador. Los transportadores motorizados anuncian MTBF de decenas de miles de horas, pero los motores de rodillos y los sensores fotoeléctricos son consumibles. Sin motores y sensores de repuesto en el armario, una falla te detiene medio día. Una línea al 99% de disponibilidad suena genial — 300 días × 16 horas = 4,800 horas al año, y el 1% son 48 horas de inactividad. Cuarenta y ocho horas en temporada alta y tu gran promoción colapsa. Fija la lista de repuestos en la aceptación.
Segundo, el escaneo. Un escaneo fallido o duplicado en un punto de lectura de zona corrompe la identidad del tote. Mi requisito innegociable: tasa de éxito de escaneo superior al 99.9%, y cualquier tote que no se escanee se desvía automáticamente a un carril de excepción. Nunca dejes que el sistema «adivine».
Tercero, la liberación de olas del WMS. El pick and pass muere cuando el WMS libera demasiado a la vez y el trabajo en curso ahoga la línea. El parámetro de los veteranos: limitar el WIP de la línea a zonas × la capacidad de 10 minutos de una zona. Esto debe ser ajustable: la temporada alta y la baja no son el mismo número.
Cuarto, la gente. Un recolector que hace una sola zona se estanca en unos 3 meses: la velocidad sube, luego baja. Un programa de rotación es obligatorio, o la curva de UPH se hunde después de seis meses. En el pick and pass, la gente sigue siendo el motor principal.
Cierre: si el dinero valió la pena se reduce a un número
La tasa de atascos: la proporción de pedidos que hacen cola más de 5 minutos en alguna zona. En el primer mes tras la puesta en marcha, revísala semanalmente: menos del 5% significa que los tiempos de takt están equilibrados y el dinero estuvo bien gastado. ¿Más del 10%? No añadas personal: vuelve y re-zonifica, re-haz el slotting de los SKU. Si la zonificación está bien, el pick and pass es una máquina de hacer dinero. Si está mal, es el generador de cuellos de botella más caro del edificio.
Por Da Liu, Ingeniero de Automatización
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.