Pregunta a un gerente de almacén cuántas celdas necesita un muro de clasificación y normalmente responderá con confianza a la pregunta equivocada. Las celdas no determinan la capacidad. El ritmo determina la capacidad. Un muro de clasificación de almacén de alto volumen es una máquina de tempo: inducir, identificar, clasificar y despejar. Cualquiera de esos cuatro pasos que sea el más lento decide lo que todo el muro puede hacer. Piensa en ello como una tubería. Puedes pensar en la sección más estrecha como la única sección que importa, porque ensanchar todo lo que está aguas arriba de ella no cambia nada.
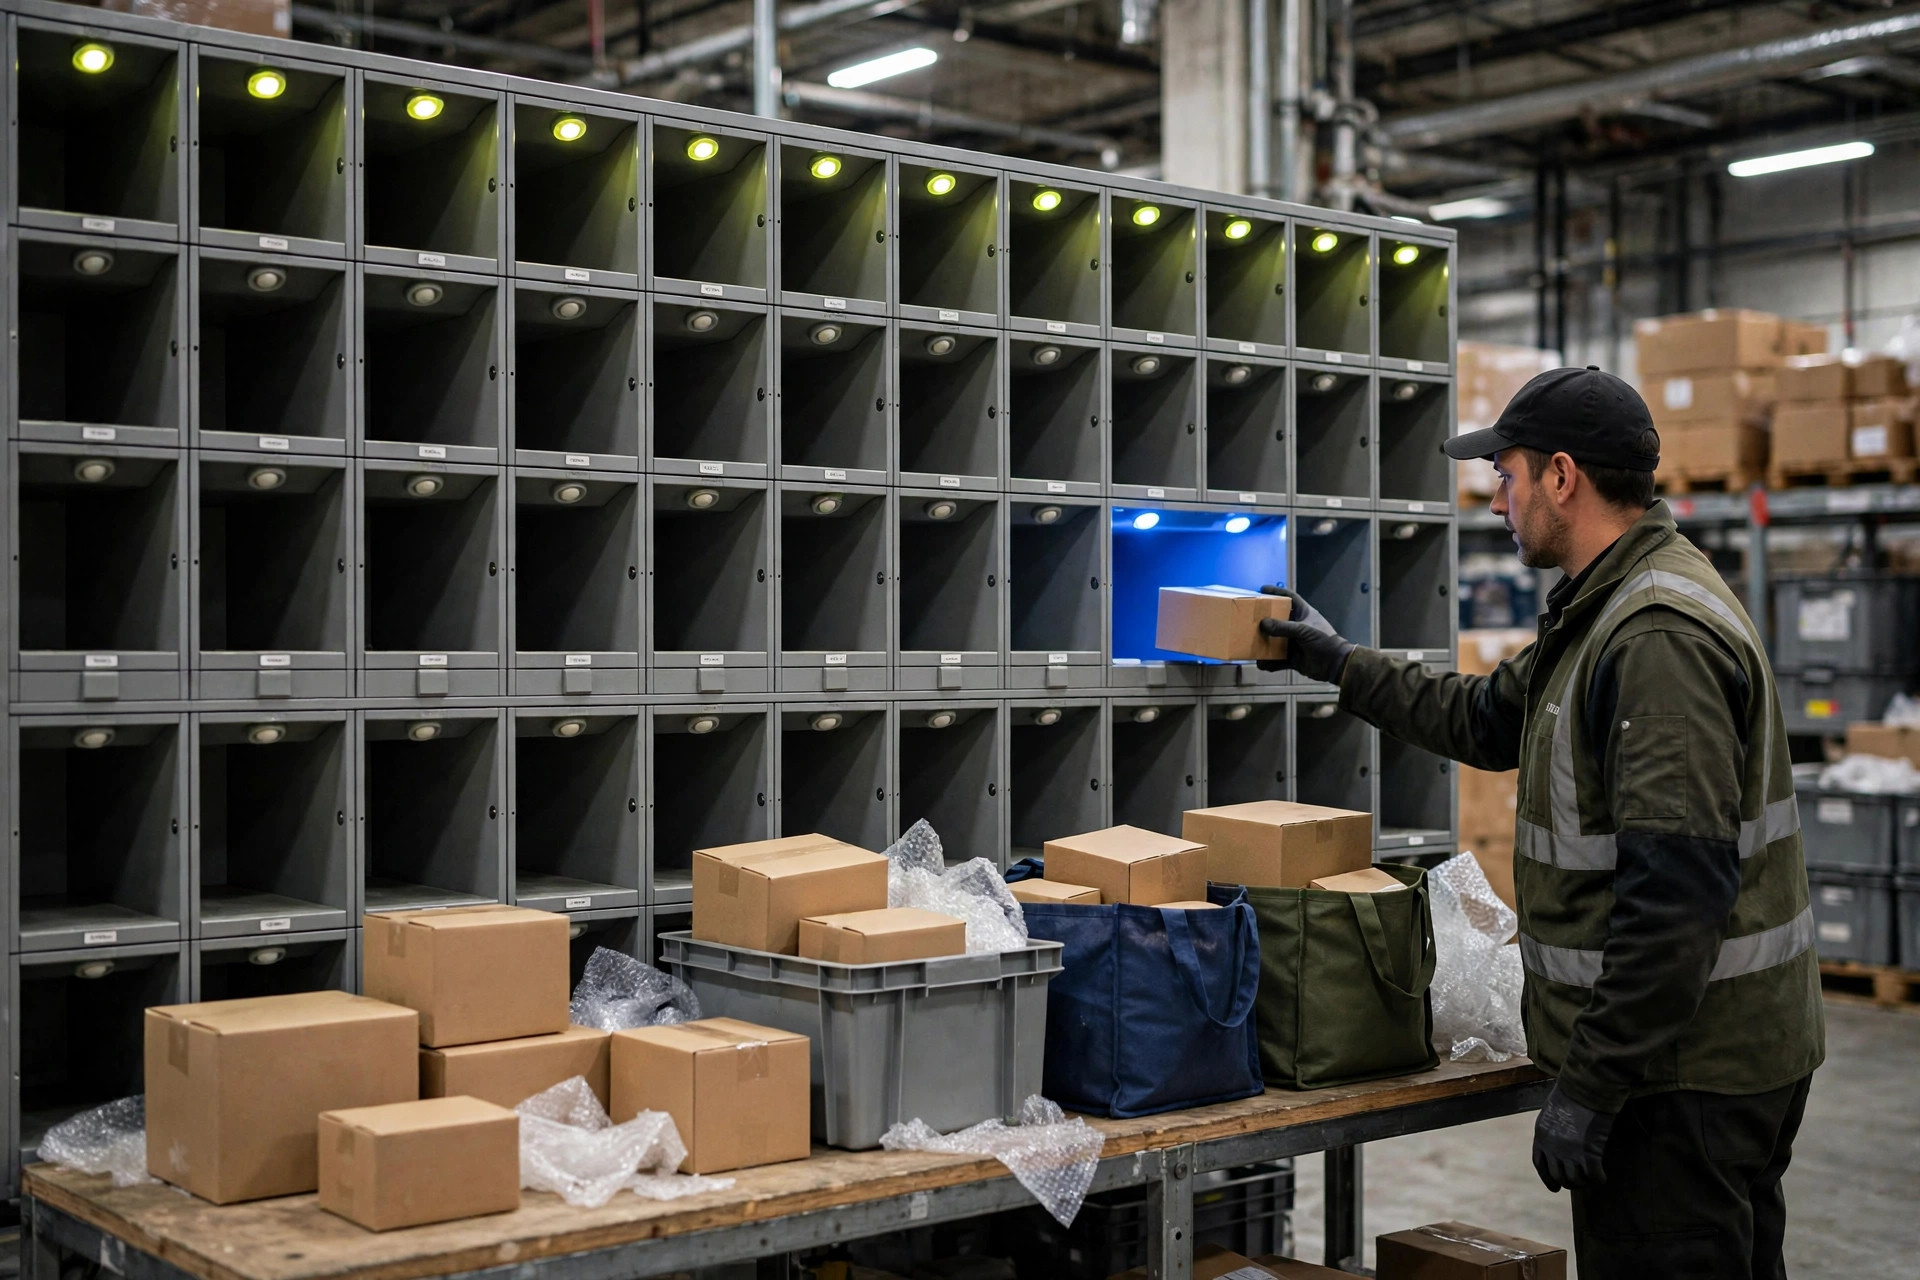
En noviembre de 2024, un almacén de comercio electrónico de belleza en el este de China me llegó con una queja familiar. El volumen diario promediaba 30,000 pedidos y alcanzaba un pico de 90,000. Su muro tenía 320 celdas, colocación dirigida por luz y 12 clasificadores. El propietario quería 480 celdas. Observé dos oleadas y encontré una ocupación pico de celdas de solo 62%. El verdadero atasco era la inducción: dos estaciones de inducción alimentando 1,400 unidades por hora mientras 12 clasificadores podían colocar 2,100. El muro estaba hambriento, no abarrotado. Añadir celdas habría sido como poner un depósito de combustible más grande a un coche sin combustible. El mismo coche, el mismo problema, más dinero gastado.
Dónde se atasca realmente un muro de clasificación de almacén de alto volumen
La planificación de capacidad necesita exactamente tres cifras. Primero, la tasa de inducción: cuántas unidades puede alimentar de forma constante una estación de inducción por hora, incluyendo escaneo, gestión de excepciones y cambio de caja. Segundo, la permanencia en celda: cuánto tiempo permanece ocupada una celda desde su primera unidad hasta su vaciado para empaque, lo que crece con el tamaño de la oleada. Tercero, la tasa de despeje: cuántas celdas pueden vaciar las estaciones de empaque por hora. Si las celdas no se pueden despejar, no pueden entrar unidades nuevas, por muy rápido que se muevan los clasificadores.
Haz los números para ese almacén: inducción 1,400 unidades por hora, capacidad de clasificación 2,100, capacidad de despeje 1,600. La verdadera capacidad del muro es 1,400, el mínimo de las tres. La mayoría de los equipos estiman solo a partir de la productividad del clasificador, llegan a 2,100 y luego se preguntan por qué el muro colapsa en pico. Colapsa porque la inducción y el despeje nunca estuvieron a la altura. Pon las tres cifras en una tabla antes de gastar nada:
| Paso | Ritmo medido | Veredicto | | Inducción y escaneo | 1,400 unidades/hora | Cuello de botella, corregir primero | | Clasificación a celda | 2,100 unidades/hora | Margen disponible | | Despeje y empaque | 1,600 unidades/hora | Cuello de botella secundario | | Ocupación pico de celdas | 62% | No es el cuello de botella |
Un caso de marzo de 2025 en el Medio Oeste de EE. UU. fue al revés. Un proveedor logístico externo operaba un muro de 240 celdas con 18,000 pedidos al día en oleadas de 800 pedidos cada una. Las celdas se llenaron, la línea se detuvo y los clasificadores quedaron esperando a que las estaciones de empaque liberaran celdas. La solución no costó nada en hardware: las oleadas se recortaron de 800 pedidos a 300. Las celdas rotaron más rápido, la carga de despeje se repartió a lo largo del día y el mismo muro pasó de 18,000 a 24,000 pedidos al día. Las oleadas más grandes no son más eficientes. Una oleada grande concentra toda la congestión en la misma hora.
Muro de clasificación de almacén de alto volumen frente a cross-belt: la línea de cambio
¿Cuándo debes dejar de añadir muros y pasar a un clasificador cross-belt? No existe un estándar universal, pero llevo una década usando una línea de cambio: si la demanda de un solo muro supera 3,000 unidades por hora, o si los picos de volumen oscilan más de 3x respecto al promedio, empieza en serio la conversación sobre el cross-belt. Por debajo de esa línea, más celdas, más personal y oleadas más pequeñas son más baratos. Por encima de ella, añadir muros significa luchar contra un límite de velocidad humana con más personal, y la curva de costes se inclina bruscamente hacia arriba.
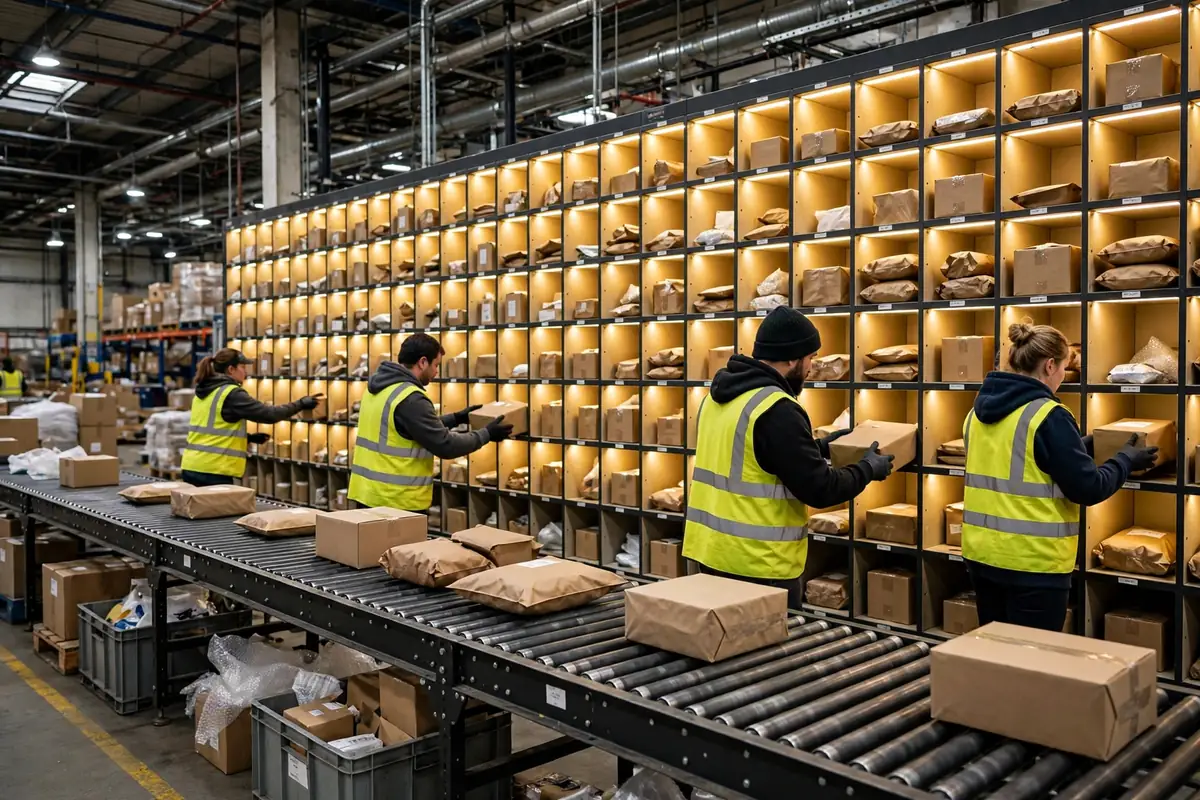
La lógica es sencilla. Un muro put pide a las personas que encuentren celdas, y la velocidad al caminar y la precisión al reconocer celdas tienen un techo, que es exactamente por qué un muro de clasificación de almacén de alto volumen alcanza su límite mucho antes de lo que su número de celdas sugiere. Un cross-belt pide a la máquina que encuentre las celdas, y no se cansa, no lee mal ni necesita una luz que le diga adónde ir. El almacén del este de China terminó añadiendo una tercera estación de inducción y una estación de empaque más, y recortando las oleadas de 600 pedidos a 350. La capacidad diaria alcanzó 65,000 pedidos durante la temporada alta, y el propietario se ahorró el coste de un segundo muro. El seguimiento honesto: si el año que viene promedia 50,000 pedidos al día con picos cercanos a 150,000, la demanda por hora superará 4,000 unidades, y entonces el cross-belt deja de ser un lujo. Una buena selección de put wall sortation empieza por ubicarte en esa curva antes de elegir un lado de ella.
| Opción | Volumen diario adecuado | Capacidad por hora | Nivel de inversión | | Más celdas y personal | Menos de 30,000 pedidos | Menos de 2,000 unidades | Bajo | | Ajuste de oleadas e inducción | 30,000 a 50,000 pedidos | 2,000 a 3,000 unidades | Bajo | | Clasificador cross-belt | Más de 50,000 pedidos | Más de 3,000 unidades | Alto |
Trampas de mantenimiento: luces, escaneos y celdas llenas
Construir el muro es la parte fácil. Las trampas aparecen en el mantenimiento. Primero, los módulos de luz y su cableado. Una luz apagada significa que un clasificador trabaja de memoria, y las tasas de clasificación errónea suben de inmediato. Inspecciona semanalmente y sustituye las luces apagadas el mismo día, no a fin de mes. Segundo, las ventanas de escaneo en la inducción. El polvo y las etiquetas arrugadas reducen el éxito del primer escaneo, y cada primer escaneo fallido cuesta un toque manual que consume tempo. Tercero, el umbral de alarma de celda llena. Si lo pones demasiado tarde, las celdas desbordadas arruinan la precisión de la oleada. Si lo pones demasiado pronto, las estaciones de empaque se interrumpen constantemente. Yo pongo la advertencia amarilla en 80% de llenado para que el despeje empiece antes de que la luz roja fuerce una parada.
Una pseudonecesidad más merece una respuesta directa: los brazos automatizados de despeje de celdas. En un muro que funciona por debajo de 3,000 unidades por hora, la inversión nunca se amortiza. El despeje manual es más barato y más flexible. La automatización no es mejor porque sea más automática. Solo es mejor después de que las matemáticas lo digan.
Entonces, ¿vale la pena el dinero? Observa un número: pedidos por celda por día. Divide los pedidos diarios entre el número de celdas. Por debajo de 60, el muro tiene holgura, así que corrige primero el tempo. Entre 60 y 120, el muro está en una banda saludable. Por encima de 150, las celdas son el cuello de botella, y solo entonces, solo entonces, habla de más celdas o de un cross-belt. Calcula ese número antes de firmar nada. El orden importa.
Por Da Liu, Ingeniero de Automatización Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.