La compatibilidad electromagnética, o EMC, es una de las razones más comunes por las que los equipos de automatización de almacenes se devuelven para retrabajo antes de poder venderse en Europa. No es un detalle técnico de nicho. Todo dispositivo alimentado debe cumplir dos condiciones a la vez: no debe emitir interferencias electromagnéticas por encima de los límites permitidos, y debe seguir funcionando correctamente en un entorno electromagnético real. Un clasificador que funciona a la perfección en un almacén nacional puede provocar señales falsas en los sensores fotoeléctricos de un cliente europeo, o quedar retenido en la aduana a la espera de pruebas adicionales, y estas historias circulan ampliamente entre los integradores de sistemas.
Lo que hace tan traicionera a la compatibilidad electromagnética es el momento en que aparece. Los problemas rara vez se ven en el tablero de dibujo. Surgen durante la integración del sistema, las pruebas de la máquina completa, o incluso en la aceptación por parte del cliente en el sitio, y para entonces cada corrección cuesta varias veces más, tanto en dinero como en plazo. Comprender la lógica de la EMC importa mucho más que memorizar los números de las normas.
Por qué la compatibilidad electromagnética sigue complicando a los equipos con destino a Europa
El cumplimiento de los equipos de automatización que entran en Europa sigue dos vías entrelazadas. Una es la Directiva EMC, que regula las emisiones electromagnéticas y la inmunidad. La otra es la Directiva de Máquinas, que regula la seguridad general de la máquina. Ambas deben cumplirse antes de aplicar el marcado CE, y la EMC suele ser el eslabón débil que se descubre al final, porque la seguridad de la maquinaria se puede verificar punto por punto en una revisión de diseño, mientras que la compatibilidad electromagnética solo se puede demostrar mediante mediciones.
Según la experiencia publicada por los organismos de certificación, tres fuentes de interferencia aparecen con mayor frecuencia en los equipos de automatización. La primera es el variador de frecuencia: regula la velocidad del motor mediante conmutación de alta frecuencia, y los armónicos generados en cada instante de conmutación se propagan por las líneas de alimentación y los cables del motor. La segunda son los servomotores y sus accionamientos: el precio de una alta respuesta dinámica son cambios de corriente más bruscos, y un cable ligeramente largo empieza a comportarse como una antena. La tercera son los módulos inalámbricos: el Wi-Fi, el Bluetooth y los terminales inalámbricos industriales habituales en los almacenes son emisores intencionales por diseño, y una pequeña desviación en la banda de frecuencia o en la potencia puede superar un límite.
Un patrón revelador es que pasar la prueba como máquina individual no garantiza que todo el sistema pase en el sitio. En 2023, un integrador de líneas transportadoras en China había probado cada máquina por separado, pero una vez que toda la línea se puso en marcha en el almacén de un cliente alemán, los escáneres de códigos de barras cercanos empezaron a perder lecturas de forma intermitente. La investigación terminó rastreando el problema hasta la barra colectora de puesta a tierra compartida por más de una docena de variadores: cada unidad cumplía por sí sola, pero sus corrientes de modo común se sumaban y superaban lo que el entorno del sitio podía tolerar. La EMC es un problema a nivel de sistema, y una pila de informes de máquinas individuales no puede resolverlo.
Los tres sospechosos habituales detrás de los fallos de compatibilidad electromagnética
Empecemos por los variadores de frecuencia. Sus interferencias viajan por dos rutas: conducida y radiada. La interferencia conducida sigue los cables de alimentación y del motor; la interferencia radiada se acopla por el espacio a los equipos cercanos de baja tensión. El primer paso de cualquier retrabajo es siempre identificar qué ruta es la culpable: los excesos conducidos requieren filtros, los excesos radiados requieren revisar el blindaje y el trazado. Añadir componentes a ciegas sin ese diagnóstico es el desperdicio de dinero más común en el retrabajo de EMC.
Los servosistemas son más sutiles. Si el blindaje del cable de alimentación entre un servoaccionamiento y su motor está conectado a tierra incorrectamente en un extremo, las corrientes de alta frecuencia se filtran a las líneas de señal de control a través del bucle de tierra. Un almacén automatizado de gran altura puesto en marcha en 2024 lo aprendió por las malas: cada vez que la grúa apiladora aceleraba, el sensor de detección de huecos parpadeaba, y tardaron tres semanas en rastrear la avería hasta el blindaje de un cable de servo conectado a tierra en un solo extremo. Si un blindaje debe conectarse a tierra en un extremo o en ambos no tiene una respuesta universal; depende de la frecuencia y de las condiciones de puesta a tierra del sitio, por eso los ingenieros con experiencia insisten en medir en el sitio antes de finalizar un esquema.
Los módulos inalámbricos conllevan otro tipo de riesgo. Los almacenes usan cada vez más enlaces inalámbricos para la interconexión de equipos, pero la potencia de transmisión, la banda de frecuencia y el ciclo de trabajo de un módulo deben cumplir los requisitos europeos para equipos de radio. Un módulo certificado no hace que una máquina sea conforme: la ubicación de la antena, el blindaje por carcasas metálicas y la distancia respecto a otros emisores cambian el rendimiento real. Instalar un módulo certificado en lo profundo de un armario metálico y esperar que se comunique de forma fiable es un error que los integradores siguen cometiendo.
Controles previos a la prueba y el coste del retrabajo de EMC
El coste del retrabajo de EMC sigue una curva predecible: cuanto más tarde se detecta, más caro sale. Añadir una etapa de filtrado o separar el trazado de alimentación y de señal en la fase de diseño cuesta casi nada. Retrabajar una máquina terminada, reemplazar cables, reordenar el interior de un armario y rehacer la puesta a tierra, suele costar varias veces más. Si el equipo ya se ha enviado a un cliente europeo, los viajes, el tiempo de inactividad y las penalizaciones contractuales se suman a la factura.
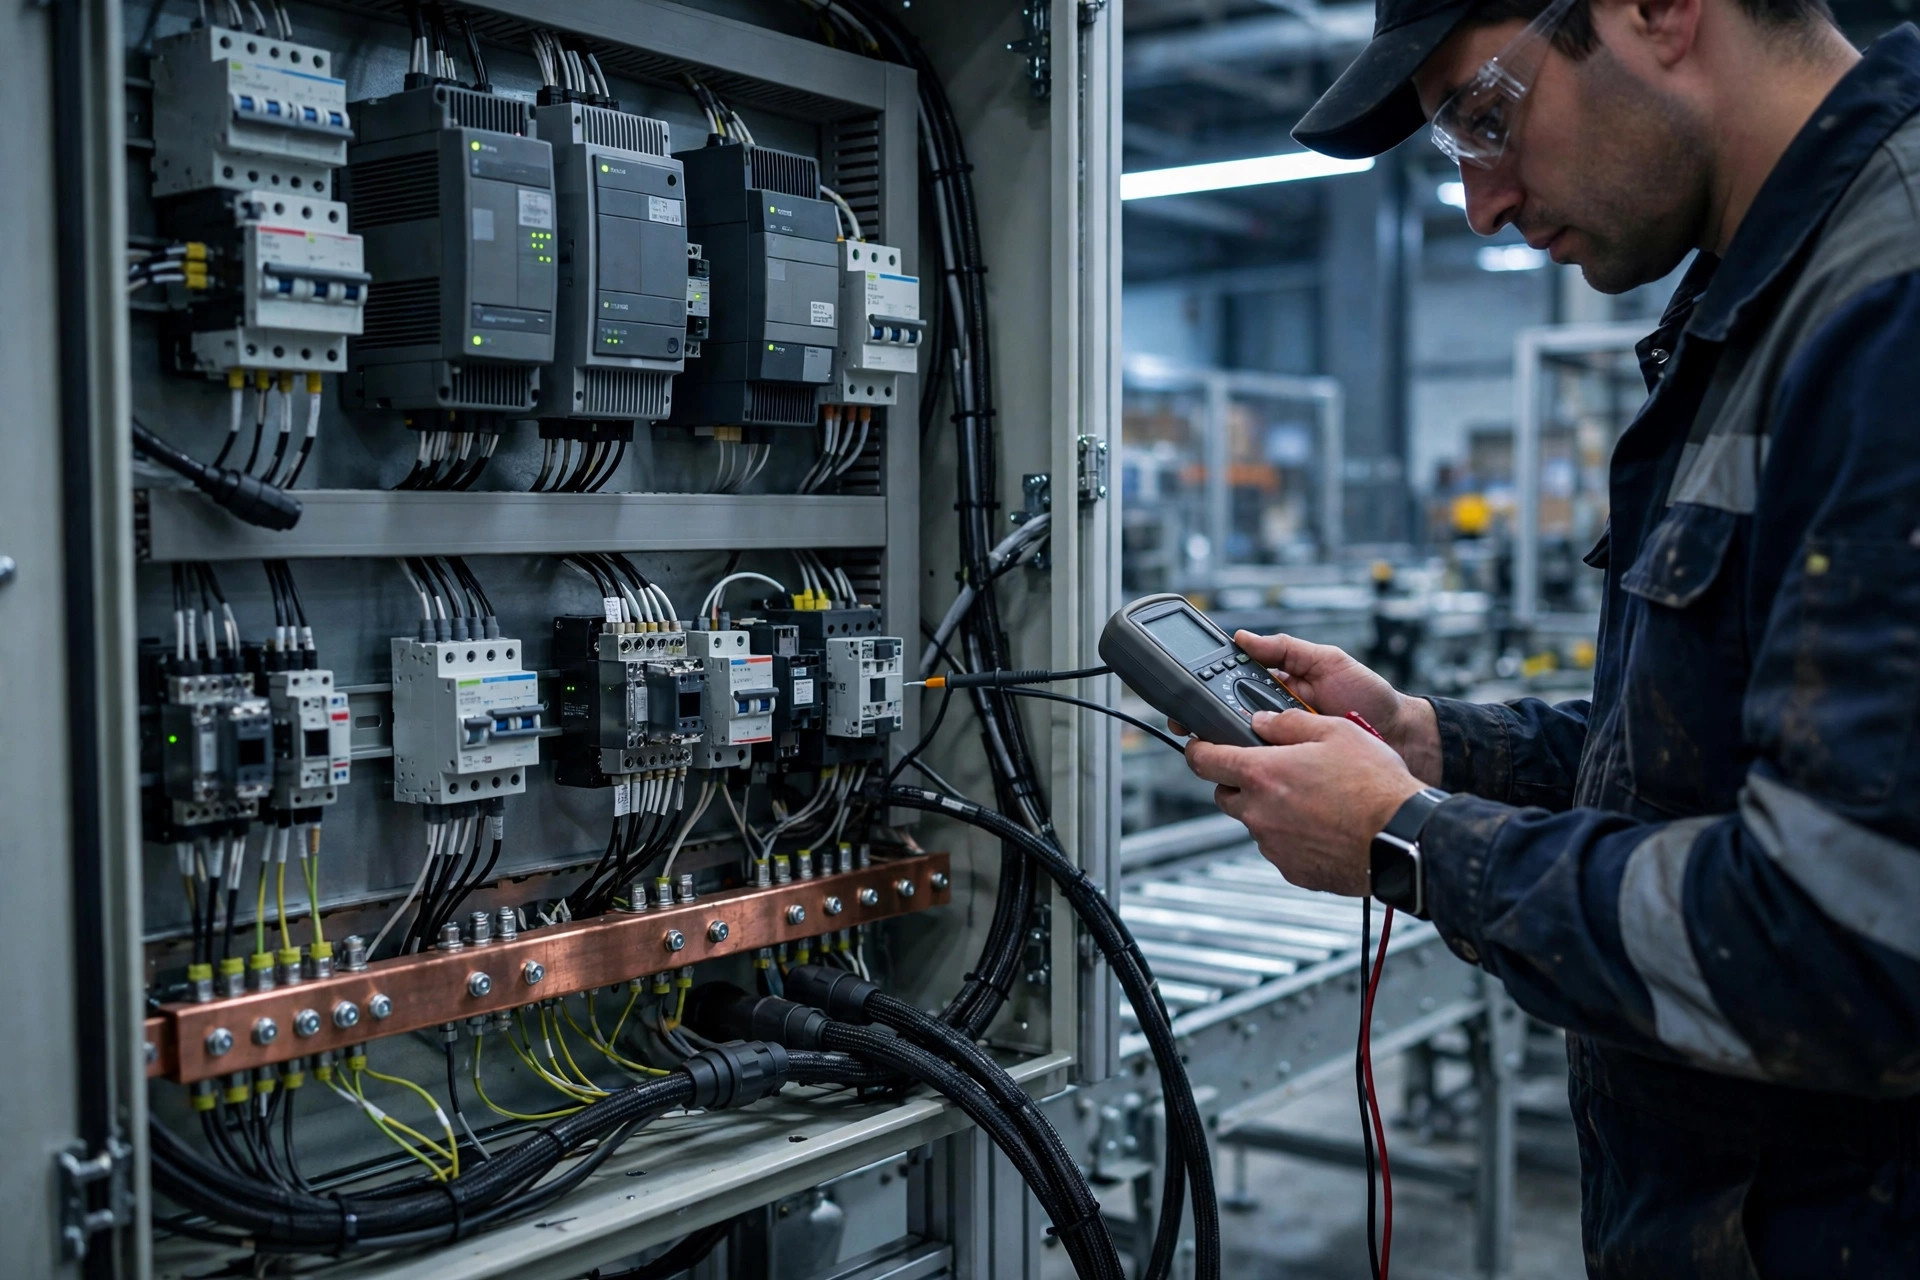
Una lista práctica de controles previos a la prueba cubre aproximadamente cuatro puntos. Primero, confirmar que la documentación de cumplimiento está completa para cada componente alimentado, con prioridad en los variadores, servoaccionamientos, fuentes de alimentación y módulos inalámbricos. Segundo, inspeccionar el sistema de puesta a tierra: si la barra colectora de tierra del armario es continua, si la puesta a tierra del blindaje se ejecuta según lo diseñado, y si existe un único punto de referencia. Tercero, revisar el trazado de cables: si los cables de alimentación y de señal van por separado, si los cruces forman ángulos rectos, y si los tramos en paralelo se mantienen cortos. Cuarto, encender la máquina y realizar una medición básica de detección, al menos observando los niveles de emisión en los puntos de frecuencia principales con herramientas sencillas de espectro, para tener una idea aproximada antes de las pruebas formales.
La otra cara de la ecuación de costes es el tiempo. Un hueco en un laboratorio formal de pruebas de EMC a menudo debe reservarse con semanas de antelación, y un primer intento fallido significa otra ronda de retrabajo y nuevas pruebas. Para proyectos de exportación con fechas de entrega ajustadas, lo prudente es reservar tiempo para al menos una prueba de detección más una prueba formal antes del envío, en lugar de programar las pruebas tres días antes de que salga el contenedor. El hueco de pruebas forma parte del plan del proyecto, no es una ocurrencia tardía.
Contraintuitivamente, el equipo con mejor rendimiento de EMC a menudo no es el que tiene más componentes añadidos, sino el que tiene el cableado más disciplinado. Los filtros y los núcleos de ferrita ayudan, pero lo que suele decidir el éxito o el fracaso es el trabajo mundano: una puesta a tierra limpia, cables separados, blindaje continuo. Los equipos que confían en añadir componentes para arreglar la EMC frecuentemente ven crecer la factura mientras el problema persiste.
A más largo plazo, los requisitos europeos de compatibilidad electromagnética para equipos de automatización solo se endurecerán. La densidad de equipos sigue aumentando, con más variadores, servos y terminales inalámbricos funcionando simultáneamente en un solo almacén, mientras la tolerancia de los clientes a la inestabilidad sigue cayendo: un solo disparo falso que detiene una línea cuesta mucho más que el propio retrabajo. Para los proveedores de automatización que exportan a Europa, tratar la EMC como un dato de diseño en lugar de una casilla previa al envío es una lección que habrá que aprender tarde o temprano. Cómo recorran ese camino los distintos proveedores, y a qué ritmo, es una pregunta que los próximos años responderán.
Por Dr. Chen, Investigador de la Cadena de Suministro Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.