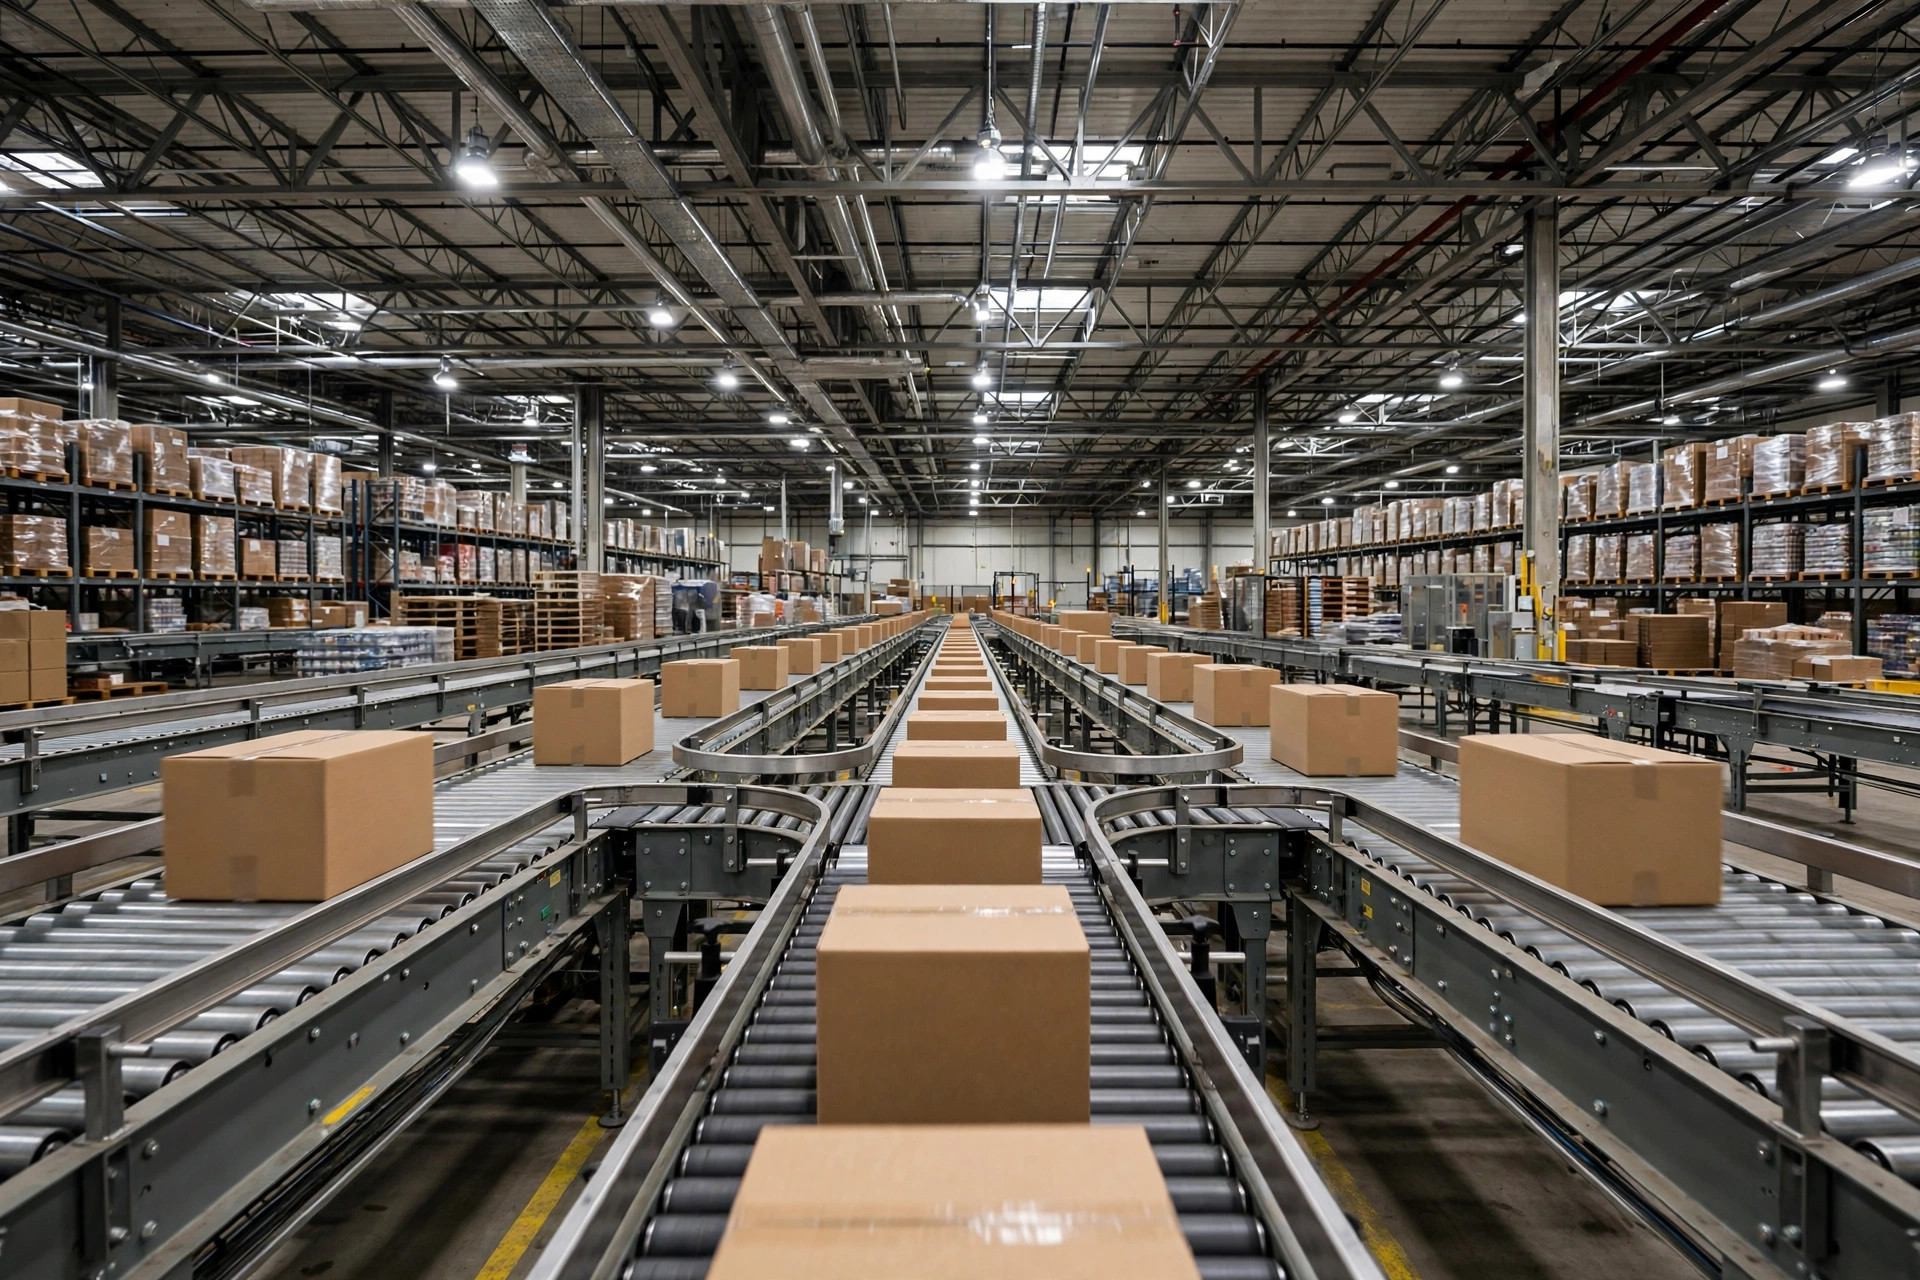
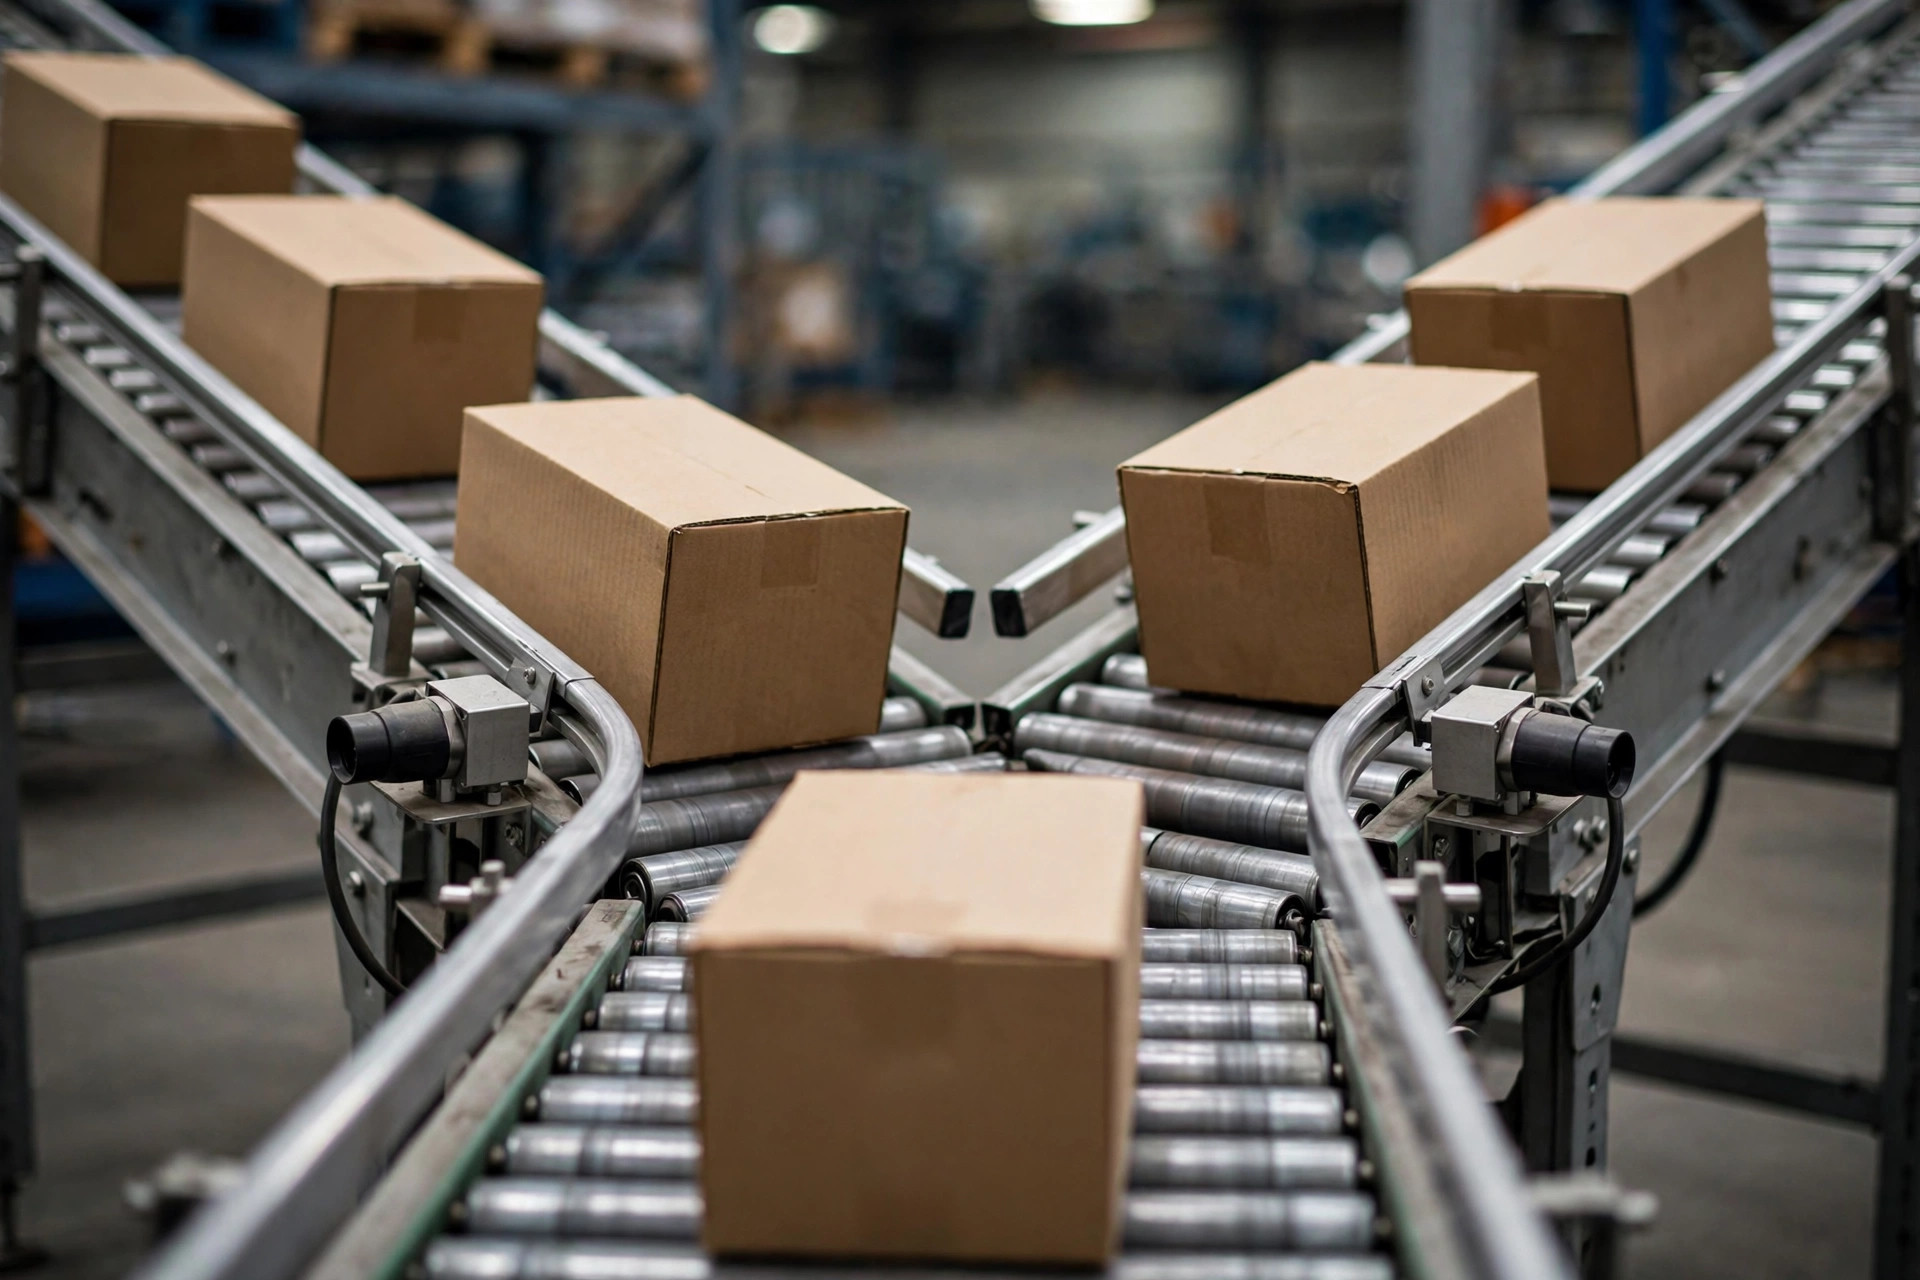
Conclusión primero: cada vez que dos líneas de transportadores se fusionan en una, los atascos siempre ocurren en los mismos tres lugares — la nariz de fusión (la cuña donde se encuentran las dos líneas), la zona de dosificación aguas arriba (los 1–2 metros de acumulación antes de la fusión) y la lógica de sensores (el código que decide si la siguiente caja puede entrar). He visto esta falla exacta tres veces, y cada cliente empezó con "la línea está bien, solo se atasca de vez en cuando". Cada vez, al menos uno de estos tres estaba mal.
¿Por qué la fusión es el punto más propenso a atascos de toda la línea? Porque hace el trabajo más difícil del edificio: dejar que las cajas de dos líneas aguas arriba peleen por una ventana en la línea principal — sin chocar. Un atasco en clasificación te frena; un atasco en la fusión detiene ambas líneas aguas arriba. Toda la línea muere.
Aquí están los tres diseños comunes de fusión, con sus trade-offs:
| Diseño | Cómo funciona | Encaja en | Riesgo | Costo |
|---|---|---|---|---|
| Fusión de flujo libre | Ambas líneas alimentan libremente; rieles guía aprietan las cajas | Bajo volumen, cajas uniformes | Colisiones en pico — atascos garantizados | El más bajo |
| Liberación por lotes (dosificada) | Las líneas aguas arriba liberan cajas con espaciamiento mínimo | Salida de e-commerce, volumen con picos | Lógica compleja, puesta en marcha más larga | Medio |
| Fusión con prioridad | Una línea tiene prioridad; la otra espera huecos | Una línea es reabastecimiento o flujo de excepción | La línea secundaria puede morir de hambre en pico | Medio |
En más de 30 puestas en marcha, nunca he visto una fusión de flujo libre sobrevivir la temporada pico en un almacén que despacha más de 10,000 pedidos al día. Ni una vez. Aquí está la parte contraintuitiva: una fusión de flujo libre solo funciona cuando ambas líneas aguas arriba están ociosas la mayor parte del tiempo. La gente piensa "una fusión se supone que ahorra dinero, así que cuanto más simples los controles, mejor". El dinero ahorrado en controles se devuelve multiplicado por diez en inactividad durante el pico.
Dos proyectos que rescaté personalmente
En 2023, un almacén 3PL en Ohio entró en operación. Revisé mi checklist de la noche de puesta en marcha punto por punto — pero me salté la sección de fusión, porque el plano del proveedor mostraba una fusión de 45 grados y pensé "es solo un ángulo, ¿qué tan malo puede ser?". Malo. La primera semana, la fusión se atascaba dos o tres horas al día. En el sitio vi dos líneas de cajas estrellarse contra la nariz a 45 grados, ninguna cediendo, cajas acuñándose en la punta mientras los rodillos seguían girando. Las cajas se abrían. El producto se derramaba por todas partes.
El rescate vino en tres pasos. Primero, cortar el ángulo de la nariz de 45 a 30 grados — retrabajar las placas guía y el layout de rodillos, dos días. Segundo, agregar 2 metros de acumulación en cada línea aguas arriba, con lógica de liberación dosificada en el PLC: si la posición justo después de la nariz está ocupada, la línea de fusión espera; después de cada liberación, esperar al menos un largo de caja antes de la siguiente. Tercero, mover los fotoeléctricos de 3 metros aguas arriba a directamente sobre la nariz. Después de eso, la fusión nunca volvió a atascarse en toda la temporada pico. Hice las cuentas después: durante la semana de atascos, 2.5 horas de inactividad al día significaban aproximadamente 4,000 cajas menos despachadas al día, más horas extra para el equipo que limpiaba atascos — mientras que todo el retrofit costó menos de $20,000. Cada dólar ahorrado en la sección de fusión es un anticipo para inactividad futura.
El segundo proyecto fue un almacén de e-commerce en el sur de California. La mecánica estaba bien — ángulo, rodillos, todo bien. Los atascos venían de un fotoeléctrico en el lugar equivocado. El sensor de "línea principal ocupada" estaba a 5 metros aguas arriba de la nariz, y la lógica del PLC leía "ninguna caja dentro de 5 metros = línea principal libre, liberar". Pero las cajas ya habían pasado ese sensor y estaban en cola en la nariz. La línea de fusión seguía alimentando cajas directo contra la parte trasera de la cola de la línea principal. Las cajas se apilaban, las etiquetas de código de barras miraban al lado equivocado — y esa semana su tasa de escaneo de primera pasada cayó de 99% a 91%. Los errores de clasificación se duplicaron.
La solución tomó medio día: mover el sensor a una posición de caja después de la nariz, y cambiar la lógica a "liberar solo cuando la posición después de la nariz se confirme libre". La ubicación de un sensor decide si el PLC ve la verdad o cinco metros de historia.
Los tres puntos de atasco, uno por uno
Punto de atasco 1: la nariz de fusión
La nariz es un problema mecánico. Ningún software puede arreglarla. Paso a paso:
- Usa un ángulo de fusión de 30 grados, no 45. Cuanto más ancho el ángulo, mayor el diferencial de velocidad entre las dos corrientes de cajas, y más se acuñan en la punta.
- Iguala la velocidad superficial de los rodillos a la de la línea principal (experiencia de campo: las líneas de banda comúnmente corren 0.8–1.2 m/s — ajusta la tuya al takt de tu línea), y corre la línea de fusión 5–10% más rápido para que las cajas alcancen la línea principal en lugar de apretarse contra ella.
- Usa placas guía de UHMW (polietileno de ultra alto peso molecular), no acero inoxidable. Las cajas se arrastran en el acero — peor en días húmedos — y una caja que frena en la guía girará de lado y se acuñará.
- Deja al menos 2 metros de tramo recto después de la nariz antes de la primera curva, para que las cajas tengan espacio para enderezarse.
Punto de atasco 2: la zona de dosificación aguas arriba
Este es un problema de controles. La mecánica perfecta no puede salvarlo.
- Dale a cada línea de fusión 1–2 metros de acumulación antes de la nariz (acumulación de presión cero es ideal; los rodillos estándar también funcionan).
- Escribe tres reglas de hierro en la lógica de liberación: (a) si la posición justo después de la nariz está ocupada, la línea de fusión espera; (b) después de cada liberación, esperar al menos un largo de caja antes de la siguiente; (c) cuando ambas líneas solicitan a la vez, alternar liberaciones round-robin — nunca prioridad fija, porque la prioridad fija deja morir de hambre a la línea secundaria en pico.
- Ajusta el debounce del fotoeléctrico a 50–100 ms (experiencia de campo). Demasiado corto y la vibración de las cajas causa disparos falsos; demasiado largo y la respuesta de liberación se retrasa, matando el throughput.
- Programa una alarma de "atasco de fusión": si el fotoeléctrico de la nariz permanece bloqueado más de 30 segundos (ajústalo a la velocidad de tu línea), detén ambas líneas aguas arriba automáticamente y alarma. Sin esta alarma, aguas arriba sigue alimentando el atasco, y la limpieza toma tres veces más.
Punto de atasco 3: sensores y lógica
Los fotoeléctricos son los ojos de la fusión. Ojos en el lugar equivocado vuelven ciego incluso a la lógica más brillante.
- El fotoeléctrico de "línea principal ocupada" debe estar una posición de caja después de la nariz — no 3 o 5 metros aguas arriba. El PLC necesita el estado en tiempo real en la nariz.
- Cada línea de fusión recibe un fotoeléctrico de "solicitud de liberación" en la entrada de la zona de dosificación. Una caja cuenta como solicitante solo cuando llega a la entrada.
- Revisa la alineación de los fotoeléctricos en un programa: polvo, reflejos de cinta y residuos de cajas son las fuentes más comunes de disparos falsos. Esto es un ítem obligatorio en mi checklist de la noche de puesta en marcha.
- Mantén un modo manual en el programa: durante el pico, los operadores pueden forzar la liberación o detener cualquiera de las líneas. Ninguna lógica automática sobrevive al contacto con el piso real.
Puntos de falla de tres proyectos
Primero, el costo de un atasco, para un almacén de e-commerce que despacha 15,000 pedidos al día (escala típica en mi experiencia):
| Ítem | Número |
|---|---|
| Tiempo de limpieza por atasco | 10–20 minutos |
| Atascos por día en pico | 3–5 |
| Tiempo efectivo de despacho perdido por día | alrededor de 1 hora |
| Pedidos no despachados en esa hora | alrededor de 600–800 |
| Duración de la temporada pico | alrededor de 30 días |
30 días × 700 pedidos = 21,000 pedidos despachados tarde. Quejas de clientes, cortes de transportista perdidos, malas reseñas — nada de eso es fácil de valorar, pero cada uno cuesta más que arreglar la fusión. ¿Qué cuesta el arreglo? Retrabajar el ángulo más acumulación: menos de $20,000 (experiencia de campo, depende del tamaño de la línea). Un cambio puramente lógico en la secuencia de liberación: casi gratis. Mi veredicto es firme: los problemas de fusión siempre son más baratos de arreglar temprano.
La lista de puntos de falla:
- El plano dice 30 grados; el equipo instaló 45 porque era "más fácil". Nadie verificó. En la noche de puesta en marcha, mide la nariz con un transportador.
- Los fotoeléctricos se instalaron pero nunca se alinearon. Dispararon falsas alarmas el primer día, el piso se molestó y silenció la alarma — luego nadie sabía que la fusión se estaba atascando.
- La lógica de liberación se escribió solo para una línea; la otra línea corre "siempre abierta". Ambas líneas aguas arriba necesitan control de liberación. Una es lo mismo que ninguna.
- El tamaño de caja cambió (digamos, de cajas estándar a sobredimensionadas) y nadie reajustó los parámetros de espaciamiento. Nuevo tamaño de caja = reajustar la fusión. Ponlo en el SOP.
- El primer escáner o báscula aguas abajo está demasiado cerca de la nariz (menos de 1 metro). Las cajas se escanean antes de enderezarse, y la tasa de primera pasada cae 5–8 puntos.
Checklist de la noche de puesta en marcha: edición sección de fusión
- Mide el ángulo de la nariz con un transportador. Confirma 30 grados. Fotografía y archiva.
- Carga 10 cajas en cada zona de acumulación aguas arriba, dispara liberaciones manualmente y verifica espaciamiento uniforme.
- Bloquea el fotoeléctrico de "línea principal ocupada" y confirma que la línea de fusión espera; desbloquéalo y confirma liberación dentro de 1 segundo.
- Simula un atasco: acuña una caja en la nariz a mano, y confirma que ambas líneas aguas arriba se detienen automáticamente y alarman dentro de 30 segundos.
- Revisa el indicador de alineación de cada fotoeléctrico. Limpia el polvo.
- Pregunta al supervisor de piso: ¿quién reajusta los parámetros de fusión cuando cambia el tamaño de caja? Escribe el nombre.
Pasa las seis y la fusión está verdaderamente lista. Falla una, y espera una llamada el día de la puesta en marcha.
Por Lin Xiao, consultor de implementación WMS
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.