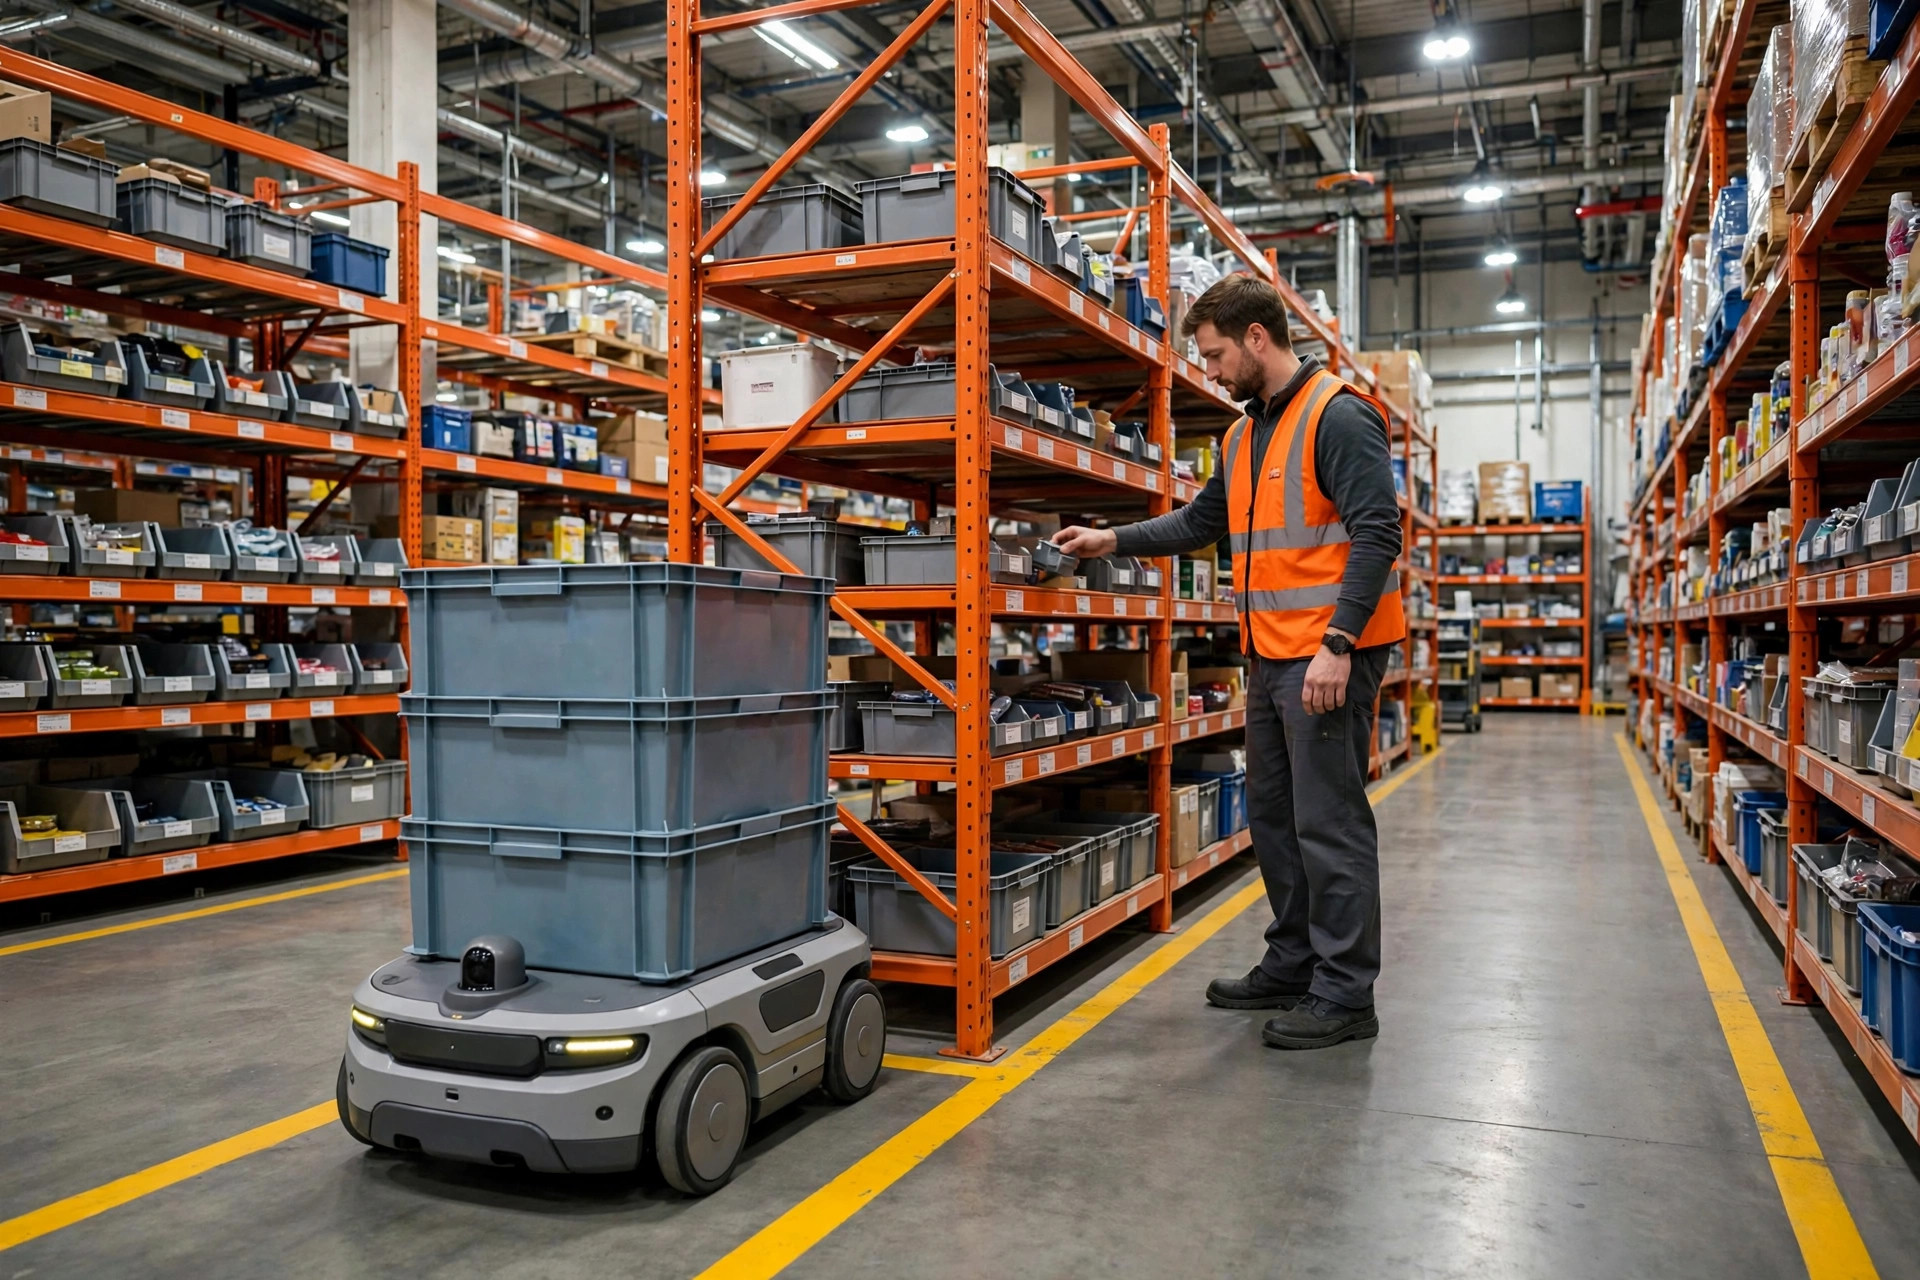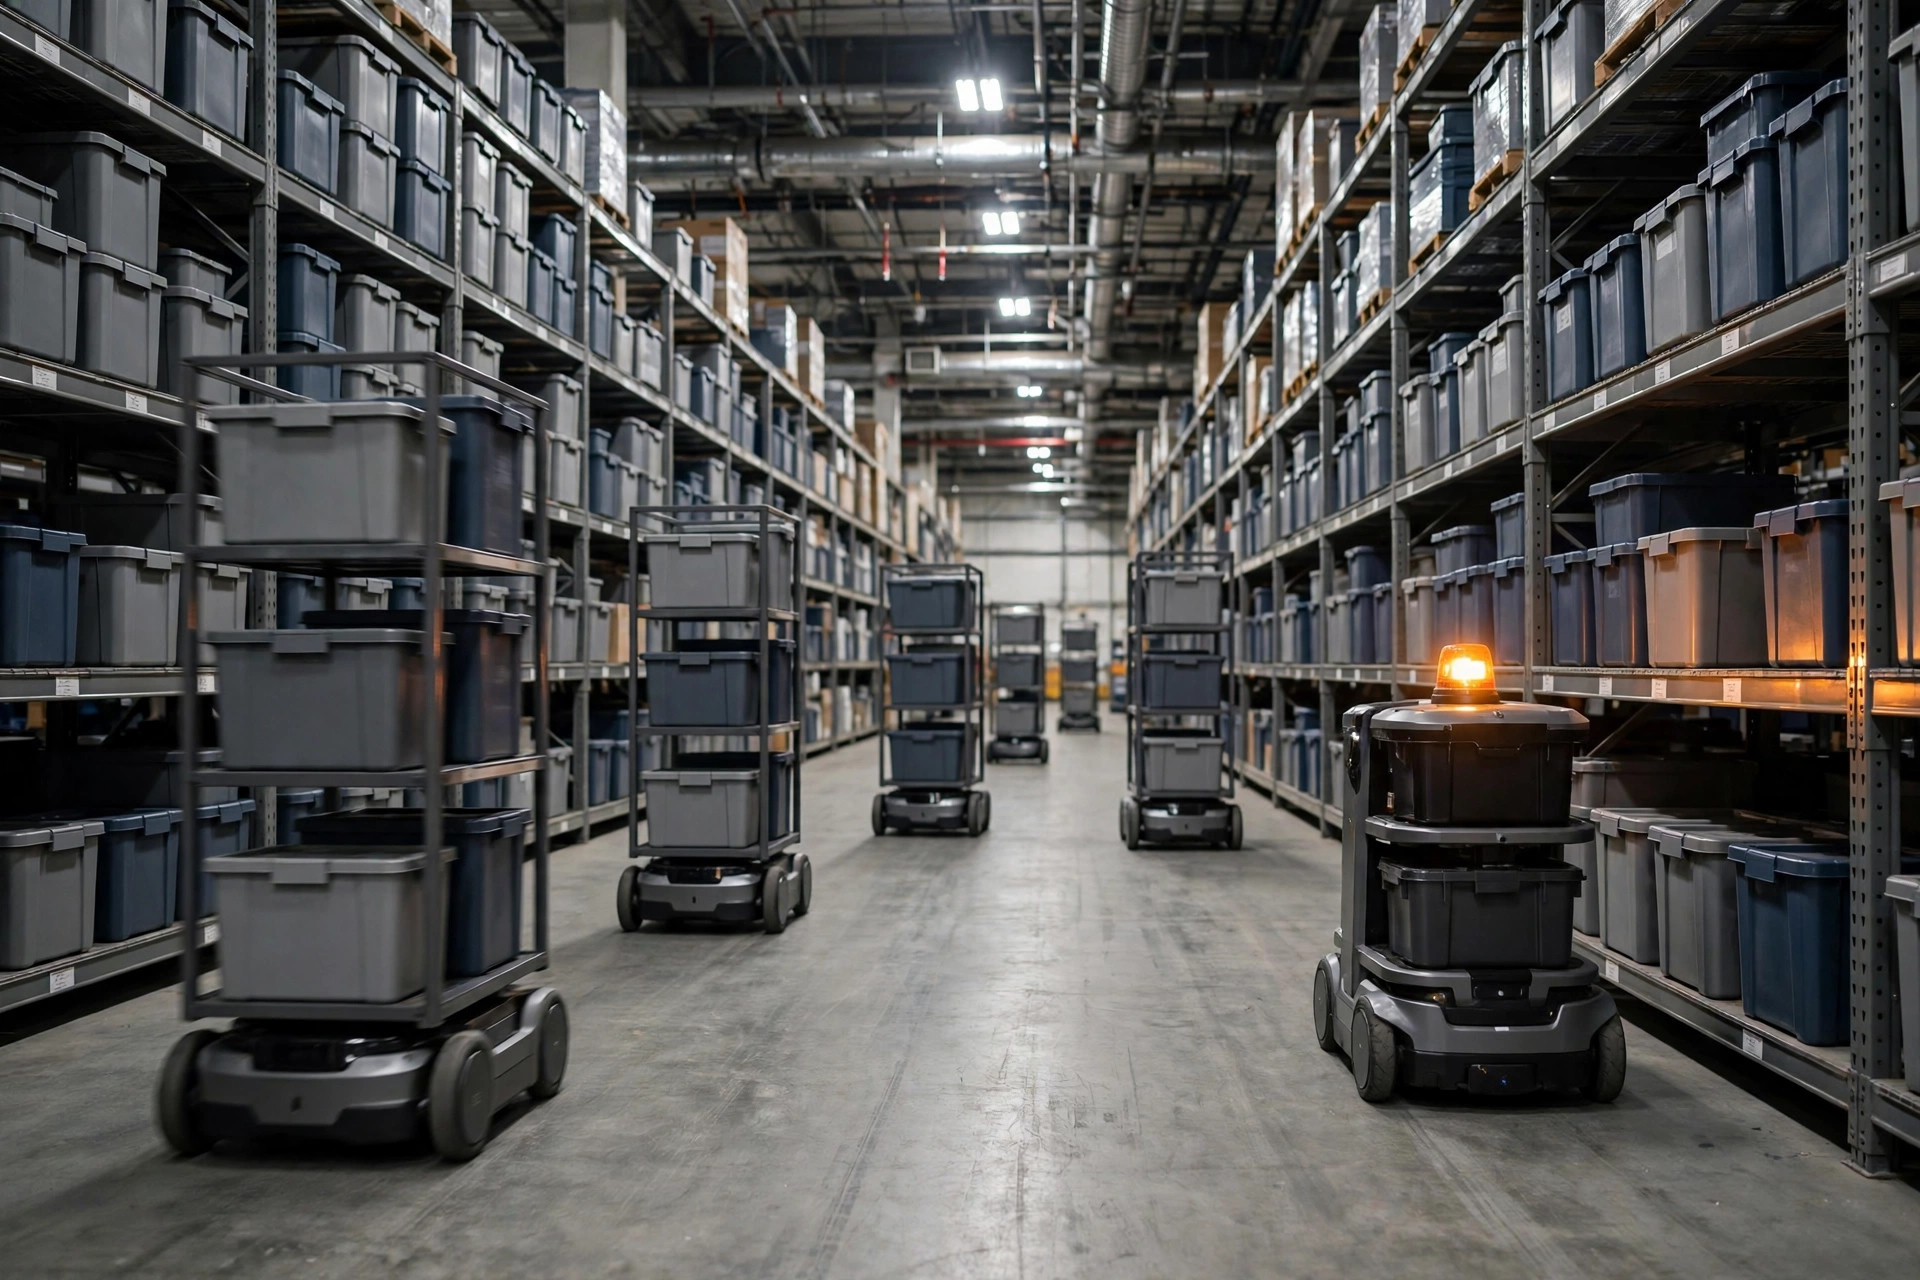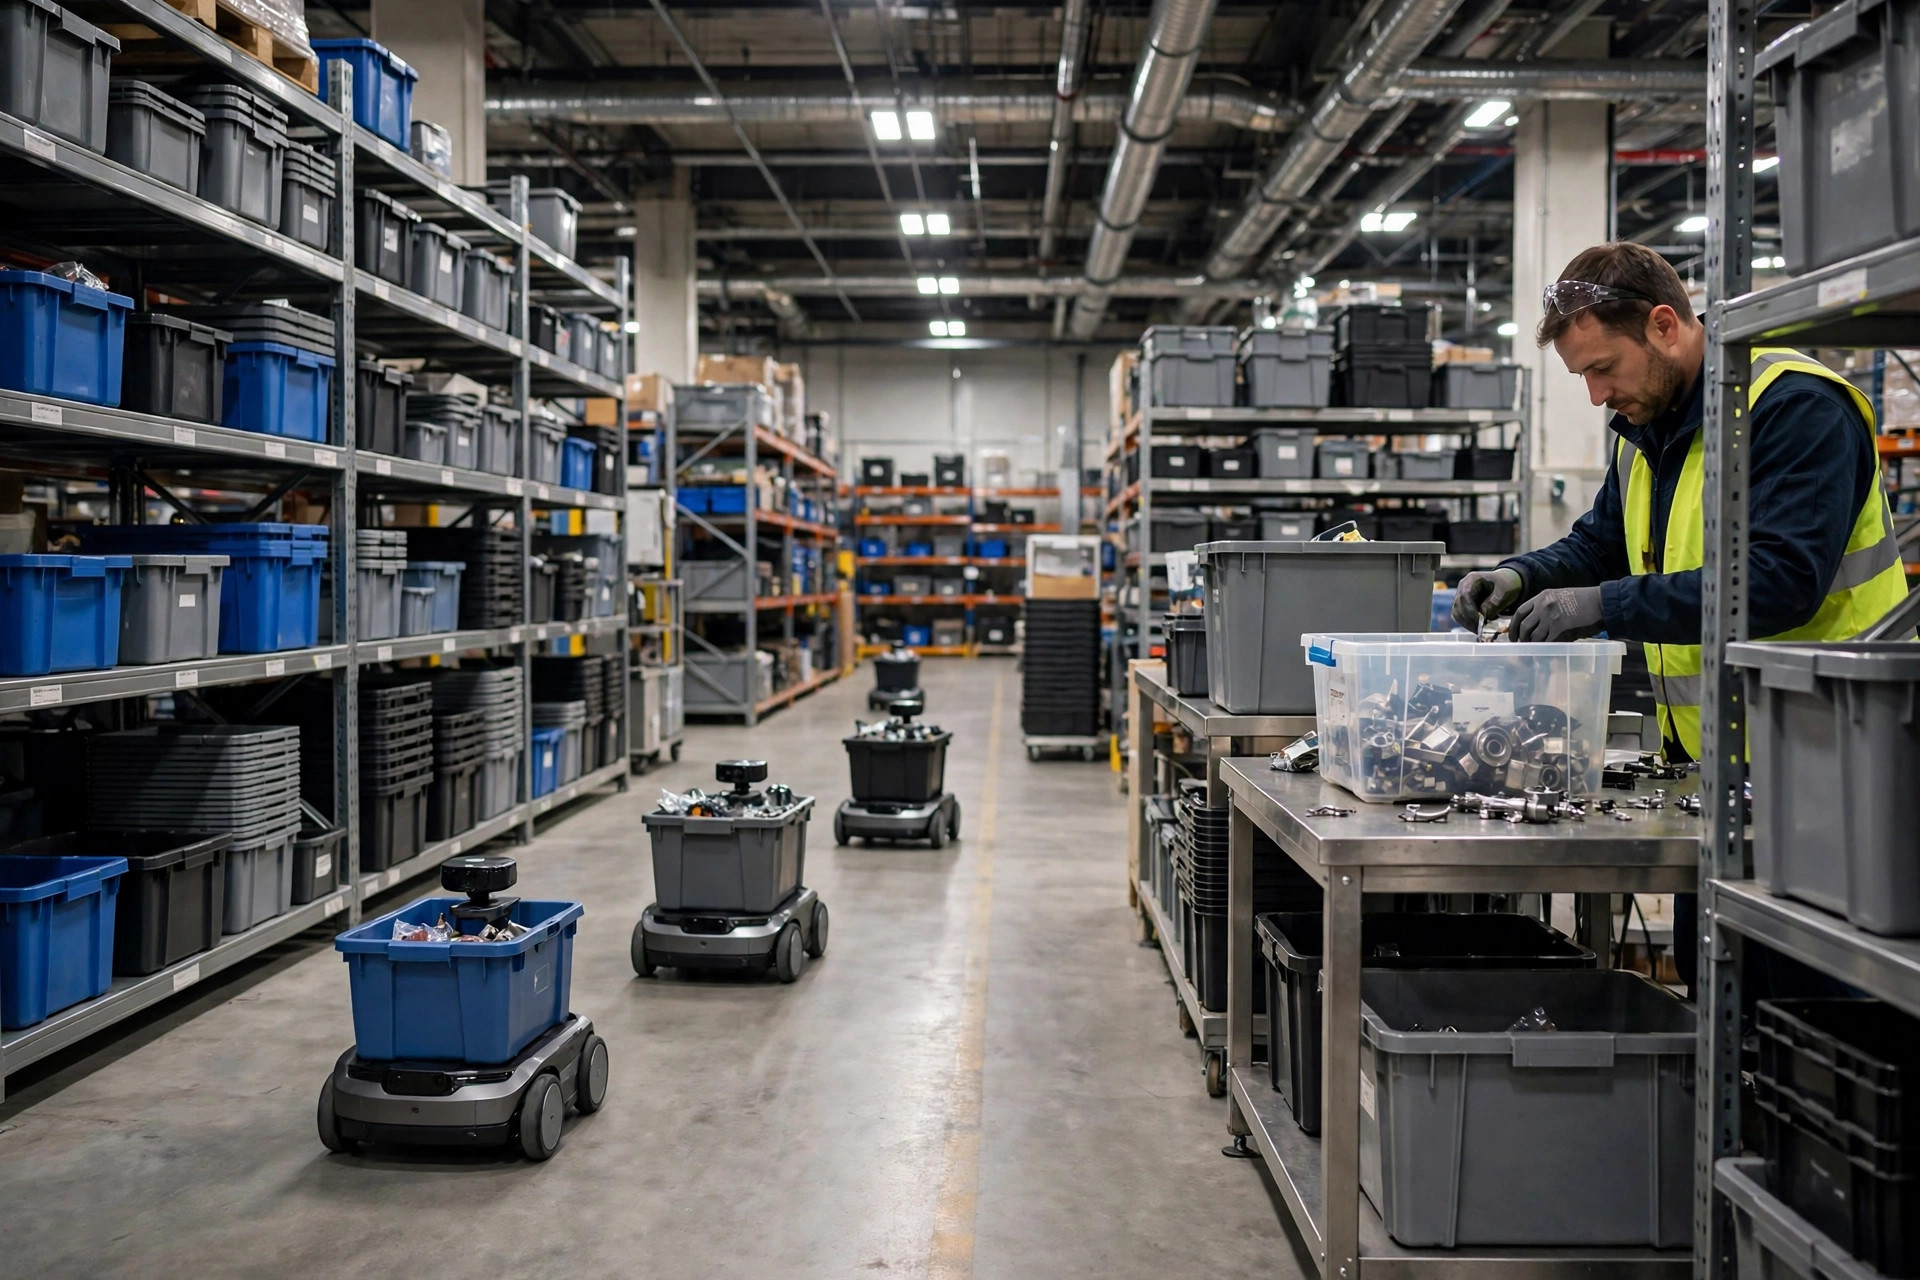
Conclusión por adelantado: la preparación de pedidos con robots de cajas y totes encaja en almacenes con muchas líneas de pedido, artículos pequeños y miles de SKU, y encaja mal en almacenes que expiden mercancías grandes y pesadas en unas pocas líneas. Si esa decisión es errónea, todas las decisiones posteriores, desde el diseño hasta el cálculo del ROI, salen mal con ella. He visto a dos almacenes tomar direcciones opuestas ante esta cuestión: uno redujo su mano de obra de preparación aproximadamente a la mitad, el otro apagó sus robots después de tres meses y volvió a la preparación manual. El equipo no fue la diferencia. El perfil de pedidos sí lo fue.
Por qué la preparación con robots de cajas y totes ahorra caminatas, no preparación
En la preparación manual, caminar es el impuesto. Los robots que mueven estanterías llevan toda una estantería al preparador; un sistema de cajas lleva un solo tote. Mira un vídeo de demostración y ambos parecen elegantes. Enfréntalos a un perfil de pedidos real y la diferencia aparece rápido.
En el otoño de 2023, un almacén de accesorios de electrónica de consumo en Ningbo me pidió que evaluara sus opciones. Tenía mucho más de diez mil SKU, y un pedido típico tenía de tres a cinco líneas con una o dos unidades por línea. Los preparadores recorrían distancias del orden de diez kilómetros al día, según los registros del sistema. Un diseño de estanterías móviles tenía un defecto concreto: las cinco líneas de un pedido podían estar en tres estanterías distintas, así que mover estanterías enteras suponía transportar una gran cantidad de producto no relacionado por cada pedido. Un sistema de cajas movía solo el tote que contenía el artículo realmente pedido, así que el trabajo escalaba con las líneas del pedido y no con el contenido de la estantería, y un error quedaba dentro de un tote en lugar de extenderse por toda una estantería.
Un almacén de repuestos de pequeños electrodomésticos en Dongguan era la imagen especular. Pocas líneas por pedido, grandes cantidades por línea, a menudo docenas del mismo artículo en un pedido. Enviar totes de un lado a otro no ahorraba nada, porque el preparador seguía esperando a que llegara tote tras tote, y la utilización nunca llegó adonde suponía el caso de negocio. Les dije que no compraran un sistema de cajas y que gastaran el dinero en muros de clasificación (put walls) y verificación. Al principio no estuvieron de acuerdo, hicieron una prueba de dos semanas y ellos mismos descartaron la propuesta. He visto ese mismo error tres veces, y cada vez la causa fue la misma: la decisión se tomó a partir de una demostración, no a partir de la distribución de líneas por pedido.
El método de selección es sencillo y no necesita software de simulación. Toma un mes de pedidos y clasifícalos por líneas por pedido: una línea, de dos a cinco, de cinco a diez, más de diez. Luego observa la media de unidades por línea. Cuanto mayor sea la proporción de pedidos de dos a diez líneas con pocas unidades por línea, más sólido es el caso. Cuanto mayor sea la proporción de pedidos de una sola línea a granel, más débil se vuelve. Esa tabla de rangos es la primera prueba del caso de negocio. Sin ella, no hables de proveedores.
| Opción | Mejor perfil de pedido | Qué se mueve | Debilidad típica |
|---|---|---|---|
| Robots de cajas y totes | Muchas líneas, artículos pequeños, muchos SKU | Un tote | Malos para artículos grandes y envíos de caja completa |
| AMR que mueven estanterías | Líneas medias, artículos agrupados por estantería | Una estantería entera | También se transportan artículos no relacionados |
| Preparación manual | Mezcla de pedidos inestable, bajo volumen | El preparador camina | Tiempo caminando, dependencia de personal experimentado |
Aquí está la parte contraintuitiva: el sistema no hace más rápido el movimiento de preparación. El preparador que está en la estación se mueve a la misma velocidad. El rendimiento sube porque la espera, la caminata y la búsqueda del contenedor correcto desaparecen en tiempo de máquina. Dale la vuelta y obtienes la trampa: si el verdadero cuello de botella está aguas abajo —verificación, embalaje, etiquetado—, una zona de preparación más rápida no cambia nada del volumen total de salida. Mide primero el cuello de botella y luego decide adónde va el dinero. Ese orden no es negociable.
La lista de verificación para la puesta en marcha: doce puntos antes de encender el sistema
Los equipos que evalúan la preparación de pedidos con robots de cajas y totes suelen preguntar primero por la velocidad; los fallos siguientes tratan de excepciones, no de velocidad. Los proyectos de cajas rara vez fallan por los robots. Fallan por la integración con el WMS, la gestión de totes y el diseño de planta. Esta es la lista que repaso la noche antes de cada puesta en marcha, y no enciendo el sistema con ningún punto sin marcar.
Totes y hardware: primero, el tamaño del tote debe fijarse según el artículo más grande más su material de relleno, dejando espacio para una etiqueta y un ángulo de escaneado limpio. Segundo, la ruta de retorno de totes vacíos debe dibujarse en el plano de planta: los vacíos acumulándose junto a la estación de preparación son el fallo de planta más común que veo. Tercero, cada ID de tote debe corresponderse uno a uno con un registro de contenedor en el WMS, para que un escaneado caiga directamente en el detalle del artículo de ese tote.
Sistemas y datos: cuarto, una vez que el WMS libera una oleada, las tareas de los robots deben seguir la prioridad de la oleada, no la conveniencia del tote más cercano. Quinto, los totes sin stock, bloqueados por inventario cíclico y dañados necesitan cada uno un estado de retención, y las tareas retenidas no deben bloquear la cola que tienen detrás. Sexto, tras una caída de red y la reconexión, el estado de las tareas debe reanudarse automáticamente en lugar de exigir que alguien confirme las tareas una por una. Séptimo, el mensaje de confirmación de preparación de vuelta al ERP debe incluir los campos de cantidad, lote y serie sin que falte nada.
Personas y planta: octavo, la altura de la estación, la iluminación y el ángulo de escaneado deben probarse con personal real de estaturas reales: cómodo en una demostración no es lo mismo que cómodo durante ocho horas. Noveno, las zonas de carga y mantenimiento deben delimitarse como prohibidas, para que una cola de carga nunca bloquee el pasillo principal. Décimo, los nuevos empleados deben hacer un turno completo de pedidos reales en la formación, no solo ver un vídeo. Undécimo, el responsable de excepciones debe nombrarse por turno, con un número de teléfono en la pared, incluidas las noches. Duodécimo, la pérdida de energía, la pérdida de red y la actualización del sistema deben haberse ensayado cada una una vez. Un plan que nunca se ha ensayado no es un plan.
En la primavera de 2024, un almacén de artículos para el hogar en Suzhou se topó con el punto seis en la víspera de la puesta en marcha. En la prueba de desconexión y reconexión, una docena de tareas de totes ya recogidos perdieron su estado: los robots se quedaron quietos mientras el WMS mostraba las tareas como completas. El proveedor tardó dos días en sitio en corregir la máquina de estados. Si hubiéramos encendido el sistema esa noche, el turno de mañana se habría encontrado con totes llegando para pedidos que el sistema creía ya preparados. Para eso sirve una lista de verificación: trasladar el caos del día de puesta en marcha a la noche anterior, cuando aún hay tiempo de corregirlo.
Dónde falla la preparación con robots de cajas y totes
El primer fallo es la mezcla de totes. Cuando los totes de varios pedidos se alternan en una estación, los preparadores trabajan de memoria y los errores de preparación aumentan. La solución es deliberadamente aburrida: un solo tote pendiente en la estación a la vez, solo las líneas de pedido de ese tote en pantalla, y una verificación por escaneado después de la preparación y no antes. No confíes en la memoria. Dale a la persona un trabajo a la vez y no lo hará mal.
El segundo fallo son las oleadas cortadas demasiado grandes. La gente supone que oleadas más grandes mantienen a los robots más ocupados, pero una oleada más grande significa que un tote atascado retrasa la confirmación de toda la oleada, y el embalaje espera a la oleada completa antes de poder empezar. Mi regla es cortar oleadas pequeñas, dimensionadas según el número de estaciones, y aparcar los totes con excepciones fuera de la cola principal para que un tote no pueda detener todo lo que viene detrás.
El tercer fallo es presupuestar el equipo y olvidar la adaptación. Nivelación del suelo, separación de estanterías, capacidad de cargadores, trabajo de interfaz con el WMS, formación del personal: juntos, estos conceptos añaden habitualmente una parte importante sobre el presupuesto del equipo. Un caso de negocio que muestra solo el precio del equipo y una cifra ideal de rendimiento tiene un ROI ficticio. Enumera cada línea de adaptación, descuenta el rendimiento hasta la cifra medida en la prueba, y el número que lleves a dirección sobrevivirá al contacto con la realidad.
Una última nota honesta: la preparación de pedidos con robots de cajas y totes no es la respuesta por defecto a la modernización del almacén. Es la respuesta específica a un perfil de pedidos específico. Muchas líneas, artículos pequeños, muchos SKU: merece una evaluación seria. Pocas líneas, artículos grandes, un perfil que cambia a diario: arregla primero el proceso manual y la gestión de oleadas, y revisa el equipo más adelante. Si aciertas en ese juicio, el proyecto está a mitad de camino.
Por Lin Xiao, Consultor de Implementación de WMS
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.