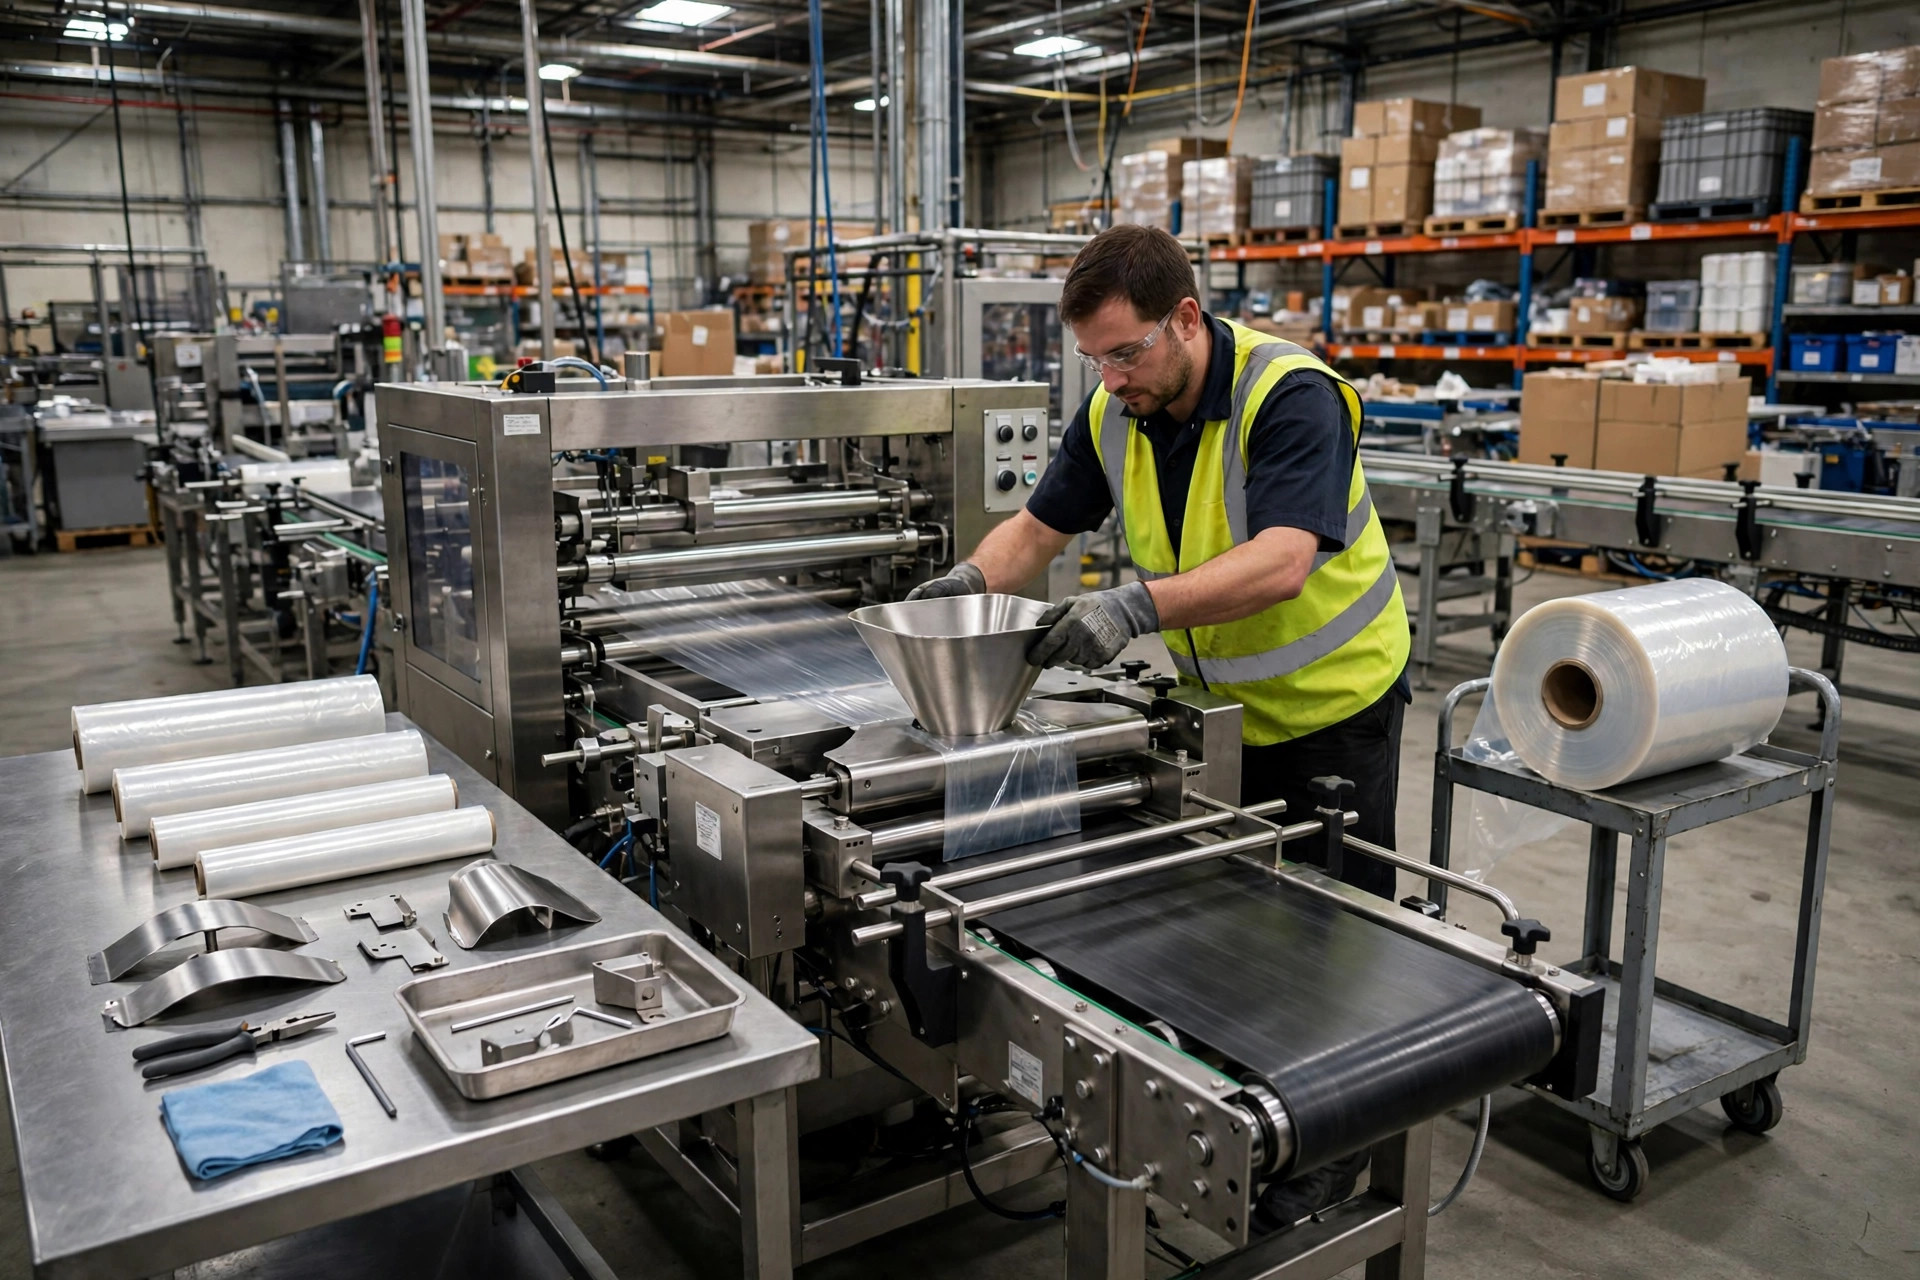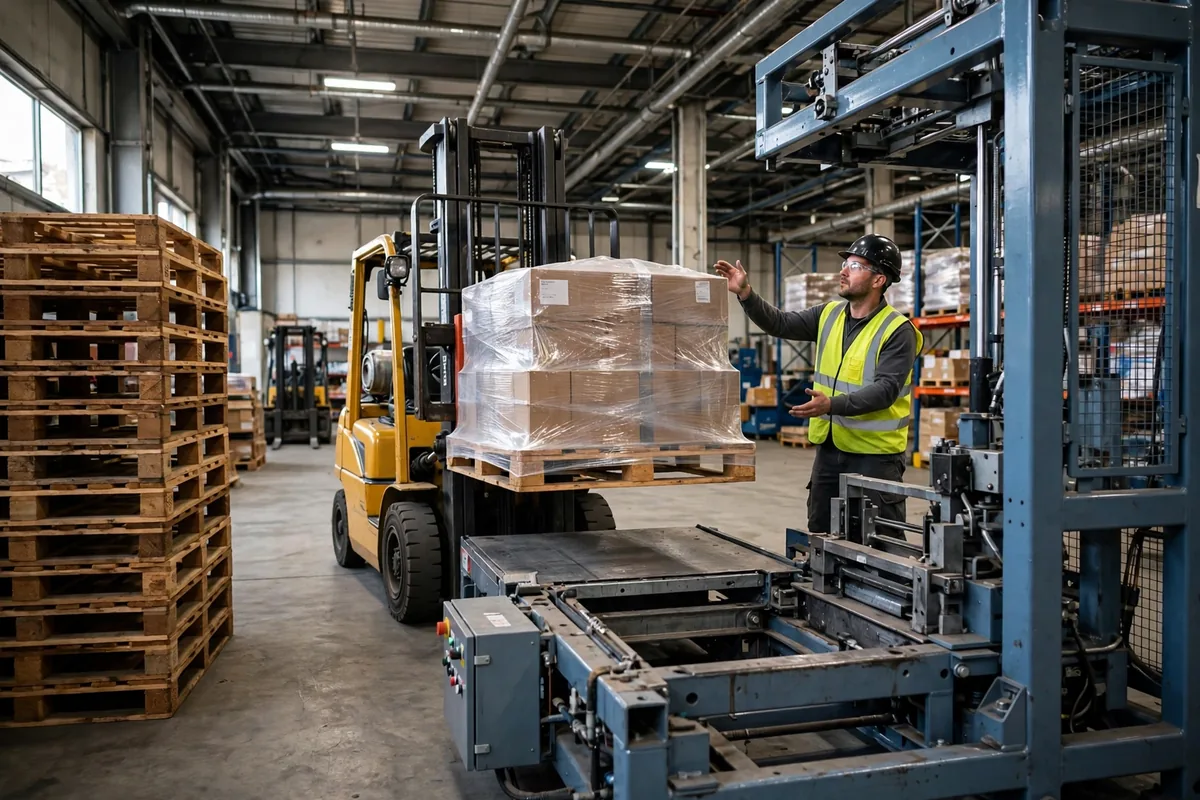
托盘交换机干的活儿,说穿了就一件事:货不动,把底下的托盘换掉。你可以理解为给一托盘货做“换鞋”手术——货在上面稳稳站着,机器把旧托盘抽走,新托盘顶进来。听起来简单,选错型号,这台设备能让你每天多花两个人工,还把货损率顶上去。
先讲原理。固定式是把换板工位钉死在地面上,货由叉车送过来,机器夹住、翻转或顶升,完成交换再由叉车运走。移动式是把整套机构装在可移动的底盘上,设备自己走到货跟前去换。一种是货找机器,一种是机器找货。这就是全部的分界线,后面所有对比都从这句话长出来。
下面所有效率和破损数字都是假设算例,用来示意两种机型的量级差异,不是任何厂商的实测数据。
托盘交换机到底在换什么:先看你的货,再看机器
选型之前,先回答三个问题:货有多重,货有多怕摔,换板发生在哪个环节?
2024 年,一家做饮料的仓库找我看方案:每天要换 300 托出口托盘,货是整托的瓶装水,单托 900 公斤上下(假设算例)。他们看中一台移动式,图它灵活,哪都能推过去。我让他们先算一笔账:移动式单次换板约 3 分钟,300 托就是 15 个小时,一个班根本干不完。固定式单次约 90 秒,300 托 7.5 小时,刚好一个班。这个量一上来,灵活不灵活已经不重要了,节拍直接判了死刑。
反常识的判断是:换板最快的机器,不一定是最省钱的机器。固定式节拍快,但它要叉车来回跑,每次换板多一次叉车搬运;移动式节拍慢,但它省掉了叉车往返,货损反而可能更低。速度和破损率这两根线,经常是反向走的。
还有一个经常被忽略的维度:货的“怕摔程度”。袋装粉料、码垛不稳的异形箱,翻转式固定机夹得再稳也有风险;这时候顶升式或移动式的轻柔换板反而更合适。选型先看货,再看参数,顺序反了全白搭。
托盘本身的规格也得先摸清再选型。出口换板最常见的情形,是把普通木托换成熏蒸托或塑料托,两种托盘的厚度、底板结构、进叉方向都不一样,机器的夹持面和顶升行程必须兼容。有的固定机只能进双向托盘,单面托盘一上去就卡;移动式对托盘规格的包容度通常高一些,但超规的托盘照样换不了。签合同之前,把你仓里最常用的三种托盘实物拉到设备跟前试一遍,十分钟能省掉后面半年的扯皮。
固定式和移动式托盘交换机,选型的分界线在哪
我画一张表,分界线一目了然:
| 对比维度 | 固定式 | 移动式 |
|---|---|---|
| 单次换板节拍(假设算例) | 约 90 秒 | 约 3 分钟 |
| 日换板量级 | 200 托以上划算 | 200 托以下够用 |
| 占地 | 固定工位,约 15 平方米 | 不占固定工位,随用随走 |
| 叉车依赖 | 每次都要叉车配合 | 基本不需要叉车往返 |
| 破损风险 | 翻转型对码垛要求高 | 动作柔和,适合怕摔的货 |
| 适用场景 | 出口换板、集中换板点 | 多点位、零散换板 |
分界线其实就一条:每天换板量过不过 200 托(假设算例口径)。过了,固定式的日均成本会被量摊薄,节拍优势全出来了;没过,固定式每天有一半时间在空转,移动式随用随走反而更划算。
第二个案例是 2025 年一家做医药流通的仓:每天只换 60~80 托,但换板点分散在三个库区,货是怕震的玻璃瓶装药(假设算例)。他们本来也想上固定式,我劝住了:一台固定机要三个库区轮流送货过去,叉车一天多跑 40 趟,省下的节拍全赔在搬运上。最后选了两台移动式,哪里要换推到哪里,破损率反而比原来人工换板还低。量小、点散、货娇气,移动式是正解。
需要提醒的是,托盘交换机和托盘翻转机、换板机这些叫法经常混着用,原理和适用场景有差别。关于托盘翻转机与换板机的区别与选型,可以对照着看——那篇讲的是几类设备之间的区分,这篇只比固定式和移动式怎么选。
量在分界线附近,怎么办
每天换板量卡在 150~250 托之间(假设算例口径),固定式嫌空转,移动式嫌节拍不够,怎么办?答案是别二选一,混着配。一台固定式守出口换板的主战场,再配一台移动式扫零散点位,两个加起来的钱,往往比两台固定式便宜,灵活性还更高。
还有一条野路子:先租后买。不少集成商提供移动式的短期租赁,先租一台跑两周,真实节拍、真实破损率、员工真实的上手速度,全跑出来了再决定买不买。固定式不好租,但可以先去同行仓里看一台跑着的,站在旁边数一个班到底换了多少托。选型最怕的就是只看参数表,不看真家伙干活。
二手设备这里也要提一句:固定式二手机要重点查夹持机构的磨损和液压系统渗漏,这两样修起来贵;移动式二手机先查电池循环次数,电池换一次的钱,可能占到二手机价的三分之一。便宜的二手机,养起来未必便宜。
买回去之后,维护的坑才刚开始
选型定下来,维护的坑才刚开始。固定式最常见的毛病是夹持机构磨损:夹板每天几百次开合,半年不调,夹力一边大一边小,货就容易歪。移动式最常见的毛病是电池和行走轮:整天在库里跑,地面稍有不平,行走机构先坏,修一次停三天。
我的建议只有一条:合同里把易损件清单和单价写死。夹板、液压密封圈、行走轮、电池,这些东西的更换周期和价格,签合同前就要拿到手。设备价是一次性的,耗材价是每年都交的,很多人只比设备价,不比耗材价,买回来才发现养不起。
还有一点容易被忽略:操作这台设备的人。固定式换板要叉车司机和设备操作员两个人配合,节奏对不上,节拍再快也白搭;移动式一个人就能推着干,但推的人得懂托盘的进叉方向和载荷上限。上设备之前先把操作培训排进计划,头两周安排老师傅带班,设备磨合期的人为破损能少一半。机器是死的,操作的人是活的,培训的钱省不得。
所以这钱花得值不值,看这一个数:单托综合换板成本。把设备折旧、耗材、人工、破损赔付全摊到每一托上,固定式和移动式各算一遍。假设算例:固定式日换 300 托,单托综合成本约 0.8 美元;移动式日换 80 托,单托综合成本约 1.6 美元。但如果你的量只有 80 托,固定式空转摊下来单托可能要 2.4 美元。量决定一切,先数清你每天到底换多少托,再谈选哪种。顺序反了,账全白算。
作者:大刘|自动化设备工程师,前集成商技术负责人