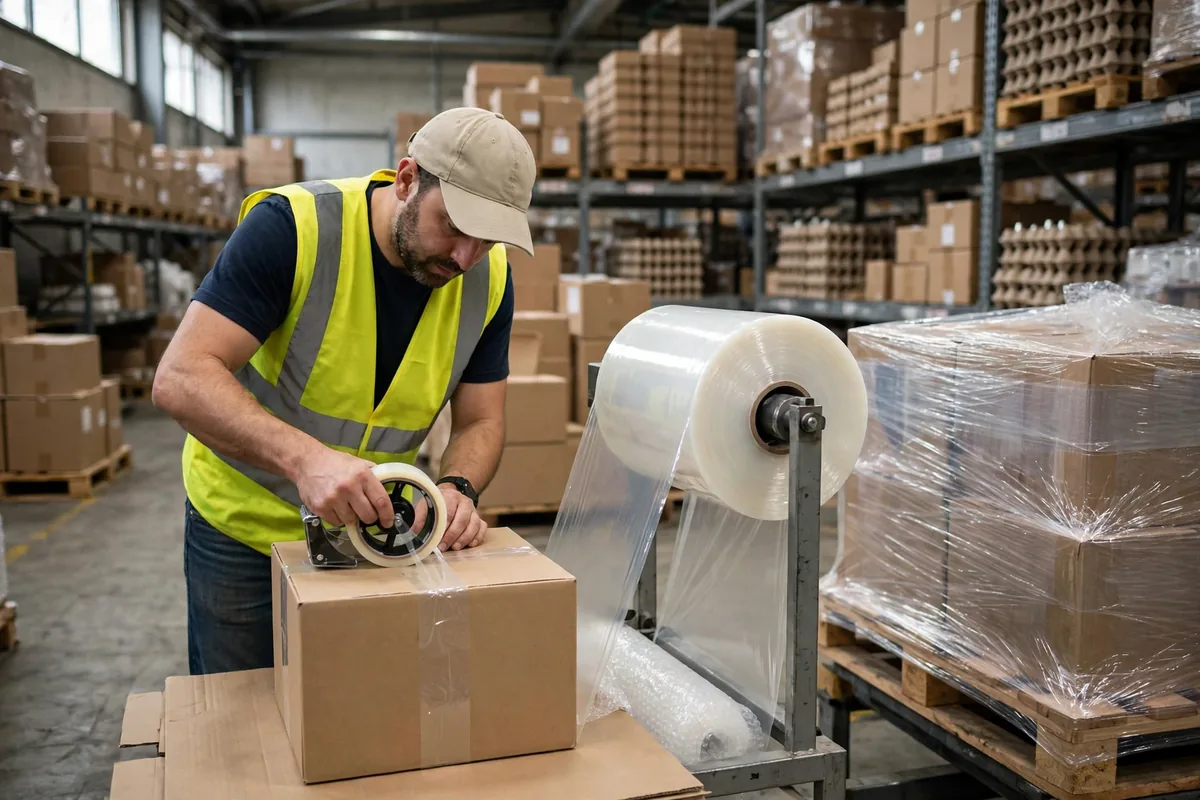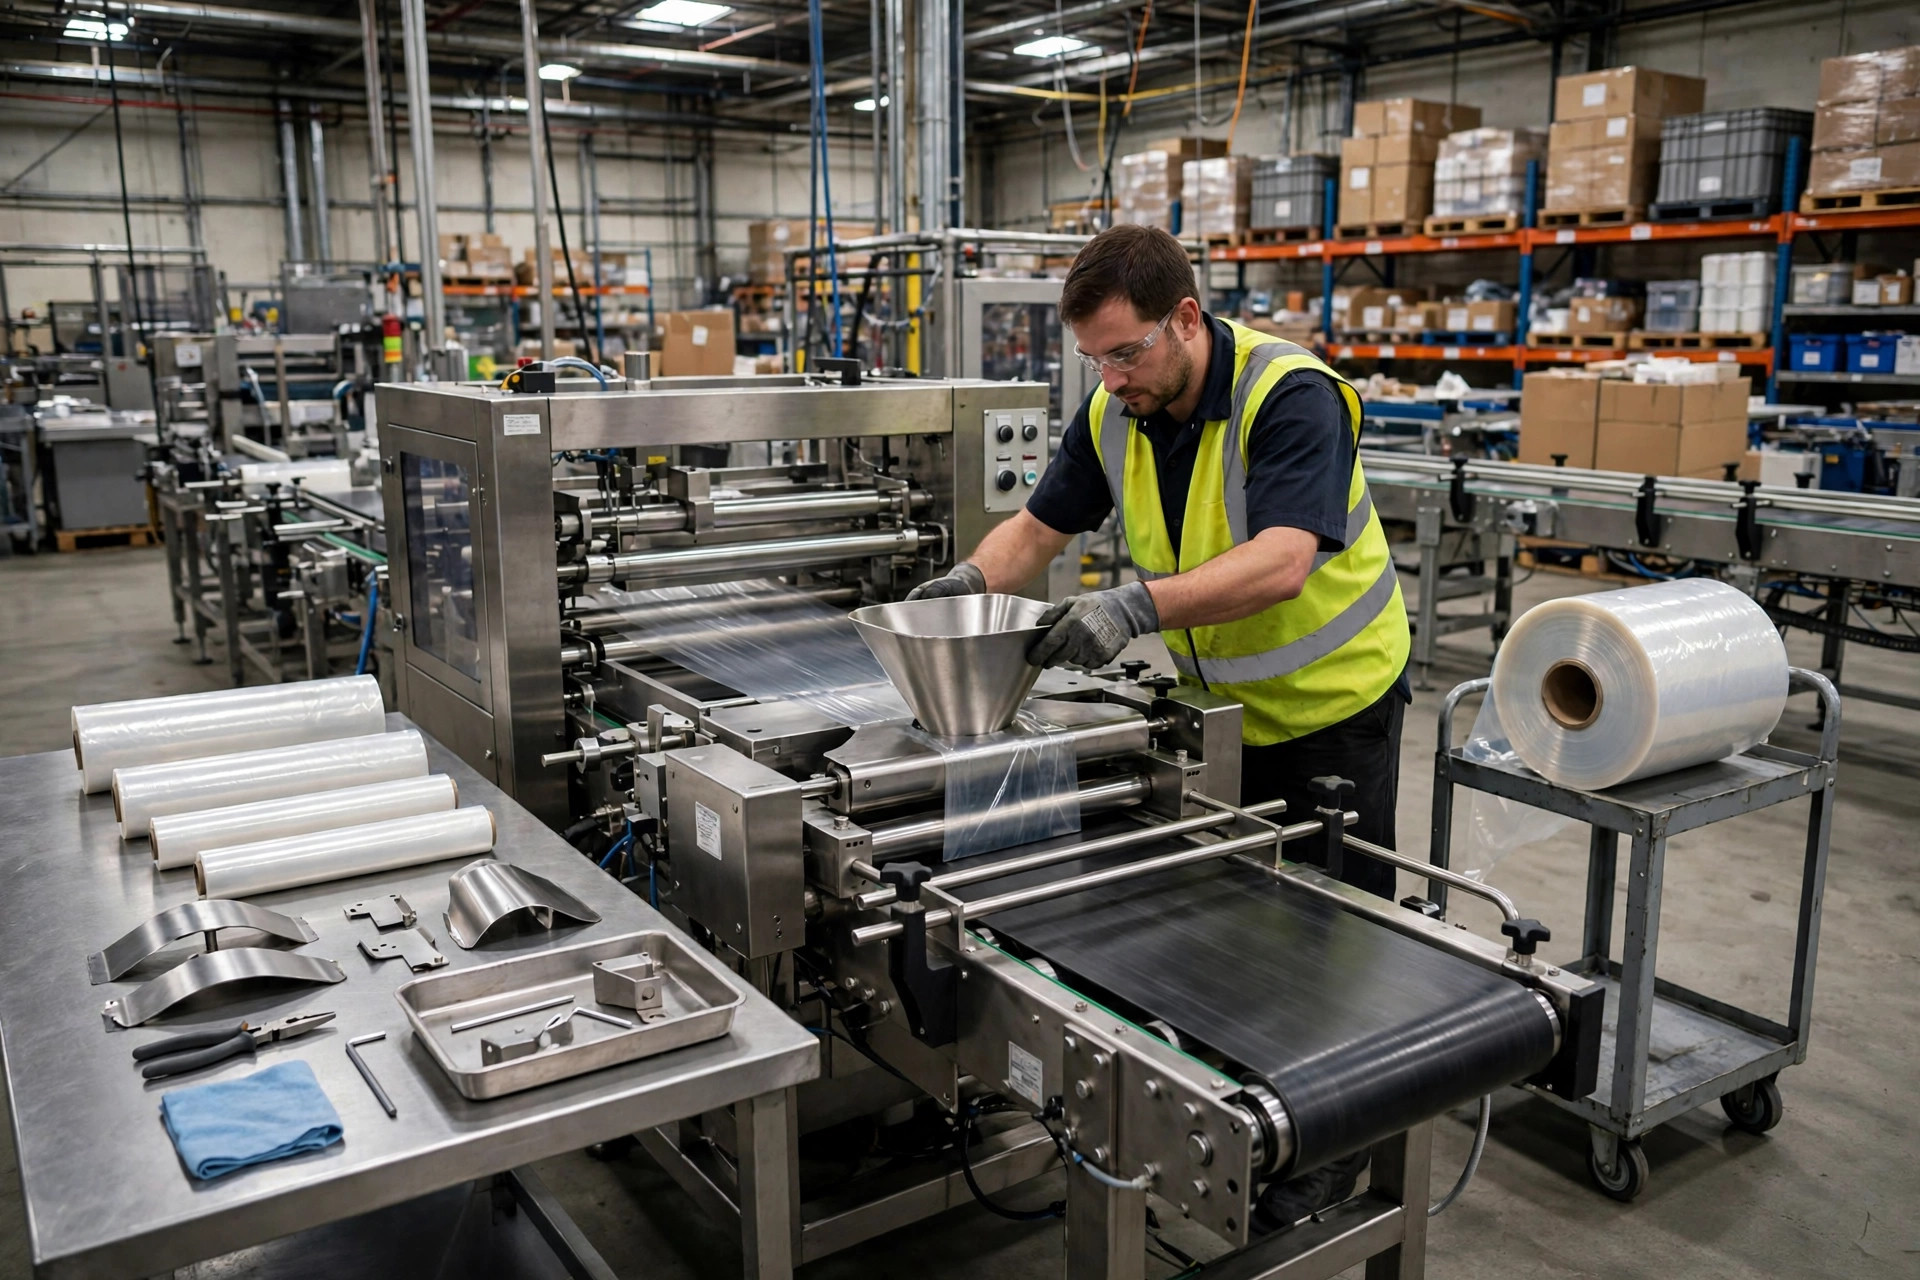
去年秋天,我去一家做调味品的厂子看线,看的正是 warehouse packaging line changeover small batch 这道题:换型到底要多快,小批量才赚钱。老板很得意,说新上的自动包装线速度能上到每分钟 120 包。我在旁边站了一班,看了三回换型:从 200 克的袋换到 500 克的袋,换膜、换成型器、调封口温度、调称重参数,再跑十几包试机、称重、调、再试——三回下来,平均 68 分钟。线速再快,换型这 68 分钟里一包都出不来。
你可以理解为,包装线的速度是百米冲刺的成绩,换型时间是发令枪响之前你系鞋带的时间。多品种小批量的单子一多,系鞋带的时间比跑步的时间还长。这就是 warehouse packaging line changeover small batch 这个词背后真正的问题:换型快不快,直接决定小批量订单赚不赚钱。
换型时间到底花在哪了
先讲原理。一次完整的换型,从上一单最后一包合格品,到下一单第一包合格品,中间所有动作分成两类:必须停机才能干的,叫内换型;不停机也能提前干的,叫外换型。丰田的新乡重夫在上世纪五六十年代搞 SMED(Single-Minute Exchange of Die,快速换模)时,核心就这一句话:先把外换型从停机时间里剥出去,再把剩下的内换型一个一个压缩。SMED 的目标是把换型压到个位数分钟,也就是 10 分钟以内。
没做过 SMED 的包装线,换型一般在 45~120 分钟;按 SMED 的路子改完,同样的线能做到 10~25 分钟,降幅大致在 50%~80%。这个区间是公开资料里反复出现的范围,不是哪家厂商的宣传口径。换型到底由哪些动作组成?以立式制袋充填线为例:停机、清料斗和接触件、换膜卷、换成型器或成型管、换封口钳口或调封口温度、换计量器具、触摸屏上调配方参数、重新穿膜、试跑、称重、微调,直到封口、重量、切断都达标。数一数,十几步。很多厂子的问题不是某一步太慢,是十几步全挤在停机时间里串行干。
我见过最典型的一幕:操作工停机之后才去仓库领下一卷膜,领回来发现膜宽不对,再跑一趟。膜就放在线边三米外的架子上,这趟往返白白烧掉十几分钟。换型慢,十有八九不是设备不行,是准备工作没提前做。还有一幕也很常见:两个人换型,一个人干、一个人看,调参数的时候操作工在触摸屏前翻菜单,翻了五分钟才找到封口温度那一页——配方没存、菜单没理,时间就是这么漏掉的。
Warehouse Packaging Line Changeover Small Batch 的分界线:15 分钟、30 分钟、60 分钟
分界线这事得算账,不能凭感觉。下面这张表是假设算例:按一条线速每分钟 60 包、每包毛利 0.3 美元来算,数字是场景示意、不是哪家厂的真实财报,但算法可以直接套你自己的线:
| 单次换型耗时 | 一次换型丢掉的产能 | 一次换型的毛利损失(假设算例) | 一天换型 4 次的损失 | | 60 分钟 | 3600 包 | 1080 美元 | 4320 美元 | | 30 分钟 | 1800 包 | 540 美元 | 2160 美元 | | 15 分钟 | 900 包 | 270 美元 | 1080 美元 | | 10 分钟 | 600 包 | 180 美元 | 720 美元 |
同一条线、同一批订单,换型从 60 分钟压到 15 分钟,一天 4 次换型就能多出 3240 美元的毛利空间。这还没算试机废掉的膜和料、没算加班赶工的人工。反过来看分界线就清楚了:
60 分钟以上,只适合大批量、少换型。一天换 3 次以上,小批量订单基本是亏的,线速再快也补不回来。30 分钟左右,是小批量的及格线,一天 4~6 次换型还能维持,订单排产不用天天为换型让路。15 分钟以内,是多品种小批量的舒适区——有厂商公开资料显示,换膜加换包装高度的成型器,整套流程约 15 分钟就能完成。10 分钟以内,是 SMED 的目标值,饮料灌装线的自动化换型系统公开资料显示产品切换约 10 分钟、规格切换约 30 分钟。
这里有个反常识的判断:换型最快的线,不一定是最贵的线。很多厂子以为要花大钱上全自动换型,其实先把外换型剥离、格式件预置、配方参数存好,往往能先砍掉一半时间,花的钱是零头。反过来,买了带自动换型的高端线、却不做换型管理,照样能换 40 分钟——设备替你省的是动作时间,省不了没准备的等待时间。换型时间里至少三四成是"等人、等料、等参数",这部分跟设备档次没关系,跟管理有关系。
Warehouse Packaging Line Changeover Small Batch:小批量换型快不起来,十有八九是这三个坑
第一个坑,配方参数靠人脑记。同一条线十几个 SKU,封口温度、充填量、切断位置全凭老师傅的经验,换个班就得重新试。解法是配方管理:每个 SKU 的参数存进触摸屏,换型时调出配方、核对一遍再开车。参数能存,就不要让人背。老师傅休假那天,线不能跟着停摆。
第二个坑,格式件没有预置。成型器、封口钳口、链条导板这些格式件,换型时才从柜子里翻,翻到了还要现调。快的做法是按 SKU 成套预置:上一单还在跑,下一单的格式件已经摆在线边,颜色标签一一对应,换上去不用调。有厂商的成型器就是两件套、拆装不用调,直接卡上去,换膜卷还有自动对边——这些设计省的不是力气,是调参数的试错时间。
第三个坑,试机废品没人算账。每次换型试跑的十几包、几十包膜和料,没人记、没人管,月底一算才发现是笔大钱。试跑包数要进换型记录:换型一次试了多少包、废了多少膜,下次换型就盯着这个数往下压。试跑不是免费的,试跑包数降一半,等于每次换型又省了几分钟。
还有一点经常被漏掉:换型能不能并行干。一个人从头干到尾,60 分钟就是 60 分钟;两个人分工,一个换膜、一个换成型器,串行动作变成并行,时间直接打对折。SMED 的做法里这叫并行作业,不需要买设备,只需要一张分工表:谁负责哪几步、什么顺序、几点几分开始。很多厂子换型慢,根子上是"一个人换型"的习惯没改过来。warehouse packaging line changeover small batch 这类小批量场景,换型次数多,并行省下的时间一天能攒出近一个班次。
排产的人也要看懂这张表。同一批订单,换型 60 分钟的线一天最多排 3 个 SKU,换型 15 分钟的线能排 8 个还不加班。小批量订单接不接、报价报多少,根子都在这张表上。销售接单时只看单价不看换型,生产排产时只看交期不看换型次数,两边一脱节,亏的就是换型时间。
还有一个伪需求要直说:有些厂子一上来就要"一键换型",预算报了一大笔。先问一句:你们一天到底换几次型?一天换一次的线,换型从 60 分钟压到 15 分钟,一年省下的停机时间可能还抵不上自动换型模块的钱。换型优化的第一步永远是先测、再算、后花钱。拿手机录一次完整换型,逐分钟分类,内换型还是外换型、动作还是等待,先把这张表做出来,再决定钱花在哪。
这钱花得值不值,看这一个数:单次换型的总成本——停机损失的产能毛利,加上试机废掉的膜和料,再加上多占的人工。把这个数算出来,再去看任何一台号称"快速换型"的设备,值不值一目了然。
作者:大刘|自动化设备工程师,前集成商技术负责人