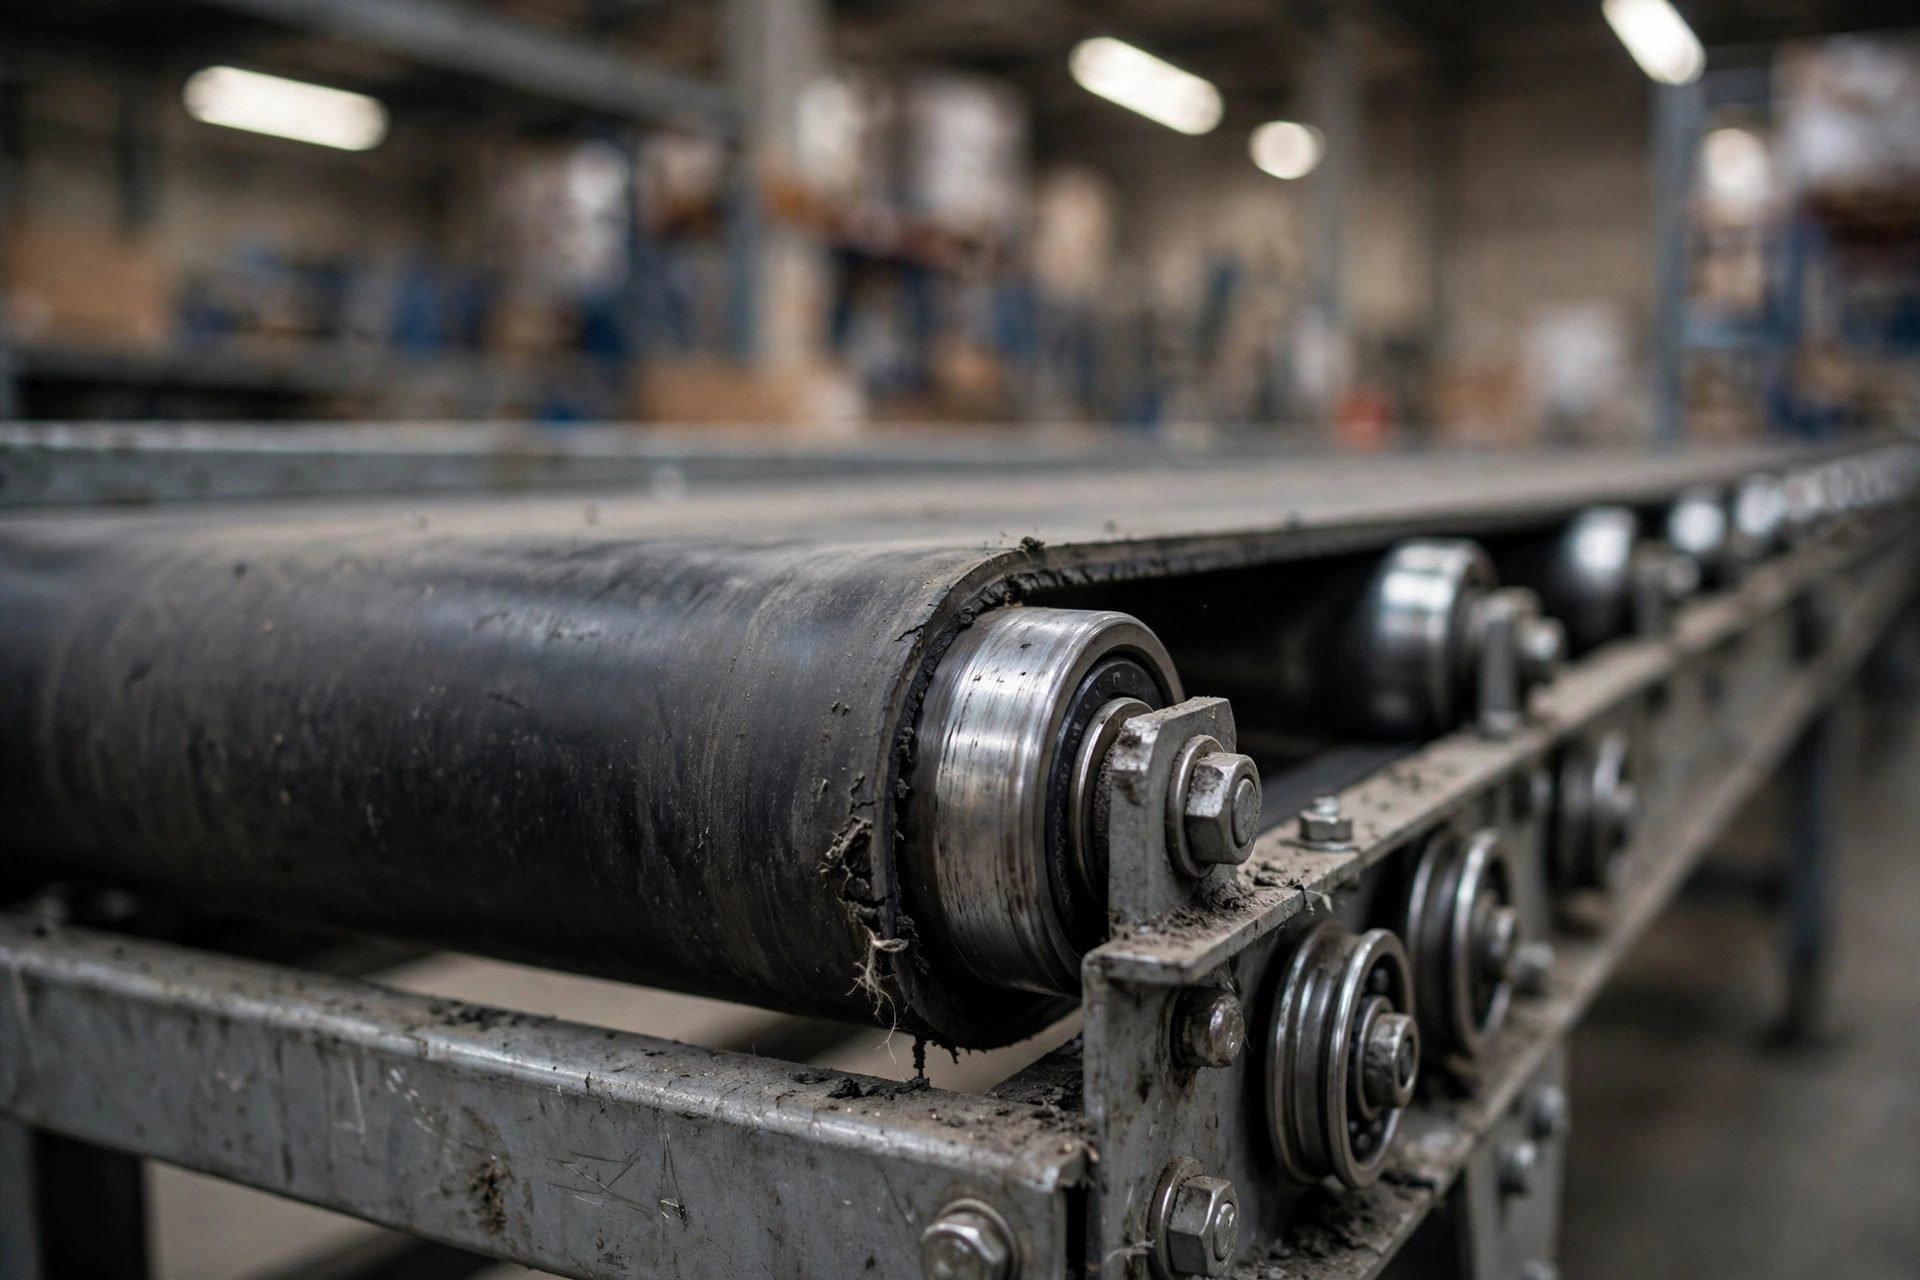
去年秋天,皮带跑偏差点让华东一家服装电商仓在大促前停线——刚换的新皮带往右偏,偏到磨挡边,胶屑掉了一地。班组长带了两个人,调了三天托辊,又加了两组纠偏轮,第二天照样偏。
我去看了一眼,让他们把皮带接头转到中间,拿卷尺一量:接头切斜了将近一公分。皮带本身就是个平行四边形,你调什么托辊都没用。
先说结论:皮带跑偏,十有八九不是皮带的问题。三个元凶,按顺序查,半天搞定;顺序搞反了,你调一个月托辊都是白忙活。
皮带为什么会跑偏:先把原理搞明白
皮带跑偏这事,老师傅总结过三句话:跑紧不跑松、跑高不跑低、跑后不跑前。翻译成人话——皮带往张力大的一侧跑,往高的一侧跑,往滚筒转向的后方跑。
这就像两个人抬一根扁担,哪边劲大,扁担就往哪边歪。皮带是个"认死理"的东西,它只认两侧张力平不平衡,不认你调了多少次托辊。
还有一个设计上的小心机:很多滚筒做成鼓形的,中间粗两头细。你可以理解为滚筒在"哄"皮带往中间走——皮带自己会往直径大的地方爬,这是自调心,不是玄学。但这个自调心能力是有限的,两侧张力差得太多,哄不住,该偏还是偏。
所以这事的本质就一句话:两侧张力失衡,或者有个持续的侧向力在推它。顺着这个思路,排查顺序就清楚了。
元凶一:滚筒没装正(先查这个)
排第一的元凶,也是最容易被冤枉的环节:滚筒、托辊的轴线和输送机中心线不垂直。
反常识的判断先扔出来:新装的线投产第一天就跑偏,问题十有八九出在安装那天,不是皮带质量不行。我见过太多项目,安装队拿水平尺随便一比就说"平了",激光都没打过。
前年华东一个 3PL 仓的新爬坡线,投产当天皮带就往左偏。安装队拍胸脯说机架调平了,我拿激光水平仪一打:尾部滚筒轴线偏了 4 毫米。重新对中,花了 20 分钟,皮带立马走正。就 4 毫米,肉眼根本看不出来,皮带可不瞎。
排查手法:停机,先拉两条对角线量机架,差个几毫米,皮带就能偏给你看;再用角尺卡滚筒,看轴线和中心线垂不垂直。记住,先查机架和滚筒,再碰皮带——这是顺序不能反的第一步。
元凶二:皮带接头不正(再查这个)
机架和滚筒都没问题,还偏,那就查皮带本身:接头切斜了,或者皮带出厂就切成了平行四边形。
开头那个服装仓就是典型。接头斜了将近一公分,皮带每转一圈,接头经过滚筒时就被"别"一下,越走越偏。你调托辊,等于跟皮带的形状较劲,怎么可能赢。
排查手法:把接头转到方便操作的位置,量接头两边到皮带边缘的距离,两边差得多了,就是它。还有一个土办法:皮带空转,看跑偏是不是跟着接头走周期性变化——是的话,基本就是接头的问题。
这里有个 trade-off 得讲清楚:硫化接头强度接近皮带本体,跑起来平顺,但要停机半天;机械接头(皮带扣)半小时搞定,但接头处一厚一薄,本身就可能成为新的跑偏源。有些厂为了省硫化那半天停机,拿皮带扣对付,结果接头又厚又硬,跑偏加撒料双管齐下。省半天,赔三个月,这账怎么算都不值。
元凶三:落料偏载和积料(最后查这个)
前两个都没问题,还偏,再看运行环节:落料点偏了,或者滚筒托辊上积了料。
料流不居中,等于给皮带一个持续的侧向推力;回程滚筒上糊一层料,滚筒就变成了锥形——直径一边大一边小,皮带能不往小的一边跑吗。积料这东西最阴,越积越偏,越偏撒料越多,撒料又变成新的积料,恶性循环。
某分拨中心的爬坡皮带,跑偏时好时坏:货多的时候偏,货少不偏。班组差点把托辊全换了。我让他们先看导料槽——歪了,料流偏了快 10 公分砸在皮带一侧;回程滚筒上还糊着一层粉尘。调正导料槽,铲掉积料,问题消失,一颗螺丝都没换。
注意这个规律:跑偏时好时坏,恰恰说明不是安装问题。安装问题是天天偏、稳定偏;时好时坏,先去看料和积料。这个判断能帮你省掉至少半天的无用功。
维护的坑:纠偏轮是创可贴,不是药
说到这儿,必须对一个伪需求开炮:"买套自动纠偏装置,一劳永逸。"
纠偏托辊、自动纠偏架这东西,只能纠轻微的、偶发的跑偏,相当于创可贴。接头是斜的、滚筒是歪的,你装十个纠偏轮,皮带照样磨边。创可贴贴在骨折上,除了贵,一点用没有。先治本,再考虑要不要贴创可贴,顺序别反。
还有两个常见的坑:一是只调张紧螺杆不对中。张紧调的是松紧,不是方向,皮带松了会打滑,但调紧治不了跑偏。二是调完不锁紧,振动两天螺杆松了,偏回来,你还以为是新问题,白查一轮。
皮带跑偏维修账:三个元凶的排查成本
| 元凶 | 排查耗时 | 修复成本 | 修完复发率 |
|---|---|---|---|
| 滚筒/托辊不垂直 | 1~2 小时(含停机测量) | 低,以人工为主 | 对中做好后极低 |
| 接头不正 | 半天(含重做接头停机) | 中,硫化接头费用 | 几乎为零 |
| 落料偏载/积料 | 1 小时内 | 低 | 不清积料、不调导料槽就会复发 |
(量级估算,具体以当地人工和备件价格为准)
这张表想说明的就一件事:按顺序查,最贵的修复也不过是半天停机加一个硫化接头;顺序搞反,在"调托辊—加纠偏轮—换托辊"的死循环里烧掉的人工和停机,是前者的好几倍。
这钱花得值不值,看这一个数:一条皮带因为长期跑偏磨边提前报废,换皮带加硫化加停机,一条分拣线停半天,损失你自己算;花两个人工半天时间,把滚筒重新对中、把接头重做,成本连前者的零头都不到。排查顺序,就是省钱顺序。
作者:大刘|自动化设备工程师