兄弟们,说个我们仓去年旺季的事。10 月中,单量刚起来,输送线与 AMR 对接的线尾就开始堵——不是线堵,是 AMR 堵。线尾的辊筒上箱子越积越多,四台 AMR 在那儿排队等料,最长的一台等了快 40 分钟,调度屏上全是黄灯。线体那边骂机器人慢,机器人这边说线上下料太快,互相甩锅。说句实在话,锅不在任何一边,在"接驳"这个环节,压根没人算过账。
今天就说这个:输送线与 AMR 对接,机器人怎么在输送线头尾上下料。这个环节看着小,自动化仓里一半的异常都出在这儿。
输送线与 AMR 对接:三种接法我们都试过
AMR 在输送线头尾上下料,主流就三种接法,我们仓三种都试过,血泪史如下:
第一种,顶升式。 AMR 顶着料车或托盘,钻到输送线下面的工位,顶起来、对齐、放下走人。好处是便宜,线体几乎不用改;坏处是慢,一次顶升对齐要 20~30 秒,而且托盘、料车得统一规格。我们一开始就用的这个,结果旺季一到,节拍跟不上,直接堵线。
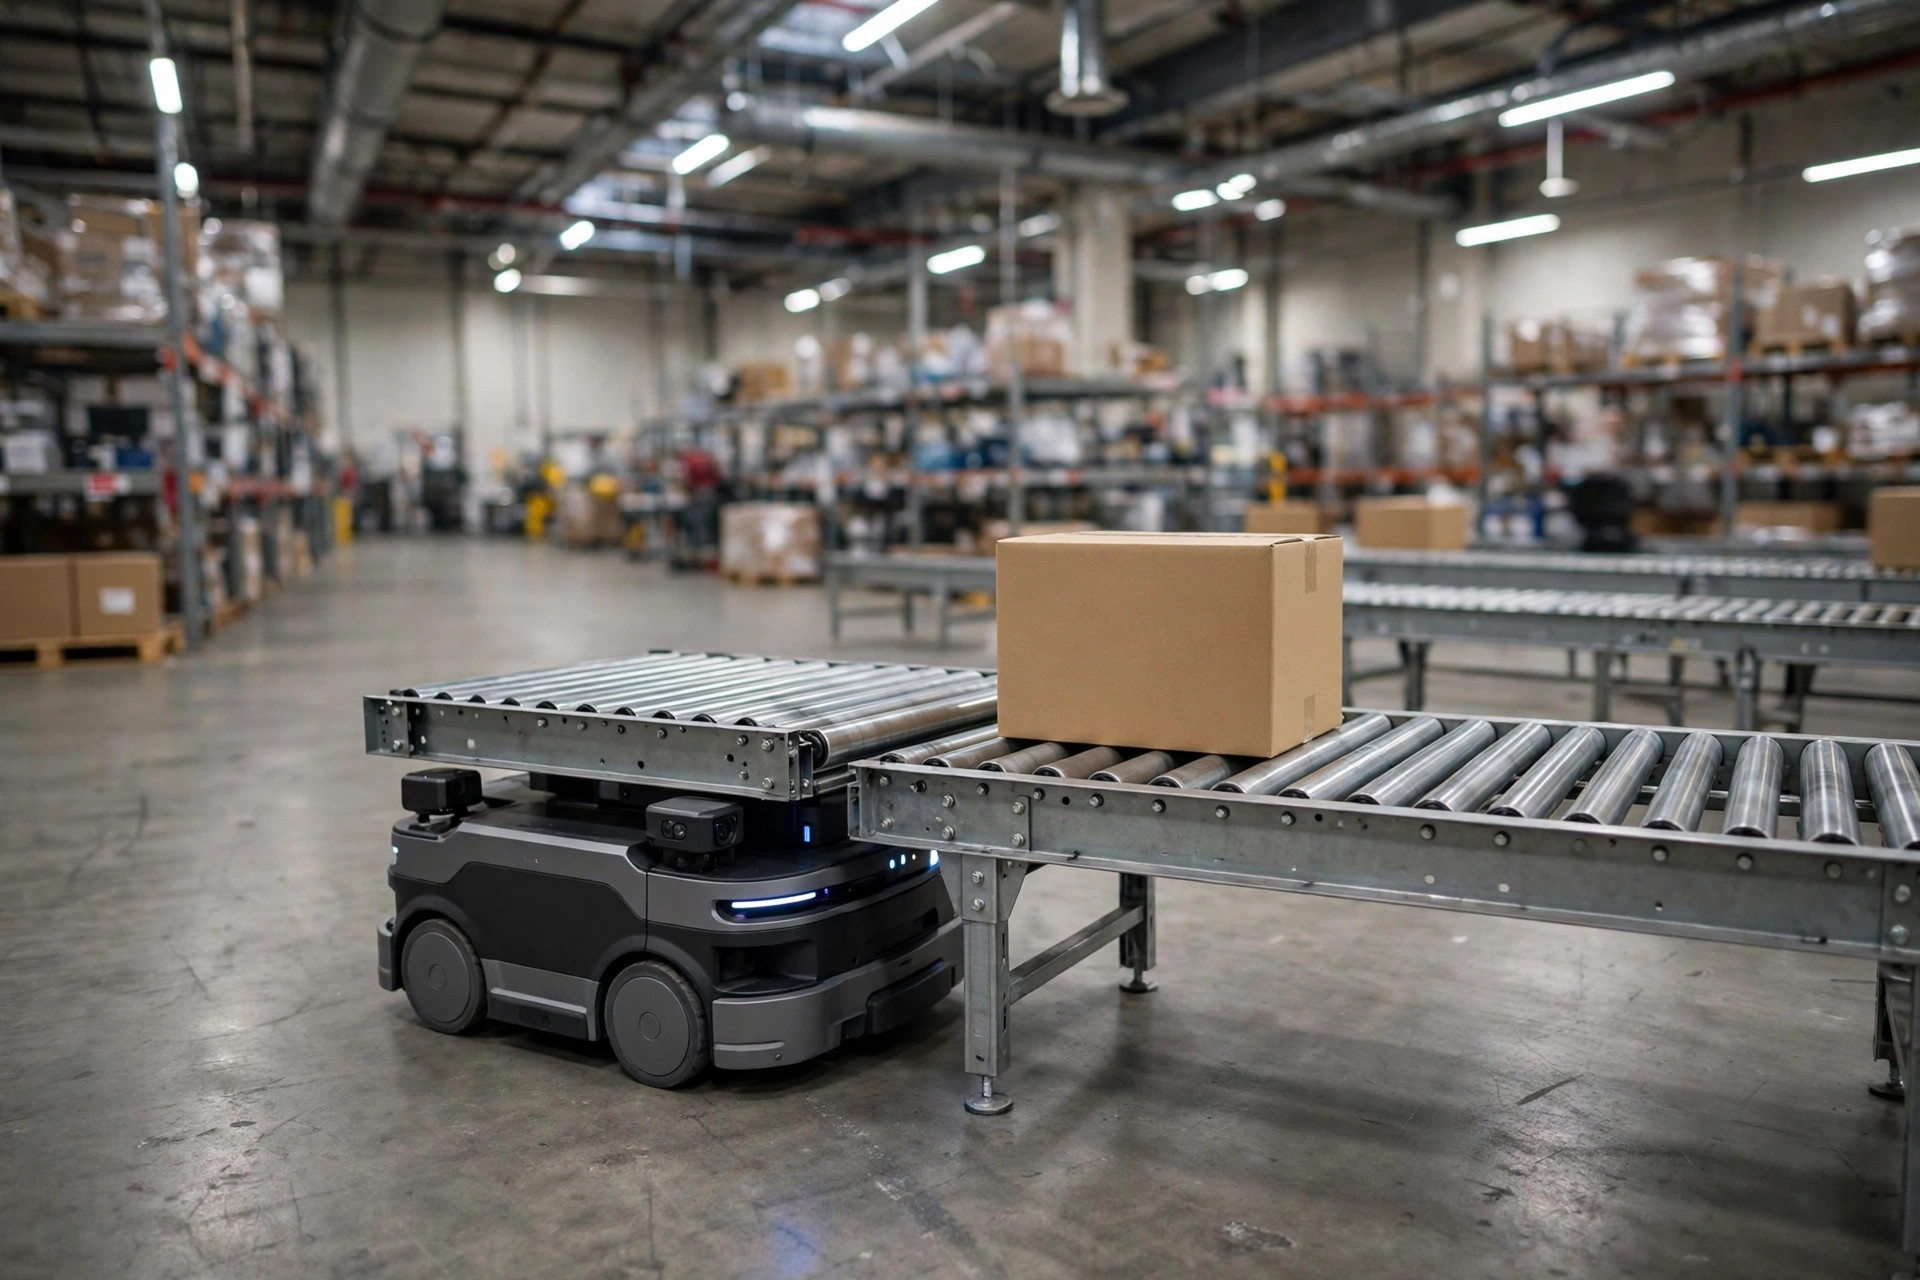
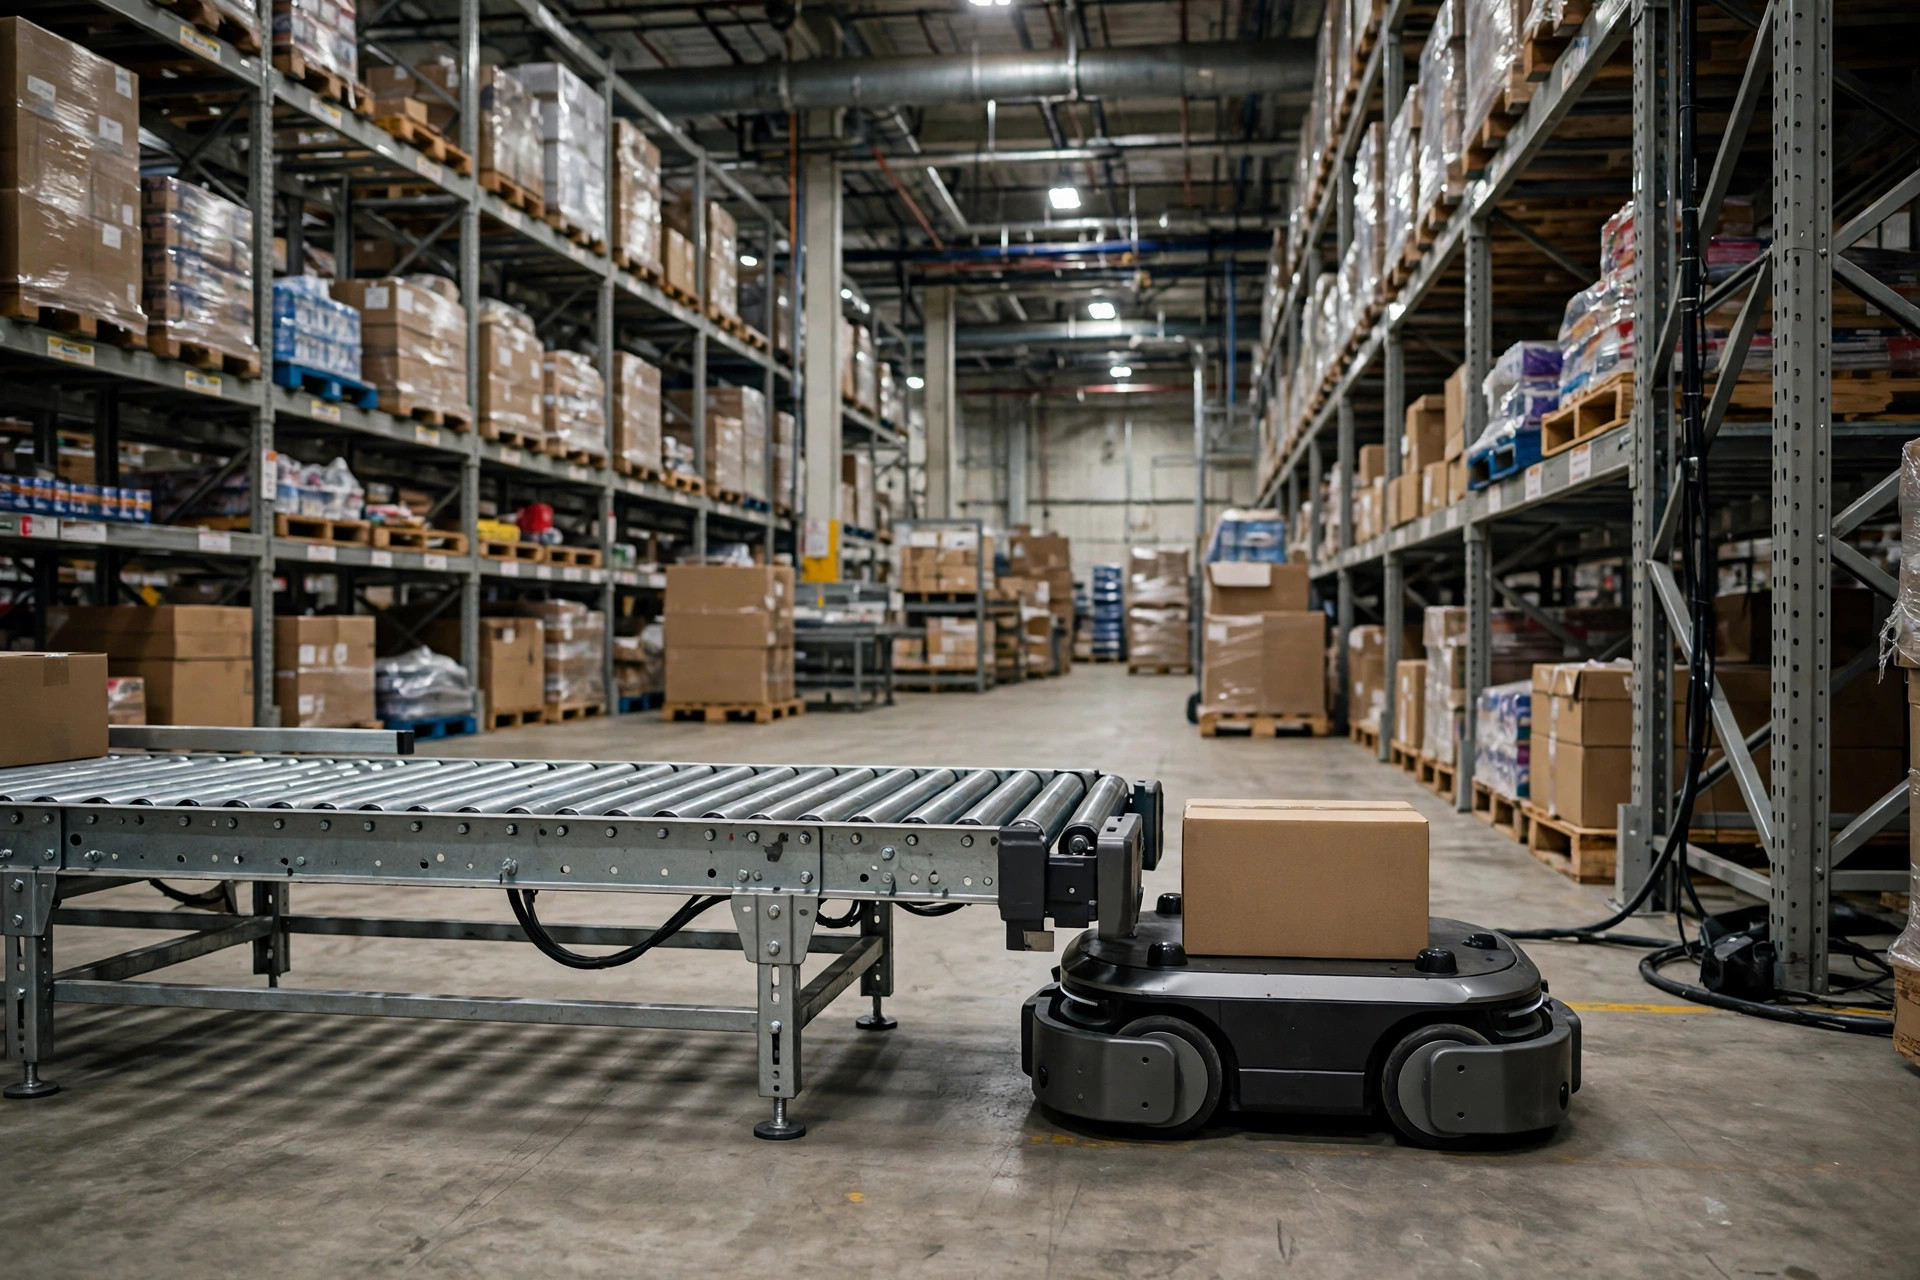
第二种,辊筒对接。 AMR 车身上自带一段辊筒,开到线尾,车身辊筒和输送线辊筒对上,箱子直接滚过去。好处是快,一次交接十来秒,还能连续作业;坏处是贵,而且对接精度要求高——两边辊筒高度差超过 5 毫米,箱子就卡。我们后来咬牙上了几台辊筒 AMR,专跑爆款 SKU 的线,效果立竿见影。
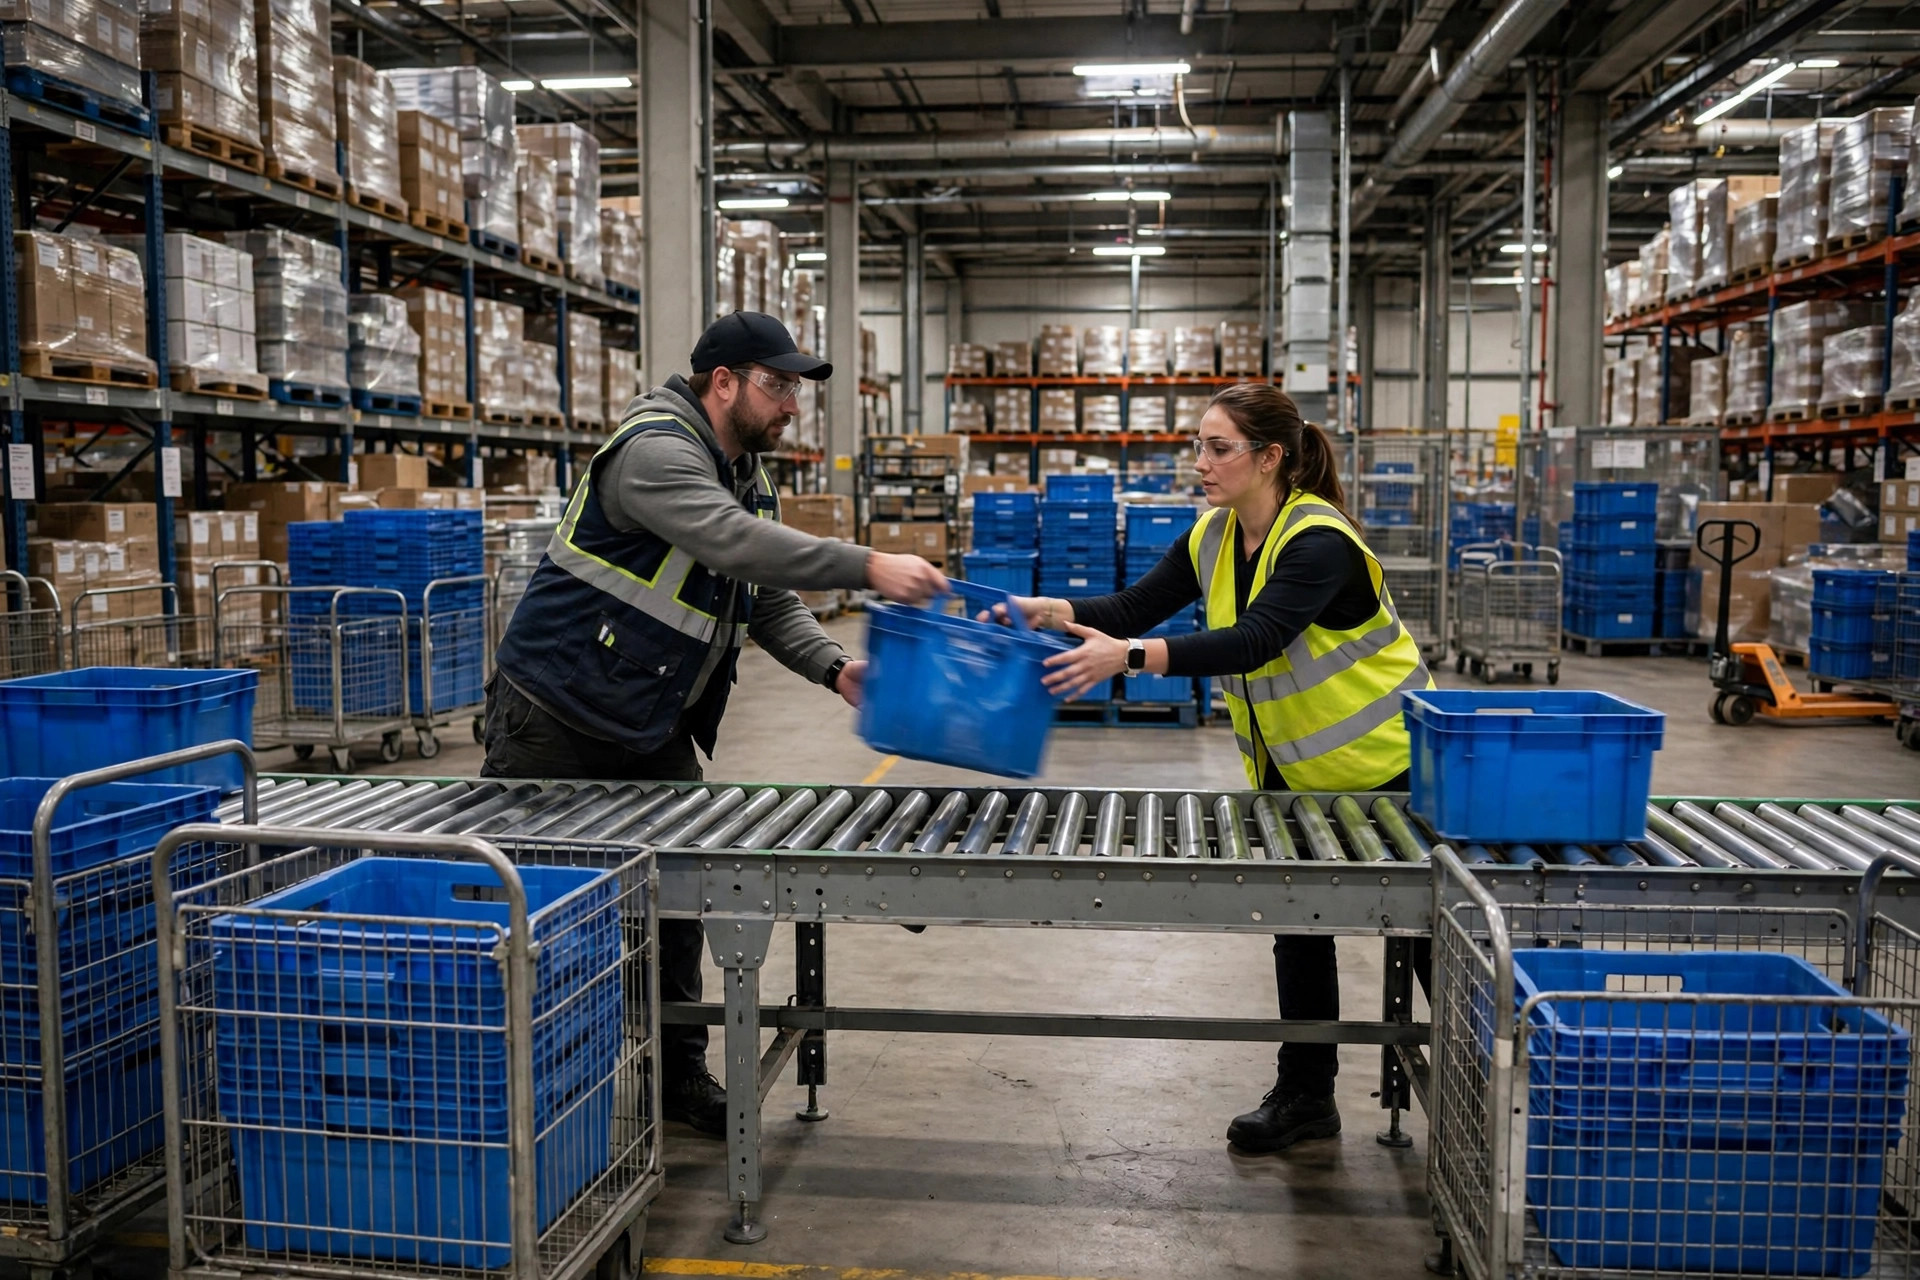
第三种,人工中转。 线尾放个人,箱子下来人工码到 AMR 的料架上。别笑,这是很多仓的现实。好处是零改造成本、异常处理最灵活;坏处是人一走开就堵,大夜班还没人愿意干这个活。我们现在的策略是:主线用辊筒对接,尾线、退货线这种波动大的,保留人工中转。
| 接法 | 交接节拍 | 改造成本 | 异常处理 | 适合场景 |
|---|---|---|---|---|
| 顶升式 | 20~30 秒/次 | 低 | 中等 | 托盘、料车,节拍要求不高 |
| 辊筒对接 | 十来秒/次 | 高 | 难,卡箱得人工处理 | 箱式件、高节拍主线 |
| 人工中转 | 看人 | 零 | 最灵活 | 波动大、异常多的线 |
输送线与 AMR 对接的节拍账:线和机器人互相等最贵
接驳的核心就一件事:节拍匹配。线上下料的速度,和 AMR 拉走的速度,必须对上。算笔账就明白:
我们一条主线,输送线一小时下来 120 个箱子。AMR 从线尾到分拣区,单程 90 秒,装卸 30 秒,一个来回 4 分钟,一台车一小时能拉 15 个箱子。120 除以 15 等于 8,理论上要 8 台车才跟得上。我们当时只有 4 台——所以堵,一点不冤。
但注意,这账不能按理论值排满。AMR 的利用率超过 80%,调度就开始排队;超过 90%,一个异常就全线趴窝。 我们现在的排法是按 70% 利用率配车:8 台除以 0.7,约等于 11 台,配 11 台,留 3 台的冗余吃异常和充电。多出来的 3 台看着是浪费,旺季那一周,它们救了我们三次。
说句反常识的:对接环节最贵的部分不是设备,是"线和机器人互相等"的空转。 一台辊筒 AMR 下来几十万,空转一小时,折旧加机会成本没人算过;但堵线一小时,整条分拣线的几十号人跟着等,这个账财务一算就冒汗。所以配车宁可多一台,不可少一台——多的那台是保险,少的那个缺口是事故。
堵了怎么办:异常分三级处理
对接环节的异常,归根结底就三类,我们现在分级处理:
第一级,卡箱。 箱子在辊筒交接处歪了、卡住了,一天总有那么几回。我们的办法是线尾装光电感应,卡箱超过 15 秒自动报警,附近的巡检员过去扶一下。记住,卡箱千万别让 AMR 自己"顶"——顶一下箱子变形,后面分拣扫码扫不出来,连锁反应。
第二级,AMR 掉线。 机器人断网、定位丢了,停在原地不动。这时候调度系统要自动把它的任务派给别的车,人工去把它推回充电区重启。我们吃过亏:早期调度没做任务接管,一台车趴窝,后面排队的三台跟着等,线尾 10 分钟就堆满了。现在掉线的车 2 分钟内必须有人去处理,这条写进了 SOP。
第三级,批量异常。 比如一批箱子尺寸超标、或者 WMS 下发的任务错了,线尾连续卡。这种就别硬扛了,直接切人工中转——启用对接工位旁边的备用人工位,AMR 改跑别的线。我们的原则是:对接工位旁边永远留一个人工备位,自动化越彻底,手动兜底越要留着。这话听着矛盾,旺季救过我们两次。
再说个细节:对接点的地面。AMR 天天在同一个位置急停、转向,地面磨损比别处快得多,定位用的地面标记两三个月就得检查更换。别小看这事,定位丢了,十有八九是标记磨没了。
什么时候值得做对接:三个条件
不是所有线都值得上 AMR 对接。我们现在的判断标准就三条,缺一条就先别上:
第一,单量稳定。 日均单量波动超过 30% 的线,对接的节拍永远对不齐,AMR 天天在"等料"和"追料"之间摇摆,不如人工中转灵活。
第二,箱型统一。 箱子尺寸差太多,辊筒对接的导向机构调不过来,卡箱率上去,异常处理的人力比省下来的人力还多。先做箱型标准化,再谈对接。
第三,距离够长。 AMR 跑的距离太短(比如线尾到分拣区就 20 米),机器人调头、对接的时间比跑的时间还长,这笔账算不过来。我们内部的线是:单程 50 米以上才考虑对接。
顺序也别搞反:先定节拍,再选设备,最后改线。 我们吃过的最大的亏,就是先买了 AMR,再发现输送线高度和机器人对不上,线体又返工改了一次。设备商可不会主动告诉你这个,他们只管卖车。
结尾给同行提个醒:输送线与 AMR 对接,技术上早不是难题,难题是运营——节拍算没算过、异常谁处理、波动怎么吃。这三件事想清楚了再上车,比选哪家设备重要十倍。
作者:陈峰|一线仓库经理