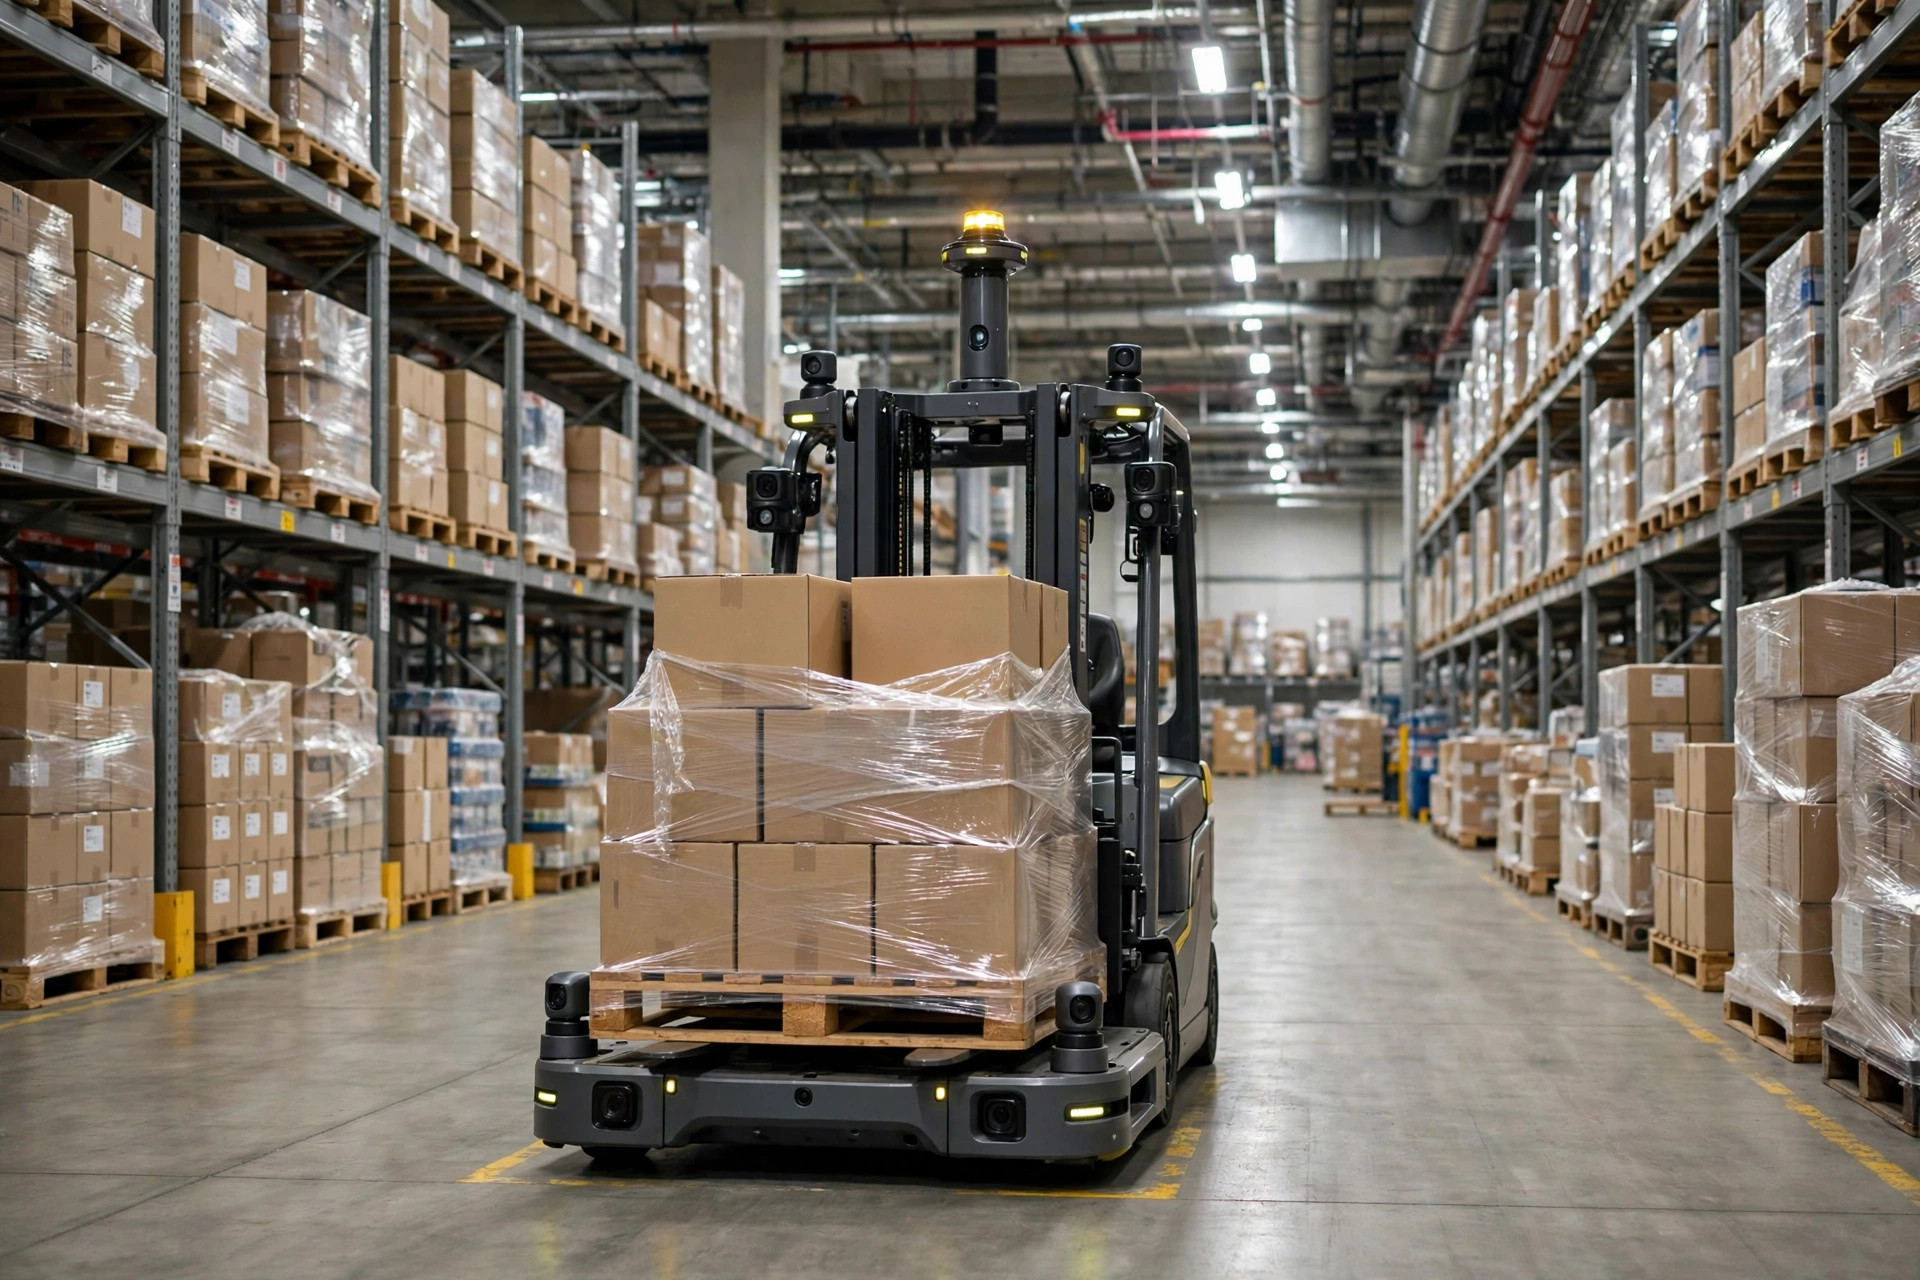
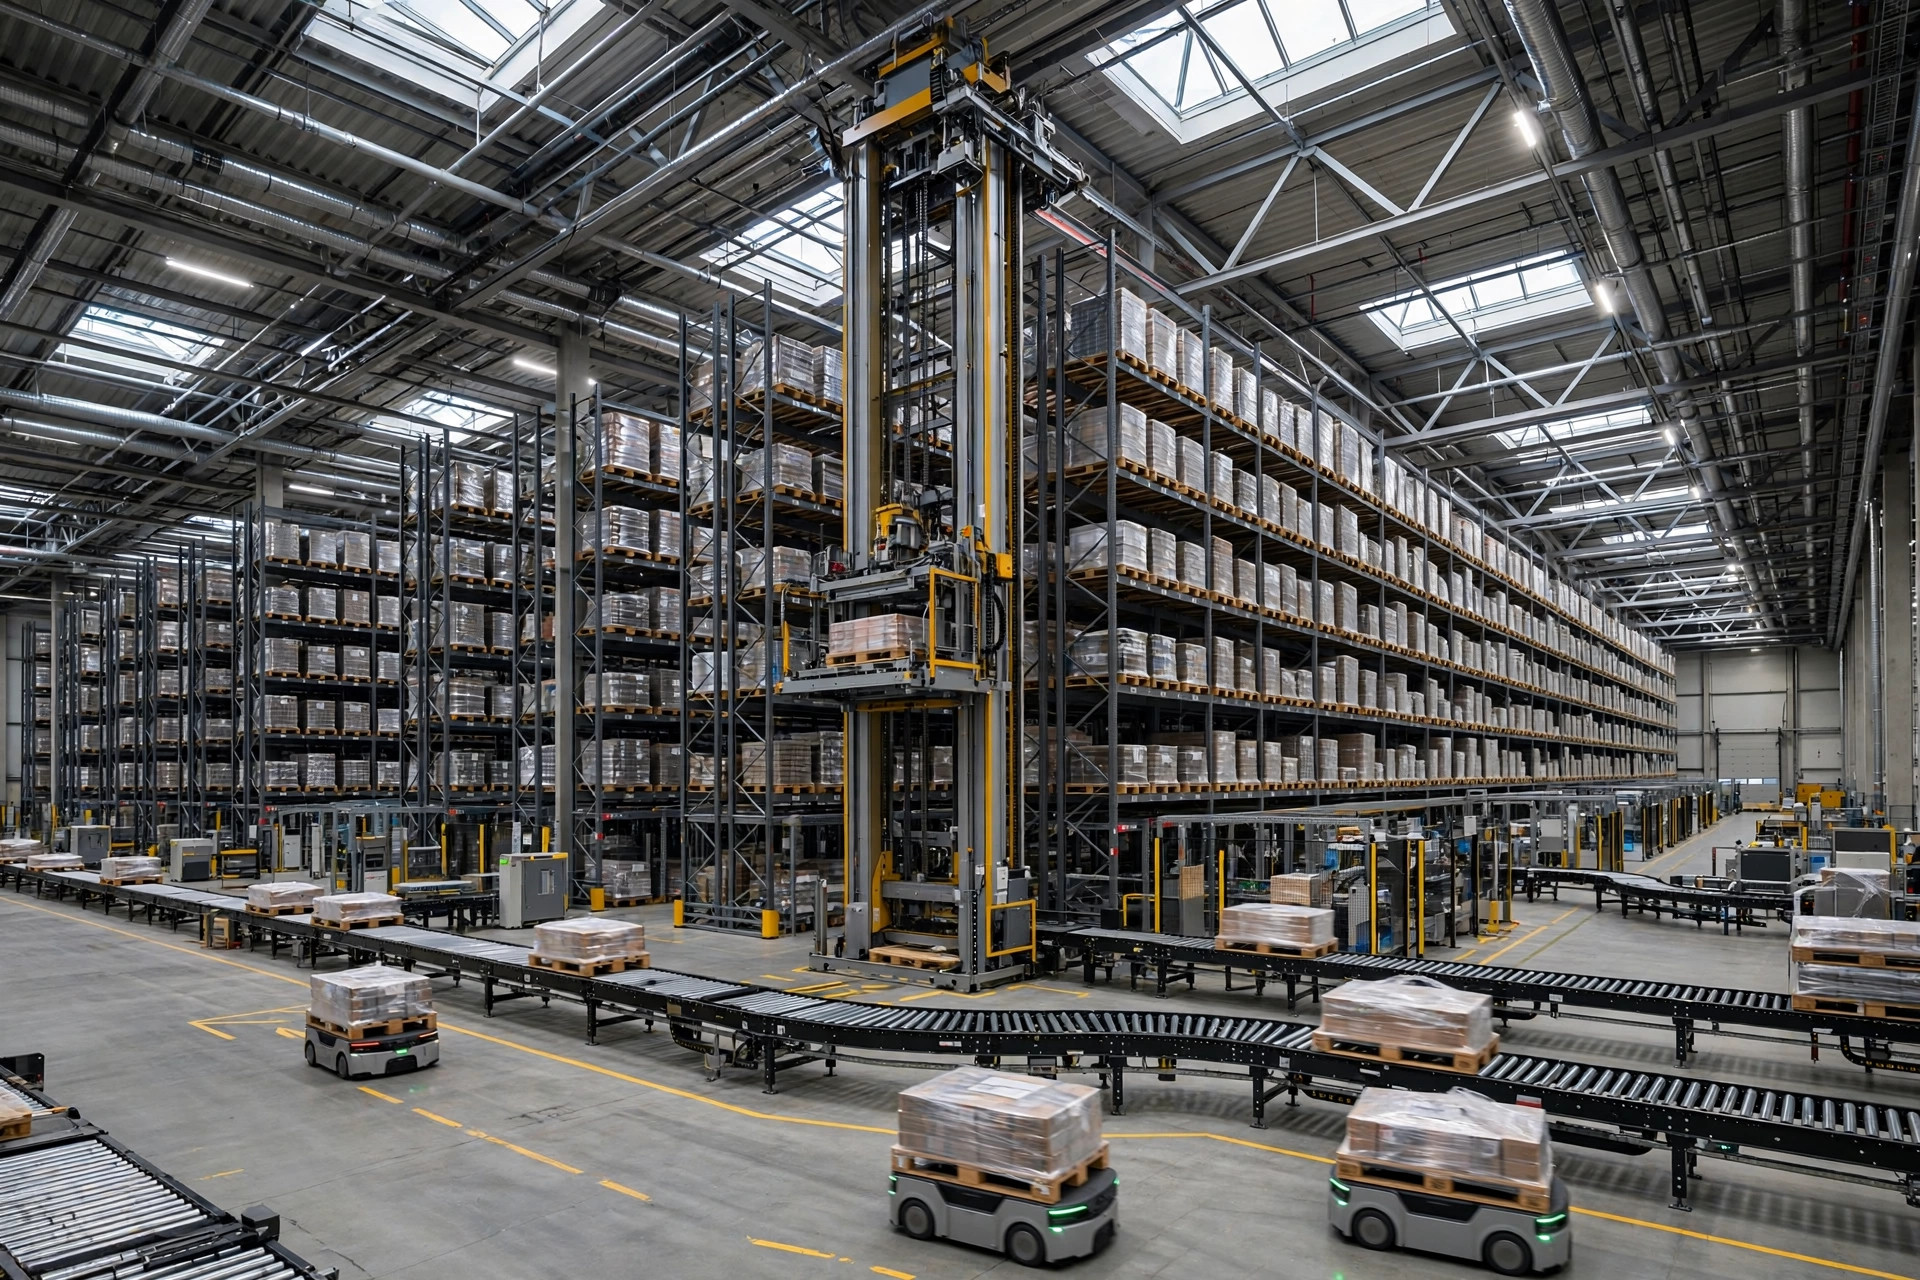
选 AMR 时,十个人有九个盯着导航精度和载重,问到"顶部对接模组配哪种"就含糊了。你可以理解为:买车只看发动机,不看挂钩——拖车挂钩不对,车再好也拉不了货。AMR 的价值不在它跑多快,而在它把货交给线体的那 5 秒钟。对接模组选错,整条线天天停机找你麻烦。
四种对接模组,先把原理讲透
1. 顶升式模组:钻进去顶起来
原理很简单:AMR 钻到料车或托盘下面,顶部平台把货物顶起来,整车驮走。
对接对象:料车、地面上的托盘。它对接的不是线体,是载具。精度要求相对宽松:顶升点落在托盘九脚或料车底梁支撑面上,左右偏差 ±30mm 级都能顶。节拍主要花在"钻进去+顶升"两个动作上,单次对接通常 15~25 秒。
限制也很实在:载具底部必须有顶升空间,贴地放的托盘顶不起来;顶起后货物重心高,急停急转有甩货风险,所以顶升 AMR 的运行速度普遍慢一档。
2. 滚筒式模组:让箱子自己滚过去
AMR 顶部装一段动力滚筒线,跑到输送线端头停下,两边的滚筒转起来,箱子就滚过去了。
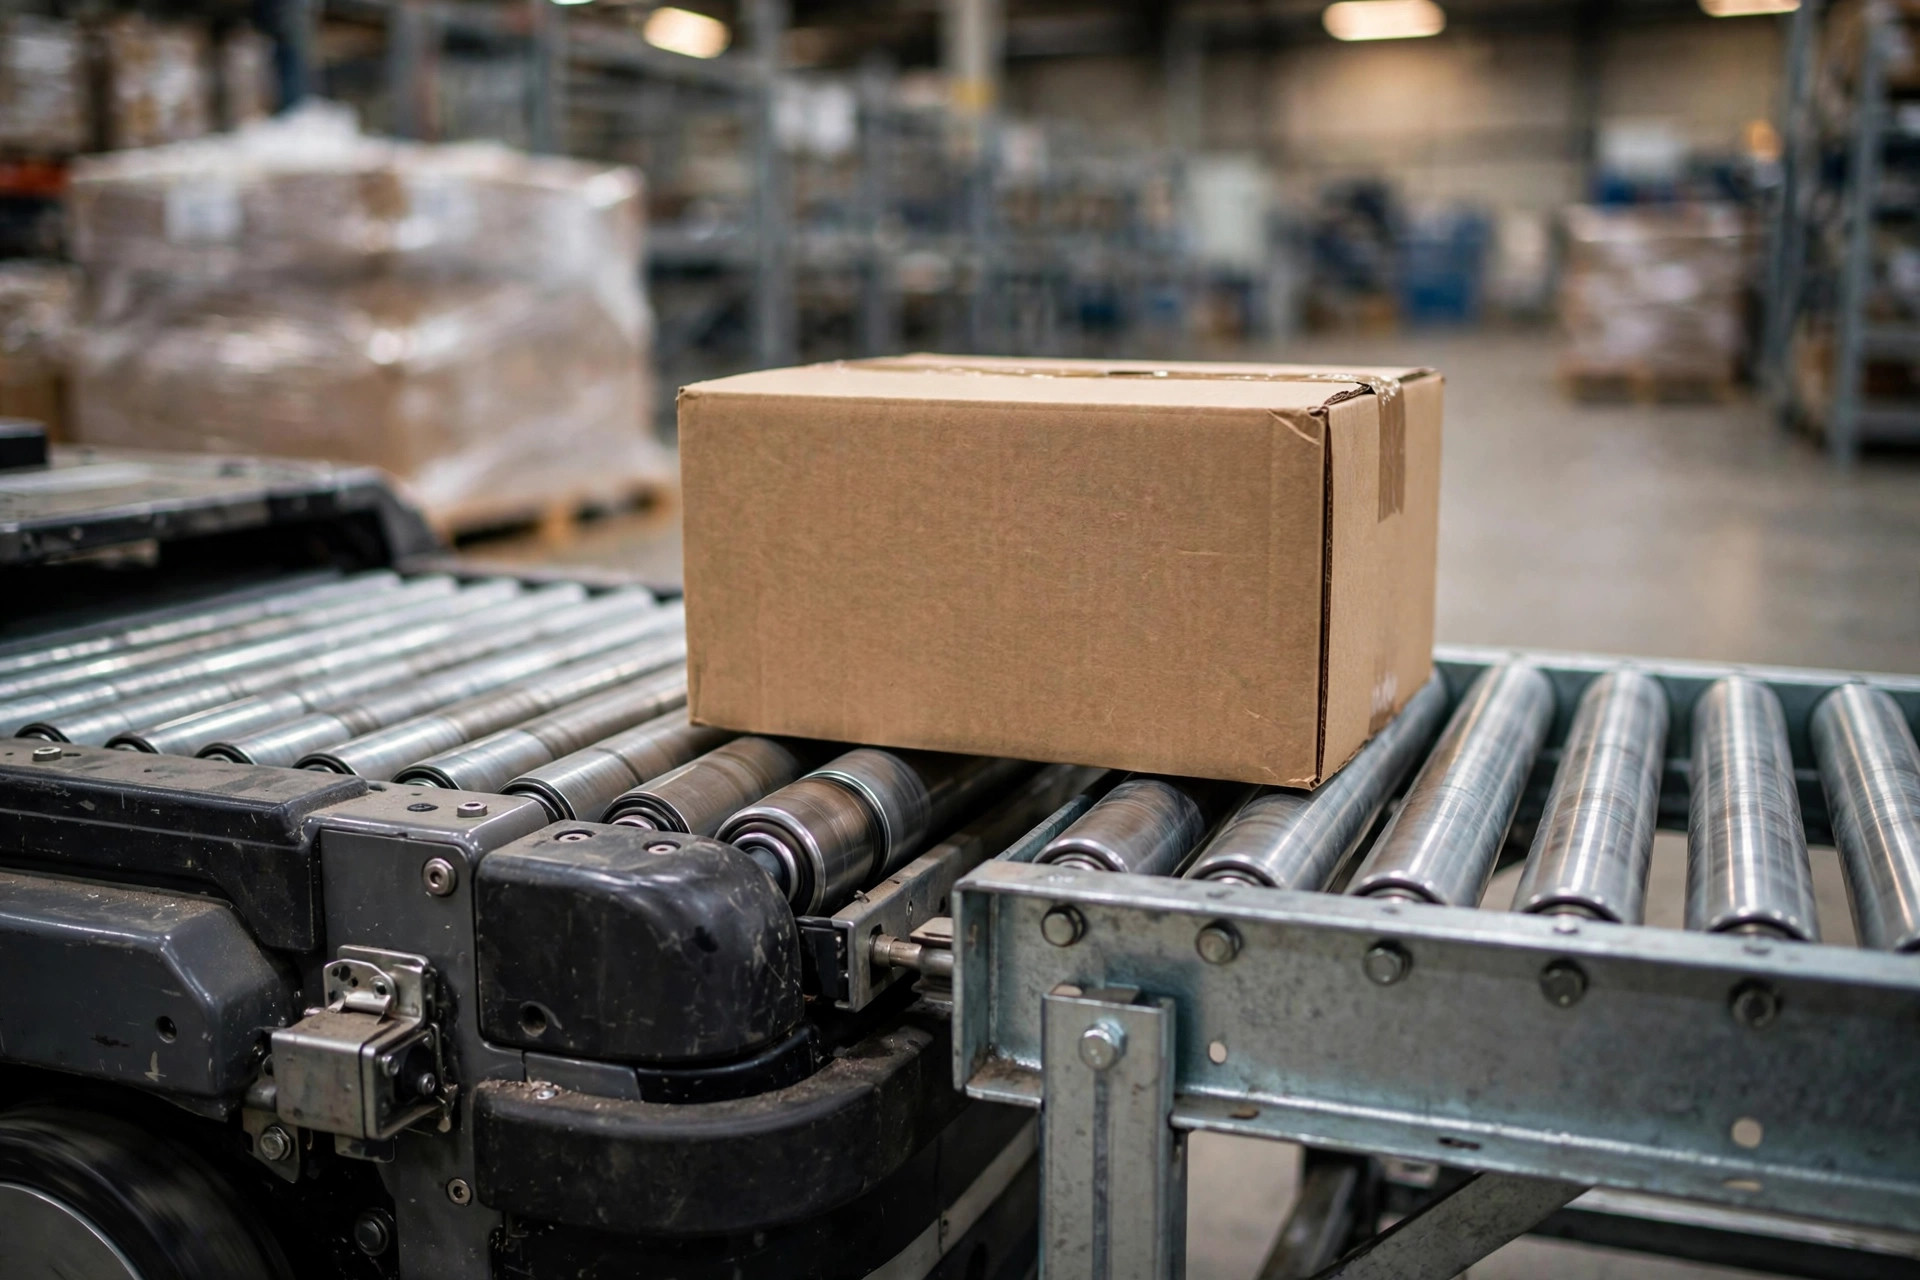
对接对象:滚筒输送线、链条输送线端头。对接精度要求是四种里数一数二的苛刻:高度差一般要求 ±5mm 以内,左右偏差 ±10mm 以内,角度偏差超过 1° 箱子就可能卡在对接缝上。节拍快:对接好 3~8 秒一个箱子就过去了,适合高频次流转。
滚筒模组还有一个隐性门槛:货物底部必须是平的。纸箱底面破损、编织袋、异形件会打滑或卡住——这种货上滚筒对接就是找事。
3. 皮带式模组:滚筒的升级版,也是坑最多的
原理和滚筒一样,都是"顶部输送段和固定线体对接",只是把滚筒换成了皮带。皮带的优势是接触面连续,对底部不平整的货物容忍度高一些,噪音也小。你可以理解为:滚筒是搓衣板,皮带是滑梯——滑梯对形状的要求低一点。
对接对象和滚筒基本一致:皮带输送线端头。精度要求和滚筒同级(高度 ±5mm)。但皮带模组贵:同样载重规格,皮带模组比滚筒模组贵 30%~50%,而且皮带是耗材,跑个一两年要换,维护成本滚筒是比不了的。
反常识的判断来了:最贵的皮带对接,不一定最稳。 皮带跑偏、张紧度变化、表面磨损,都会让箱子在对接缝处"犹豫"。滚筒坏了就是转不动,一眼能看出来;皮带是"慢性病",更难排查。我见过太多项目为"高大上"上皮带,结果维护团队天天调张紧,停机比滚筒方案还长。
4. 货叉式模组:AMR 长出了叉车的手
AMR 顶部装一对可伸缩的货叉,像叉车一样把托盘从货架上叉下来,或者把托盘送上货架。
对接对象:托盘货架(驶入式、横梁式都行)、地堆托盘。对接精度要求最高:货叉插入托盘叉孔,左右偏差要控制在 ±15mm 以内,高度偏差 ±10mm 以内,否则货叉会顶到托盘上扎不进去。节拍最慢:伸叉、起升、缩回、放下,一套动作 30~60 秒。
货叉模组最大的坑不在精度,在货架。横梁高度、托盘叉孔尺寸、托盘类型(川字、田字、九脚)必须和货叉参数死死对上。托盘混用的仓库上货叉 AMR,等于天天赌博。
对接模组选型分界线:三条线,画清楚就不会错
第一条线:看对接对象是什么。
对接料车/托盘载具 → 顶升。对接输送线端头 → 滚筒或皮带。对接货架取放托盘 → 货叉。这条线是硬性的,跨过去就是伪需求。什么叫伪需求?我见过一个项目,业主非要用滚筒 AMR 对接料车——料车底部是网格式的,滚筒根本没法把货"滚"到料车上,最后加了一套升降中转台,等于花两份钱干顶升一份的活。对"伪需求"我一向不客气:这不是选型,这是拿钱买教训。
第二条线:看节拍要求。
单次对接节拍要求 10 秒以内、每天对接几百次 → 滚筒。节拍 30 秒能接受、每天几十次 → 顶升或货叉。皮带和滚筒节拍差不多,选它唯一的理由是货物底部不平整又不想换包装。
这里有个算账的点:别只看单次对接时间,要看全天有效对接次数。滚筒对接 8 秒一次很漂亮,但对接缝天天卡箱、每次人工处理 5 分钟,一天卡 10 次,有效节拍就被拖垮了。稳定性差的"快",不如稳定性好的"慢"。
第三条线:看高度和接口能不能对上。
这是最多项目翻车的地方。AMR 顶部模组的高度是固定的(比如台面高度 450mm),你的输送线端头高度也必须是 450mm,差 2cm 就对不上。2023 年我在华东一个 3C 电子厂的项目就栽过:线体供应商按 470mm 做的端头,AMR 台面 450mm,差了 2cm。滚筒对接缝形成一个小台阶,轻箱子(5kg 以下的)直接卡在台阶上过不去。最后现场加垫块把整条 AMR 台面垫高 2cm——能用,但导航标定、载重重心全要重调,多花了两周。
接口协议是另一个暗坑:AMR 和线体 PLC 的对接信号("我到了""你可以转了""货过去了")必须走硬接线 IO 或标准工业协议,提前联调。别信"后期软件对接一下就行"——两家供应商到现场发现协议对不上,扯皮一个月。合同里写清接口谁定义、联调留几周。
还有一个真实案例。2024 年华南一家小家电工厂,产线节拍要求高,集成商配了皮带对接,理由是"对纸箱兼容性好"。上线三个月出问题:纸箱表面有层防潮蜡,皮带磨久了打滑,箱子在对接缝越积越多。最后换了高摩擦皮带+对接缝加过渡小滚筒——等于把皮带方案改回"皮带+滚筒"混血。早知如此,不如一开始就用滚筒,省下那 40% 差价。
四种模组对比,一张表看明白
| 顶升式 | 滚筒式 | 皮带式 | 货叉式 | |
|---|---|---|---|---|
| 对接对象 | 料车/托盘载具 | 输送线端头 | 输送线端头 | 货架/地堆托盘 |
| 高度精度要求 | 宽松(±30mm 级) | 严苛(±5mm) | 严苛(±5mm) | 严苛(±10mm) |
| 单次对接节拍 | 15~25 秒 | 3~8 秒 | 3~8 秒 | 30~60 秒 |
| 模组成本 | 最低 | 中等 | 最高(贵 30%~50%) | 中高 |
| 维护难度 | 低 | 低 | 高(皮带是耗材) | 中(货叉机械磨损) |
| 最大短板 | 载具底部需顶升空间 | 货物底部要平整 | 跑偏打滑难排查 | 托盘/货架规格必须统一 |
成本那一行我展开说一句:同样载重 1 吨级别,顶升模组最便宜,滚筒居中,皮带比滚筒贵三到五成,货叉因为多了伸缩和起升机构,比滚筒贵但比皮带便宜些。具体数字各家报价差异大,以集成商实际报价为准,别拿网上的参考价去砍价——砍下来的每一分钱,最后都会变成现场调试时你的等待时间。
维护的坑:选型时就要想好的三件事
第一,耗材清单进合同。 皮带、滚筒轴承、货叉滑块,这些都是耗材。签合同时就要问:皮带什么材质、寿命按运行小时算多少、备件多少钱、多久能到货。别等停线了才发现皮带要从国外订货,周期动不动两三个月。
第二,留检修空间。 滚筒/皮带对接缝处,AMR 端和线体端都要留人手能伸进去清异物的空间。我见过对接位做得严丝合缝,卡个纸箱角都掏不出来,最后拿撬棍——撬一次精度偏一次,恶性循环。
第三,精度是会漂移的,定检不能少。 AMR 跑半年,轮胎磨损、地面沉降,对接高度会慢慢偏。滚筒/皮带对接要求 ±5mm,漂个 3mm 就开始偶发卡箱。维护规程里必须有一条:每月用量块/激光测距复核一次对接高度,超差就调。顶升和货叉宽容度大,可以放宽到季度检。
最后说个 trade-off:有人问"能不能一种模组通吃"。技术上可以——升降+滚筒的复合模组。但复合模组故障点翻倍,贵 60% 以上,坏了整台车趴窝。我的判断:产线分段用单一模组,比一台复合模组通吃更划算。 简单的东西不容易坏,这是自动化行业最朴素的真理。
这钱花得值不值,看这一个数:上线后三个月,对接位的非计划停机时长占总运行时间的比例。 超过 2%,说明模组选型或接口没做好,找集成商算账;控制在 0.5% 以内,这钱就花得值。别跟我谈 ROI 模型,就看这个数,骗不了人。
作者:大刘|自动化设备工程师,前集成商技术负责人