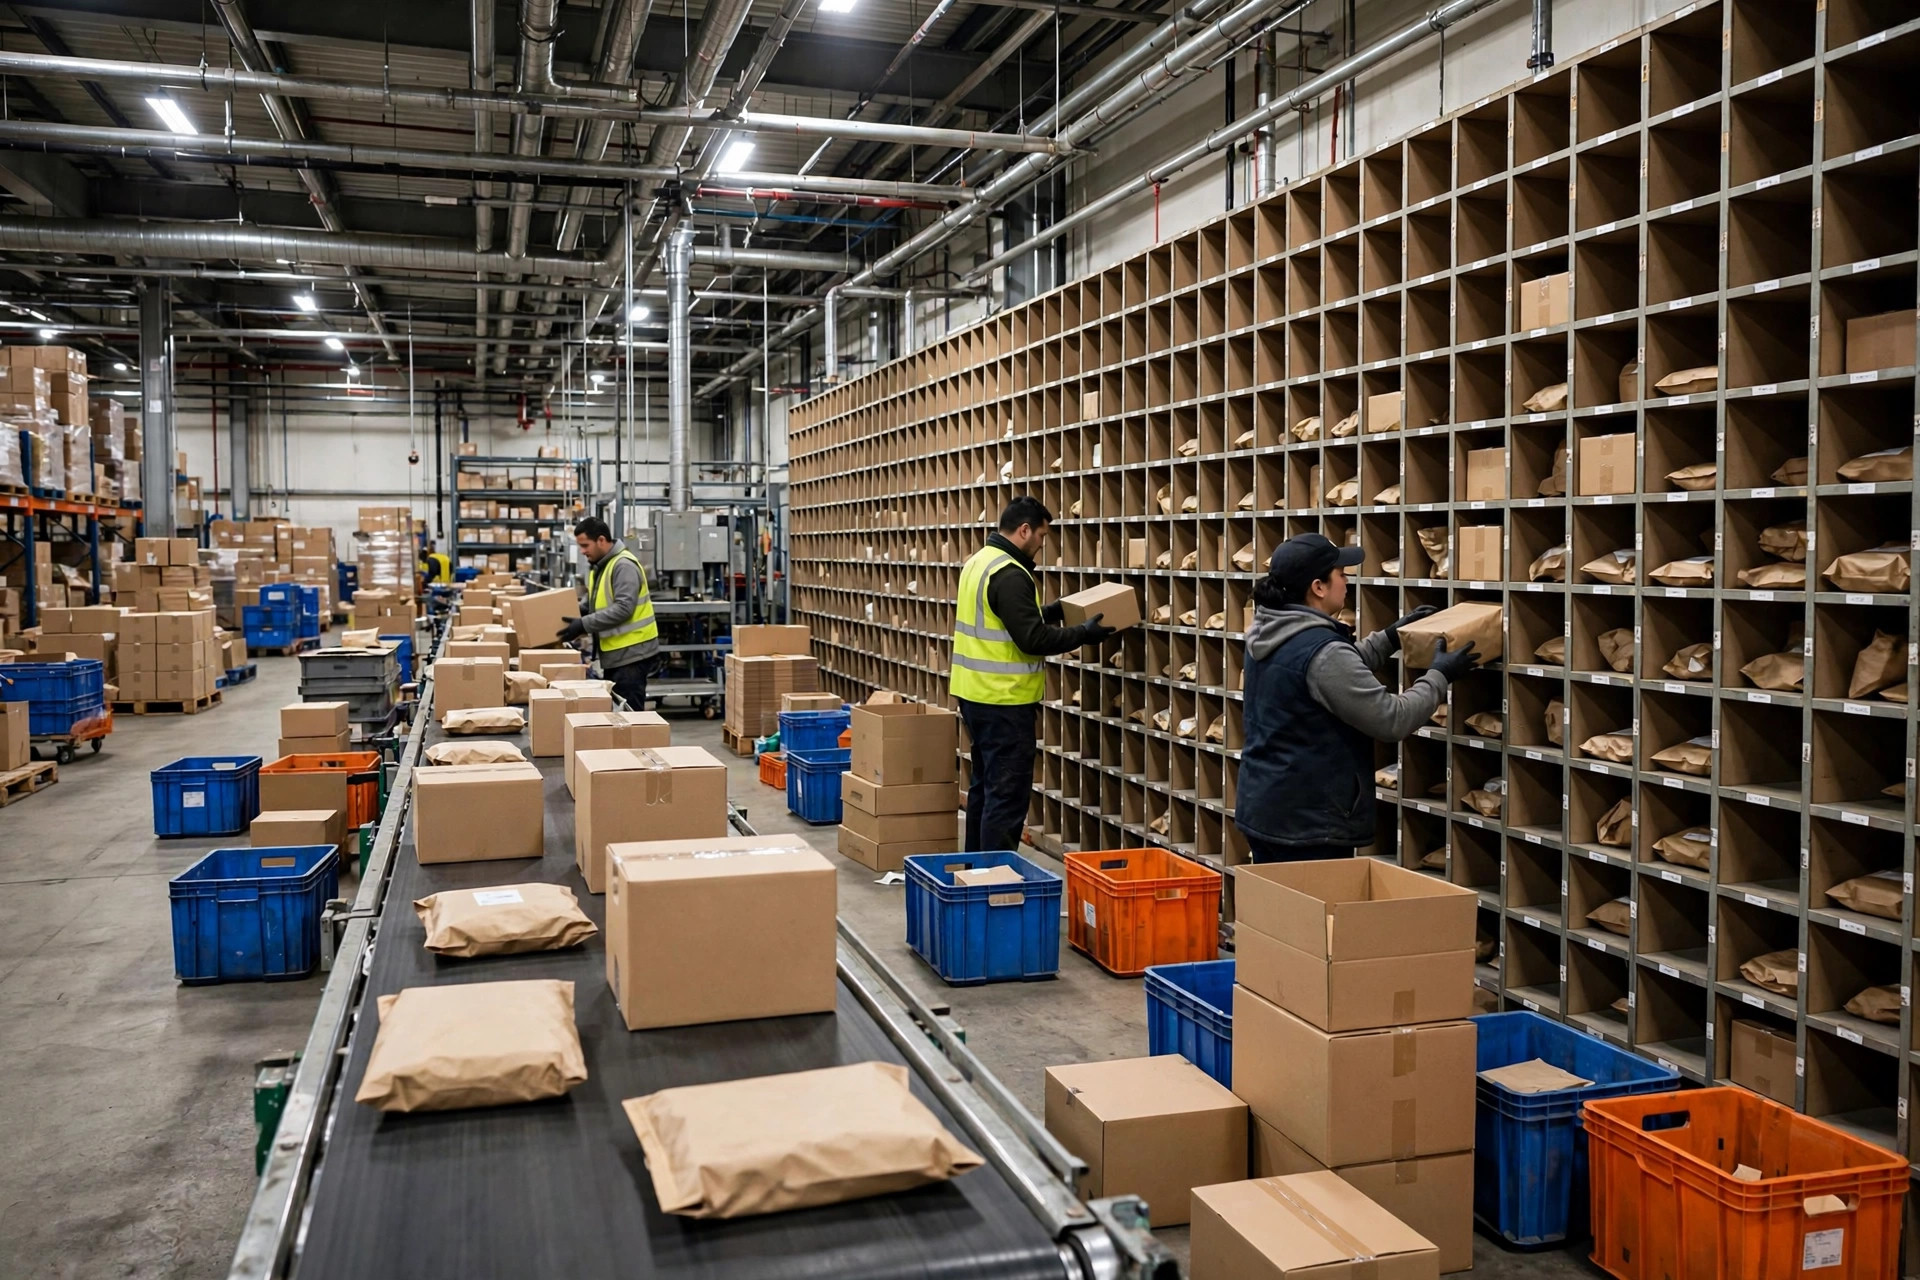
Às 8:05 de uma terça-feira de manhã, o WES liberou a primeira grande onda do dia. Dez minutos depois, o piso estava uma bagunça: separadores no segundo andar segurando listas de tarefas do primeiro andar, pessoal do primeiro andar despachado para a zona de giro lento mais distante, fila no elevador e estações de embalagem acumulando pedidos incompletos. Não é o dia de azar de um armazém. Passe de um andar e três zonas de separação, e esse é o roteiro que você recebe quando as ondas não são bem divididas.
Em 2019 eu gerenciava um CD de vestuário de 280,000 pés quadrados nos arredores de Dallas: dois andares, seis zonas de separação. Na semana de pico, o volume de pedidos triplicou, mas as ondas continuavam caindo do jeito antigo — pedidos inteiros, todos de uma vez. As linhas de um pedido podiam parar em três zonas em dois andares. Os separadores empurravam carrinhos pelo prédio inteiro enquanto o elevador rodava sem parar. Naquela noite vi um garoto descer correndo por três unidades e voltar de mãos vazias. Não foi culpa dele. Foi assim que as tarefas foram sequenciadas. O embarque no prazo desabou naquela noite, e de pé naquele mezanino aprendi uma coisa: num prédio de múltiplos andares, ondas não são liberadas. São cortadas.
A onda única para tudo, e o separador que a pagou andando
A maioria dos modelos de onda num WES olha para prioridade do pedido, horário de embarque e cutoff da transportadora — tudo exceto a geografia. O sistema pensa "é tudo no mesmo prédio". O sistema não precisa andar. O dia de um separador costuma se partir ao meio: metade do tempo tocando produto de verdade, a outra metade andando e esperando o elevador. O andar é o ponto natural de corte. Uma viagem de elevador custa minutos. Uma onda que cruza de andar duas vezes paga toda a margem em pedágios.
Há uma armadilha clássica aqui: agrupar ondas pelo cutoff da transportadora. Parece sensato — vencer o cutoff, certo? Mas o horário de cutoff não tem nada a ver com geografia. Encha uma onda de pedidos "que têm que sair hoje" e as tarefas continuam se espalhando por todas as zonas. Cutoff é prioridade. Não é lógica de divisão. Mantenha as duas coisas separadas nos seus modelos.
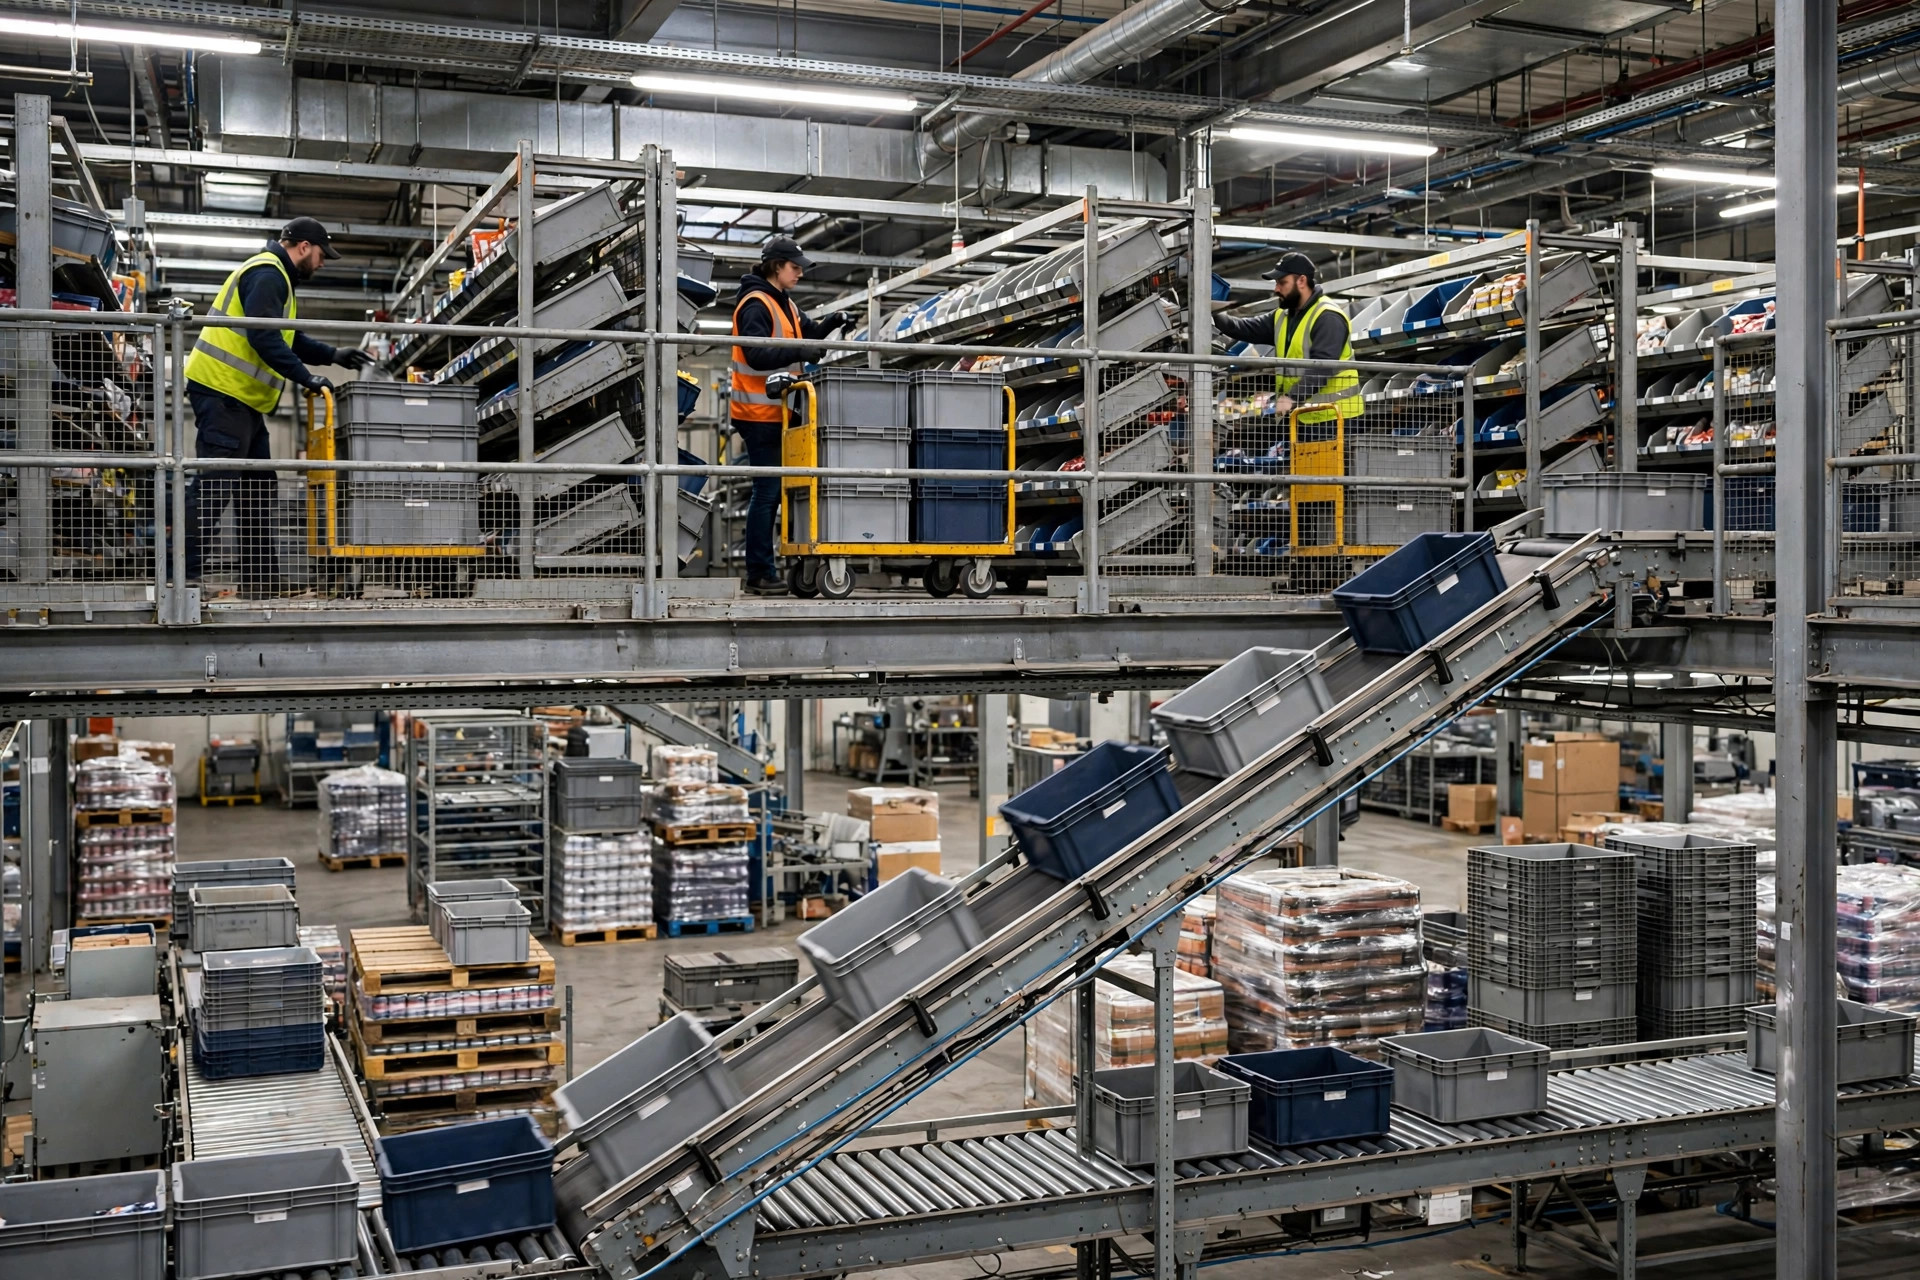
Pior ainda é a capacidade vertical. Elevadores, monta-cargas, esteiras entre andares — o throughput é fixo, escrito em aço. Quando a cadência das ondas não acompanha, você vê uma cena surreal: produto encalhado lá em cima, separadores ociosos lá embaixo. Ninguém está enrolando. Todo mundo está esperando. Muitos armazéns leem isso como falta de mão de obra e jogam gente em cima — mais contratações, mais hora extra — só para descobrir que contrataram mais caminhada enquanto a carga continua fazendo fila no elevador.
Depois há o desperdício silencioso: misturar equipamentos e pessoas numa onda. O trabalho de paletes inteiros com empilhadeira e a separação de peças avulsas com carrinho rodam em ritmos completamente diferentes. Empilhadeiras esperam o elevador e liberam corredores; as pessoas esperam as empilhadeiras saírem do caminho. Uma onda deixa os dois como reféns. Agrupar ondas por "pedido completo" soa elegante. Na prática é um impasse mútuo.
Andar primeiro, zona depois, equipamento em terceiro
Minha ordem de corte não mudou em anos: dividir primeiro por andar, depois por zona dentro do andar, depois por equipamento dentro da zona. Por regra, uma onda fica num andar — os movimentos entre andares vão pela esteira e pelo elevador em massa, não nas pernas dos separadores. Parece bom senso. Mesmo assim já vi modelos de onda sem nenhum filtro de andar.
Depois do corte por andar vem a zona e o modo de trabalho. Trabalho de palete vai com trabalho de palete, peças avulsas com peças avulsas, e tudo que precisa da câmara fria ou da gaiola ganha sua própria onda. Não é favoritismo, é ritmo. Fazer separadores de carrinho e operadores de empilhadeira brigarem por um elevador é congestionamento autoinfligido.
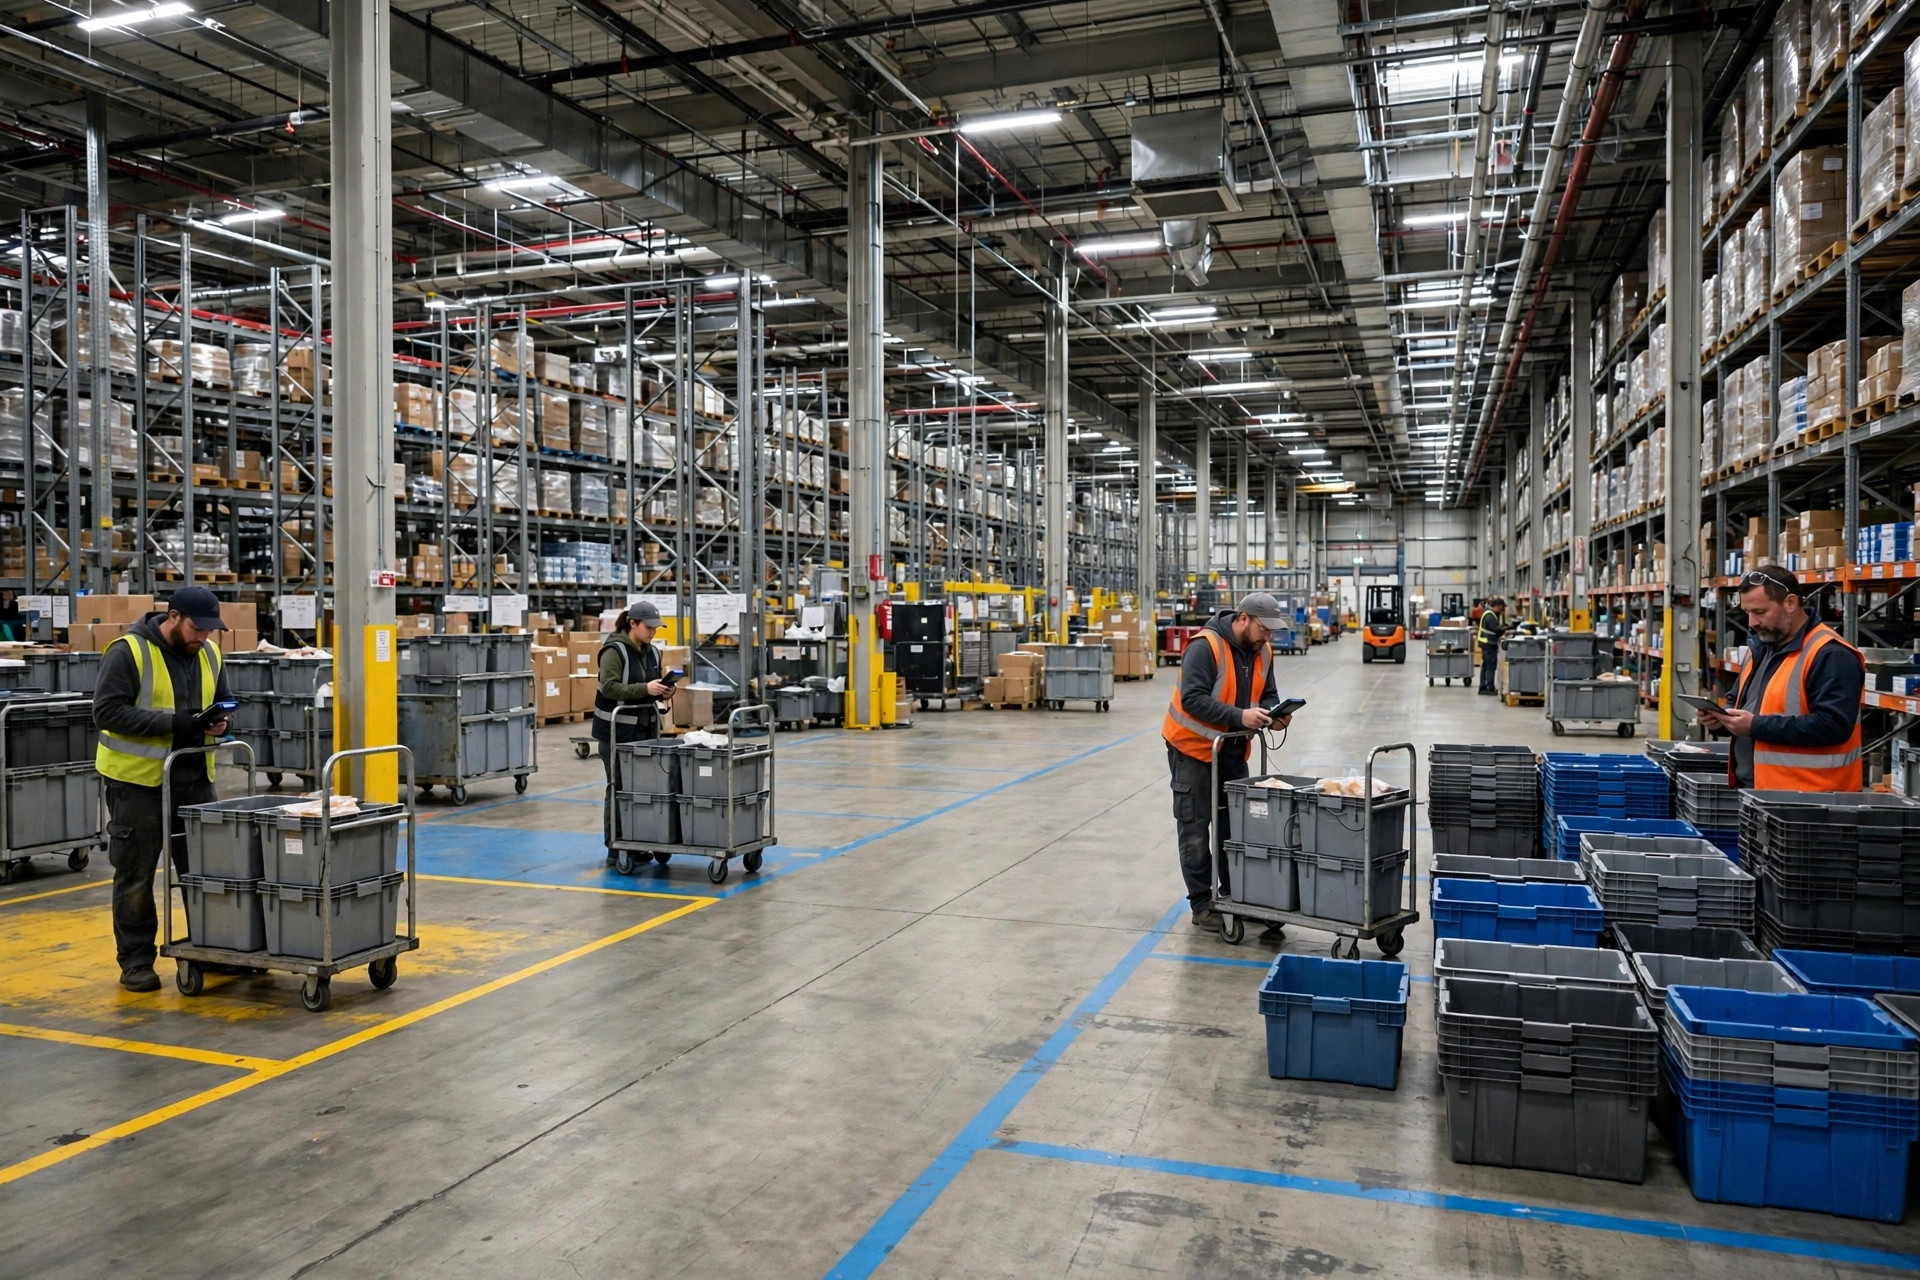
A terceira regra: cortar por densidade, não por metragem. Algumas zonas parecem grandes no mapa e produzem algumas dezenas de linhas por dia. Dê uma onda própria para ela e o separador volta meio vazio. Minha abordagem é um limite mínimo em cada modelo de zona do WES — linhas ou unidades. Não atingiu, a onda se funde automaticamente com a zona vizinha. Não existe um número universal. Depende da capacidade do carrinho e de quanto dura uma volta na zona. Duas semanas de teste acham esse número.
Até onde é fino demais? Essa é a arte. Grosso demais e o relógio sangra em deslocamentos. Fino demais e as ondas se quebram em migalhas — estações de embalagem esperando produto e gente, pedidos travados no ponto de consolidação. Eu chamo isso de inanição de ondas. O teste é uma pergunta: a embalagem fica alguma vez ociosa esperando? Sim significa fino demais. Separadores reclamando de maratonas diárias significa grosso demais. Silêncio dos dois lados significa que você cortou direito.
Corte, e monte de novo na embalagem
Divida as ondas e o pedido continua inteiro. As linhas de um pedido ficam em duas zonas — onde elas se reencontram? Na área de consolidação na frente da embalagem. Nunca nos corredores de separação. Fazer separadores se procurarem é o método de consolidação mais caro que existe.
O desenho da consolidação não é complicado: faixas de amortecimento ou carrinhos-gaiola antes da embalagem, um manifesto por onda mostrando exatamente de quantas unidades cada pedido está em falta. Pedidos incompletos não entram na embalagem; esperam no carrinho. Deixe o WES ser dono desse manifesto e alarmar sobre faltas que envelhecem — mais barato que olhos. Os patamares do elevador entre andares também precisam de posições de amortecimento, com a esteira desviando por número de onda, para que a carga do segundo andar e a do primeiro não se atolem numa bagunça sobre os roletes.
Do lado do sistema, construa modelos de onda por zona, cada um carregando atributos de zona: andar, zona, tipo de equipamento, linhas mínimas. A ordem de liberação também importa — solte primeiro as ondas dentro de cada zona para que todas as zonas comecem a se mover, e reserve as ondas de consolidação entre zonas para o final. Quando o produto chegar à embalagem, a maioria dos pedidos já está completa em vez de ficar ali sentada esperando.
Uma dica grátis: os separadores de qualquer jeito sobem, então encaixar tarefas de reposição no caminho é boa economia. Mas trace uma linha dura — nunca pontue reposição contra a separação de ondas. Misture as métricas e os separadores escolhem os trajetos fáceis enquanto as ondas difíceis apodrecem. Você vai pagar por isso em retrabalho.
Uma coisa para fazer antes do turno de amanhã
Esqueça o grande redesenho. Antes do turno de amanhã, duplique seu modelo de onda mais usado, adicione uma condição de zona — "somente segundo andar" — e rode por um único turno. Conte quantas atribuições de tarefas entre andares desaparecem. Custo zero, dez minutos de configuração. Se a embalagem vir notavelmente menos pedidos incompletos depois desse turno, estenda o mesmo tratamento aos outros andares e zonas, um modelo por vez. Dividir ondas é sempre um corte, uma olhada, e depois decidir onde vai o próximo corte.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.