Eram 7:40 numa manhã de segunda-feira, a segunda segunda-feira de janeiro, e eu mal tinha entrado pela porta quando o nosso supervisor do cais me abordou com um papel na mão e uma expressão no rosto. Um caminhão cheio de devoluções tinha chegado durante a noite — o engarrafamento exato que um mau projeto de fluxo de logística reversa de devoluções no armazém produz — e o motorista tinha descarregado e ido embora. Os paletes estavam na porta do cais, bloqueando metade da via de saída. Os separadores contornavam-nos, a empilhadeira não conseguia passar e cerca de quarenta pedidos de saída já estavam atrasados. Eis a verdade honesta sobre as devoluções: o pior não é o volume. É que elas nunca chegam conforme um cronograma. Hoje nada, amanhã um caminhão cheio.
Antes de continuar, uma nota: as duas histórias de armazém abaixo usam números ilustrativos. Os volumes e os valores em dólares são exemplos hipotéticos. O engarrafamento que descrevem é real. Vejo-o todos os anos. O projeto do fluxo de logística reversa de devoluções no armazém é o tipo de coisa que ninguém leva a sério até chegar janeiro e toda a operação mostrar as suas falhas. A National Retail Federation e a Happy Returns disseram no seu relatório de 2025 que 19.3% das vendas online são devolvidas, e que as devoluções em todos os canais rondam 15.8% das vendas, perto de $850 bilhões em valor de mercadoria. Esses são os números deles. A lição que tiro deles é simples: nessa escala, não se pode gerir um fluxo reverso com base no hábito e na boa vontade. Vai engarrafar.
O projeto do fluxo de logística reversa de devoluções no armazém começa com três vias, não uma
O nosso primeiro fluxo de devoluções tinha uma única via. Receber no cais, empilhar num canto e tratar disso quando alguém tivesse um minuto livre: abrir a caixa, inspecioná-la, guardá-la. Parecia eficiente. Na prática, guardava todos os problemas para uma grande explosão. Durante a alta temporada, as devoluções voltavam com a embalagem rasgada, peças faltando e roupas que alguém claramente tinha vestido, tudo misturado no mesmo palete. O inspetor abria uma unidade e praguejava, e no fim do dia menos da metade tinha voltado para uma prateleira.
Mudámos para três vias, separadas no recebimento. A via um é pronta para vender: embalagem intacta, etiquetas ainda colocadas, código de barras correspondente ao pedido. A via dois é consertar ou decidir depois: um acessório faltando, uma caixa rasgada, precisa de uma caixa nova. A via três é refugo e devoluções ao fornecedor: quebrado, manchado ou fora de estação. As três vias saem do cais separadamente, em paletes de cores diferentes, para que o operador da empilhadeira nunca precise de perguntar para onde vai um palete. A cor diz-lhe.
Tomemos um armazém de vestuário que recebe mais de vinte mil devoluções num mês de pico, como exemplo ilustrativo. Com a antiga via única, uma devolução ficava no canto doze dias em média antes de voltar para uma prateleira. Depois da mudança para três vias, a via de pronta para vender voltava para um local de separação no mesmo dia, a via de consertos era limpa em três dias e a via de refugo era tratada uma vez por semana, em lote. Ninguém contratou pessoal extra. A mercadoria simplesmente deixou de esperar. As devoluções são assim. Cada dia extra que uma unidade passa num canto, a sua probabilidade de voltar a vender cai um degrau.
A bancada de controle de qualidade é onde o projeto do fluxo de logística reversa de devoluções no armazém se decide
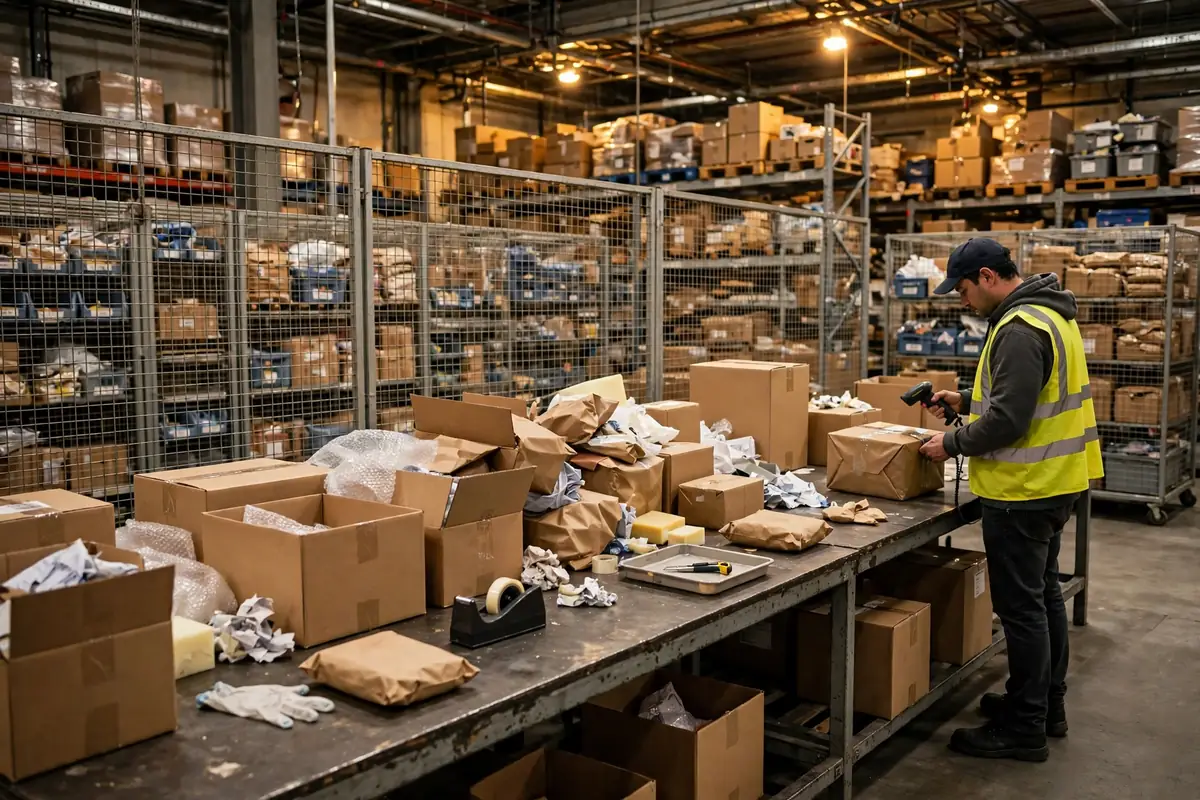
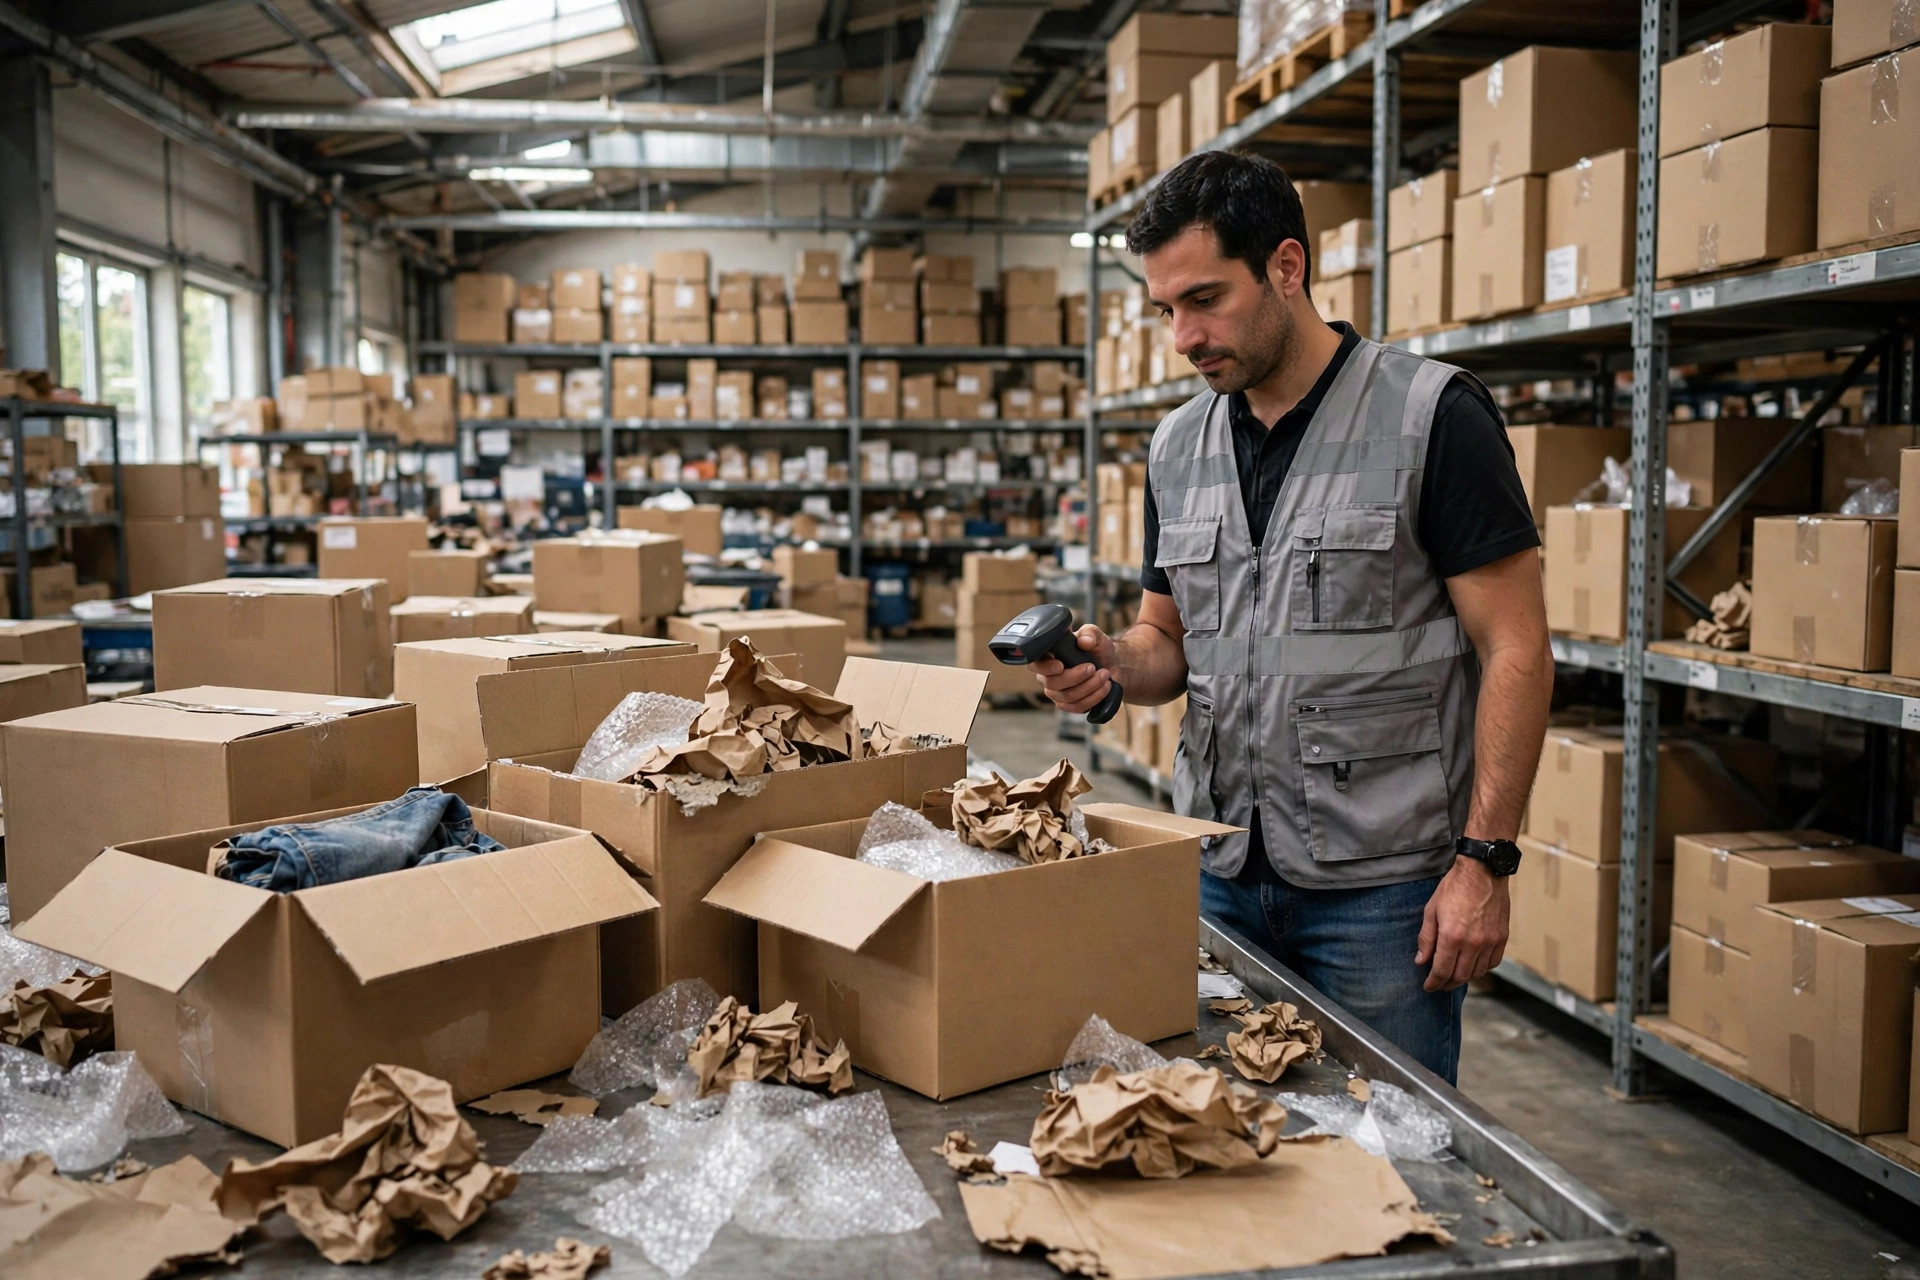
O lugar mais fácil para errar no desenho é a bancada de inspeção. Muita gente coloca-a bem dentro do armazém, porque ali parece sossegado e fora do caminho. Isso é um erro. A bancada de inspeção é a garganta de todo o fluxo reverso, e uma garganta pertence perto do cais e perto dos locais vendáveis. A nossa fica a menos de vinte metros do cais. Uma unidade boa sai da bancada, segue num carrinho pequeno e está num local de separação em três minutos.
A inspeção também tem um lado contraintuitivo: mais rigorosa nem sempre é mais barata. Vi um armazém de cosméticos definir o seu padrão de inspeção mais apertado do que o da própria fábrica, rejeitando qualquer frasco com um arranhão, três minutos por unidade. Num mês, pelo menos três em cada dez das unidades que descartaram poderiam ter sido vendidas depois de uma limpeza. Os inspetores protegiam-se das culpas. O armazém pagou por isso em valor de produto perdido. Mudaram a regra: pequenos defeitos cosméticos vão para uma área de remarcação, não para o contentor de refugo, a inspeção fica limitada a cerca de um minuto por unidade, e tudo o que é incerto vai para um contentor de retenção que o supervisor esvazia ao meio-dia todos os dias.
Faça as contas com uma devolução e fica óbvio. Uma camisa de sessenta dólares volta. O envio da devolução, a mão de obra de recebimento, a inspeção, a reembalagem e a espera antes de voltar a ser vendável somam cerca de 15 a 30 por cento do valor original do artigo, segundo a estimativa de um guia setorial de devoluções. Isso é mais de dez dólares de manuseio por uma camisa. Se a inspeção se arrastar por duas semanas, a estação passa e a remarcação morde outro bocado. Isso é o que um bom projeto de fluxo de logística reversa de devoluções no armazém está realmente a proteger: o valor que ainda resta na caixa.
| Custo de uma devolução (exemplo ilustrativo) | Valor aproximado | Dá para reduzir? | | Envio da devolução | $6 | Negociável, mas só até certo ponto | | Mão de obra de recebimento e desembalagem | $2 | Uma boa triagem reduz isto para metade | | Inspeção | $2 | Padrões claros evitam julgamentos repetidos | | Reembalagem e materiais | $1.50 | Caixas padrão, sem andar à procura | | Perda de remarcação durante a espera | $4 a $8 | Um fluxo suave é o que mais poupa aqui |
A armazenagem é lenta porque ninguém decide
Quando o fluxo está bem desenhado, resta mais um obstáculo: quem decide para onde vai cada unidade. Em muitos armazéns, os inspetores só se sentem seguros a tomar duas decisões, vendável ou refugo. A ampla zona cinzenta do meio acumula-se porque ninguém quer assumir a decisão. Defini uma regra para a nossa equipa de inspeção: o contentor de retenção tem de estar vazio até às 3 da tarde todos os dias. Se não estiver vazio, ficamos até estar. Parece duro. Não se trata de ser duro. Um contentor de retenção que nunca esvazia é um armazém cheio de mercadoria a reformar-se em silêncio.
Mais um detalhe: não deixe a armazenagem de devoluções disputar com o reabastecimento de saída pelo mesmo corredor. Das oito às dez da manhã é o pico de saída, por isso a armazenagem de devoluções corre à tarde. E não misture o stock vendável devolvido nos mesmos locais que o stock novo. Dê às devoluções a sua própria zona vendável, claramente marcada, para que um separador a reconheça num relance. Misture-as e vai arrepender-se na próxima contagem.
Já executámos este fluxo durante duas altas temporadas e mudámo-lo três vezes. Cada mudança veio de algo pequeno no chão: cores de paletes que ninguém distinguia, por isso mudámo-las; uma luz da bancada demasiado fraca, por isso acrescentámos uma; um contentor de retenção que ninguém esvaziava, por isso definimos a regra das 3 da tarde. Um diagrama de fluxo na parede não vale nada. Só se aprende onde engarrafa executando-o.
Se está prestes a desenhar o seu próprio projeto de fluxo de logística reversa de devoluções no armazém, acompanhe primeiro um caminhão de devoluções do cais até à prateleira. Verá exatamente onde o cais bloqueia, onde a bancada emperra e onde o contentor de retenção cresce. Desenhe o mapa depois do percurso, não antes.
Por Chen Feng, Gerente de Operações de Armazém Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.