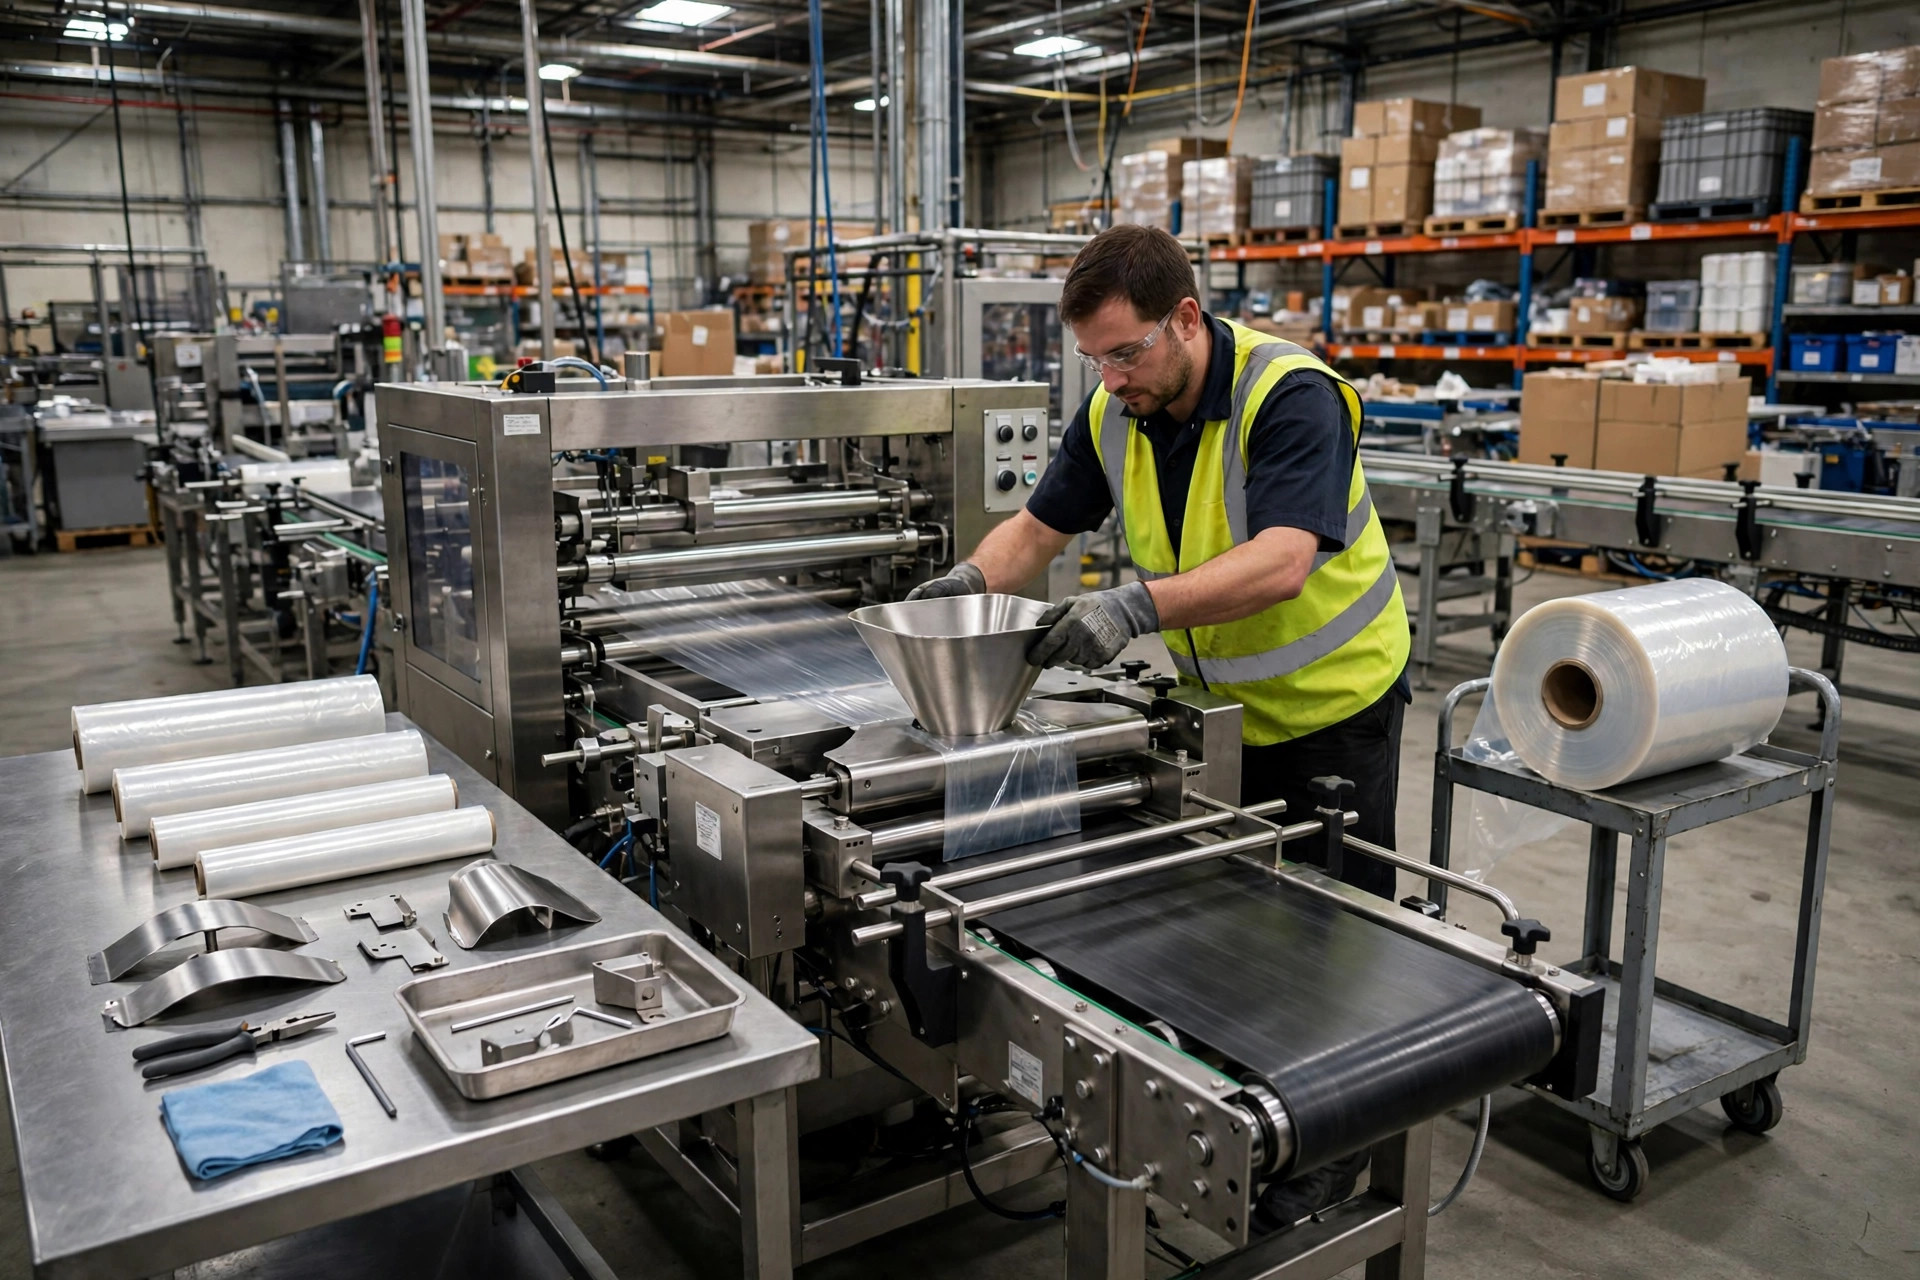
No outono passado, passei um turno numa fábrica de temperos observando sua nova linha automática de embalagem. O dono estava orgulhoso dela: 120 sacos por minuto, ele me disse duas vezes. Vi três trocas de formato nesse turno, mudando de sacos de 200 gramas para sacos de 500 gramas. Trocar o filme, trocar o ombro formador, ajustar a temperatura de selagem, redefinir a balança, rodar uma dúzia de sacos de teste, pesá-los, ajustar, rodar mais. Tempo médio: 68 minutos — um problema clássico de troca de formato na linha de embalagem de armazém em pequenos lotes. A linha pode rodar rápido, mas durante esses 68 minutos ela não produz exatamente nada.
Pense assim: a velocidade da linha é o seu tempo de corrida, e o tempo de troca de formato é o tempo que você passa amarrando os sapatos antes do tiro de largada. Quando os pedidos são de alto mix e pequenos lotes, você passa mais tempo amarrando os sapatos do que correndo. Essa é a verdadeira pergunta por trás do trabalho de troca de formato na linha de embalagem de armazém em pequenos lotes: a rapidez da sua troca de formato decide se os pedidos pequenos dão lucro ou prejuízo.
Para onde vai de fato o tempo de troca de formato
Comece pelo princípio: uma troca de formato completa vai do último saco bom do trabalho A ao primeiro saco bom do trabalho B. Cada tarefa no meio cai em duas categorias: preparação interna, que só pode ser feita enquanto a máquina está parada, e preparação externa, que pode ser feita enquanto a máquina ainda está rodando o trabalho anterior. Shigeo Shingo construiu o SMED — Single-Minute Exchange of Die (troca de matriz em minutos de um só dígito) — na Toyota nas décadas de 1950 e 1960 com base numa ideia: tirar primeiro o trabalho externo da janela de parada, e depois comprimir o que resta. A meta do SMED é minutos de um só dígito, menos de 10.
Linhas de embalagem que nunca passaram pelo SMED normalmente levam de 45 a 120 minutos por troca de formato. Passe a mesma linha pelo SMED corretamente e ela fica em 10 a 25 minutos, uma redução de aproximadamente 50 a 80 por cento. Essas faixas se repetem no material publicado; não são números da brochura de um único fornecedor. O que realmente acontece numa troca de formato? Pegue uma linha vertical de formação, enchimento e selagem: parar, limpar o funil e as peças de contato, trocar o rolo de filme e o colarinho formador, trocar ou ajustar as garras de selagem, trocar o ferramental do dosador, carregar a nova receita, reenfiar o filme, rodar sacos de teste e ajustar até que selagem, peso e corte atendam à especificação. Some tudo: mais de uma dúzia de passos. A maioria das fábricas não tem um passo que seja lento demais; tem uma dúzia de passos todos espremidos na janela de parada, feitos um após o outro.
A cena que vejo com mais frequência: o operador para a linha, depois caminha para buscar o próximo rolo de filme, descobre que a largura está errada e volta andando. O filme estava num rack a três metros da linha o tempo todo. Essa ida e volta queima dez minutos por nada. O outro clássico: um operador faz toda a troca de formato enquanto o segundo observa, e cinco minutos desaparecem procurando nos menus do IHM a página de temperatura de selagem, porque ninguém salvou a receita.
A linha divisória da troca de formato na linha de embalagem de armazém em pequenos lotes: 15, 30 ou 60 minutos
Linhas divisórias têm que vir da matemática, não do instinto. A tabela abaixo é um exemplo hipotético trabalhado — uma linha rodando a 60 sacos por minuto com uma contribuição de 0.30 dólares por saco. Os números são uma ilustração de cenário, não os livros reais de nenhuma fábrica, mas o método se aplica diretamente à sua própria linha:
| Tempo de troca de formato | Produção perdida por troca de formato | Contribuição perdida por troca de formato (hipotético) | Perda por dia com 4 trocas de formato | | 60 minutos | 3,600 sacos | $1,080 | $4,320 | | 30 minutos | 1,800 sacos | $540 | $2,160 | | 15 minutos | 900 sacos | $270 | $1,080 | | 10 minutos | 600 sacos | $180 | $720 |
Mesma linha, mesmos pedidos: reduzir a troca de formato de 60 para 15 minutos libera $3,240 de contribuição por dia com quatro trocas de formato — antes de contar o desperdício de sacos de teste e as horas extras. Agora a linha divisória se lê com clareza.
Mais de 60 minutos só funciona para lotes grandes e poucas trocas de formato. Mais de três trocas de formato por dia e os pedidos de pequenos lotes são basicamente deficitários, não importa quão rápido a linha rode. Em torno de 30 minutos é a nota de corte para pequenos lotes: de quatro a seis trocas de formato por dia continuam gerenciáveis, e a programação deixa de se dobrar em torno das trocas de formato. Menos de 15 minutos é a zona de conforto para o trabalho de alto mix e pequenos lotes — o material publicado de fornecedores mostra uma troca de formato completa, filme mais uma altura de embalagem diferente, feita em cerca de 15 minutos. Menos de 10 minutos é a meta do SMED: sistemas de troca de formato automatizada em linhas de bebidas são publicados em cerca de 10 minutos para uma troca de produto e cerca de 30 minutos para uma troca de formato.
Aqui está a parte contraintuitiva: a linha com a troca de formato mais rápida não é necessariamente a linha mais cara. Muitas fábricas assumem que precisam comprar troca de formato totalmente automática, quando eliminar a preparação externa, pré-posicionar as peças de formato e salvar as receitas geralmente reduz o tempo pela metade primeiro — por uma fração do dinheiro. E o inverso é igualmente verdadeiro: compre uma linha premium com troca de formato automática, pule a gestão da troca de formato, e você ainda trocará de formato em 40 minutos. A máquina economiza tempo de movimento, não o tempo de espera de um trabalho que ninguém preparou. Um bom terço da maior parte do tempo de troca de formato é espera — por pessoas, por material, por parâmetros — e isso não tem nada a ver com o preço da máquina.
Por que as trocas de formato em pequenos lotes continuam lentas: três armadilhas
A primeira armadilha são as receitas que vivem na cabeça de alguém. Uma linha, uma dúzia de SKUs, e a temperatura de selagem, o peso de enchimento e a posição de corte dependem todos da memória do operador sênior. Ele tira um dia de folga e a linha tem que reaprender tudo na base da tentativa. A solução é a gestão de receitas: os parâmetros de cada SKU salvos no IHM, chamados na troca de formato, verificados uma vez e depois é só rodar. Se um parâmetro pode ser armazenado, ninguém deveria ter que memorizá-lo.
A segunda armadilha são as peças de formato que não estão pré-posicionadas. Ombros formadores, garras de selagem, elos de corrente — ficam num armário até começar a troca de formato, e depois ainda precisam de ajuste. O jeito rápido é prepará-las como um kit por SKU: enquanto o trabalho A ainda está rodando, as peças de formato do trabalho B já estão na linha, codificadas por cor, combinadas uma a uma, e entram sem ajuste. Alguns fornecedores constroem ombros formadores como um conjunto de duas peças que troca sem ajuste, com rolos de filme que se autoalinham. O que esses projetos economizam não é esforço, mas tempo de tentativa e erro.
A terceira armadilha é o desperdício de testes que ninguém conta. Uma dúzia ou duas dúzias de sacos de teste por troca de formato, filme e produto incluídos, sem registro — some no fim do mês e é dinheiro de verdade. A contagem de sacos de teste pertence ao registro de troca de formato: quantos sacos foram testados, quanto filme foi descartado. Na próxima troca de formato, empurre esse número para baixo. Testes não são grátis, e reduzir os sacos de teste pela metade é o mesmo que economizar vários minutos a mais por troca de formato.
Mais uma coisa que geralmente passa despercebida: a troca de formato pode rodar em paralelo? Uma pessoa fazendo tudo em sequência leva 60 minutos. Duas pessoas dividindo o trabalho — uma no filme, uma no conjunto formador — transformam tarefas em série em tarefas paralelas e o tempo cai aproximadamente pela metade. O SMED chama isso de operação paralela. Não custa equipamento, só uma ficha de tarefas: quem faz quais passos, em que ordem, começando quando. Muitas fábricas são lentas por causa de um hábito teimoso: tratar a troca de formato como um trabalho de uma só pessoa. Nas operações de troca de formato na linha de embalagem de armazém em pequenos lotes, onde as trocas de formato acontecem várias vezes por dia, os minutos economizados pelo trabalho paralelo somam quase um turno inteiro.
Os programadores também precisam ler esta tabela. Com trocas de formato de 60 minutos, uma linha encaixa cerca de três SKUs por dia; com trocas de 15 minutos, oito sem horas extras. Aceitar um pedido pequeno, e a que preço cotá-lo, se resume a esta tabela. Cotações de vendas sobre preço unitário sem contar as trocas de formato, programas de produção sobre datas de entrega sem contar a frequência, e a diferença é paga em tempo de troca de formato.
E uma vaca sagrada merece um golpe direto: a fábrica que exige "troca de formato com um só toque" antes de qualquer outra coisa, com um grande orçamento atrelado. Primeira pergunta: quantas trocas de formato por dia você realmente faz? Numa linha que troca de formato uma vez por dia, reduzir a troca de formato de 60 para 15 minutos pode não economizar tempo de parada suficiente em um ano para cobrir o módulo de troca de formato automática. Meça primeiro, calcule depois, gaste por último. Filme uma troca de formato completa com o telefone, classifique cada minuto — interno ou externo, ação ou espera — e construa essa tabela antes de decidir para onde vai o dinheiro.
Se o dinheiro vale a pena se resume a um número: o custo total de uma única troca de formato — a contribuição perdida com a parada, mais o filme e o produto desperdiçados nos testes, mais as horas extras de mão de obra. Calcule esse número, depois olhe para qualquer máquina que afirme "troca rápida de formato". Vale a pena ou não, você saberá num relance.
Por Da Liu, Engenheiro de Automação Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.