Sua classificadora passa quarenta minutos de cada hora parada — e você está culpando a classificadora?
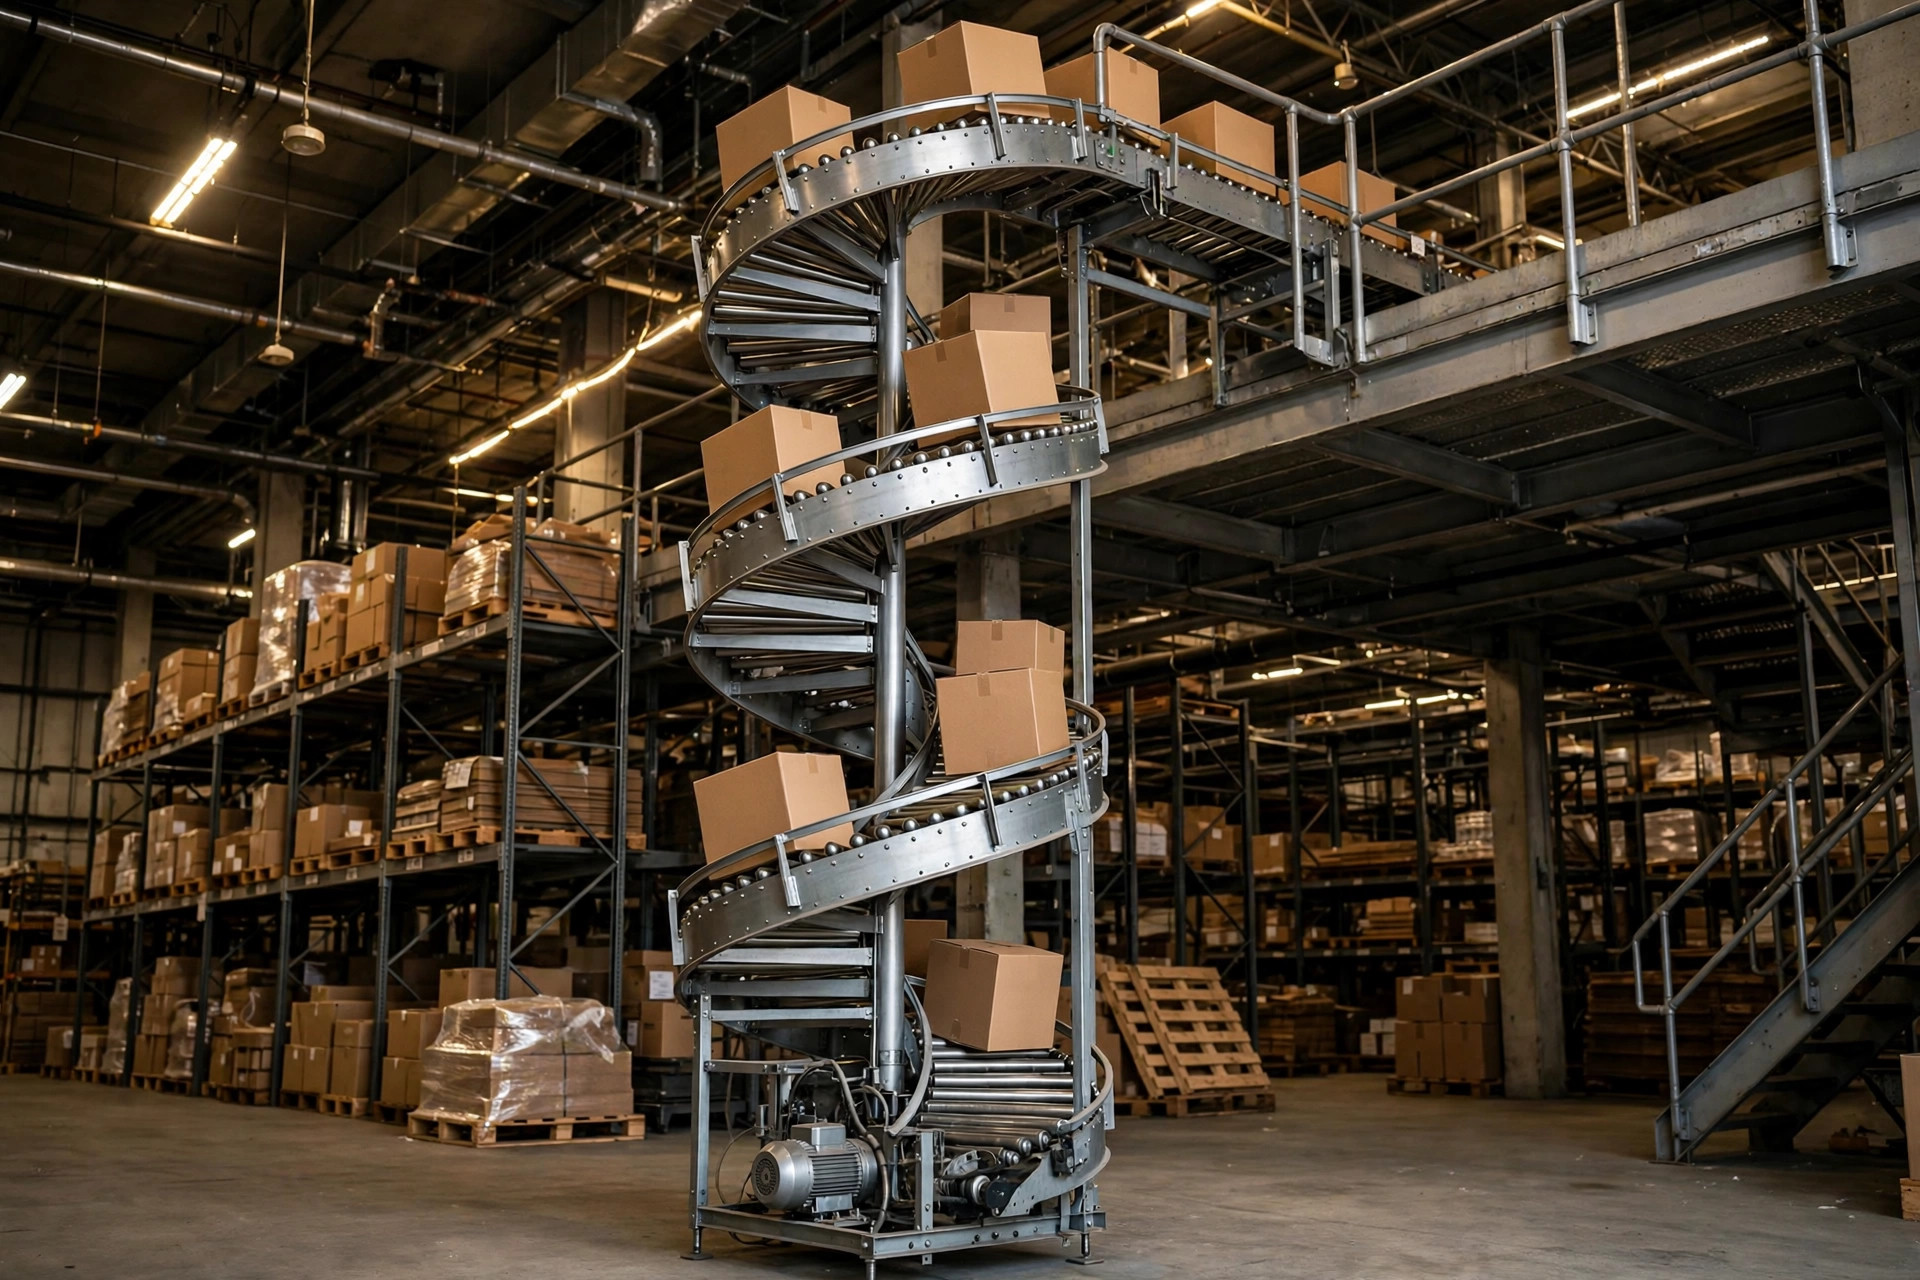
Outono de 2023. Estou percorrendo um armazém de devoluções de e-commerce transfronteiriço em Riverside, Califórnia — 180,000 pés quadrados, um circuito cross-belt novinho com capacidade nominal de 12,000 pacotes por hora. As primeiras palavras do gerente de operações: «Mi, será que acabamos de jogar dinheiro fora nisso? O máximo que já atingimos foi 7,000 por hora. Um terço dos transportadores roda vazio a maior parte do tempo.»
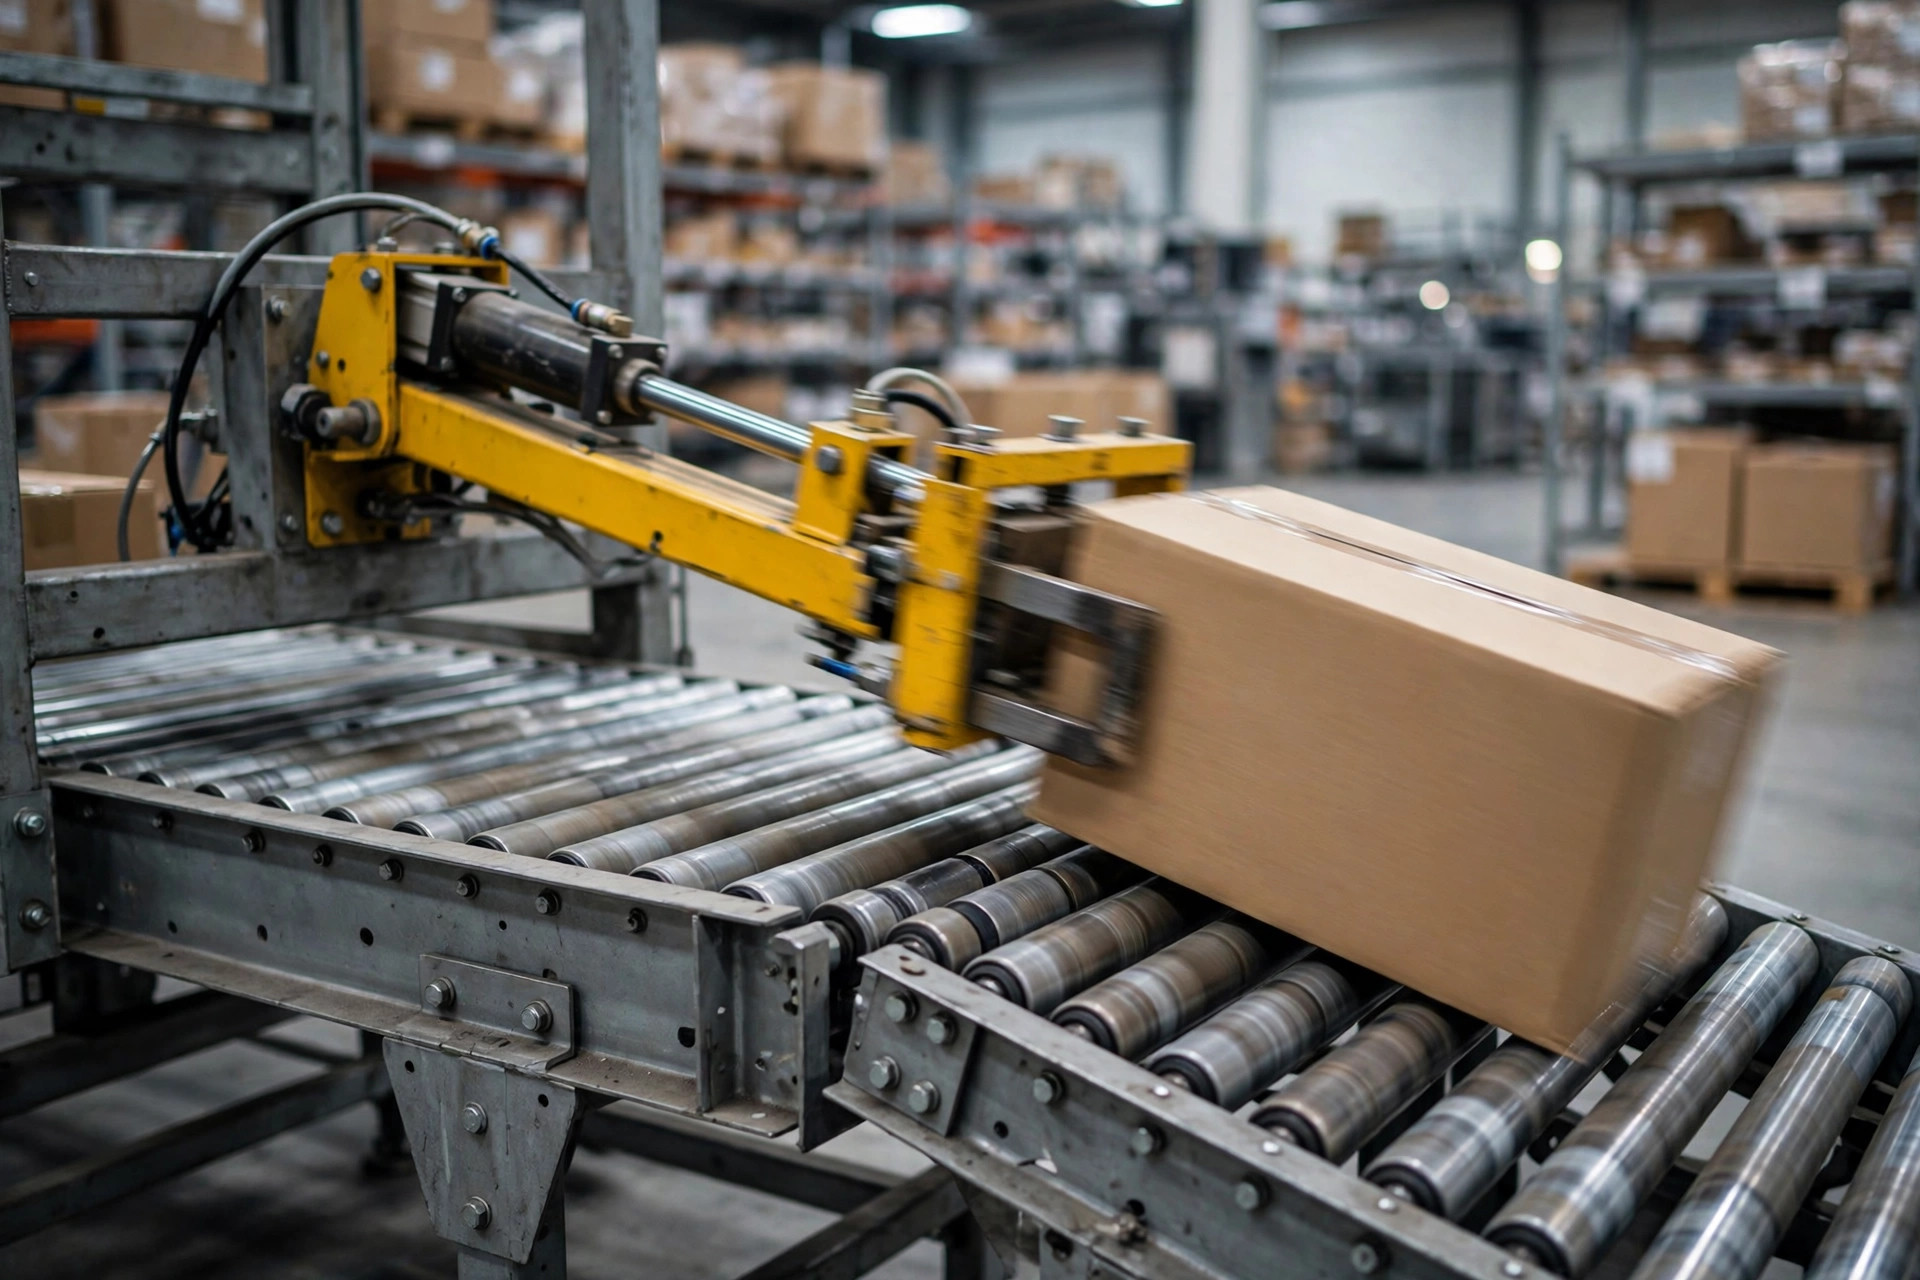
Pedi que ele segurasse o veredito e o levei até a área de indução. Quatro estações de indução, só três com pessoal. Nas que tinham, o ritmo era totalmente irregular — quando a mercadoria se acumulava, um operador jogava dois ou três volumes de uma vez na esteira; quando a pilha afinava, ficava parado olhando o celular. Eles tinham uma esteira dosadora, sim — mas os parâmetros tinham sido configurados pelo integrador na entrega e ninguém tinha mexido neles desde então.
A conclusão se escrevia sozinha: o problema não era a classificadora. Ela estava morrendo de fome.
A inanição e os erros de classificação nascem na indução
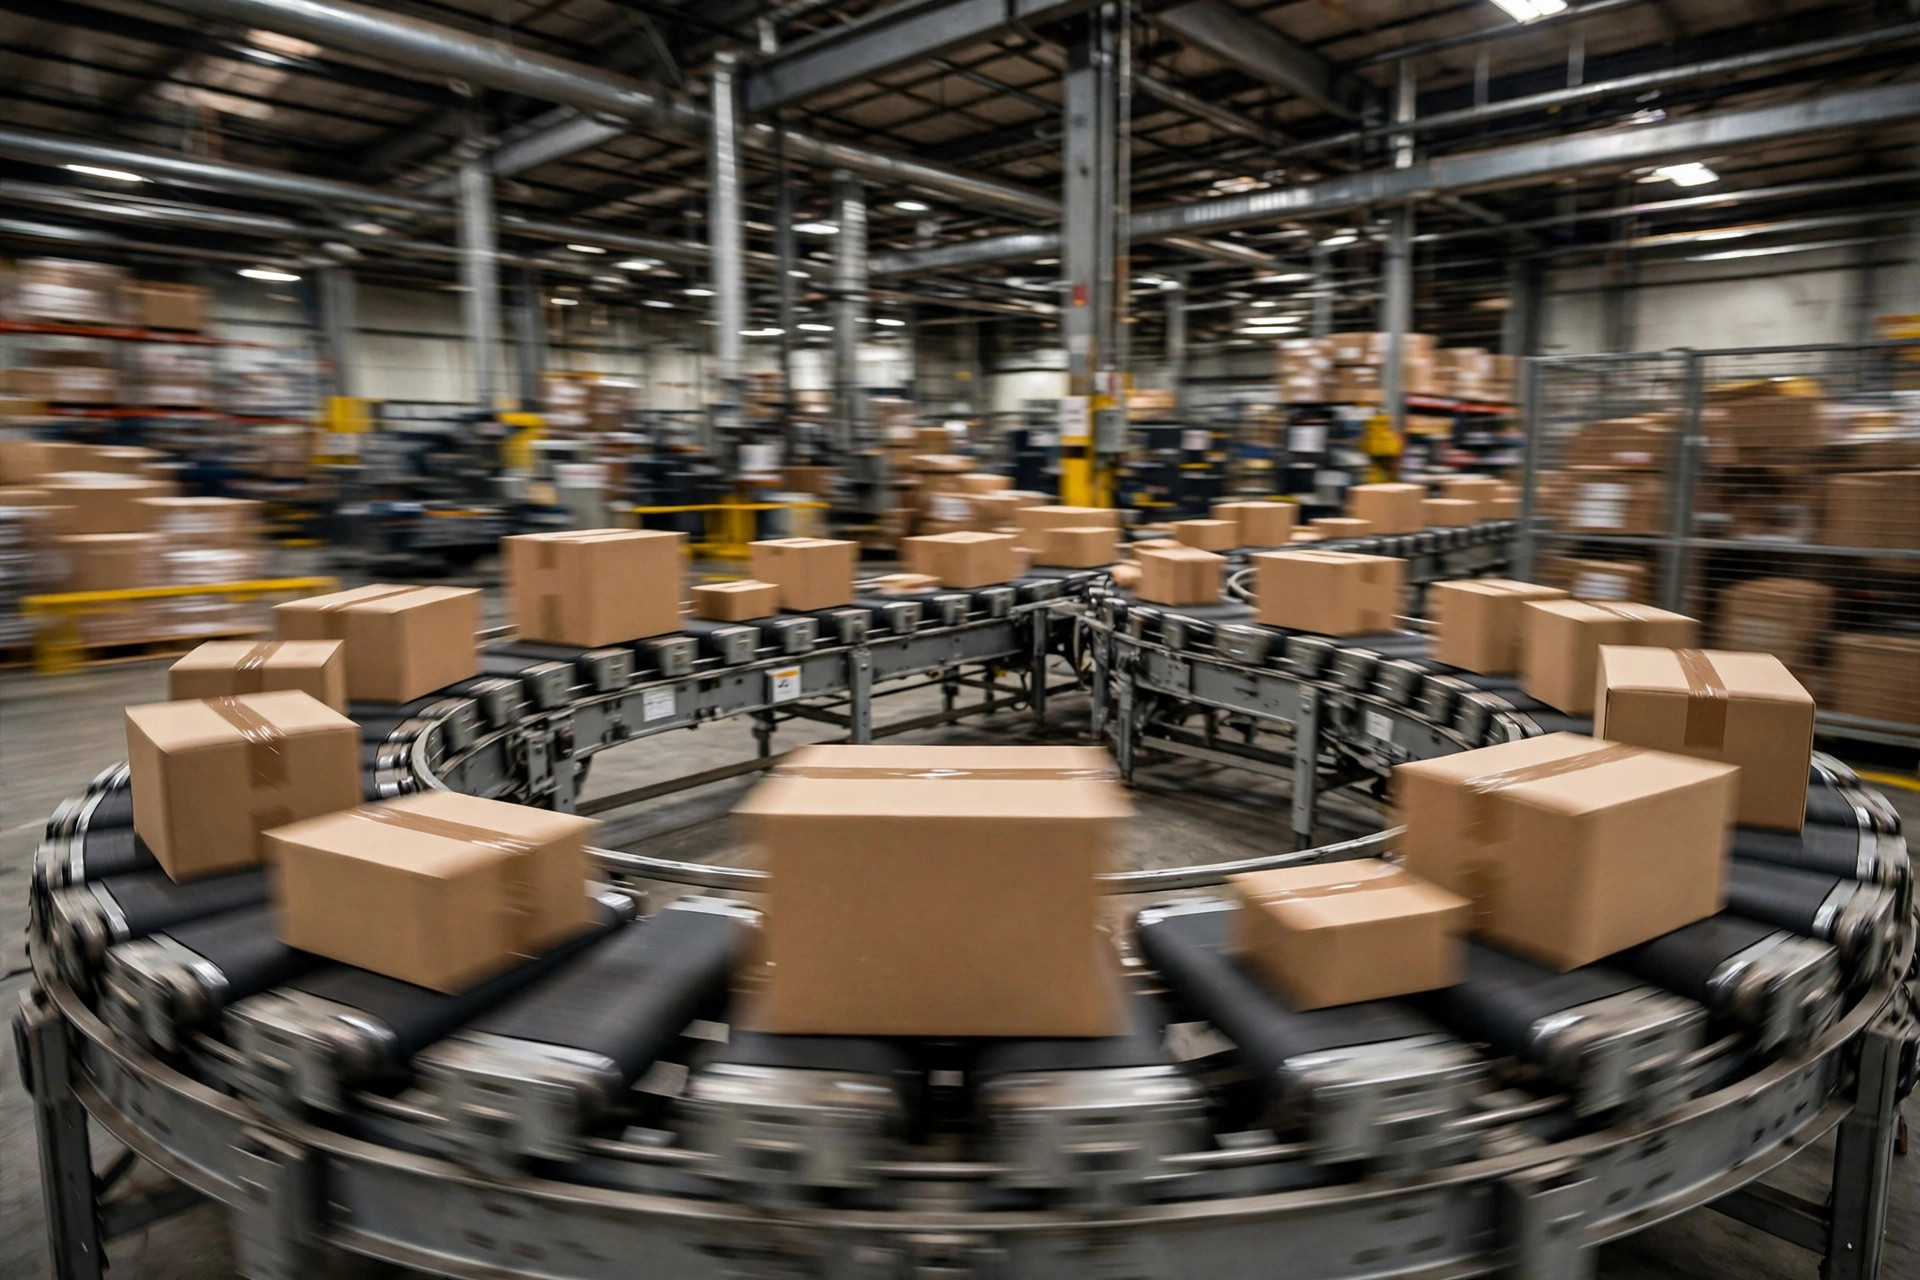
Este é o fato básico que todo mundo esquece: um circuito cross-belt gira em velocidade máxima haja ou não um pacote no transportador. Ele não espera por você. As velocidades típicas da linha principal ficam entre 1.5 e 2.5 metros por segundo, e no momento em que a indução fica para trás, os transportadores vazios continuam circulando — isso é a inanição, e é pura capacidade desperdiçada.
A indução manual é irregular por natureza. Pessoas não são máquinas. Elas desaceleram quando estão cansadas, mais ainda quando estão conversando, e quando a onda de mercadoria passa, a estação seca. Na minha experiência, uma estação manual de indução faz em média seiscentos ou setecentos pacotes por hora, com grandes oscilações. Quatro estações parecem mais do que suficiente — até você lembrar que o circuito está esperando para «comer» 12,000 por hora. Manter 7,000 de forma estável já significava que aquela equipe estava trabalhando duro. Então esta é minha regra de ouro: quando uma classificadora rende abaixo do esperado, o gargalo está na classificadora nove vezes em dez — não, espera, está na indução. A classificadora quase nunca é o problema.
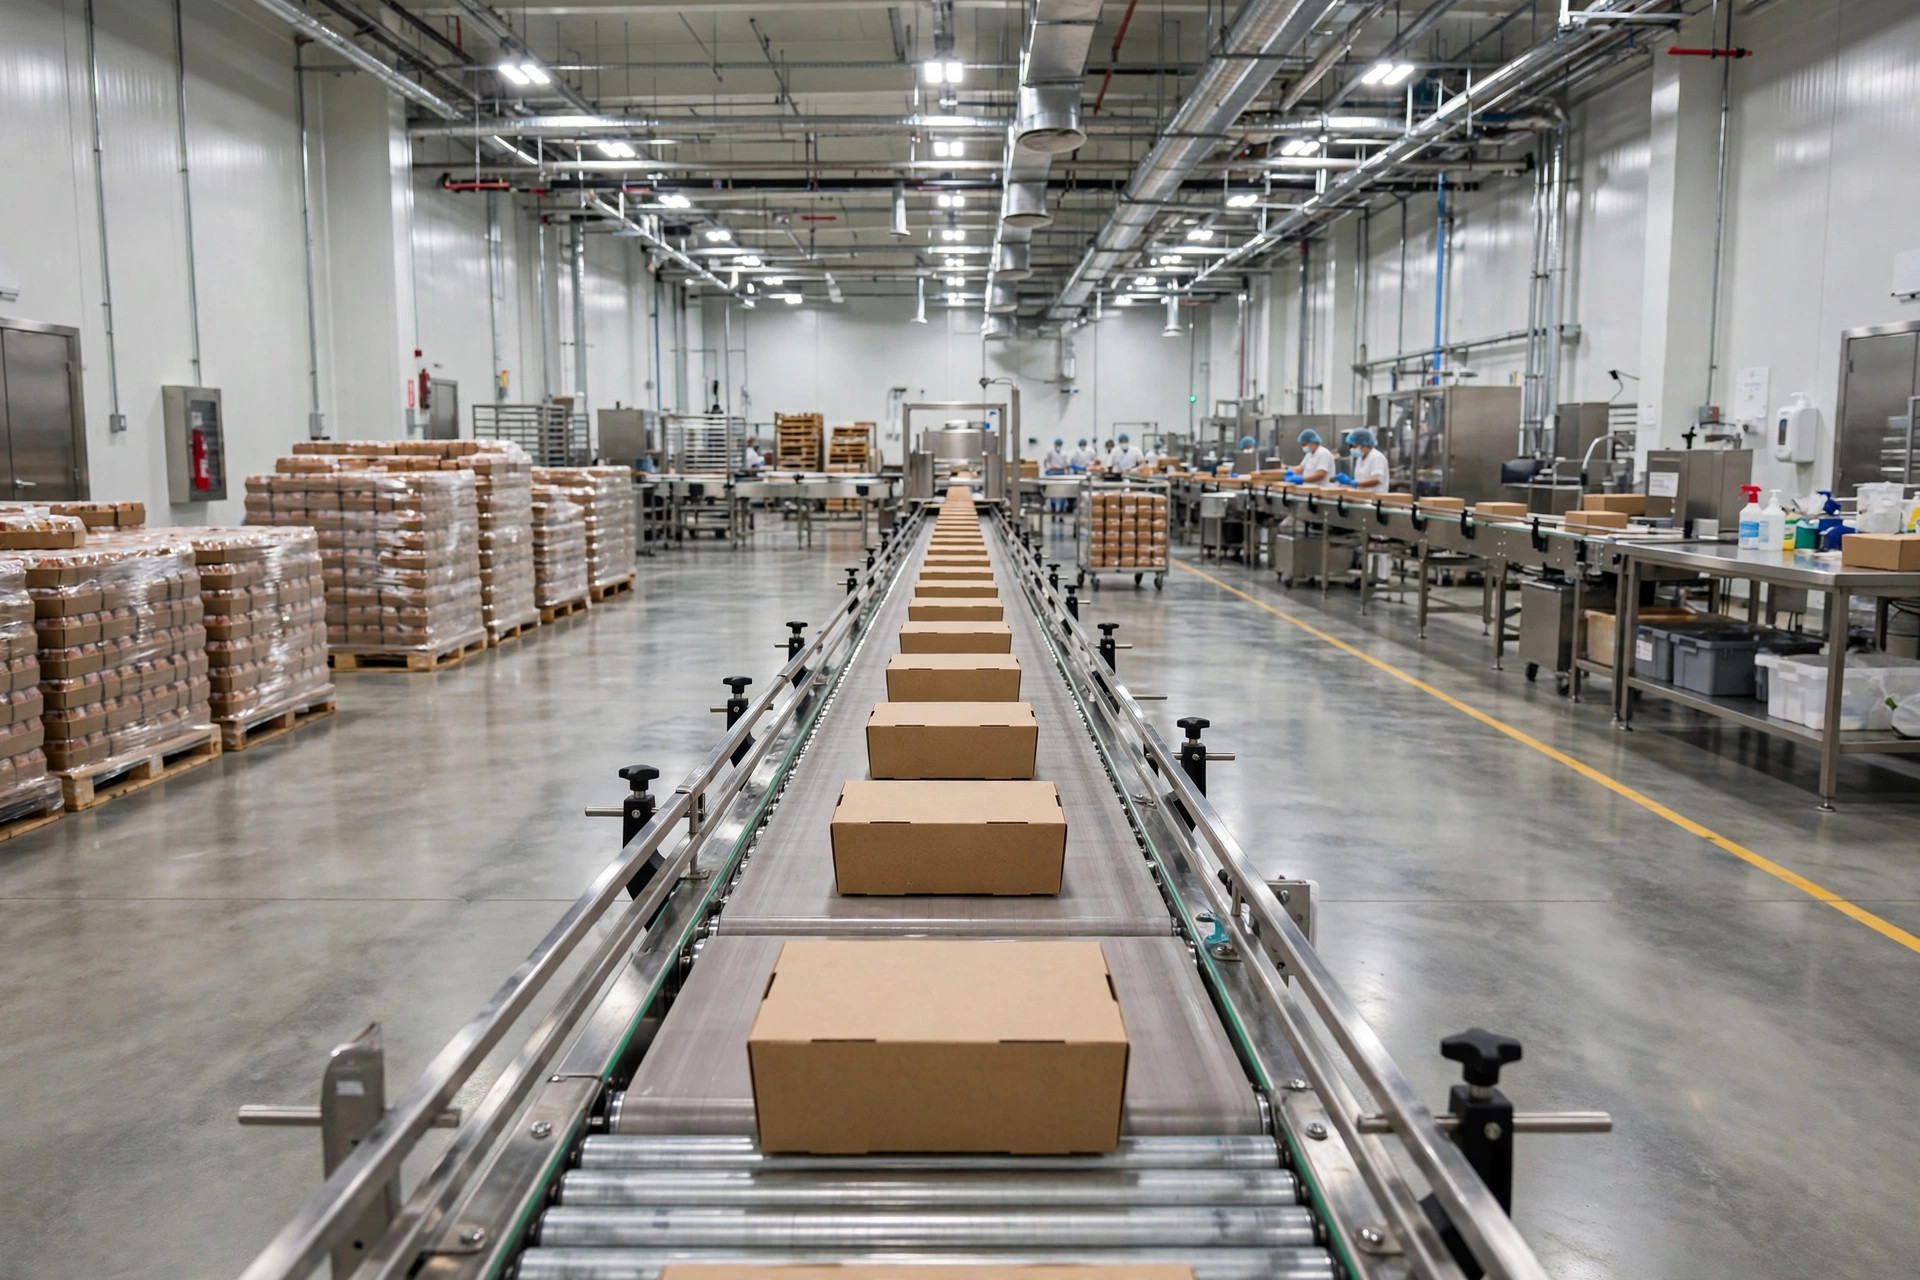
O controle de espaçamento é o outro assassino silencioso. Depois que os pacotes entram no circuito, eles precisam de um passo constante — a distância entre itens consecutivos. Apertado demais, e o scanner lê dois volumes como um só, ou o segundo pacote chega à calha antes do primeiro ter saído e eles colidem. Folgado demais, e você está jogando capacidade da linha principal fora à toa. O passo certo é o comprimento do seu pacote mais longo mais uma margem de segurança, convertido em um intervalo de liberação no controlador da esteira dosadora. Em muitos armazéns, esse parâmetro não é tocado desde o dia do comissionamento — o mix de produtos mudou, as dimensões dos pacotes mudaram, e a configuração continua dormindo no PLC. Claro que as coisas dão errado.
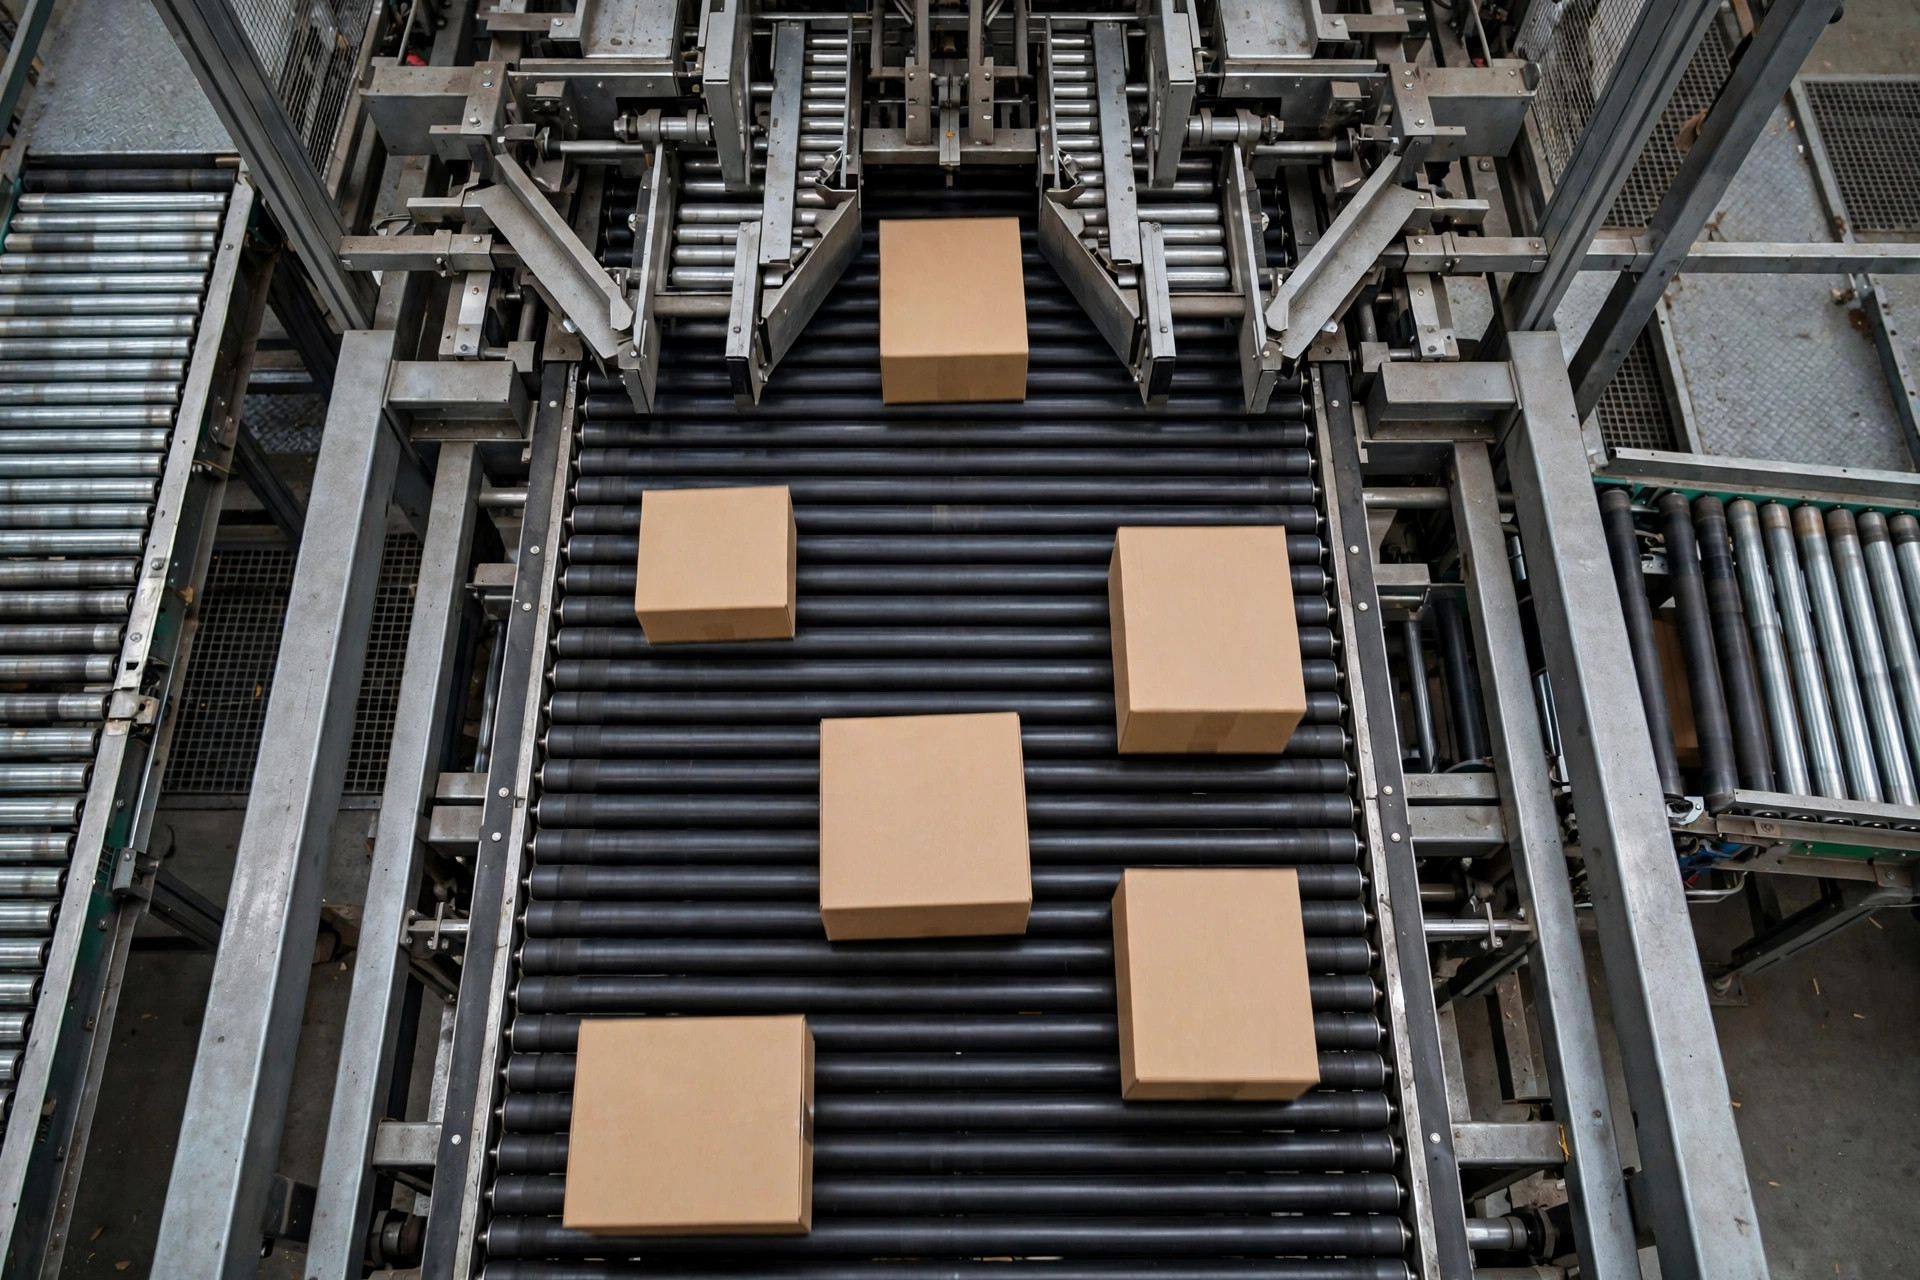
A primeira coisa que mandei aquele armazém de Riverside fazer foi recalcular o passo a partir da mercadoria real: pegar os 5 % mais longos dos pacotes expedidos no último mês, medir o comprimento médio, somar 30 centímetros de margem e converter no intervalo de liberação da esteira dosadora. Só essa mudança reduziu drasticamente as reclamações de erros de classificação em uma semana. Os 30 centímetros não são um padrão — são um ponto de partida. A ideia é: o passo tem que acompanhar a sua mercadoria, não os padrões de fábrica do seu integrador.
Um detalhe que quase todo mundo perde: a lógica de liberação da dosadora depende de fotocélulas, e fotocélulas detestam poeira. Naquele armazém de Riverside, a indução ficava bem ao lado das docas — a poeira se acumulava, os sensores falhavam, e a esteira dosadora liberava quando não devia e segurava quando devia liberar. Nenhum ajuste de passo sobrevive a isso. Eles acabaram criando um ritual de segunda-feira de manhã: o líder de turno sopra cada fotocélula da indução com pistola de ar, dez minutos, pronto. Os disparos falsos caíram na hora. Automação é setenta por cento de ajustes finos e trinta por cento de limpar coisas.
Quantas estações de indução — e vale a pena a indução automática?
Dimensionar a indução para o circuito é aritmética simples: o circuito precisa de N pacotes por hora, uma estação manual produz M de forma confiável, então você precisa de N dividido por M estações, mais uma de reserva. A de reserva não é desperdício — as pessoas fazem pausas, alternam turnos e desentopem itens de formatos estranhos. Sem redundância, a linha inteira para porque uma pessoa se ausentou.
Façamos as contas num circuito de 12,000 por hora: a 700 pacotes por estação manual, você precisaria de 17 estações. Inviável. Então, na prática, há duas respostas.
A primeira: aceitar que o circuito nunca vai rodar cheio. Muitos armazéns nunca tiveram o volume da capacidade nominal de qualquer jeito. Seis a oito estações manuais rodando 5,000 a 7,000 por hora está ótimo. Não adicione estações só para «encher o circuito» — quando você passar o custo de mão de obra, quem perde dinheiro é você.
A segunda: comprar indução automática. Uma unidade de indução automática faz de forma confiável 1,500 a 2,000 pacotes por hora, com cadência estável e espaçamento constante — resolve a dosagem e o controle de espaçamento de uma vez. Mas não é barata: a unidade mais a obra civil e a integração de controle começa em centenas de milhares de dólares. Minha regra de decisão cabe em uma linha: se a sua curva de volume encosta no teto da indução manual o ano todo e a alta temporada significa mão de obra temporária e hora extra, a indução automática se paga sozinha. Se o seu volume oscila muito — baixa temporada a um terço da alta — essa máquina vira um enfeite caro. A flexibilidade humana é algo que a máquina não pode te dar. Quatro estações na baixa, seis na alta, a mão de obra acompanhando a onda — essa é a outra razão pela qual prefiro a indução manual: a flexibilidade em si tem valor real.
O armazém de Riverside não comprou indução automática. Eles passaram de quatro para seis estações, reajustaram o passo e sustentaram 9,000 por hora durante toda a alta temporada. Pouco dinheiro, grande resultado.
Lista de verificação da configuração de indução
Imprima e cole na parede da indução:
- Capacidade nominal vs. volume real: se você está cronicamente abaixo de 70 % da nominal, não adicione equipamentos
- Ajuste de passo: recalcular a partir das dimensões atuais dos pacotes, revisar trimestralmente
- Fotocélulas e sensores da esteira dosadora: limpar semanalmente — a poeira é a causa número um dos disparos falsos
- Redundância de estações: N+1, mantenha sempre uma estação de reserva
- Cadência de indução manual: verificação pontual de 10 minutos a cada hora, contar peças — intervir se a oscilação passar de 30 %
- Via dos itens esquisitos: dedicar uma estação a itens sobredimensionados, ultraleves e cilíndricos — mantê-los fora da alimentação principal
- Alarme de inanição: se a taxa de transportadores vazios passar de 40 % por 10 minutos seguidos, o sistema deve avisar alguém — não confie no olho
Uma coisa que você pode fazer amanhã: leve um cronômetro para a indução por uma hora. Anote a contagem de peças a cada 10 minutos e desenhe a curva. Os picos e os vales vão te dizer exatamente onde mora a inanição — falta de pessoal, entrada irregular ou ajuste de passo errado. Dados não mentem. Intuição mente.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.