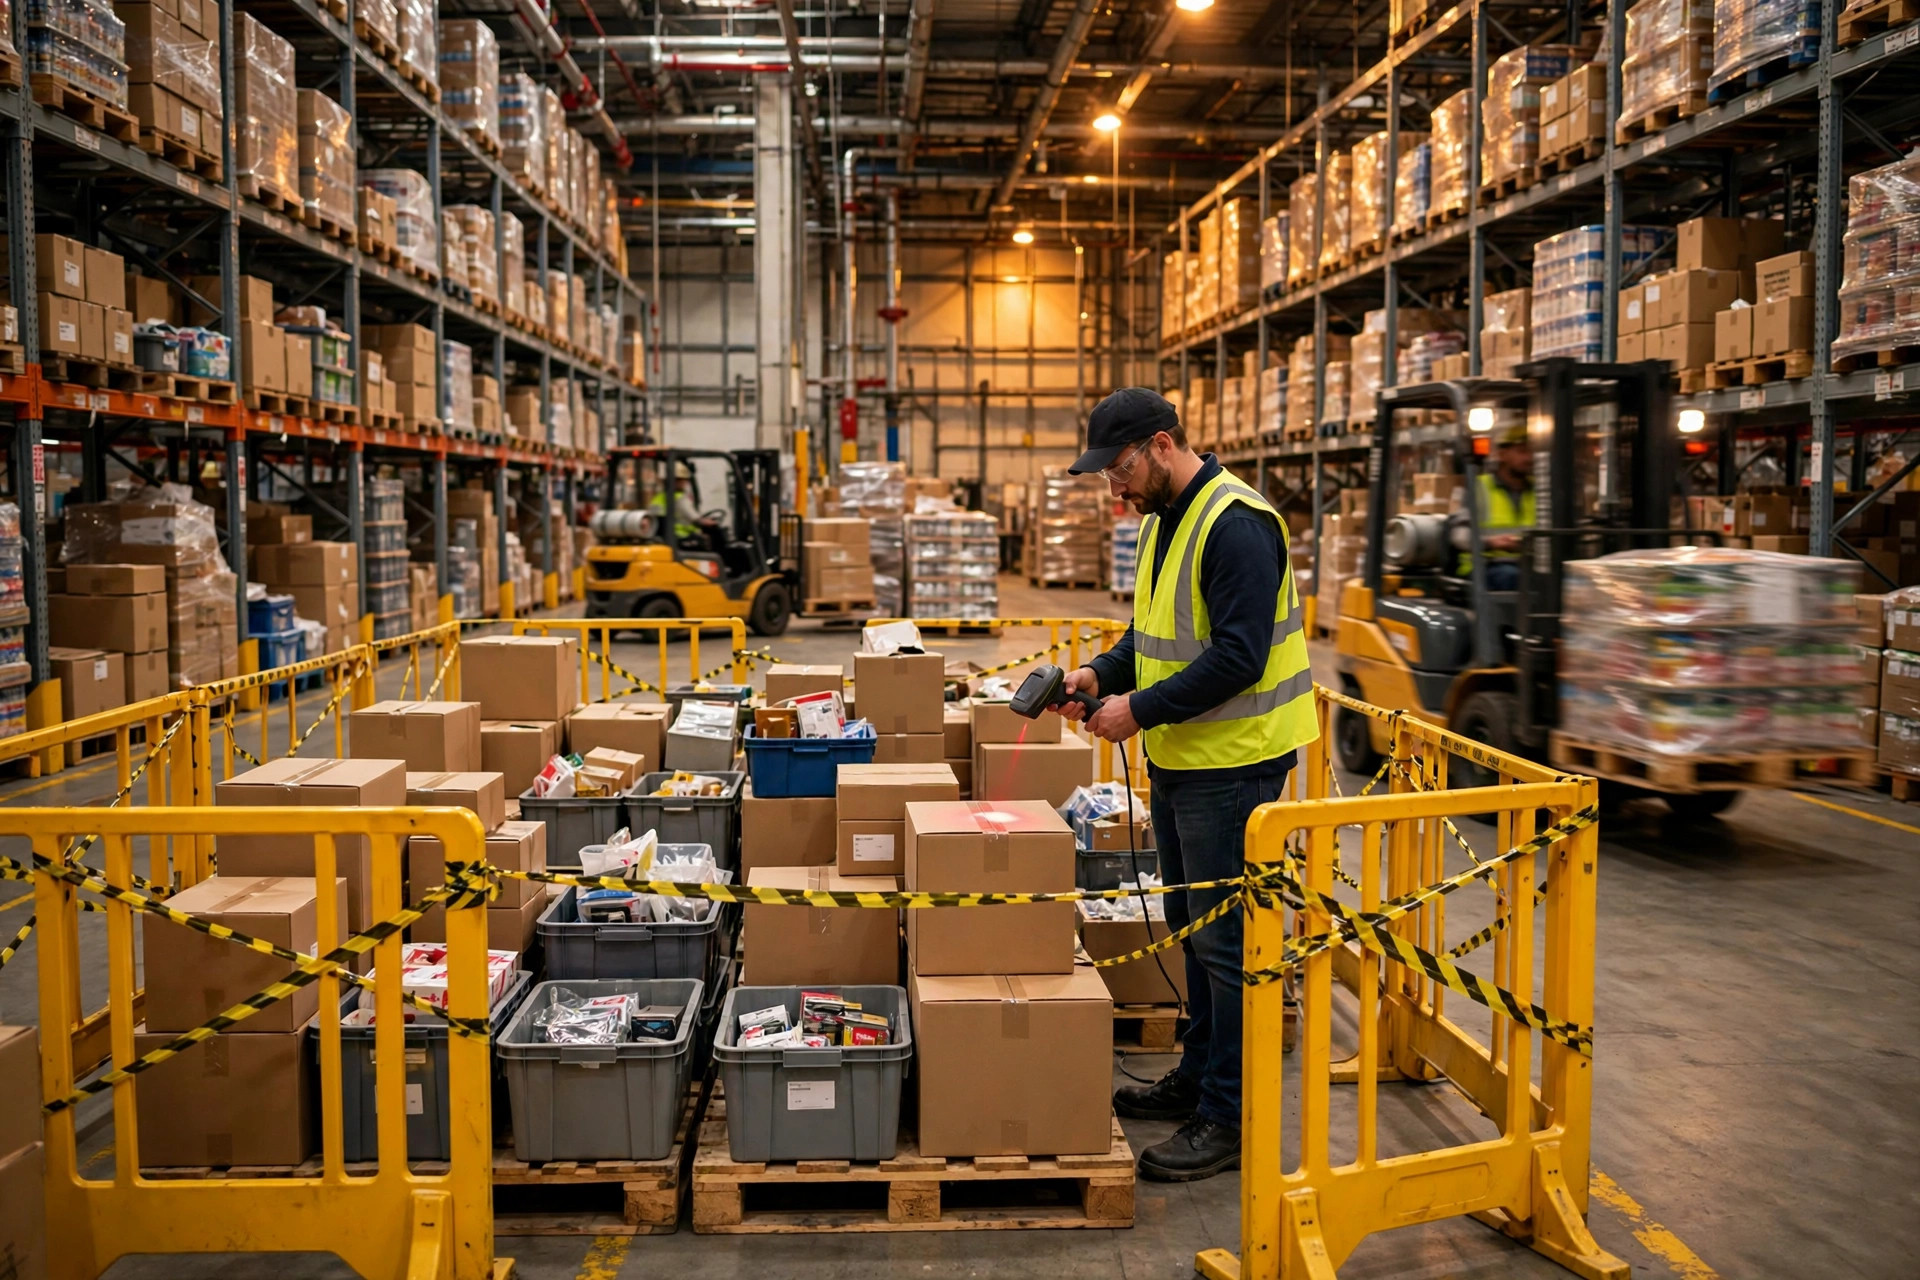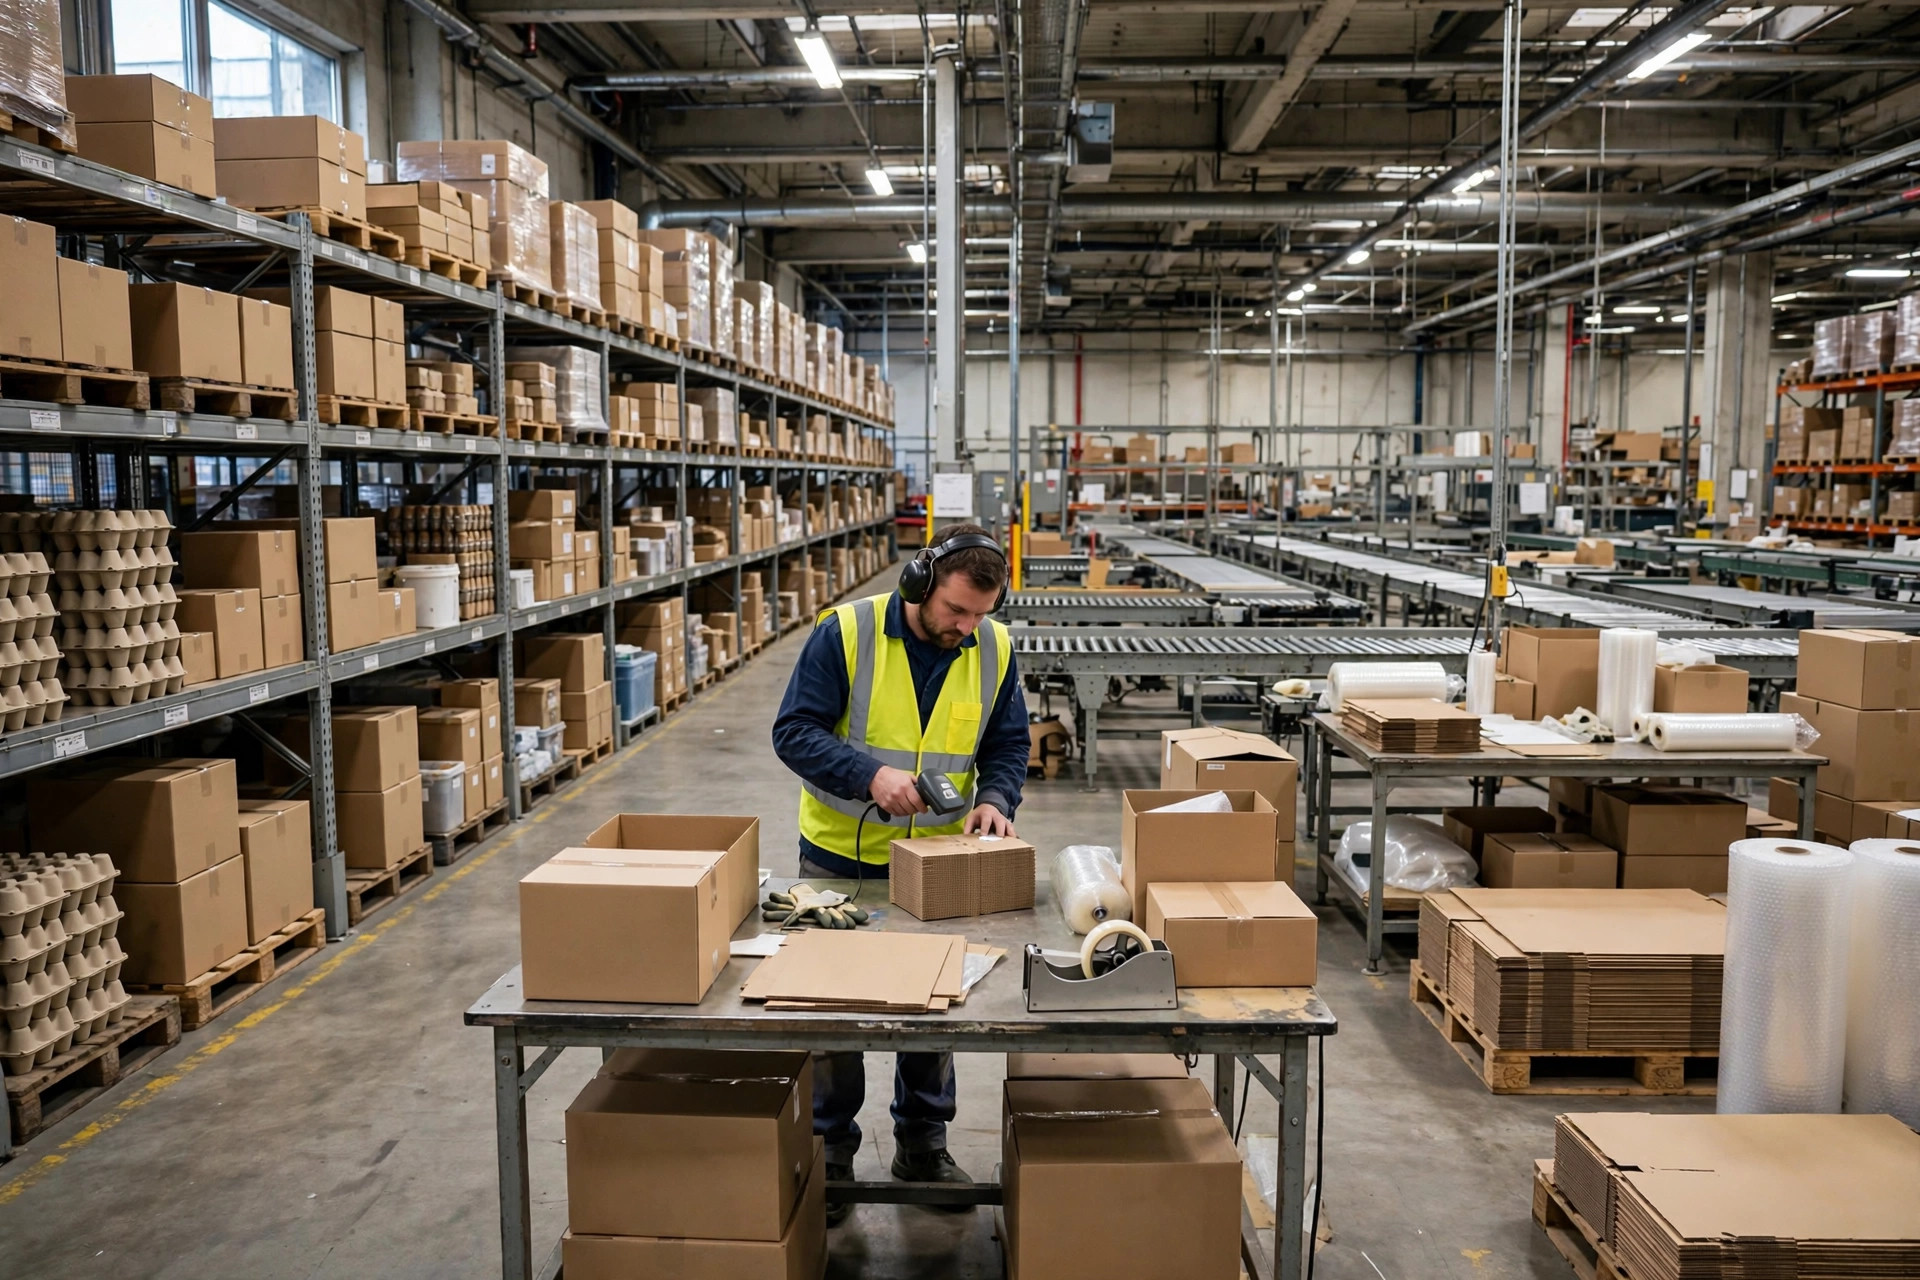
A mesa de controle de qualidade deste armazém está no lugar mais ridículo.
Duas semanas antes da Black Friday de novembro passado, fui visitar nosso parceiro 3PL na Califórnia. Cinquenta mil pés quadrados, cerca de 1,200 pedidos por dia. A zona de separação na ponta leste, a embalagem na ponta oeste. E a mesa de controle de qualidade? Encostada na parede norte, longe das duas.
Acompanhei um separador por duas voltas e minhas pernas estavam queimando. Empurrar o carrinho 40 metros para o norte até a mesa de QC, escanear, dar meia-volta e cruzar metade da zona de separação até a embalagem no oeste. Depois as caixas embaladas são empurradas de volta todo o caminho para o leste até a esteira. Um pedido "passeia" quase 150 metros de armazém antes de ficar pronto.
Nosso tempo de despacho tinha escorregado para 36 horas do pedido à saída, e os clientes estavam registrando reclamações ameaçando pedir reembolso. Achei que era falta de gente por causa da alta temporada. O armazém dizia o mesmo: "não dá para contratar ninguém agora".
Aí passei meio dia no chão e percebi: ninguém estava parado. Todo mundo estava só andando.
Ninguém estava parado — todo mundo estava andando
Peguei uma trena com o gerente de operações: 38 metros da saída da separação até a mesa de QC, 52 metros do QC à embalagem, 55 metros da embalagem à entrada da esteira. Some tudo e cada pedido anda 145 metros só nos handoffs. Os contadores de passos dos separadores marcavam 24,000 passos por dia.
"Vocês não têm um problema de quadro. Têm um problema de linha reta." Foi o que eu disse a ele.
A defesa dele foi um clássico: a mesa de QC foi colocada contra a parede norte para "não bloquear o corredor". Claro — não bloqueava o corredor, só fazia todo mundo andar dois quilômetros a mais por dia. É isso que acontece quando você otimiza um canto às custas do fluxo inteiro.
A solução: uma mesa, uma linha reta
A solução foi constrangedoramente simples. Mover a mesa de QC para entre a saída da separação e a zona de embalagem: separação → conferência → embalagem em uma linha reta, uma direção, sem voltar atrás. Mover a entrada da esteira para a saída da embalagem para que as caixas embaladas vão direto para a correia. O lugar antigo contra a parede norte virou a área de espera de exceções — que é exatamente onde as exceções pertencem, longe do fluxo principal.
Também criamos uma regra dura: exceções, devoluções e caixas vazias nunca entram na zona de QC pela porta da frente. Elas contornam pela via de serviço da parede norte. Uma direção de fluxo através do QC. Quem quebrar a regra paga o bubble tea para a equipe.
A mudança inteira levou um fim de semana. Sem equipamento novo, sem mudanças de software, sem consultores. Só uma mesa, uma trena e a disposição de admitir que o lugar antigo era burro.
A semana da Black Friday foi o teste de verdade. O volume disparou para 2,100 pedidos por dia — 1.75x o normal — e o tempo de despacho se manteve abaixo de 24 horas. O armazém me disse depois que não contrataram um único temporário naquela alta temporada; a linha reta os carregou. É isso que o fluxo faz: num dia normal economiza passos, na alta temporada economiza gente.
Os números falam
Duas semanas antes e depois, mesmo quadro, mesmo mix de pedidos:
| Métrica | Antes | Depois |
|---|---|---|
| Passos diários por separador | 24,000 | 16,000 |
| Tempo de separação + conferência por pedido | cerca de 4.5 min | cerca de 3 min |
| Pedidos despachados por dia | 1,200 | 1,700 |
| Taxa de erros de separação | 0.8% | 0.5% |
| Pedido ao despacho | 36 h | 20 h |
A parte engraçada: a taxa de erros de separação caiu. A equipe de QC antes escaneava correndo, pela metade, entre sprints. Quando pararam de correr maratonas, começaram a escanear direito. Conserte o fluxo e a qualidade vem sozinha.
E aqui está o ponto contraintuitivo: a maioria acha que a mesa de QC deve ser proeminente e independente — "fácil de supervisionar". Errado. A mesa de QC não é um checkpoint, é um elo da linha, e a localização dela tem exatamente um trabalho: ficar o mais perto possível dos dois vizinhos. Uma etapa de QC lenta está ok. O refluxo é o que te mata. Uma caixa de exceção fluindo para trás e a linha inteira cede passagem para ela.
E há um trade-off real para pensar: QC centralizado versus conferência em cada estação de embalagem. Já vi os dois funcionarem bem. Milhares de SKUs com erros caros — itens caros em que um envio errado custa um cliente — centralize, um portão, sem exceções. Poucos SKUs, produtos campeões, pedidos simples? Confira na estação de embalagem e pule um handoff inteiro. Nós somos multi-SKU, então centralizado. Só não funda o QC com a função de embalagem para economizar um funcionário — essa é outra decisão e quase sempre sai pela culatra.
Três armadilhas — não caia nelas
Armadilha um: estacionar a mesa de QC contra a parede para "economizar espaço". Você economiza espaço de parede e gasta as pernas de todo mundo. Espaço de parede é para coisas que você quase não toca.
Armadilha dois: fundir o QC com a função de embalagem para economizar quadro. O armazém de um amigo no Arizona fez exatamente isso no começo do ano passado — 900 pedidos por dia, a taxa de erros dobrou de 0.6% para 1.3%, e eles engoliram milhares de dólares em frete de devolução extra em um único mês. Embaladores perseguem velocidade; a conferência vira teatro — pedir para alguém correr e inspecionar ao mesmo tempo significa que nenhuma inspeção de verdade acontece. Ele acabou reinstalando a função de QC dedicada, e a taxa de erros voltou para 0.7% em duas semanas. Algumas centenas de pedidos por dia? Claro, funda as funções. Passou de 800 por dia, separa. É uma linha traçada com sangue.
Armadilha três: ficar obcecado com a velocidade de separação ignorando os handoffs. Seus separadores podem correr o dia inteiro — se os pedidos enfileiram no handoff, tudo é em vão. Numa linha de separação–conferência–embalagem, o metrônomo está sempre no handoff, nunca na zona de separação. Meça o handoff, não só a separação.
Uma última coisa, para colegas vendedores, sobre como tocar nesse assunto com seu 3PL. Não entre gritando "seu layout é uma porcaria". Ninguém ouve isso. Leve números: passos economizados viram horas de trabalho, horas viram pedidos, pedidos viram tempo de despacho, tempo de despacho vira taxa de defeitos. Foi assim que eu apresentei, e eles moveram a mesa no dia seguinte. O layout é território do armazém, mas o tempo de despacho é a vida do vendedor — os dois lados sabem fazer essa conta.
Na próxima vez que visitar seu armazém parceiro, não fique só admirando as prateleiras arrumadas. Acompanhe um separador por duas voltas. Suas pernas vão te dizer a verdade.
Esta eu testei pessoalmente — funciona.
Por Ah K, Vendedor de e-commerce (5 anos)
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.