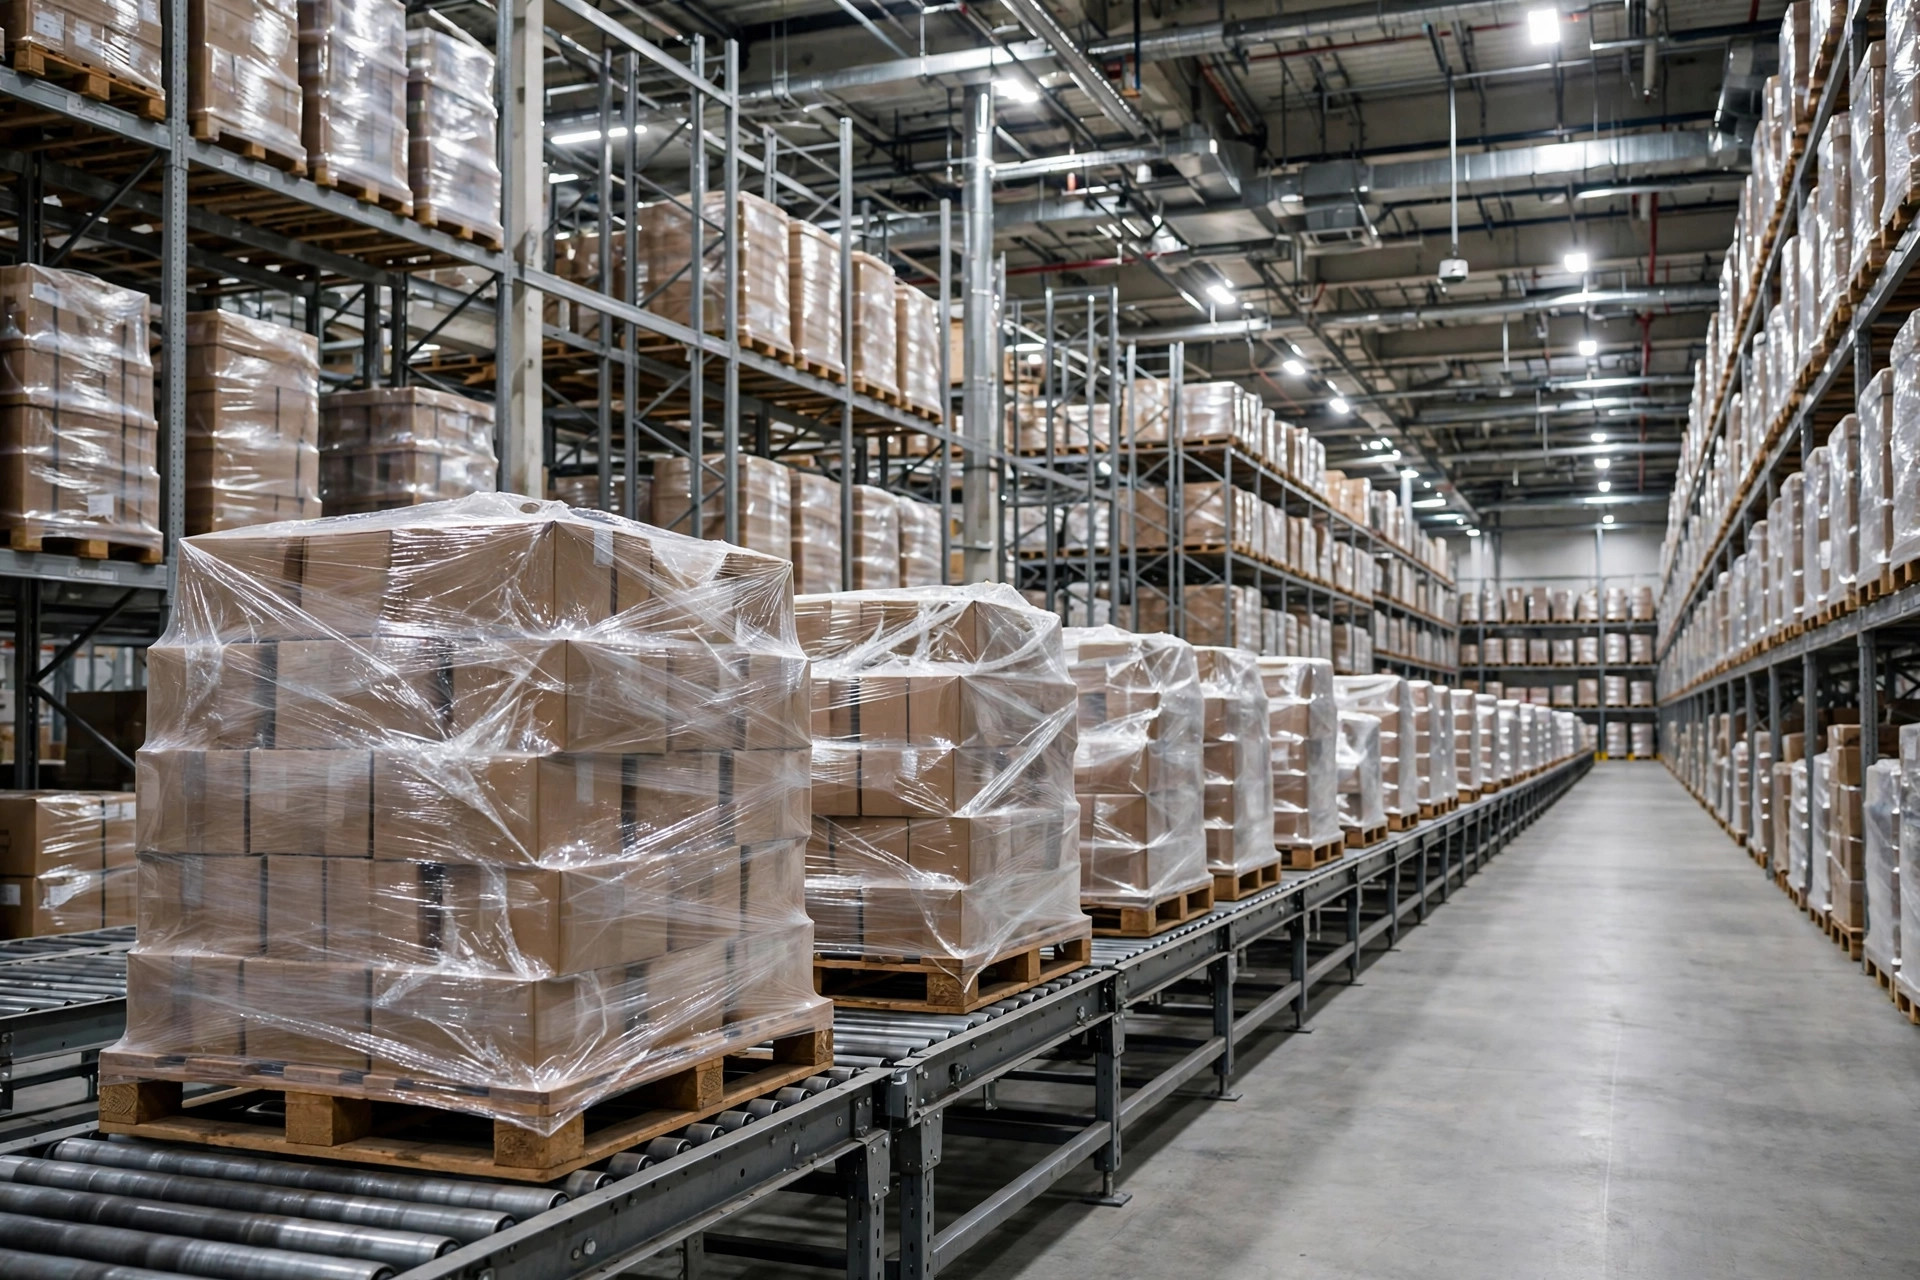
No verão passado, um cliente de distribuição de alimentos me ligou e abriu com esta frase: "Da Liu, estamos movimentando mais de 500 paletes por dia entre o recebimento e a área de staging do segundo andar. Os operadores de empilhadeira não param de reclamar das filas, e não conseguimos contratar para a alta temporada. Que tal colocar um transportador?"
Pedi a ele três números: qual é a distância de uma viagem? Quantos turnos? Essa rota ainda vai existir daqui a três anos? Respostas: setenta metros de ida, dois turnos, e a rota não se move há três anos. "Certo", eu disse. "Aqui vale a pena fazer as contas."
Transportadores não ganham na velocidade. Ganham porque nunca param.
Primeiro o princípio. Transportadores de paletes vêm nas versões corrente e rolos, e uma linha de paletes de corrente roda a cerca de 10 a 20 metros por minuto — mais devagar que uma pessoa caminhando. Uma empilhadeira chega a 15 km/h descarregada e deixa o transportador comendo poeira mesmo a plena carga.
Mas pense assim: a empilhadeira é um táxi, o transportador é um metrô. O táxi é mais rápido por viagem, mas você espera por ele, o motorista faz pausas e há trânsito. O metrô anda devagar, mas um trem chega a cada minuto, dezoito horas por dia. O transportador é esse metrô: ganha no fluxo contínuo. Um ciclo completo de empilhadeira — pegar, dirigir, descarregar, voltar — leva cerca de 2 a 4 minutos dependendo da distância (regra prática). Num transportador, os paletes avançam colados um no outro num takt fixo. Sem faltas por doença, sem engarrafamentos, ninguém esperando por ninguém.
É como pensar em manuseio em lotes versus manuseio contínuo. Em volumes baixos, o lote ganha na flexibilidade. Passado certo volume, a economia unitária do fluxo contínuo começa a esmagar todo o resto.
A segunda coisa que importa: disponibilidade. Uma linha bem projetada deve passar de 95% de disponibilidade do sistema, e as boas chegam a 98% (experiência de campo, não número de catálogo). Parece baixo? Uma frota de empilhadeiras não é melhor — de cinco máquinas, uma costuma estar na oficina ou em manutenção programada. A diferença é que um transportador é tudo ou nada: ou a linha inteira funciona ou nada funciona. Guarde essa frase para quando chegarmos à manutenção.
A linha de equilíbrio: três cálculos
Cálculo um: o cálculo do takt. A fórmula é simples:
Empilhadeiras necessárias ≈ paletes por hora × tempo de ciclo (minutos) ÷ 60, vezes um fator de folga de 1.2.
Vamos com os números do meu cliente: 70 metros de ida, cerca de 3 minutos por ciclo completo incluindo carga e descarga. Quinhentos paletes em dois turnos (16 horas) dá cerca de 31 paletes por hora. 31 × 3 ÷ 60 ≈ 1.55, vezes 1.2 ≈ 1.9. Então ele precisa de duas empilhadeiras dedicadas a essa rota em tempo integral, e uma terceira na alta temporada. Enquanto isso, um transportador de corrente de 70 metros a 12 metros por minuto mantém um palete em trânsito por 6 minutos — mas com 8 a 10 paletes na linha ao mesmo tempo, a capacidade horária fica em torno de 60 a 80 paletes. Os 31 paletes por hora dele nem usariam metade.
Cálculo dois: o cálculo da mão de obra. Este é o grande. A máquina é barata; o motorista não. O custo anual total de um operador de empilhadeira nos EUA não é um número pequeno (varia muito por mercado — use o salário local), e dois turnos significam dois funcionários. O transportador? O capex é genuinamente assustador — uma linha de paletes de 70 metros, instalada e comissionada, está na ordem de várias centenas de milhares de dólares (varia demais com a complexidade do projeto). Mas ele substitui o custo contínuo de mão de obra, mais eletricidade e manutenção, com a manutenção anual em torno de 5 a 8% do investimento inicial (estimativa de campo). A versão de guardanapo: economia anual de mão de obra × 3 anos, comparada ao investimento total do transportador. A regra prática que uso: rota fixa, dois ou mais turnos, e mais de 300 paletes por dia-turno — é aí que as contas do transportador começam a ficar boas.
Cálculo três: o cálculo da flexibilidade. A maioria pula este, mas ele decide a vida ou a morte. Depois que o transportador entra, a rota fica soldada no lugar. O layout do armazém muda, o mix de clientes muda, o negócio muda de rumo — e seu metrô de várias centenas de milhares de dólares vira uma escultura caríssima. Uma empilhadeira? Recebimento hoje, expedição amanhã, inventário rotativo depois de amanhã. Então a linha de equilíbrio precisa de uma restrição dura: essa rota tem que ficar onde está pelos próximos 3 a 5 anos. Se houver mais de 30% de chance de ela se mover, não construa a linha.
Juntando os três cálculos, sai uma tabela de decisão:
| Cenário | Pende para |
|---|---|
| Rota fixa, mais de 300 paletes por dia-turno, dois turnos | Transportador — as contas fecham |
| Rota fixa, menos de 150 paletes por dia-turno | Empilhadeira — adicionar uma máquina custa uma ordem de grandeza a menos |
| A rota muda com frequência, layout em fluxo | Empilhadeira — nem pense em transportador |
| Volume de pico 3× o volume normal | Empilhadeiras mais mão de obra temporária — dimensionar um transportador para o pico é puro desperdício |
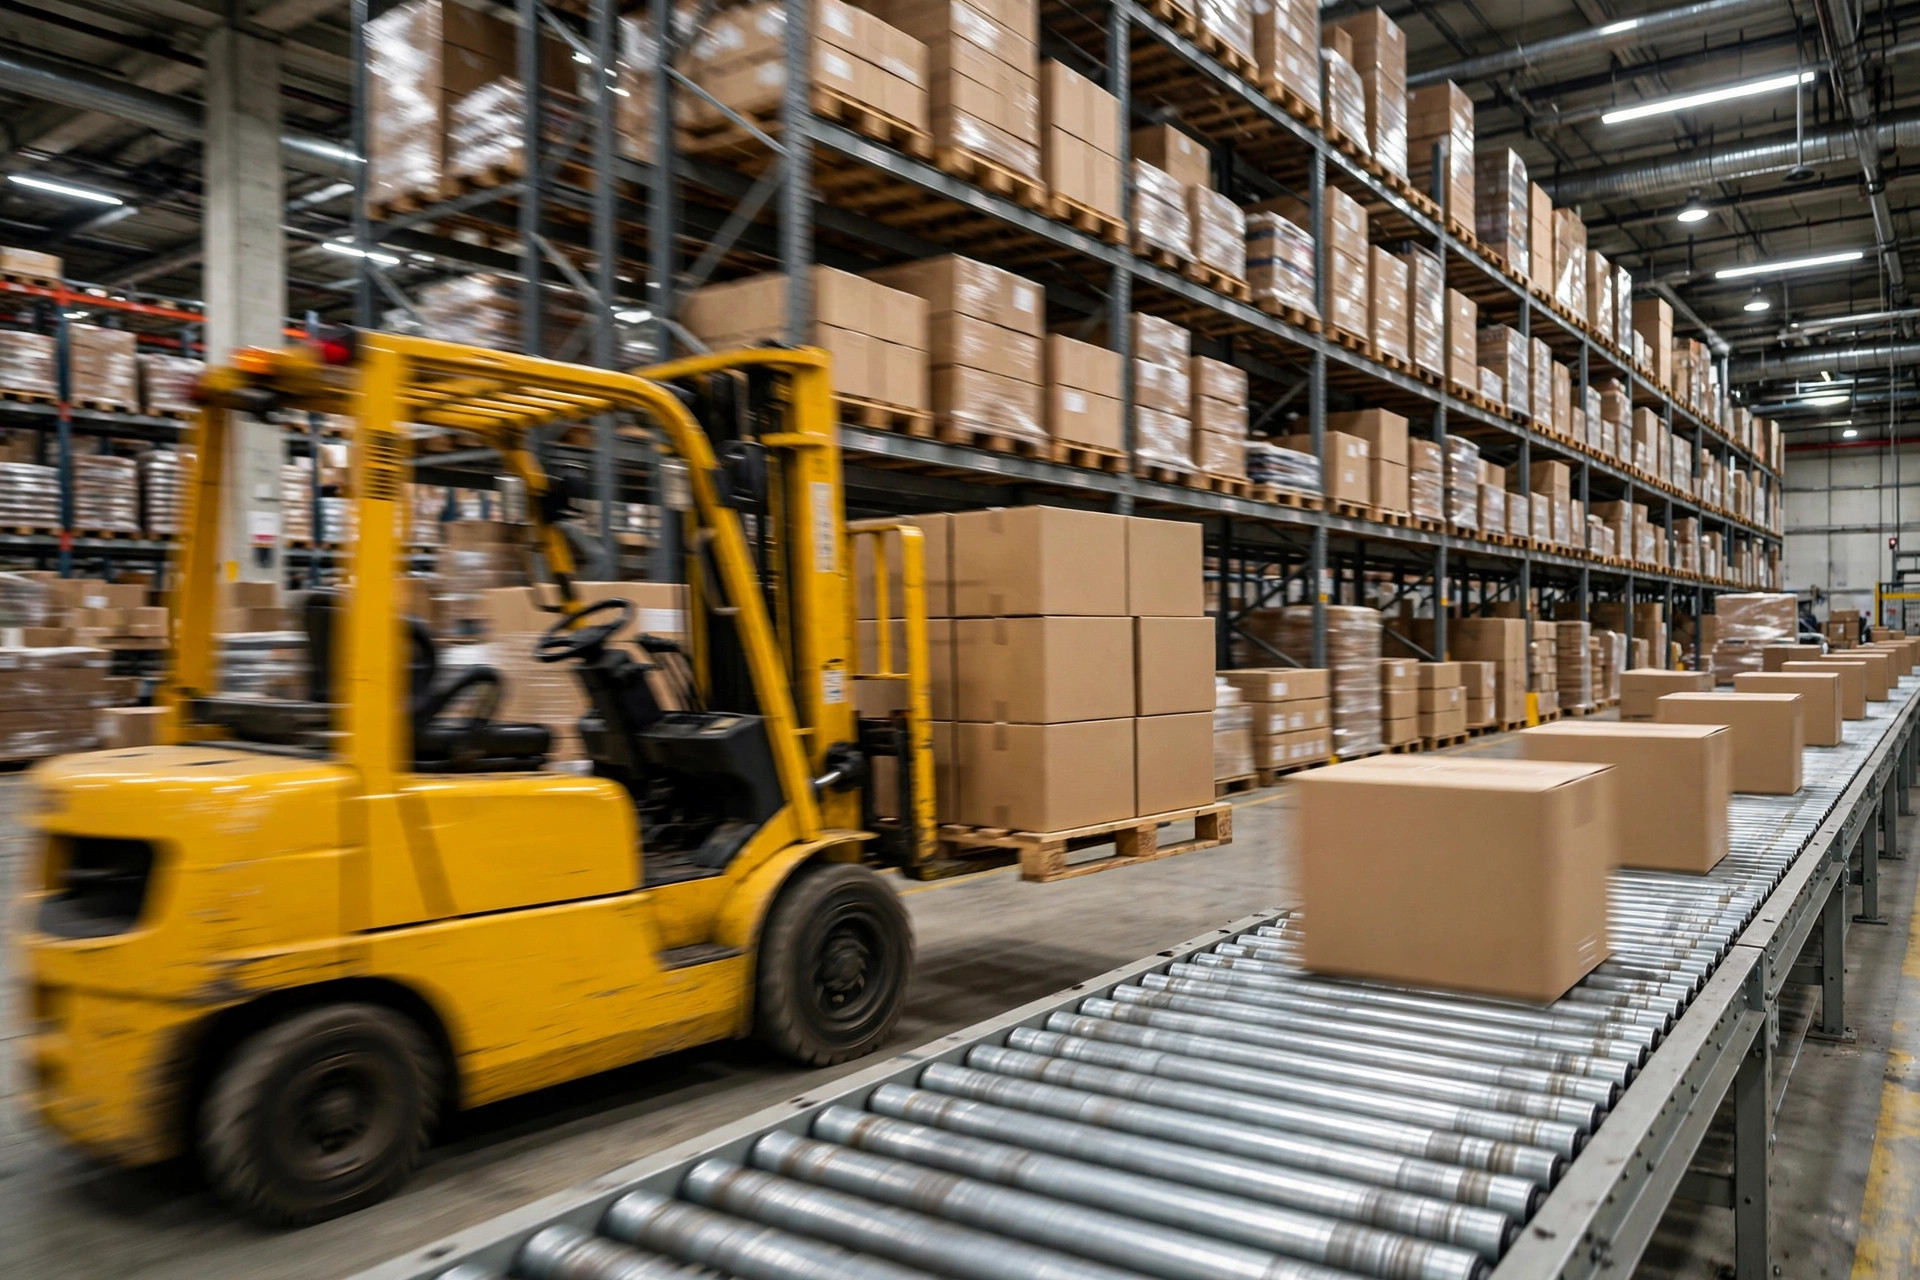
Agora deixa eu atacar os projetos de vaidade, porque já vi demais. Um pequeno 3PL movimentando 150 paletes por dia insistiu num transportador porque "fica impressionante quando os clientes visitam a instalação". Fui direto: no seu volume, uma empilhadeira fazendo 150 viagens num turno de 8 horas tem capacidade de sobra. Instalar um transportador aqui é como construir uma rodovia para uma bicicleta — claro, fica bonito, e vai queimar seu dinheiro com a mesma rapidez. A automação existe para resolver problemas, não para impressionar visitantes. Abaixo do limiar de volume, um transportador é a decoração mais cara que você pode comprar.
As armadilhas de manutenção que ninguém coloca no orçamento
Então você decidiu construir. Parabéns — a diversão de verdade começa agora. Um transportador é um sistema em série: uma seção de corrente travada, um sensor fotoelétrico sujo, e a linha inteira para. Uma frota de empilhadeiras degrada com elegância; um transportador não. Então a manutenção do transportador não é sobre consertar — é sobre prevenir.
Armadilha um: alongamento da corrente. Rode um transportador de corrente por seis meses a um ano e a corrente alonga (é o que correntes fazem). Você ajusta o esticador, e quando o esticador fica sem curso, você troca a corrente. Pule o ajuste e terá dentes pulando e paletes travados — uma parada não planejada arruína sua semana. A inspeção da corrente entra na lista mensal de manutenção preventiva.
Armadilha dois: sensores sujos. A detecção de paletes e o anticolisão funcionam com sensores fotoelétricos, e a poeira do armazém os cobre rápido. Quando a taxa de falsos alarmes sobe, quase sempre é poeira. Lição aprendida do jeito difícil: a limpeza dos sensores entra na lista semanal. Não espere um falso alarme para limpá-los. Metade das reclamações de "este transportador está sempre quebrado" que investiguei terminou com um pano e um pouco de poeira.
Armadilha três: motoredutores. Em linhas pesadas de paletes (1,000 kg por palete é rotina), a caixa de engrenagens vive a vida de um consumível. Troque o óleo por horas de operação, não por sensação. E a lista de peças de reposição — caixa de engrenagens, corrente, sensores, módulo de controle — mantenha pelo menos um de cada na prateleira. Peça depois da falha e você vai encarar um lead time de 4 a 6 semanas com a linha parada por 4 a 6 semanas. Para números de MTBF, um bom integrador dará valores medidos após o comissionamento; se não der, planeje com regras práticas do setor e assuma o pior.
Armadilha quatro: lógica de controle. O que mata transportadores geralmente não é o hardware — são bugs de lógica. Paletes batendo uns nos outros por trás, deadlocks nas junções, um palete fora de medida ou danificado entalado numa curva. Na aceitação, rode um teste de "palete anormal": mande paletes tortos, altos demais e quebrados pela linha de propósito e veja se o sistema detecta e alarma. Muitos projetos passam na aceitação com paletes perfeitos e tomam uma lição de um palete torto na primeira semana.
Aqui está a parte contraintuitiva: cerca de 70% do custo real de um transportador é decidido antes de você comprá-lo — na seleção, no layout e no projeto da lógica de controle. Depois do comissionamento, a única alavanca que resta é a manutenção. As empilhadeiras são a imagem espelhada: baratas de comprar, com o custo real chegando depois na mão de obra. Escolher um transportador significa comprar a incerteza futura adiantada e convertê-la em qualidade de projeto hoje. Erre o projeto e tudo o que vem depois é uma armadilha.
O único número
Não deixe um orçamento de seis dígitos te assustar, e não deixe o hype da "automação" te convencer também. Olhe para um número: o volume diário de paletes nessa rota fixa.
Mais de 300 paletes por dia-turno, rota estável há três anos, dois ou mais turnos — o transportador provavelmente se paga. Abaixo disso, ou se a rota puder se mover — empilhadeiras. Ponha o dinheiro onde está o trabalho.
Se o dinheiro foi bem gasto se resume àquele número: seu volume merece o metrô?
Por Da Liu, Engenheiro de automação
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.