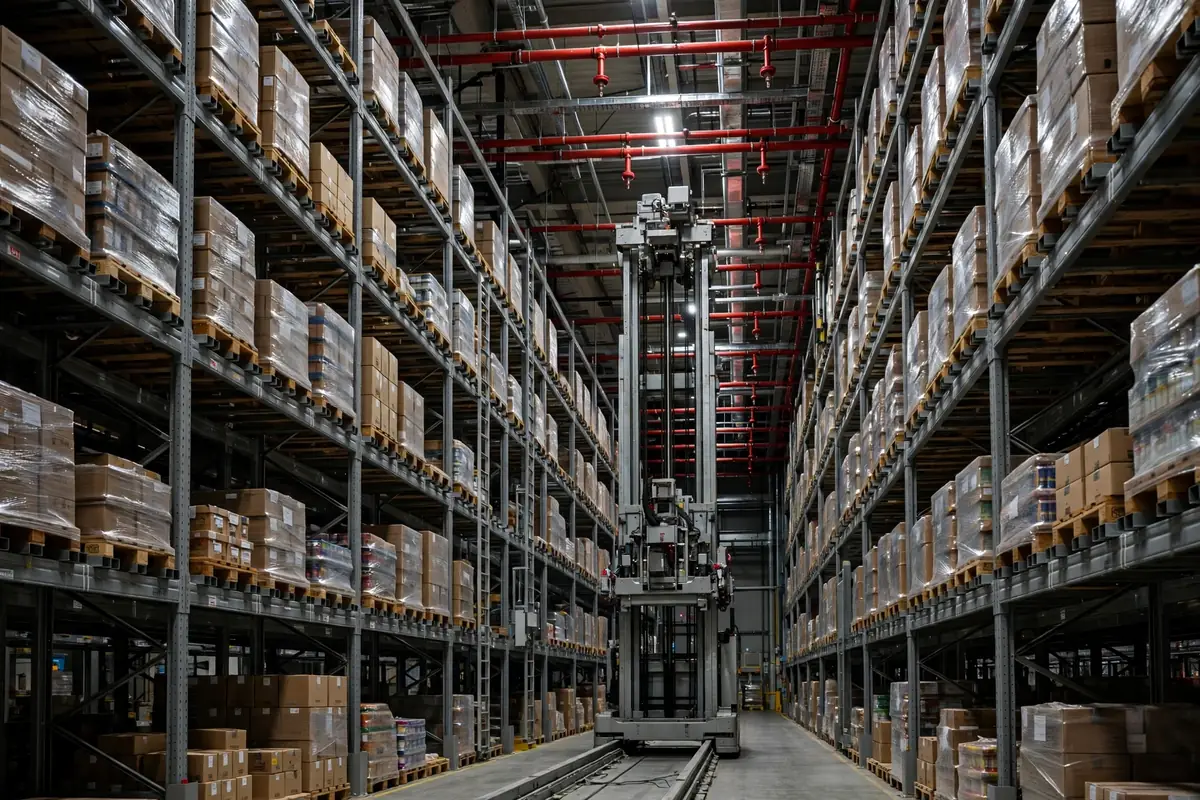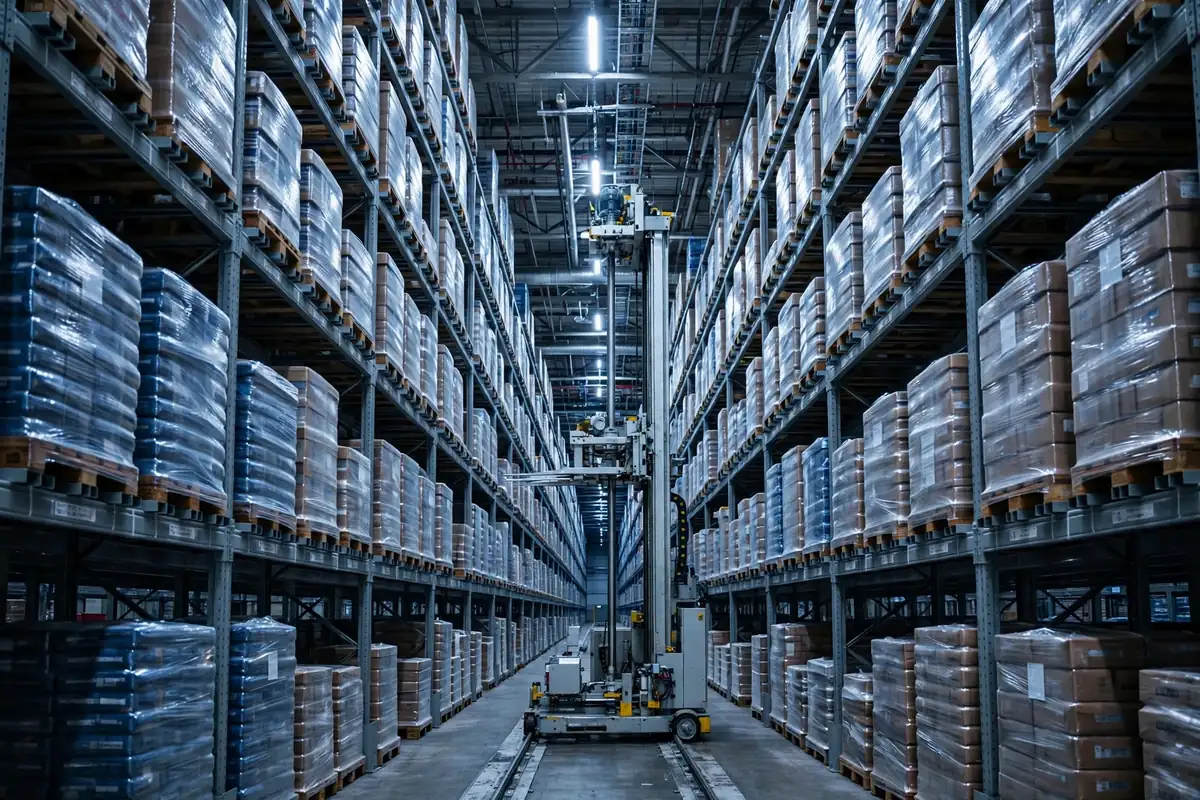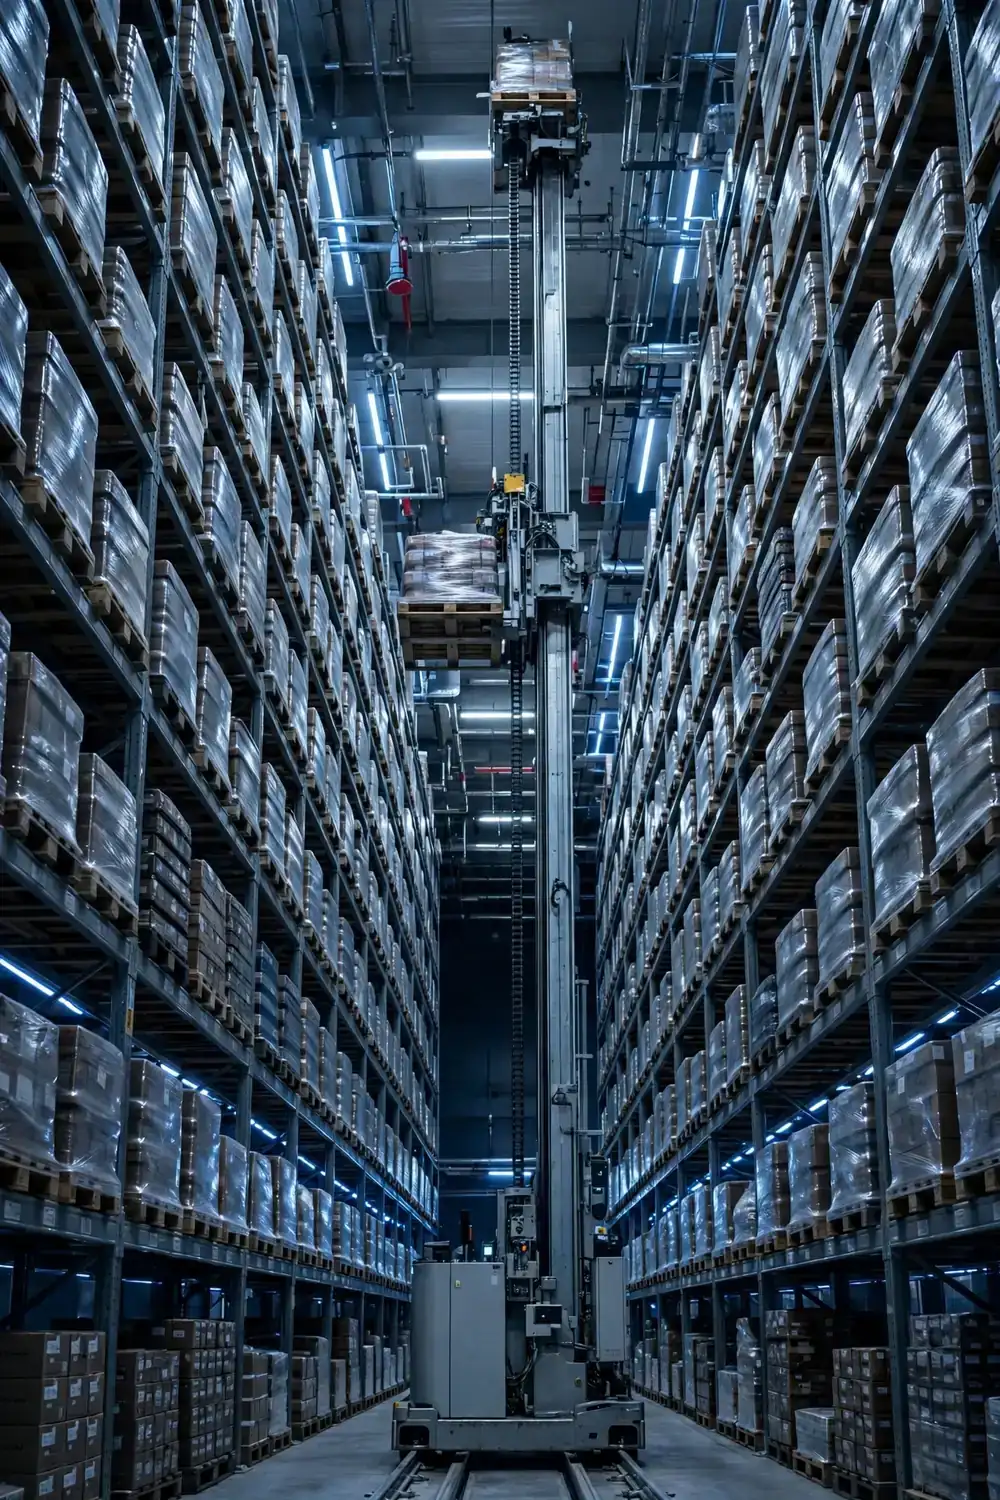
Comecemos pelo princípio, porque a maioria das pessoas começa pelo lugar errado. No momento em que um armazém automatizado fica para trás nos pedidos de saída, alguém diz que o guindaste empilhador não é rápido o bastante e que a solução tem de ser uma máquina mais veloz. Pensem num guindaste empilhador como um elevador cruzado com uma empilhadeira, correndo sobre trilhos por um corredor: ele se desloca na horizontal, eleva na vertical, estende os garfos para pegar um palete e depois volta todo o caminho de volta. Essa ida e volta é um ciclo. A utilização do deslocamento vazio do guindaste empilhador ASRS é simplesmente a parcela desse ciclo passada transportando de fato alguma coisa, e na maioria dos armazéns que vi mal chega à metade. Só a metade carregada da viagem cria valor. A outra metade é um percurso vazio, queimando tempo.
Um guindaste empilhador de paletes convencional viaja a 120 a 160 metros por minuto, com máquinas de alto desempenho chegando a 240, e eleva a cerca de 60 metros por minuto. Esses números saem direto das fichas técnicas dos fabricantes, e eu não os contesto. O problema é que nenhuma velocidade de ficha técnica sobrevive a um ciclo que é metade deslocamento vazio. A máquina não é lenta. O trajeto é desperdício. Essa lacuna é o que a utilização do deslocamento vazio do guindaste empilhador ASRS mede: quanto do tempo do guindaste transporta de fato uma carga.
Há dois anos trabalhei num armazém de comércio eletrônico: oito corredores, 12 metros de altura, guindastes com velocidade nominal de 150 metros por minuto em deslocamento horizontal. O dono insistia em comprar outro guindaste porque a saída na alta temporada não dava conta. Passei dois dias no local com um cronômetro, medindo dezenas de ciclos, e descobri que em ciclos de comando único a viagem de retorno vazia comia quase metade do tempo do ciclo. Acrescentar um guindaste não teria resolvido isso. Teria significado duas máquinas correndo vazias juntas. Essa é a conta que quero detalhar.
Três causas do deslocamento vazio
O deslocamento vazio não é um só problema. São três problemas empilhados um sobre o outro.
O primeiro é o sequenciamento de tarefas. Um ciclo de comando único faz um trabalho por viagem: armazenar ou retirar, e depois voltar vazio. Um ciclo de duplo comando faz dois trabalhos numa viagem: leva um palete para armazenar e traz outro de volta no caminho. A diferença não é sutil. Num ciclo de comando único, cerca de metade da distância percorrida leva carga. Com ciclos de duplo comando, essa parcela sobe para cerca de 70 por cento. Muitos armazéns nunca ligaram o duplo comando, ou o ligaram com uma lógica de emparelhamento tão rudimentar que as tarefas de armazenagem e retirada nunca se encontram de fato. Acertar esse emparelhamento é a maior alavanca sobre a utilização do deslocamento vazio do guindaste empilhador ASRS. O guindaste continua correndo vazio porque o programador nunca lhe deu um motivo para não fazê-lo.
A segunda causa é o endereçamento. Ponham seus produtos de maior giro no extremo distante do corredor e vocês obrigam o guindaste a percorrer toda a distância em cada viagem. Certa vez vi um armazém que tinha estacionado seus SKUs de maior volume no fundo sem saída do corredor, porque «aqueles endereços estavam vazios». Os endereços foram preenchidos, e o guindaste pagou por isso em deslocamento desperdiçado todos os dias. Invertam a lógica: quanto maior a velocidade de giro de um produto, mais perto ele deve ficar da entrada do corredor e mais baixo o nível. Economizar algumas dezenas de metros por viagem não parece muito até vocês multiplicarem por alguns milhares de ciclos por dia. Aí vira rendimento de verdade.
A terceira causa é o conflito de corredores. Quando as tarefas de entrada e saída colidem num mesmo corredor, ou várias máquinas compartilham um corredor, os guindastes acabam esperando uns pelos outros. Um guindaste trabalha no fundo do corredor enquanto outro espera na entrada para entrar: dois carros frente a frente numa estrada de uma só faixa, nenhum dos dois se movendo. Pior ainda é colocar as extremidades de entrada e saída no mesmo lado do corredor, de modo que todo o tráfego se aperta por uma única abertura e trava nos horários de pico. Não há nada de errado com a máquina. O layout está devorando a velocidade dela.
Dessas três, a primeira é a mais frequentemente diagnosticada errado. O dono vê a saída lenta e busca mais velocidade ou mais máquinas. Mas o guindaste já corre a 150 metros por minuto. Subam a velocidade e vocês mal cortam nada, porque a velocidade nunca foi o gargalo. O deslocamento vazio era.
O orçamento de tempo de um ciclo: quanto é deslocamento vazio
Não acreditem só na minha palavra. Vamos aos números com um guindaste de paletes típico. Declaro as premissas de entrada: um corredor de 60 metros, um endereço a meio caminho, a 30 metros e 12 metros de altura, deslocamento horizontal a 150 metros por minuto, elevação a 60 metros por minuto, e tempo de manuseio dos garfos estimado a partir da experiência de campo.
| Movimento | Tempo | | Trecho de saída, carregado | 30 m de deslocamento, cerca de 12 s; 12 m de elevação, cerca de 12 s; coleta com garfos, cerca de 8 s | | Trecho de retorno, vazio | 30 m de deslocamento, cerca de 12 s; 12 m de descida, cerca de 12 s; depósito com garfos, cerca de 8 s | | Ciclo de comando único, total | Cerca de 64 s, dos quais cerca de 32 s são deslocamento vazio |
Aí está, em números claros: um ciclo de 64 segundos, 32 segundos deles vazio. Metade do tempo da máquina não produz nada. Agora façam a mesma viagem como um ciclo de duplo comando: armazenem um palete no caminho de ida, retirem um no caminho de volta, e a mesma ida e volta completa duas tarefas. O deslocamento vazio por tarefa cai quase pela metade. A velocidade não mudou um único dígito. O rendimento, mesmo assim, subiu.
Para comparação, os guindastes miniload que movimentam pequenos totes e caixas, com boa operação de duplo comando, entregam cerca de 100 a 150 ciclos duplos por hora por corredor. Os guindastes de paletes não chegam a esses números, mas a lógica é idêntica: a contagem de ciclos é decidida pela parcela de deslocamento vazio, não pela velocidade máxima. A velocidade é o teto. O deslocamento vazio é o piso. Se o piso está vazando, um teto mais alto não compra nada.
Ciclos de duplo comando e reendereçamento, na prática
Primeiro o duplo comando. O sistema de controle do armazém tem de fazer duas coisas: emparelhar tarefas de armazenagem e retirada por corredor e por janela de tempo, para que uma viagem faça dois trabalhos; e agrupar as tarefas de saída por corredor, para que o guindaste pegue várias retiradas ao longo de uma única corrida em vez de uma de cada vez. Nenhuma das duas mudanças precisa de hardware novo. As duas são lógica de programação. Rodem por uma semana após a mudança e comparem a parcela de ciclos de comando único. Os números falarão por si.
Depois o reendereçamento. O método não tem glamour, mas funciona: puxem três meses de dados de saída, classifiquem os SKUs por velocidade de giro e movam os 20 por cento do topo para os endereços mais próximos da entrada do corredor, começando pelos níveis baixos. Os de giro lento vão para o fundo e para cima. Sim, mover estoque custa uma parada e horas de mão de obra, e esse custo é real. Mas, uma vez feito, a distância média de deslocamento do guindaste cai, e o benefício é pago todos os dias. Alguns armazéns evitam o reendereçamento por três anos porque dá trabalho. O estoque fica cada vez mais bagunçado, o guindaste corre cada vez mais longe, e a eficiência vai sangrando em silêncio. Isso é preguiça, cobrada como um problema de operações.
Por fim, o conflito de corredores. Separem as extremidades de entrada e saída onde o prédio permitir: não forcem todo o tráfego por uma única abertura. Espalhem as tarefas entre os corredores em vez de martelar sempre o mesmo. Se a separação for impossível, desloquem as tarefas de entrada em meia hora durante as janelas de pico de saída. Escalonar é a expansão de capacidade mais barata que existe.
Aproveitando, deixem-me atacar um requisito falso que vejo o tempo todo. Alguns projetos abrem com «precisamos do guindaste empilhador mais rápido disponível» e escrevem um número de 240 metros por minuto na licitação. Mas o corredor tem 60 metros de comprimento. A máquina mal termina de acelerar antes de ter de frear. A velocidade de capa nunca acontece de fato. A velocidade importa menos quanto mais curto é o corredor. Corrijam primeiro o deslocamento vazio, e só então perguntem se a velocidade basta. Essa é a ordem honesta de trabalho.
Então, vale a pena o dinheiro? Observem um número: a utilização do deslocamento vazio do guindaste empilhador ASRS, a parcela do tempo de ciclo que o guindaste passa correndo vazio. Façam-na baixar, e o rendimento de saída virá atrás.
Por Da Liu, Engenheiro de Automação Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.