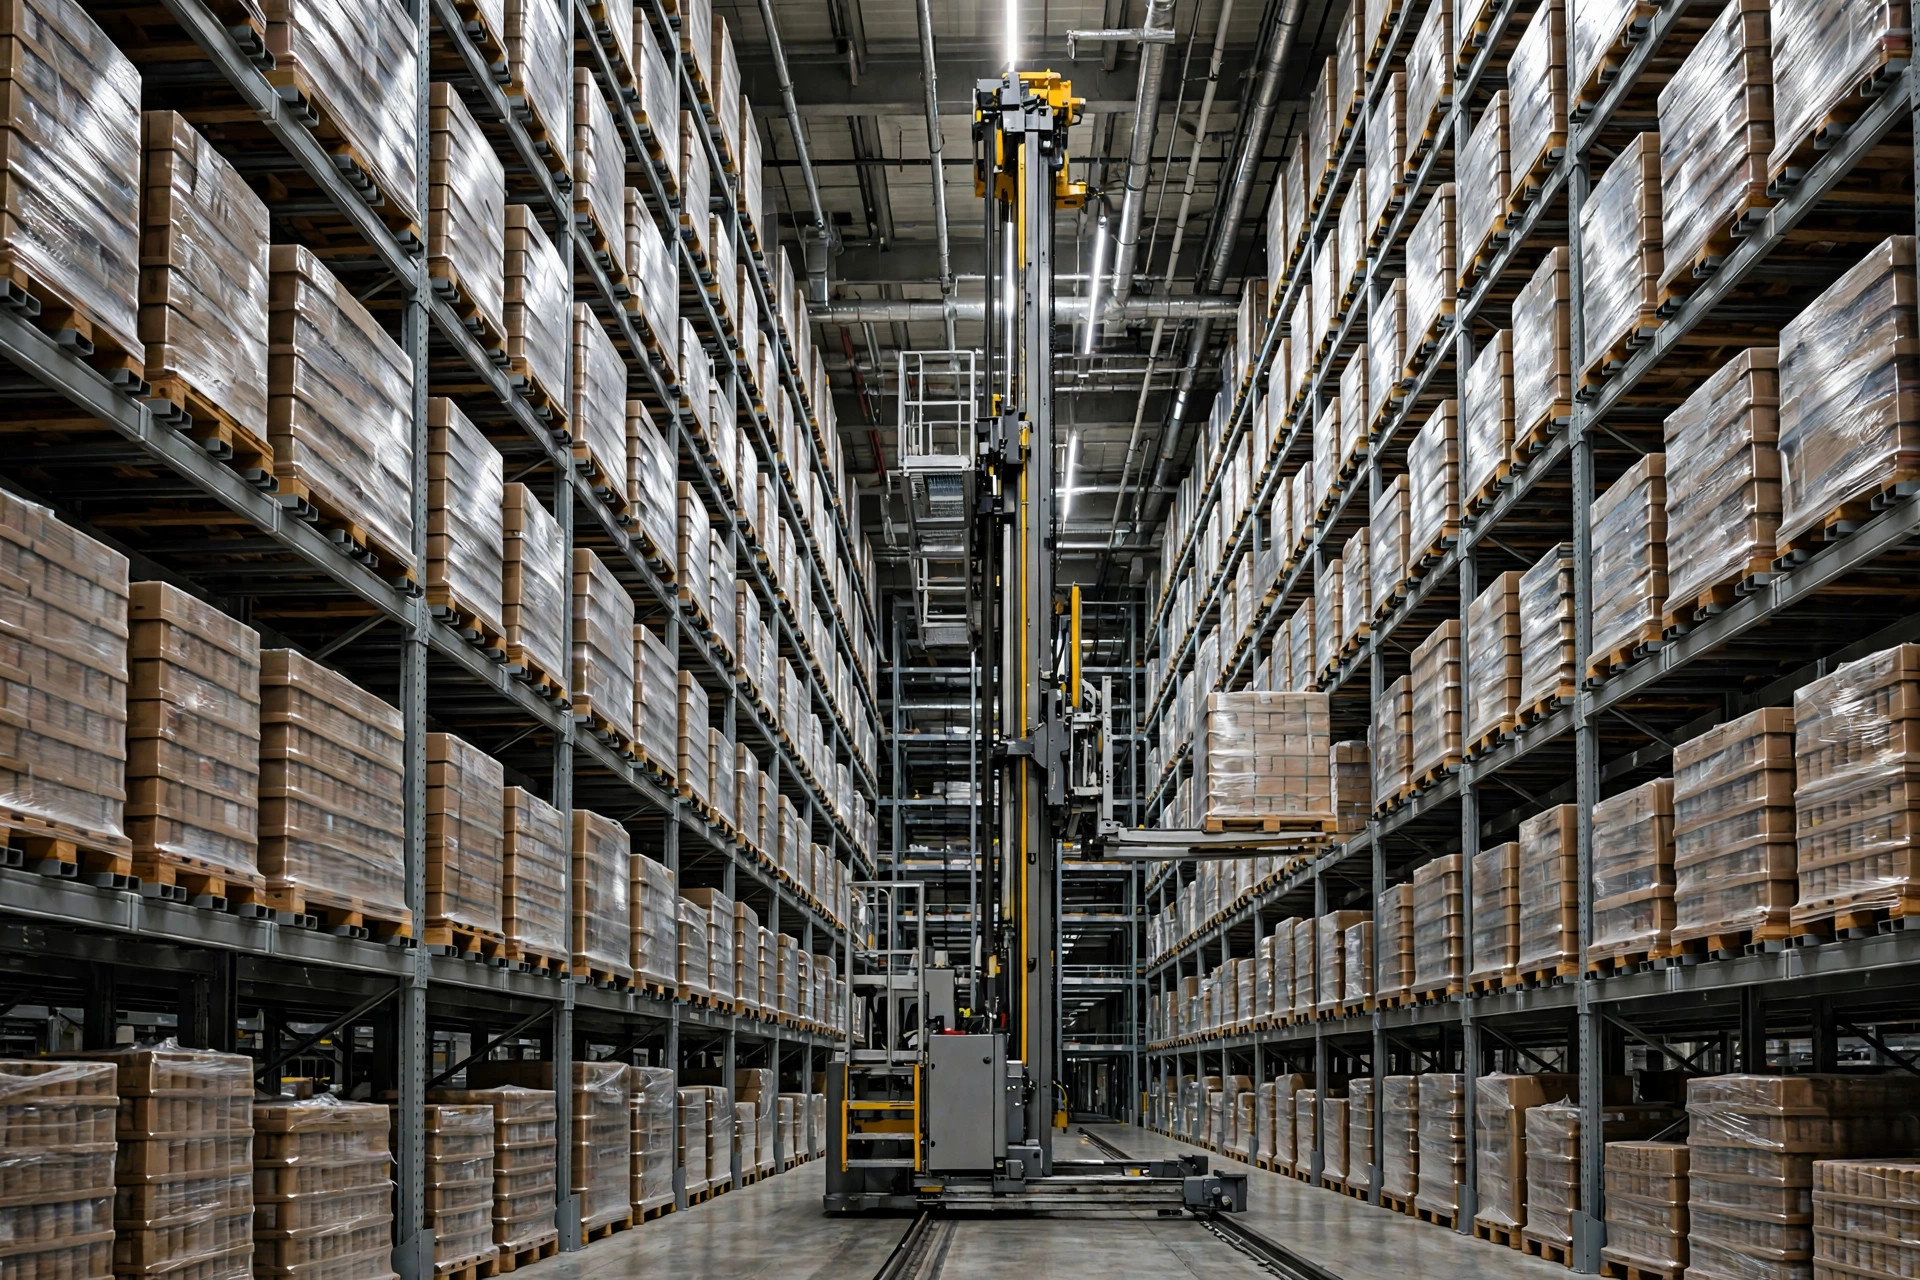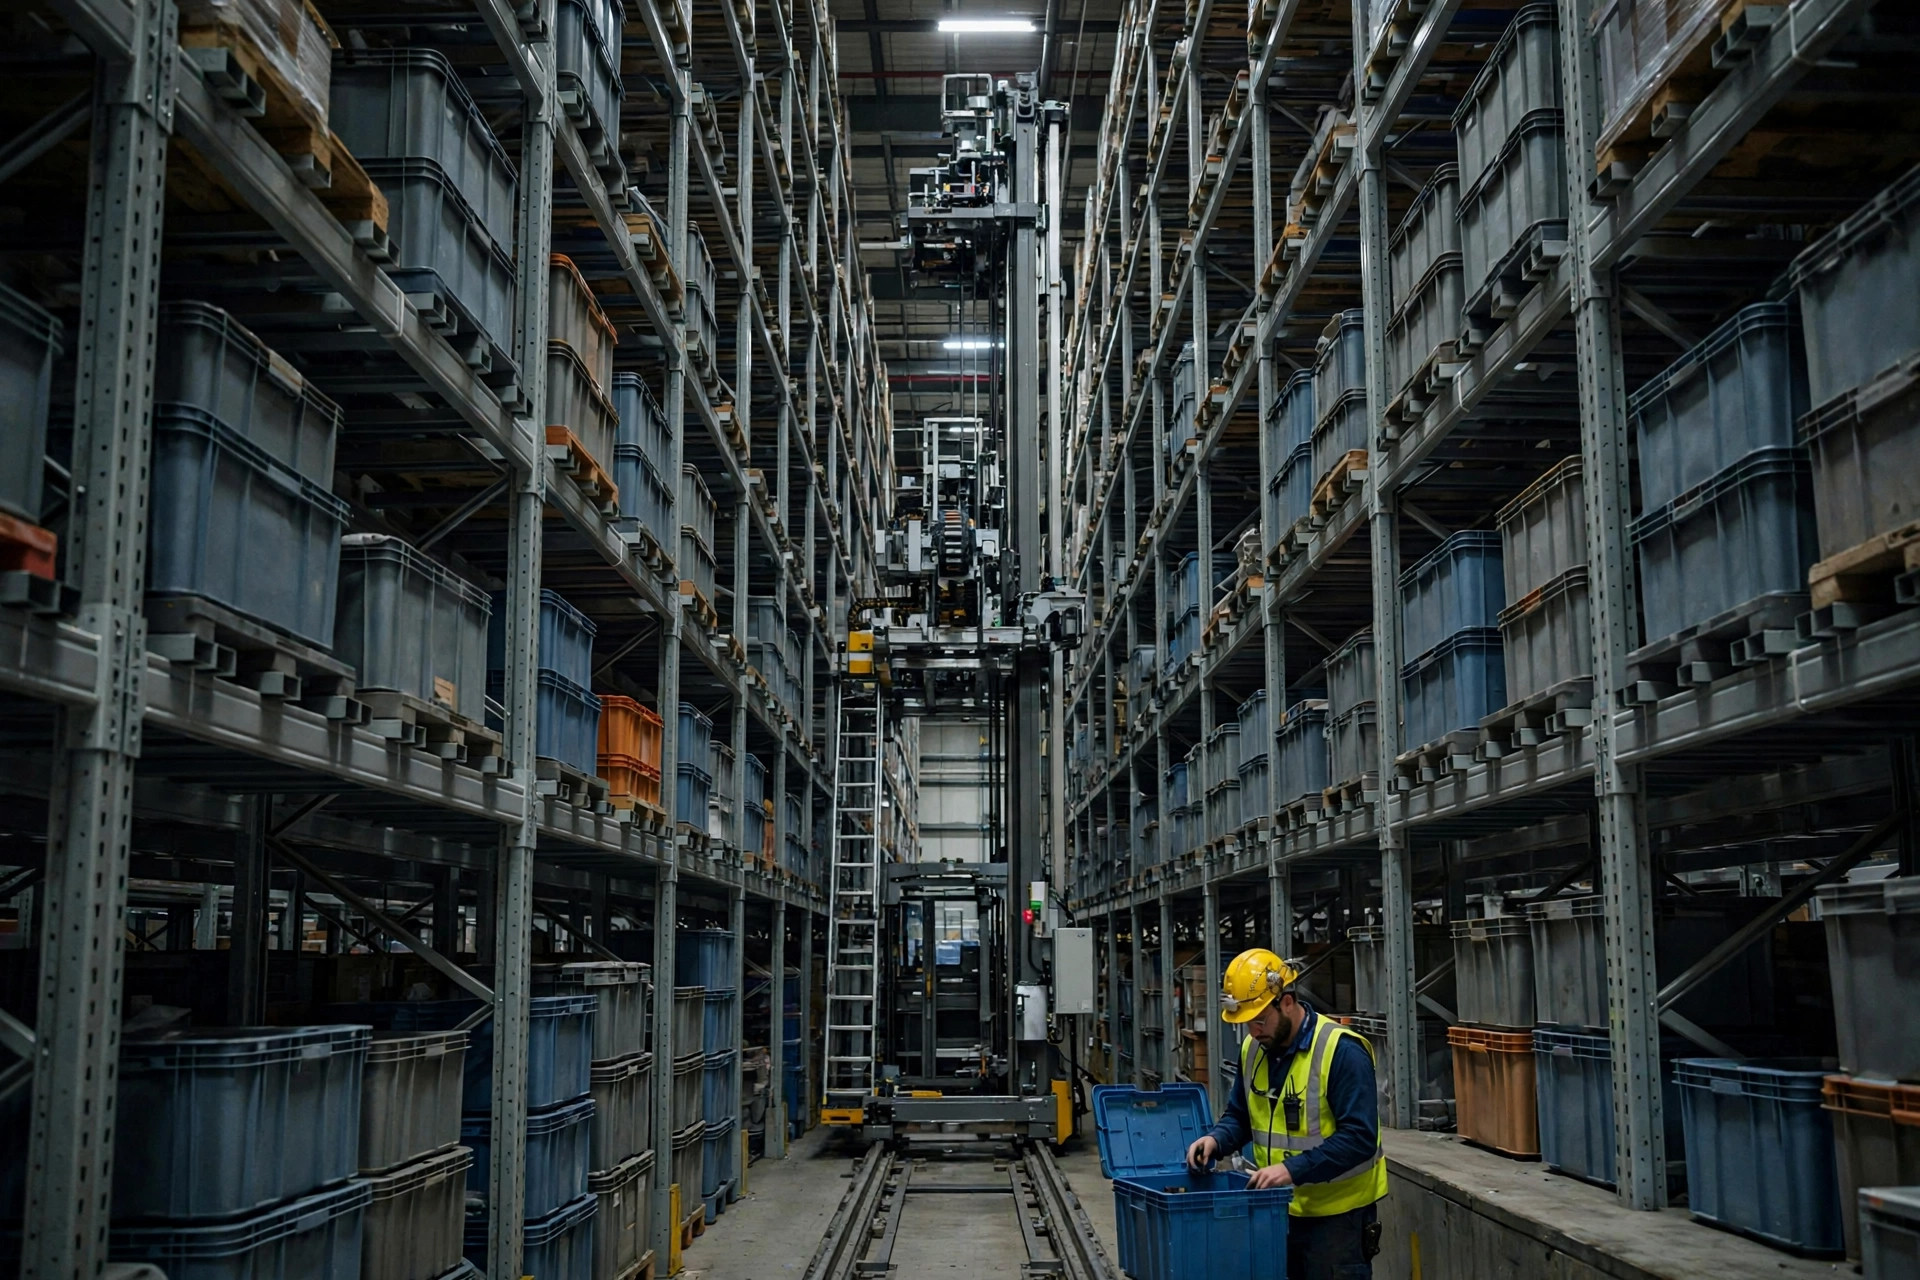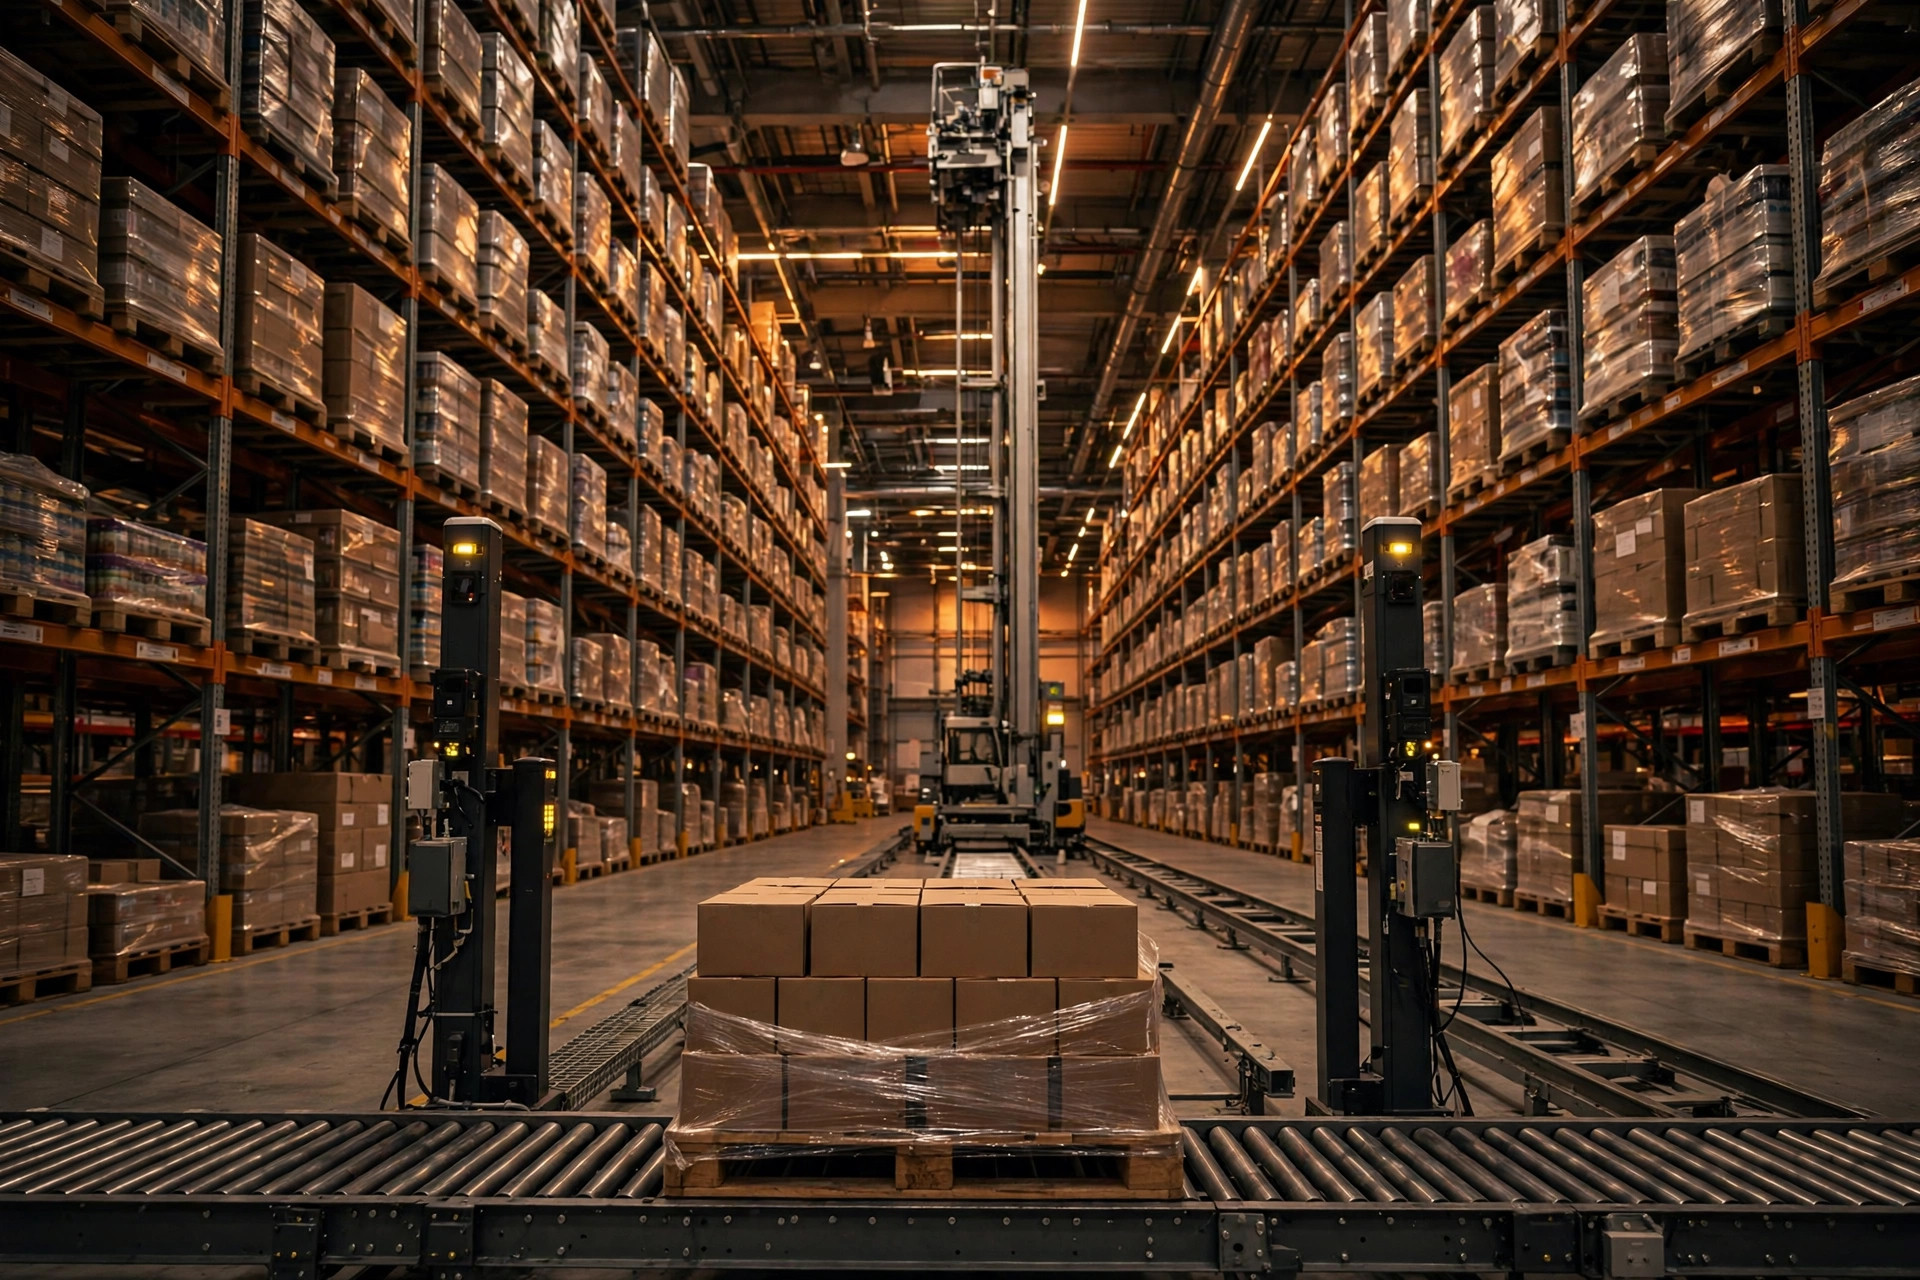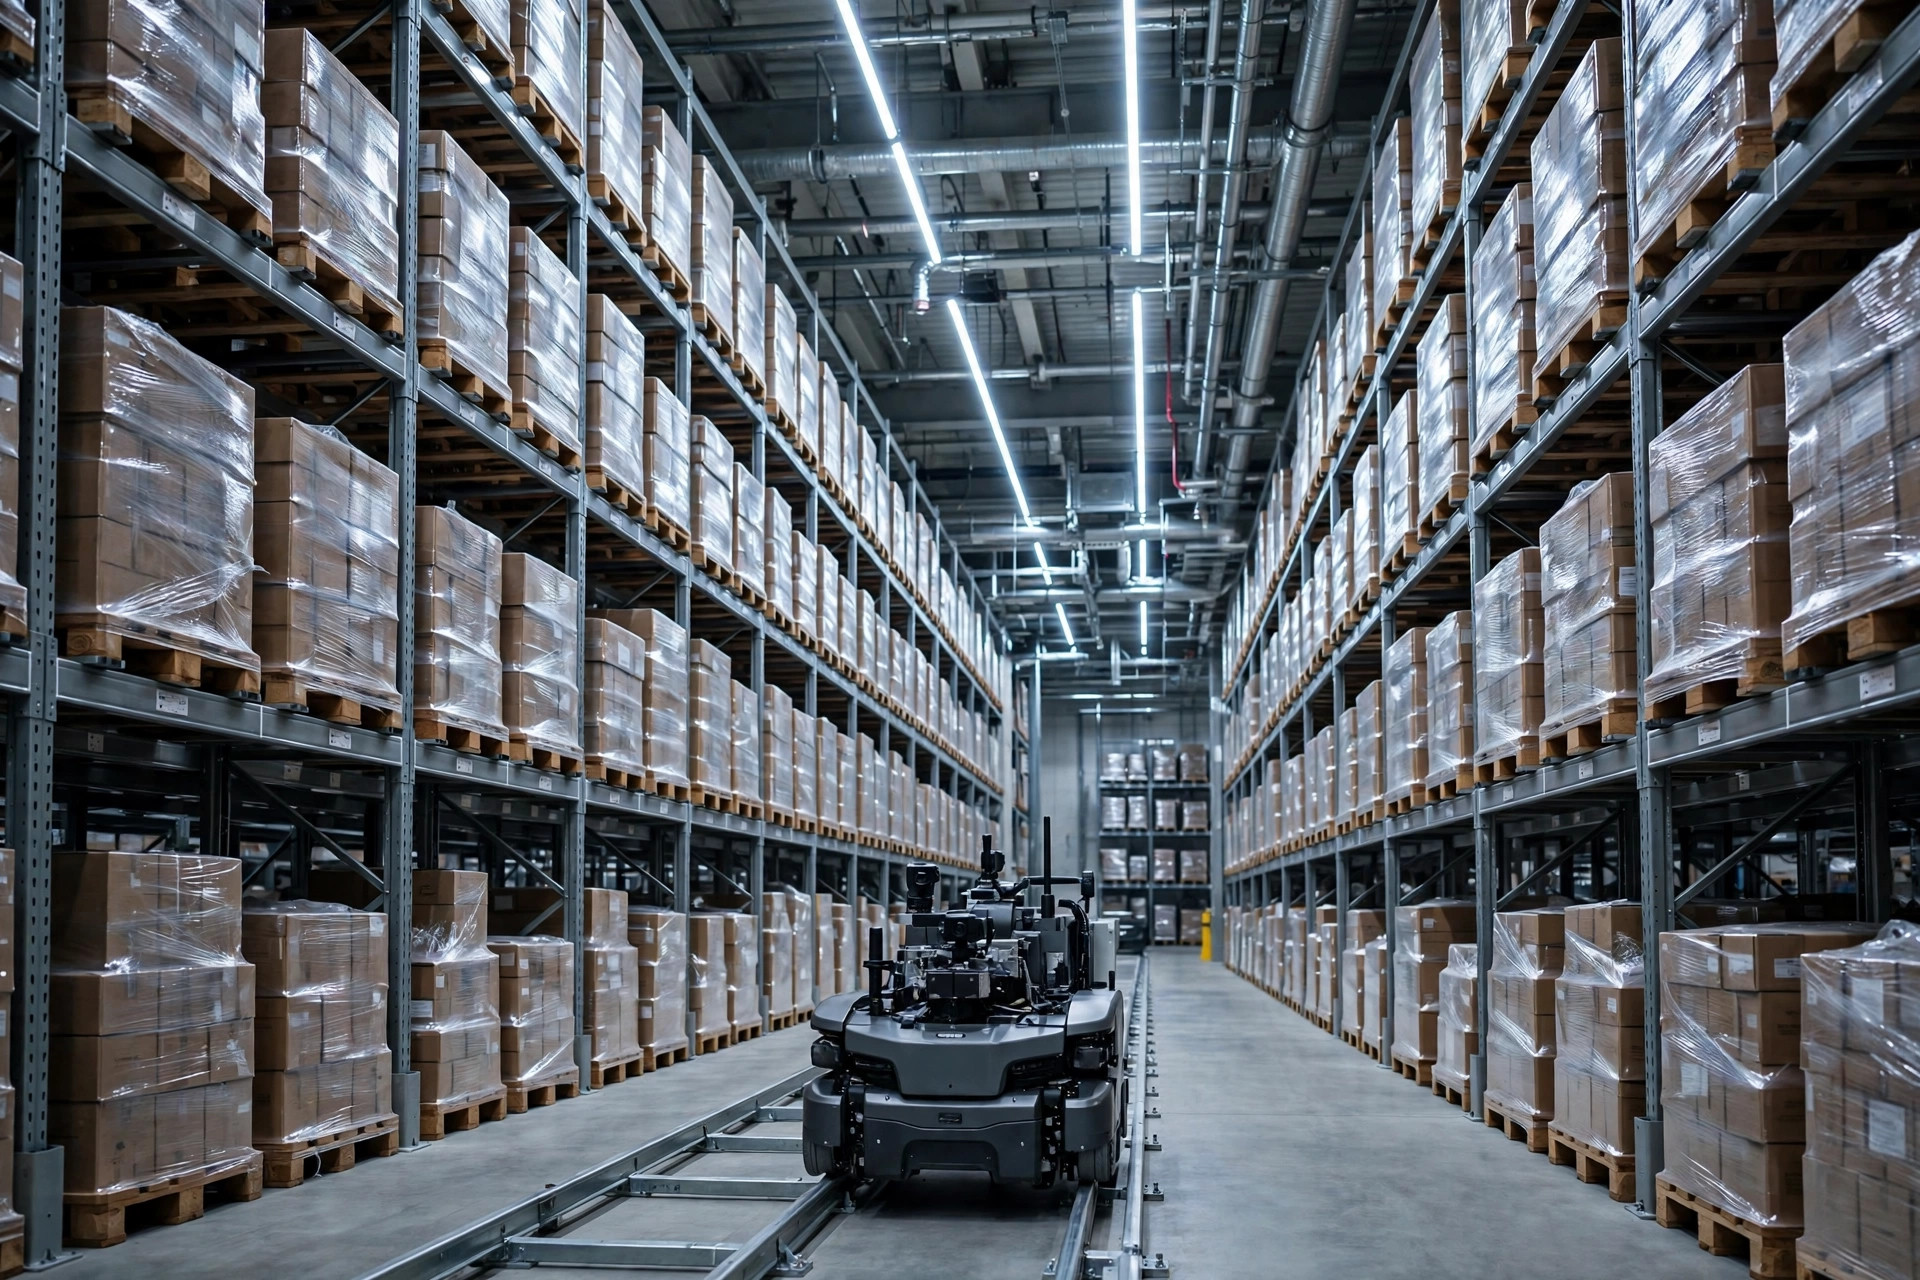
Um projeto de AS/RS: milhões investidos em shuttles, três meses de comissionamento, e a disponibilidade não subia — um caso de manual do que acontece quando se pula a padronização das especificações de pallets para AS/RS. O integrador trocou sensores, ajustou parâmetros de controle, até substituiu um shuttle. Os alarmes continuavam chegando, dia após dia. A causa raiz, quando finalmente a encontraram, deixou todos sem palavras: os pallets.
Esta não é uma história de guerra que estou enfeitando. Já vi esse roteiro se repetir mais de uma vez. Então deixe-me explicar exatamente por que os pallets decidem se a sua automação vive ou morre.
Por que seus shuttles vivem falhando: examine os pallets, não o shuttle
Primeiro, o princípio. Um shuttle que corre num corredor se localiza pela estrutura inferior do pallet: os garfos precisam deslizar nos vãos entre as tábuas inferiores do pallet, e os sensores precisam ler as bordas e os longarinas do pallet. Pense no shuttle e no pallet como uma junta de encaixe — se as dimensões não combinarem, o garfo nem consegue entrar.
O que acontece quando as especificações dos pallets variam? Os pallets de um fornecedor ficam um pouco mais altos, os de outro um pouco mais baixos; um lote em serviço há dois anos empenou alguns milímetros. O shuttle estende os garfos — travamento. O sensor escaneia a borda, a posição não bate com a programada — falha de localização. Um shuttle travado, e o corredor inteiro faz fila atrás dele. Pela experiência de campo num projeto em que trabalhei: um travamento de shuttle bloqueia o corredor por dezenas de minutos. Alguns por dia, e seus números de disponibilidade estão acabados.
A parte irritante é como é difícil rastrear essas falhas. O alarme diz "erro de localização" ou "timeout de garfos", então o primeiro instinto do engenheiro é o shuttle, o sensor, o software. Pallets são "consumíveis" — ninguém suspeita deles. Num projeto, a equipe perseguiu isso por dois meses antes de alinhar lado a lado pallets de três fornecedores e medir: as alturas das tábuas inferiores diferiam em dezenas de milímetros. A cara do gerente de projeto naquele dia — nunca vou esquecer.
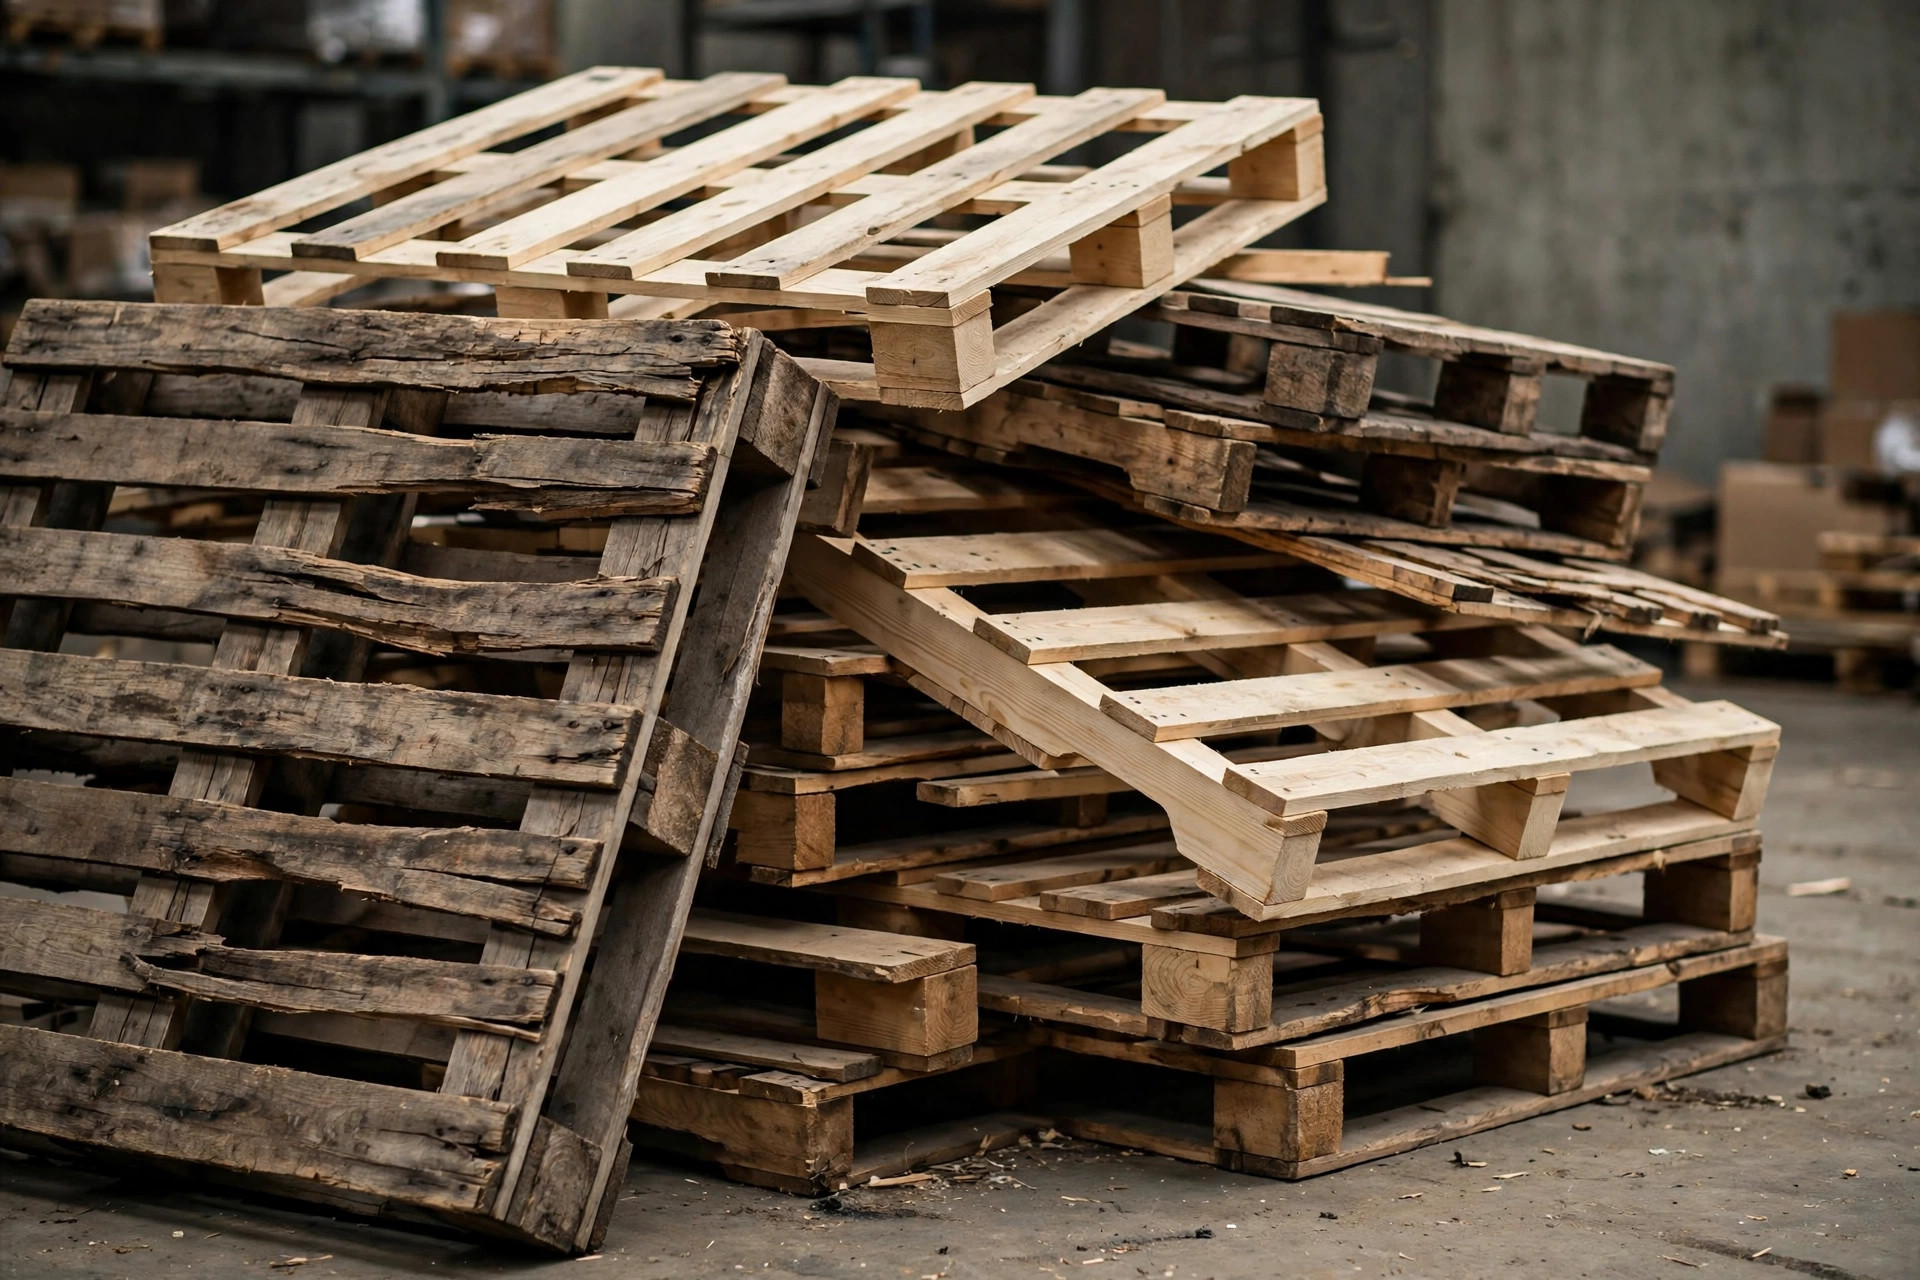
Pallets misturados vêm de três suspeitos habituais: os próprios pallets envelhecidos do armazém, empenados após anos de serviço e nunca aposentados; os pallets que chegam nas entregas dos fornecedores e vão direto para o AS/RS; e os pallets baratos de segunda mão comprados no mercado aberto. Misture os três num mesmo sistema e os shuttles não têm chance.
A inspeção de recebimento de pallets em 5 pontos
Antes de qualquer pallet entrar num AS/RS, ele passa pela inspeção de recebimento. Não a pule por impaciência — o tempo que essas cinco verificações levam não é nada perto de uma parada de corredor. É assim que a padronização das especificações de pallets para AS/RS se parece na prática: cinco verificações, sem exceções.
| Verificação | O que observar | O que a falha causa |
|---|---|---|
| Dimensões externas | Comprimento/largura dentro do acordo técnico do fabricante do equipamento | Os garfos não conseguem entrar — nem sair |
| Altura das tábuas inferiores / longarinas | Consistência de altura; crítica ao misturar fornecedores | Leituras erradas do sensor, alarmes constantes |
| Folga de entrada dos garfos | Espaço livre suficiente na face de inserção dos garfos | O garfo raspa no pallet e trava cada vez mais |
| Empenamento e danos | Torção, tábuas quebradas, pregos saltados | Detritos, travamentos, até dano ao sensor em movimento |
| Umidade e material | Conforme a especificação acordada, sem mofo | Empenamento acelerado — as dimensões se desviam mais em serviço |
Defina suas linhas de aprovado/reprovado conforme o acordo técnico do fabricante do equipamento — a geometria dos shuttles de cada projeto é diferente, e as tolerâncias de outro não se aplicam ao seu.
Como executar: amostre pelo menos 10% dos pallets novos recebidos — 20% quando estiver misturando fornecedores. Três ferramentas: trena, paquímetro, calibrador de folga. Foque na altura das tábuas inferiores e na folga de entrada dos garfos — essas duas dimensões são as que mais importam para o shuttle. Registre cada medição; você vai querer o rastro documental quando algo der errado.
Já vi feito do jeito certo: um projeto reprovou mais de 200 pallets não conformes no recebimento, sem exceções, sem passar pano. Depois da entrada em operação, os alarmes de shuttle relacionados a pallets caíram de vários por dia para um a cada poucas semanas. Faça o papel de vilão no recebimento e você vira o herói depois do lançamento. Troca justa.
Onde está a linha: quando a padronização de pallets é obrigatória
Nem toda operação precisa ser obcecada por pallets. Esta é a minha linha divisória: shuttles ou transelevadores correndo em corredores — obrigatório, sem discussão. Armazenagem simples no piso com empilhadeiras — use o mais barato. Linhas semiautomatizadas com transportadores — depende do transportador; qualquer coisa que manuseie pallets automaticamente quer especificações consistentes.
A falsa necessidade que ouço o tempo todo: "vamos comprar shuttles mais espertos e o problema some". Não some. Um shuttle mais esperto diante de um pallet empenado só reporta o travamento com um código de erro mais bonito. Gastar dinheiro em hardware para consertar um problema de especificação é a direção errada.
Dois tipos de transportadores, duas sensibilidades diferentes: transportadores de roletes detestam fundos de pallet desiguais; transportadores de corrente detestam espaçamento errado de longarinas. Numa linha semiautomatizada, inspecione o que o seu transportador não tolera. Esse é todo o ponto da padronização das especificações de pallets para AS/RS: ajustar a disciplina ao equipamento.
O dinheiro vale a pena? Observe este único número
Agora a decisão contraintuitiva: num orçamento de AS/RS, o primeiro dinheiro a gastar não é num shuttle mais sofisticado — é na padronização de pallets.
A maioria pensa: pallets custam quase nada, então jogue o orçamento no equipamento e pallets "bons o suficiente" bastam. É como comprar um centro de usinagem de precisão e prender as peças com uma morsa enferrujada. Quanto mais precisa a máquina, mais exigente o gabarito. O shuttle é a máquina de precisão; o pallet é o gabarito dele.
Conta aproximada: padronizar pallets significa um fornecedor, uma especificação, e uma inspeção de recebimento de verdade — um erro de arredondamento ao lado de todo o AS/RS. Uma parada de corredor, dezenas de minutos de tarefas acumuladas, horas extras para cumprir os cortes de expedição, reclamações de clientes — qual dessas coisas é barata? Sem contar os dois meses de horas de engenharia queimados perseguindo a falha.
Então meu conselho é direto: a padronização das especificações de pallets para AS/RS pertence ao acordo técnico desde o dia um do projeto; faça a inspeção de recebimento antes de o equipamento chegar. A ordem não pode ser invertida — consertar os pallets depois que os shuttles começam a travar todo dia custa várias vezes mais do que fazer certo, e os berros vêm de brinde.
O dinheiro vale a pena? Observe este único número: no primeiro mês depois da entrada em operação, quantas vezes os shuttles alarmaram por causa dos pallets. Quando esse número cair, o dinheiro gasto em pallets foi bem gasto.
Por Da Liu, Engenheiro de automação
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.