결론부터 말하면, 랙 위치 라벨 내구성은 소재보다 배치와 시공이 먼저다. 너무 많은 창고가 어떤 라벨 소재를 살지에 집착하면서, 정작 라벨을 지게차 포크가 빔 끝을 스치는 곳이나, 성에가 끼는 냉동 창고 표면에 붙인다. 세계 최고의 소재도 나쁜 배치를 견디지 못한다. 이 글은 코딩 방식이나 체크 디지트에 관한 것이 아니다. 물리적인 라벨 자체에 관한 것이다. 어떻게 망가지는지, 어디에 붙여야 하는지, 소재를 어떻게 고르는지, 그리고 스캔율을 유지하기 위해 점검과 교체를 어떻게 운영하는지 다룬다.
나는 정확히 이 실패를 세 번 보았다. 첫 번째는 2023 년 11 월, WMS 가동 후 2 개월도 되지 않은 닝보의 한 제3자 의류 창고였다. 피커들은 매일 코드가 스캔되지 않는다고 불평했다. 현장에서 원인은 명백했다. 빔 라벨이 빔의 바깥 면에 붙어 있었는데, 그곳은 파렛트가 드나들 때 지게차 포크가 스치는 자리였다. 3 개월 뒤 고처리량 위치의 라벨 대부분이 긁혀 있었다. 그리고 손상은 고르게 퍼지지 않았다. 가장 빨리 움직이는 위치가 먼저 고장 났고, 그 위치들이 바로 가장 자주 스캔되는 위치다. 첫 스캔 성공률이 떨어지자 피커들은 위치 번호를 손으로 입력하기 시작했고, 손 입력이 오피킹을 불러왔다. 교훈은 단호했다. 죽은 라벨의 비용은 결코 교체 라벨 하나가 아니다. 뒤따르는 수작업 재작업의 전체 사슬이다.
랙 위치 라벨이 죽는 다섯 가지 방법
싸우기 전에 적을 지목하라. 라벨 고장은 다섯 가지로 나뉘며, 각각 다른 대책이 필요하다. 이를 모두 '내구성'으로 뭉뚱그리면 어디에도 도달하지 못한다.
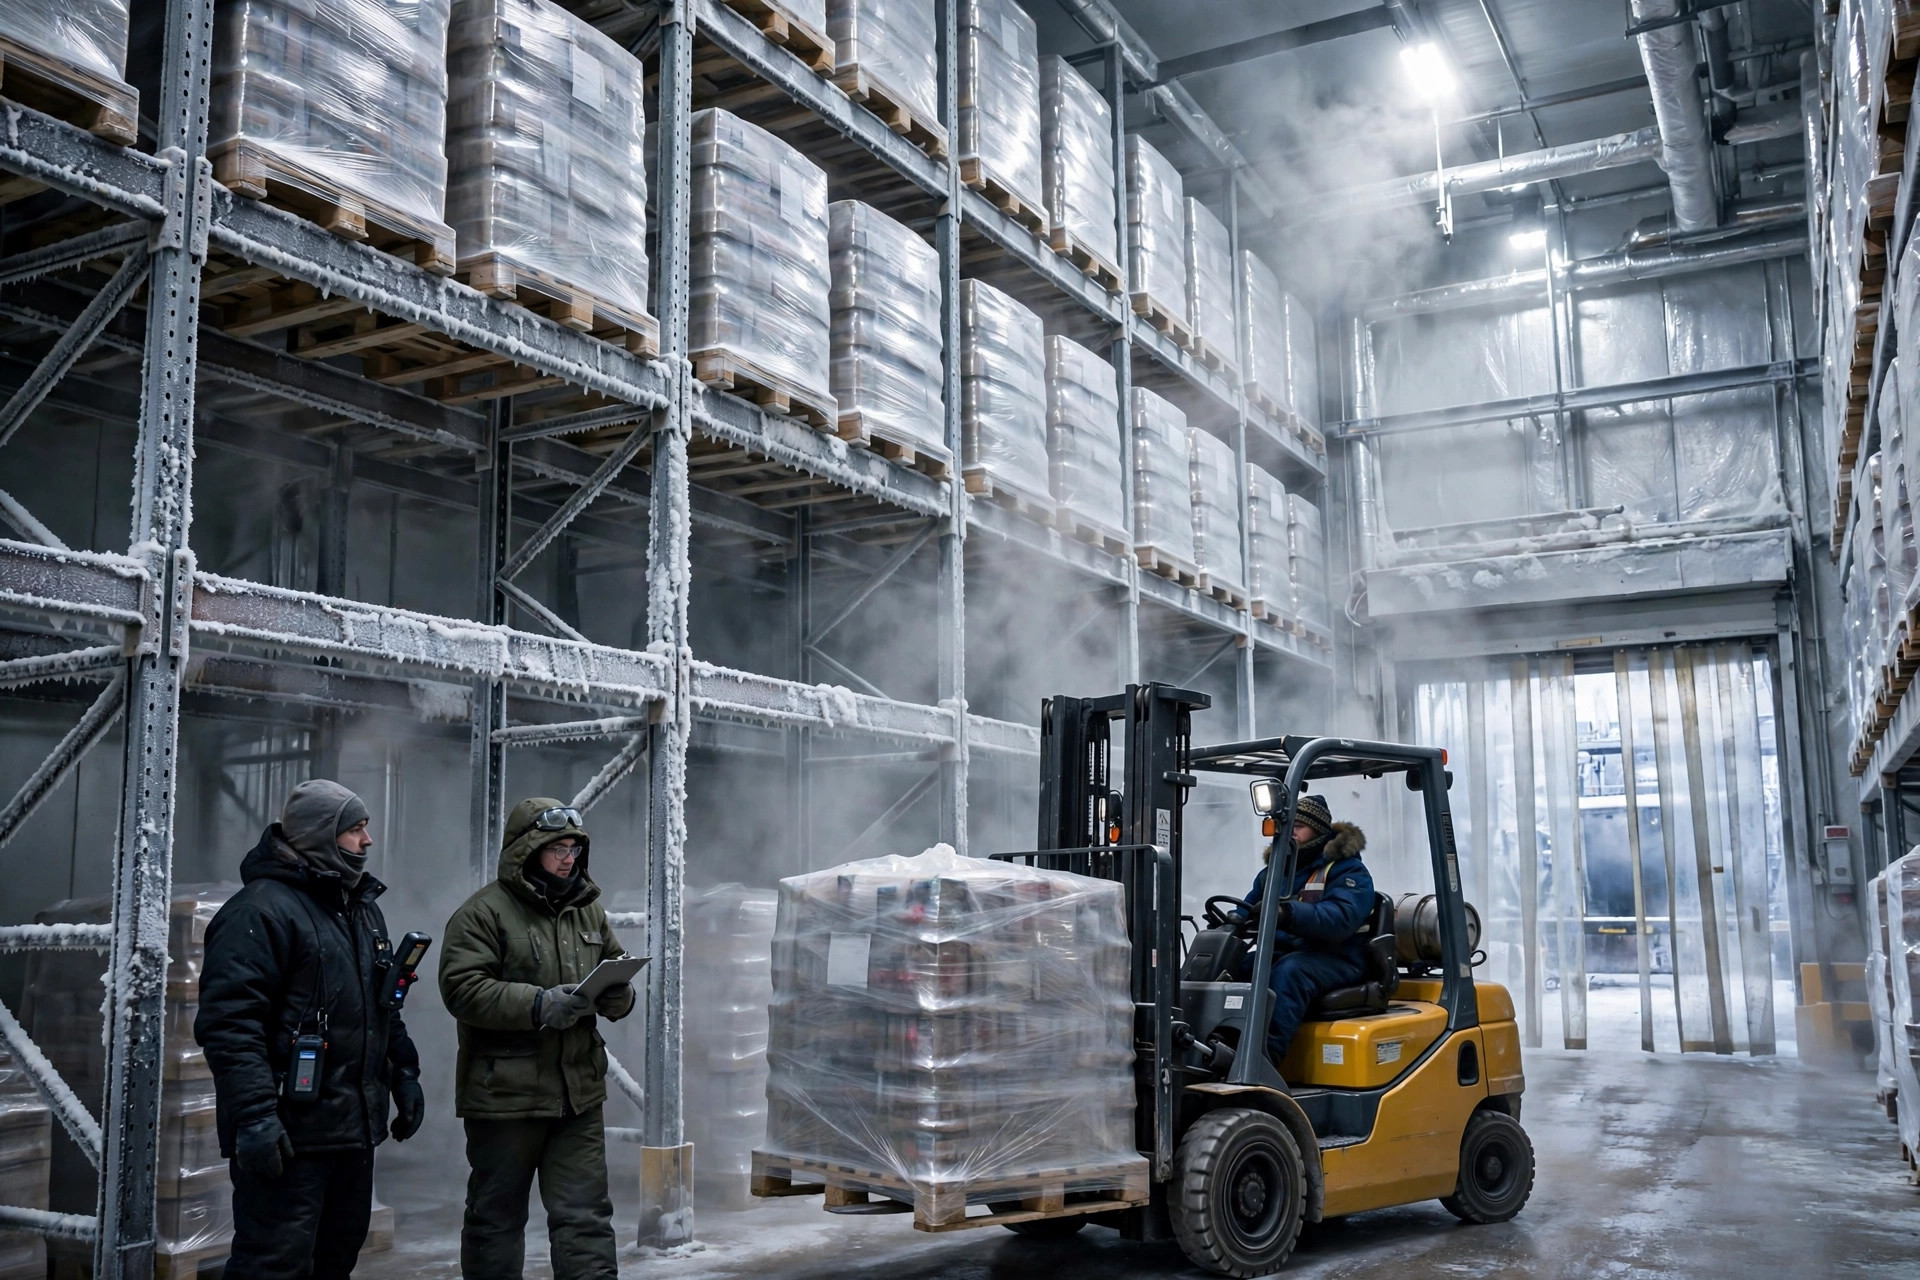
첫 번째는 마모다. 지게차 포크, 파렛트 모서리, 푸시 카트가 모두 라벨을 긁는다. 손상은 낮은 빔과 통행이 가장 많은 통로 모서리 근처의 위치에 집중된다. 두 번째는 눈부심이다. 광택 있는 라벨 표면이나, 최근 더 밝은 조명으로 교체한 창고에서는 스캐너 빛 아래에서 바코드가 씻겨 나갈 수 있다. 라벨이 고장 난 것이 아니다. 빛이 지우고 있는 것이다. 세 번째는 박리, 전형적인 냉동 창고 고장이다. 부착할 때는 단단해 보이지만, 저온과 성에가 접착층을 수축시켜 라벨 전체가 빔에서 말려 떨어진다. 네 번째는 오염이다. 먼지, 기름, 습기가 코드 위에 막을 형성해 스캔이 간헐적으로 되는데, 이는 가장 답답한 종류의 고장이다. 숨어 있을 만큼은 간헐적으로 동작하기 때문이다. 다섯 번째는 노화와 퇴색이다. 창문과 도크 문 근처의 위치는 햇빛에 노출되고, 대비가 서서히 옅어지며, 누군가 알아챌 때쯤이면 한 배치의 라벨 전체가 거의 읽히지 않게 된다.
2024 년 3 월, 항저우의 한 전자상거래 창고 사례는 마지막 두 가지가 결합된 경우였다. 피킹 구역이 적재 도크 옆에 있었다. 봄 습도가 높고, 먼지가 많았으며, 창고는 일반 종이 라벨을 사용했다. 6 개월 이내에 도크에 가장 가까운 두 랙 열의 라벨은 회색으로 누렇게 변했고, 스캐너는 올바른 각도에서 반복 시도해야 했다. 창고 안쪽의 같은 배치 라벨은 기본적으로 괜찮았다. 핵심은 라벨이 나빴다는 것이 아니다. 한 건물 안에서도 구역에 따라 라벨 수명이 몇 배씩 달라진다는 것이다. 그래서 선정과 점검이 일률적일 수 없다.
소재를 고르기 전에 배치를 바로잡아라
배치는 랙 위치 라벨의 첫 번째 방어선이며, 비용이 들지 않는다. 빔에 무엇을 붙이기 전에 세 가지를 확인하라.
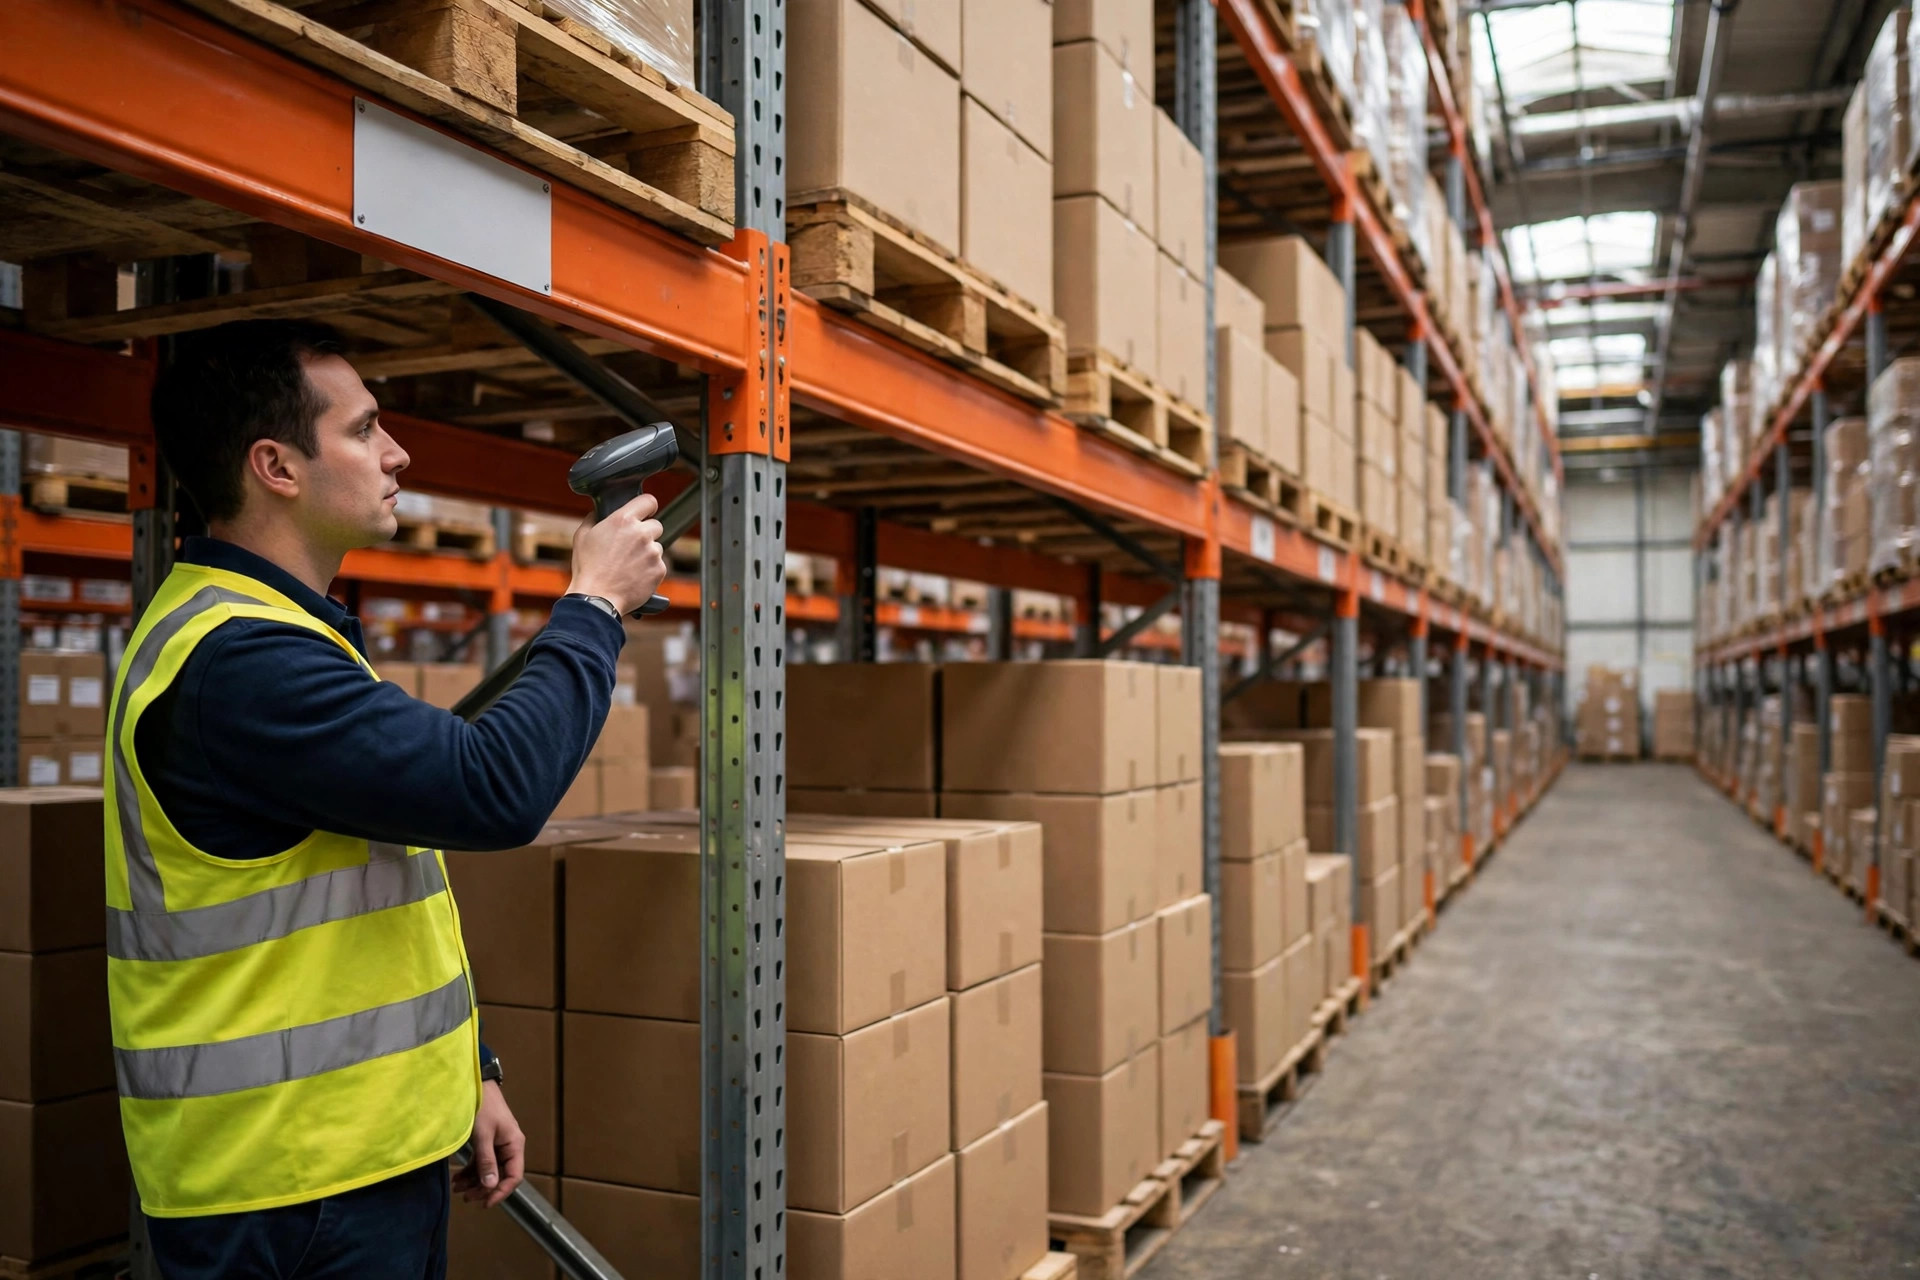
라벨을 지게차 포크 경로에서 벗어나게 하라. 포크가 칠 수 있는 빔 끝 면에는 붙이지 말고, 몇 센티미터 안쪽이나 옆으로 옮기면 마모 위험이 즉시 떨어진다. 스캔 자세를 자연스럽게 하라. 라벨 높이와 각도는 통로에 선 피커가 구부리거나 뻗지 않고 스캐너를 들어 읽을 수 있게 해야 한다. 어색한 자세는 스캐너 끝이 라벨과 빔에 계속 부딪히게 하며, 이는 라벨을 빨리 죽이고 사람을 짜증 나게 한다. 그리고 직사광이나 성에를 받는 표면에는 라벨을 붙이지 마라. 수평의 위를 향한 표면은 먼지와 성에를 모으므로, 수직 면을 선호하고 위치를 고정하기 전에 실제 조명 아래에서 테스트 스캔하라.
배치가 올바르면 소재 이야기를 하라. '최고의' 소재는 없다. 환경에 맞는 소재만 있다. 이것이 내가 구축 프로젝트에서 사용하는 선정 프레임워크다. 비용은 가격이 아니라 상대적 등급이며, 실제 사양은 공급업체와 확인하라.
| 구역 | 방향 | 상대 비용 | 교체 주기 |
|---|---|---|---|
| 상온 내부 구역, 저빈도 | 필름 라미네이트 종이 라벨 | 낮음 | 점검 결과에 따라 교체 |
| 상온 고교통 통로 | 두꺼운 필름 또는 경질 플레이트 | 중간 | 손상 시 교체, 묶음 교체 아님 |
| 냉동 창고, 습한 구역 | 저온 접착제와 라미네이트 | 중간 | 겨울 전 전수 점검 |
| 야외 도크, 먼지와 기름이 많음 | 보호면이 있는 경질 플레이트 | 높음 | 보호면 상태로 판단 |
이제 숫자를 계산해 보자. 창고 관리자들이 라벨에 대한 생각을 바꾸는 지점이 바로 여기이기 때문이다. 20,000 위치의 창고를 예로 들어 보자. 라벨 손상과 오염이 재스캔, 코드 찾기, 확인으로 주문당 평균 30 초를 추가한다고 하자. 하루 500 주문이면 하루 250 분, 손 입력 위치로 인한 오피킹 재작업을 세기 전부터 스캔 마찰만으로 대략 반 명분의 교대 근무가 소진된다. 이에 비하면 라벨 지출은 WMS 구축 예산의 아주 작은 부분에 불과하지만, 매일 모든 작업자의 손에 닿는다. 이 계산을 한 번 해 보면 라벨은 '그냥 붙이는 것'으로 보이지 않게 된다.
여기에 직관에 반하는 부분이 있다. 가장 비싼 라벨이 항상 가장 내구성이 있는 것은 아니다. 한 창고가 랙 전체를 경질 보드로 도배했다가, 보드가 너무 뻣뻣해서 곡면 빔 면에 평평하게 밀착되지 않는 것을 발견한 것을 본 적이 있다. 가장자리가 들뜨고, 포크가 하나를 걸었으며, 플레이트 전체가 떨어져 나가 유연한 라미네이트 라벨보다 못한 성능을 보였다. 내구성은 소재 plus 시공 plus 환경이다. 사양서만 보고 사면 3 분의 1 만 확인한 셈이다. 또 하나 분명히 말할 가치가 있는 절충이 있다. 더 크고 굵은 라벨은 찾기 쉽지만 맞을 가능성이 높고, 작고 숨어 있는 라벨은 오래가지만 찾을 때마다 몇 초가 든다. 나의 규칙은 단순하다. 고빈도 위치에는 긁힘 방지 위치에 더 큰 라벨을, 저빈도 위치에는 표준 크기로, 밀착성과 방진성을 우선한다.
가동 시작 체크리스트에 넣을 랙 위치 라벨 점검 SOP
라벨은 붙이고 잊는 작업이 아니다. 점검 루틴이 없으면 모든 소재가 조용히 열화되어 스캔율이 붕괴할 때까지 이어진다. 이 SOP 는 가동 시작 체크리스트에 그대로 옮길 수 있다.
1 단계, 구역별 빈도다. 고빈도 피킹 구역은 매월, 냉동 창고와 도크 인접 열은 매월, 저빈도 내부 구역은 분기별로 점검하라. 점검은 가끔 하는 창고 전체 일제 점검이 아니라, 담당자를 지정한 로스터에 따라 구역별로 진행한다. 2 단계, 라벨당 세 가지만 확인하라. 스캔되는지, 붙어 있는지, 읽을 수 있는지. 어떤 실패든 기록한다. 3 단계, 교체 규칙이다. 손상, 박리, 또는 두 번의 스캔 실패는 현장에서 교체하고, 가볍게 오염된 라벨은 청소하고 재테스트하여 여전히 실패할 때만 교체한다. 4 단계, 기록을 남겨라. 구역, 실패한 라벨 수, 그리고 각각이 다섯 가지 고장 모드 중 어디에 속하는지를 기록하라. 같은 구역에서 같은 고장 모드가 2 개월 연속 선두를 차지하면, 그 구역에는 하나씩 교체를 한 번 더 도는 것이 아니라 묶음으로 바로잡아야 할 선정 또는 배치 문제가 있다.
가동 시작 체크리스트에 하나 더. 라벨 항목을 그저 '라벨 부착 완료'라고 적게 두지 마라. 검증 가능하게 만들어라. 고빈도 위치 50 곳을 표본으로 삼아 첫 스캔 성공률이 창고 자체 목표를 충족하도록 요구하라. 냉동 창고 위치 20 곳을 표본으로 삼아 들뜬 가장자리 없는 평평한 접착을 요구하라. 도크 인접 위치는 실제 조명 아래에서 눈부심을 테스트하라. 합격·불합격 테스트로 표현할 수 없는 체크리스트 항목은 가동 시작 후 재작업으로 돌아올 것이다. 나는 이 함정을 세 번 보았고, 네 번째는 보고 싶지 않다.
Lin Xiao, WMS 구축 컨설턴트 지음
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.