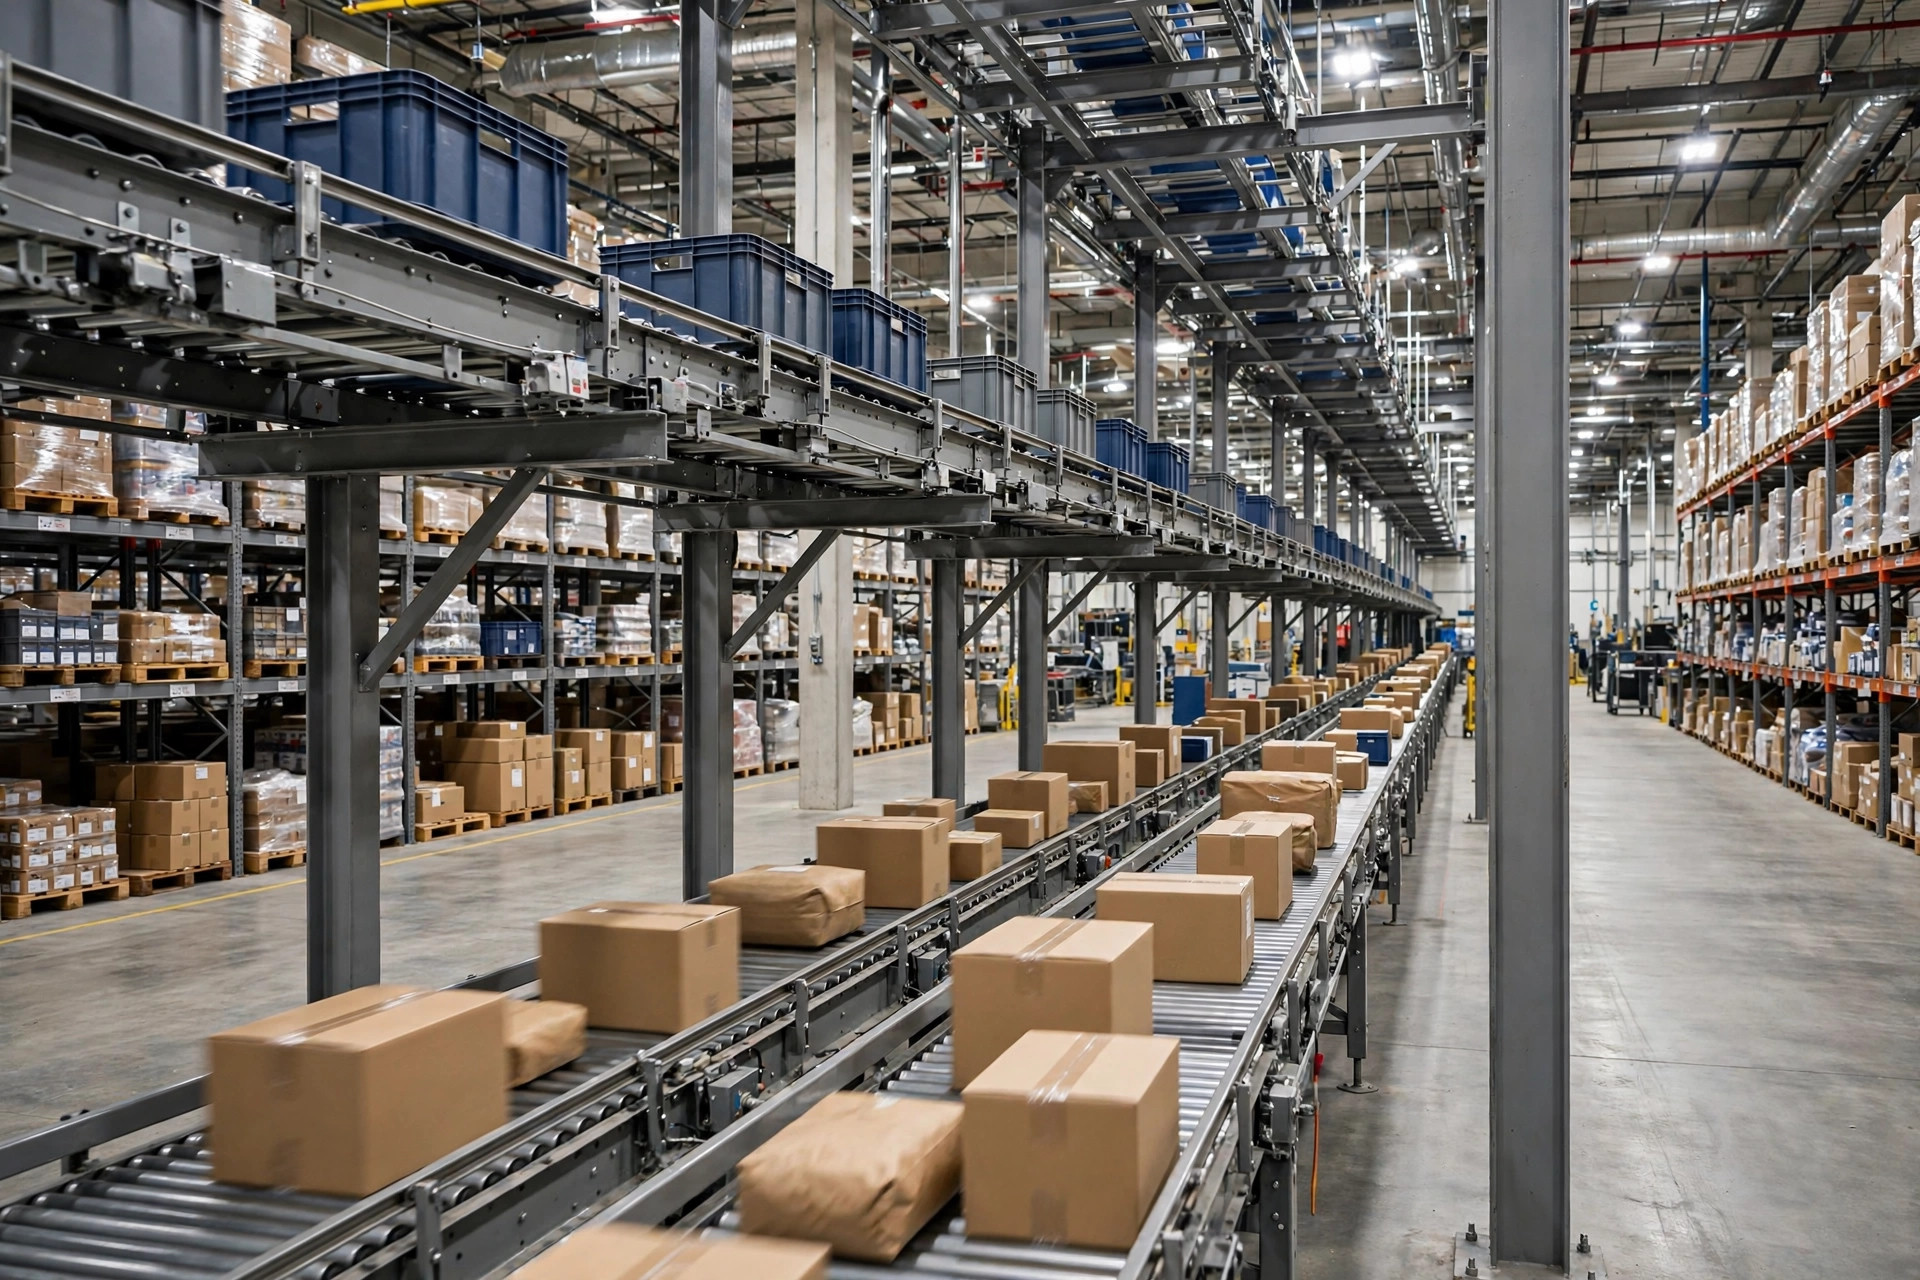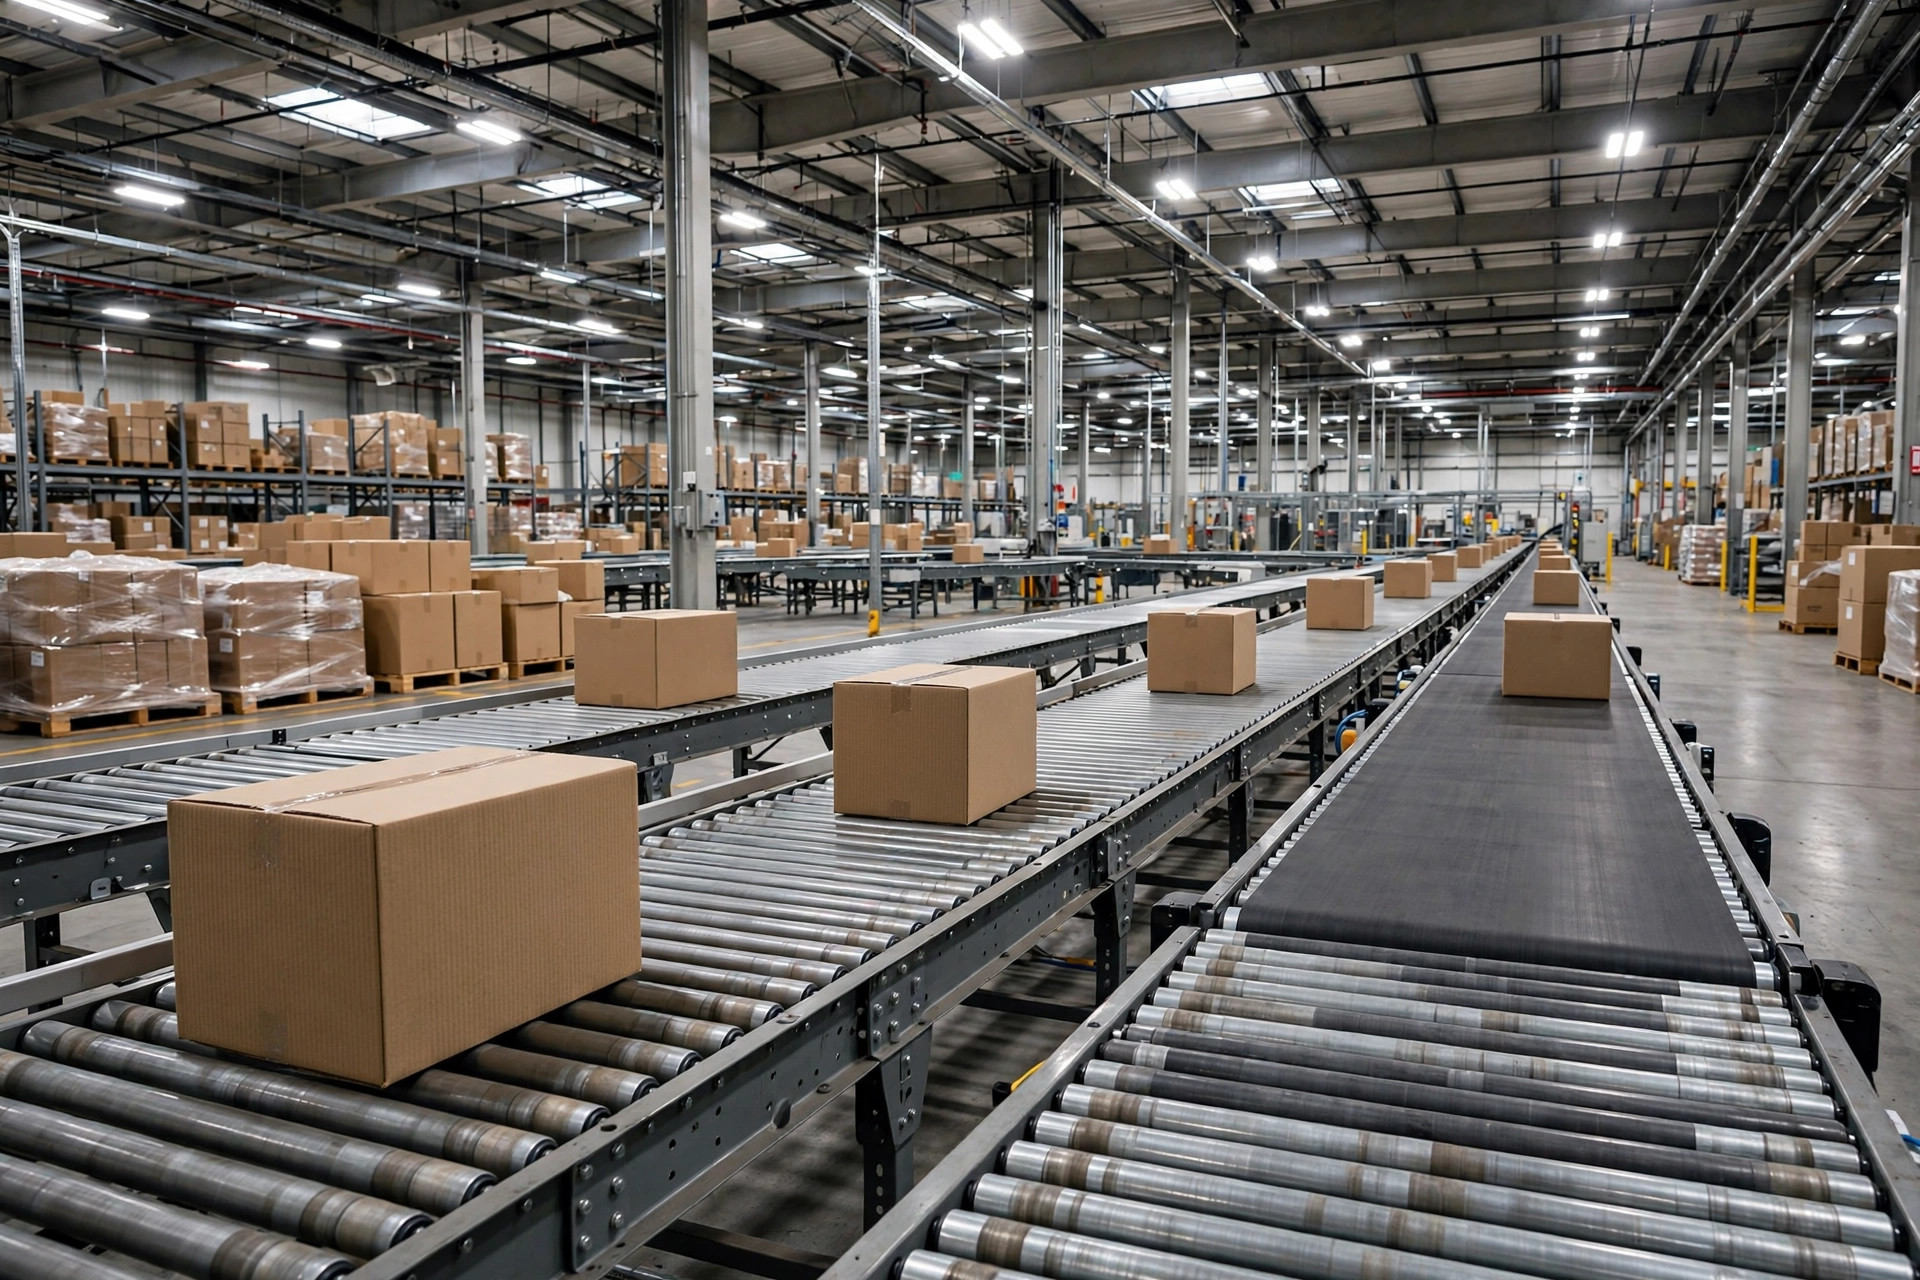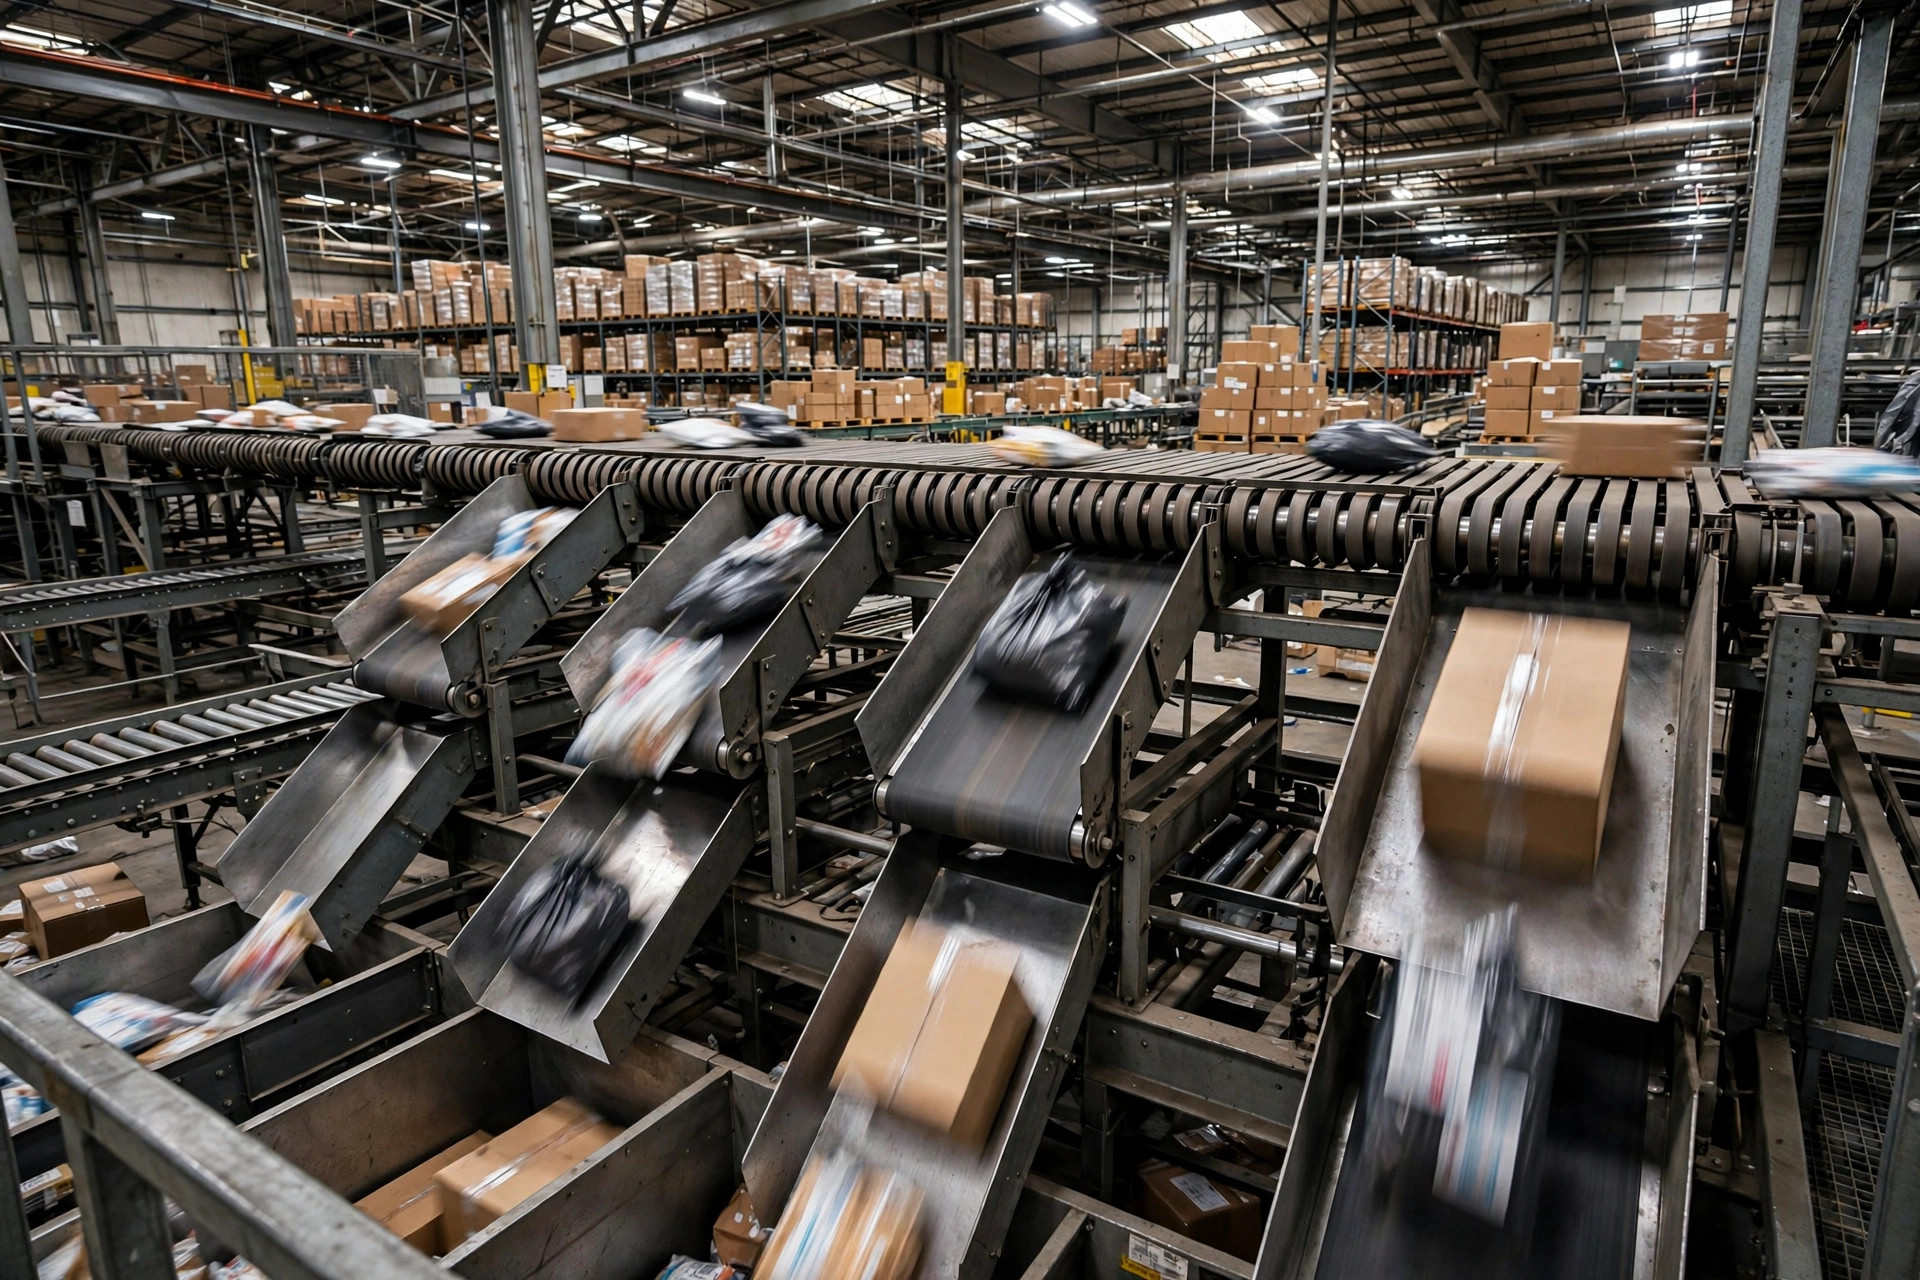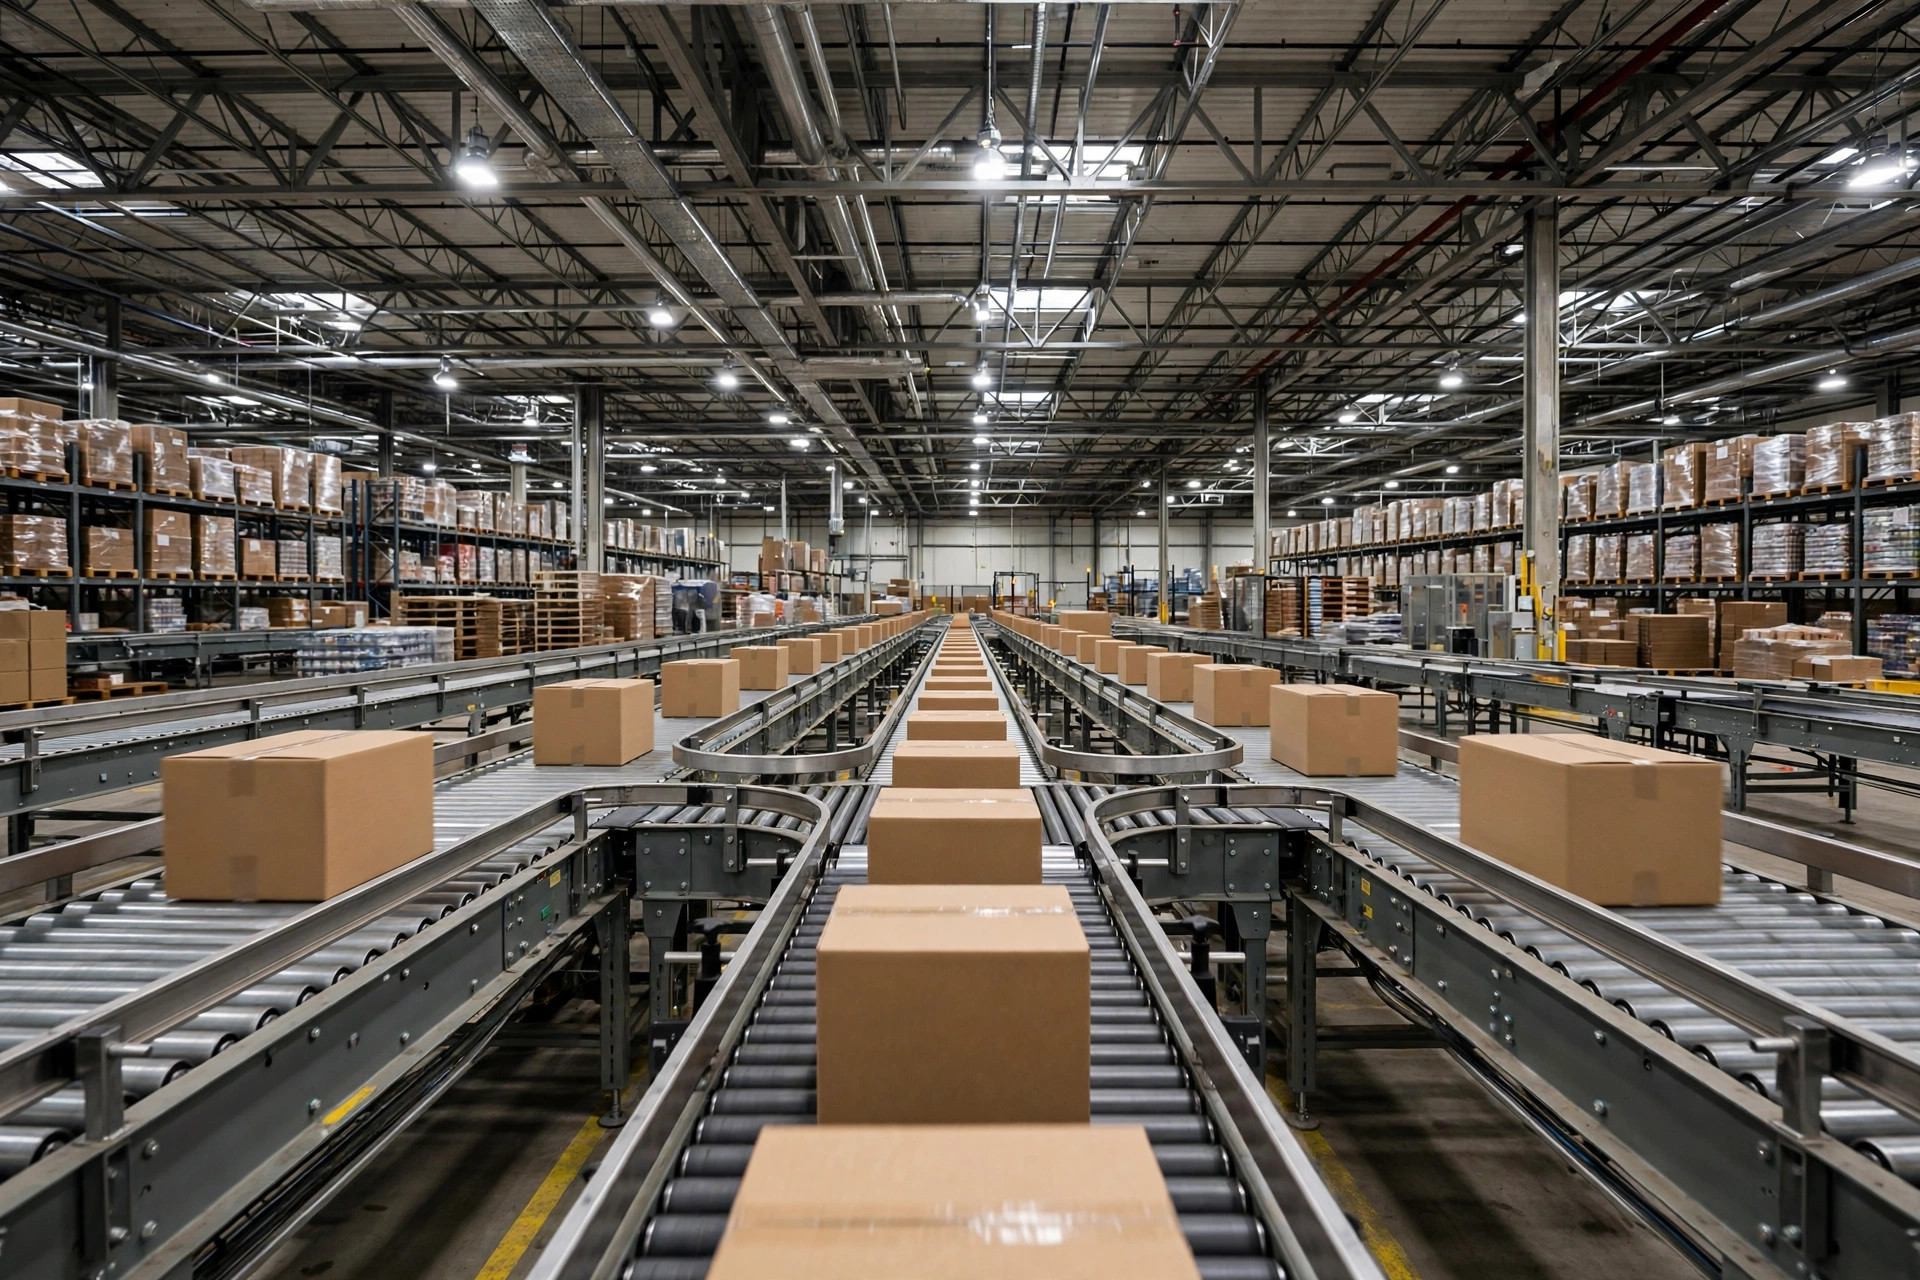
결론부터: 두 컨베이어 라인이 하나로 합쳐질 때마다, 막힘은 항상 같은 세 곳에서 발생한다 — 합류 노즈(두 라인이 만나는 쐐기), 상류 계량 존(합류 전 1–2미터의 축적 구간), 그리고 센서 로직(다음 카톤이 진입해도 되는지를 결정하는 코드)이다. 나는 이 똑같은 고장을 세 번 봤다. 그리고 모든 고객은 처음에 "라인은 괜찮아요, 가끔 막힐 뿐이에요"라고 했다. 매번 이 세 가지 중 최소 하나가 틀려 있었다.
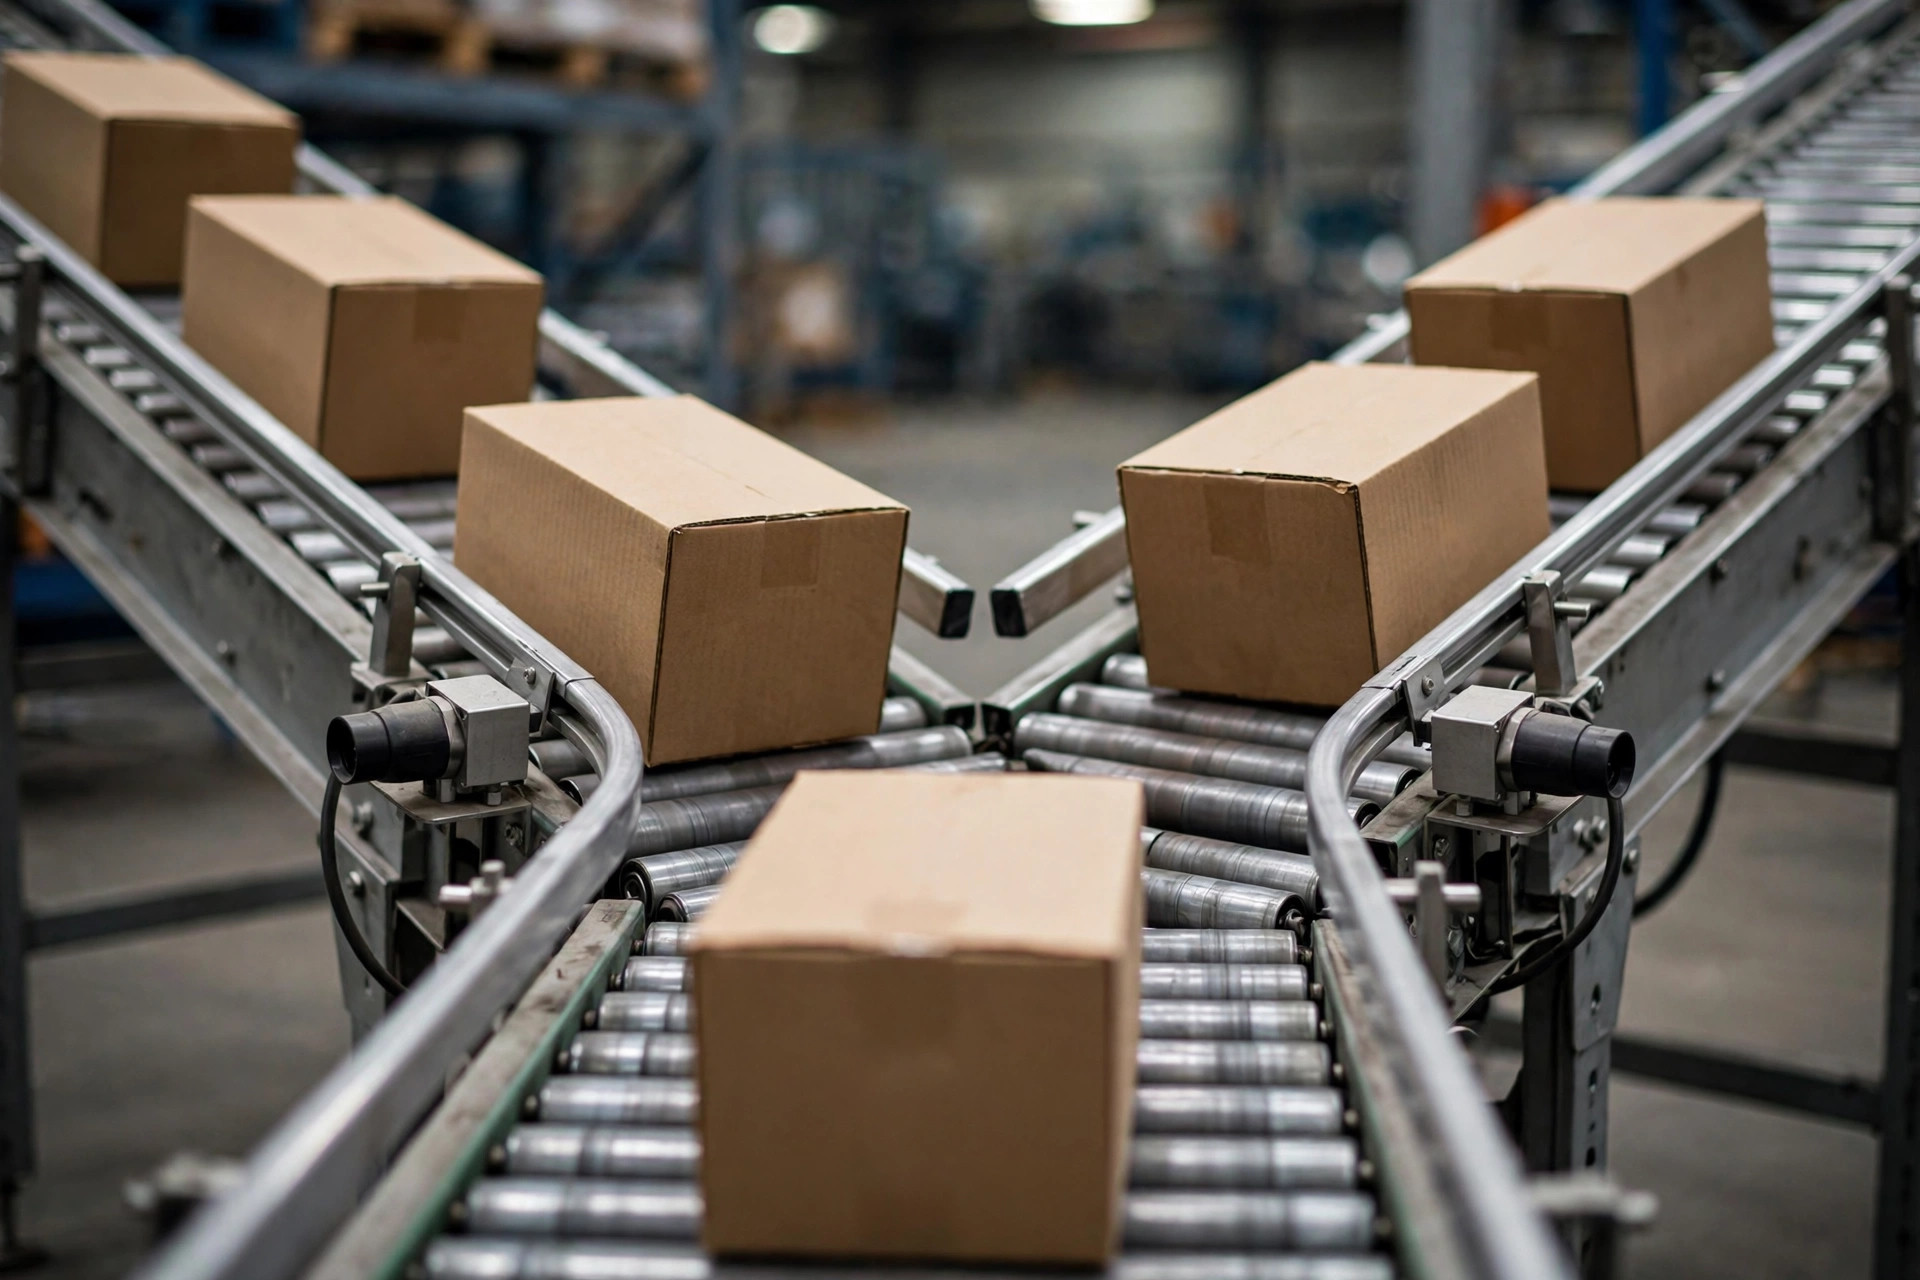
왜 합류부가 라인 전체에서 가장 막히기 쉬운 곳일까? 건물에서 가장 어려운 일을 하기 때문이다: 두 상류 라인의 카톤들이 본선의 하나의 창을 두고 싸우게 하되 — 충돌 없이. 분류에서의 막힘은 속도를 늦출 뿐이지만, 합류부에서의 막힘은 상류의 두 라인을 멈춘다. 라인 전체가 죽는다.
흔한 세 가지 합류 설계와 트레이드오프는 다음과 같다:
| 설계 | 동작 방식 | 적합 | 리스크 | 비용 |
|---|---|---|---|---|
| 자유 흐름 합류 | 두 라인이 자유롭게 유입, 가이드 레일이 카톤을 조여줌 | 저물량, 균일 카톤 | 피크 시 충돌 — 막힘 확정 | 최저 |
| 슬러그 방출(계량식) | 상류 라인이 최소 간격으로 카톤 방출 | 이커머스 출고, 파동 물량 | 로직 복잡, 커미셔닝 장기 | 중간 |
| 우선 합류 | 한 라인이 우선, 다른 라인은 틈새 대기 | 한 라인이 보충 또는 예외 흐름 | 피크 시 보조 라인 기아 | 중간 |
30회가 넘는 가동에서, 하루 10,000건 이상을 출하하는 창고의 성수기를 자유 흐름 합류가 살아남은 경우를 나는 한 번도 본 적이 없다. 단 한 번도. 여기서 역설적인 부분은: 자유 흐름 합류는 두 상류 라인이 대부분의 시간 유휴 상태일 때만 동작한다. 사람들은 "합류는 돈을 아끼려는 거니까 제어가 단순할수록 좋다"고 생각한다. 제어에서 아낀 돈은 성수기 다운타임으로 열 배가 되어 돌아온다.
내가 직접 구한 두 프로젝트
2023년, Ohio의 3PL 창고가 가동됐다. 가동 당일 밤 체크리스트를 항목별로 하나씩 확인했다 — 하지만 합류 구간은 건너뛰었다. 벤더 도면에 45도 합류라고 되어 있었고 "각도일 뿐인데 얼마나 나쁘겠어"라고 생각했기 때문이다. 나빴다. 첫 주에 합류부는 하루 두세 시간씩 막혔다. 현장에서는 두 줄의 카톤이 45도로 노즈에 충돌했고, 어느 쪽도 양보하지 않았으며, 카톤이 끝부분에 끼인 채 롤러는 계속 돌았다. 케이스는 찢어졌다. 제품이 사방에 쏟아졌다.
구원은 세 단계로 왔다. 첫째, 노즈 각도를 45도에서 30도로 — 가이드 플레이트와 롤러 배치를 재작업, 2일. 둘째, 각 상류 라인에 2미터의 축적을 추가하고, PLC에 계량 방출 로직을 넣었다: 노즈 바로 다음 위치가 점유되어 있으면 합류 라인은 대기, 방출할 때마다 다음 방출까지 최소 카톤 한 개 길이만큼 대기. 셋째, 포토아이를 상류 3미터에서 노즈 바로 위로 옮겼다. 그 이후로 성수기 내내 합류부는 다시는 막히지 않았다. 나중에 계산해봤다: 막힘이 있던 주에는 하루 2.5시간의 다운타임으로 하루 약 4,000카톤 출하 감소, 거기에 막힘 제거 팀의 잔업 — 반면 전체 개조 비용은 $20,000 미만이었다. 합류 구간에서 아낀 1달러는 미래 다운타임에 대한 계약금이다.
두 번째 프로젝트는 남부 캘리포니아의 이커머스 창고였다. 기계는 괜찮았다 — 각도, 롤러, 모두 양호. 막힘은 잘못된 위치의 포토아이에서 왔다. "본선 점유" 센서는 노즈 상류 5미터에 있었고, PLC 로직은 "5미터 이내에 카톤 없음 = 본선 비어 있음, 방출"로 읽었다. 하지만 카톤들은 이미 그 센서를 지나 노즈에서 줄을 서 있었다. 합류 라인은 본선 줄의 뒤쪽에 카톤을 계속 밀어 넣었다. 카톤이 쌓였고, 바코드 라벨은 반대쪽을 향했다 — 그 주 1차 스캔율은 99%에서 91%로 떨어졌다. 분류 오류는 두 배가 됐다.
수정은 반나절이면 됐다: 센서를 노즈 다음의 카톤 한 칸 위치로 옮기고, 로직을 "노즈 다음 위치가 비어 있음이 확인될 때만 방출"로 바꿨다. 센서의 위치가 PLC가 진실을 보는지 5미터 분량의 과거를 보는지를 결정한다.
세 개의 막힘 지점, 하나씩
막힘 지점 1: 합류 노즈
노즈는 기계 문제다. 소프트웨어로는 고칠 수 없다. 단계별로:
- 합류 각도는 45도가 아닌 30도를 사용하라. 각도가 넓을수록 두 카톤 흐름의 속도 차이가 커지고, 끝부분에서 끼인다.
- 롤러 표면 속도를 본선에 맞추라(현장 경험: 벨트 라인은 보통 0.8–1.2 m/s — 자사 라인 택트에 맞춰라). 합류 라인은 5–10% 더 빠르게 돌려 카톤이 본선에 비집고 들어가는 게 아니라 따라잡도록 한다.
- 가이드 플레이트는 스테인리스가 아닌 UHMW(초고분자량 폴리에틸렌)를 사용하라. 카톤은 강철 위에서 끌린다 — 습한 날엔 더 심하다 — 가이드 위에서 감속한 카톤은 옆으로 돌아 끼인다.
- 노즈 뒤, 첫 커브 전에 최소 2미터의 직선 구간을 남겨 카톤이 자세를 바로잡을 여유를 준다.
막힘 지점 2: 상류 계량 존
이건 제어 문제다. 완벽한 기계도 구할 수 없다.
- 각 합류 라인에 노즈 전 1–2미터의 축적을 줘라(제로 프레셔 축적이 이상적, 표준 롤러도 가능).
- 방출 로직에 세 가지 철칙을 써넣어라: (a) 노즈 바로 다음 위치가 점유되어 있으면 합류 라인은 대기, (b) 방출할 때마다 다음 방출까지 최소 카톤 한 개 길이만큼 대기, (c) 두 라인이 동시에 요청하면 라운드로빈으로 교대 방출 — 고정 우선순위는 절대 금지. 고정 우선순위는 피크 시 보조 라인을 굶긴다.
- 포토아이 디바운스를 50–100 ms로 설정하라(현장 경험). 너무 짧으면 카톤 진동으로 오작동, 너무 길면 방출 응답이 늦어져 처리량이 죽는다.
- "합류 막힘" 경보를 프로그램하라: 노즈 포토아이가 30초(자사 라인 속도에 맞춰 조정) 넘게 막혀 있으면 두 상류 라인을 자동으로 정지하고 경보를 울린다. 이 경보가 없으면 상류는 막힘에 계속 밀어 넣고, 청소는 세 배로 오래 걸린다.
막힘 지점 3: 센서와 로직
포토아이는 합류부의 눈이다. 눈의 위치가 틀리면 아무리 훌륭한 로직도 장님이 된다.
- "본선 점유" 포토아이는 노즈 다음의 카톤 한 칸 위치에 있어야 한다 — 상류 3미터나 5미터가 아니다. PLC가 필요로 하는 것은 노즈에서의 실시간 상태다.
- 각 합류 라인에는 계량 존 입구에 "방출 요청" 포토아이를 달아라. 입구에 도달해야만 카톤은 요청자로 카운트된다.
- 포토아이 정렬을 일정에 따라 점검하라: 먼지, 테이프 반사, 카톤 파편은 오작동의 가장 흔한 원인이다. 이건 내 가동 당일 밤 체크리스트의 필수 항목이다.
- 프로그램에 수동 모드를 남겨둬라: 피크 시 운영자가 어느 라인이든 강제 방출하거나 홀드할 수 있다. 현장의 현실과 맞닥뜨리고 살아남는 자동 로직은 없다.
세 프로젝트 분량의 고장 지점
먼저, 막힘 한 번의 비용. 하루 15,000건을 출하하는 이커머스 창고의 경우(내 경험상 전형적 규모):
| 항목 | 수치 |
|---|---|
| 막힘당 청소 시간 | 10–20분 |
| 피크 시 하루 막힘 횟수 | 3–5회 |
| 하루 손실 실효 출하 시간 | 약 1시간 |
| 그 시간에 출하 못한 주문 | 약 600–800건 |
| 성수기 길이 | 약 30일 |
30일 × 700건 = 21,000건의 출하 지연. 고객 불만, 캐리어 컷오프 미스, 나쁜 리뷰 — 어느 것도 금액 환산이 쉽지 않지만, 어느 하나도 합류부 수리보다 싸지 않다. 수리는 얼마인가? 각도 재작업 + 축적: $20,000 미만(현장 경험, 라인 규모에 따라 다름). 방출 시퀀스의 순수 로직 변경: 거의 공짜. 내 결론은 확고하다: 합류부 문제는 항상 일찍 고칠수록 싸다.
고장 지점 목록:
- 도면은 30도, 작업자는 "하기 편하다"며 45도로 설치했다. 아무도 검증하지 않았다. 가동 당일 밤에는 각도기로 노즈를 측정하라.
- 포토아이는 설치됐지만 정렬되지 않았다. 첫날부터 오경보, 현장은 짜증 나서 경보를 음소거 — 그 뒤로는 합류부가 막히는지 아무도 몰랐다.
- 방출 로직은 한 라인분만 작성됐다. 다른 라인은 "항상 개방"으로 돈다. 두 상류 라인 모두 방출 제어가 필요하다. 하나는 없는 것과 같다.
- 카톤 크기가 바뀌었는데(예: 표준 케이스에서 특대로) 간격 파라미터를 재조정하지 않았다. 새 카톤 크기 = 합류부 재조정이다. SOP에 넣어라.
- 하류의 첫 스캐너나 계량기가 노즈에 너무 가깝다(1미터 미만). 카톤은 자세를 바로잡기 전에 스캔되고, 1차 통과율은 5–8포인트 떨어진다.
가동 당일 밤 체크리스트: 합류 구간 편
- 각도기로 노즈 각도를 측정하라. 30도를 확인. 사진을 찍어 보관.
- 각 상류 축적 존에 카톤 10개를 올리고 수동으로 방출을 트리거해 균등 간격을 확인.
- "본선 점유" 포토아이를 막고 합류 라인이 대기하는지 확인. 막음을 풀고 1초 이내에 방출되는지 확인.
- 막힘을 시뮬레이션하라: 노즈에 카톤을 손으로 끼우고, 두 상류 라인이 자동 정지하고 30초 이내에 경보가 울리는지 확인.
- 모든 포토아이의 정렬 인디케이터를 확인. 먼지를 닦아내라.
- 현장 슈퍼바이저에게 물어라: 카톤 크기가 바뀔 때 합류 파라미터를 재조정하는 사람은 누구인가? 이름을 적어둬라.
여섯 개를 모두 통과하면 합류부는 진짜 준비된 것이다. 하나라도 빠뜨리면 가동 당일에 전화가 올 것을 각오하라.
Lin Xiao, WMS 구현 컨설턴트 지음
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.