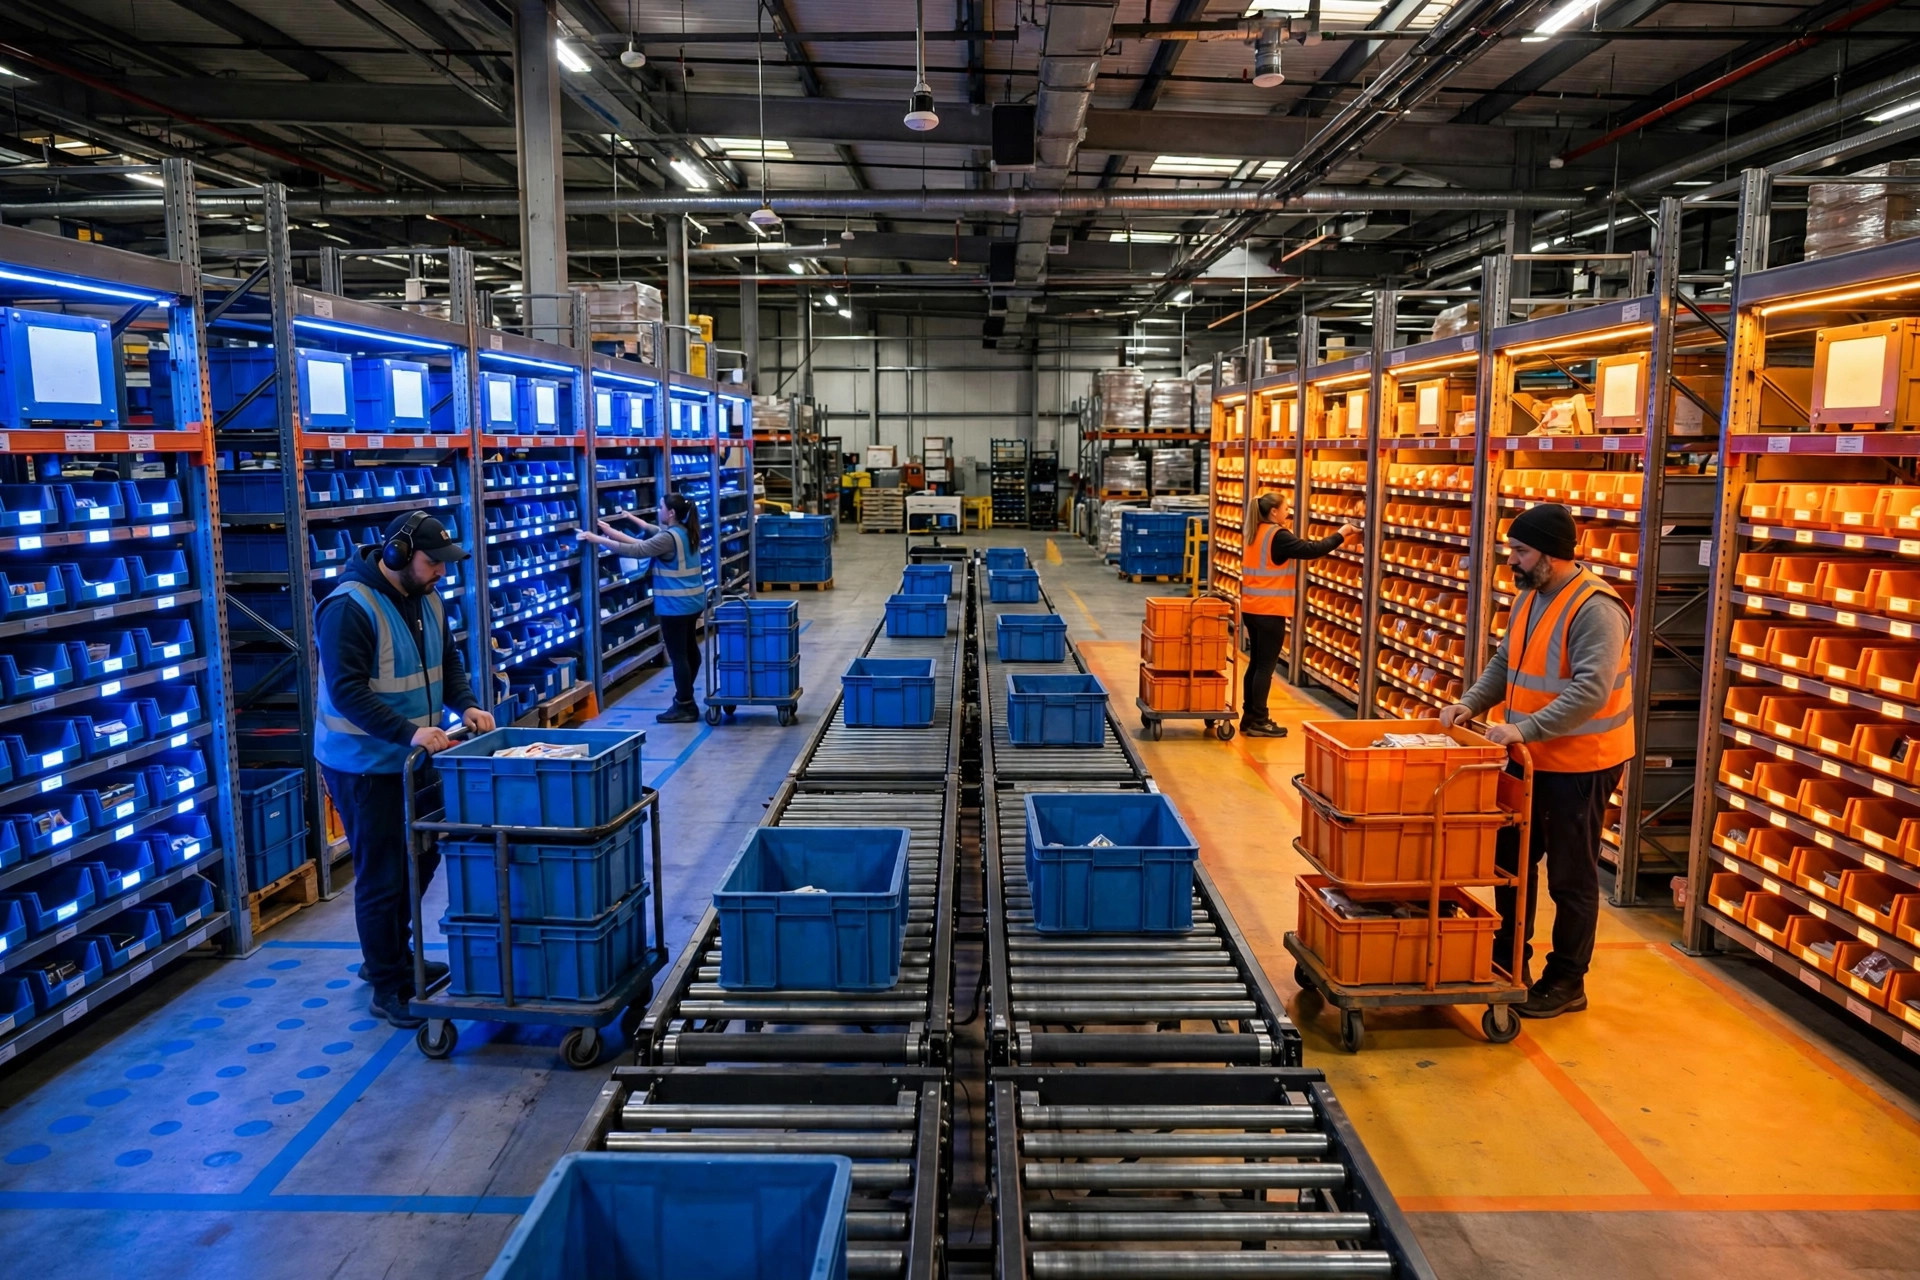
2021年、私は中国東部の自動車部品を扱う3PL倉庫——80,000平方フィート、10,000 SKU以上、1日7,000件以上の注文——のコンサルティングをした。彼らはつい先ほど、ディスクリートピッキングからゾーンピッキングへの切り替えに大金を投じたばかりだった。注文あたりの平均ピック時間は4分強から約2分半に短縮された。オーナーは来訪者全員にそれを自慢していた。
そしてピークシーズンが到来した。集約エリアが2日連続で詰まり、出荷遅延で顧客からペナルティを課され、数か月のうちに彼らはひっそりと元に戻した。
間違ったピッキング方式を選ぶことは、何も選ばないより高くつく。数字で分解してみよう。
両方式は実は1つのことに尽きる:歩くこと
まず仕組みから。ディスクリートピッキングとは、1人の作業者、1つの注文、全ルートを歩いて全ラインをピックすることだ。料理人が1品を最初から最後まで作るようなものだと考えてほしい。品質は追跡可能で、何か問題が起きても誰の責任か明確だ。だが料理人は自分の2本の足でキッチン中を駆け回る。
ゾーンピッキングは倉庫をゾーンに分ける。各作業者は自分のゾーンを受け持ち、そこにあるものだけをピックする。複数注文の商品は集約エリアで合流する。組み立てラインと考えればいい。各自が1つの工程を担い、完成品が最後に出てくる。単位あたりの効率は高いが、「組み立て」という工程を1つ追加したことになる。
ここで重要なデータポイントがある。ピッキング作業では、歩行が通常、総作業時間の半分以上を占める。時間研究をしたことがある人なら、この桁数の感覚は分かるはずだ。だから2方式の本当の違いは1文に尽きる。誰が、どれだけ歩くか。
ディスクリートピッキングでは、作業者は建物全体を歩く。注文あたり100メートル以上は当たり前だ。ゾーンピッキングでは、各自が数十メートル四方のゾーン内を行き来し、注文あたりの平均歩行距離は半分以下に減ることもある。ゾーンの勝ち、だよね?ちょっと待て。節約した歩行時間のうち、かなりの部分は集約に払い戻すことになる。仕分け、検品、全ゾーンの納品待ち。計算は後でやる。
エンジニアに分かりやすい指標を1つ挙げたい。ピック密度だ。100メートル歩くごとに何ラインをピックするか、と考えてほしい。ディスクリートピッキングでは、注文あたりのライン数が多いほどピック密度が高くなる。歩行が元を取るのだ。ゾーンピッキングでは、狭いエリアにとどまるため密度は自然と高いが、集約がその一部を食い戻す。だから「注文あたりの歩行メートル数」を比べるな。総時間——歩行+集約——をライン数で割って比べろ。ラインあたりのコストこそ、実際に比べられる数字だ。
分岐点:あなたの注文はどんな形か
分岐点は設備がどれだけ先進的かではない。注文プロファイルだ。3つの数字。注文あたりの平均ライン数、1日の注文件数、総SKU数。
経験則。注文あたり1–3ライン、1日数千件、10,000 SKU以上——主にeコマースの小物や日用消費財——の倉庫はゾーンピッキングのホームグラウンドだ。注文あたり5+ライン、主に大型商品、1日数百件——自動車部品、産業資材——の倉庫はディスクリートの方が向いている。
| 注文の特徴 | ディスクリート向き | ゾーン向き |
|---|---|---|
| 注文あたりライン数 | 5+ | 1–3 |
| 1日の件数 | 数百件 | 数千件+ |
| SKU規模 | 数千、主に大型品 | 10,000+、主に小物 |
| 件数の変動 | ピーク/谷の振れ幅が大きい | 比較的安定 |
なぜ注文あたりのライン数が重要な数字なのか。ディスクリートピッキングでは、ライン数が多いほど作業者は「ついでに」追加ラインをつかめる。移動コストが薄まるのだ。ゾーンピッキングでは、ライン数が多いほど不釣り合いなほど集約作業が増え、集約のエラー率もそれとともに上がる。8ラインの注文を4つのゾーンに分割すれば、集約担当者は4回別々に届くのを待つことになる。待ちもエラーも、どちらもコストだ。
付随する問いが1つある。どう集約するか、だ。2つの流儀がある。ピック・トゥ・オーダー方式の集約は、各ゾーンから商品を「ピックして」完全な注文にまとめる——注文あたりのライン数が高い場合に良い。プットウォール方式の集約は、商品を棚(キュビー)に「蒔く」——1~2ラインの高件数注文に良い。ゾーンピッキングを選びながら集約方式を間違えれば、エンジンに間違ったトランスミッションを載せたのと同じだ。あの深センの小型家電倉庫?プットウォールに6+ラインの注文を組み合わせた。キュビーが回転しきれず、混乱は倍加した。
ゾーン数も勘ではなく計算だ。経験則はスループットから逆算する。1人の作業者が1時間に1ゾーンで安定して処理できるライン数を求め、総ライン数をそれで割る。1つのゾーンに2人か3人の作業者を詰め込んで同じスロットを奪い合わせれば、ゾーンがないのと同じだ。ゾーンを細かく切りすぎれば集約の待ち時間が膨れ上がる。
ここからは悪口になるが、誰かが言わなければならない。1日500件の作業に対しても「ゾーンピッキング+ピック・トゥ・ライト」を売り込むインテグレーターがいる。あれは偽のニーズだ。2023年、深センの越境小型家電倉庫——6+ラインの注文、3,000 SKU未満——がプットウォール付きのゾーンピッキングに説得されてしまった。集約要員はペースを維持するためだけに4人から12人に増えた。年末の決算。労務費の削減はゼロ、新規設備の減価償却の山、そして翌年にはディスクリート+バッチに戻した。ピック・トゥ・ライトは良い技術だ。間違いは注文プロファイルを見ずに導入することだ。自動化は注文プロファイルを直せない。増幅するだけだ。ピッキングの自動化を買う前に、注文プロファイルのチェックアップをやれ。ゾーンなど最初から要らなかったと気づく倉庫は多い。
保守の罠:集約こそが真のボスだ
ゾーンピッキングの最大の罠はピッキングではない。集約だ。プットウォールのキュビー数、集約エリアの面積、ピッカーに対する集約担当者の比率。どれか1つでも小さければ、上流の高速ピッキングは意味がない。2021年のあの自動車部品倉庫はまさにここで死んだ。稼働後、ピッキング効率は上がったが、集約は旧件数向けの人員のまま、ピークシーズンに埋もれた。
信頼性の計算もある。ゾーンピッキングはコンベア、ピック・トゥ・ライトシステム、集約ロジックが連続稼働することに依存する。直列系であり、信頼性は掛け算になる。99%の稼働率の部品が5つあれば全体はせいぜい95%だ。ディスクリートピッキングでは、1人の作業者が止まっても影響はその人の注文だけだ。故障は隔離される。稼働率やMTBFを計算するときは、単体機器のスペックを見るな。チェーン全体を見ろ。
ディスクリートにも罠はある。ピーク時の通路混雑、ホットSKUの場所での行列だ。だが対処はたいていバッチピッキング+ルート最適化であり、方式の変更ではない。ゾーンの話をする前にディスクリートを90点まで持っていけ。十数か所の倉庫にそう言ってきたが、聞き入れたところは皆コストを削減した。
ディスクリートとゾーンの中間に位置するバッチピッキングにも触れておきたい。似た注文を1つの波にまとめ、全部まとめてピックしてから仕分ける。相乗りと考えればいい。同じ方向の人が車を共有し、歩行コストが分散される。注文あたり3–5ライン、中程度の件数の倉庫では、ディスクリート+バッチの方が中途半端なゾーン構成に勝つことが多く、集約エリアには一切手を付けない。
そして誰も見積もらない消耗品。ライトモジュール、コンベアローラー、スキャナのバッテリー。提案書では1行で済まされるが、運用初年度に請求書が送られてくる。保守の罠は見積書の外にいつもいる。
投資に見合うか?この1つの数字を見ろ
インテグレーターの話は聞くな。3つの数字を出せ。直近90日の注文あたりライン数、1日の注文件数、総SKU数。注文あたりライン数が3以下、1日の件数が数千件で安定——ゾーンピッキングは真剣に検討する価値がある。どれか1つでも外れれば、まずディスクリート+バッチを天井まで持っていけ。
チェックアップの精密化を1つ。注文あたりライン数は平均ではなく中央値を使え。50ラインの注文が一握りあるだけで平均は膨れ上がる。ピークが実際に何日続くか確認しろ。1日や2日のスパイクではゾーン設備は正当化できない。そしてアクティブSKU比率を見ろ。30%がアクティブか90%がアクティブかではまったく違う倉庫だ。3つの数字がすべて基準をクリアして初めてゾーンの話をしろ。1つでも外れれば、まずディスクリートを最適化しろ。
投資に見合うかはこの1つの数字に尽きる。注文あたりのライン数だ。まず診断、次に処方——逆は決してない。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。