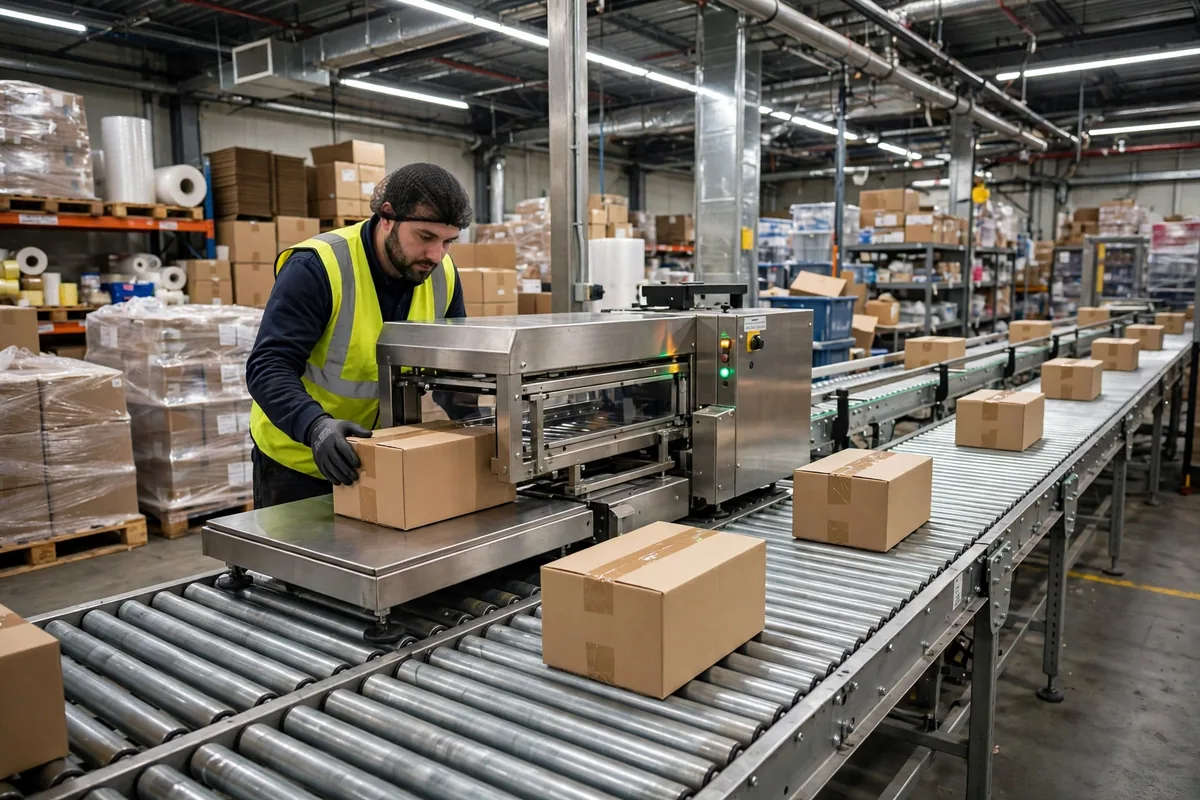
倉庫梱包におけるキャッチウェイイングは、まったく複雑ではありません。カートンを封する前に秤に載せ、重量がシステム上の理論重量と合わなければ、そのカートンを引き抜いて確認します。梱包ラインのセキュリティゲートのようなものです。設置は安く、不足出荷が建物を出る前に止める最後のチャンスです。多くの倉庫は、ラインの末端に秤を置くよりも、サンプリングで注文をチェックする人をもう一人雇う方を選びます。その計算は逆だと思います。
私が自分の目で見た場面があります。仮の例ですが、家庭用品を扱うEC倉庫で検査ラウンドをしていたときのことです。一日6,000件以上の注文を処理し、検証は手作業のサンプリングで行われていました。50件につき一件の注文をチェックする方式です。ちょうどピークセールの最中、サンプリングチームが遅れ、シャンプーのボトルが一本入っていないカートンが、そのまま封をされて出荷されてしまいました。顧客が苦情を出し、倉庫は注文を返金し、プラットフォームは出荷エラーとして記録しました。あとで原因を追うと、欠けていたボトルは400グラムを少し超える重さで、普通の検証用台秤があればその場で気づけたはずでした。手作業のサンプリングでは、見つかる確率は五十分の一でした。キャッチウェイイングが止めるのは、珍しいエラーではありません。愚かで頻繁なエラー、つまり不足出荷を止めるのです。
倉庫梱包におけるキャッチウェイイング:実際に何を防ぐのか
倉庫梱包におけるキャッチウェイイングは、三種類のエラーを防ぎます。一つ目は不足出荷です。ピッキングで商品が抜けた、あるいは一つ多く取ってしまった場合、重量ですぐに分かります。二つ目は誤った商品です。サイズの違う似た商品をピックしてしまった場合、たとえば小さいボトルの代わりに大きいボトルを取った場合、重量がはっきりとずれます。三つ目は梱包の異常です。緩衝材が不足していたり、ギフト用の挿入物が二重に入っていたりすると、重量がまたずれます。この三つのうち、不足出荷が最も痛手です。箱を開けた瞬間に顧客が商品を数えるからで、そこから苦情が生まれるのです。
ここが直感に反する点です。秤量の最大の価値は、不良カートンを止めることではありません。ピッキングが実際にどこで間違っているかを教えてくれることです。多くの倉庫は秤をアラームとしてしか使いません。ブザーが鳴れば誰かが箱を開け、鳴らなければ誰も忘れてしまいます。私は、秤量アラームはすべて記録するように伝えています。どの商品コードか、どのロケーションか、どのピッカーか、何グラムずれたか。そのデータを一か月集めれば、パターンが自ずと見えてきます。仮の例ですが、先ほどの家庭用品倉庫はまさにこれを実行し、重量アラームの六十パーセントが、わずか三つの商品コードから来ていることを発見しました。包装が似ていて、重さもほぼ同じ商品でした。倉庫はその三コードのロケーションラベルを色分けラベルに交換し、一か月でアラームは半分に減りました。秤は安いハードウェアです。そこから得られるデータは、ハードウェアよりも価値があります。
秤の選び方:スループットを殺さないキャッチウェイイング
選定は、まず線引きから始まります。検証用台秤とインライン式チェックウェイジャーはまったく別のものです。間違った方を選ぶのは、何も設置しないより悪いことです。台秤は手で載せます。精度が高く、コストが低く、設置面積が小さく、量がほどほどでカートンサイズがばらばらのラインに合います。インライン式チェックウェイジャーはコンベヤ上にあり、通過するカートンを一つずつ秤量します。量が多く、カートンがかなり均一なラインに合います。線引きはスループットです。仮の例ですが、一時間に300件未満の単一ラインなら台秤で十分です。その数を超えると、手で載せる動作がボトルネックになり、インライン秤量の方が割に合うようになります。
精度と速度はトレードオフの関係にあり、両方を最高にすることはできません。台秤は一般的に数十グラム単位で読み取ります。家庭用品、衣料品、小型家電には十分です。ただし、商品自体が十数グラムしかない場合、数十グラムの分解能では一個の欠品を検出できません。より細かい秤が必要になり、価格も保守コストも上がります。インライン式チェックウェイジャーは動的精度で評価されます。カートンはベルト上を移動しながら秤量され、速く動くほど精度は悪くなります。速度設定に触れる前に、許容値を何にするか自問してください。そして、仕様書だけで買わないでください。自分のカートンを持ち込み、満たしたカートン十個を秤に通し、読み値が安定するかを確認してから契約してください。
三つのアプローチを並べて比較します(仮の例):
| アプローチ | 一回あたりのコスト | 検出できるもの | スループットへの影響 | 適している場合 |
|---|---|---|---|---|
| 手作業サンプリング | 低い | サンプリングした注文のみ | ほぼなし | 少量、低単価の注文 |
| 台秤、100%検査 | 中程度 | すべての重量異常 | 一件あたり数秒の追加 | 中量、カートンサイズがばらばら |
| インライン式チェックウェイジャー | 設備コストが高い | 全数検査、追加の人手なし | ラインをほとんど遅くしない | 大量、カートンが均一 |
私の助言はこうです。量がインラインのしきい値に達する前に、台秤による全数検査から始めてください。台秤は倉庫梱包におけるキャッチウェイイングで最も費用対効果が高く、多くの倉庫はこれを飛ばしてインライン秤量に直行し、台秤とほとんど変わらない結果のためにはるかに多くのお金を使っています。そこにこそ擬似需要があります。台秤の量のラインが全自動チェックウェイジャーを買う必要はなく、機械は一日の半分遊んでしまいます。
誤検出と見逃し:キャッチウェイイングが迫るトレードオフ
重量許容値をどう設定するかは、キャッチウェイイングで最も議論を呼ぶ問題です。きつく設定しすぎると、誤検出がラインにあふれます。検証担当者が箱を次々と開けることになり、スループットは崩壊します。ゆるく設定しすぎると、見逃しがすり抜け、秤は飾り物になります。両方をゼロにすることはできません。受け入れられるバランスを選ぶのです。
方法はシンプルです。数値を決める前に、二週間分のデータを取ってください。仮の例ですが、通常の出荷カートン2,000個を秤量し、理論重量と実重量のばらつきを見て、通常注文の九十パーセント以上をカバーする位置に許容値を設定します。梱包材のばらつきも数値に入れてください。カートンのロットが違えば、緩衝材も違い、重量はそれに合わせて変動します。だから許容値にはその分の余裕が必要です。そして一度決めたら、永遠に固定ではありません。四半期ごとに見直してください。商品構成が変わったり、包装が変わったりすれば、許容値もそれに合わせて動きます。
誤検出には、それ専用の標準手順が必要です。カートンを開け、原因を見つけ、記録し、再秤量して確認します。仮の例ですが、ある倉庫では、誤検出の三十パーセントがピッキングミスではなく、単なる緩衝材の入れすぎだったことが分かりました。そうしたカートンに必要なのは記録であって、全面的なやり直しではありません。誤検出を原因別に分類すれば、検証担当者の作業量は減り、スループットは維持されます。
さらに、保守の落とし穴があります。秤は定期的な校正が必要です。台秤は少なくとも月に一回校正します。インライン秤はメーカー推奨の間隔に従います。感覚で判断してはいけません。仮の例ですが、台秤が六か月間校正されていなかった倉庫を見たことがあります。ゼロ点が50グラムの許容値に対して80グラムずれていて、秤が問題だと誰も気づく前に、誤検出率は倍になっていました。秤は安く、校正用分銅も安い。お金がかかるのは、誰も校正を覚えていないことです。校正を設備チェックリストに書き込み、シフトの引き継ぎに結びつけて、忘れられないようにしてください。
お金に見合うでしょうか。一つの数字を見てください。不足出荷に毎月払っている金額、返金、苦情対応、失った顧客と、秤一台と検証担当者一人のコストを比べてください。仮の例ですが、家庭用品倉庫はその計算をした結果、月々の不足出荷コストが、検証用台秤二台の価格とほぼ同じだと分かりました。秤は二か月で元が取れました。倉庫梱包におけるキャッチウェイイングはハイテクではありません。梱包ラインで最も安い品質ゲートであり、これを設置すれば、不足出荷は出荷前に少なくとももう一度、見つかるチャンスが得られます。
Da Liu(自動化エンジニア)著 英語版からの翻訳。内容に相違がある場合は英語版を優先します。