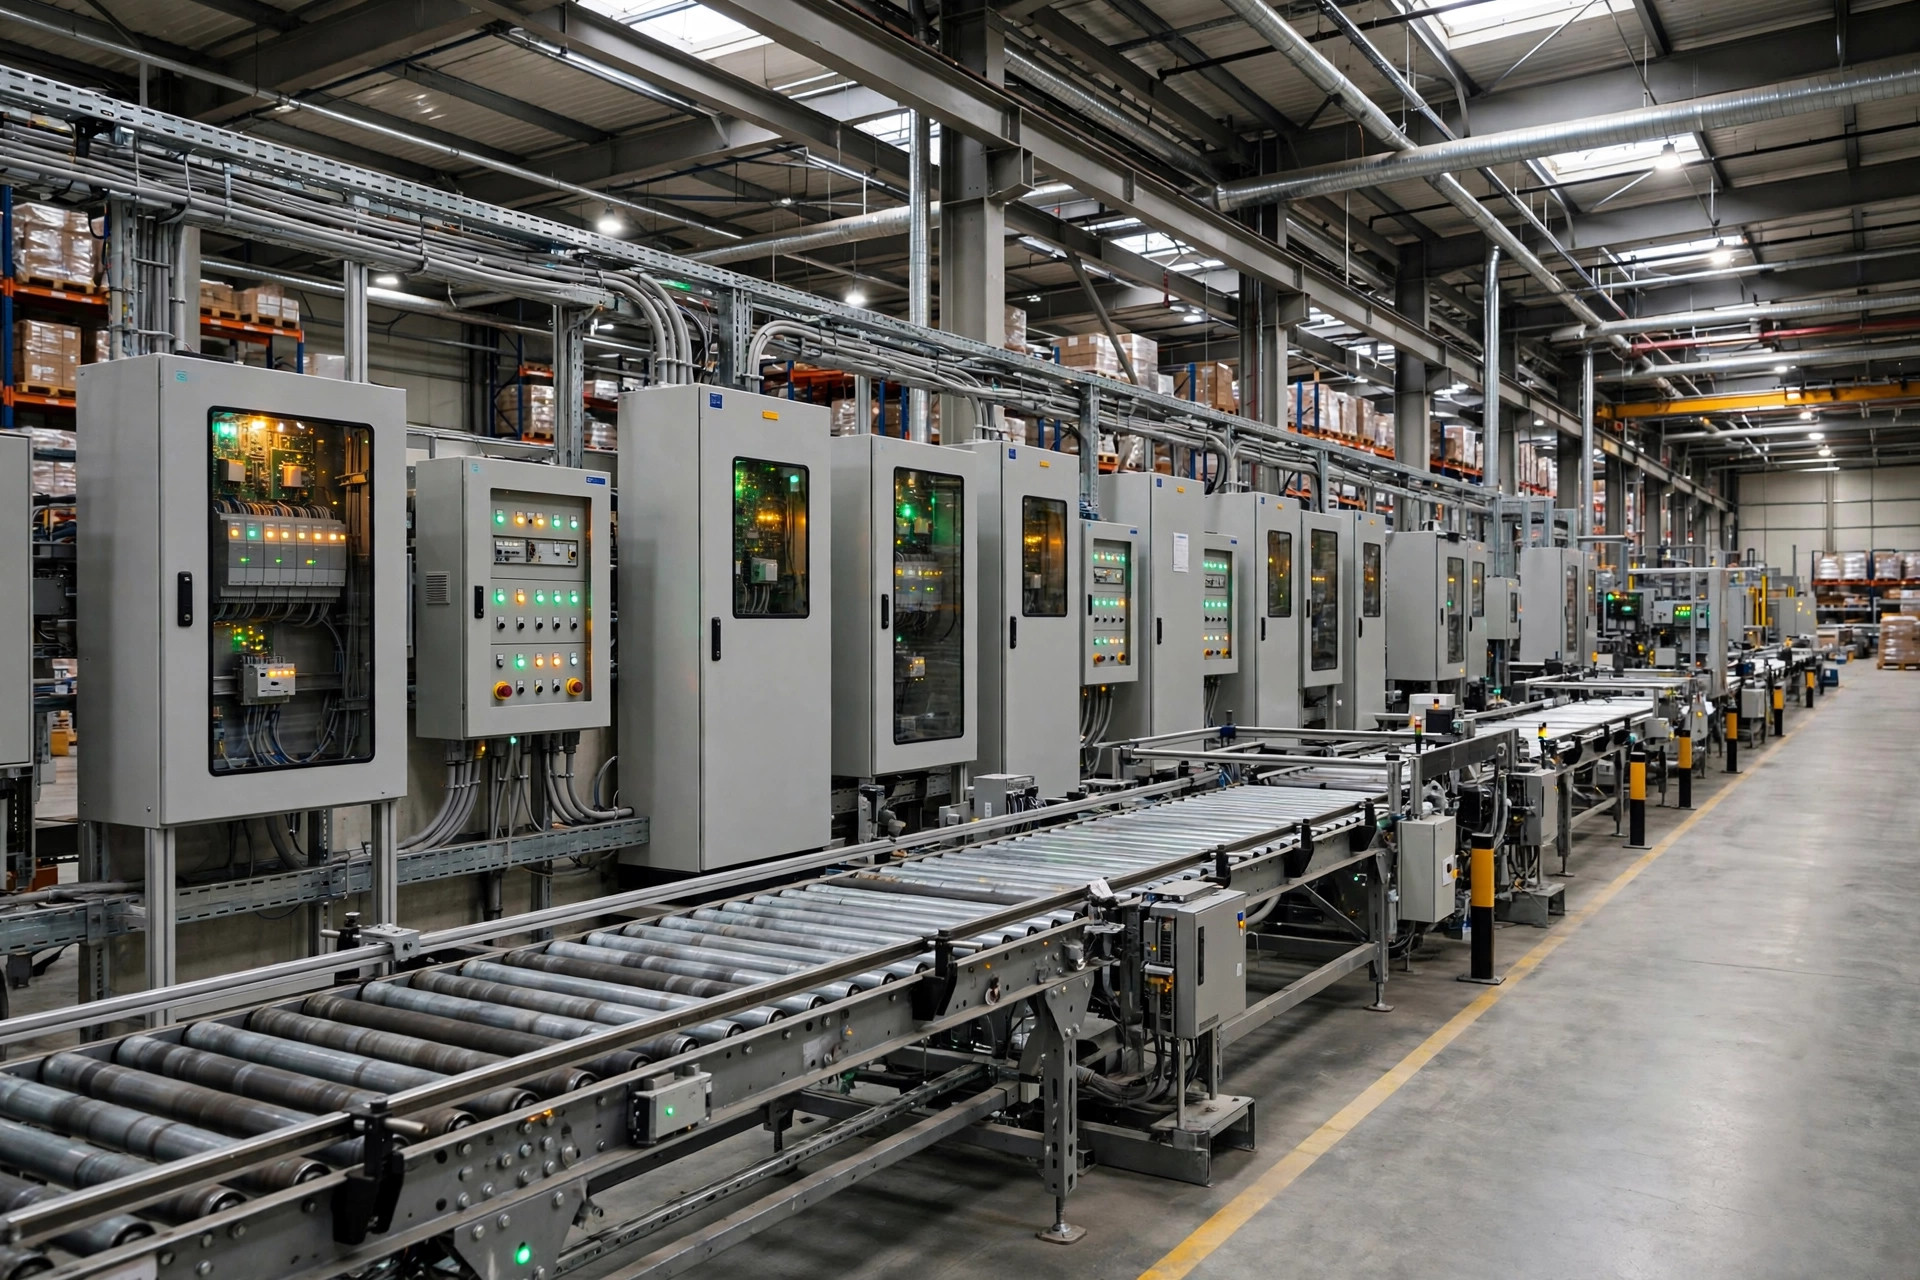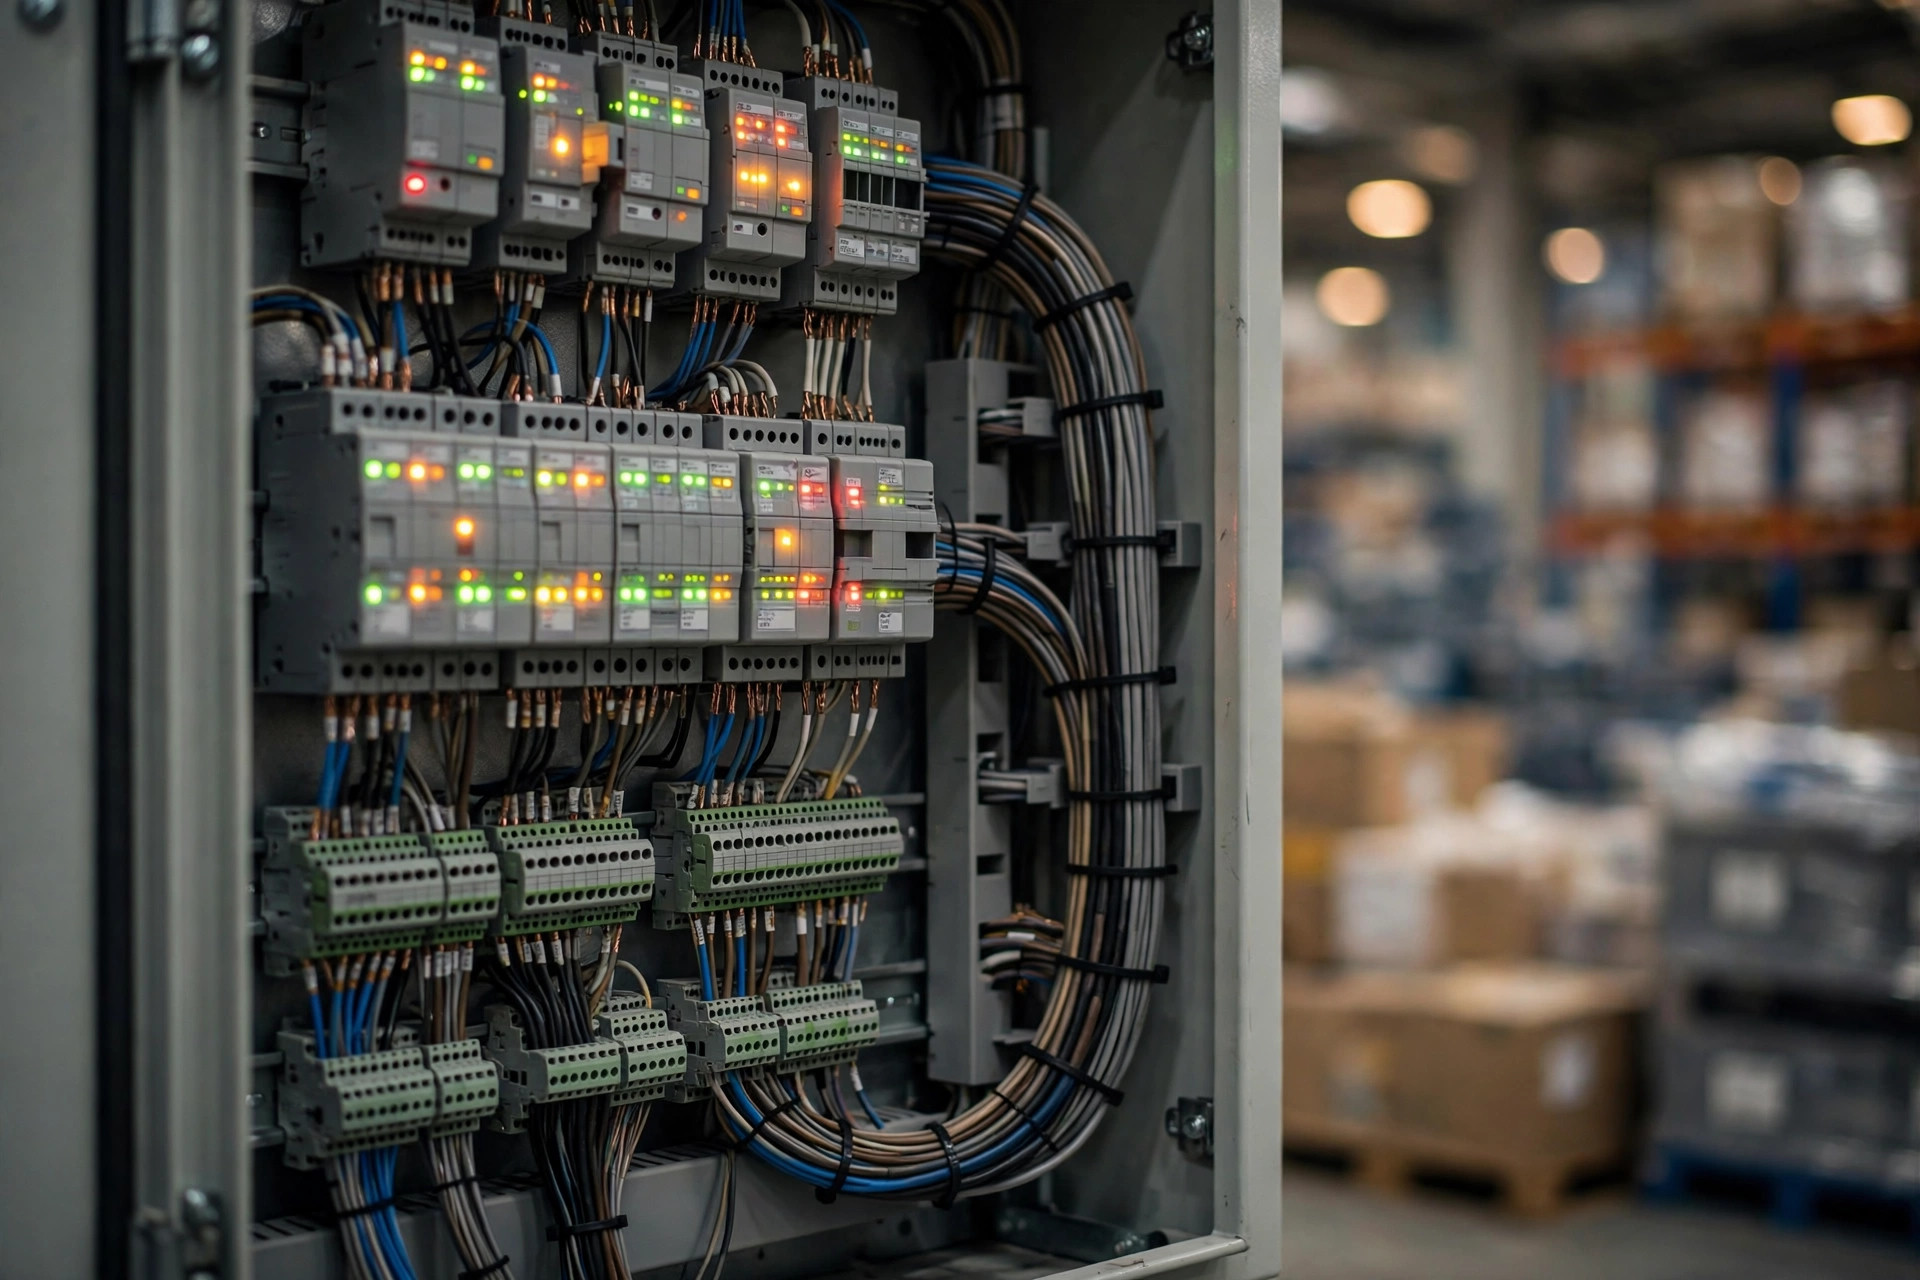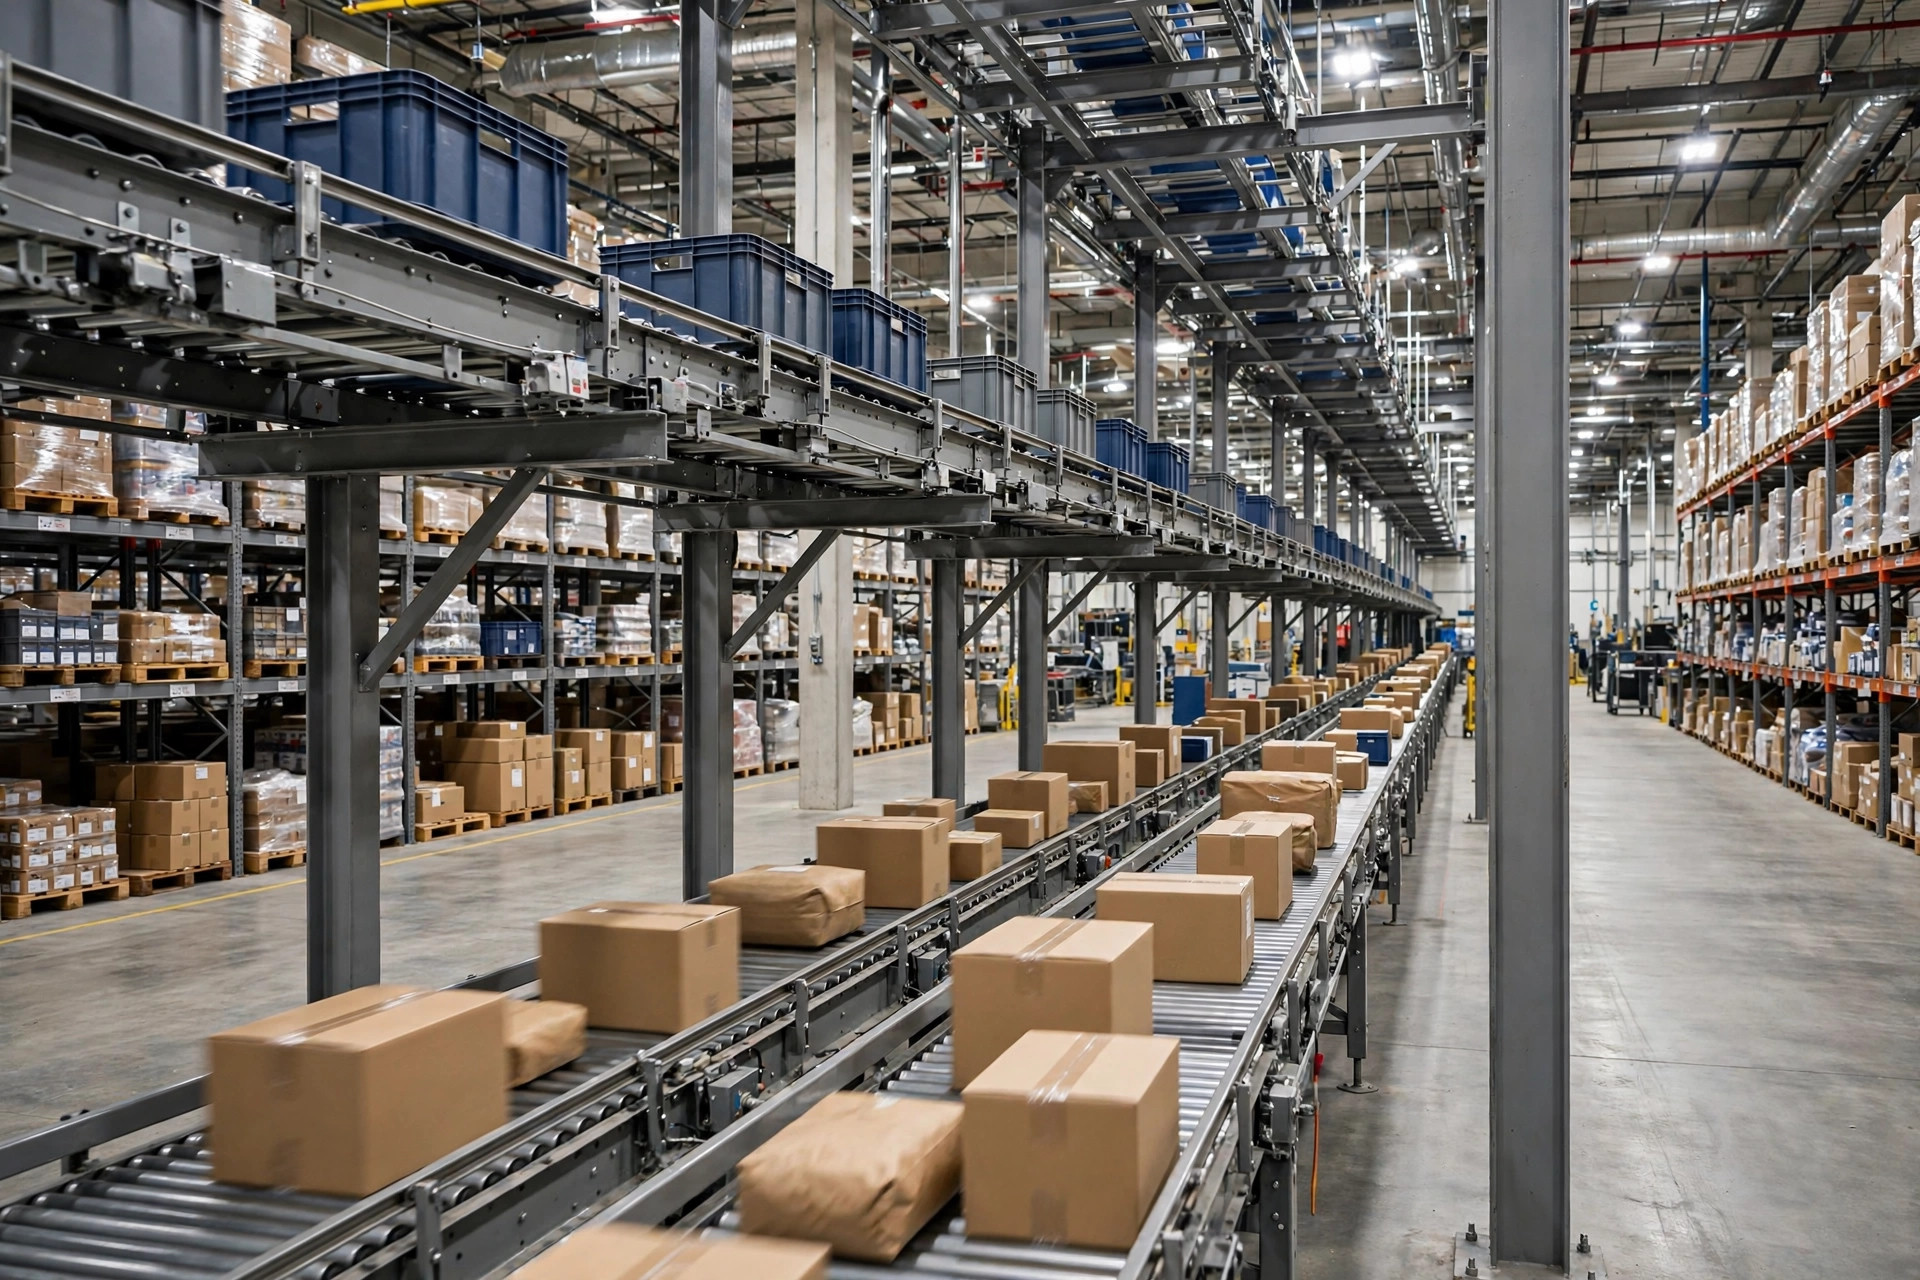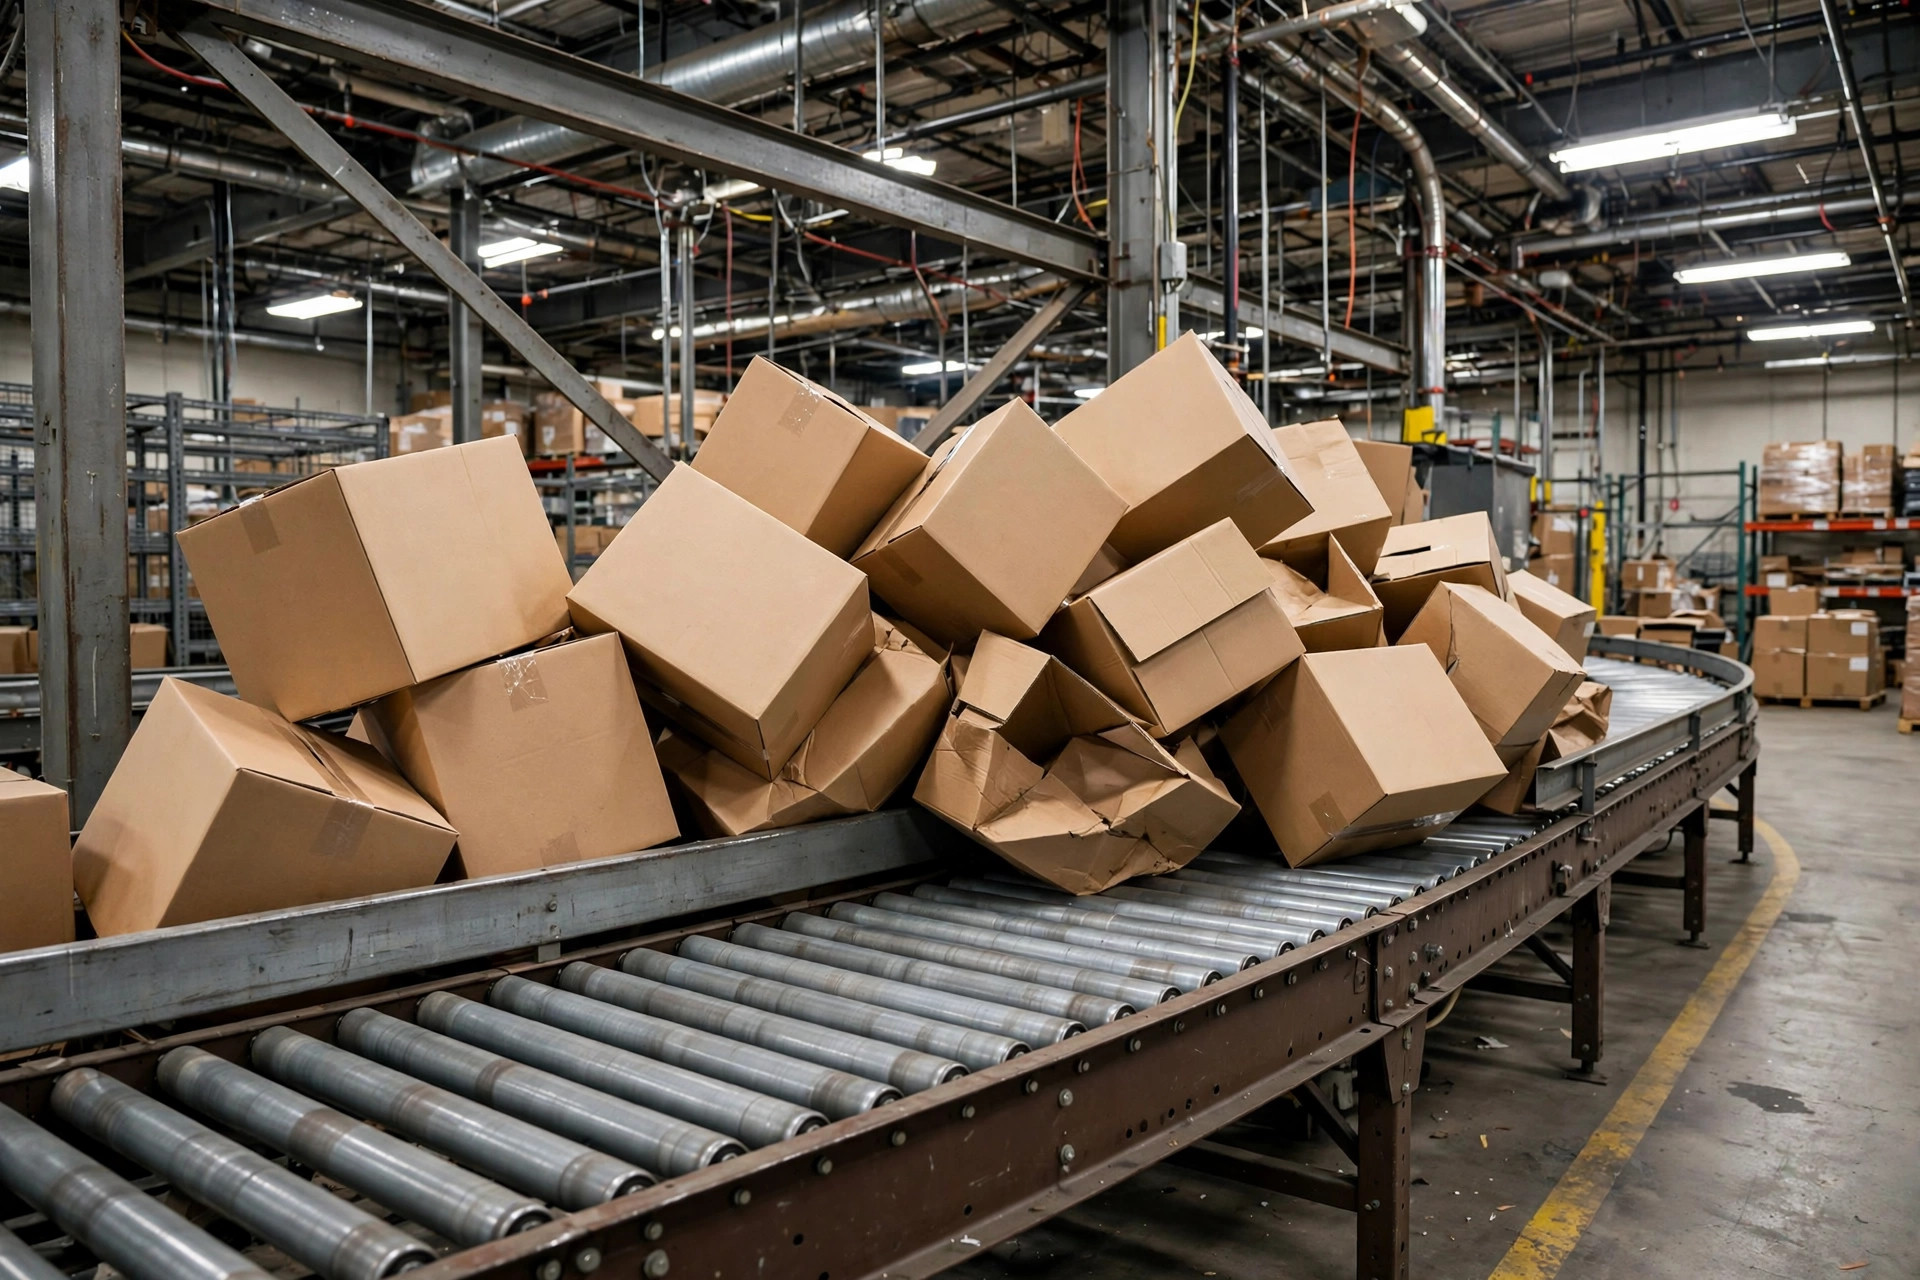
オンタリオのeコマース倉庫には、毎週水曜日に詰まるカーブがありました。同じ場所、同じ惨状です。私が関わるようになった頃には、夜勤のリーダーは決まった手順を持っていました。はしごに登り、段ボールを一つずつ引き離し、ラインを再起動し、WCSパネルにまた「JAM B-07」と記録するのです。システムはアラームを出してはいました——しかし詰まりがすでにがっちり固まった後のことで、アラームのたびに誰かをはしごに登らせる必要がありました。これが、私が訪れるほとんどの倉庫におけるジャム設定の実態です。検知はあるけれど調整が粗すぎる。自動クリアはあるけれど、誰も有効にする勇気がない。WCSはジャムにうまく対処できますが、信号と深刻度ティア、自動クリアの境界を正しく設定できてこそです。
光電、電流、蛇行:どの信号が本当にジャムを宣告するのか?
WCSは3種類の信号でジャムを検知します。第一に光電式:設定時間より長く段ボールが光束を遮ればジャムです。安価で直感的ですが、死角は小物と半透明の包装で、半分遮られた光束がちらついて最も苛立たしい誤報を生みます。第二にモーター電流:詰まった駆動部は電流スパイクを出します。実際のジャム発生時には信頼性が高いですが、死角はアキュムレーション式ローラーコンベヤで、スリップするローラーが電流を平坦に保ちながら段ボールが山のように積み上がっても、システムはすべて正常だと思い込んでいます。第三にベルト蛇行スイッチ、主にベルトコンベヤ用です——ベルトの蛇行は通常、何かが挟まっていることを意味します。
私の標準設定:光電式を主信号、モーター電流をクロスチェックにします。単一の信号では「疑い」フラグ止まりで、確定ジャムには両方が必要です。この組み合わせで誤報率は一桁下がります。電流信号を信頼する前に、ベースラインを取ってください。同じ区間を無負荷、半負荷、全負荷でそれぞれ30分ずつ運転し、電流カーブを記録します。ロックドローター電流は通常、全負荷運転電流の2倍以上なので、1.5倍の閾値なら実際の焼き付きを捉えつつ、通常の登坂をジャムと誤認しません。多くの立ち上げチームはこれを省略してモーター銘板定格を固定閾値に使い、誤報とジャム見逃しの両方を招いています。センサー配置も重要です。カーブ入口に一対、出口に一対、真ん中に一対。コスト節約のために一対しか付けないインテグレーターが多く、その場合はジャム位置が「この区間のどこか」までしか分からず、技術者が探し回ることになります。
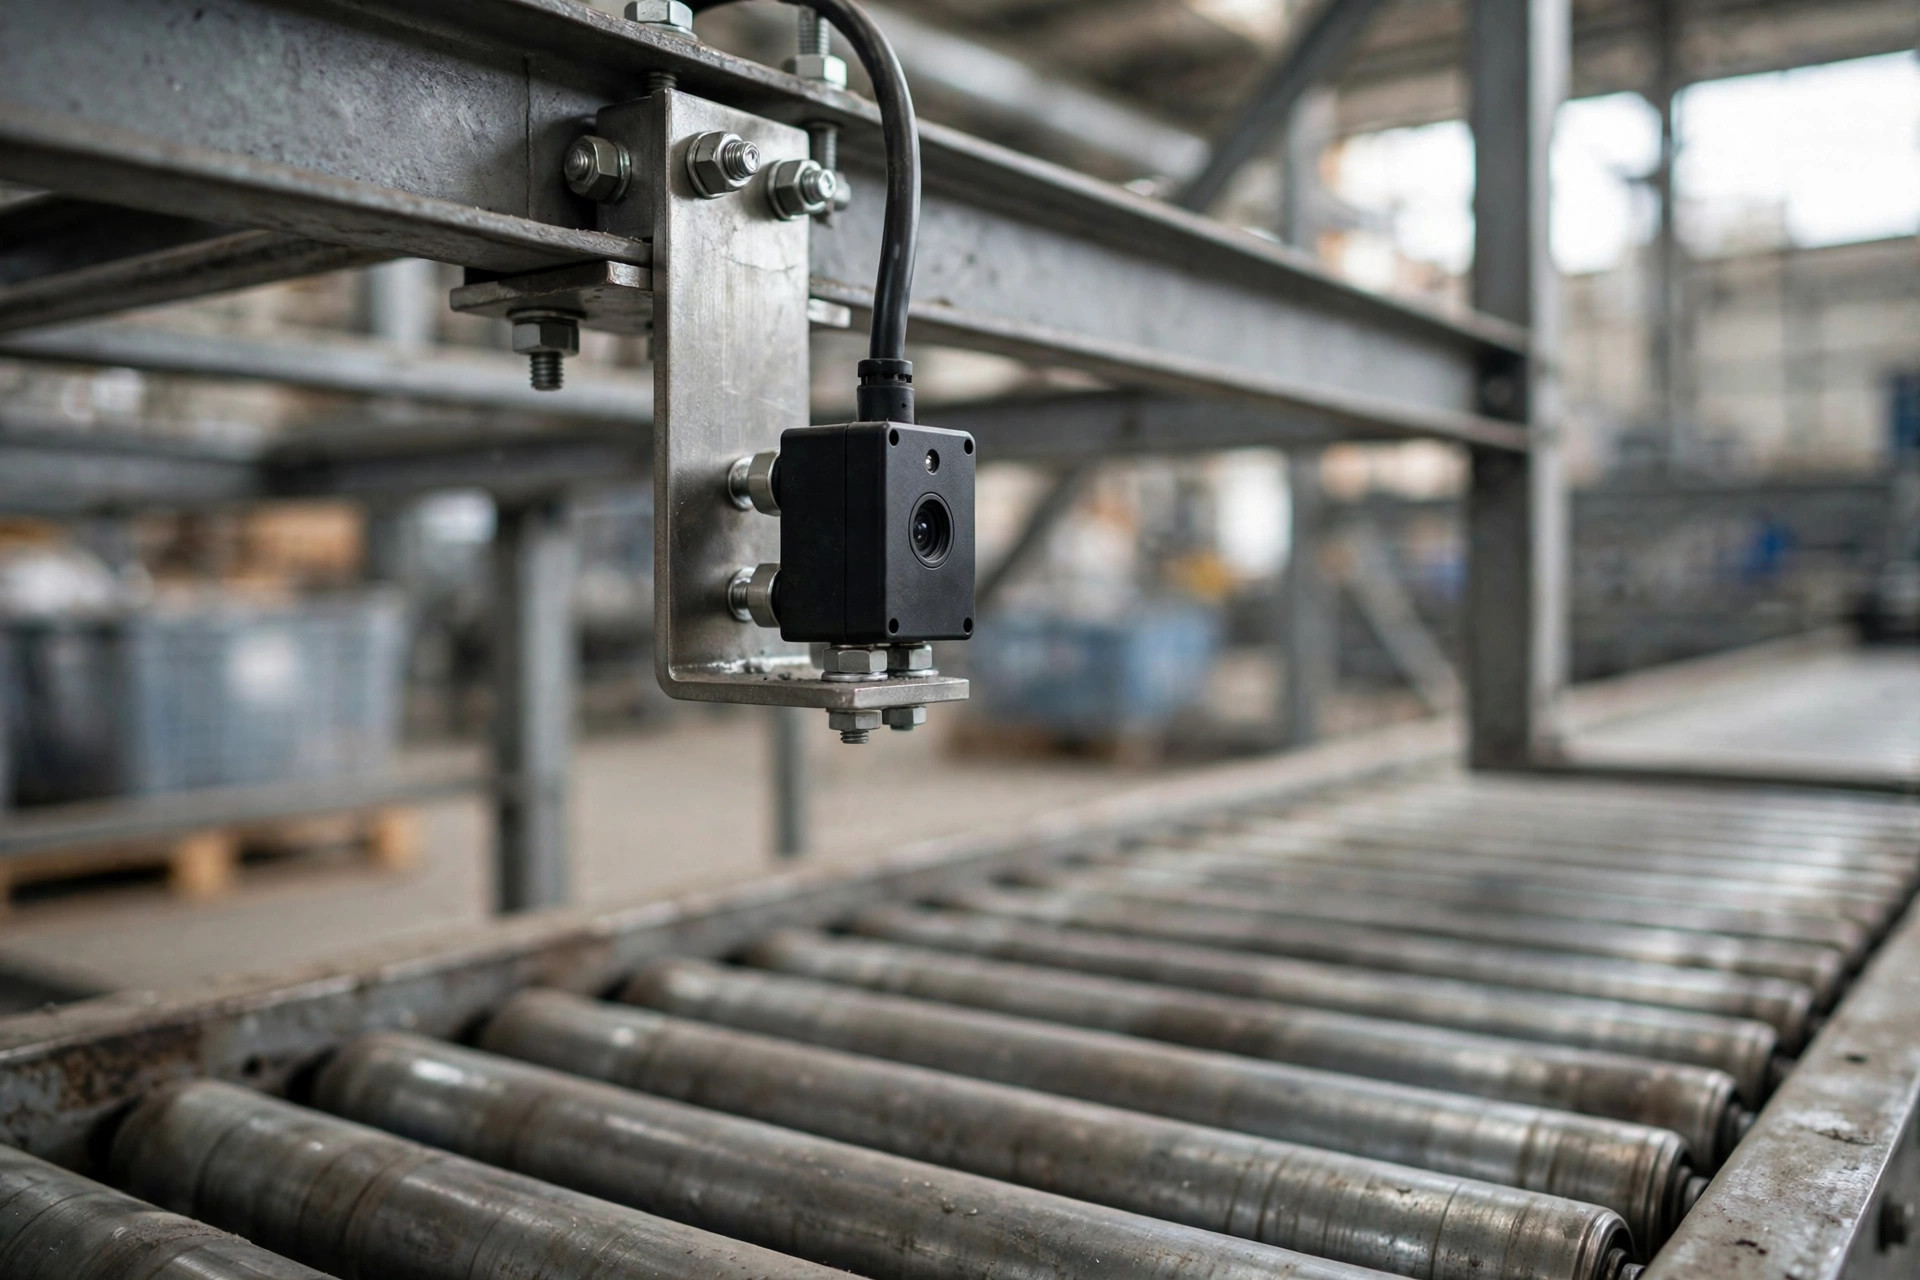
もう一つの小さな罠:光電の光束は、最小の段ボールの高さに合わせてください。大物用に設置した光束は小箱が下をすり抜け、システムは区間を空きと読み取り、製品が目に見えないまま積み上がり続けます。
警告、停止、自動逆転:深刻度ティアはいくつあれば十分か?
私は3つのティアを使います。ティア1は警告:ジャム疑い、通知のみでラインは運転を続け、制御側が確認します。ピーク時には1ラインで1日に数十件の警告が出ますが、その9割は誤報です——1件ごとにラインを止めればスループットは半減します。ティア2はライン停止:ジャム確定、区間全体が停止し、人の介入が必要です。ティア3は自動逆転クリア:モーターを数秒逆転させ、挟まった段ボールを吐き出させます。
議論が始まるのはティア3です。自動逆転を有効にするのは、次の4条件が同時に満たされる場合だけです。直線区間(カーブ不可、登坂不可)、低速ゾーン、軽量で壊れにくい製品、標準サイズの段ボール。この条件では、短い逆転で軽く挟まった段ボールが10回中9回外れ、はしご登りを1回省けます。
手動にすべきなのはいつか?カーブ、登坂、合流点——ここでは自動逆転を絶対に有効にしません。カーブでは製品が斜めに挟まっていて、逆転は締め付けを強めるだけです。登坂では、逆転で製品が下に向かって滑り落ち、下に立っている人にぶつかります。そして2種類の製品は常に手動です。壊れやすい品と重量物(1個あたり25kg超)です。痛い教訓を一つ。2024年、オンタリオのホームグッズ倉庫ではライン全体で自動逆転がデフォルト有効になっていました。陶器製インテリアのパレットがカーブで挟まり、システムが3回逆転して、段ボール3箱が押し潰されました——2,000ドル超の製品損害に、曲がったローラーブラケットが1つ。同日、カーブ区間の自動クリアは恒久的に無効化され、直線区間にのみ残りました。
自動クリアのガードレール:試行回数、時間、手動へのフェイルオーバー
自動クリアが許可される場所でも、3つのガードレールが必要です。第一に、逆転試行を2回までに制限します。2回逆転して外れなければ軽いジャムではなく、それ以上逆転すれば製品をさらに強く潰すだけです。第二に、1回の逆転は3〜5秒に抑え、それ以上はしません。第三に、2回失敗したら手動にフェイルオーバーし、その区間の自動クリアを30分間ロックアウトします。システムと技術者が制御を奪い合うのを止めるためです。
そして設定は製品別・区間別に行い、ライン一括では行いません。ラインの直線部は段ボールを流し、カーブ部も段ボールを流しているかもしれませんが、カーブ部の自動クリアはオフのままです。WCSではポリシーを区間単位で割り当て、ライン単位では絶対にしません——WCSを初めて設定する人がまずハマる罠がこれです。
私が最も誤設定を目にするパラメーター:ジャム確定タイマーです。多くのインテグレーターは工場出荷の2〜3秒のままにしています。ピーク時にはカーブで段ボールが一瞬積み重なり、システムがジャムを宣告し、ラインが1日に何度も止まるようになり、作業員は最終的にアラームをミュートします——そして本物のジャムが来ても誰も聞きません。逆に長すぎる設定、10秒を超える設定では、製品がすでに変形しているのにシステムはまだ「確定中」です。私の出発点:その区間の通常の最長滞留時間を取り、50%のマージンを足し、そこから下向きに調整します。万能の答えはありません——段ボールサイズ、ライン速度、カーブ半径によります。他人のタイマー値を真似するのは、他人の靴でレースを走るようなものです。
最後にもう一つ言っておきたいこと:ジャム検知はコンベヤラインにおける最も安い稼働率の保険です。ハードウェアはピーク期の1回の停止より安く、設定作業は数時間の真面目なテストで済みます。ジャム検知なしで回しているラインは節約しているのではなく、請求を先延ばしにしているだけです——請求書は必ずピーク期の午前2時に届きます。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。