結論を先に述べます。倉庫の隔離保留在庫管理は3つの要素からなる1つのルールに支えられており、どれか1つでも欠ければ遅かれ早かれ問題が起きます。システムで在庫をロックし、物理的に分離し、すべての判断の痕跡を残すことです。品質管理がリリースしていない商品は、決して利用可能在庫として数えてはならず、現場で合格品と混ぜてはならず、すべてのリリース、返品、廃棄について、誰が承認し、いつ、どのような証拠に基づいたかを記録しなければなりません。
倉庫の隔離保留在庫管理がシステムステータスを設定する方法
私はこのミスを3回見てきましたが、いつも同じ始まり方をします。受入担当者が時間を節約するために商品を良品在庫として記録し、品質管理は後で片付けるつもりでいるのです。すると営業はシステム上に在庫があるのを見て受注します。倉庫がピッキングに行くと、商品はまだ隔離状態にあり、動かせません。注文は遅れ、顧客は不満を訴え、経理は帳簿を照合できなくなります。
正しい手順は、受入時に隔離ステータスを作成することです。すべての受入明細にはステータスが付きます。隔離、合格、保留、廃棄のいずれかであり、ステータスは承認された経路に沿ってのみ移動できます。隔離在庫は利用可能数量に数えず、注文に引当てできず、棚卸でも合格在庫として数えませんが、実物総数には数えなければならず、そうすることで帳簿から商品が忽然と消えることがなくなります。保留は隔離より厳格です。不合格サンプル、顧客苦情の対象ロット、仕入先の是正通知はいずれもまず保留を引き起こします。保留在庫のリリース権限は品質責任者のみに属します。一般の倉庫スタッフはリリースボタンすら目にすべきではありません。
2023年の夏、中国東部の食品倉庫が新規仕入先から調味料800ケースを受け入れ、サンプリング中に外装の破損した2ケースを発見しました。スタッフは800ケース全数を隔離し、利用可能数量は直ちにゼロになり、営業はその日のうちに当該品目の受注を停止しました。3日後、品質管理は780ケースをリリースし、破損した20ケースを廃棄に回しました。帳簿と現場は一回で一致し、過剰販売は1件もありませんでした。最初の選択を逆にすれば、コストは明らかです。未リリース在庫に対する3日分の受注はすべて、遅延と謝罪を必要としたでしょう。
倉庫の隔離保留在庫管理が現物を物理的に分離する方法
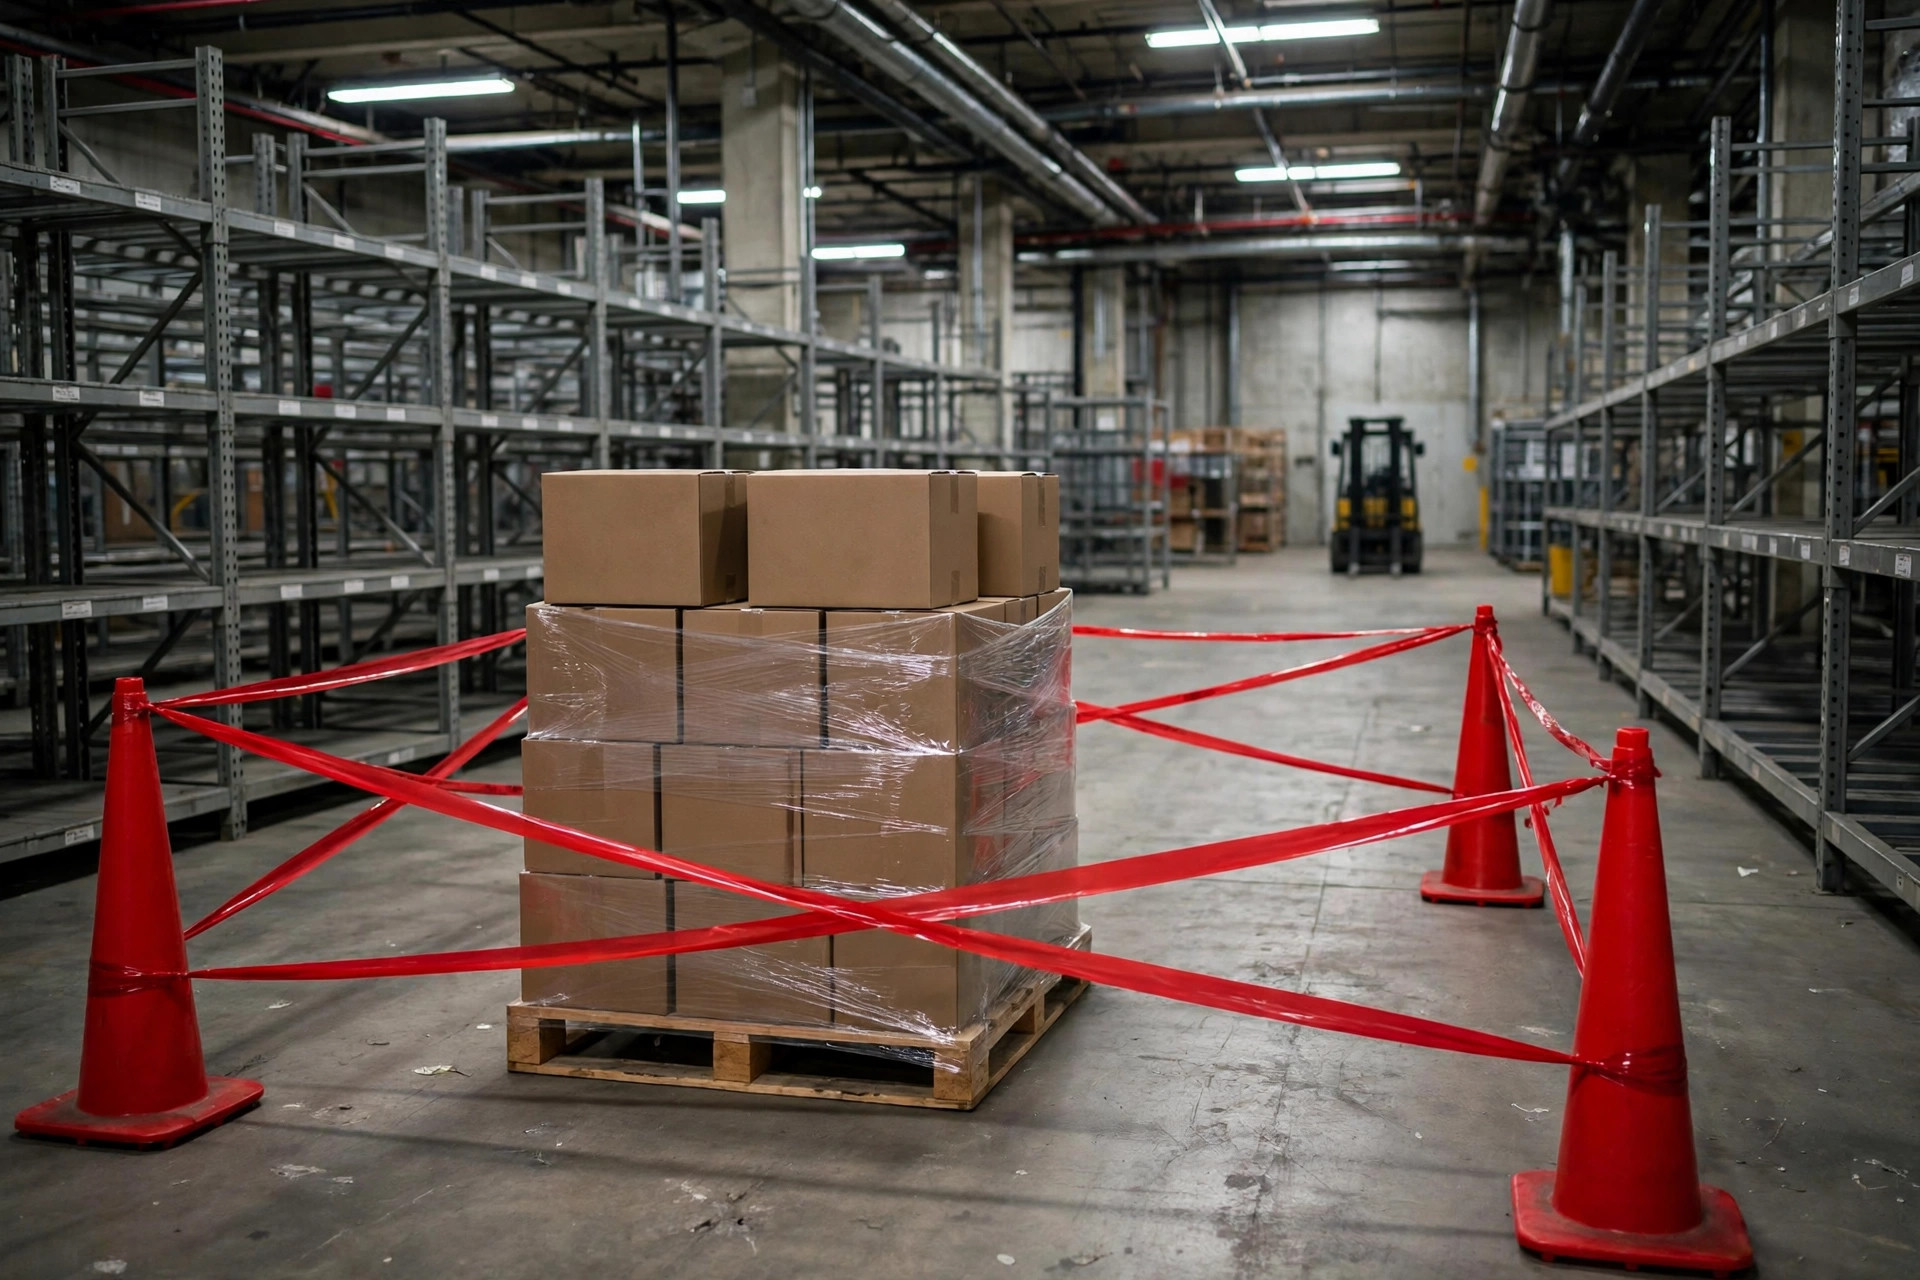
システムのロックだけでは不十分です。現物そのものが離れていなければならないからです。標識のある隔離エリアを設け、できればフェンスで囲むか床に明確なラインを引き、入口に看板を掲げ、すべてのパレットに隔離ラベルを貼ります。各ラベルには4つの情報が必要です。品名、ロット、数量、受入日です。どれか1つでも欠けたラベルは分離失敗とみなします。隔離エリアと良品在庫の保管場所の間にはグレーゾーンがあってはなりません。商品を「後で移動する」ために通路に置いてはなりません。通路にある商品は、まさに誰かが習慣でピッキングしてしまう商品だからです。
専用の部屋がない小規模倉庫でも、うまくやることはできます。ラックの固定した1列を隔離ラックとして確保します。大切なのは、場所が固定され、ラベルが統一され、現場の全員がそのラックの商品は動かさないと知っていることです。最悪の習慣は「このロットはとりあえず空きスロットに入れておく」ことです。空きスロットは増え続け、隔離品は倉庫中に散らばり、回収に半日かかり、棚卸は推測作業になります。
リリース、返品、廃棄:3つの別々のライン
リリース:品質管理が結果を報告した後、システムでロット単位にリリースします。帳簿の移動の前に、リリース数量、ロット、検査報告書番号が一致することを確認します。部分リリースは一般的です。ロットの合格部分をリリースし、不合格部分は保留したままにします。システムはロット単位の数量分割に対応しなければならず、混合ロットに対する全部か無かのリリースは決して行いません。
返品:仕入先への返品と判断された商品は、隔離状態から直接出荷します。書類には返品理由とロットを明記しなければならず、商品は決して良品在庫を経由してはなりません。帳簿上の架空の入出庫ペアが生じるからです。積み込み前にもう一度現物を数えます。数量が一致しなければ、トラックが出発する前に止めて調査します。
廃棄:廃棄には2名の確認が必要です。倉庫スタッフが申請を上げ、品質管理または経理が副署します。廃棄書類には理由と処理方法を明記します。廃棄品をまず隔離エリアから出し、別に保管し、処理を写真に撮ってから、帳簿から償却します。このステップのグレーゾーンが最も広いのです。プロセスが緩むところではどこでも、廃棄品は裏口から戻ってくる道を見つけてしまいます。
| 処置 | システム上の手順 | 物理的な手順 | 承認 |
|---|---|---|---|
| リリース | 隔離から合格へ、ロット単位で分割 | 良品在庫の保管場所へ移動 | 品質スタッフ |
| 返品 | 隔離から直接出荷へ | 積み込み前に再カウント | 品質と倉庫 |
| 廃棄 | 隔離から廃棄償却へ | 搬出、処理、写真撮影 | 2名の確認 |
本番開始夜のチェックリスト:失敗ポイント
2024年の初め、電子機器倉庫での新システムの本番開始時に、私の本番開始夜のチェックリストが隔離ステータスのエラーを捉えました。隔離在庫が利用可能数量に含まれて数えられていたのです。私は開始を止め、開発者に利用可能数量の計算式を合格在庫のみを数えるよう変更させ、翌日に本番開始を許可しました。私はこの罠を3回見てきましたが、いずれも利用可能数量の計算式が1つ余計なステータスを数えていました。チェックリストにはこのテストを入れなければなりません。隔離受入を1件作成し、利用可能数量がゼロのままであることを確認し、ピッキングタスクがそれに割り当てられないことを確認することです。両方のチェックが通ってからでなければ、誰も承認サインをしてはなりません。
もう1つの失敗ポイントは、誰も追跡しない期限切れの隔離です。商品は隔離エリアに2週間から3週間置かれ、品質結果は届かず、ラックスペースは塞がれたまま、帳簿には誰も説明できない残高が残ります。エスカレーションルールを定めます。結果が3日なければ品質責任者へアラートを送り、7日なければ倉庫管理者へエスカレーションします。アラートは言い争いを始めるためのものではありません。すべてのロットに明確な次のステップと名前のある責任者を与えることで、どのロットも無期限に隔離されたままにならないようにするのです。隔離エリアは毎月棚卸しし、実物数量とシステムの隔離数量をロットごとに照合します。1ケースでも差異があれば調査しなければならず、月末調整でごまかしてはなりません。
3つ目の罠はロットの混合です。1つの製品の異なるロットが隔離に入り、ラベルには品名はあってもロットがなく、リリースが不合格ロットを含む全体をまとめて通してしまいます。チェックリスト版の手順は次のとおりです。受入時にラベルを貼る、入庫時にステータスを作成する、品質結果を待つ、ロット単位で処置する、すべての処置の後に帳簿と現場を照合する。各ステップには名前のある責任者と名前のある書類が必要であり、1人の記憶に頼ってはなりません。
直観に反する判断は次のとおりです。受入を遅くするように見える隔離ルーチンは、実際には出荷速度を守ります。受入時のラベルとステータスに10分余計にかけることで、出荷時に商品を探し回り、過剰販売を説明し、苦情に対応する半日を節約できます。帳簿と現場の一致は、経理の細かさではありません。倉庫が毎日正常に出荷できるための条件なのです。隔離エリアを適切に管理すれば、合格在庫だけが真に販売可能在庫として数えられるのです。
Lin Xiao(WMS導入コンサルタント)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。