結論から言おう。倉庫の梱包ステーションレイアウト設計では、検品・梱包・計量の順序が1日の処理上限を決める。順序を間違えれば、ピークシーズンに1日2000~3000件を失う。私は、自動化に何十万美元も使いながら、梱包エリアのたった15メートル分の悪い動線を直そうとしない経営者を何人も見てきた。
私の分岐線はこうだ:1日800件。800件以下ならコンベアラインは忘れろ——作業員1人につき設備完備の梱包ステーション1台が、使える範囲で最も安い構成だ。800件を超えると単独ステーション方式は破綻し、3つの工程をラインに分ける必要がある。だがこれは裏表がある:梱包ラインは1人当たりの生産量で単独ステーションに勝つわけではない。全く別のところで勝つのだ。計算を示そう。
「倉庫 梱包ステーション レイアウト設計」で検索すると、上位に出てくるのは薄っぺらいベンダーのチェックリストばかり——何を買うべきかは書いてあっても、ステーションが何台必要か、単品注文と複数品注文をどう分けるか、ピークをどう生き延びるかは書いていない。この記事はその隙間を埋める。数字ありの計算だ。
私が見た中で最も高くついた12メートル
2022年秋、カリフォルニア州オンタリオ。3PL、約50,000平方フィート、小口のEC物流をやっていた。梱包エリアはU字型だった:検品が一方の端、真ん中で梱包、もう一方の端で計量とラベル貼り。紙の上ではきれいに見えた。現場はめちゃくちゃだった——秤がラベル貼りステーションから12メートルも離れていた。カートンはすべて計量され、12メートル運ばれてラベルを貼られ、作業員は手ぶらで12メートル歩いて戻る。1件あたり24メートル余分に歩く。
ピークは1日12,000件。24メートル×12,000は288キロ——毎日、人間の足で歩いていた。U字の両端は詰まり、経営者は梱包工を40人投入したが、混雑でさらに遅くなった。
解決策は2文だった:秤を梱包ステーションに組み込み、計量とラベル貼りを一動作で行うようにする——12メートル削除——そしてU字を一本の直線に伸ばし、カートンはコンベアに乗せ、人は動かない。総額20,000ドル以下:コンベア部材、スタンド、台秤、「スマート」機器はゼロ。1人当たりのピーク生産量は時速38件から52件に上がった。お金は設備に使われたのではない。人を歩かせないために使われたのだ。
小規模倉庫の梱包ステーションレイアウト設計:3工程、1ステーション
1日800件以下なら、大手の真似はするな。2024年春、ランチョクカモンガ:8,000平方フィートの自社運営クロスボーダー倉庫、1日300件。経営者は「ラインは先進的だ」と聞いてコンベアを2区間設置した。カテゴリ切り替えは1日3~4回。切り替えのたびにライン調整で半日つぶれた。閑散期は処理量が1日150件まで落ち、コンベアは床面積を食って空回りし、作業員はその周りを歩いた。3か月後、撤去された。お金は無駄に燃えただけだった。
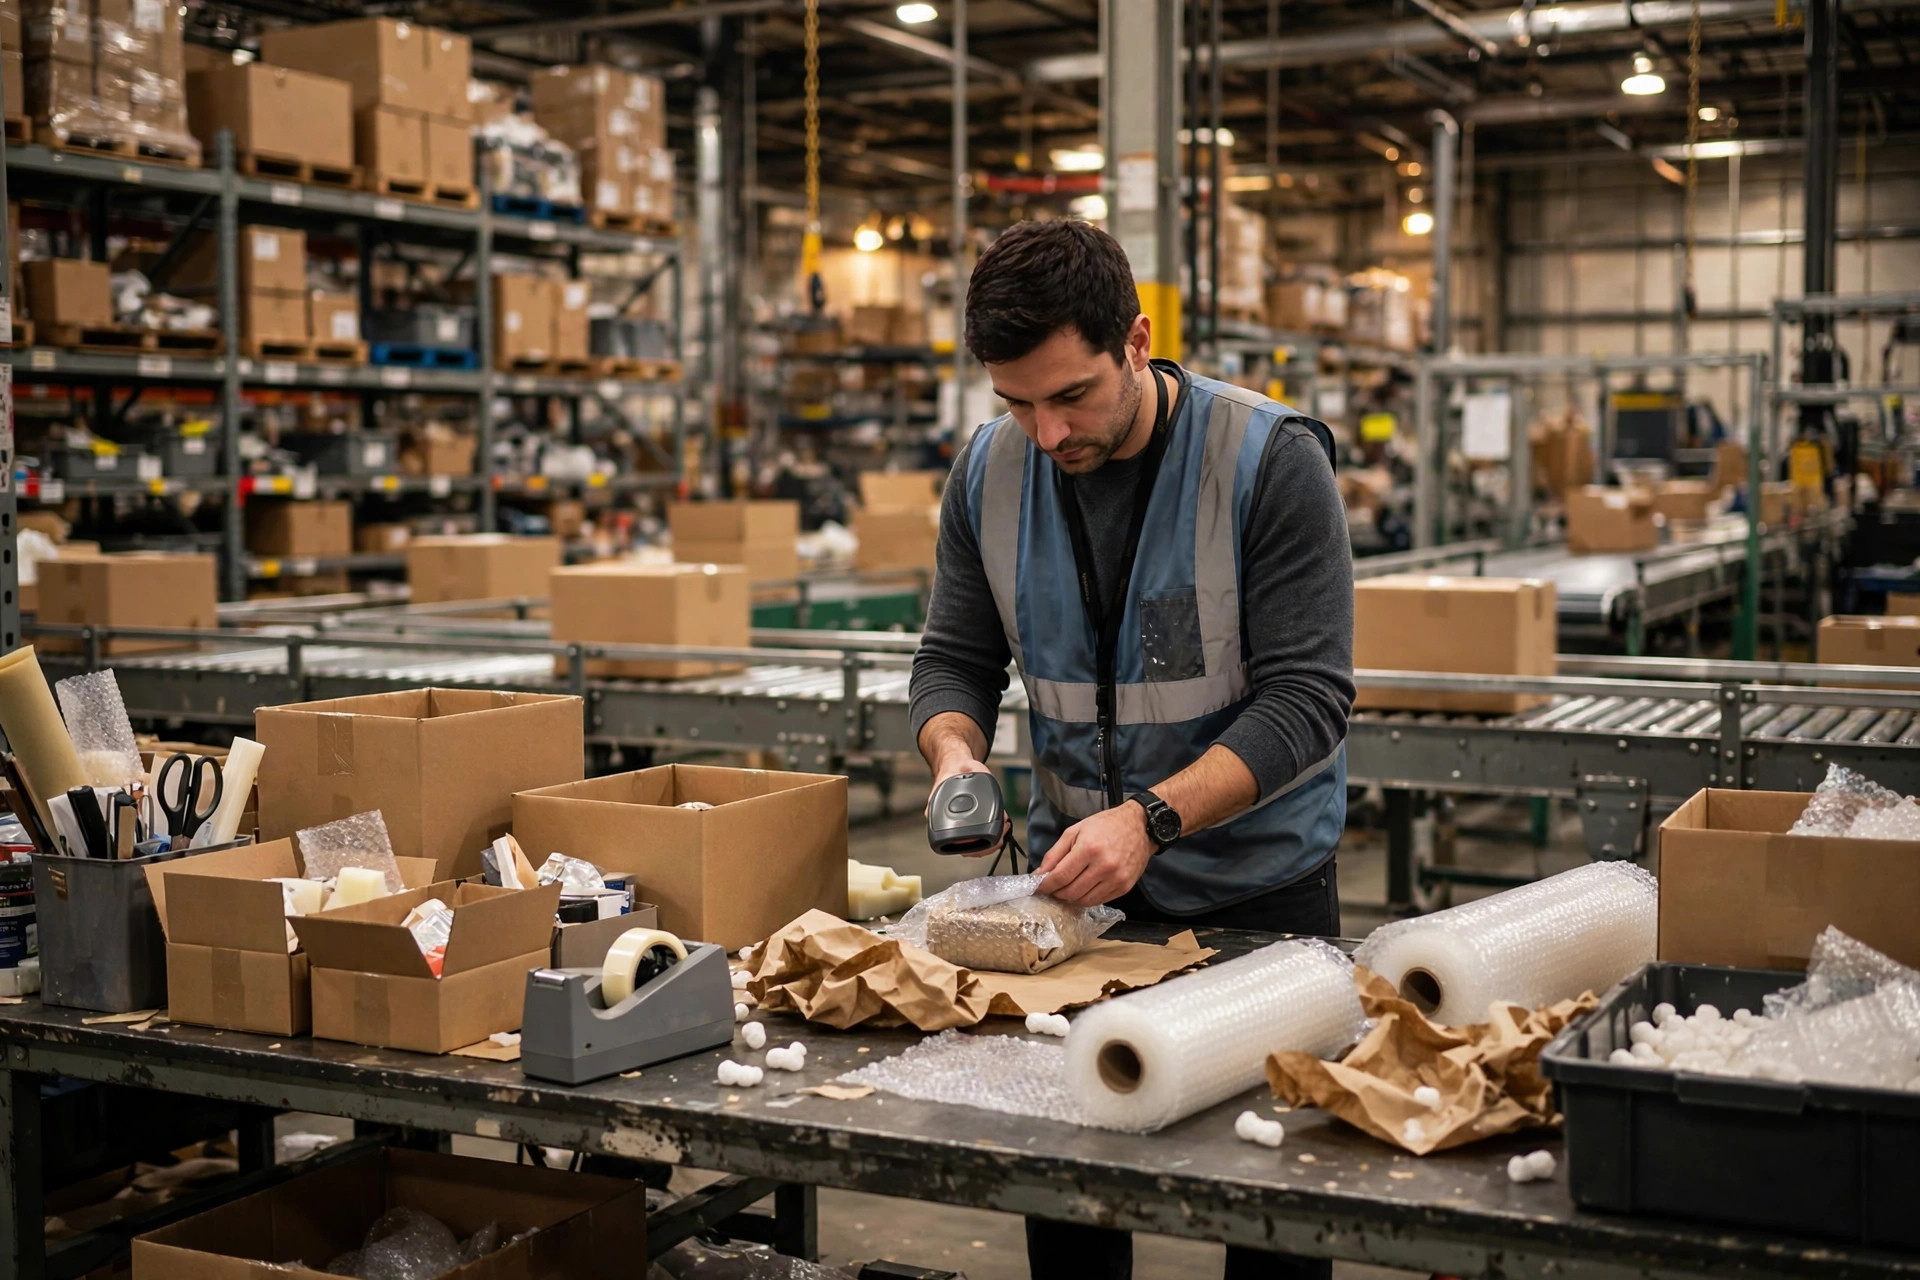
単独ステーションの肝は3工程一括だ:1人が1台の作業台で検品・梱包・計量を行う。レイアウトの4ルール:
作業台は幅1.8~2.4メートル:左で検品、右で梱包、右手に秤。カートン、緩衝材、テープ、ラベル——すべて手の届く範囲に。梱包工は1日に何百ものカートンを封じる。余計な手を伸ばすたびにコストになる。
人間の目で検品するな。全部スキャンしろ。数が合っているかは画面が教えてくれる。目は300件ならもつ。500件になればミスは確実だ——気合ではなく生理だ。
梱包したらすぐ計量する。重量の異常はたいてい数の間違いだ——その場で止めろ。
熟練の梱包工はここで時速40~60件こなす。それ以上は期待するな。処理量が増えたら、人を増やせ、圧力をかけるな——圧力の代償はエラー率に現れる。
規模拡大期の梱包ステーションレイアウト設計:3工程の分割
1日800件を超えると、単独ステーションは上限にぶつかる。工程を分けろ:入荷、次に検品(スキャン)、次に梱包(箱詰め・緩衝材・封函)、次に計量、次にラベル貼り、そして仕分けへ流す。工程間はローラーコンベアやシュートでつなぐ。カートンは床に触れない。人は歩かない。
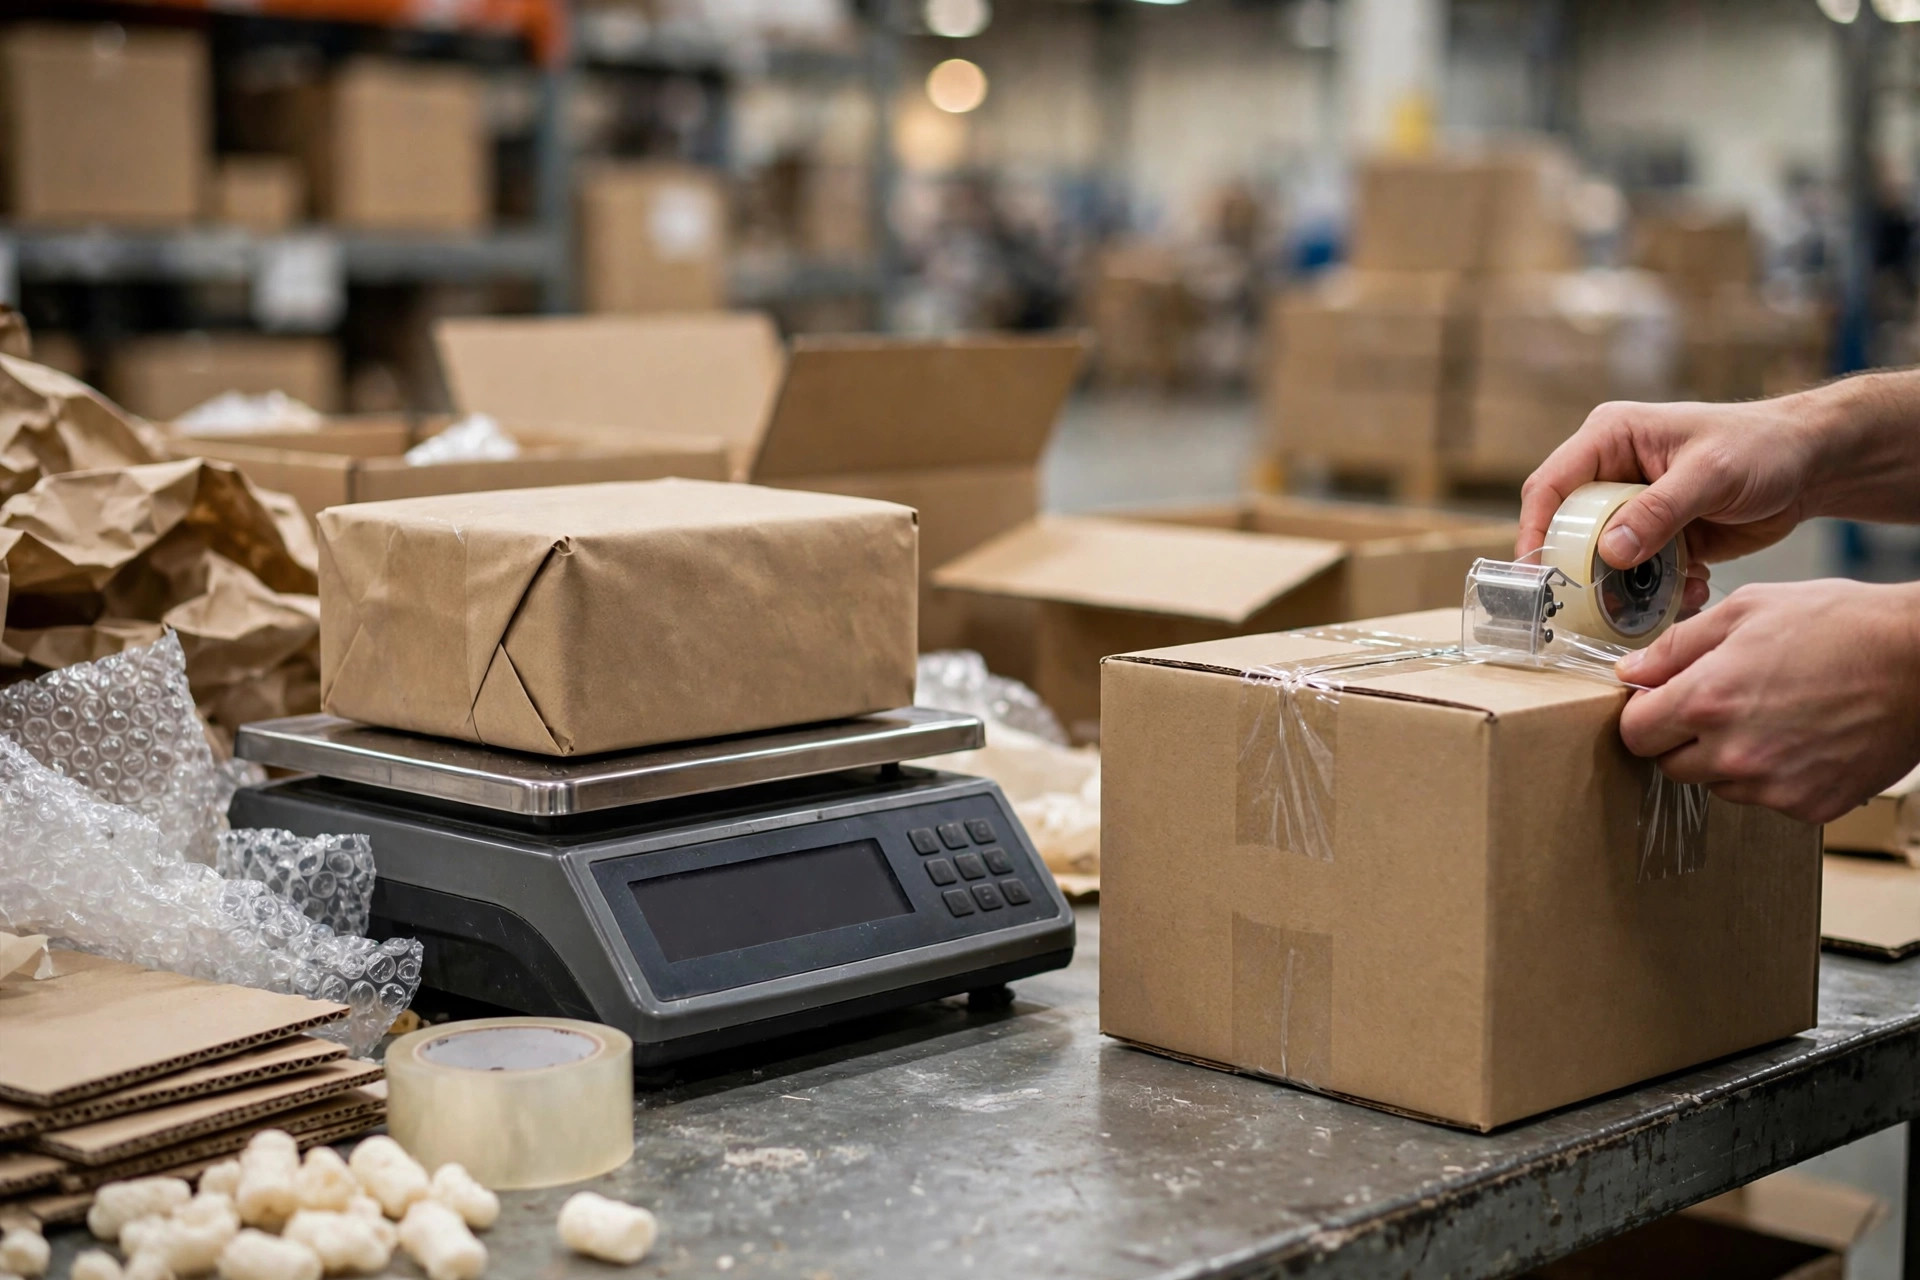
大事なのは3つだ。
第一に、ボトルネックは常に梱包だ。検品は1人で時速120件こなす。計量・ラベル貼りは100件、梱包は60~70件が上限。人員はボトルネックに合わせろ:検品1人が梱包2人に供給する、あるいは1人が検品と計量を兼ねる。バランスが崩れると、速い工程は暇になり、遅い工程が詰まる——ラインの生産量は最も遅い工程と等しい。
第二に、ラベルを貼る前に計量する。ラベル印刷の前に異常をつかめ:ラベル済みカートンの手直しは通常の梱包の3倍かかる。純粋な無駄だ。
第三に、ラインはまっすぐに保つ。U字は省スペースに見えるが、曲がるたびに詰まり点ができる。狭ければ?L字はU字にまだ勝つ——曲がりは1回だけだ。
分岐線:800件の生産性計算
単独ステーション対梱包ライン——本当の違いはどこにあるのか。長年歩いてきた倉庫から作った収支はこうだ:
| 単能フル機能ステーション(小規模倉庫) | 分割式梱包ライン(大規模倉庫) | |
|---|---|---|
| 対応日処理量 | 800件以下 | 800件以上 |
| 熟練者の1人当たり生産量 | 時速40~60件 | ライン全体で1人当たり時速約50~70件(ボトルネックは梱包工程) |
| 床面積 | 1台あたり6~8平方メートル | ライン20~40メートル |
| 設備投資 | 作業台、秤、スキャナー | コンベア/シュート+工程別作業台 |
| 新人の立ち上がり | 1~2週間 | 1~2日(1動作の繰り返し) |
| エラー率 | 個人次第で振れる | 安定して低い:重量引っ掛け+工程チェック |
| 柔軟性 | カテゴリ切替は即時 | 切替のたびライン再調整 |
| だが話には裏表があり、表に隠れた反直感的な結論がある:ラインの1人当たり生産量(時速50~70件)は単独ステーション(40~60件)をかろうじて上回る程度だ。大規模倉庫がラインを走らせるのは労働生産性のためではない。他の3つで勝つのだ:新人でも1動作の繰り返しで1~2日で戦力になる——ピークシーズンに臨時工を何十人も雇う時、それが生存を分ける。エラー率はフラットに保たれる。重量チェックと工程検証は誰の勘にも依存しないからだ。そして上限が高い——処理量が倍になれば、ライン部材を1区間と人を数人足せばいい。単独ステーションでは、人を増やせば床面積も増える。そして床面積は人件費より高い。 |
代償は柔軟性だ:取扱い構成が変わればラインは再調整が必要になる。閑散期はラインが暇になり、減価償却と床面積が燃え続ける。だから私の分岐線は800だ——そしてそれは年間の1日平均で800だ。ピークの突発値ではない。ピークに合わせて作れば、閑散期に干上がる。何度も見てきた。
規模設計の計算:処理量に何台のステーションが必要か
方向は決まった。次はハードな数字だ。公式は1つ:
必要なステーション数 = 1日の注文件数 ÷ (1人・1時間当たり処理件数 × 1日の梱包時間)
例:1日2,400件の倉庫、熟練の梱包工が時速50件、7時間実働の梱包を2シフト(休憩と切り替えを除く)=14時間。2,400 ÷ (50 × 14)=3.4、つまり4台。
だが単品注文と複数品注文は別の仕事だ——分けて計算する。単品(スキャン・袋詰め・計量)は簡易ステーションで時速80~100件飛ばせる。複数品は検品・梱包・計量のフルセットで40~60件。2,400件のうち70%が単品なら:1,680 ÷ (90 × 14)=1.3 → 簡易ステーション2台。複数品720件 ÷ (50 × 14)=1.03 → フルステーション2台。合計は同じ4台、ステーションは2種類——この分け方こそ、経験者が密かに勝つポイントだ。
コンベアか人手搬送か。3メートルのローラー区間は数百ドル、20メートルのラインは数千ドル。カリフォルニアのマテハン作業員は1日約150ドル——搬送の削減分で、ラインは約1か月で元が取れる。2つの導入サイン:1日1,500件以上で梱包ゾーンに二次搬送がある場合、あるいは梱包ゾーンの奥行きが15メートルを超える場合——コンベアを入れろ。それ以下なら、手押し台車の方が安くて柔軟だ。
ピークへの弾力性:設計は平均値 × 1.3で、ピーク値では絶対にしない。ピークは平均の1.5~2倍で走る。差は3つの手で埋める——臨時工(ラインのステーションは1~2日で覚えられる)、残業(1日2時間延長)、ピーク前の単品注文の事前梱包。ピークに合わせて作れば、閑散期に干上がる——前に言ったことの繰り返しだ。
反直感的なポイント:秤の本当の仕事は出荷ではない——無料の二重検証だ
多くの倉庫は秤をラベル前の儀式として扱い、何より安いものを買う。はっきり言おう。秤は最も安い検証係だ:すべてのSKUには標準重量があり、数十グラムのずれはたいてい数の間違いか封入物の入れ忘れだ。アラーム付きの重量許容値を設定しろ——もう1人検品員を雇う10分の1のコストでエラーを拾う。
秤を買うなら、数字を表示するだけのダムな秤ではなく、重量をシステムに書き込むデータ出力付きのものを買え。データを蓄積すれば、許容値の調整にフィードバックできる。それがデータの使い道だ。
次に梱包エリアを歩く時は、設備は見るな。人の1日の歩数を数えろ——最も長い動線が、レイアウトで最も高くついている部分だ。
Lao Mi(サプライチェーンのベテラン(20年))著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。