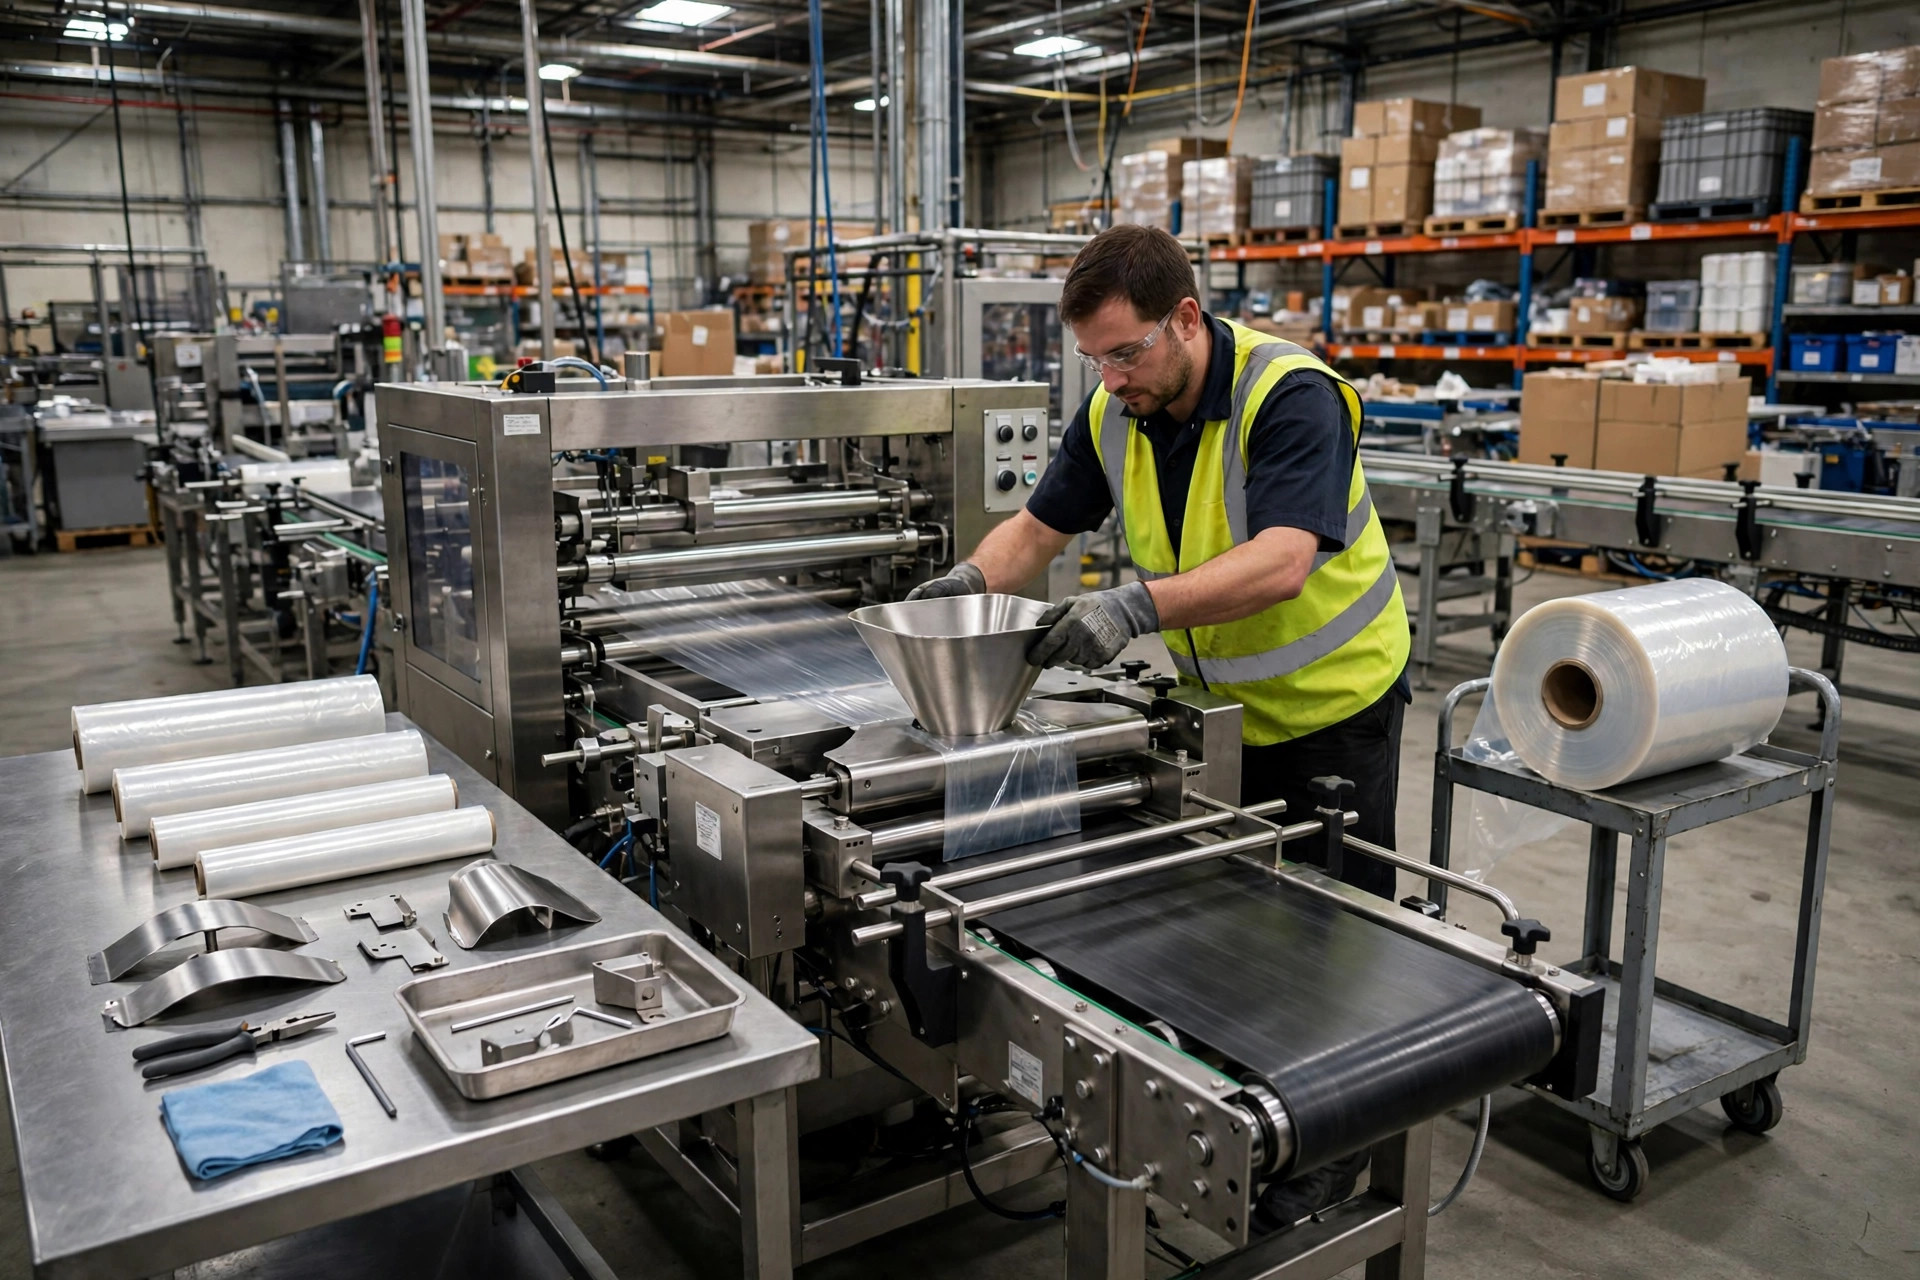
昨秋、私は調味料工場で新しい自動包装ラインを見ながら1シフトを過ごした。オーナーはそれを誇りに思っていた。1分間に120袋だ、と彼は2回も言った。そのシフトで私は3回の段取り替えを見た。200グラムの袋から500グラムの袋への切り替えだ。フィルムを交換し、フォーマーショルダーを交換し、シール温度を調整し、計量器をリセットし、十数袋の試し袋を流し、計量し、調整し、さらに流す。平均時間は68分——まさに倉庫包装ラインの段取り替え(小ロット)の典型的な問題だ。ラインは速く走れるが、その68分間はまったく何も生み出さない。
こう考えてみよう。ライン速度はあなたのスプリントタイムで、段取り替え時間は号砲の前に靴ひもを結ぶのに費やす時間だ。受注が多品種・小ロットなら、走る時間より靴ひもを結ぶ時間の方が長くなる。それが倉庫包装ラインの段取り替え(小ロット)の仕事の背後にある本当の問いだ。段取り替えがどれだけ速いかが、小口の受注が利益を生むか損失を生むかを決める。
段取り替え時間は実際にどこへ行くのか
原則から始めよう。1回の完全な段取り替えは、ジョブAの最後の良品袋からジョブBの最初の良品袋までを指す。その間のすべての作業は2つのバケツに分かれる。内段取り——機械が停止している間にしかできない作業——と、外段取り——前のジョブを走らせながらできる作業だ。Shigeo Shingoは1950年代と1960年代にトヨタでSMED——Single-Minute Exchange of Die(シングル分段取り替え)——を、1つの考えの上に築いた。まず外段取りの作業を停止時間の枠から外に出し、次に残ったものを圧縮する。SMEDの目標は1桁の分数、10分未満だ。
SMEDを経験したことのない包装ラインは、通常1回の段取り替えに45分から120分かかる。同じラインをSMEDで正しく通せば10分から25分に収まり、およそ50%から80%の削減になる。これらの範囲は公表資料で繰り返し出てくるもので、1社のベンダーのパンフレットの数字ではない。段取り替えでは実際に何が起きるのか。縦型製袋充填シールラインを例に取ろう。停止し、ホッパーと接触部品を清掃し、フィルムロールとフォーマーカラーを交換し、シールジョーを交換または調整し、充填ツールを交換し、新しいレシピを読み込み、フィルムを再スレッドし、試し袋を流し、シール、重量、カット位置が仕様を満たすまで調整する。数えてみれば、十数ステップだ。ほとんどの工場には、遅すぎる1つのステップがあるのではない。停止時間の枠に詰め込まれた十数ステップが、次々と行われているのだ。
私が最もよく見る光景はこうだ。オペレーターがラインを止め、次のフィルムロールを取りに行く。幅が間違っていることに気づき、戻ってくる。フィルムはずっとラインから3メートルのラックに置いてあった。その往復で何も生まずに10分が燃える。もう一つの定番は、1人のオペレーターが段取り替え全体をやり、2人目が見ているだけで、シール温度のページを探してHMIのメニューをさまよい5分が消える。レシピを誰も保存していなかったからだ。
倉庫包装ラインの段取り替え(小ロット)の境界線:15分、30分、60分
境界線は勘ではなく数学から導かなければならない。以下の表は仮定の計算例だ——1分間に60袋を走らせ、1袋あたり0.30ドルの貢献利益があるライン。数字はシナリオの例示であり、どの工場の実際の帳簿でもないが、この方法はあなたのラインにそのまま当てはまる。
| 段取り替え時間 | 1回の段取り替えあたりの生産損失 | 1回の段取り替えあたりの貢献利益損失(仮定) | 1日4回の段取り替えでの損失 | | 60分 | 3,600袋 | $1,080 | $4,320 | | 30分 | 1,800袋 | $540 | $2,160 | | 15分 | 900袋 | $270 | $1,080 | | 10分 | 600袋 | $180 | $720 |
同じライン、同じ受注で、段取り替えを60分から15分に短縮すれば、1日4回の段取り替えで1日あたり$3,240の貢献利益が解放される——試し袋の廃棄や残業を数える前だ。これで境界線がはっきり読める。
60分超は、大ロットで段取り替え回数が少ない場合にしか機能しない。1日3回を超える段取り替えでは、ラインがどれだけ速く走っても、小ロット受注は基本的に赤字だ。30分前後は小ロットの合格ラインだ。1日4回から6回の段取り替えは管理可能な範囲に収まり、スケジューリングが段取り替えに振り回されなくなる。15分未満は多品種・小ロット作業の快適ゾーンだ——公表されているベンダーの資料では、フィルム交換に加えて異なるパック高さへの完全なフォーマット変更が約15分で完了している。10分未満はSMEDの目標だ。飲料ラインの自動段取り替えシステムは、製品変更で約10分、フォーマット変更で約30分と公表されている。
ここが直感に反する部分だ。最も速い段取り替えのラインが、必ずしも最も高価なラインとは限らない。多くの工場は完全自動の段取り替えを買う必要があると思い込んでいるが、外段取りを取り除き、フォーマット部品を事前に配置し、レシピを保存するだけで、通常はまず時間が半分になる——費用はその何分の一かだ。逆も同じく真実だ。自動段取り替え付きのプレミアムラインを買い、段取り替え管理を怠れば、それでも40分で段取り替えすることになる。機械が節約するのは動作時間であって、誰も準備しなかった作業の待ち時間ではない。段取り替え時間の3分の1ほどは待ち時間だ——人、資材、パラメーターを待つ時間——それは機械がどれだけ高価かとは何の関係もない。
小ロット段取り替えが遅いままな理由:3つの罠
最初の罠は、誰かの頭の中にしかないレシピだ。1つのラインに十数SKUがあり、シール温度、充填重量、カット位置がすべてベテランオペレーターの記憶に依存している。彼が1日休めば、ラインは試行錯誤で全てを学び直さなければならない。解決策はレシピ管理だ。すべてのSKUのパラメーターをHMIに保存し、段取り替え時に呼び出し、1回検証してから走らせる。保存できるパラメーターは、誰も覚える必要がない。
2番目の罠は、事前に配置されていないフォーマット部品だ。フォーマーショルダー、シールジョー、チェーンフライト——段取り替えが始まるまでキャビネットに置かれ、さらに調整も必要になる。速い方法は、SKUごとにキットとして準備することだ。ジョブAがまだ走っている間に、ジョブBのフォーマット部品はすでにラインにあり、色分けされ、1対1で対応し、調整なしで取り付けられる。一部のベンダーはフォーマーショルダーを調整なしで交換できる2ピースセットとして作り、フィルムロールは自己整列する。そうした設計が節約するのは労力ではなく、試行錯誤の時間だ。
3番目の罠は、誰も数えない試し袋の廃棄だ。1回の段取り替えあたり十数袋から二十数袋の試し袋、フィルムと製品を含めて記録なし——月末に合計すれば本物のお金だ。試し袋の数は段取り替え記録に属する。何袋を試したか、どれだけフィルムを廃棄したか。次の段取り替えでは、その数を押し下げる。試しは無料ではない。試し袋を半分に減らすことは、1回の段取り替えあたりさらに数分を節約するのと同じだ。
もう一つ、見落とされがちなことがある。段取り替えは並行して実行できるだろうか。1人ですべてを順番にやれば60分かかる。2人で作業を分担すれば——1人がフィルム、1人がフォーマーセット——直列の作業が並列になり、時間はほぼ半分になる。SMEDはこれを並行作業と呼ぶ。設備は不要で、必要なのは作業表だけだ。誰がどのステップを、どの順序で、いつから始めるか。多くの工場が遅いのは、頑固な習慣のせいだ。段取り替えを1人だけの仕事として扱っている。1日に何度も段取り替えが起きる倉庫包装ラインの段取り替え(小ロット)作業では、並行作業で節約される分数が、ほぼ1シフト分に積み上がる。
スケジューラーもこの表を読む必要がある。60分の段取り替えでは、ラインは1日に約3つのSKUしかこなせない。15分の段取り替えなら、残業なしで8つだ。小口の受注を受けるかどうか、そしてどの価格で見積もるかは、この表に帰着する。段取り替えを数えずに単価で見積もる営業、頻度を数えずに納期で組む生産スケジュール、そのギャップは段取り替え時間で支払われる。
そして、ある聖域には直接切り込む価値がある。大きな予算を付けて、何よりも先に「ワンタッチ段取り替え」を要求する工場だ。最初の質問はこうだ。1日に実際に何回段取り替えをするのか。1日に1回しか段取り替えしないラインでは、段取り替えを60分から15分に短縮しても、1年で節約できる停止時間が自動段取り替えモジュールの費用をまかなえないかもしれない。まず測り、次に計算し、最後に使う。携帯電話で1回の段取り替え全体を撮影し、毎分を分類する——内段取りか外段取りか、行動か待ち時間か——そして、お金がどこへ行くかを決める前にその表を作る。
そのお金が価値があるかどうかは、1つの数字に帰着する。1回の段取り替えの総コスト——停止時間による貢献利益の損失に、試しで廃棄したフィルムと製品、さらに余分な労働時間を加えたものだ。その数字を計算し、次に「クイック段取り替え」をうたう機械を見る。価値があるかどうかは、一目で分かる。
Da Liu(自動化エンジニア)著 英語版からの翻訳。内容に相違がある場合は英語版を優先します。