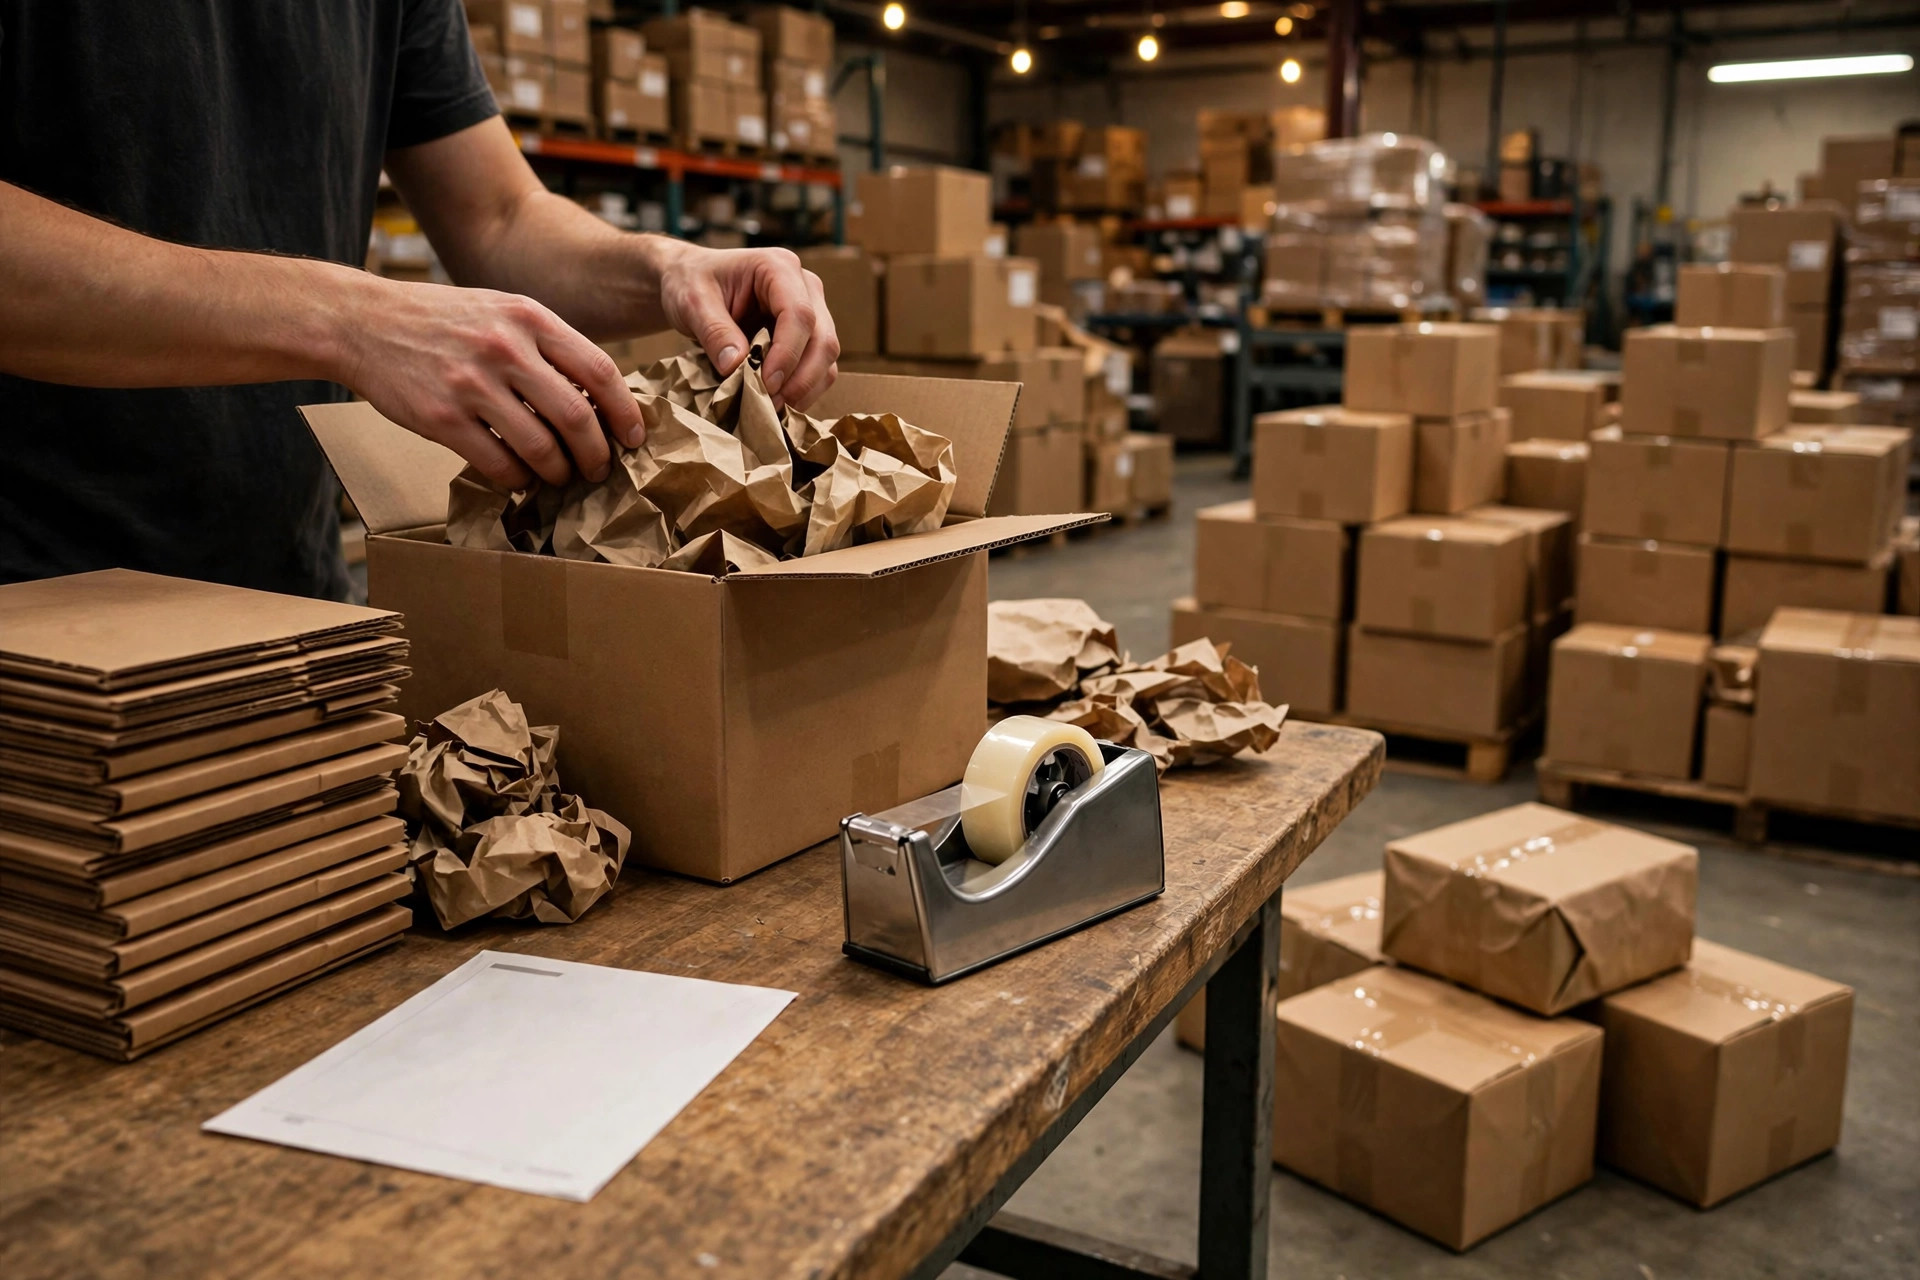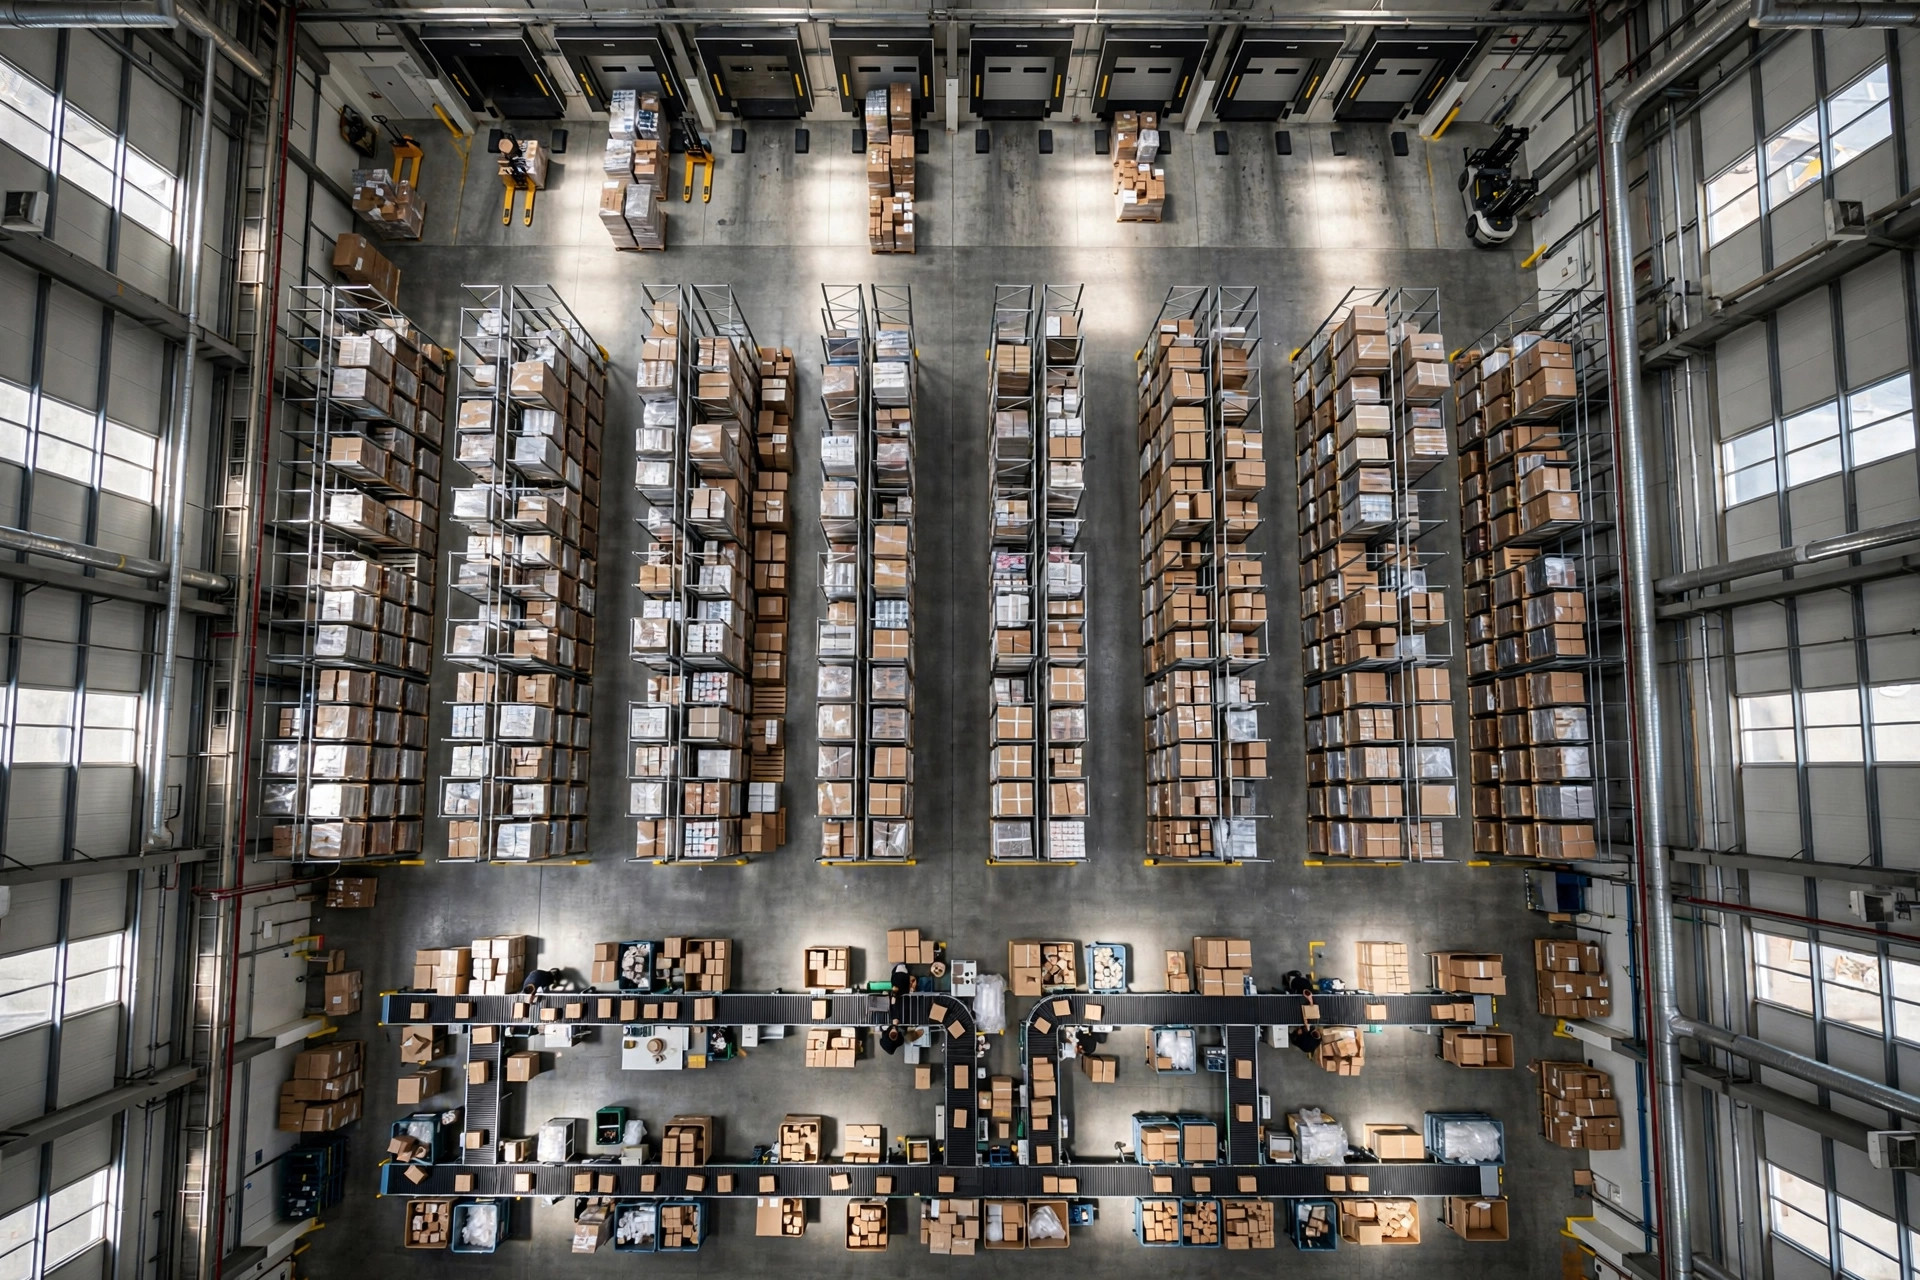
現場の様子:ピッカーが 1 日 3 km 余計に歩いていた倉庫
昨年、中国東部の e コマース・フルフィルメントセンターを訪ねた。規模も設備も立派だったが、倉庫責任者は人手不足を嘆き続けていた。ピッカーの動線に 1 日同行してみると、問題は一目瞭然だった。返品エリアが出荷場のすぐ隣にあり、入荷パレットは検品後に保管エリアへ向かうのにピッキングゾーンの半分を横切らねばならず、梱包作業者は建物の奥まで回り込まなければならなかった。1 人あたり 1 日 3 km 以上のムダな歩行が発生し、フォークリフトの空走率は 40% を超えていた。
これは典型的なゾーニングの失敗だ。倉庫のゾーニングとは、平面図にいくつかのエリアを「はめ込む」ことではない。モノの物理的な流れが各ゾーンの位置を決めるようにすることだ。この 5 原則を押さえれば、どんな倉庫でもスムーズに回る。
原則 1:工程順にゾーニングする——モノは常に前へ進む
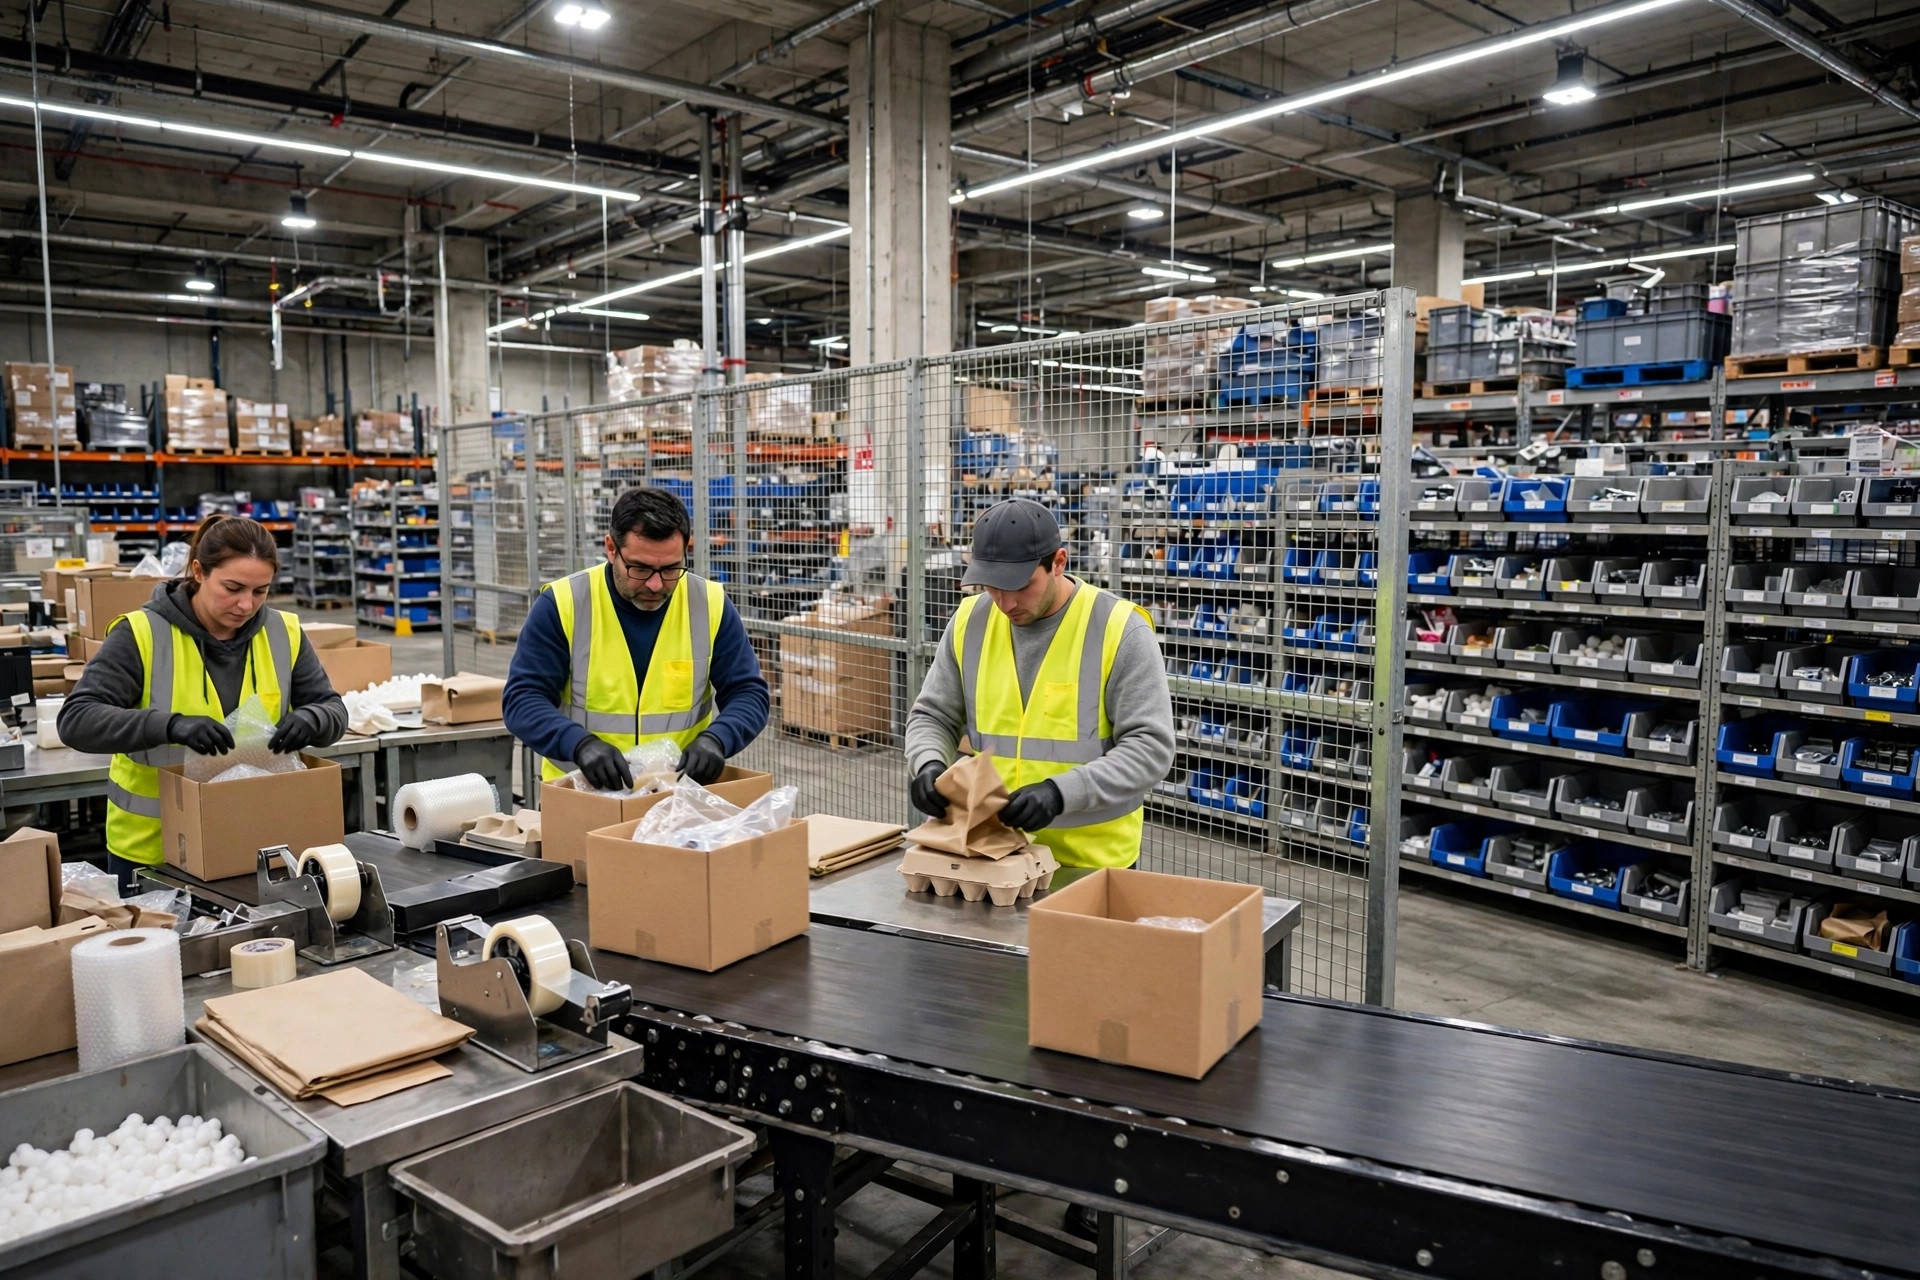
倉庫はモノの工場であり、モノは一本の主ラインに従う。入荷 → 検品/一時置き → 保管 → ピッキング → 梱包 → 出荷。ゾーンの配置はこの順序をそのまま写し取らなければならない。
代表的なレイアウトは U フロー(入荷と出荷を同じ側に置き、モノが建物を一周する)と I フロー/スルーフロー(入荷を一端、出荷を他端に置く)の 2 つ。どちらが普遍的に優れているということはないが、両者に共通する絶対条件がひとつある。主フローに逆行させないことだ。
逆行とは何か。梱包ゾーンがピッキングより上流にあり、ピックした商品を後戻りさせてしまうこと。あるいは検品場がドックから遠すぎて、入荷貨物をいったん仮置きして二度手間になること。逆行はひとつひとつがピーク時のボトルネックになる。
原則 2:一方向フローと、フォークリフトと人の動線分離
ゾーンが決まったら次は動線の設計だ。ゴールドスタンダードは 2 つの文に集約される。
- モノは一方向に流す:パレットもカートンも常に一方向にだけ動く。主要通路で積載車両が双方向に行き交うようなことはあってはならない。
- 車両と歩行者を分ける:フォークリフト通路とピッカーの歩行動線を物理的に分離する。特にフォークリフト密度が最も高い入荷・出荷エリアでは必須だ。
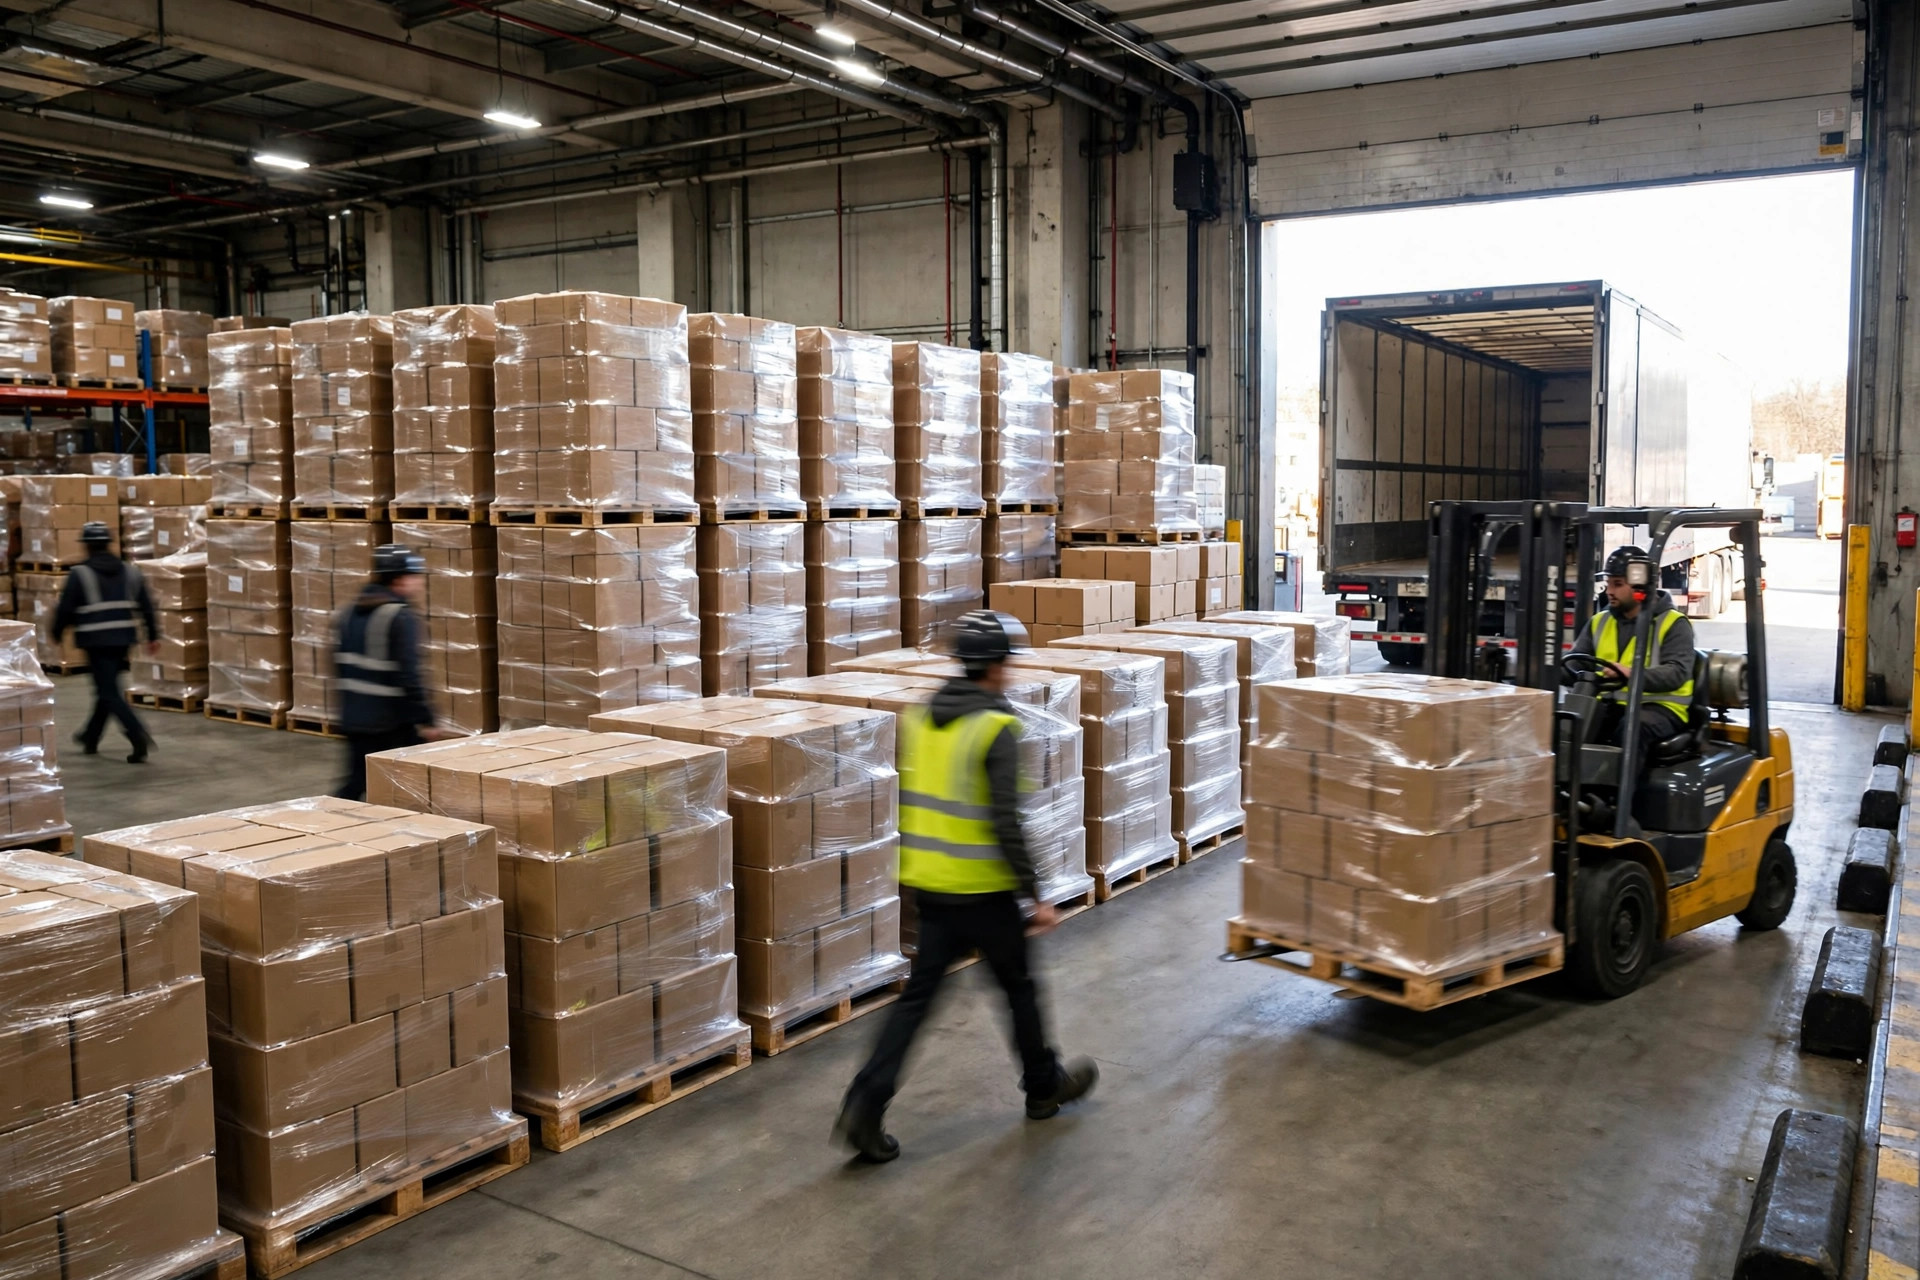
実務では、車両レーンと歩行者通路が明確に分かれるよう床にラインを引き、主要通路は幅 4 m 以上(フォークリフト 2 台がすれ違える)を確保し、ピッキング通路は人の作業に合わせた寸法にする。入荷側にはトラックの待機スペースと一時置き場を十分に取り、ドックの混雑が建物内部に波及しないようにする。
原則 3:面積はカテゴリ均等ではなく、流速で配分する
多くの倉庫が犯す最大の間違いは「公平」な配分だ。アパレルに 500 m²、家電に 500 m²、日用品に 500 m²。これでは物流の論理に反する。ゾーンの広さは SKU 数ではなく、各工程の処理量と作業強度で決めるべきだ。
参考フレームワーク:
| 機能ゾーン | 面積割合 | 決め手 |
|---|---|---|
| 入荷/検品/一時置き | 10%–15% | 入荷波の集中度、検品時間 |
| バルク保管 | 40%–50% | 在庫回転率、安全在庫 |
| ピッキング(補充含む) | 20%–30% | 1 日の受注明細数、ピッキング方式 |
| 梱包/検品 | 8%–12% | 受注プロファイル、付加価値サービス |
| 出荷一時置き | 10%–15% | キャリアの集荷頻度、波の数 |
これらはあくまで基準値だ。変動の激しい e コマースでは梱包・一時置きをもっと広く取る必要があるし、フルパレット出荷が中心の製造業倉庫ならバルク保管を 60% 超まで引き上げられる。勘ではなく、6–12 か月の実データ(入荷量、受注明細数、ピーク倍率)から逆算するのが肝だ。
原則 4:速く回る商品はドアのそばに、遅い商品は奥へ
これはゾーニング原則をミクロに適用したもの——「ゴールデンゾーン」のルールだ。入荷・出荷に最も近いスロットは、最も回転の速い商品のものだ。
- 出荷頻度上位 20% の SKU は、ピック/出荷ドアに最も近い 20% のスロットを占めるべきだ。ABC の「A」品は常に主要通路沿いに寄せる。
- 大きく重い商品は、深いレーンへのフォークリフト走行を最小化するため、通路近くの下段に置く。
- 季節の売れ筋用にフレックススロットをピークの 2 週間前に確保しておく。受注が爆発してから在庫を動かすのではない。
目安として、出荷から徒歩 30 秒以内の場所に A 品を置けば、深い保管場所に比べ 1 単位あたりのピック時間を 15%–25% 短縮できる。これを 1 日数千件の受注に掛ければ、確実な人件費削減になる。
原則 5:10%–15% のフレックススペースを確保する
倉庫は決して静止しない。新しいカテゴリが来て、販促ピークが来て、返品の波が押し寄せる。余裕ゼロのゾーニング計画は、最初の大セールで破綻する。余裕を作る 3 つの方法:
- 物理的フレックス:平面図に「スイングゾーン」を描く。平時は一時置き、ピーク時は梱包や出荷一時置きに転用する。
- 機能的フレックス:恒久的な壁の代わりに、隣接ゾーン間で移動式ラックや床置き一時置きを使う。
- 時間的フレックス:入荷と出荷をずらす。キャリアと集荷時間帯を交渉し、1 日の波を均等に分散させる。
ケーススタディ:8,000 m² の e コマース倉庫の再ゾーニング
中国東部のあの施設に戻ろう。5 原則を適用した。検品を入荷ドックの隣に移し、返品を入荷の隣に移した(返品物流はピッキングゾーンを横切らず独自のループを回すようになった)。梱包はピッキングの直下流に置き、出荷一時置きはキャリア別に 3 つの波ゾーンに分けた。変更はラックと床ラインだけで、新規採用はゼロだった。
3 か月後、ピッカーの 1 日の歩行距離は 11.2 km から 7.8 km に、フォークリフトの空走率は 42% から 18% に低下し、繁忙期の出荷準時率は 91% から 98.5% に上昇した。オーナーの一言。「ゾーニングにこれほどの価値があると知っていたら、あの 2 台の AGV を先に買ったりしなかったよ」
落とし穴:ゾーニングの典型的な罠 4 つ
- 事務所を倉庫のど真ん中に押し込む:事務所や休憩室は中二階か隅に置く。床の特等席は常に商品のものだ。
- 消防・安全法規を無視する:ゾーニング計画ができたら最初にやるのは消防法規との照合だ。非常口、消火栓、防火区画をラックで塞いではならない。塞げば計画全体が検査で落ちる。
- 今日の物量ぴったりに詰める:業務が 20% 成長すれば、混雑は 200% 増えうる。2–3 年分のピーク物量を見込んでスペースを計画する。
- ゾーンを石に刻む:6 か月ごとに WMS の動線データでゾーニングを見直す。SKU ミックスが変われば、ゾーンもそれに合わせて変える。
まとめ
倉庫のゾーニングとは、突き詰めれば空間設計を時間効率に換えることだ。覚えておくべき 5 つの文。工程順にゾーンを並べる、フローは一方向にする、処理量で面積を決める、速く回るものはドア際に置く、そして常に余裕を持つ。ゾーニングが正しければ、設備やシステムへの後の投資はすべてレバレッジが効く。間違えれば、どんな高価な自動化も間違った方向へ加速するだけだ。
Warehousing with Mr. Mi · 20 年の米国倉庫ソリューション
英語版からの翻訳。内容に相違がある場合は英語版を優先します。