倉庫の防塵対策について語るとき、最初の本能はもっと頻繁に清掃することである。しかし、稼働中の多くの倉庫では、粉塵問題が床の掃きが少なすぎるために残ることはめったにない。床、高所ラッキング、換気が3つの別々の雑務として管理され、1つのシステムとして管理されないために残るのであり、粉塵は自らの論理に従って、その3つすべてをかなり喜んで移動する。
倉庫の粉塵は均等に広がるわけではなく、その不均等さこそが鍵である。第一の流れは外部から入る。ドックドア、靴、パレット、入荷品を通じてである。第二は内部で発生する。段ボールの開閉、繊維包装の摩耗、コンクリート上のフォークリフトタイヤによってである。第三は、すでに沈着した粉塵が再び舞い上がるもので、空気の動きや振動が高所の梁や照明器具上の層を乱すときに起きる。これらの流れを区別すれば、よくある苛立ちが説明しやすくなる。誠実な清掃ルーティンでも失敗しうる。1つの流れしか遮断せず、他の2つが問題を補充し続けるからだ。
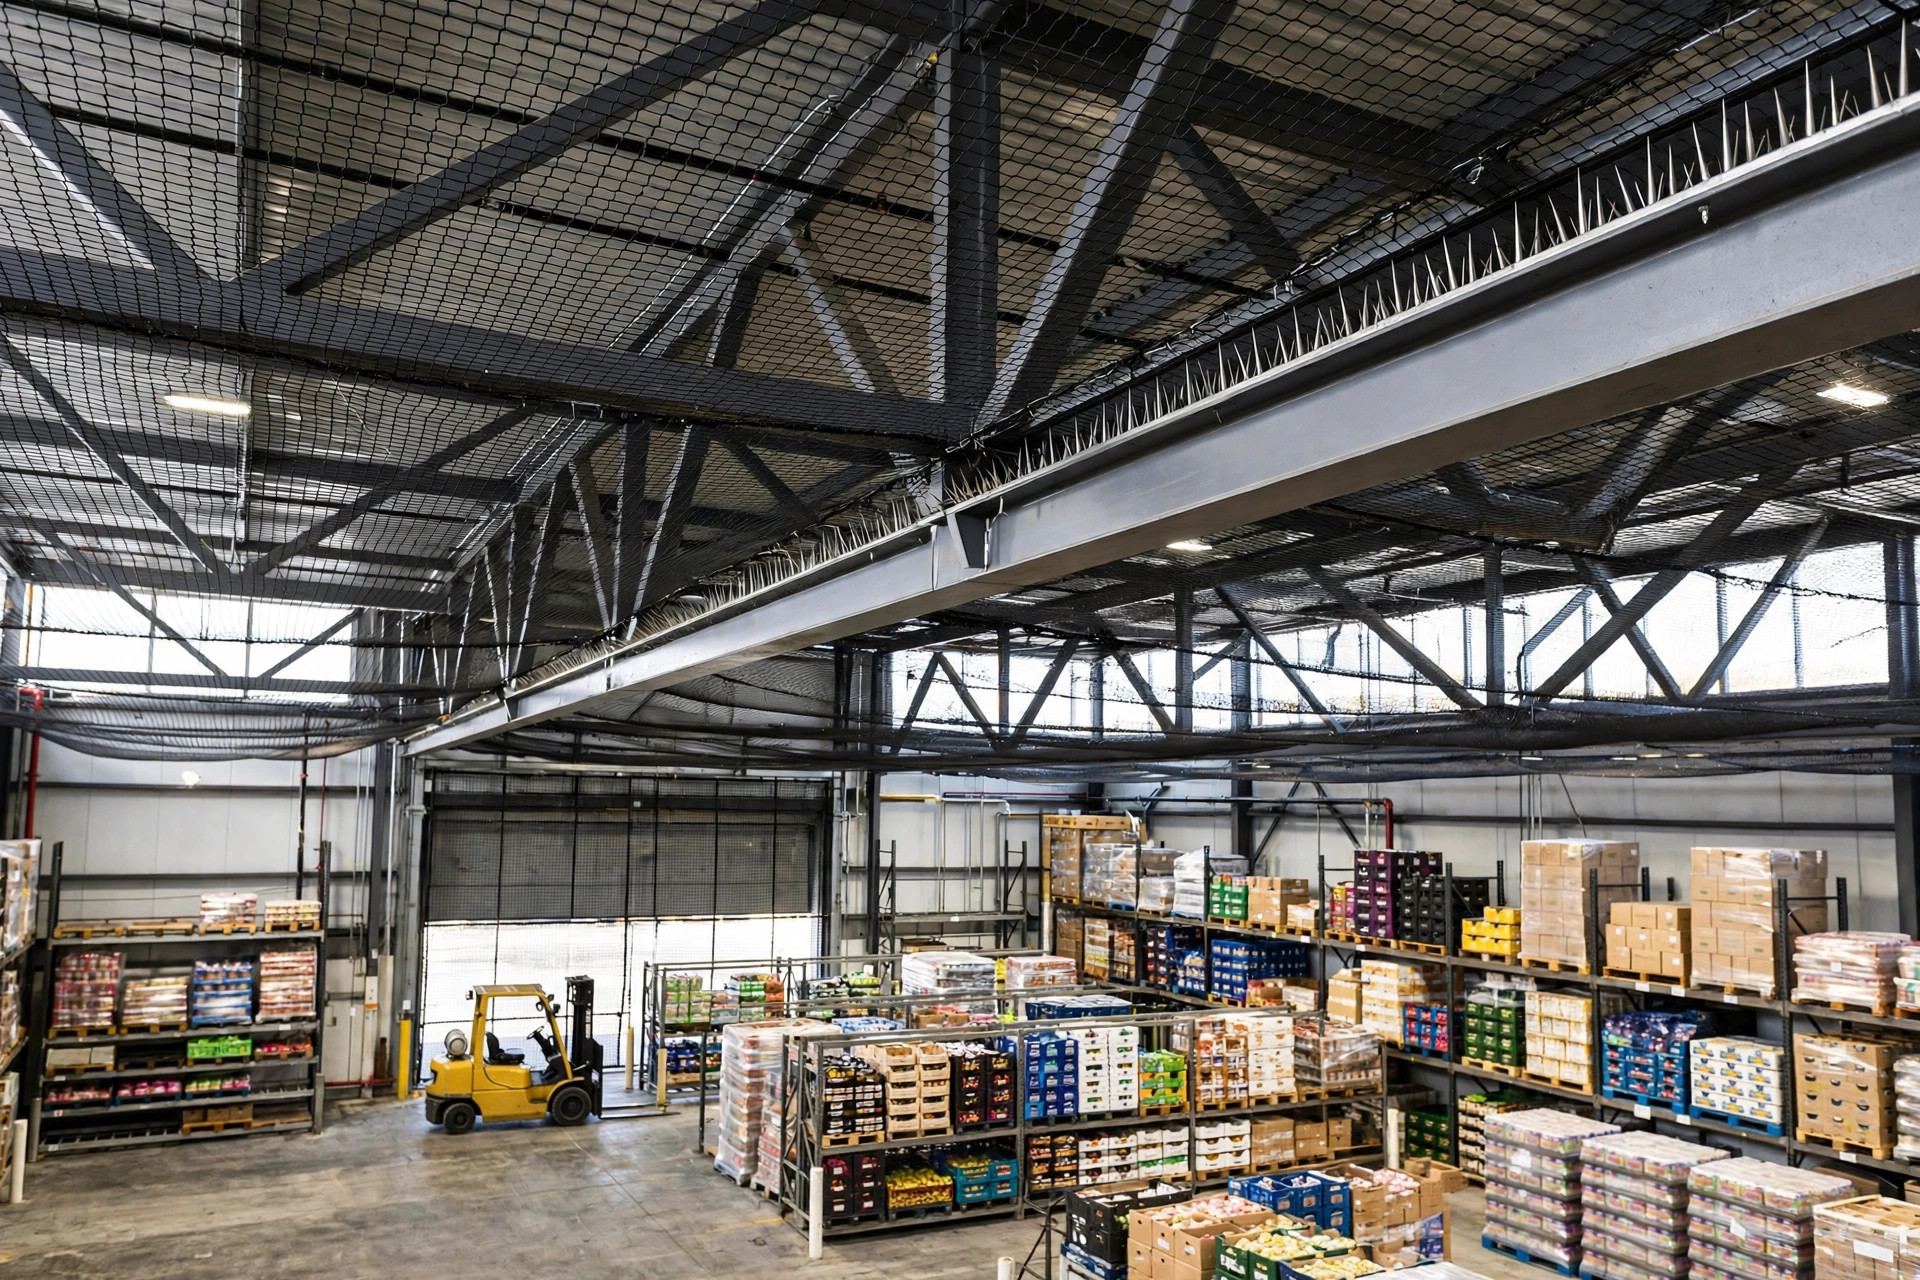
2024年春、カリフォルニア州インランド・エンパイアにあるサードパーティ倉庫、約20,000平方メートルで主に箱入りの消費財を保管していた現場が、まさにこのパターンに陥った。ドックドアは1日に100回以上開き、入口の床は朝の清掃後も午後には再び粉塵を示した。管理部門は床清掃を1日1回から3回に増やしたが、2週間後、チェックでは中段ラック高さのカートンにほとんど変化がなく、高所のピッカーは依然として目に見える粉塵の塊の中を動いていた。詳しく調べると診断が変わった。弱点は床ではなく、入荷ピーク時のドックドアのシールと空気の動きだった。外気がラッキングエリアへまっすぐ入り込んでいたため、床清掃は粉塵が着地した後に対処するだけで、その発生源には対処していなかった。
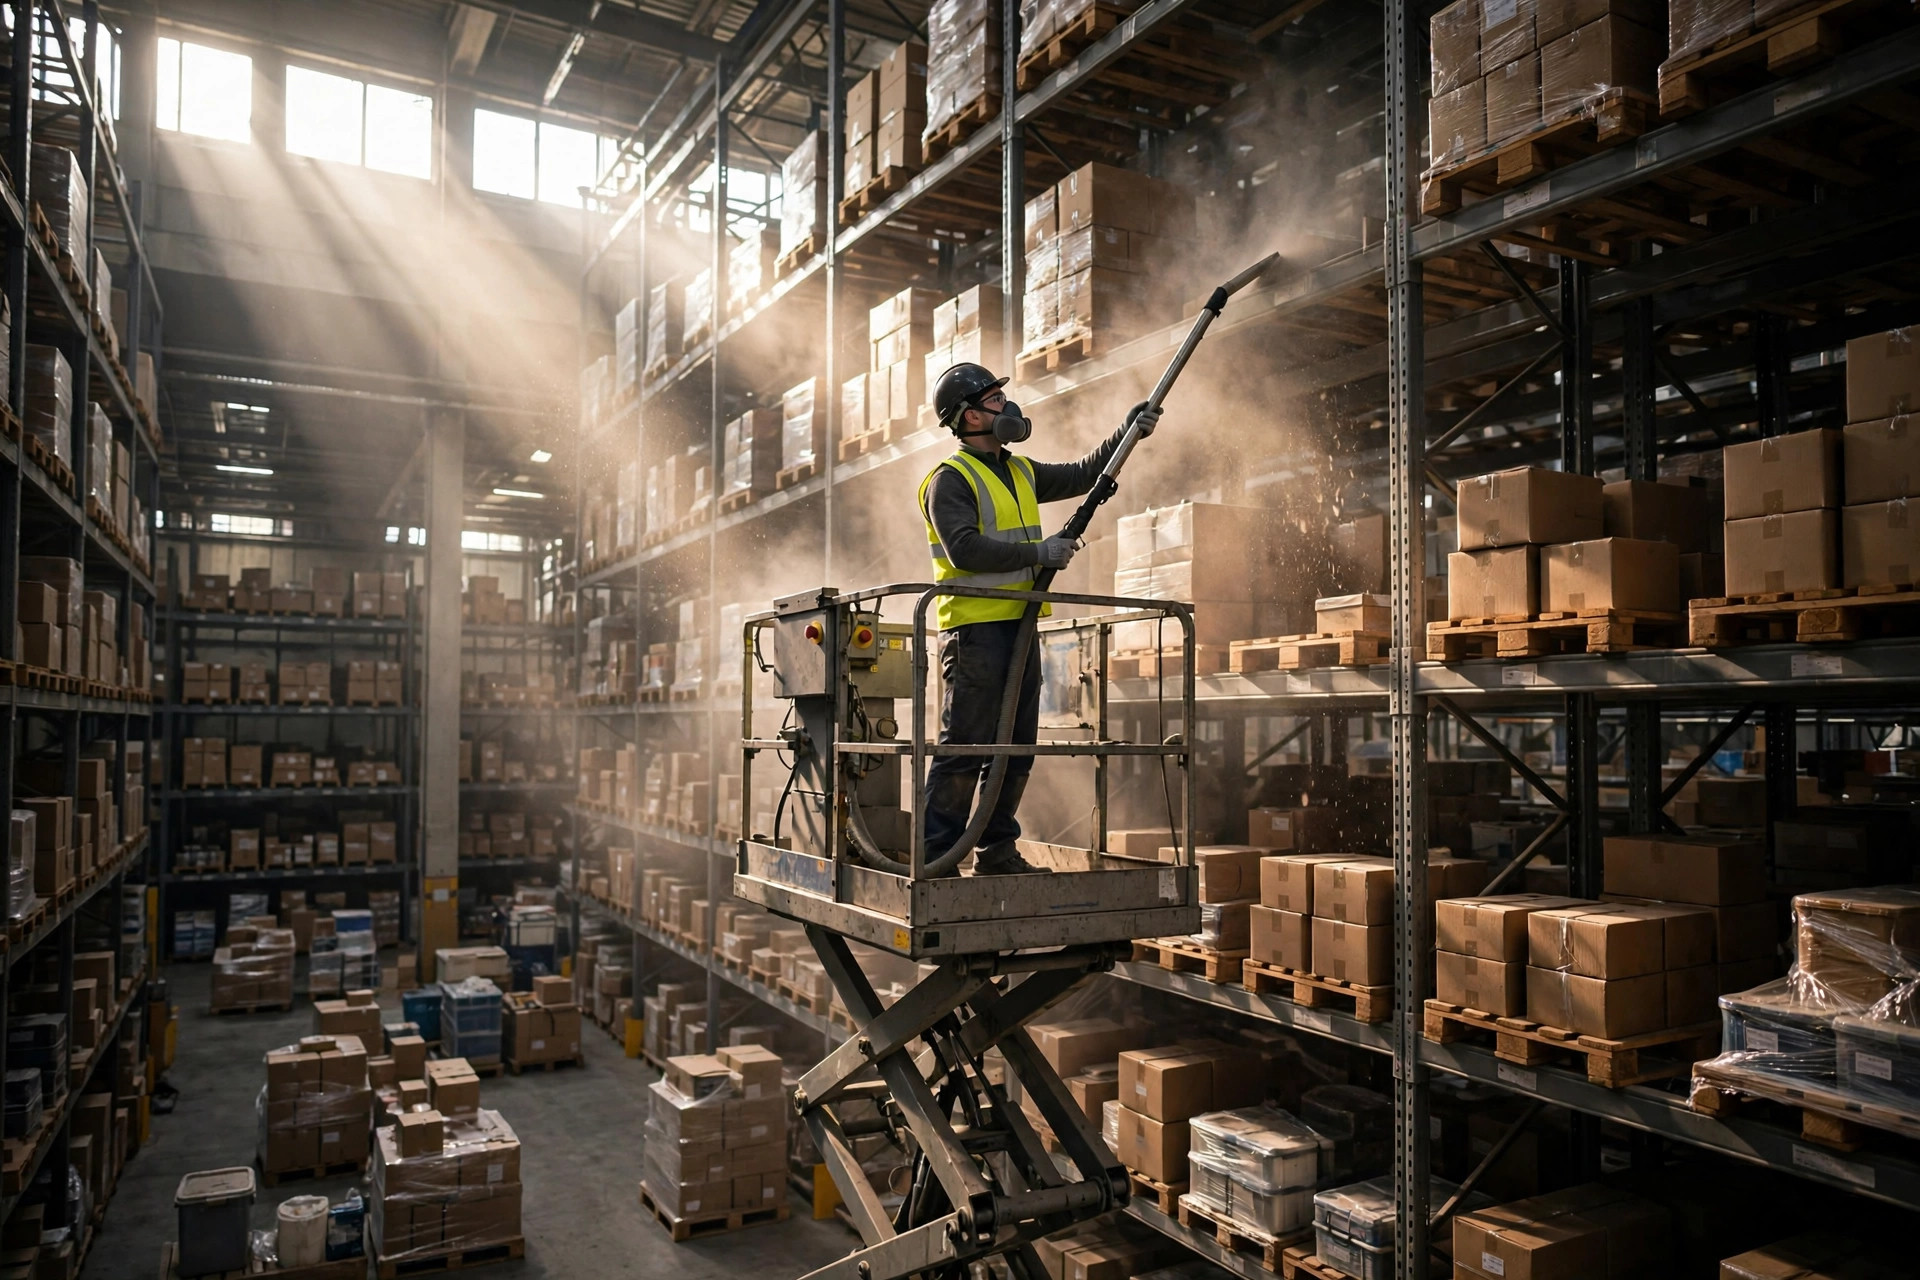
同じ問題の別の形が、2025年初め、中国東部のEC倉庫に現れた。主に小物を保管し、ラッキングは10メートル超の高さに及び、上部の梁は何年も誰の日常の視線の外で清掃されていなかった。季節の棚卸しの際、スタッフは開いたカートン内の商品に細かい粉塵を見つけ、返品の品質チェックは通常より約5分の1長くかかり始めた。倉庫がついに高所梁の集中清掃のためにリフトプラットフォームを手配したとき、清掃当日自体が短時間の空中粉塵の急増を生み、隣の通路の商品を再び拭き取らなければならなくなった。この出来事は教訓的だ。高所の粉塵は存在しない粉塵ではなく、単に見えない粉塵にすぎず、カバーと順序なしに扱えば、清掃自体が新たな汚染イベントになる。
倉庫の防塵対策が3か所同時に失敗する理由
両事例に共通するパターンによれば、3つの経路は異なる理由で失敗する傾向があり、それが単一の対策がめったに機能しない理由である。床の管理はリズムの不一致で失敗する。粉塵はピーク時のドアや通路周辺で最も速く発生するのに、清掃はしばしば静かな時間帯に予定されるため、チームは粉塵を遮断するのではなく永遠に追いかける。高所ラッキングの管理は不可視性で失敗する。目線より上の粉塵は日常の責任の外に落ちるため、棚卸しや苦情が注意を強いない限り、固定されたサイクルは存在しない。換気はさらに静かに失敗する。粉塵を含んだ空気を外へ運ぶはずのシステムが、吸気口の配置が悪かったり、気流経路がラッキングを横切ったり、フィルター交換が遅れたりすると、粉塵をあるゾーンから別のゾーンへ循環させるまさにその仕組みになってしまう。
ここから直観に反する判断が導かれる。倉庫が最も粉塵っぽく見える瞬間は、必ずしも最も汚いときではなく、しばしば粉塵の循環が最も活発なときである。床は完璧にきれいで高所の梁に厚い粉塵がある建物は、 ざっとした検査には通り、その後、高所作業や強いすきま風がその層を乱したときに突然失敗する。床に薄い膜があるが、発生源が管理下にある建物は、数か月にわたって、2つのうちより安定していることが証明されるかもしれない。したがって公平なテストは、清掃の1時間後に床がどう見えるかではなく、発生源が遮断されたか、沈着した粉塵を安全に除去できるか、空中粒子が周囲ではなく外へ運ばれるかである。いずれかの答えがノーであれば、粉塵は単に別の経路で戻ってくるだろう。
床、高所ラッキング、気流:3つの別々の予算
3つの別々の予算を維持することが重要である。そうでなければ、最も目に見える経路への支出が、他の2つの放置を静かに言い訳してしまうからだ。床の作業は遮断と迅速な除去についてである。ドアマット、ドックドアのシール、入口と通路エリアのゾーン別清掃である。支出は比較的低いが、頻度は高く、責任者を明示しなければならない。高所の作業は、サイクルに沿った安全な除去についてである。梁と照明器具のリフトプラットフォーム清掃、下の商品の一時的なカバー、上から下への順序である。1回あたりのコストは高くなるが、間隔が数年に伸びない限り、訪問頻度は低くてよい。換気の作業は、気流設計とフィルターの規律についてである。吸気口の配置、排気の方向、交換間隔である。初期支出は3つのうち最大になるかもしれないが、それが他の2つの経路の結果がその週を生き延びるかどうかを決める。
| 経路 | 主な焦点 | 支出パターン | 失敗の典型的な兆候 |
|---|---|---|---|
| 床 | ドア、通路、ドックエリア | 低コスト、高頻度 | 朝はきれい、午後には粉塵の膜 |
| 高所ラッキング | 梁、器具、ラック上部 | 1回あたり高コスト、長いサイクル | 高所作業中の突然の粉塵雲 |
| 換気 | 吸気口、気流経路、フィルター | 初期コストが大きい、維持管理が結果を決める | 清掃後すぐに商品が再び粉塵まみれ |
同じ表は逆向きに診断ツールとしても機能する。入口近くで粉塵が戻り続けるなら、清掃シフトを増やす前にシールと気流をチェックすること。高所作業で粉塵が舞い上がるなら、清掃員を責める前に、カバー付きの高所清掃サイクルを復旧すること。粉塵が至る所に戻り、清掃の効果が1日も持たないなら、まず換気の吸気口とろ過を調べること。支出は、資金を付けやすい経路ではなく、失敗のシグナルに従うべきだ。多くの粉塵支出がまさにこの理由で無駄になる。お金が、最初に失敗した経路ではなく、最も目に見える表面に行くからだ。
見落としやすい細部がいくつかある。高所清掃は静かな時間帯に行い、下をカバーし、上から下へ作業すること。めったに洗われないモップやダストパッドは、清掃道具であることをやめ、発生源になり始める。フィルター交換は圧力測定値またはメーカーのガイダンスに従い、粉塵の多い季節やピークには間隔を短くすること。作業者のばく露限度と地域の粉塵規則は管轄によって異なるので、他の地域から数字を借りるのではなく、最新の公式ガイダンスを確認すること。
倉庫の防塵対策を順序立てる方法
実行可能な順序はこうだ。発生源を遮断し、沈着物を除去し、それから初めて循環を安定させること。第一に、ドアとドックエリア。粉塵が入る主な経路であり、入荷ピーク時のシール、ゾーニング、ドアの規律は、床全体の追加清掃よりも達成することが多い。第二に、高所の粉塵を固定サイクルに載せ、カバーと順序を伴って除去し、慌てた一度きりの作業ではなく安全に在庫を片付けること。第三に、換気を調整し、空気がきれいなゾーンから粉塵の多いゾーンへ動くようにし、フィルターの維持管理を性能が落ちたときに思い出すだけではなく、設備計画に書き込むこと。各ステップの結果は次のステップによって保護され、台無しにされることはない。だからこそ、まっとうな倉庫の防塵対策プログラムは、清掃スケジュールというよりシステム設計のように読めるのだ。
先を見れば、方向性は十分に明らかだ。防塵は反応的な清掃から管理されたシステムへ移行しており、その理由は構造的である。ラッキングはますます高くなり、商品範囲は広がり続け、開封包装の小物の割合は上昇し続けているため、粉塵は以前よりも直接的に商品の外観、品質チェック時間、作業環境に触れるようになり、単に清掃労働力を増やすだけでは高所と空中の次元に届かなくなっている。センサーと維持管理記録も、粉塵パターンをこれまでにないほど可視化している。どのゾーンが最も速く再び粉塵まみれになるか、どのタスクが最も頻繁に遅れるか、そして小さな修正がどこで曲線を変えるかである。
これらは、すべての倉庫が同じ高仕様の答えを必要とすることを意味するものではない。小さな閉じた店舗、忙しいクロスドック、密封商品を抱える建物、開いたカートンを抱える建物は、本当に異なる粉塵圧力に直面する。より生産的な問いは、倉庫が何らかの絶対的な意味で十分にきれいかどうかではなく、自らの作業量と商品構成の下で、粉塵の発生源が特定され、沈着物の除去に安全なリズムがあり、空気循環が妨げるのではなく助けているかどうかかもしれない。3つの答えがすべてイエスなら、システムはおそらく持ちこたえるだろう。いずれか1つでもまだ曖昧なら、次の投資はその曖昧さの中に隠れている可能性が最も高い。
Dr. Chen(サプライチェーン研究者)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。