倉庫における自動ラベリングと手動ラベリングのどちらを選ぶかという質問はよく受けますが、私の答えは決して単純に「自動化すべき」でも「手動で十分」でもありません。私はいつも1つの数字から始めます。1日に何枚のラベルを貼るかです。損益分岐点を下回れば、機械は隅に置かれた高価な飾りにすぎません。損益分岐点を上回れば、手動ラベリングを続けることは、機械の仕事を人に金銭を払ってやらせることになります。この記事では、その損益分岐ラインをきちんと計算します。
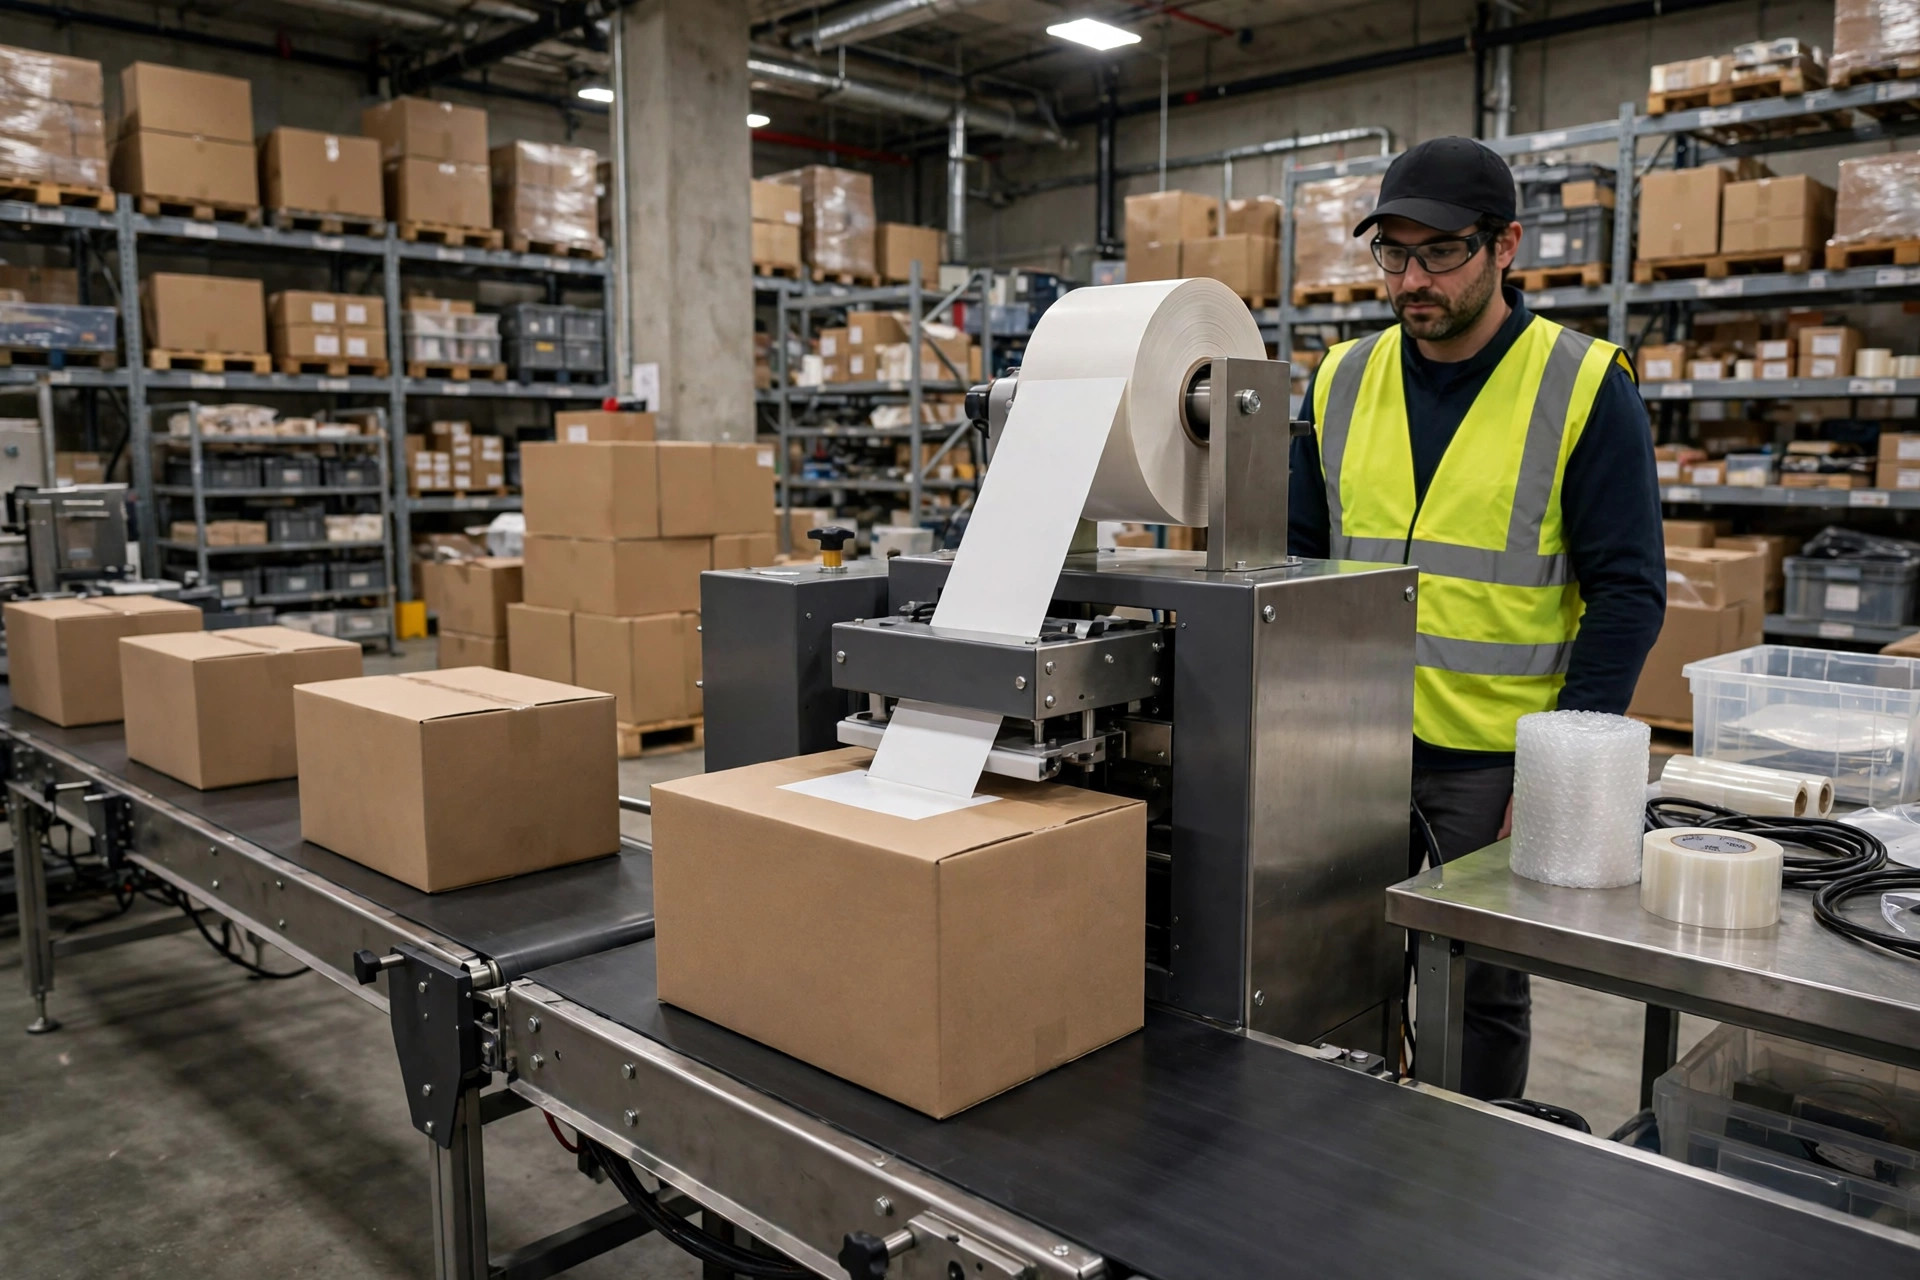
まず、パンフレットが示すよりもずっとシンプルな原則です。供給、貼付、検証という3つのステップが連動していると考えられます。自動ラベラーはステッピングモーターで台紙からラベルを剥がし、タンプ式またはワイプ式のヘッドがカートンやパレットに押し付け、次にスキャナーが読み戻して検証します。ライン全体のサイクルタイムは最も遅いステップで決まりますが、それは往々にしてアプリケーターの速度ではありません。カートンが所定の位置に到着する速さ、そして読み戻しスキャナーが検証できる速さです。手動ラベリングはその鏡像です。手は速いですが、人は疲れ、ラベルを斜めに貼り、間違ったロールを手に取り、シフトの終わりに向けてエラー率が上がります。機械は疲れません。機械が恐れるのは、非標準のカートンと、絶えず変わるラベルサイズです。
自動ラベリングと手動ラベリング:購入前に損益分岐点を見つける
ここに、直接計算できる方法があります。まず、手動の1枚あたりのコストです。1人が1時間に何枚のラベルを貼るか、時給はいくらか、さらに貼り間違いによる手直しの割合を加えます。例として、1人が1時間に300枚のラベルを貼り、例示的な時給が1時間あたり30通貨単位だとすると、直接労務費は1枚あたり0.1となります。貼り間違い率が1パーセントなら、100枚ごとに1件の手直し作業が発生し、手直し1回ごとに数分かかります。これにより真のコストはさらに上がります。
次に、機械の1枚あたりのコストです。購入価格を、仮に5年間の減価償却に割り振り、総ラベル枚数で割り、さらにメンテナンス、消耗品、ダウンタイム損失を加えます。2本の線を描きます。交わる点があなたの損益分岐点です。
低い側の例示的なケースです。1日に800件の注文を出荷する日用品倉庫が、自動ラベリングラインを導入したいと考えました。数字を計算すると、2人で1日分の800枚のラベルを半日で貼り終えられる一方、機械は1日の大半を止まったままになることが分かりました。減価償却だけでも、機械の1枚あたりのコストは手動労務費を約0.15上回りました。その購入は無駄になっていたでしょう。私の助言は「まだ買うな」でした。まず手動作業を標準化することです。ラベルを順序通りに事前に仕分けし、作業台に貼付位置を印付けし、50枚ごとに抜き取り検査をします。貼り間違い率は1.2パーセントから0.4パーセントに下がり、1年間で節約できた手直しは、機械の減価償却分を上回る価値がありました。
高い側のケースです。1日に6,000件の注文を出荷し、カートンサイズが3種類、ラベル種類が2種類あり、ピークシーズンには量が2倍になるEC倉庫です。手動ラベリングでは8人が1日中必要で、夜8 p.m.頃には斜め貼りや貼り忘れが目に見えて増え、続いてキャリアからの返却や顧客からの苦情が発生しました。例示的な能力が1分あたり40枚のラベラーに、シンプルなコンベヤ位置決めユニットを組み合わせると、1枚あたりのコストは手動コストの半分を大きく下回り、稼働率は98パーセントを超え、ピークシーズンの慌ただしい採用も不要になりました。その量では、機械を買わないことこそが高くつく選択でした。
| 比較 | 手動ラベリング | 自動ラベリング |
|---|---|---|
| 速度(例示) | 1人あたり1時間に約200–400枚 | モデルとカートンにより1分あたり約20–60枚 |
| 一貫性 | 午前は良好、午後と夜勤でエラーが増加 | 1日中一貫しているが、カートンやラベルの急な変更には弱い |
| 貼り間違い率 | 管理と疲労によりおよそ0.5%–2% | 読み戻し検証によりおよそ0.1%未満、さらに低くなる |
| 段取り替えコスト | ほぼゼロ、ロールを交換するだけ | ラベルサイズやカートンサイズの変更にはパラメータと治具の変更が必要 |
| 適した量 | 通常、1日あたり約2,000枚未満では手動の方が安い | 1日あたり約3,000枚を超えると真剣なコスト計算に値する |
| 最大の恐れ | ピークシーズン、夜勤、スタッフの離職 | 非標準カートン、不安定なラベル供給 |
損益分岐ラインは固定ではないことに注意してください。カートンが均一であるほど、ラインは低く移動します。カートンが雑多であるほど、ラインは高く移動します。カートンサイズが10種類、ラベル種類が5種類ある場合、機械は段取り替えに多くの時間を費やすため、節約した労務費は調整時間として返済されます。ここで私が疑似需要に我慢ならないのは、倉庫が、自分のカートンミックスが機械に供給できるかどうかを確認する前に、隣の倉庫が導入したからという理由で自動化を買うことです。機械は隅でほこりをかぶり、その横で人々は手貼りを続けます。これは自動化の失敗ではありません。計算を省いたことによる選定の失敗です。
自動ラベリングと手動ラベリング:購入後のメンテナンスの落とし穴
維持できない機械は、機械がないよりも悪いです。最初の落とし穴はラベル供給です。台紙の厚さ、ラベルピッチ、ロール直径がロット間でばらつくと、剥離が不安定になります。ラベルを購入する際に受入検査基準を設定してください。ピッチ許容差とロール直径範囲を購入要件に明記し、納品時に抜き取り検査をします。不良ロットは拒否します。機械に載せてから設備を責めるのを待ってはいけません。
2番目の落とし穴はアプリケーターヘッドです。汚れたタンプパッドや真空漏れのあるバキュームヘッドは、斜め、しわ、剥がれのあるラベルを生みます。メンテナンス自体は難しくありませんが、毎日のチェックリストに載せる必要があります。毎日起動前にヘッドを拭き、週に1回エア回路を点検し、月に1回ベルトを点検します。多くの機械は使用によって摩耗するのではありません。放置によって故障します。ベンダーのデータシートにあるMTBFの数値は実験室の値です。現場の値は、そのチェックリストが実際に実行されるかどうかにかかっています。
3番目の落とし穴は検証ステップです。スキャンなしで貼ることは、盲目で出荷することです。自動ラベリングには読み戻しスキャンを含め、読み取り失敗時にはアラームと停止が必要です。不良ラベルをキャリアに届かせてはいけません。スキャナーの取り付け角度、照明、印字濃度はすべて重要です。1つでも間違えると誤拒否が増えます。試運転では、ラベルがまっすぐに見えるかどうかだけを確認してはいけません。連続して500枚のラベルを流し、誤拒否を数えます。
ここが直感に反する部分です。自動化レベルが高いほど、上流に求められる標準化は低くなるのではなく高くなります。人はカートンを見てラベルを貼る場所が分かります。機械には分かりません。カートンサイズ、ラベル位置、印字内容、入荷ロット品質はすべて最初に標準化しなければならず、そうでなければ機械は安定して稼働できません。1台の機械が雑な管理を直してくれることを期待する倉庫は、通常その逆を発見します。機械は混乱を増幅します。人が回避していたずれがラインを止める故障となり、その停止コストは手動の手直しよりも高くつきます。
ですから、冒頭の質問に戻ります。倉庫における自動ラベリングと手動ラベリングは、まずブランドや価格で決まるのではありません。3つの数字で決まります。1日に貼るラベル枚数、扱うカートン種類数、そして現在の貼り間違い率です。その3つの数字を入手すれば、損益分岐ラインは自ずと描けます。
そのお金に見合う価値はありますか。この1つの数字を見てください。実際のカートンミックス、実際の1日量、実際の段取り替え頻度で計算した機械の1枚あたりの総コストが、ベンダーのパンフレットにある理想値ではなく、手動の1枚あたりのコストを安定的に下回っているかどうかです。下回っていれば買ってください。下回っていなければ、まず手動作業を標準化してください。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。