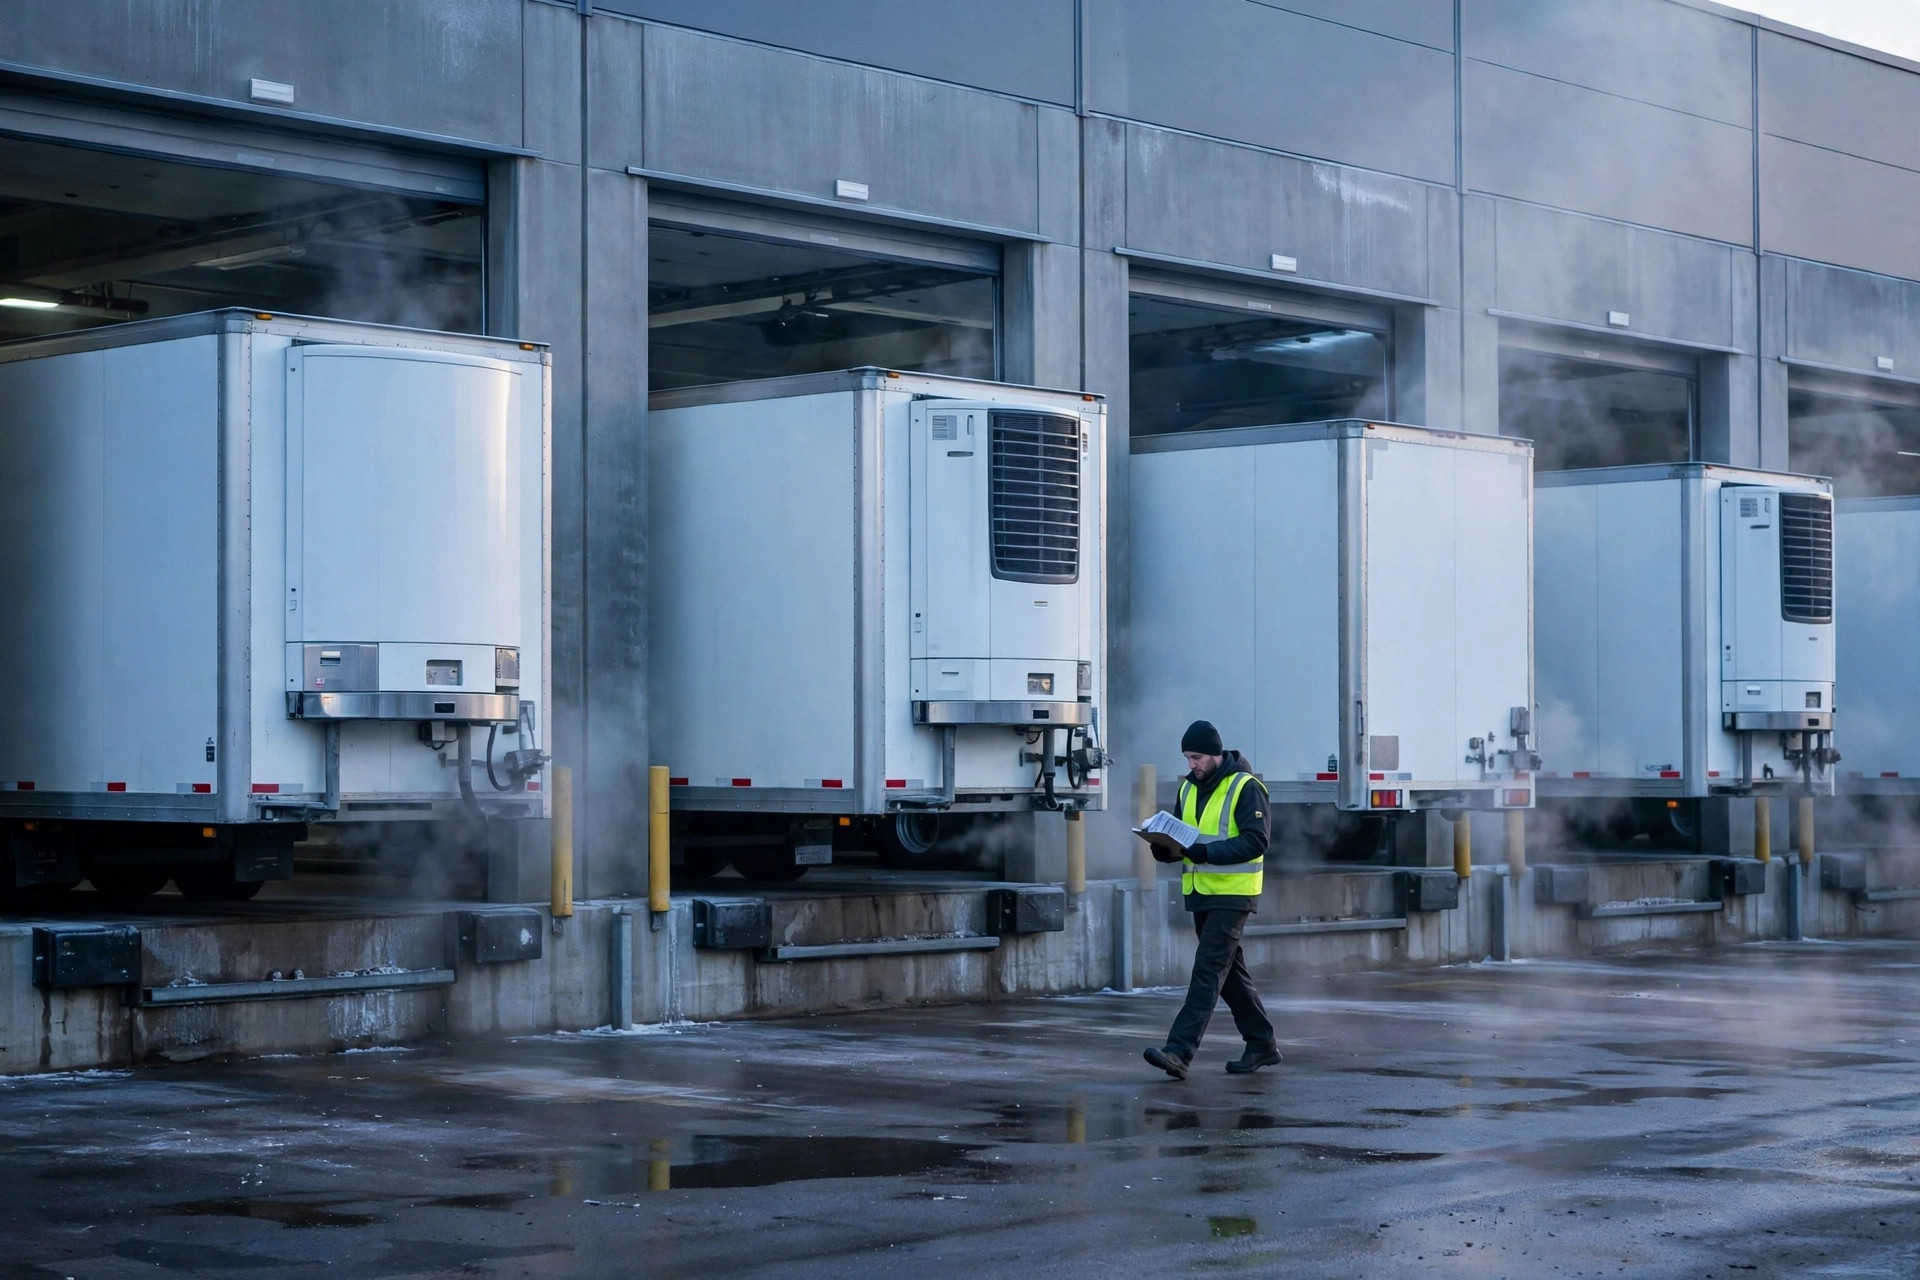
2019年8月、私はカリフォルニア州リアルとの3PL冷蔵倉庫のドックに立っていました。120,000平方フィート。冷凍庫の中は-18度、外は40度を超えていました。冷蔵トレーラーがバックで入庫し、ドックシールがトレーラーに押し付けられ、ドライバーはドアを全開にしたまま冷凍機をフル稼働させていました。トレーラーと建物の継ぎ目に温度ガンを向けると、下端の密閉されていない隙間は11度を示していました。その日、新鮮な鶏肉の満載が40分以上も開放状態に置かれました。顧客はその出荷全体を拒否しました。帳簿上の損失は$30,000を超えました。
コールドチェーンが途切れるのは、高速道路ではほとんどありません。途切れるのはドックです。トレーラーがバックで入庫する、その数分間です。トレーラーと冷凍庫の間の3メートルを、私は温度ブリッジと呼んでいます。途切れはゆっくり起きるのではありません。まさにその数分間で起きるのです。その断ち切り方はこうです。
そのシール、本当に圧縮されていますか?
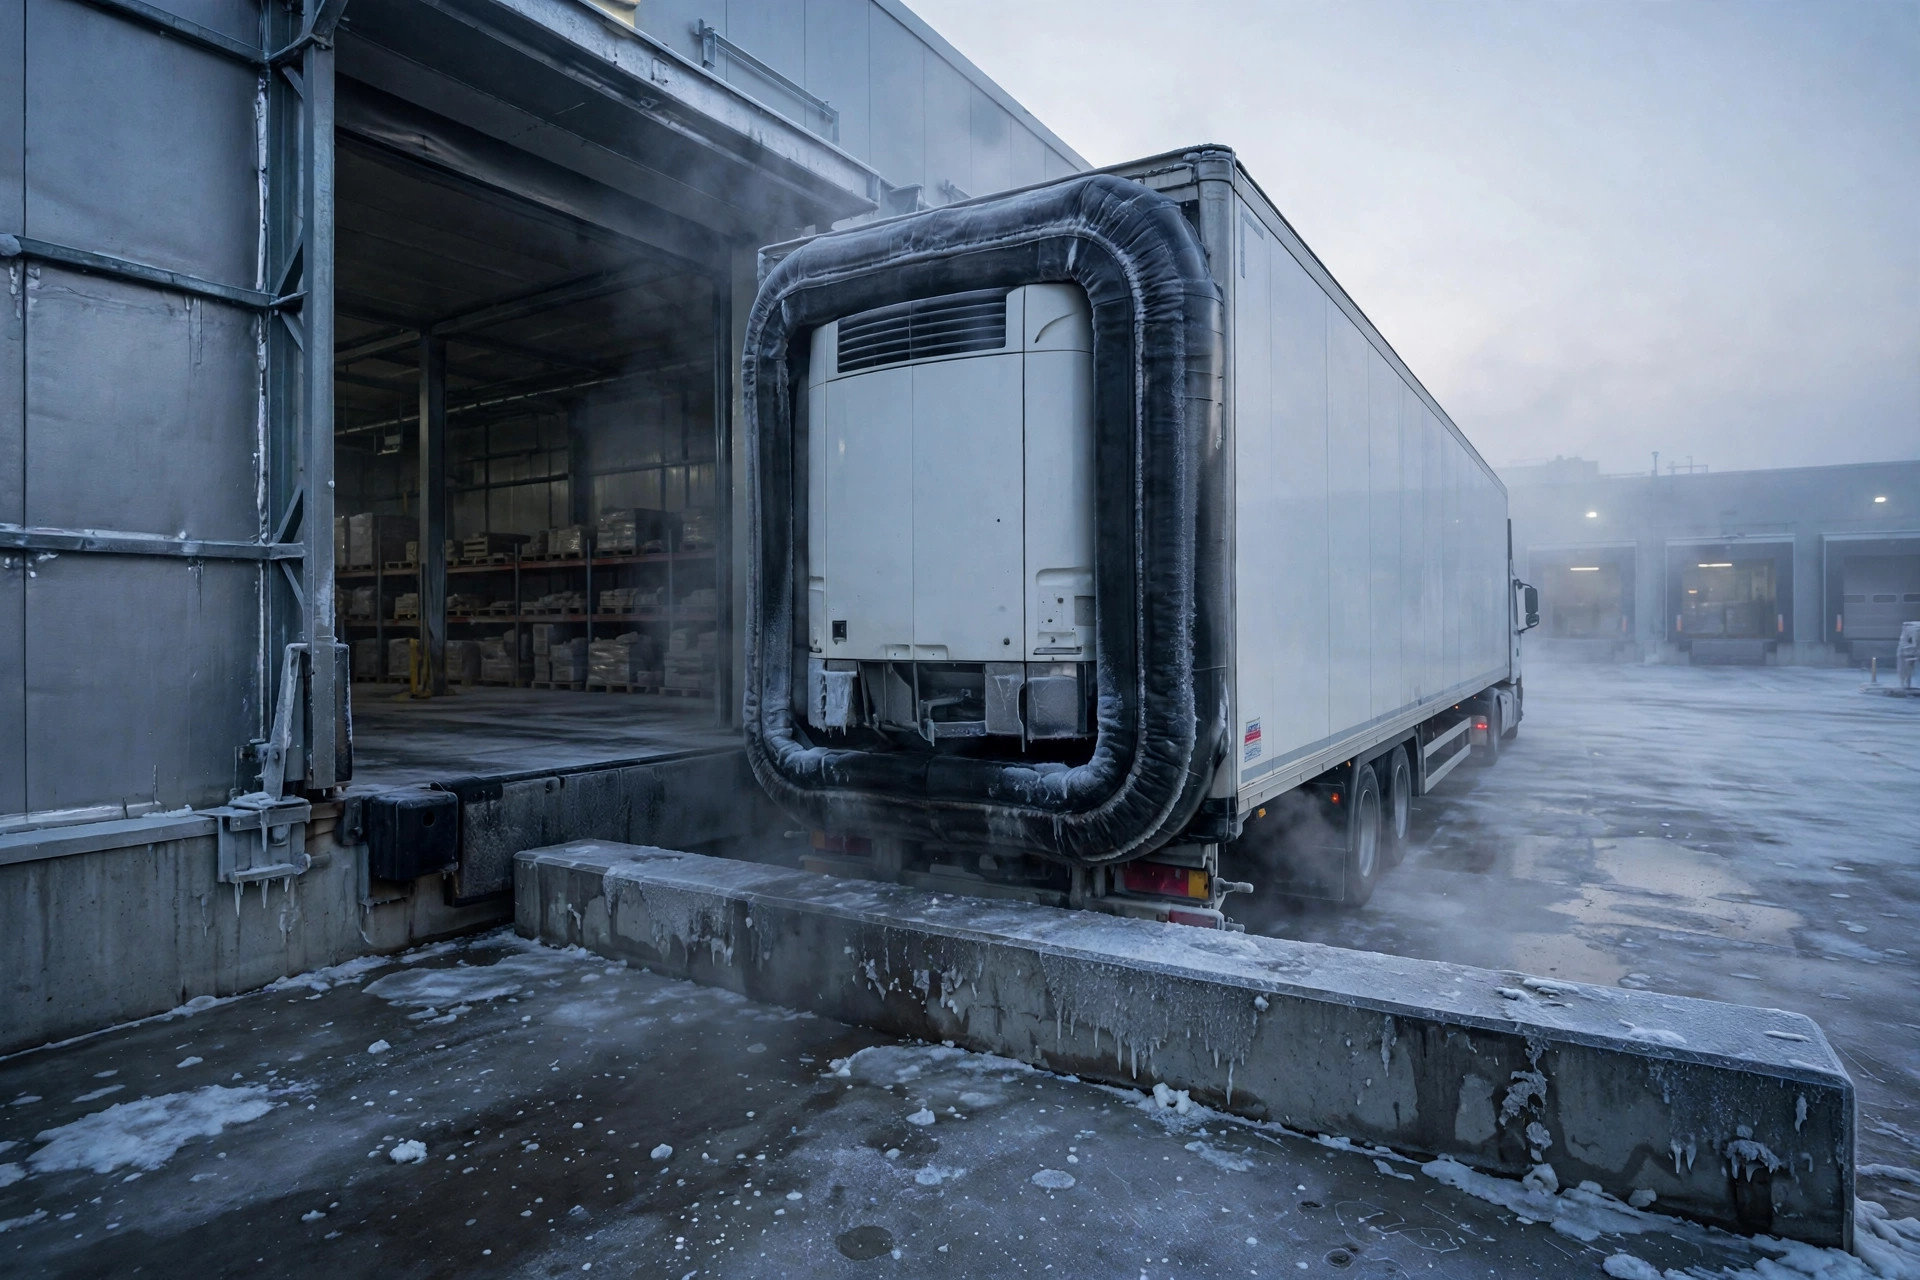
ドックドアを密閉する方法は一般的に3つあり、価格の安い順に並べると次のようになります。フォームドックシール、ドックシェルター、そして膨張式シールです。
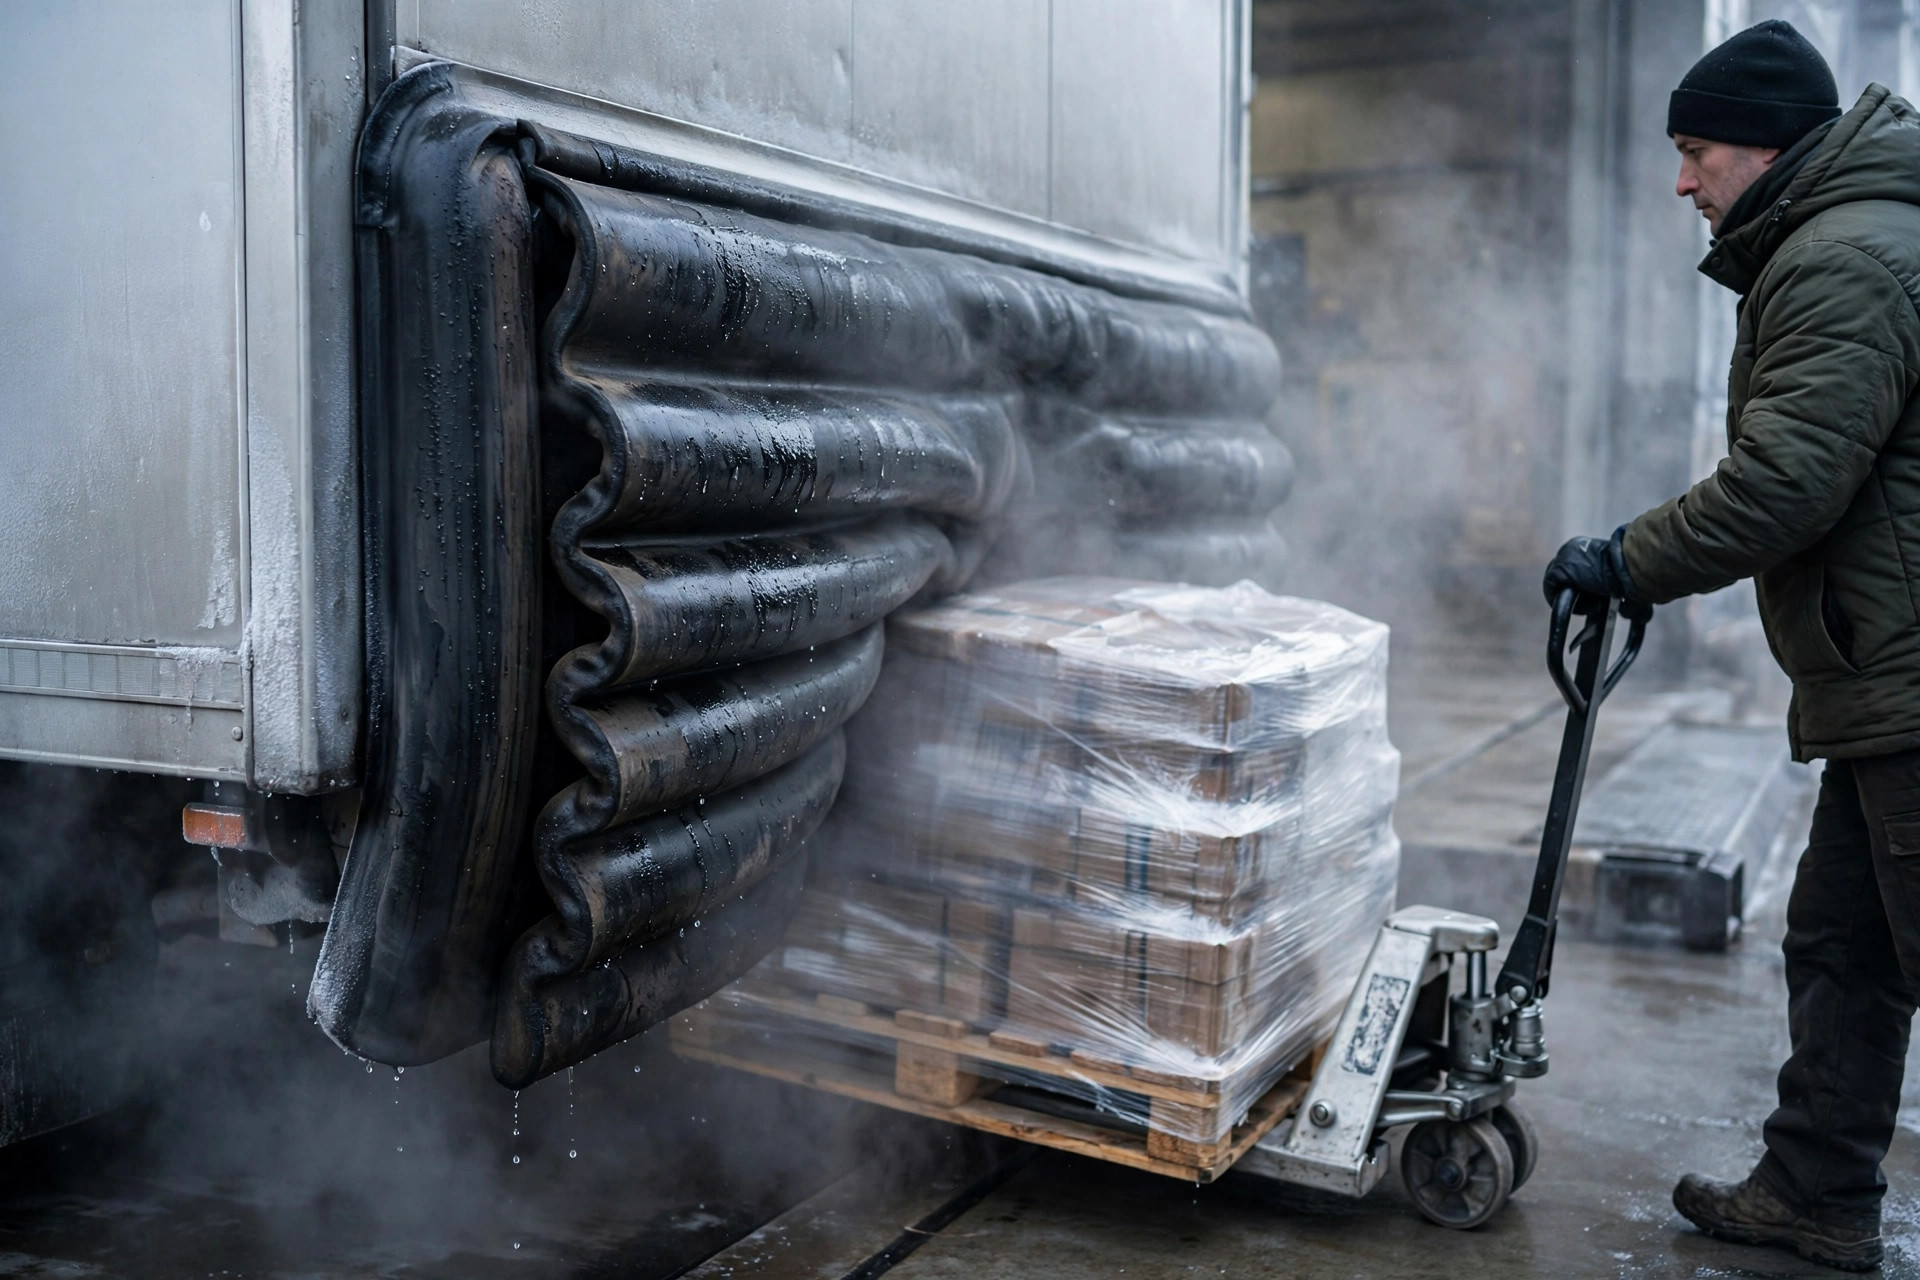
フォームドックシールはどこにでもあります。ドライバーがバックで入庫すると、トレーラーの後部フレームがフォームブロックを圧縮し、物理的なバリアができます。安くて、丈夫で、メンテナンスも簡単です。しかし、その効果はドライバーのバックの上手さに完全に左右されます。斜めに入ったり、十分に圧縮できなかったり、フォームを押しつぶして変形させたりすると、シールとトレーラーの間に隙間ができます。数センチの隙間から暖気が流れ込み、冷気が逃げていきます。多くの施設で見てきた典型的な失敗:5〜6年も劣化したフォームがひび割れ、誰も修理しようとしない。単なる飾りです。
ドックシェルターは一段上です。フレームとファブリックの構造で、トレーラーがバックで入庫すると、ファブリックの内側ライニングがトレーラーの側面と上部に密着します。密閉面積が広く、不完全なバックにも寛容なので、トレーラーの種類が混在するドックに適しています。欠点は、ファブリック自体に断熱性がないことです。熱は透過します。時間の問題です。したがってシェルターは、回転の速い冷蔵作業には向きますが、冷凍環境での長時間のドア開放作業には向きません。
膨張式シールが最も性能が高いです。トレーラーが停止すると、ブラダーが膨張してトレーラーとドックの間の隙間を完全に閉じます。空気の動きはゼロです。冷凍作業の標準です。ただし最も壊れやすいのもこれです。膨張ポンプの故障、トレーラーのリベットによるブラダーの破損、膨張が終わる前にドライバーがドアを開けてしまうなど、私はこれらすべてを見てきました。また、トレーラーの寸法がそれなりに一定である必要があります。非常に高いトレーラーや非常に低いトレーラーは密閉できません。
選び方は?私のルールは単純です。冷凍庫を運用しているなら、迷わず膨張式シールを選び、ケチらないこと。冷蔵品(約0–4°C)なら、シェルターと厳格な運用規律で十分です。トレーラーの種類が混在する一般的な食品配送なら、定期的な点検・メンテナンスプログラムを伴うフォームシールが最もお得です。本当のトレードオフは価格ではありません。製品がどれだけ温度に敏感か、そして積み込みのリズムが機器の気質に対応できるか、です。
20分を超えるドア開放作業——誰が実際に時間を測っていますか?
シールは静的です。本当の殺し屋は時間です。ドアが開いた瞬間、トレーラーとドックの間の熱交換が始まり、冷気は多くの人が思うより速く逃げていきます。
私たちのルールは、トレーラー1台あたり20分のレッドラインでした。ドア開放からドア閉鎖まで、荷降ろし全体を20分以内に終わらせること。提案ではなく、レッドラインです。ストップウォッチを握っていたのはドライバーでもフォークリフトオペレーターでもなく、ドックのスーパーバイザーでした。最近では多くの施設がドア連動タイマーを使っています。ドアが開いた瞬間にカウントを開始し、超過するとアラームが鳴ります。あなたの数字は、製品とトレーラーの断熱性に合わせて設定すべきです。文書化された運用基準に従ってください。ただし、ラインは必要であり、誰かが監視しなければなりません。
人がどこに立つかも同じくらい重要です。荷降ろし中に私が一番嫌なのは、トレーラーとドックの間に人が集まっておしゃべりしていることです。ドア付近でうろつく余分な1人、ストリップカーテンを通るたびに、温度ブリッジにもう1つのレンガが積まれます。ルールは単純ですが効果があります。荷降ろしゾーンは最大2人、フォークリフトは固定ルート、パレットはトレーラーから直接クーラーへ。ドックでの一時置きは禁止です。ドックは保管場所ではありません。コールドチェーンのドックならなおさらです。
見落とされがちな細部:冷蔵トレーラーの冷凍機は到着前に予冷しておく必要があります。ドライバーがゲートで初めて冷凍機を始動し、トレーラーがまだ暖かいうちにドアを開けてしまうと、暖かい空気の箱をドックに直接ぶちまけることになります。私たちのやり方はこうでした。予約確認の際に、ドアを開ける前に冷凍機でトレーラーを目標より2度下げておくこと。ドックのスーパーバイザーがまずトレーラーの温度表示を確認しました。目標温度に達していなければ、ドアは開きません。1日数分のコストで、積み荷全体の温度安定性を取り戻せるのです。
温度は実際に記録されましたか、それとも書き写されただけですか?
温度記録は、倉庫の90%が約2週間はきちんとやって、その後ごまかし始める類いのものです。紙のフォームは完璧に見えます。実際の温度は一度も読まれていません。
正しくやるなら、記録ポイントは3つあります。到着時のトレーラー温度、荷降ろし中の15分ごとのドック温度、完了時の製品温度のスポットチェックです。この3つの数字がチェーンを形成し、どこで途切れたかが正確に分かります。手作業では数週間で崩壊します。温度センサーは今では安価です。ドックにプローブを取り付け、データをシステムに自動で送り、人は温度計ではなくアラームを監視すればよいのです。冷蔵倉庫の運用にこれを省くよう、私は決して勧めません。プローブ一式とゲートウェイのコストは、失われる積み荷1つに比べればわずかです。
そして、途切れのコストは多くの人が過小評価しています。製品の損失は最初の請求にすぎません。拒否された商品には取り扱い料と廃棄料がかかります。それが2つ目です。3つ目は、顧客の施設への信頼と、静かに他へ流れる将来のビジネスです。これが最も高くつきます。2019年の事故の後、私たちは計算しました。もしドックに自動温度記録があれば、20分経過時点で超過アラームが鳴り、ドライバーにドアを閉めて冷やすよう指示でき、その鶏肉の積み荷はおそらく助かっていたでしょう。$30,000を超える損失に対し、シールのアップグレードと時間管理のコストは比較になりませんでした。
アンチブリッジ・チェックリスト
上記すべてを1枚のシートにまとめ、ドック事務所の壁に貼ってください。
- 製品の温度感度に合わせてシールを選ぶ:冷凍庫には膨張式シール、冷蔵にはシェルター。劣化や損傷がないか四半期ごとに各シールを点検する。
- 到着前にすべての冷蔵トレーラーを予冷する。ドアを開ける前に、スーパーバイザーがトレーラーの温度表示を確認する。
- トレーラー1台あたりのレッドライン時間(例えば20分)を設定し、自動タイマーと超過アラームを設ける。タイムアウトしたらドアを閉め、温度を回復させる。
- 荷降ろしゾーンは2人まで、フォークリフトは固定ルート、ドックでの一時置き禁止。パレットは直接クーラーへ。
- 3つのポイントを記録する:到着時のトレーラー温度、荷降ろし中の15分ごとのドック温度、完了時の製品スポットチェック。できる限り自動化する。
- 月に1回、途切れ訓練を実施する:ランダムにトレーラーを1台選び、超過と温度アラームをシミュレーションし、チームが実際に手順に従うか確認する。
ドックの3メートル。コールドチェーンの中で最も短い区間であり、最も途切れやすい区間です。あなたの施設で最後に、誰かがトレーラーとドックドアの間に立って、シールが本当に圧縮されているかを自分の目で確認したのはいつですか?
英語版からの翻訳。内容に相違がある場合は英語版を優先します。