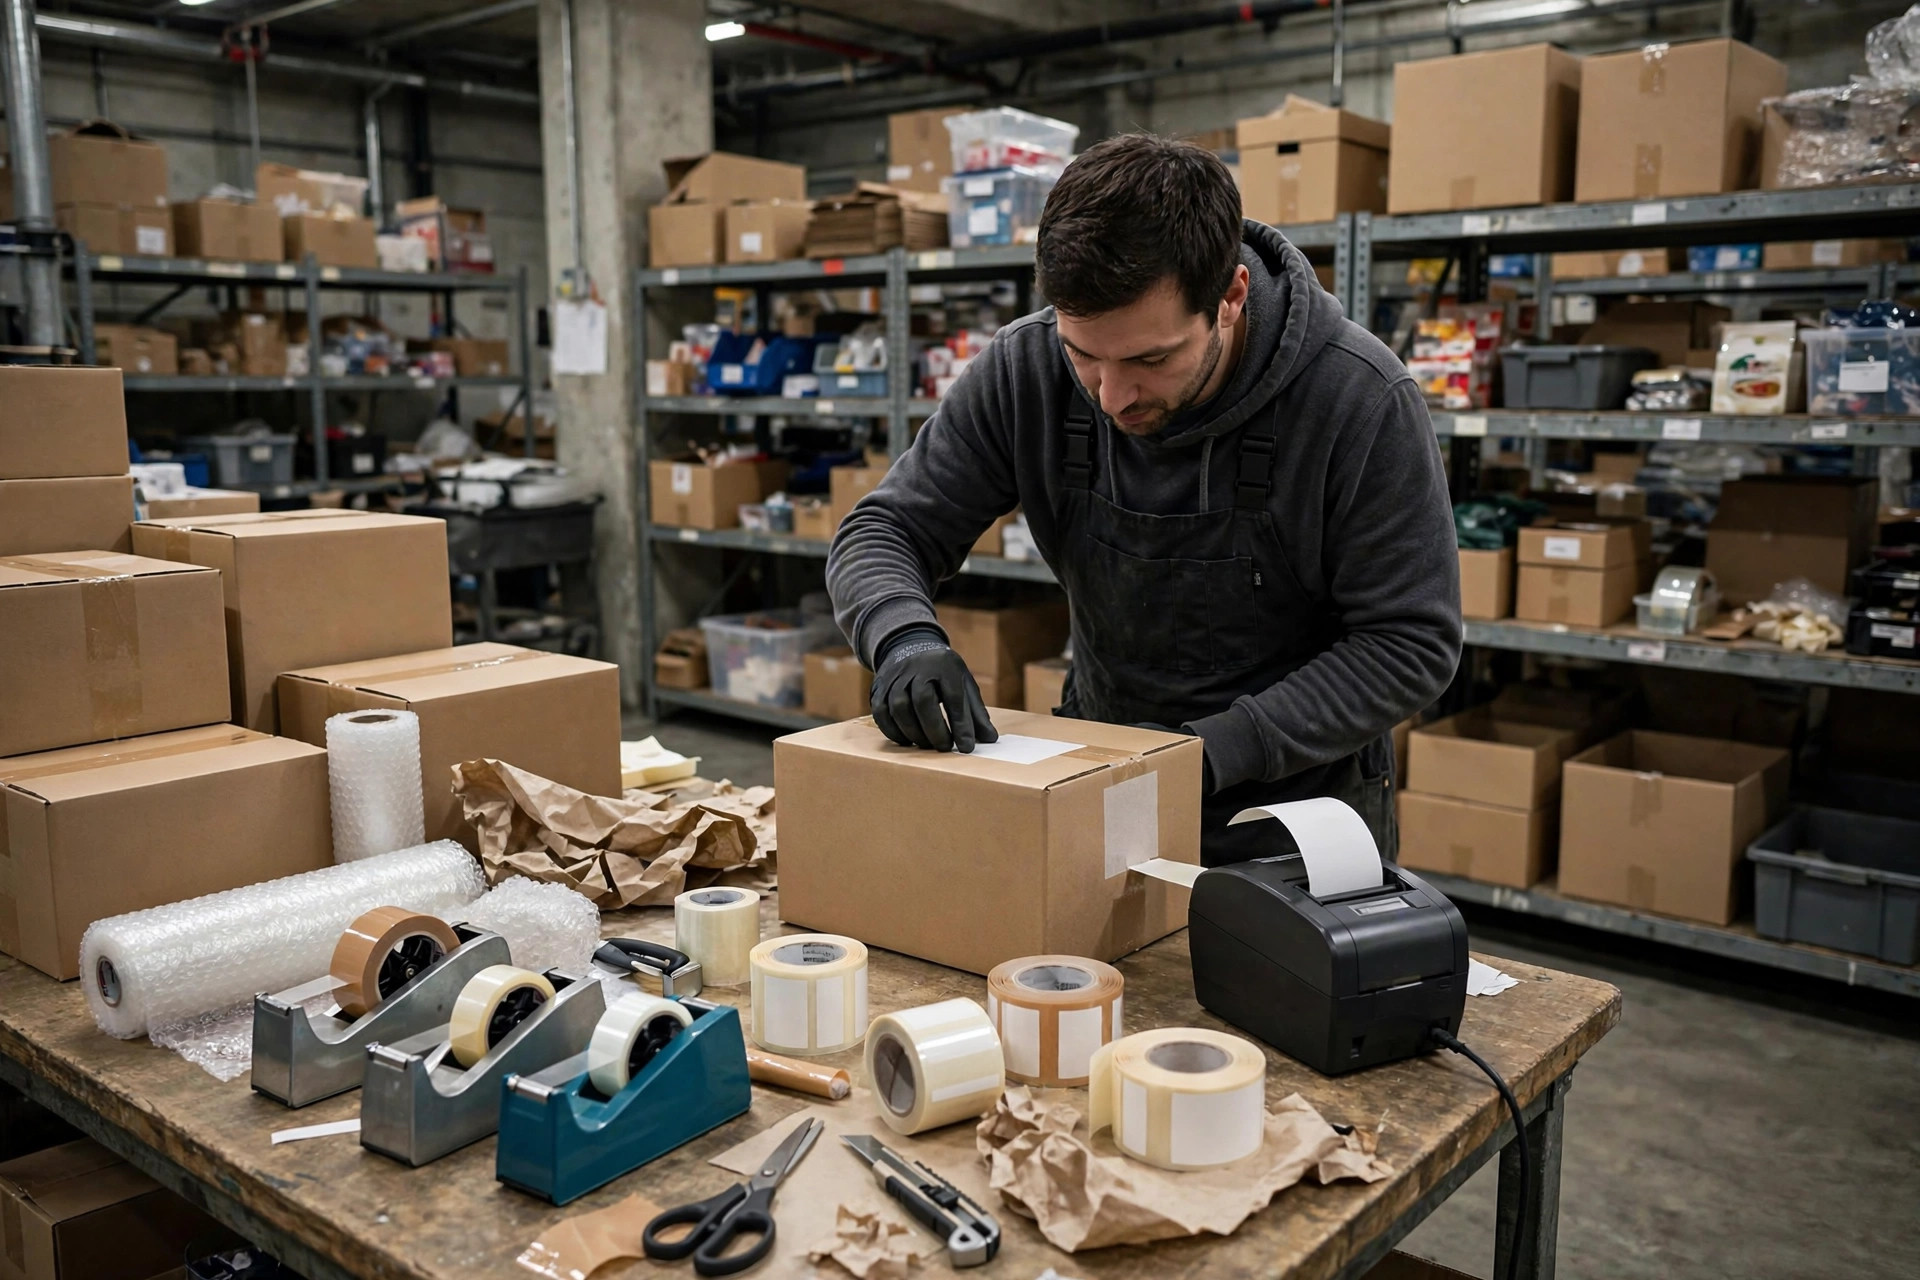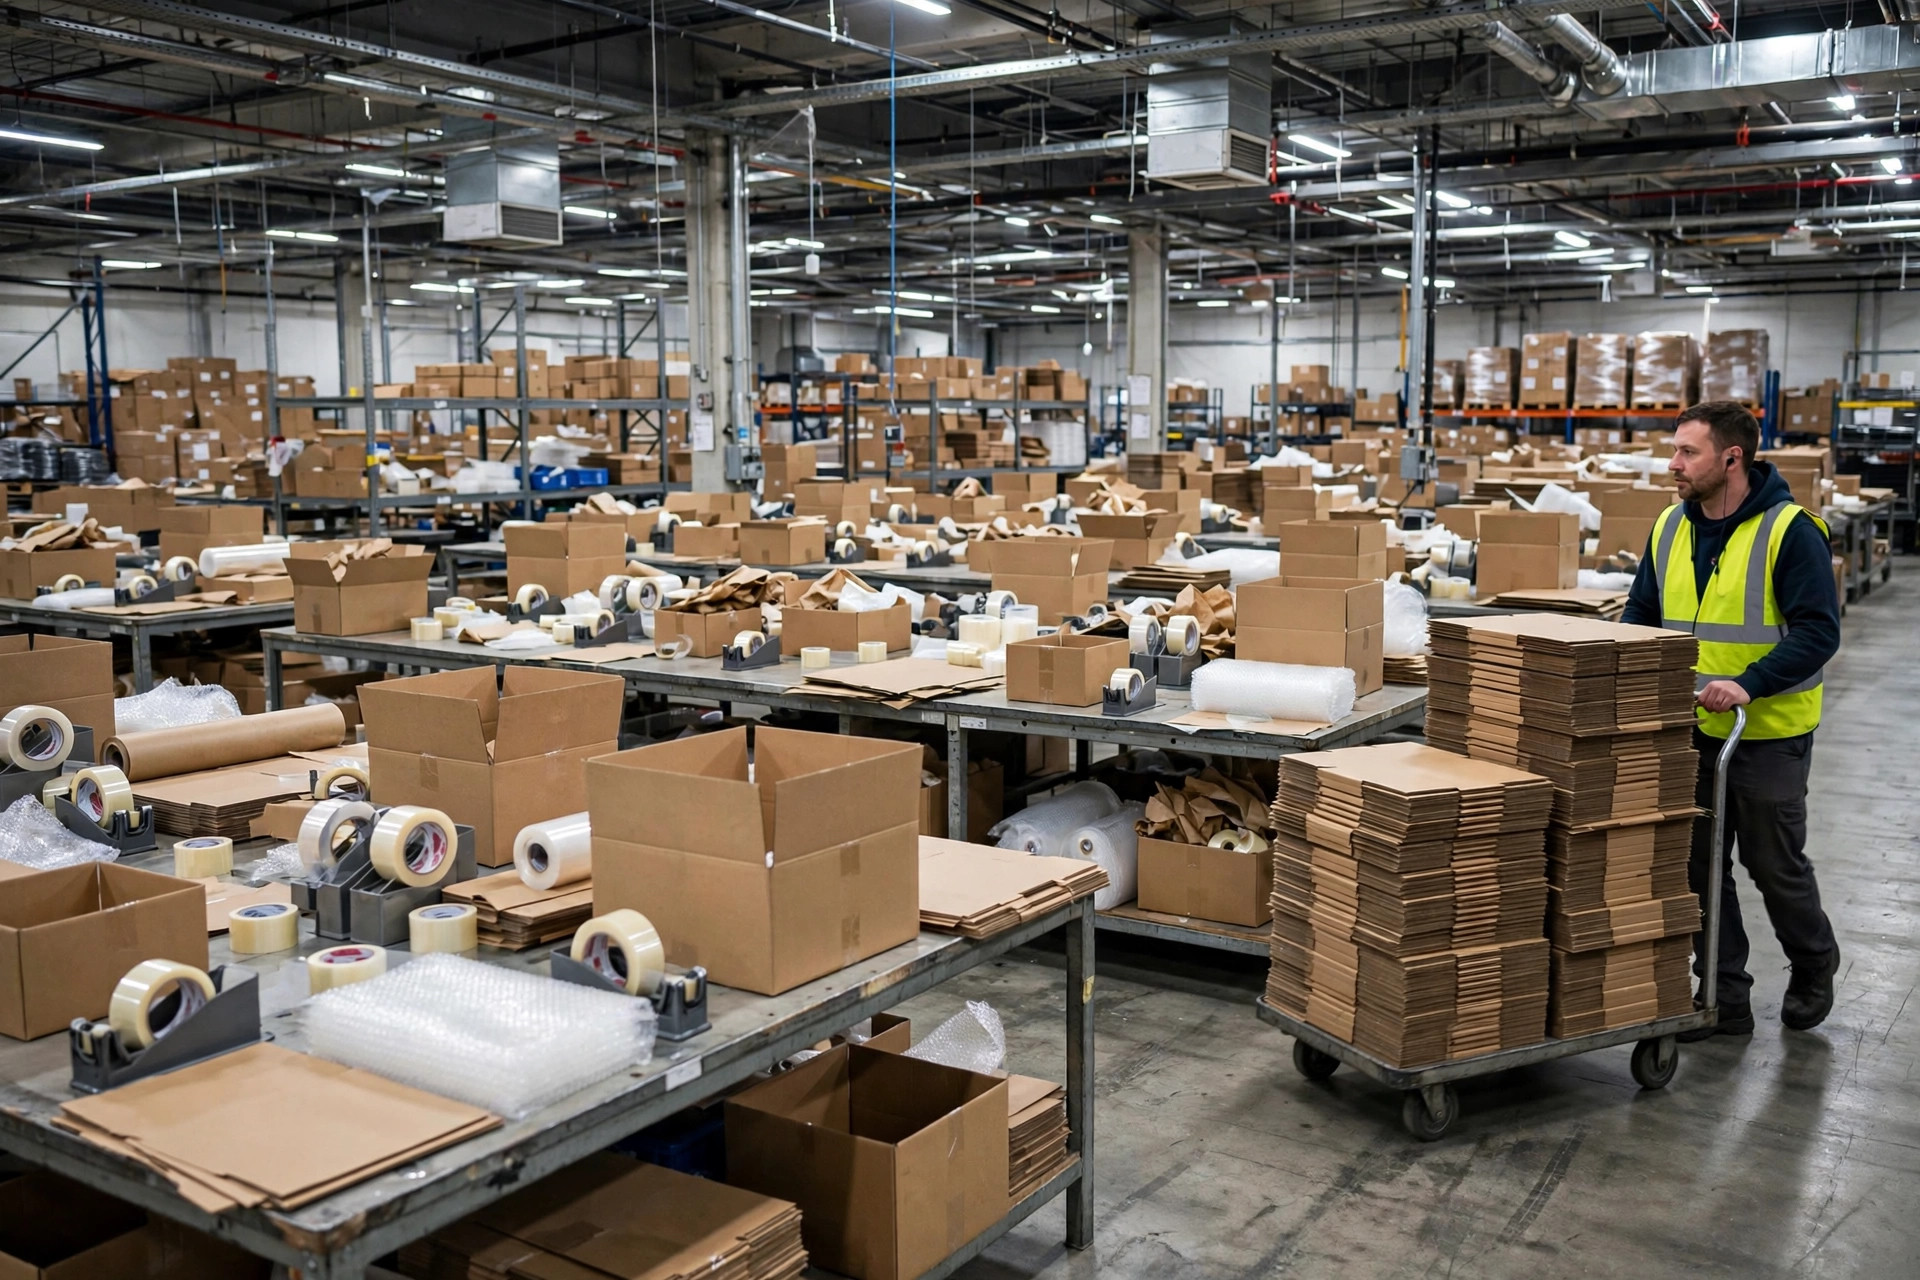
要点はこうだ。梱包ステーションでカートンやテープが切れてラインが10分止まると、20人体制の梱包ラインはその日80件以上の受注を失う。計算は単純だ。1人あたり1時間25件、20人で1時間500件をこなすから、10分の停止は83件の消失だ。そしてそれは目に見える部分に過ぎない。見えないのは再開後の30分だ。リズムが崩れ、プレッシャーでミスが紛れ込み、その後の手直し、再出荷、顧客クレームこそが本当に見えない請求書だ。
私が見た最悪のケースは2024年後半、カリフォルニア州オンタリオの3PL倉庫だった。約80,000平方フィート、繁忙期は1日10,000件以上を出荷する。カートンの供給は梱包ステーションから40メートル以上離れた壁際に積まれていた。テープが切れると、梱包作業者はステーションを離れて自分で取りに行かなければならなかった。計測したところ、往復4~5分。1日の終わりには、作業者1人あたり資材の取りに行くだけで30分以上を歩いていた。そのビルでは誰もそれを損失として数えなかった。ラインが公式に止まったわけではなかったからだ。だがそれこそが最も高くついた見えないコストだった。20人分の賃金を払いながら、1人分丸ごとが使い走りに使われていたのだ。
ここがポイントだ。在庫切れが起きると、倉庫の99%が間違ったものを責める。監督者は十分にストックしなかったと怒鳴り、作業者はもっと早く声を上げなかったと叱られる。だが真実は、補充そのものが最初から設計されていなかったことだ。カートンはどこに置くのか、テープがどこまで減ったら誰が補充するのか、補充は誰がやるのか、何時にやるのか——すべてがベテランの記憶と、声の大きい者の叫びで回っている。そのベテランが病欠する日、ラインは止まる。
供給の問題ではなく、フローの問題だ
先に結論を言う。梱包ステーションの消耗品において、フローの設計は在庫量より10倍重要だ。カートンの山があっても、遠くて補充が遅ければ、無いも同然だ。
顧客のために補充フローを設計する際、私は3点だけを見る。
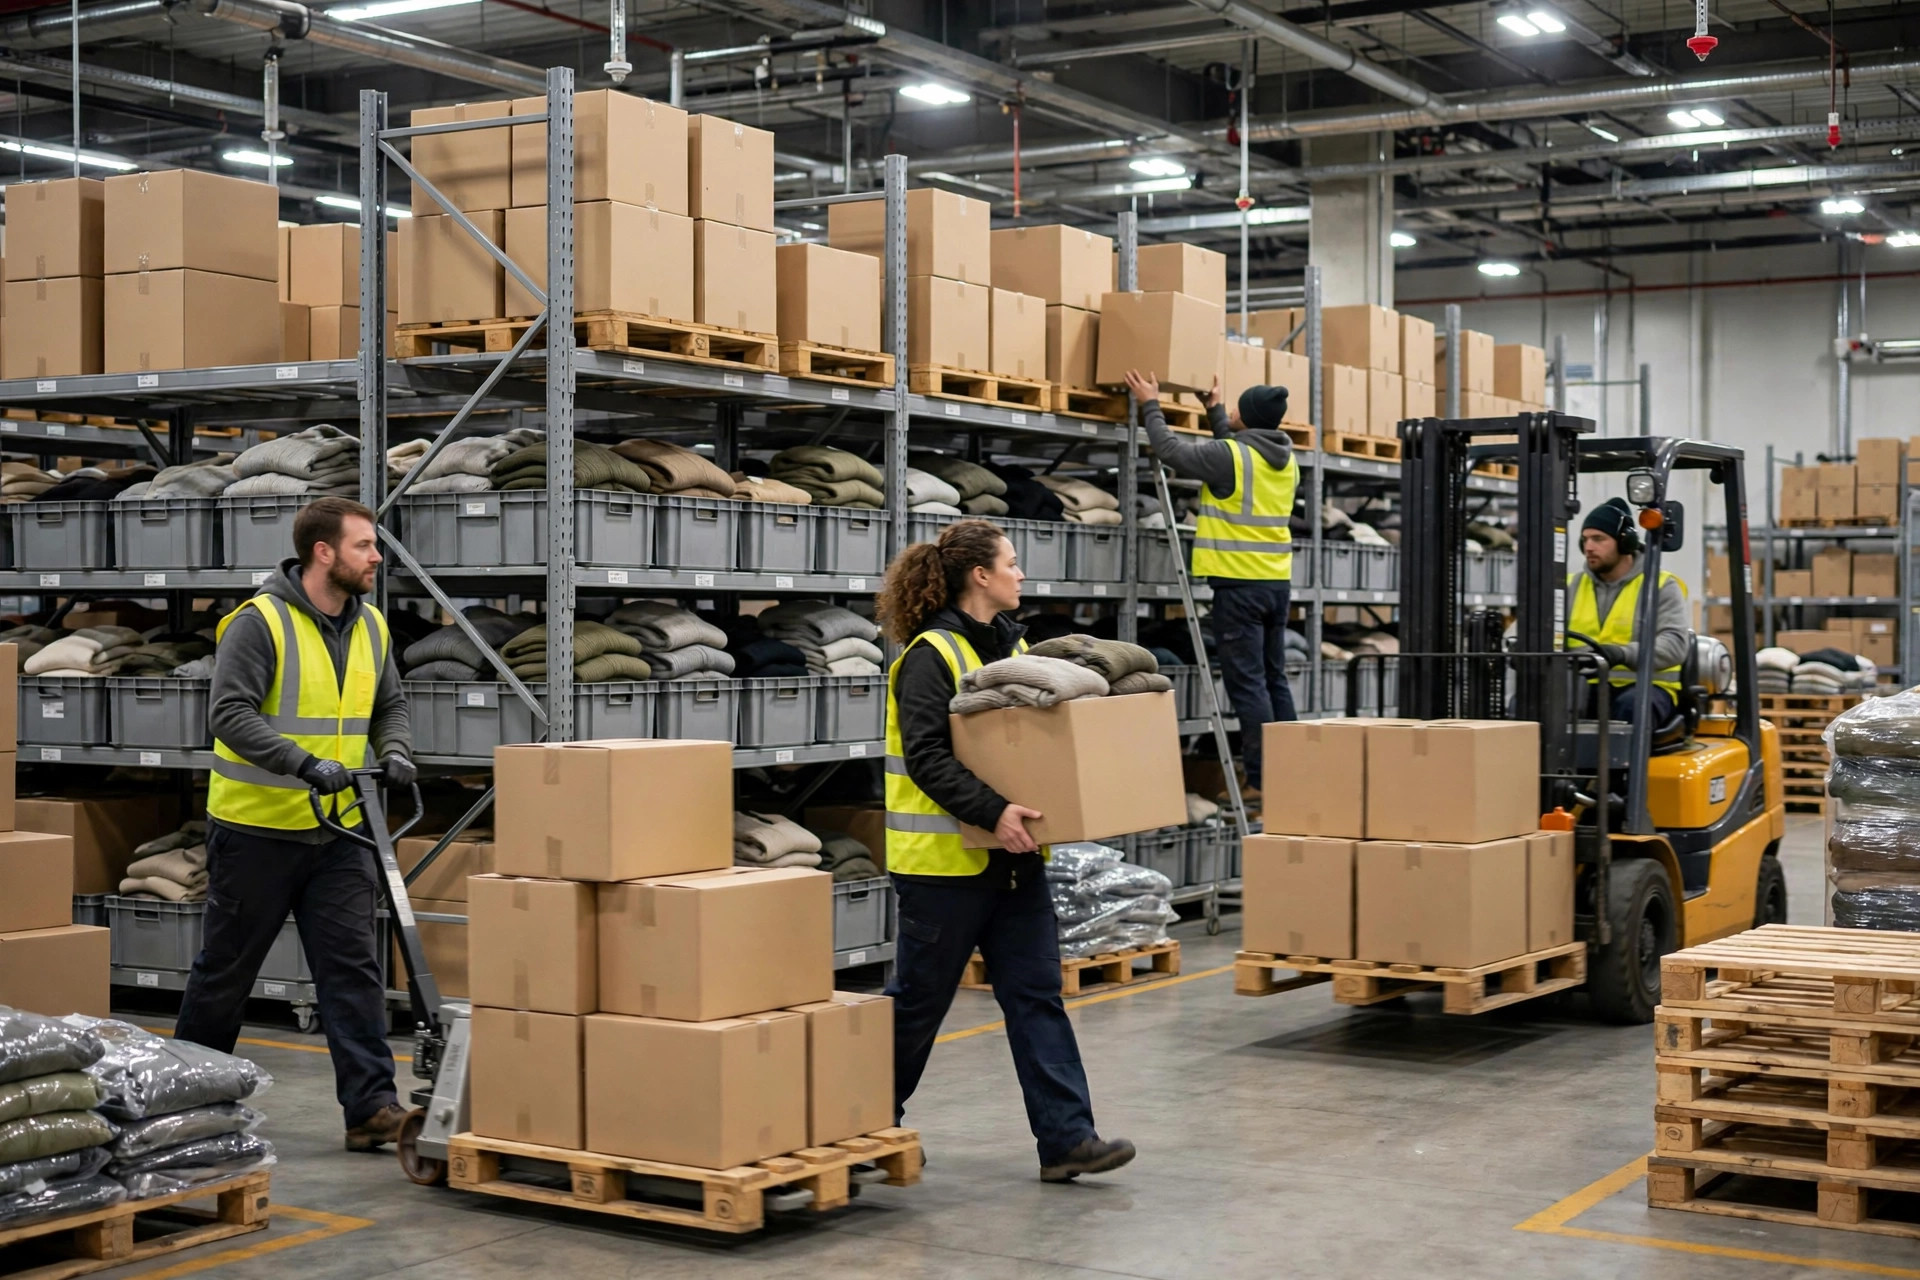
1つ目、消耗品の一時置き場は梱包ステーションからどれだけ離れているか。合格ラインは10メートル未満。理想はステーションの背後、手の届く範囲——ゴールデンゾーンだ。カリフォルニア州リバーサイドの家庭用品EC倉庫(約30,000平方フィート)は、かつてカートンのパレットを受入エリアの隣に置いていた。梱包作業者が箱を取りに行くたびに30メートル歩くことになった。レイアウト変更で、梱包エリアの背後にフローラックを2基空け、消耗品スーパーマーケットにした。カートン、テープ、緩衝材、ラベル在庫をステーション別に配置し、ランナーが2時間ごとにカートで補充する。この1つの変更で1人あたりの梱包処理量が12%上がった。ポイントは、人員を増やしていないことだ。歩く時間を梱包に戻しただけだ。
2つ目、補充カートのルートはピッカーのルートと競合していないか。これはほとんどの人が見落とす罠だ。補充は日中に行われ、ピッカーはフロア中をカートで走り回り、ランナーもフロア中をカートで走り回る——本通路で2つの流れが正面衝突し、どちらも譲れない。私が見て効果的だったのは地味だが確実な方法だ。梱包エリア背後の副通路を通すか、単純に時間をずらす。ピッキングのピークが10時~15時なら、補充を9:30と15:30に組む。通路は固定だが、人はスケジュールできる。2つのチームを同じ道路で戦わせるな。
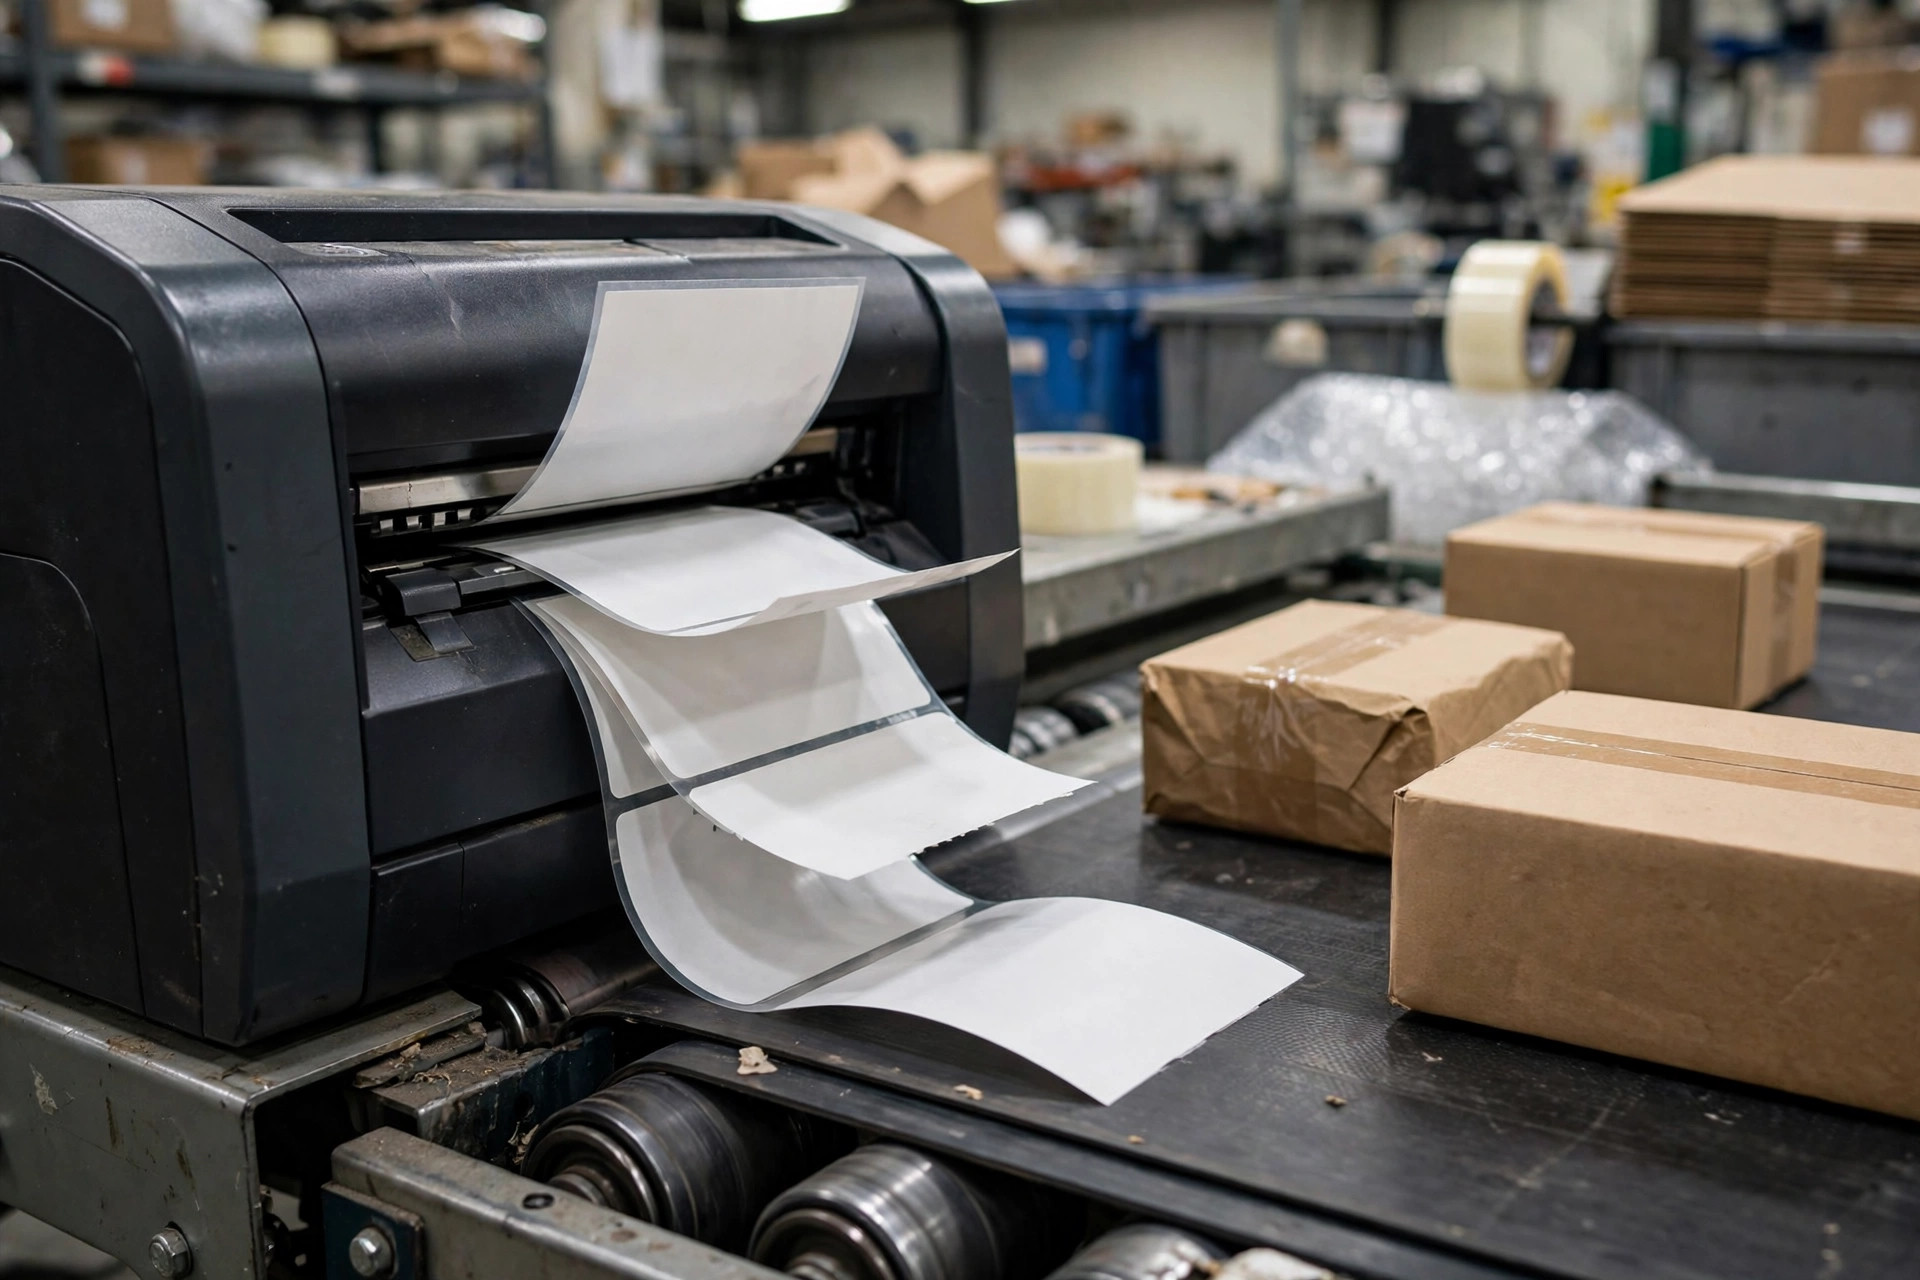
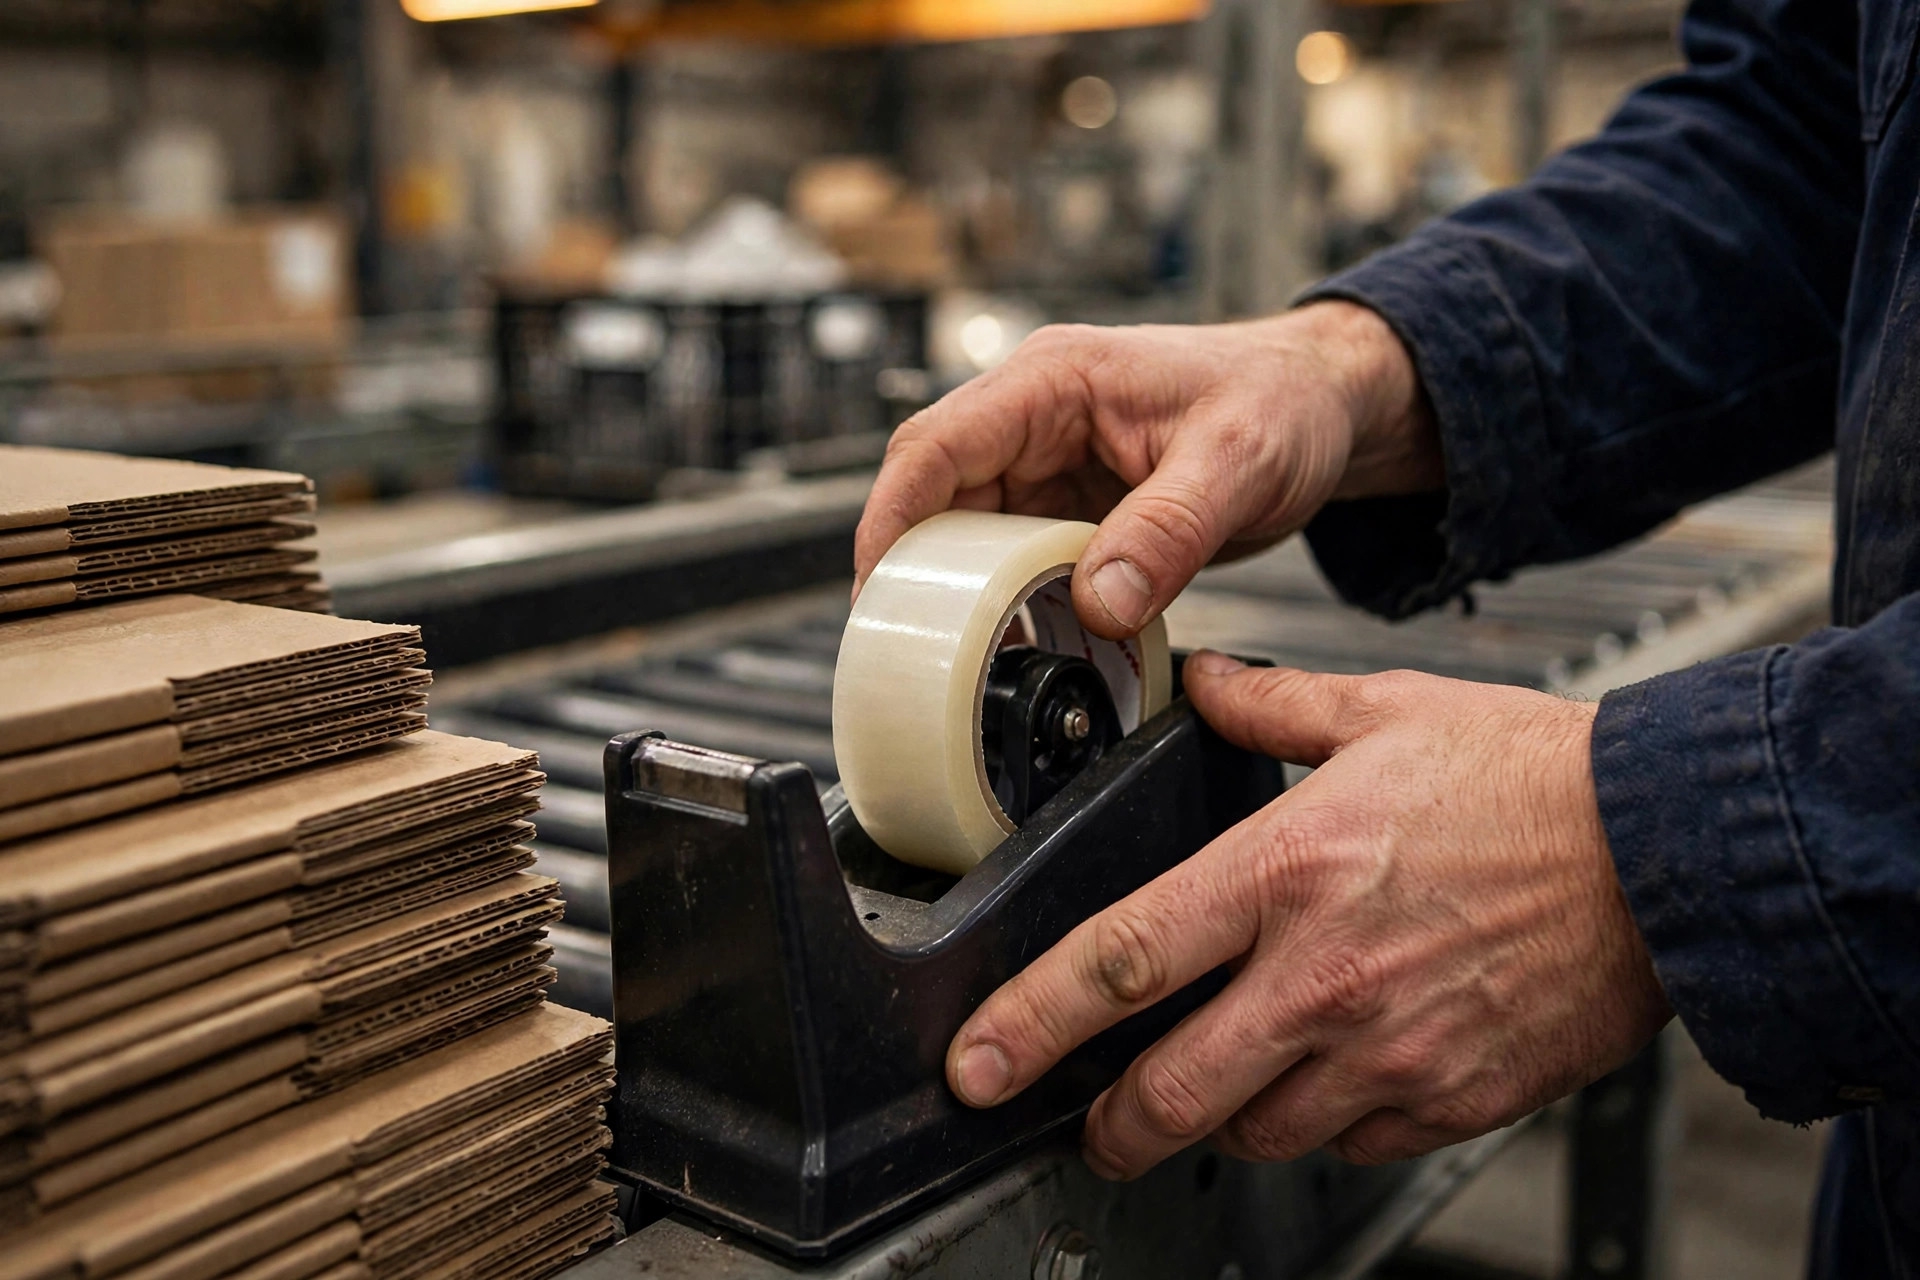
3つ目、何が補充の引き金になっているか。多くの倉庫の答えは「作業者が叫ぶ」だ。叫んだ時点で、すでに切れている。信頼できる引き金は数値化されなければならない。ディスペンサーのテープが残り2巻きになったら新しいロールに交換する。パレットが2層まで減ったらカートンを補充する。各プリンタの横に感熱ラベルの予備ロールを1本置く。400~500枚のロールは、繁忙日には何回も使い切るからだ。これらの数字は1枚単位で正確である必要はない。だが誰かの頭の中ではなく、壁に書いておく必要がある。
カンバンか固定スケジュールか。どちらも使えるが、場違いではどちらも機能しない
補充モードは実質2つだけだ。カンバン(切れたら補充)と固定スケジュール(時計通りにステーションを回って全部補充する)だ。率直に言う。SKUが少なく、量が多く、消耗品の消費が安定しているなら固定スケジュール。SKUが乱雑で、波動が多く、消耗品の種類が広いならカンバン。選び間違えれば、どちらも形だけになる。
固定スケジュールは気楽だ。ランナーが9時、11時、14時、16時に回り、1周15分、考える必要なし。トレードオフは明白だ。少しの人員の冗長性で在庫切れゼロを買う。コストはムダだ。閑散期はカートンがほとんど動かないのに、カートは1日4回回る。1日数千件の出荷で、主なカートンサイズが3~4種類のEC倉庫に合う。
カンバンは人員を節約するが、管理を食う。各消耗品スロットにカンバンカードを置き、在庫がアラートラインに達したらカードを裏返す。ランナーは1時間に1回ボードを確認し、フラグの立ったスロットだけ回る。紙の上では美しい。現実で最大の失敗は規律だ。忙しくなると誰もカードを裏返さず、カードは紛失して誰も補充せず、1か月で叫び声に戻る。だからカンバンに行く前に、1つ正直な問いを自問せよ。現場は道具をあるべき場所に置き続けられるか。できないならカンバンに手を出すな。退屈な固定スケジュールを回せ。
私がよく勧めるハイブリッドもある。固定スケジュールを背骨に、カンバンを予備に。1日3回の定期巡回でラインが干上がらないことを保証し、ライン停止に直結する消耗品——テープ、ラベル在庫——には二重の安全網としてカンバンカードを付ける。コストは印刷したカード数枚と10分の教育だ。
最後に1つ、最も過小評価されていること。補充をする人は梱包作業者であってはならない。補充作業が梱包作業者の時間を食い始めた瞬間、フロー設計は失敗している。補充は専任の役割か、ラインランナーの巡回に組み込むべきだ。その「専任」が1日2時間だけ他の業務から引っ張ってきた人でも構わない。梱包作業者の時間は受注で支払われている。彼らにカートンを運ばせるのは、運搬労働を梱包単価で買うことだ。ひどい取引だ。
明日の朝礼で、梱包リーダーに1つだけ質問しろ。「先週、資材切れで何回止まり、1回あたり何分だった?」答えられなかったら怒るな。紙を1枚渡して、今日から数え始めろと言え。数字がなければ、フロー設計の話はすべてただの話だ。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。