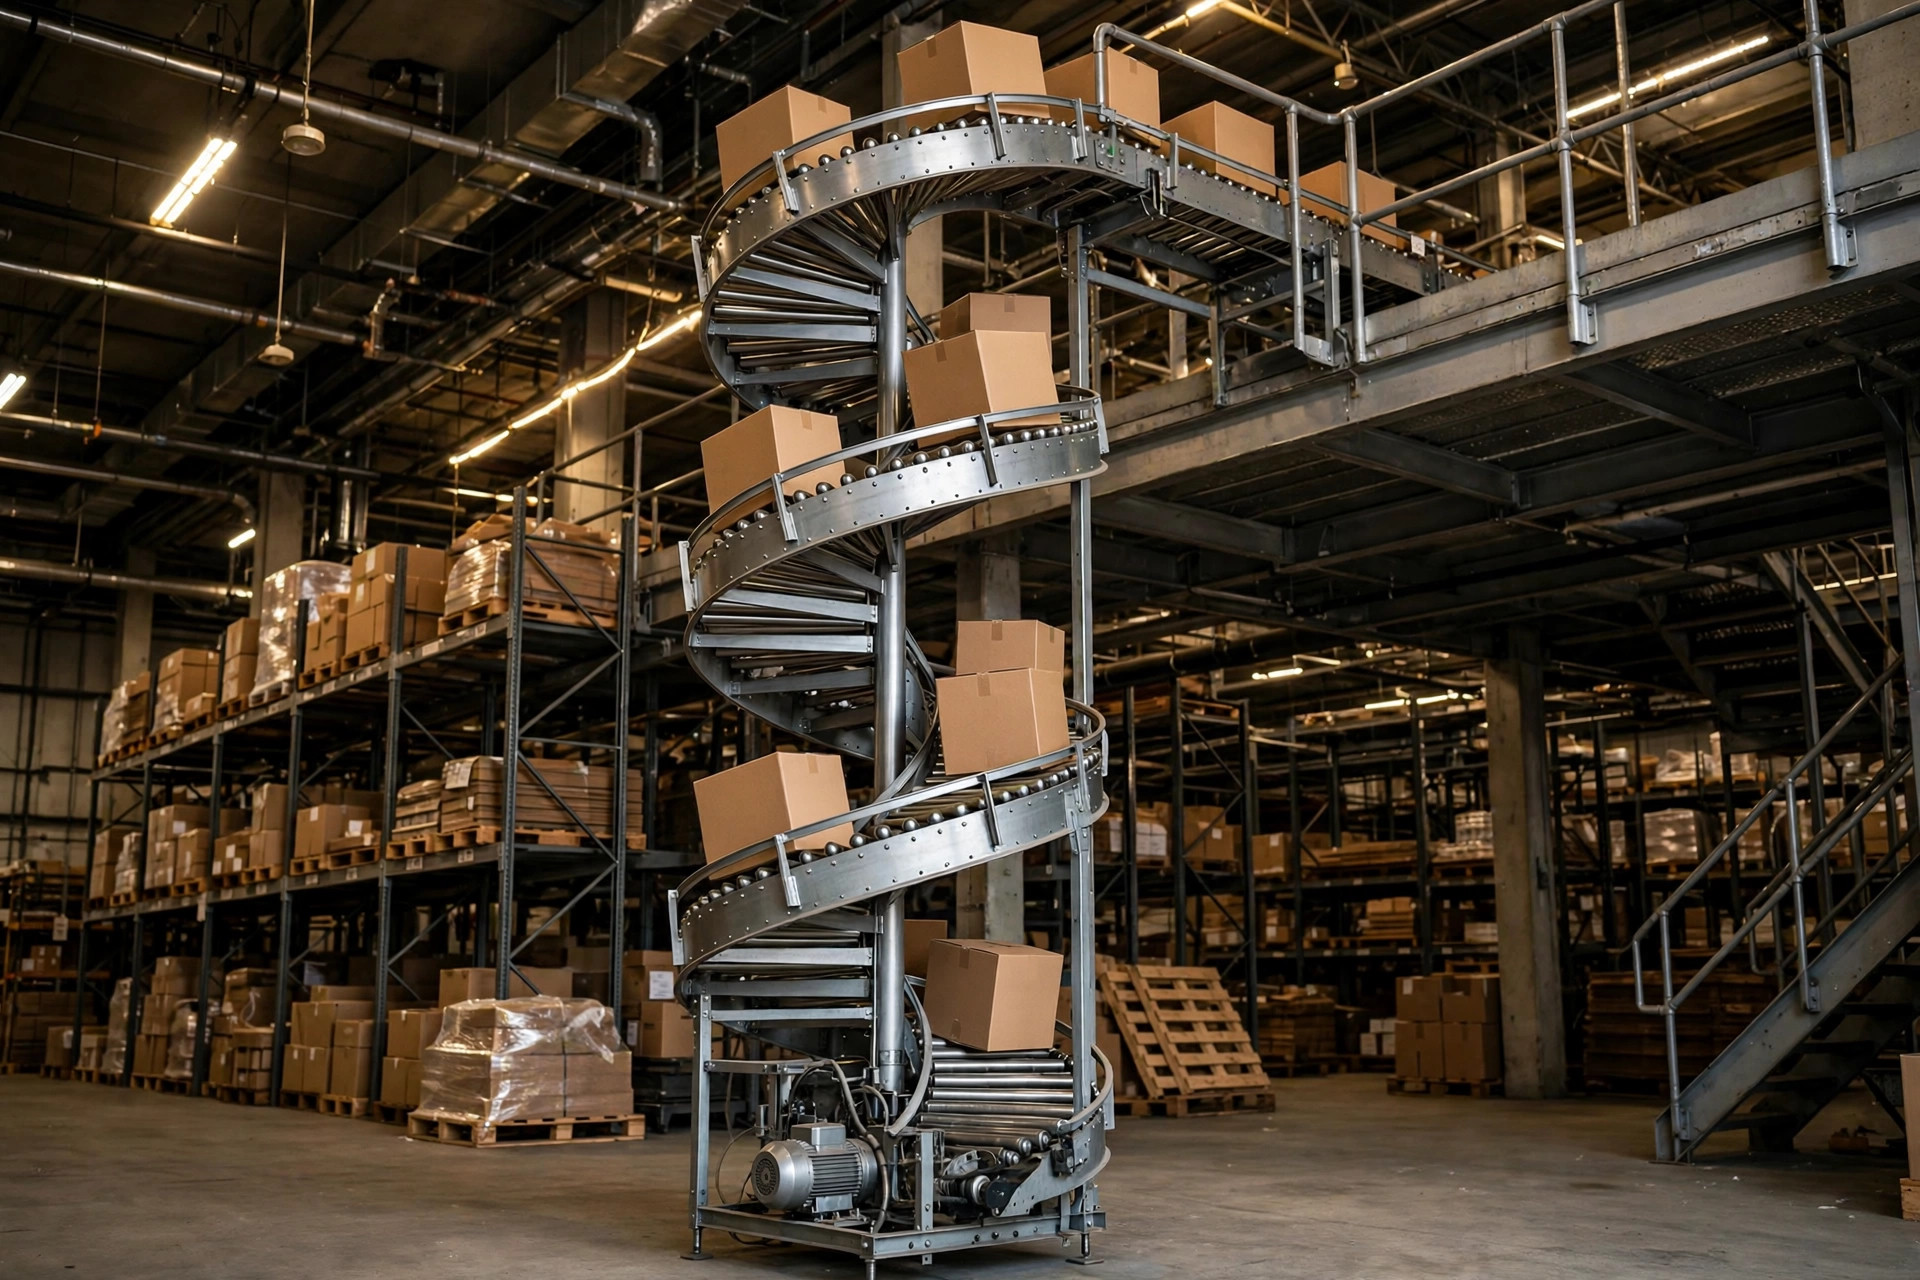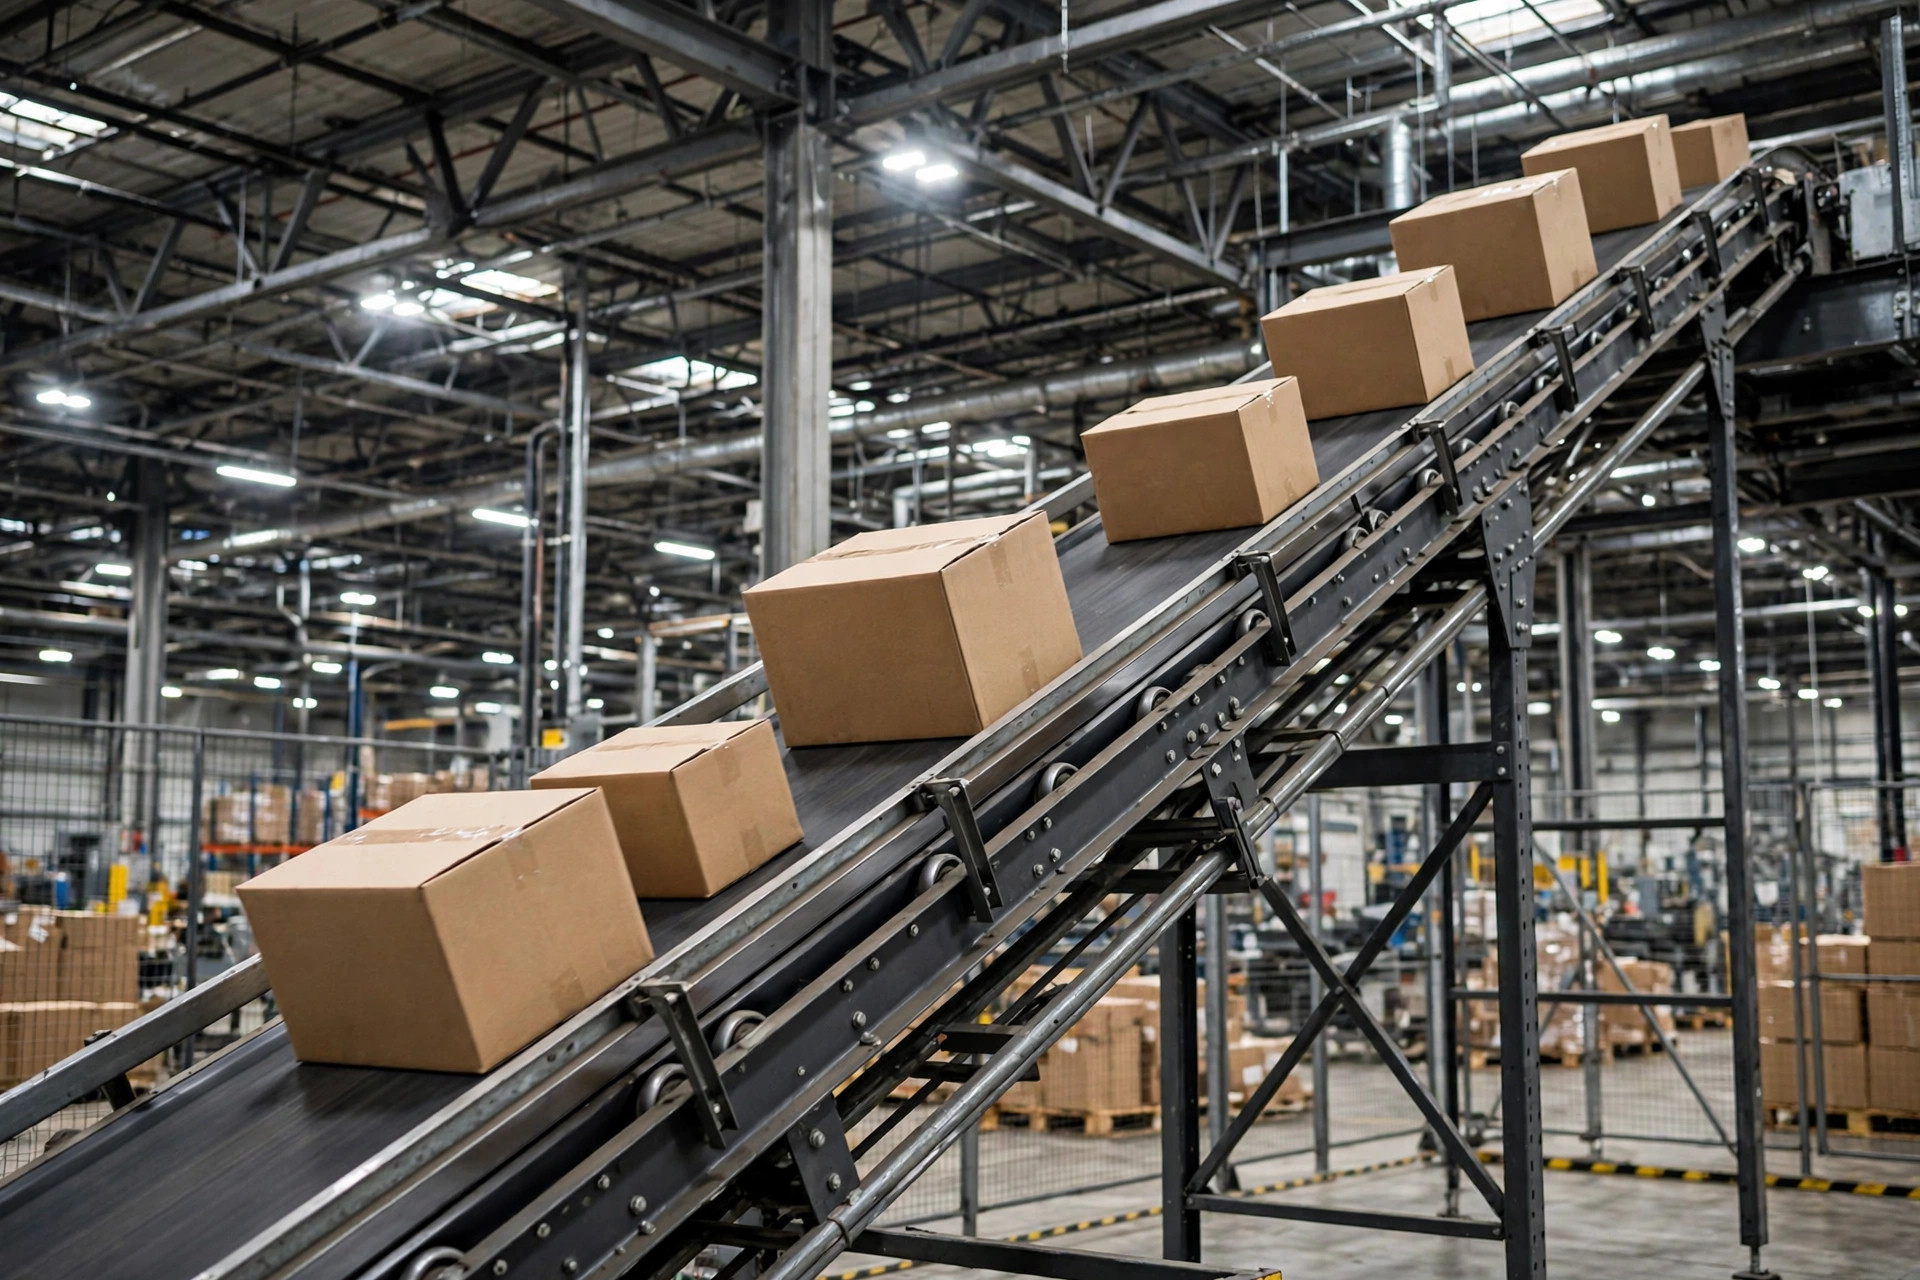
傾斜でのスリップは、10回中9回、テンションをきつくすることで「直され」ます。人はベルトをギターの弦のように張り、ベアリングを早期に焼き切って、箱は滑り続けます。根本原因はテンションではなく摩擦だからです。摩擦は3つの変数で決まります:傾斜角度、ベルト表面のトレッド、そしてテンション。順番が重要です:まず角度を確認し、次にトレッド、そしてテンションは最後に触ります。
まず角度:20度を超えたら、平滑ベルトは忘れる
ベルト上の段ボール箱は、箱の底面とベルト表面の間の静摩擦の問題です。段ボール上の平滑PVCベルトの摩擦係数は約0.3です。つまり、約17度を超えるとスリップリスクが発生します。私は安全マージンを取るので、ルールはシンプルです:平滑ベルトなら傾斜は15度未満に抑える。
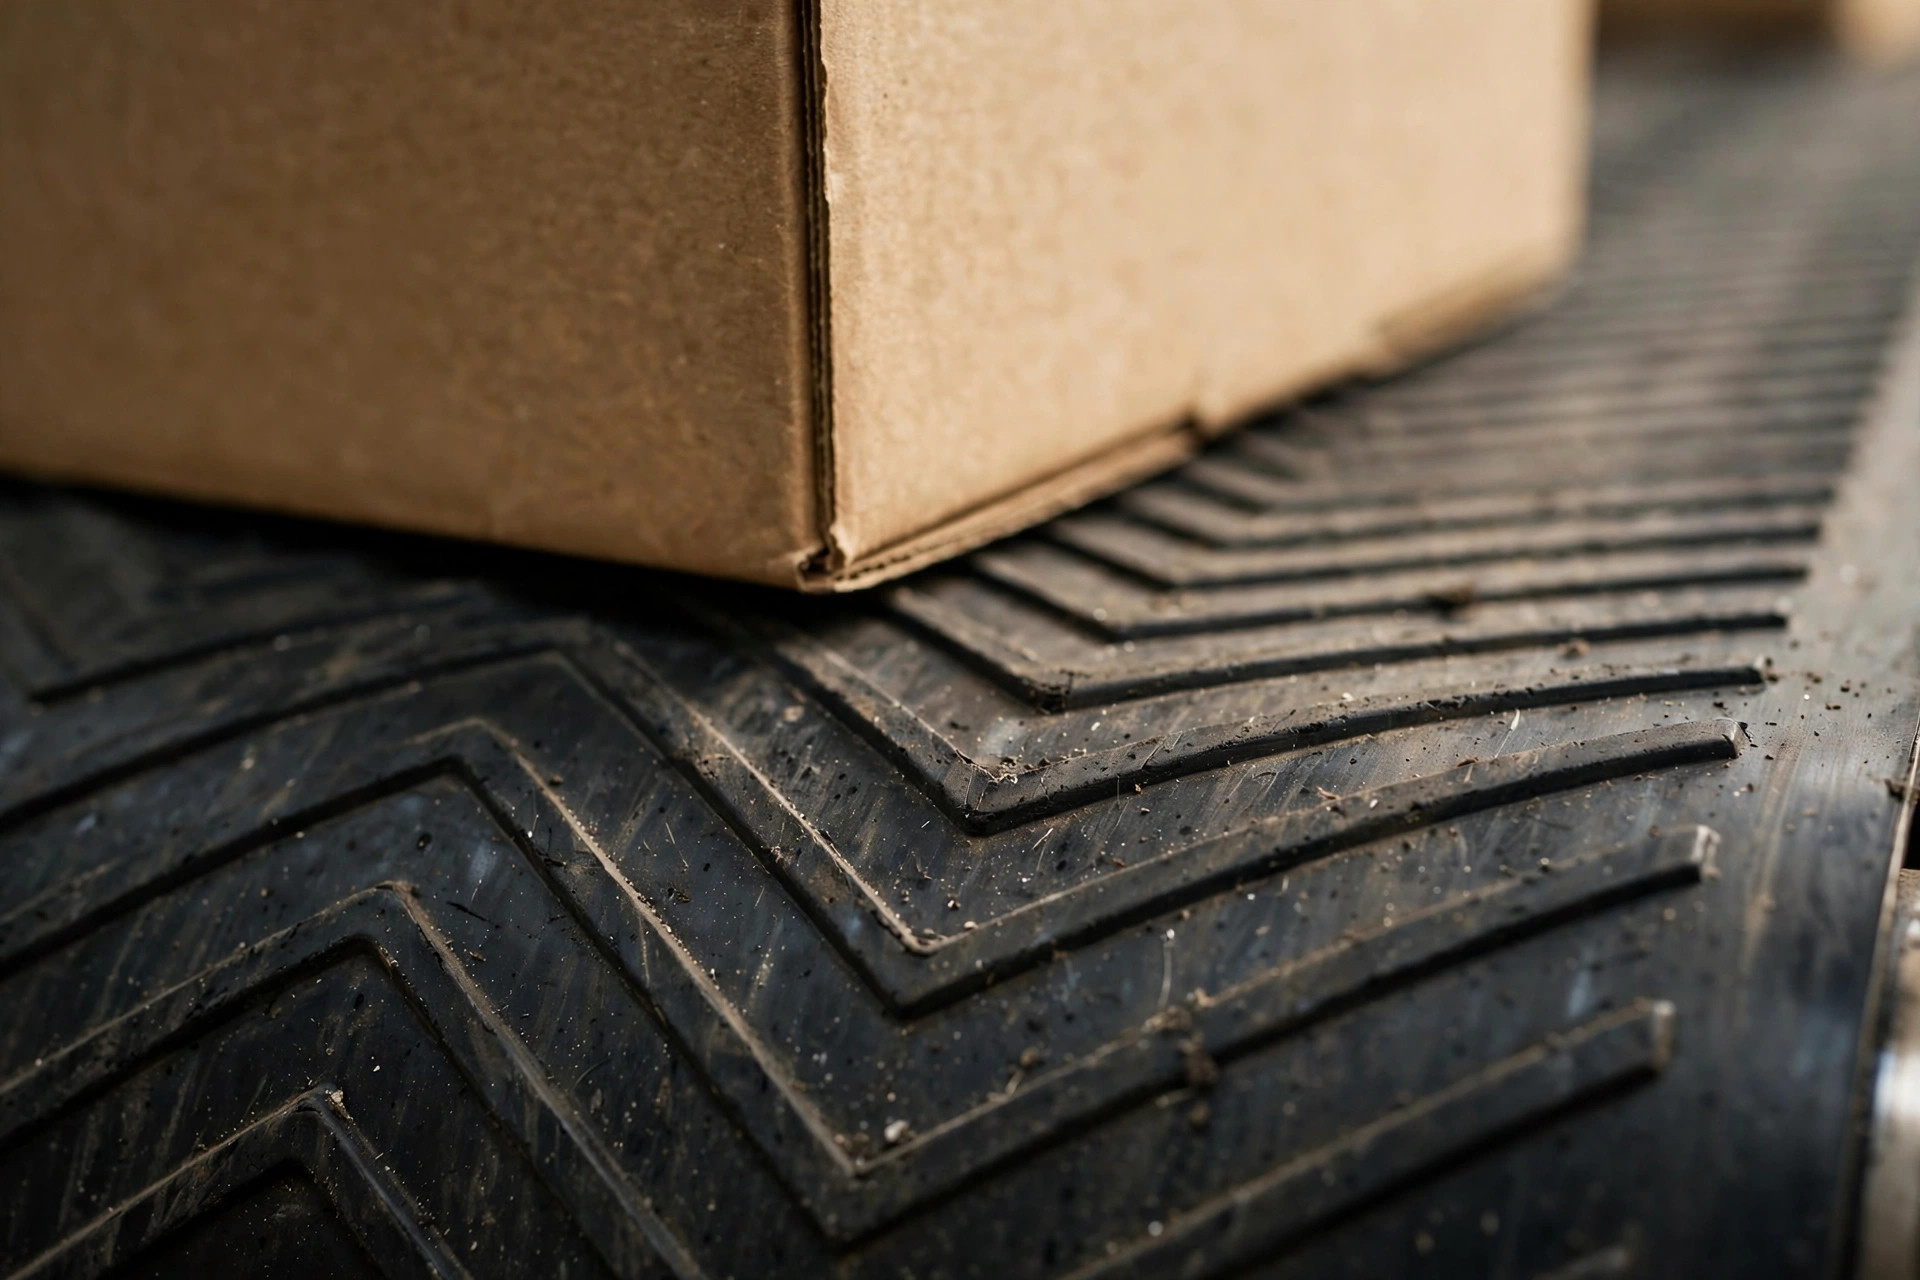
それ以上は?選択肢は2つ。傾斜を長くして角度を下げる——ただし、古い建物にはその床スペースがないことがほとんどです。あるいはベルトを替える:平滑からプロファイル付きに交換する。シェブロン、ラフタップ、ダイヤモンドのトレッドは摩擦係数を0.5以上に押し上げ、約25度まで安定して保持します。私が見た最悪の改造例:30度の傾斜に平滑ベルト。頂上で作業員が手で箱を押し上げて「解決」——ピークシーズンは1日8,000箱。離職率が天井知らずだったのも当然です。
トレッドの選定には細かいコツがあります。段ボール箱はラフタップやシェブロンが合います。プラスチックのコンテナは、底面を傷つけずにグリップする小さなスタッド形状が向いています。一番攻撃的なトレッドを買えばいいわけではありません——深い溝は軽い段ボールの底面を傷つけ、封緘テープをほつれさせます。
次にトレッド:すり減ったプロファイル付きベルトは平滑ベルトと同じ
Carsonの倉庫はここで失敗しました。彼らのベルトはシェブロンでした——書類上は。4年間の使用でトレッドは影のようにすり減り、摩擦係数は平滑ベルトと変わりませんでした。オペレーションマネージャーは「でもプロファイル付きベルトです」と主張しました。触ってみろ、と私は言いました。「プロファイル付き」という言葉はもう当てはまりませんでした。
現場でのテストは簡単です:爪をトレッドに押し込んでみてください。はっきりした凹凸を感じれば、まだ機能しています。ほぼ平らに感じたら交換です。完全につるつるになるまで待ってはいけません——摩擦は徐々に衰え、スリップは「たまに1箱滑る」から始まります。「箱がいつも滑る」になったときには、すでにスループットを大量に失っています。
トレッドの静かな殺し屋:固まった粉塵と粘着剤
紙粉、テープの粘着剤、一般的な汚れがトレッドの溝を埋めて平らにします——すり減って平滑になるのと同じ効果です。私は少なくとも月1回のベルトの深部洗浄を必須としています:中性洗剤を使い、強力な溶剤は絶対に使わない。溶剤はPVCの劣化とひび割れを早めます。本来3年持つはずのベルトが18ヶ月で脆くなります。
テンションは最後:緩すぎると滑り、きつすぎるとベアリングを殺す
テンションは最後の変数であり、最も酷使される変数です。緩すぎると、駆動プーリーがベルトに対して滑ります——プーリーは回っているのにベルトはのろのろと進む。きつすぎると、確かに摩擦は向上しますが、ベアリング荷重とモーター電流が上昇し、ベアリングやギアボックスが早死にします。
テンション調整の正しい手順:まず緩めて、ベルトが真っ直ぐ走っていることを確認します(蛇行しているベルトでテンションを調整してはいけません——悪化するだけです)。次に、両方のテイクアップボルトを同期して半回転ずつ回し、調整の間に10分間の試運転を挟みます。受け入れ基準:全負荷の傾斜でスリップなし、空荷時のリターン側に適度なたるみ、モーター電流が定格の85%未満。
順番を覚えておいてください:角度、次にトレッド、最後にテンション。角度は設計の問題です——間違えると別の解決策が必要になります。トレッドは消耗品の問題です——すり減ったら交換です。テンションは調整の問題で、微調整のために最後に回します。この順番を守れば、傾斜のスリップは推測を3回繰り返すのではなく、一発で直せます。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。