「試作品を試験所に持ち込むのはこれで3回目。同じページに、同じ赤い印。」
これは2024年の春に、AGV用充電パイルを製造する佛山(フォーシャン)の顧客から受けた電話です。彼らの充電器は、米国の顧客の倉庫で半年以上、トラブルなく稼働していました。しかし欧州に進出するにはCEマークが必要で、そのCEマークがEMCで止まっていました——30 MHz付近の放射エミッションが数dBオーバーだったのです。試験所の推奨は電源モジュールの交換。6桁の請求(人民元)と、少なくとも2か月の金型・再検証期間がかかる内容でした。顧客は「金型に手を入れずに直す方法はないか」と尋ねました。
私は再設計を待つよう伝えました。スペクトラムアナライザを借りて、彼の工場で2日間を費やしました。原因は恥ずかしいほど単純でした。制御基板と電源基板が1本の接地用銅バーを共用していて、スイッチングノイズが接地経由で信号経路に乗り込んでいたのです。キャビネット内に接地バーを別途追加し、電源グランドと信号グランドを分離して、電源入力部にラインフィルタを入れました。対策の総コストは1000元未満。再試験は一発で合格しました。
それ以来、誰にでも同じことを伝えています。倉庫自動化機器が海外展開の途中でEMCに不合格になるのは、設計能力の問題であることは稀です。ほとんどの場合、早い段階で誰も真剣に取り組まなかっただけです。ULは安全性の話——火を出さない、感電させない。EMCはまったく別の約束です。自社の機器が出す電磁ノイズが、他者に干渉してはならない。米国進出にはFCCパート15、欧州進出にはCE枠組み下のEMC指令と、その背後にあるEN 61000シリーズの規格が必要です。試験項目は両側で似ていますが、限度値と方法が異なります——米国の試験レポートを振りかざして欧州の試験所に入り、うまくいくことを願うのはやめましょう。
試験所が好んで指摘する3つの不合格項目
顧客との試験所セッションを何年も重ねてきて、上位3つの不合格項目は変わりません。伝導エミッション、放射エミッション、そして静電気放電です。
伝導エミッションは、機器が電源コードを通じて電力網に押し戻すノイズを測定します。倉庫自動化では、VFDやスイッチング電源——AGV充電パイル、コンベアモータ——が常連の容疑者です。電力レベルが上がると、ノイズは電源ラインを伝って逃げ出します。対策は単純です。電源入力部にラインフィルタを追加し、電源グランドと信号グランドを分離し、フィルタの接地リードを短く太くすること。接地リードが長いとフィルタは飾りになります——多くの人が痛い目に遭って学びました。
放射エミッションは、機器が空中に放つものを測定します。これが不合格になる場合、10回中9回は配線の問題です。モータケーブルやエンコーダケーブルにシールドがない、あるいはシールドの360度全周端末処理が適切でない。もっと陰湿な罠はキャビネットのドアです。多くの試作品はドアが塗装されていて、その塗料がドアとフレームの間に絶縁体のように挟まっています。金属に見えても電気的には連続していないため、放射はドアの隙間から素通りします。対策はローテクですが効果的です。ヒンジ部にボンディングストラップを取り付けるか、塗装を一部剥がして接地ラグを取り付けること。
静電気放電は、人が触ったときに機器が死ぬかどうかを試験します。倉庫の床は冬に乾燥します。合成繊維の作業着を着たオペレータがタッチパネルに手を伸ばすと、数千ボルトがそのまま入り込みます。露出した部分——AGVのライダー、非常停止ボタン——が最初に被弾します。最初から設計に組み込みましょう。すべての金属筐体部品を接地に接続し、プラスチック筐体のキーの下にはスパークギャップを設け、ソフトウェアでは重要な割り込みにデバウンスとウォッチドッグリセットを入れること。ESDの腹立たしい特性はランダムさです。10回中9回は合格、10回目でリセット、それでもレポートは不合格になります。
自社の工場で直せること
試験所の時間は時間単位で課金されるため、自社の工場で事前に確認できることはすべて実際のコスト削減になります。私の事前チェックリストは5項目あり、それぞれ現金と恥で対価を払ってきました。
まず接地を確認します。マルチメータを手に取り、キャビネットのすべての金属面間の抵抗を測定します。1オームの何分の1かを上回るものはすべて要対応。塗装・アルマイト処理された部品は「化けた絶縁体」です——金属に見えても接続されていません。新人が一番やりがちなミスです。
次に電源フィルタを確認します。可能な限り、すべてのスイッチング電源とVFDの入力部にラインフィルタを追加します。定格電流だけでなく確認を——挿入損失曲線が自社のノイズ帯域に合っている必要があります。実際の不合格曲線に合わせて買う方が、闇雲に買うより勝ります。
次に配線を確認します。電源ケーブルと信号ケーブルは分離して敷設します。どうしても交差させる場合は90度で交差させます。シールドの片端接地・両端接地は信号周波数で決まります。低周波は片端、高周波は両端。迷ったら両端接地——たいていの場合それで正解です。
VFDからモータへのケーブルが十数メートル程度を超える場合は、出力リアクトルまたはdv/dtフィルタを追加します。放射を抑え、モータの絶縁を保護します。多くのコンベアメーカーはこれを知りません——2年後に絶縁が破壊され、みんなモータの品質を責めますが、最初から犯人はVFDの電圧スパイクだったのです。
そして試作段階では、フィルタやフェライトコアのためのキャビネット内スペースを確保しておきます。ケーブルにクランプするフェライトコアは数dB削ってくれます——試験所の最も一般的な緊急キットです。不合格になってから置き場所がないことに気づくのはやめましょう。後から穴を開けて配線を引き直すと、対策期間は倍になります。
プリテスト:お金が本当に使われるところ
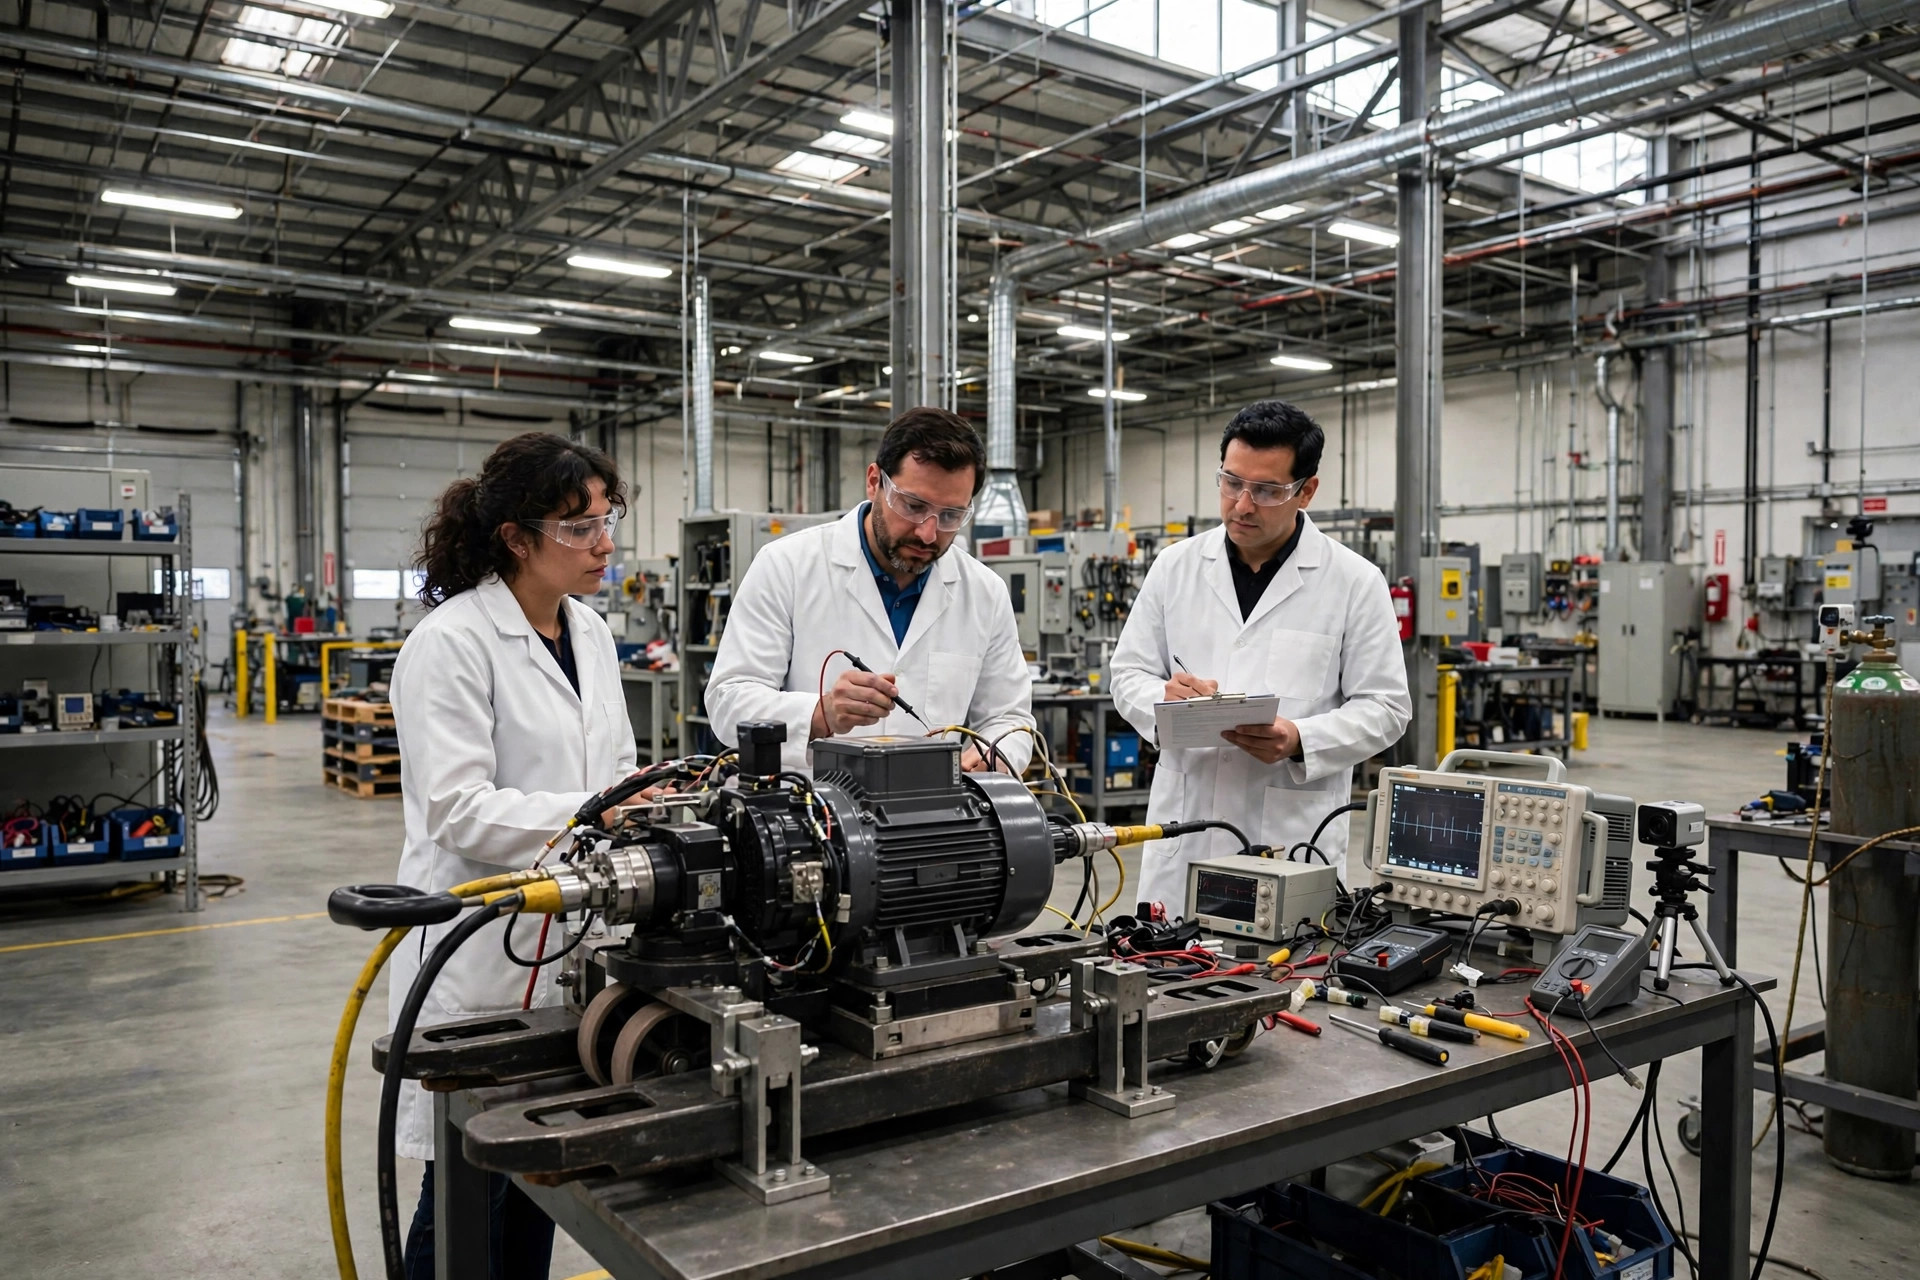
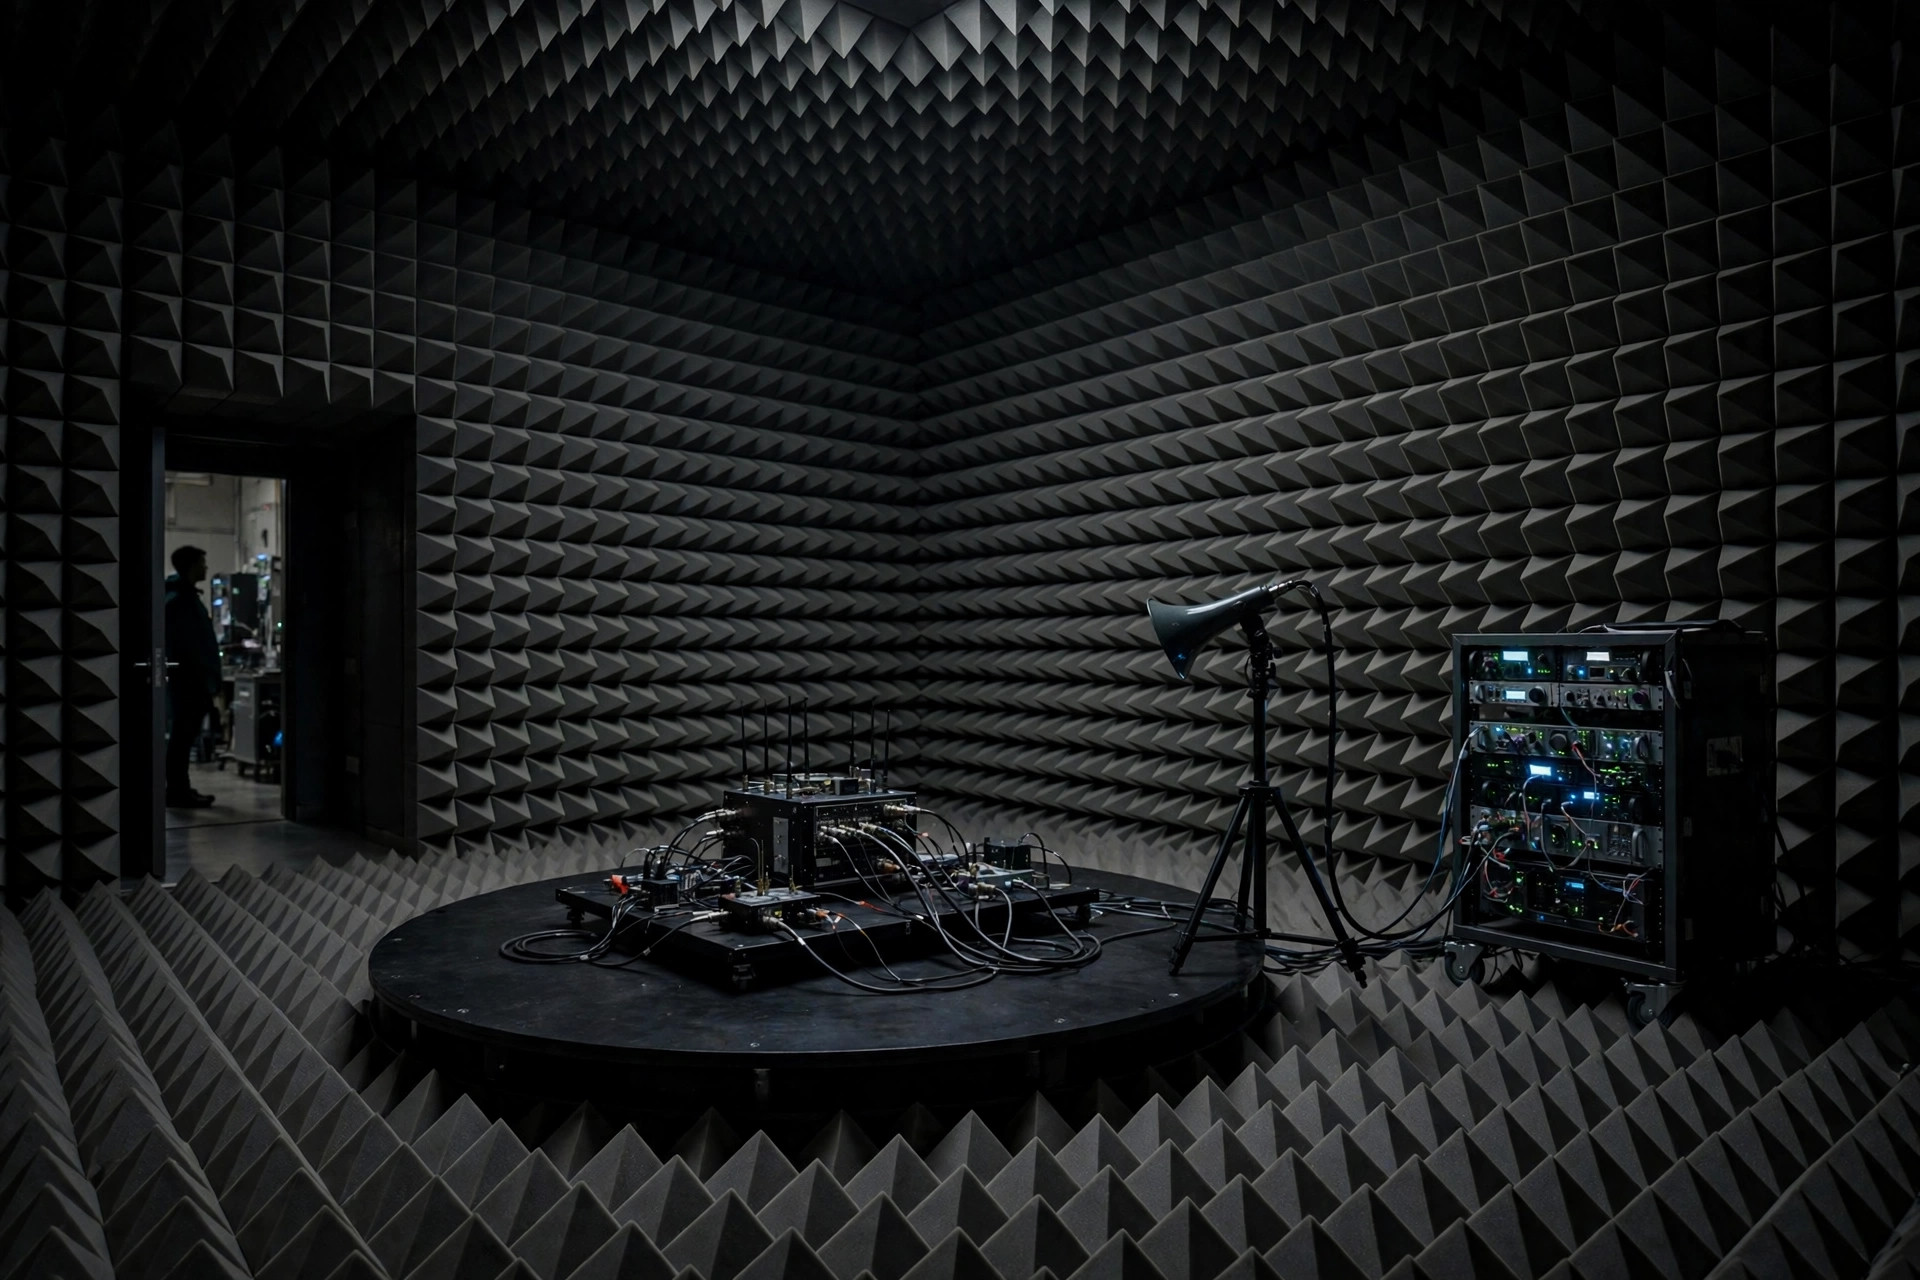
正式試験の前に、プリスキャンを強くお勧めします。多くの試験所は時間単位・日単位でプリテストサービスを提供しています——正確な料金は試験所の最新価格を確認してください。余計な出費に見えますが、プロジェクトで最も安いお金です。プリスキャンで問題を見つけ、自社の工場で直してから本試験に臨むこと。準備なしで突っ込んで1回不合格になると、手直しと再試験費用、遅延で、プリスキャンの3倍のコストがかかります。
プリスキャンは2つの帯域に集中します。150 kHz~30 MHzの伝導エミッション、30 MHz~1 GHzの放射エミッション。曲線を工場に持ち帰り、それに合わせて対策します——明確な目標、問題ごとに1つの対策。もう1つ警告があります。提出する供試体は量産条件でなければなりません。ケーブル長、配線、接地——すべて出荷品と一致させること。「特別に準備した」試作品が合格し、量産でハーネスのサプライヤが変わり、最終顧客から干渉のクレームが来て、手直しが認証費用の10倍かかった例を見てきました。
FCCとCEの実務上の違いで知っておく価値があるものを1つ。FCCパート15では、多くの機器が供給者適合宣言(SDoC)を利用できます——認定試験所での試験で十分で、指定機関は不要です。CEのEMC指令は完全な技術ファイルを要求し、通知機関(Notified Body)の関与は製品カテゴリによって異なります。書類の手間が大きく違うため、試験所の日数だけでなく、文書準備の時間も計画に組み込みましょう。
出荷前チェックリスト
EMCに一発解決はありません——新モデルや主要サプライヤの変更のたびに、もう一度全部やり直します。出荷前にこのチェックリストを回してください。
- マルチメータでキャビネットのすべての金属面間の接地抵抗を測定。限度値を超える箇所は塗装を剥がすかボンディングストラップを追加
- 電源入力部にラインフィルタを設置、接地リードは短く太く、電源グランドと信号グランドを分離
- 電源ケーブルと信号ケーブルを分離敷設、シールドは360度全周で端末処理、キャビネットのドアを接地に接続
- 十数メートルを超えるVFD~モータ間には出力リアクトルまたはdv/dtフィルタを追加
- 露出したキー、タッチパネル、非常停止ボタンにはESD対策を設計に組み込み、ソフトウェアにはウォッチドッグ
- プリスキャン実施済み、伝導・放射の曲線を確認、実データに基づく対策
- 提出供試体が量産品と一致:ハーネス、配線、接地がすべて同一
- FCC SDoCまたはCE技術ファイルが完成、文書準備の時間をプロジェクト日程に組み込み
各項目は数時間のコスト。1つ抜けると試験所の数日分の時間と日程がかかります。輸出ビジネスをやっているなら、この計算は自分でやってください。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。