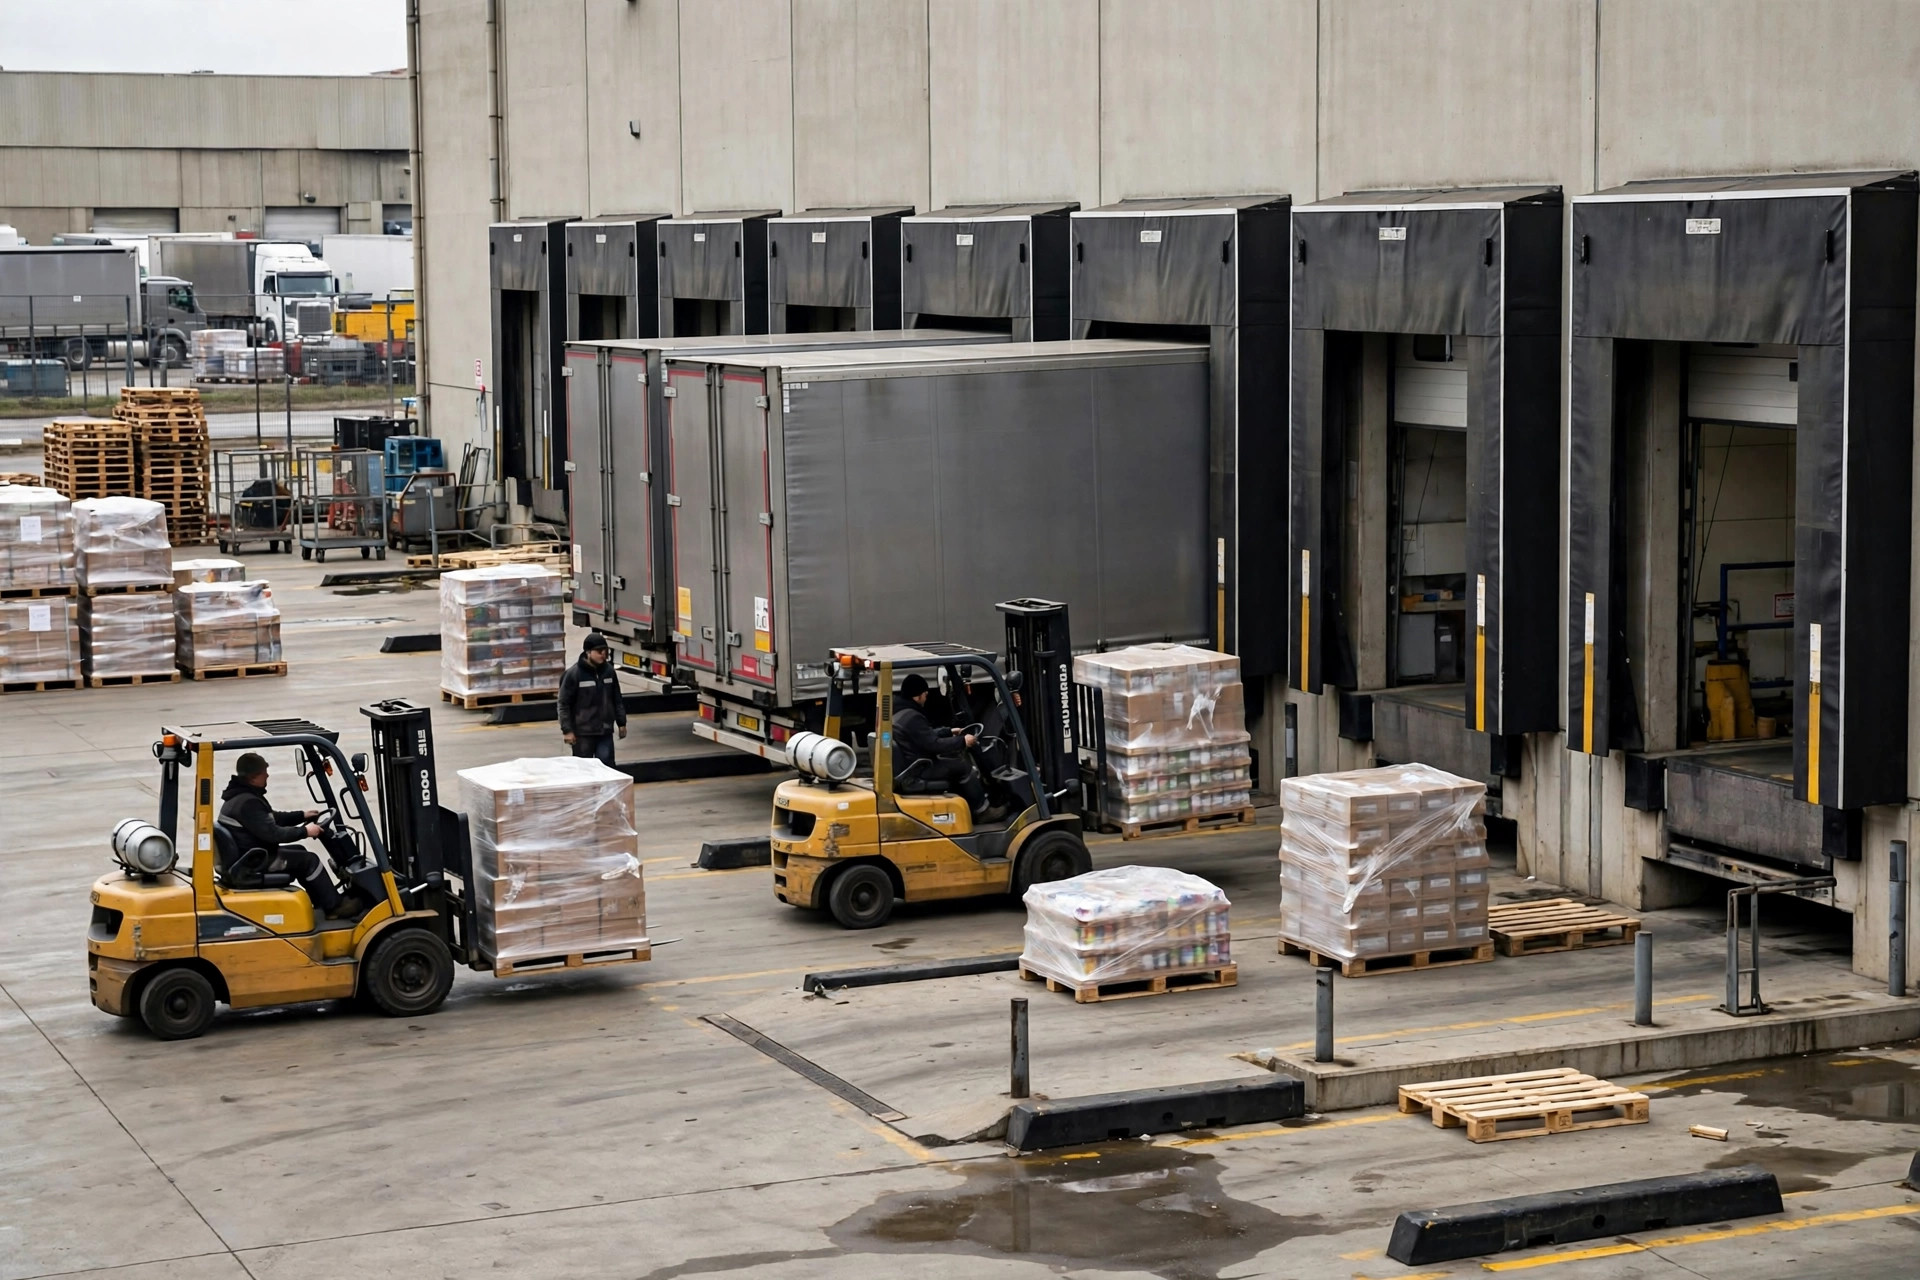
2月、私はカリフォルニア州フォンタナの3PLを歩いた。敷地面積140,000平方フィート、ドックドア24基、ピークシーズンには1日40台以上の出庫トレーラーだ。倉庫マネージャーは、フォークリフトの台数が足りず、2台リースしようとしていると言う。ドックで過ごした20分が、本当の物語を教えてくれた。一番熱いSKU――一瞬たりとも止まらない奴ら――は一番遠い隅に置かれていた。ドアから最長距離の場所だ。では、一番いいドアの目の前に停められていたのは何か?何カ月も回転していない鈍足在庫だった。彼のフリートの1日の走行距離の半分以上は、建物が開設した日に決まった割り当てのツケを払わされていた。
私はこの映画を何度も見てきた。ドックドアの割当は些細なことに見える。だがこれはあなたのフロー全体で最も高くつく項目のひとつであり、ほとんど誰も値札をつけていない。
ドアは動かない。貨物は動く。
ドアを動かすことはできない。しかし、どの貨物をどのドアから通すかは、すべてあなたの裁量だ。ルールはシンプルだ:速度別にゾーニングする。速いものはドアのそばに置く。常にだ。
90日間の出庫データを引っ張り、SKUを出荷パレット数でランク付けする。A級――通常はSKUの20%が物量の70~80%を担う――には、ピッキングエリアに最も近い3分の1のドアを割り当てる。B級は真ん中。C級は残り物で、好きなだけ遠くに置けばいい。私が訪ねる倉庫の多くは、ロケーション単位までABC分析をやっているのに、それをドアに応用しようとは考えたことがない。ドックの上に金を置きっぱなしにしているようなものだ。
数字を当ててみよう。計算を検証できるよう、前提は先に開示する。奥行き110メートルの建物を想定する。近いドアはピックエリアから平均35メートル、遠いドアは平均95メートルだ。片道で60メートルの差、往復で120メートル。A級は1日60パレット出荷する――1パレットに1往復――つまりドア選択を間違えると、フォークリフトの走行が毎日7.2キロ増える。年間260営業日なら、1年で1,872キロだ。荷を積んだ平均速度8 km/h――リフト作業、待機、コーナーでの減速を含む控えめな数字――で計算すると、年間約234フォークリフト時間になる。次にフォークリフト時間に値段をつける:オペレーター込みで約$35、減価償却・動力・保守でさらに$20。合わせて$55だ。年間の請求額は約$13,000。
もう一度読んでほしい。年間13,000ドル。これは頑張って稼いだものじゃない――遠回りして燃やしたものだ。ドアの割当を変えれば、メーターは止まる。
ひとつ注意:ゾーンに詰め込みすぎないこと。A級を2~3基のドアに無理やり通すと、ステージングエリアが詰まる。フォークリフトが列をなし、ドライバーが待機し、走行距離で節約した分が渋滞として返ってくる。各ドアゾーンに約20%の余裕を持たせよう。
入庫と出庫は同じドアを共有すべきではない
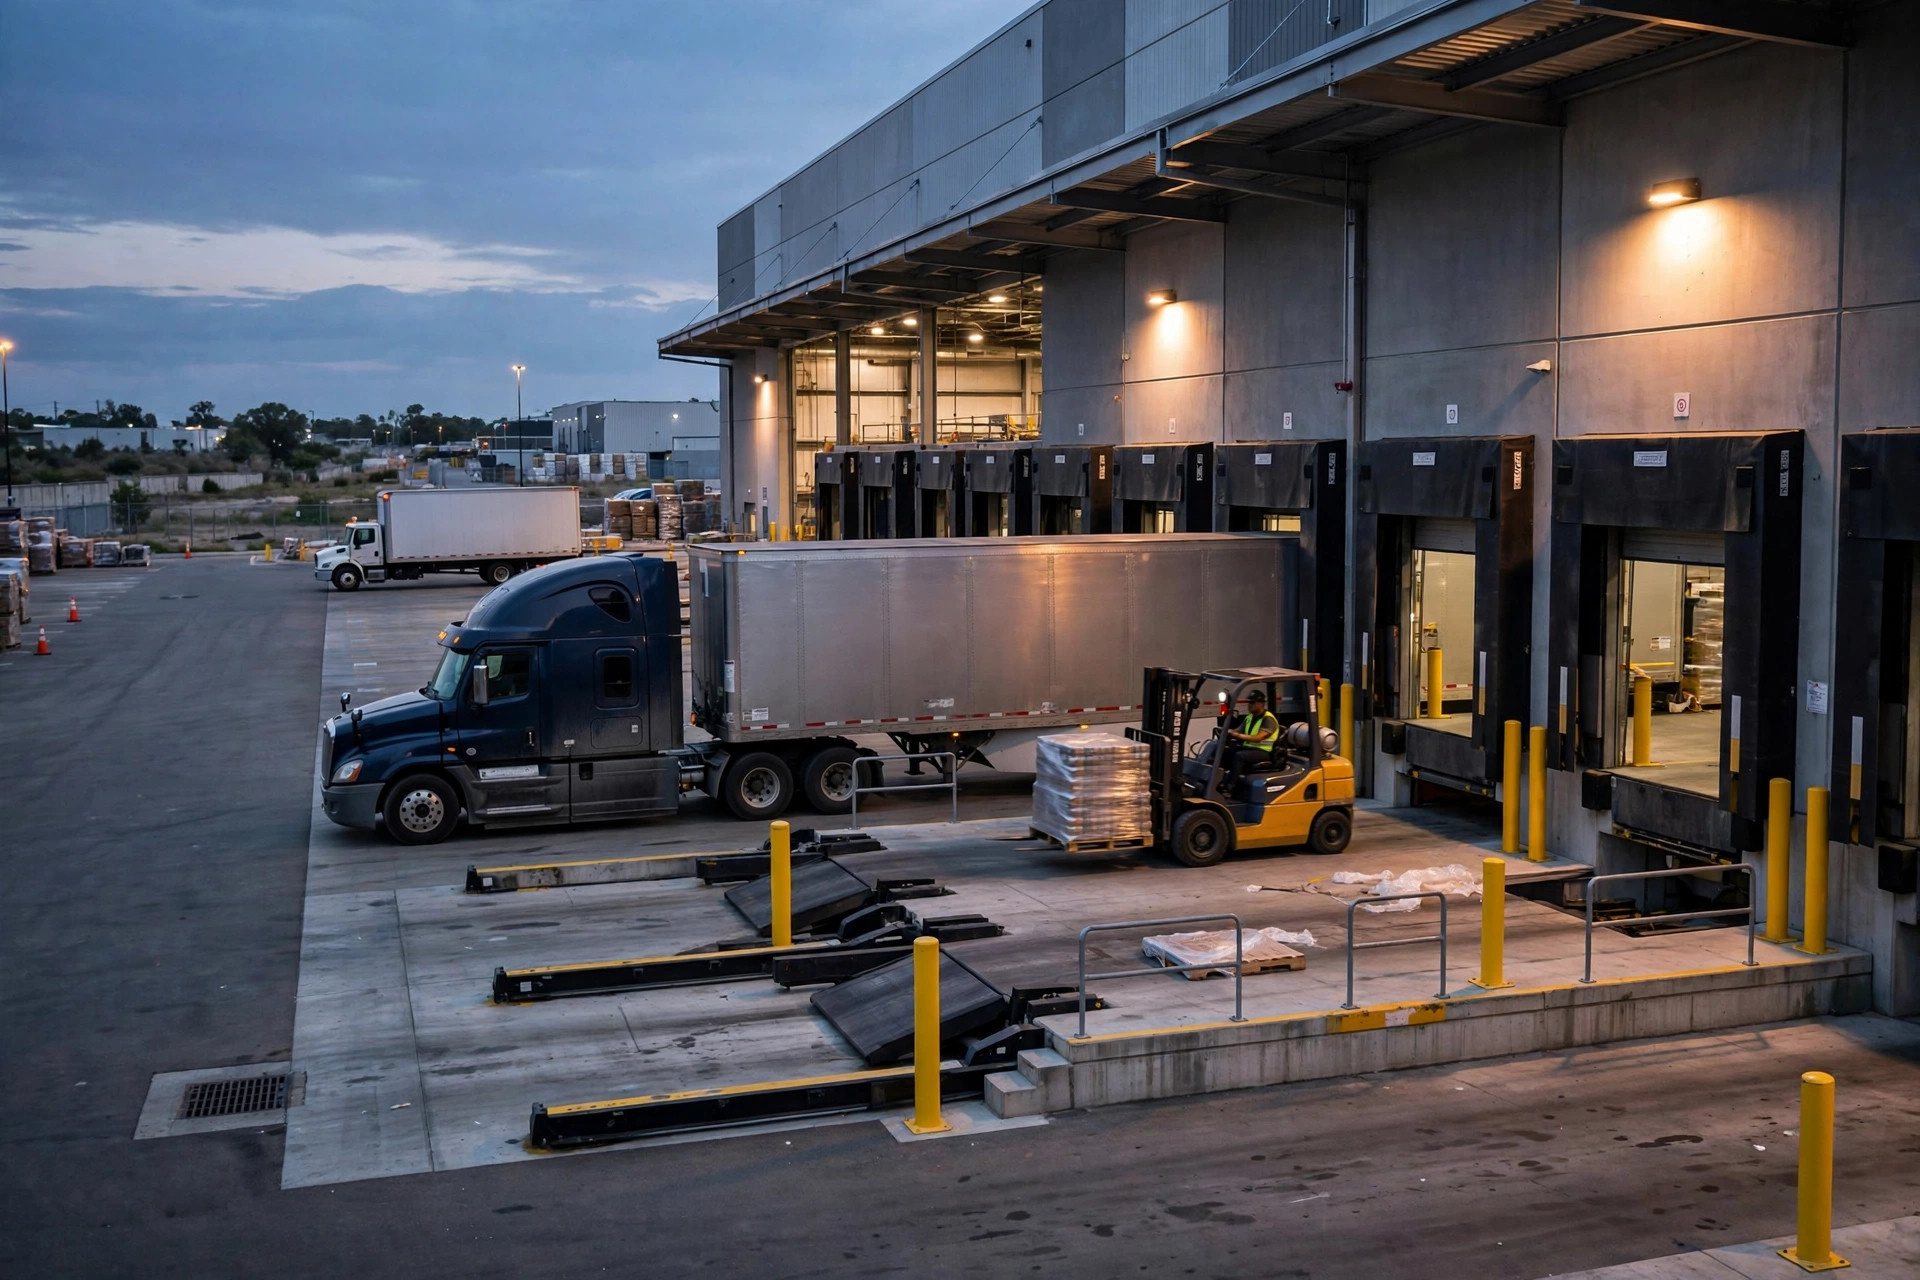
2つ目の典型的なミス:入庫と出庫を同じドアで回すことだ。入庫トレーラーが着いた瞬間、出庫フォークリフトは道を譲らなければならず、ドア前の小さなコンクリートは信号のない四差路と化す。遅いし、危険だ――死角で鉢合わせた2台のフォークリフト、どちらもアクセルを踏む気になれない。
分けるのだ。入庫ドアは受入と検品のそばに、出庫ドアは梱包ステーションと出庫ステージングのそばに。すると2つのきれいなフローが生まれる――製品は片側から入り、仕上がった貨物は反対側から出る――そして2つは決して交わらない。
そこでステージングの話だ。これは10軒中8軒の倉庫が間違っている。ドア前のステージングレーンは、少なくとも1シフト分の貨物を収められなければならない。浅すぎると、パレットは搬送通路にはみ出し、フォークリフトは毎日毎日それを避けて回り込む羽目になる――1日数キロの余分な走行だ。ある現場では、ドアのステージングを4パレット位置から12に拡張したところ、朝の積み込み時間が半分になった。計算は驚くほどシンプルだ:1シフトで積み込むパレット数が、あなたの最低ステージング深さであり、さらに20%のバッファを足す。
ドア計画は石に刻まれたものではない
ここが多くの計画の死に場所だ:一度描いたきり、二度と触られない。速度は変わる。季節、販促、顧客の入れ替わり――去年熱かったSKUミックスは、今はもう熱くない。昨年のQ4、私は飲料卸を見学した。夏のヒット商品は冬には死に在庫だったのに、ドア計画は開設当時のままだった。「速い」はずのドアは、何年も速くなかったのだ。
計画は少なくとも四半期に1度描き直し、Q4のピーク前にも別途見直す。午後の作業で終わる:出庫データを再集計し、数件のSKU-ドア対応を割り当て直す。それだけだ。難しいのは、そもそも思い出すことだ――だからカレンダーに定期リマインダーを入れる。誰も読まないSOPよりよほど効く。
それから、特に3PLでよく見るミス:顧客別にドアを割り当てることだ。最大の顧客に6基の専用ドアを与えるのは、最高のサービスに見える。しかし顧客は変わり、SKUは入れ替わる。比較的安定しているのは速度だけだ。ある倉庫は最大顧客のために prime な6基を確保していた。閑散期にはその6基が空いたまま、小規模顧客の速い貨物が建物の奥で列をなしていた。顧客別にドアを割り当てるのは、オペレーションの問題を営業の政治で解こうとすることだ。
そして最後の失敗モード:計画は紙の上にはあるが、誰も守らない。ベテランのオペレーターは、習慣でいつもの場所にパレットを置く。だからドア配置図はドック事務所の壁に貼る――その上で、ドア番号は受入指示書にも載せ、SKU-ドアのデフォルトはシステムにハードコードする。壁、紙、システム。この3つが揃わないと定着しない。
明日の朝にできる6つのこと:
- ドア番号をスケッチし、各ドアからメインのピックエリアまでの距離を歩測する。スケッチに記入する。
- 90日間の出庫パレットを集計し、A級をランク付けする。
- 比べる:あなたのA級はドアから一番遠くないか?そうなら、最初の節約がそこにある。
- ドアのステージング深さを測る。1シフト分の貨物が収まるか?収まらなければ拡張する。
- 共有ドアをチェックする:入庫と出庫の両方を扱うドアは、修正リストの最上位に。
- 四半期ごとの定期リマインダーをカレンダーに設定する:速度データを再集計し、ドア計画を描き直す。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。