コンベアはメトロノームであり、レーシングカーではありません。ライン速度を作業員の実際のペースに合わせてください。そうしなければ、1分あたりのメートル数を上げるたびに、ただ大きな渋滞を買うだけです。
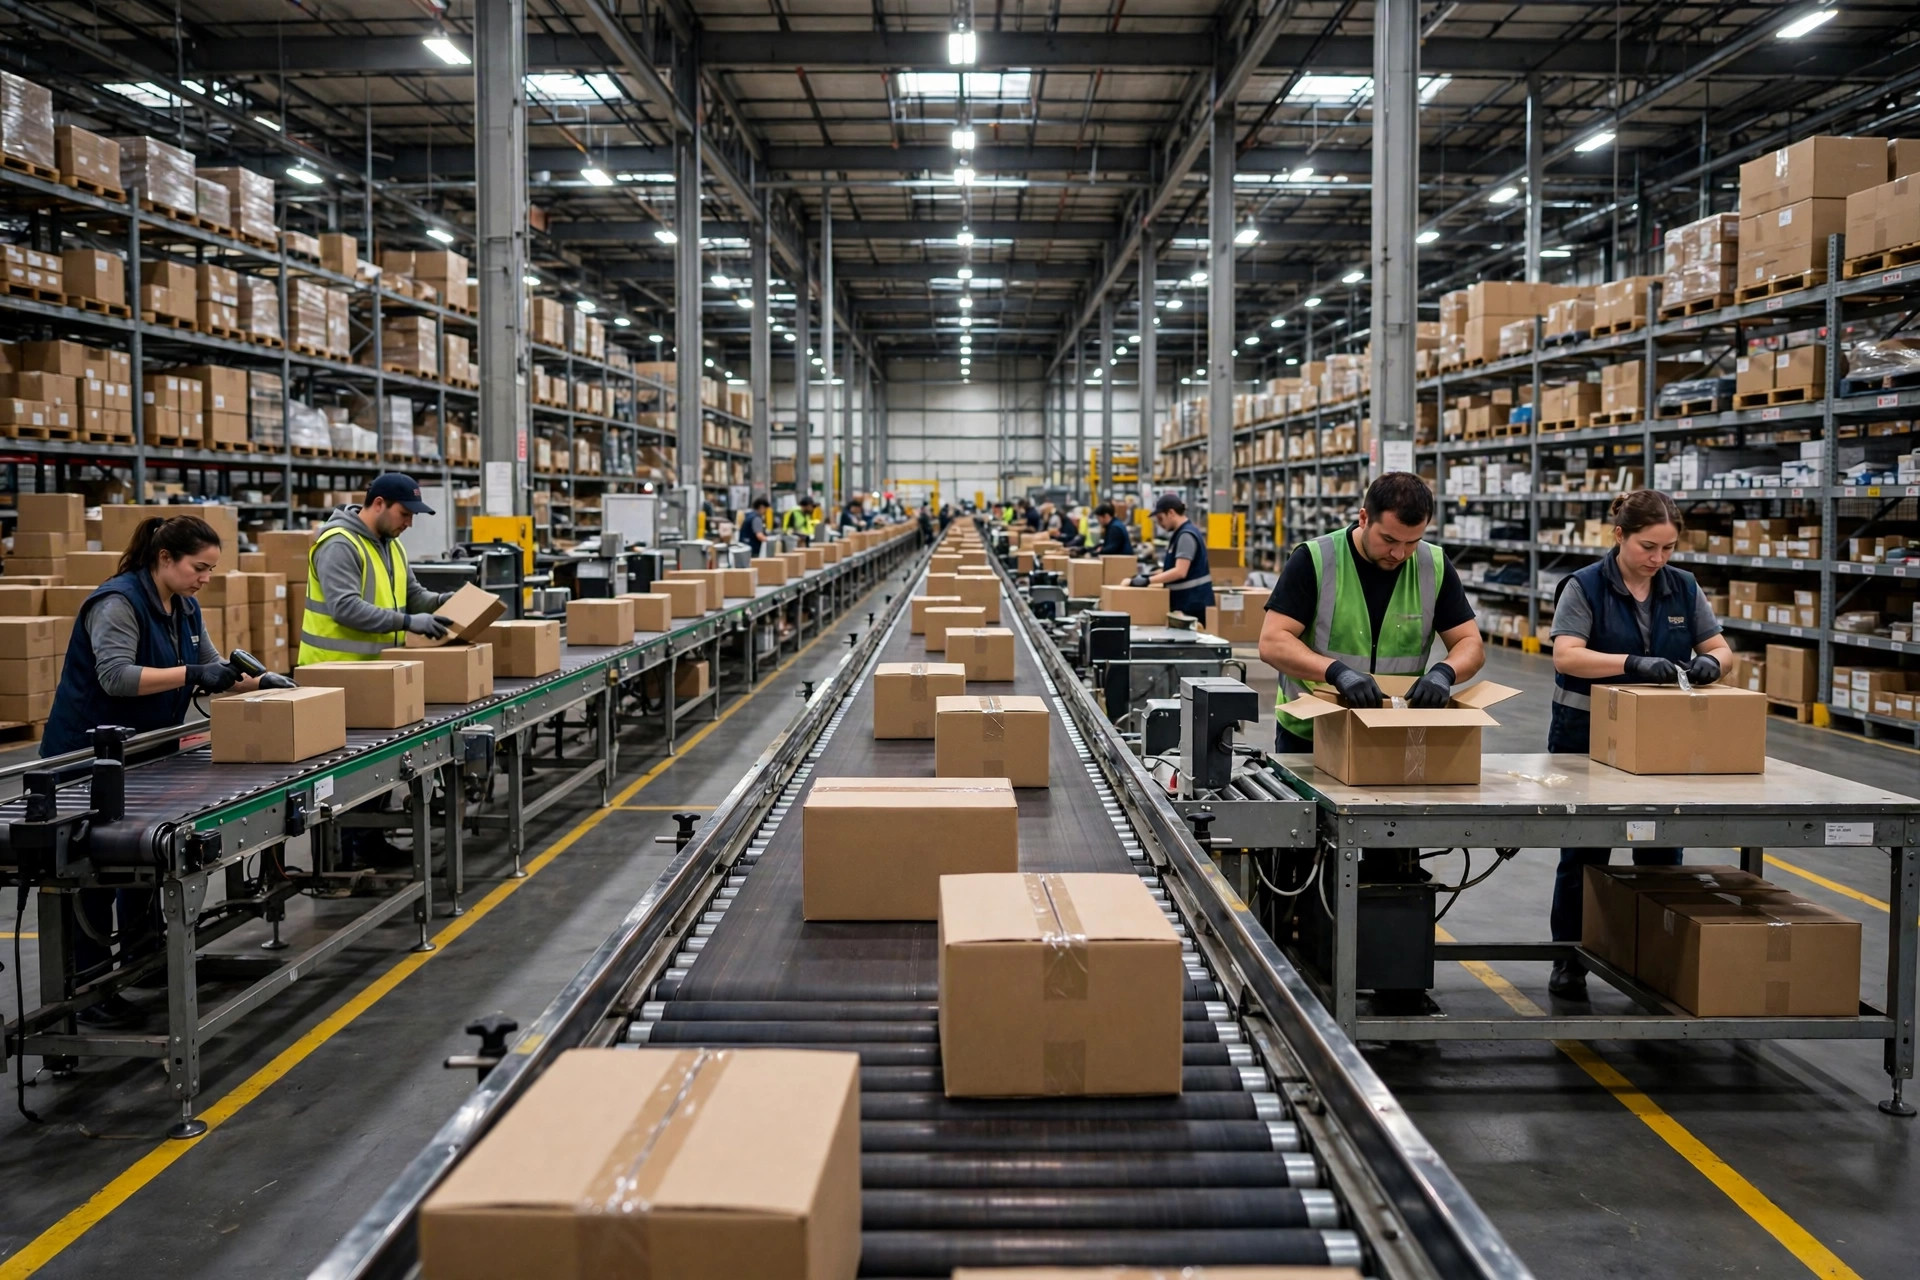
去年の秋、自動車アフターマーケット部品を扱う、120,000平方フィートの3PLをオハイオ州コロンバスで見学しました。オペレーションマネージャーが300メートル以上のコンベアに沿って案内してくれ、段ボールが壁のように積み上がった区間を指して言いました。「このラインを分速18メートルから24メートルに上げたんです。なのに生産性が落ちました」
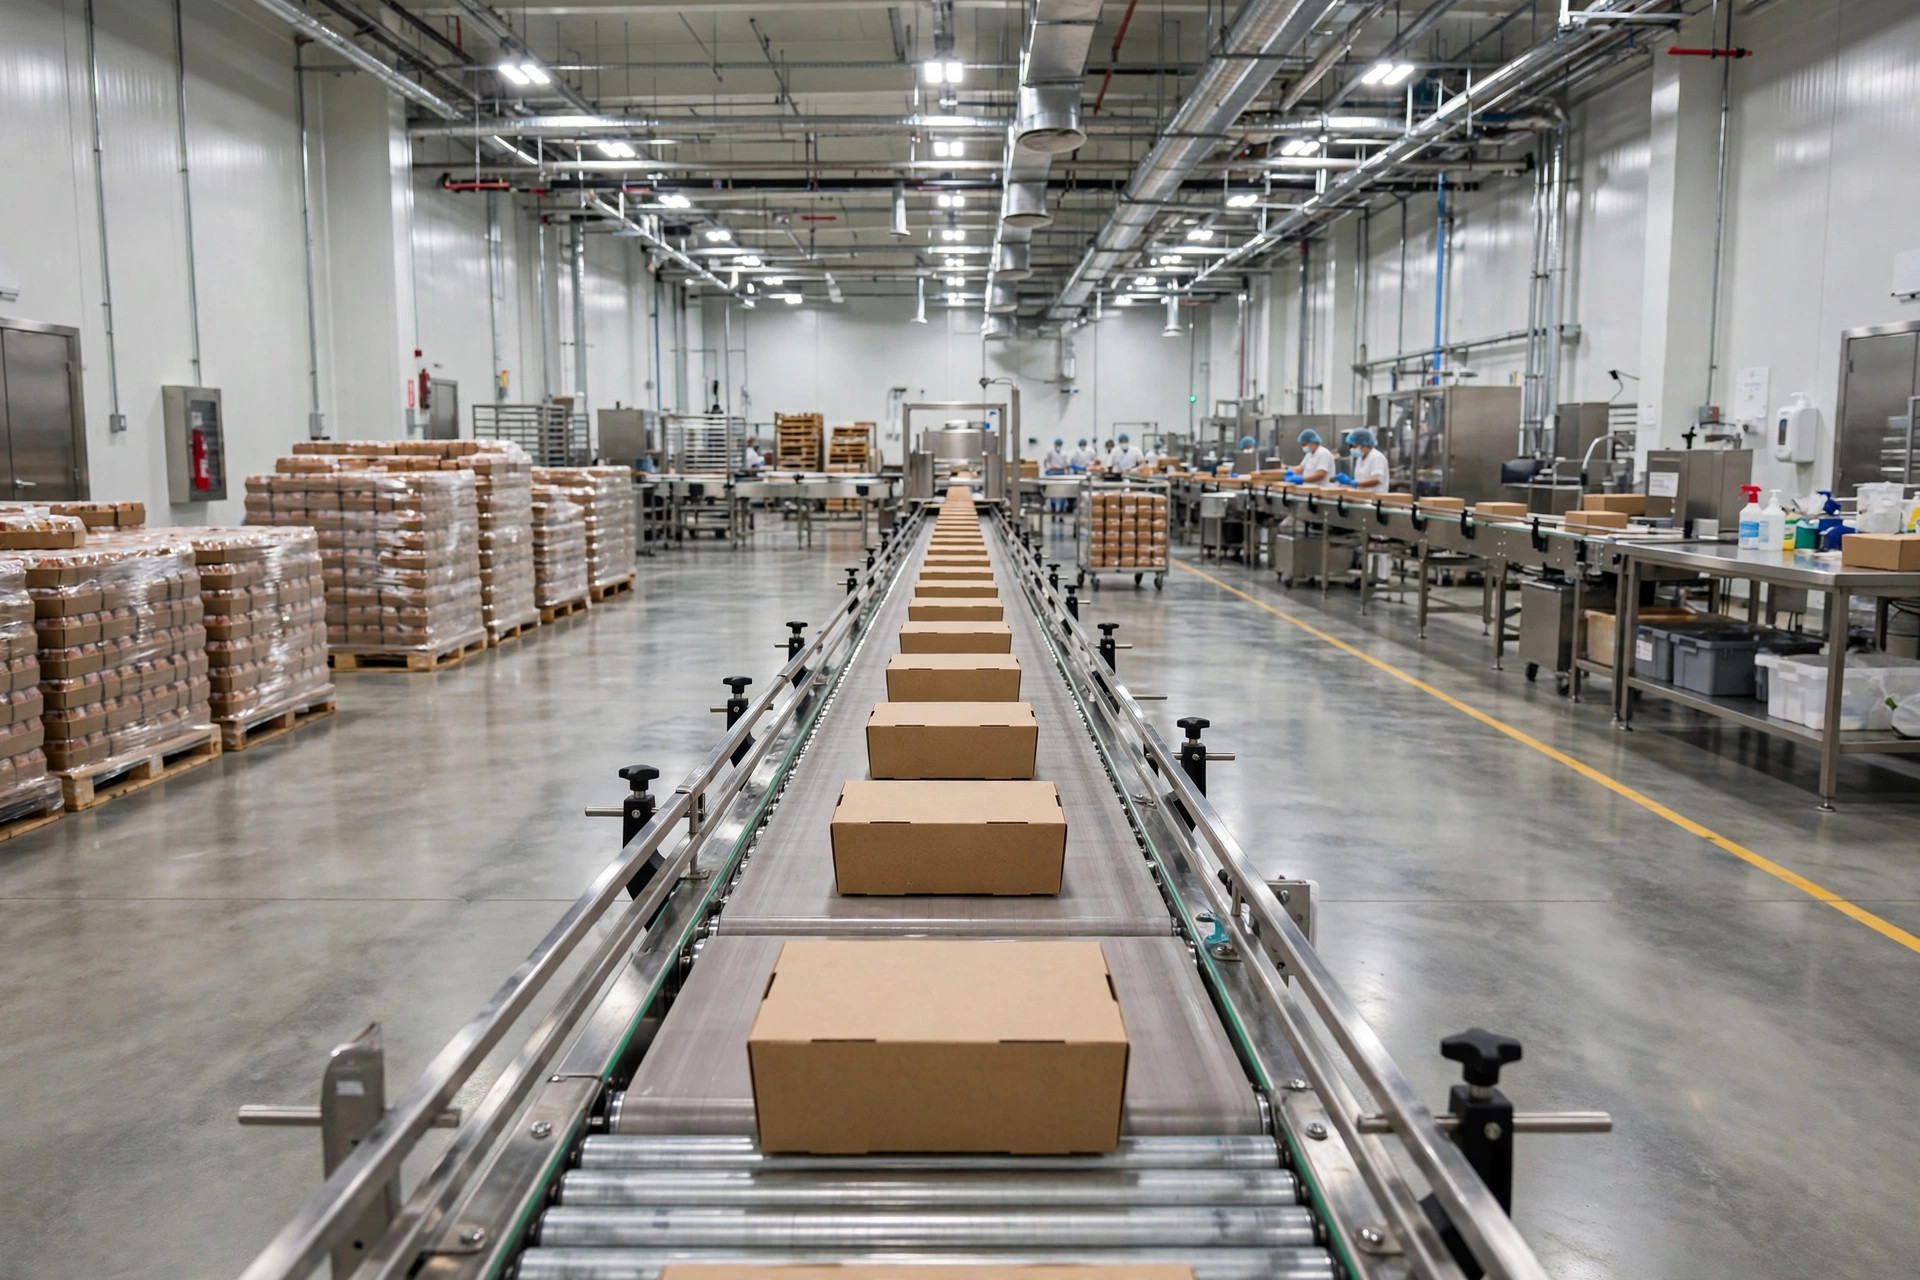
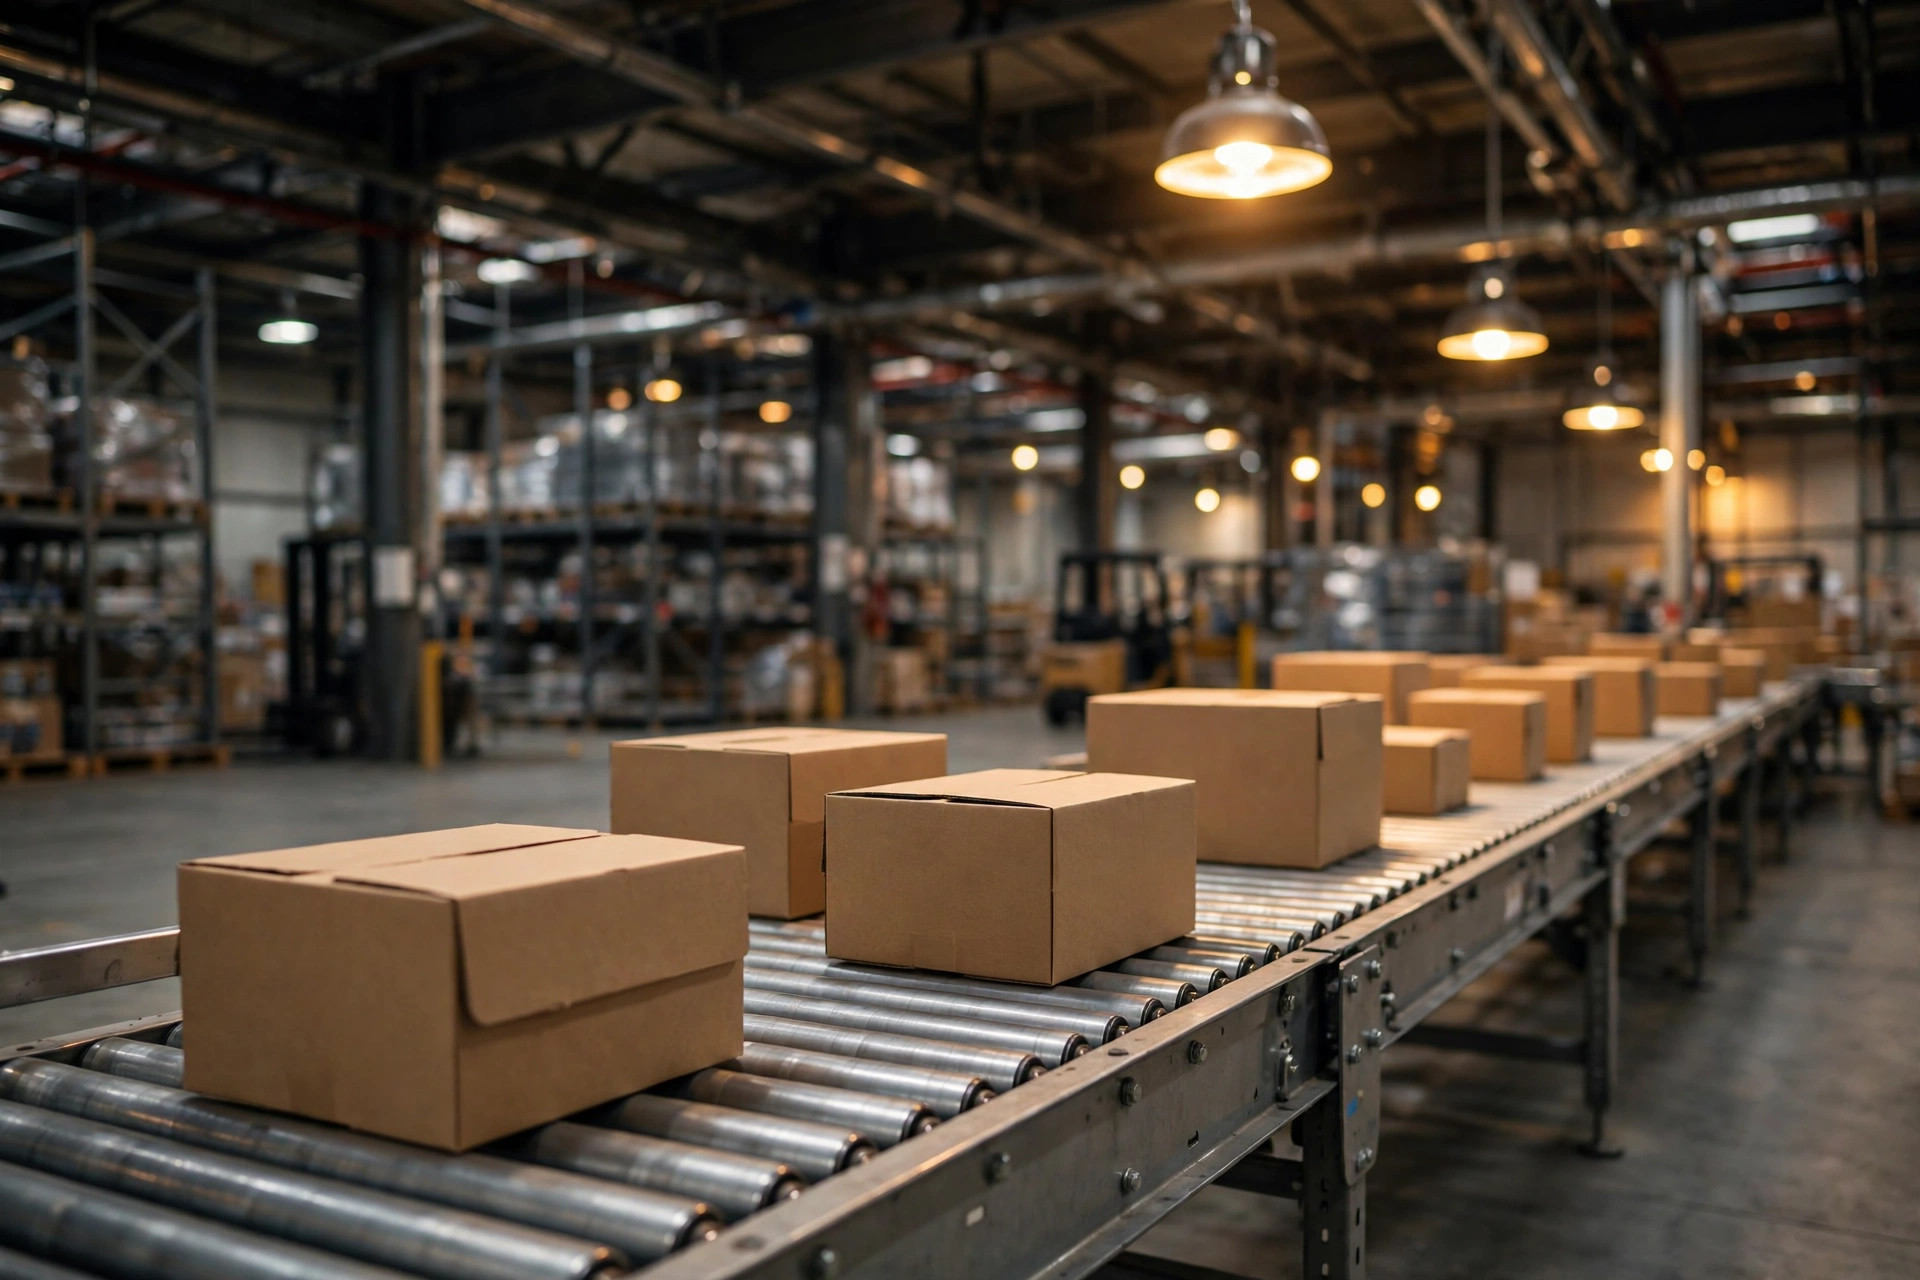
原因は一目で分かりました。ベルトは速くなったが、ピッキングステーションは速くなっていなかったのです。各ステーションに、誰も処理できない速さで段ボールが到着していました。上流の箱が次々押し寄せ、下流は捌けず、その区間全体が誰かが停止ボタンを押すまで詰まり続けていました。
これは何度も目にする落とし穴です。コンベアを「速ければ速いほど良い高速道路」のように扱うこと。コンベアの本当の仕事は、箱を速く運ぶことではなく、安定したリズムを保つことです。ライン速度は3つのものに合わせなければなりません。作業員の実際のペース、投入側の供給リズム、そして下流の梱包エリアの処理能力です。そのいずれかがずれれば、速度を上げても混乱が早く到着するだけです。
ボトルネックの本当の在りか
コンベアの速度は通常、分速メートルで測ります。同じラインでも、搬送区間なら20–30 m/minで問題なく回せますが、ピッキングステーションでは大きく落とす必要があります。モーターが耐えられないからではなく、人が耐えられないからです。
熟練作業員のステーション作業を見てください。スキャンで確認、ピッキング対象を探す、取る、段ボールに入れる、押し出す。この一連の動作を私は何十回も計測してきました。単品ピッキングは1箱あたり35–50秒で安定し、梱包・検品ステーションは40–60秒かかります。つまり作業員1人あたり1時間70–100箱です。
では、ステーション間隔1.5メートルのラインを24 m/minで回すとどうなるか計算してみましょう。各ステーションに3.75秒ごとに新しい段ボールが突っ込んできます。1時間あたり約960箱です。作業員が処理できるのは80箱。これは効率化ではなく、スローモーションの事故現場です。制約はいつも人間であり、モーターではありません。
ですから第一歩は、モーターの仕様書を読むのをやめて、人を読むことです。まず各ステーションの実際のペースを測り、そこから逆算してライン速度を決めます。
ペースを測ってから速度を決める
計測方法は原始的ですが、効果的です。ストップウォッチを手に、ピークシーズンの通常シフト中に、1つのステーションで連続30件のオーダーを計測します。最速の5件と最遅の5件を除外し、残りを平均します。それがそのステーションの定常タクトです。閑散期の計測は無意味です。急ぐ仕事がないと、人は実際より速く見えるからです。
ライン速度の公式は単純です。ライン速度=ステーション間隔÷ステーションタクト。ステーション間隔が2メートル、定常タクトが1箱45秒なら、2÷45≈0.044 m/s、約2.7 m/minです。馬鹿らしく遅く聞こえますよね?しかしこれがピッキング区間の正しい速度です。前の箱を作業員が処理し終えた瞬間に次の箱が到着します。積み上がりも待ちもありません。
ここが要所です。搬送区間とピッキング区間は異なる速度で回します。搬送はA地点からB地点へ箱を運ぶだけなので、20–30 m/minで構いません。ピッキング区間は公式で計算し、通常3–6 m/minに落ち着きます。両者の間に、バッファとしてゼロプレッシャー蓄積区間を設けます。箱同士が押し合うことなく列を作り、各ステーションは常に手の届くところに作業を確保できます。
可変周波数駆動装置(VFD)はまさにこのためにあります。同じライン、異なるモーター、区間ごとに異なる速度。私の調整手順はこうです。
各区間を控えめな速度で始め、1週間回して、どこで段ボールが積み上がり、どこでステーションが手待ちになるかを記録します。次にピッキング区間だけを0.5 m/min刻みで調整し、変更ごとに2日間様子を見ます。搬送区間の調整は最後に、蓄積区間に常に2–3箱の列が保たれるようにします。この2–3箱がクッションです。それより多ければ上流が速すぎ、少なければ下流が遅すぎます。
見落とされがちな点が一つあります。駆動装置の加速時間です。区間の受け渡しで箱が急に高速から低速に切り替わると、軽い箱は滑って位置がずれ、重い箱は前の箱に激突します。加速時間は3–5秒に設定してください。速さより滑らかさが勝ります。いつでも。
ピークシーズン:速度を変えるべきか?
変えるべきです。ただし闇雲にではなく。
ピークシーズンはオーダー内容が変わります。1オーダーあたりの点数が増え、作業員は自然に遅くなります。ライン速度をそのままにしておくと、滞留はピッキング区間から上流へと広がります。正しい対応は、ピークの約2週間前に、予測されるオーダー内容で定常タクトを再計測し、そこからライン速度を再計算することです。
古典的な間違いもあります。ピークに臨時作業員を大量投入することです。人数を増やせば総生産量は上がりますが、新人はペースが不安定です。1時間は速く、次の1時間は遅い。逆説的ですが、新人が入って最初の数週間はライン速度を控えめにし、そのばらつきを吸収するべきです。ペースが安定したら(通常2–3週間)、速度を戻していきます。
コロンバスの現場はどう直したか?ピッキング区間を24 m/minから5 m/minに落とし、搬送区間は22 m/minのままにし、12メートルのゼロプレッシャー蓄積区間を追加しました。改造費は$20,000未満で、ほとんどがVFDとローラーコンベア1区間の費用でした。ピークシーズンの処理量は1日16,000件を維持し、ライン停止は1日4–5回からほぼゼロになりました。ラインを遅くしたら、生産量が上がったのです。
シフト開始前チェックリスト
- 各ピッキング・梱包ステーションの定常タクトを計測しましたか(ピーク強度で連続30件、除外平均)?
- 搬送区間とピッキング区間は速度制御が分かれていますか(区間ごとにVFD)?
- 蓄積区間は2–3箱の列を安定して保っていますか?
- 駆動装置の加速時間は3–5秒に設定されていますか?
- ピークシーズンの2週間前にタクトを再計測し、ライン速度を再計算しましたか?
- 新人の最初の2週間はライン速度を控えめにしていますか?
覚えておきたい一文:コンベアはメトロノームであり、アクセルではありません。リズムを合わせれば、ライン全体が足並みを揃えます。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。