まず原理から。コンベヤベルトのテイクアップ張力はギターの弦のチューニングと同じだ。緩すぎれば駆動プーリーだけが空転してベルトは動かないし、締めすぎれば継ぎ目とベアリングがその代償を払う。テイクアップの仕事はひとつだけ。ベルトの伸びを吸収して、駆動プーリーの緩み側——業界用語で T2——の張力を常に十分に保つことだ。
ベルトは弾性体だ。新品のベルトは伸びる、加硫継ぎ目も伸びる、何年も引っ張られればさらに伸びる。逃げ場のない伸びは T2 を低下させ、駆動プーリーは摩擦で動力を伝える——つまりプーリーは回るのにベルトは回らない。現場ではスリップと呼ぶ。テイクアップとは要するに、伸びを自動的に「食べてしまう」機構のこと。コンベヤの中でいちばん地味な部品であり、いちばん放置してはいけない部品だ。
3種類のテイクアップ:まず境界線を知る
スクリュー式テイクアップ:正直で安いやつ
2本のねじ棒がテールプーリーの軸受ハウジングを押す。手で回す。徹底的にシンプル。安くて、単純で、誰でも直せる。
境界線は短いライン。よくある目安は 50 meters 未満のコンベヤ(150 feet とする人もいる)。低張力、小さい伸び、手で何とかなる範囲だ。それを超えると、ベルトの伸びがねじ棒の数回転で吸収できる量を上回る。
調整手順、順番どおりに:
- コンベヤを停止し、ロックアウト・タグアウト——交渉の余地なし。
- 両方のねじ棒を同期して回す——片側あたり半回転。片側だけ回すとトラブルの元。
- 移動量スケールを読む——両側が一致すること、1目盛りのずれも許さない。
- 空運転で1周させる——音を聞き、モーター電流を見る。
- 慣らし後に再張力調整。新品の張力は数時間で緩む。2回目を飛ばせば1回目は無駄になる。
弱点も同じく正直だ。人間が覚えていることに依存する。グリースなしのねじ棒は半年で固着し、誰かが思い出した頃には、ベルトは数ヶ月前から緩んでいた。私が見た最悪の例:ねじ棒が錆び固まってパイプレンチでも動かず——グラインダーで切り落とした。グリースで節約した1セントは10倍で返ってきた。
ひと言で言えば、短く、軽く、手の届く範囲——スクリュー式テイクアップはコストパフォーマンスの王だ。
グラビティ式テイクアップ:長距離ラインの既定の堅実な選択
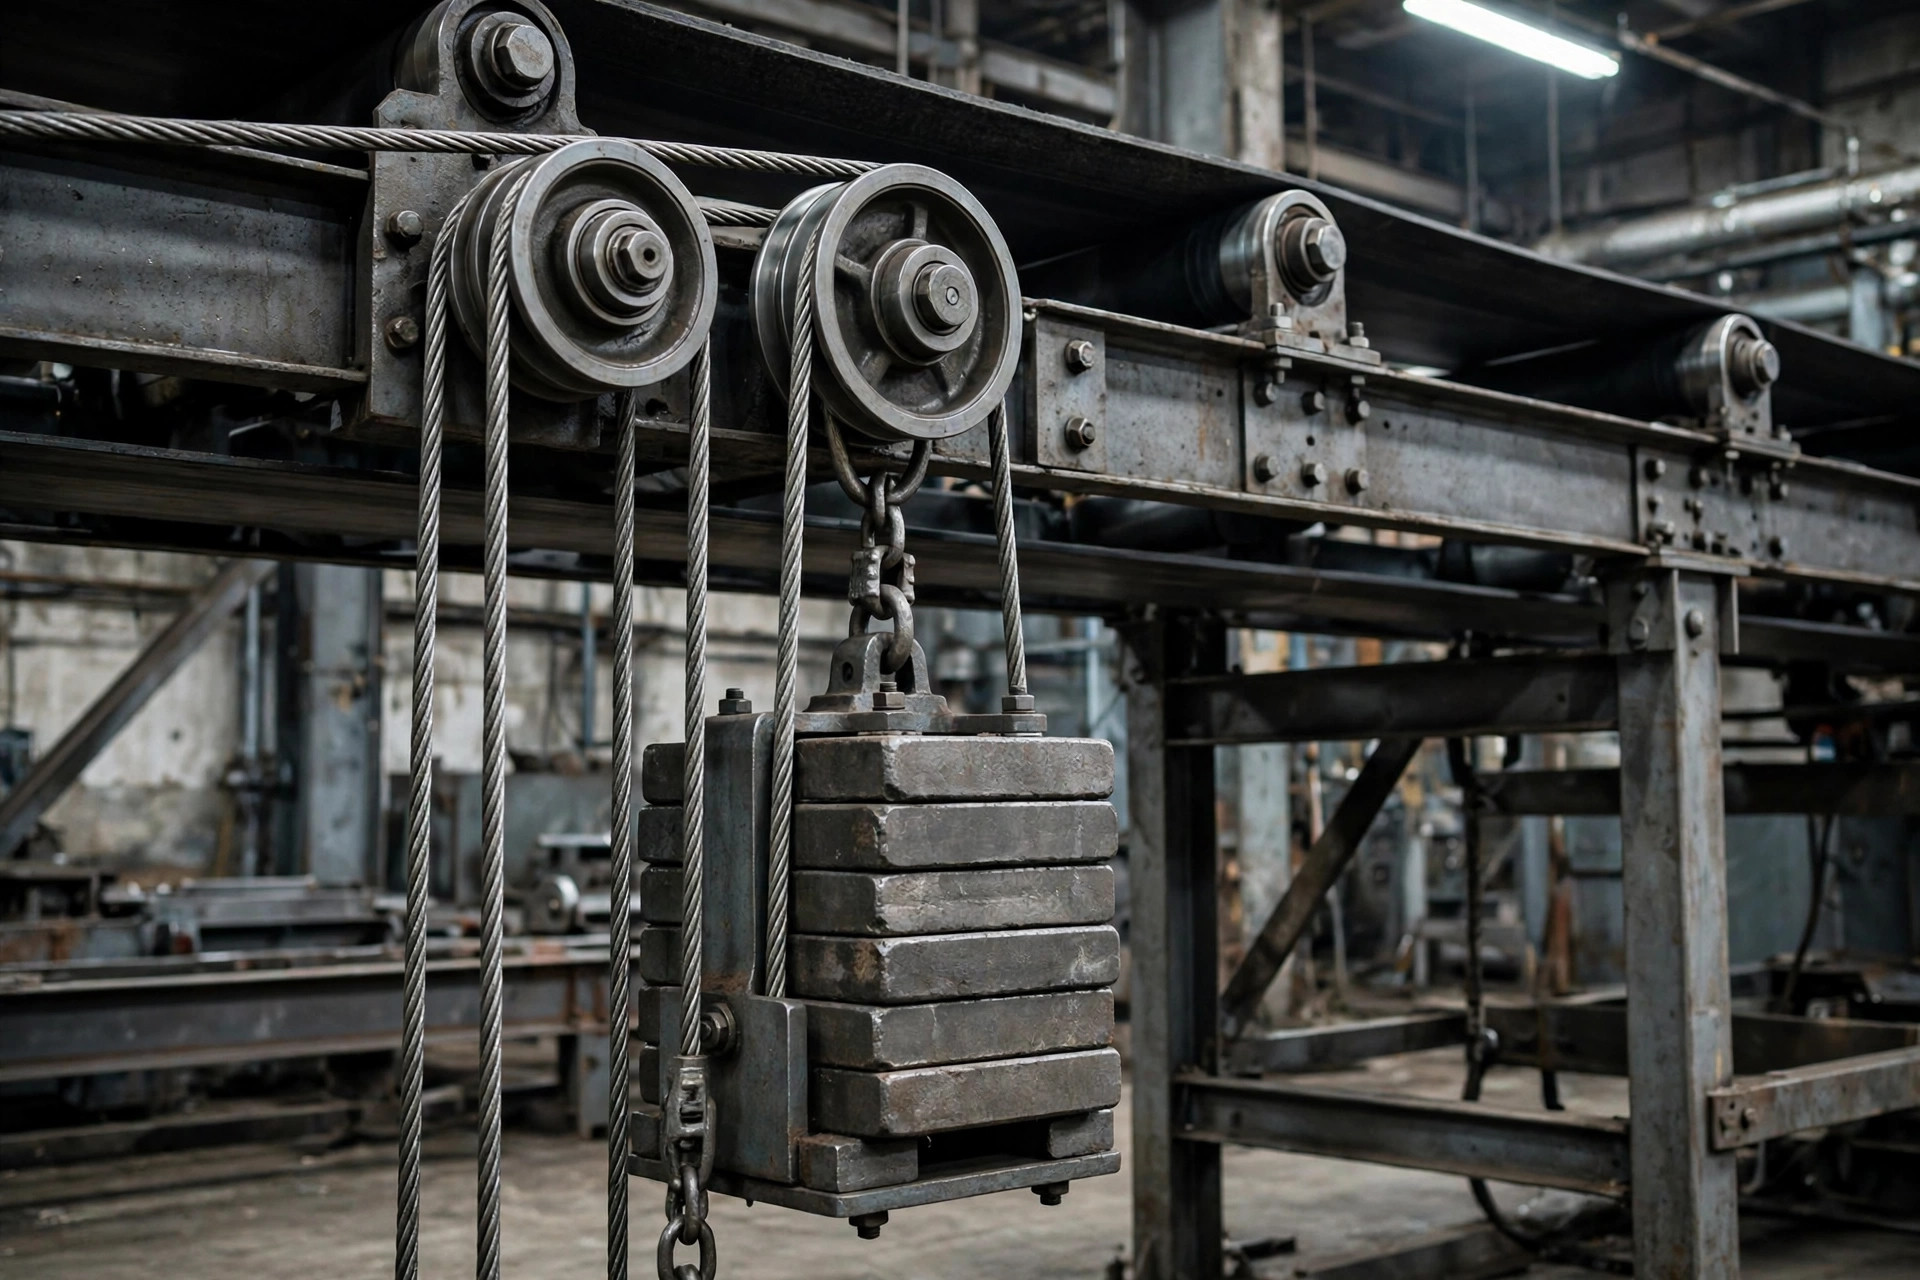
錘がテイクアッププーリーから吊り下げられ、重力で引っ張ってほぼ一定の自動張力を与える。ベルトが伸びれば錘が下がり、張力はほとんど変わらない——この「ほとんど変わらない」という二語が金に値する。
数字を率直に:
- 錘 ≈ 2 × T2。教科書の例:T2 = 1,000 lbs なら錘は 2,000-lb。なぜ倍か。錘はベルトの両方のストランド——運搬側と戻り側——を支え、それぞれが半分ずつ受け持つからだ。
- ベルト長の 1.5%–2% を移動量として確保する。100-meter のラインなら 1.5–2 meters、1キロのラインなら十数 meters 以上が必要——だからテイクアップタワーがある。移動量を使い果たせばテイクアップは飾りになる。
- 錘の位置はベルトの燃料計だ。下がれば下がるほどベルトは伸びている。一目でベルトが全盛期か引退間近かが分かる——どんなセンサーより直感的だ。
弱点はヘッドルームだ。テイクアップピットに落ちたレンチ、ガイドに入った石ころ、それで錘が固まる——自動張力調整は自動「非」張力調整になる。そして実際、錘のブロックがひっそり「借りられて」いたのを見たことがある。笑わないでほしい。現場では何でも起きる。点検シートに「テイクアップピットの異物チェック」を追加すること。
油圧自動テイクアップ:精密だがデリケート
油圧シリンダーがテイクアップ台車を駆動する。張力 F0 = p × A。リリーフ弁の圧力を設定すれば張力が決まる。圧力センサーがリアルタイムで監視し、PLC と連携して自動制御する。可変負荷、長距離、張力精度が重要なライン向けに作られている。
利点:張力調整が可能、応答が速い、中央制御室からの遠隔監視。
欠点を率直に。まずコスト——油圧パワーユニット1台と制御系で、グラビティ式テイクアップが数セット買える。次にデリケート——油漏れすれば即ベルトが緩む。重力には重力というバックアップがあるが、油圧が圧力を失えば張力はゼロになり、それまでの調整はすべて無駄になる。第三にメンテナンスが大変。油、シール、センサー——どれも放置を許さない。買えることと維持できることは別物だ。
正しいテイクアップ張力は?3つのチェック
テイクアップ張力は勘では決めない。3つの方法、後のものほど信頼できる。
第一にサグ法——主役。アイドラ間のベルトのたわみを測る。CEMA 第6版は、35° トラフアイドラでアイドラ間隔の 2%、20° で 3% を境界とする。注意:これは溢れ防止の上限であって目標ではない。ちょうど 2% に合わせるのは赤線の上に立つこと——目標は余裕を持つ。
第二に周波数法——ベテランの裏技、驚くほど正確。戻り側ベルトを弾いて振動周波数を測る。張力、単位長さあたりの質量、スパン、周波数には一定の関係がある:T = 4·m·L²·f²。スマホのアプリが今日では周波数を測り、ハンディ張力計に匹敵する。計器のないベテランでも、弾いて、聞いて、わかる——何千本も弾いてきた者なら。
第三にモーター電流のクロスチェック。同じ負荷で電流が慢性的に高ければ、ほぼ確実に張りすぎだ。過剰な張力は消えない——ベアリング、アイドラ、ベルトの内部損失になり、電気代に現れる。
張りすぎ vs 緩すぎ:それぞれのコスト
緩すぎ:T2 不足で駆動プーリーがスリップ——軽ければ処理量が落ちてこぼれる、ひどければプーリーラギングが焼ける。サグが限界を超え、こぼれた材料が戻り側ベルトを埋める。スコップで掻き出すときは泣くだろう。
張りすぎ:継ぎ目が最初の犠牲者だ。慢性的な張りすぎの加硫継ぎ目は破断までそう遠くない——そして継ぎ目はベルトの中でいちばん高い部品だ。次はアイドラとプーリーのベアリング、過負荷で回り続けて、ベアリングを交換しながら人生の選択を疑うことになる。モーター電流は上がり、電気代が判決を下す。
直感に反する結論:張力が高いほど安全、ではない。「締めれば保険」は間違いだ。張力が十分なのは2条件が満たされるとき。駆動プーリーがスリップしないこと、サグが限界内にあること。それを超えた分はすべて継ぎ目とベアリングに請求される。それは保険の買い方ではない。
偽の要件に金を払うな
「うちの 40-meter のラインなんですが、PLC 連携の油圧自動テイクアップにすべきでしょうか?」数ヶ月に一度は誰かが聞いてくる。私の答えは変わらない。仕上げ釘に大ハンマーだ。
50 meters 未満ならスクリュー式で十分だ。浮いた金はねじ棒のグリースと本物の点検体制に使え——それがどんな「スマート」テイクアップにも勝る。テイクアップに威信のヒエラルキーはない、あるのは目的への適合だけだ。ベルトは「スマート」という言葉にいくら払ったかなど気にしない。
2つの現場の話
話その一。2年前、カリフォルニアの eコマース DC で、仕分けラインのスクリュー式テイクアップが半年間触られていなかった。ピーク前のテストで駆動プーリーが空転し、ベルトがスリップして煙を上げた。ねじ棒は固着、ベルトはひどく緩んでいた。対処:錆びたねじ棒を切り落として新品に交換、スケールに合わせて再張力調整、慣らし後に再張力調整。そのラインは以来、月次点検シートに載っている——二度と故障していない。教訓:スクリュー式テイクアップは安いことを気にしない。無視されることを気にする。
話その二。ある製造工場、長距離ライン、グラビティ式テイクアップ。点検で錘が移動量の下限まで沈んでいるのが見つかった——伸びがストロークをすべて食い尽くしていた。2週間後の停止を計画し、ベルトを短縮して継ぎ目を再加硫した。その一目がなければ、ベルトは完全に緩んで、止まるのは2時間のメンテナンスではなく生産ライン全体だった。教訓:錘の「燃料計」は金に値する。毎日見ること。
3種類を並べると:
| | スクリュー式 | グラビティ式 | 油圧自動式 | | 張力制御 | 手動、設定して固定 | 自動、ほぼ一定 | 自動、調整可能、PLC 対応 | | 移動量 | 小さい | 大きい(ベルト長の 1.5%–2%) | 大きい、制御可能 | | 最適 | 短いライン(50 m 未満)、低張力 | 中・長距離ライン、高張力、重要ライン | 可変負荷、長距離、高精度 | | コスト | 最安 | 中 | 最高 | | メンテナンス | 人依存、ねじ棒が固着 | 錘の位置を見る、手間は少ない | 油圧ユニット+センサー、デリケート | | 最大の落とし穴 | 忘れられた調整 | 錘ピットの異物 | 圧力喪失=即座に緩む |
テイクアップ張力に使った金が無駄だったかどうかは、ひとつの数字に帰着する。駆動プーリー緩み側の張力余裕、T2 だ。T2 が安定——金は無駄になっていない。T2 が毎日警報——そしていくら金をかけたテイクアップも飾りにすぎない。
Da Liu(オートメーションエンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。