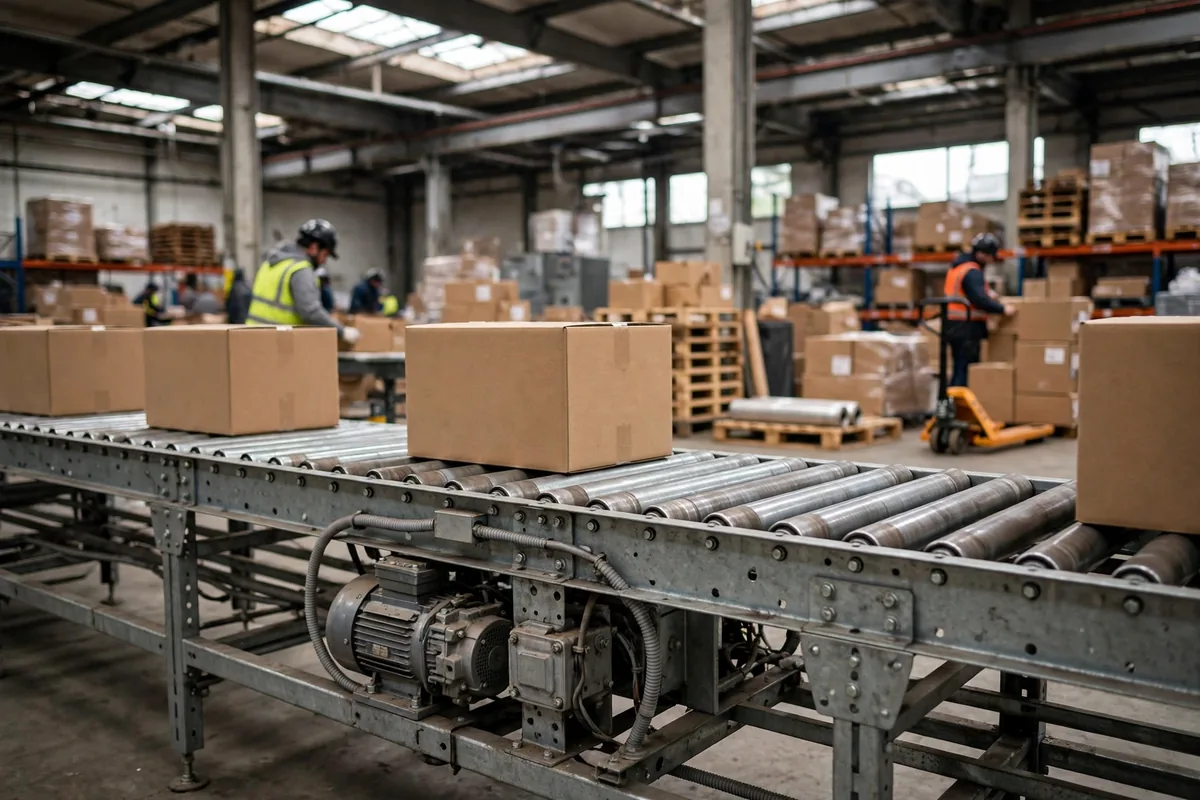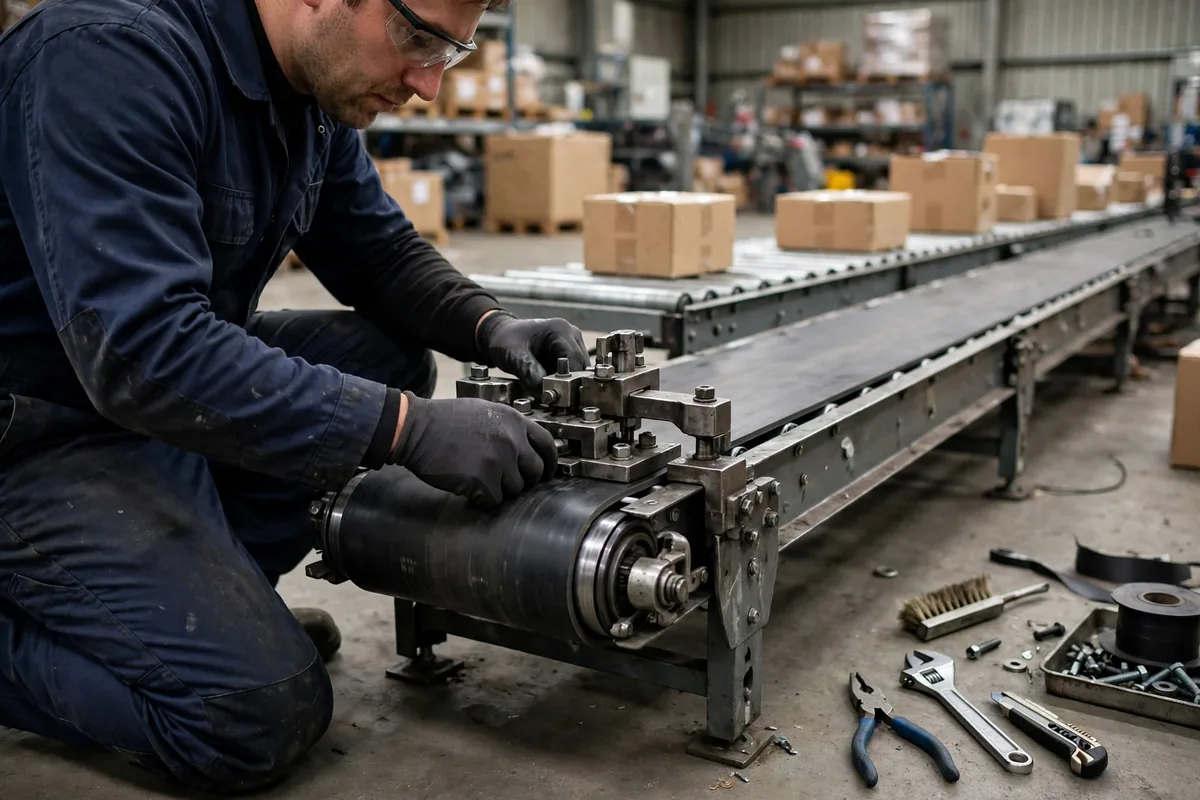
コンベヤベルトの継ぎ目は、壊れるまで誰も話題にしない類の細部であり、壊れた途端、ライン全体が止まってそれを見つめます。コンベヤは一日に数千回もサイクルを回し、曲がり、登り、始動と停止を繰り返しますが、最も弱い点はめったにベルトそのものではありません。それは継ぎ目、幅わずか数十センチメートルの帯で、両端をつなぎとめています。間違った継ぎ方を選べば、ベルトの品質はほとんど意味をなしません。なぜなら、壊れるのは継ぎ目の部分だからです。
搬送業界で広く報告されている保全経験によれば、継ぎ目の故障が警告なしに訪れることはめったにありません。多くの場合、問題は選定の段階で植え付けられ、その後、運転中に静かに育っていきます。冷間接着も熱加硫もベルトの両端をつなぎますが、その背後にある考え方はまったく異なり、それぞれに適した場面はほとんど重なりません。この違いを理解することは、同じ継ぎ目を何度も修理するより安くつきます。
冷間接着と熱加硫:コンベヤベルトの継ぎ目を作る二つの方法
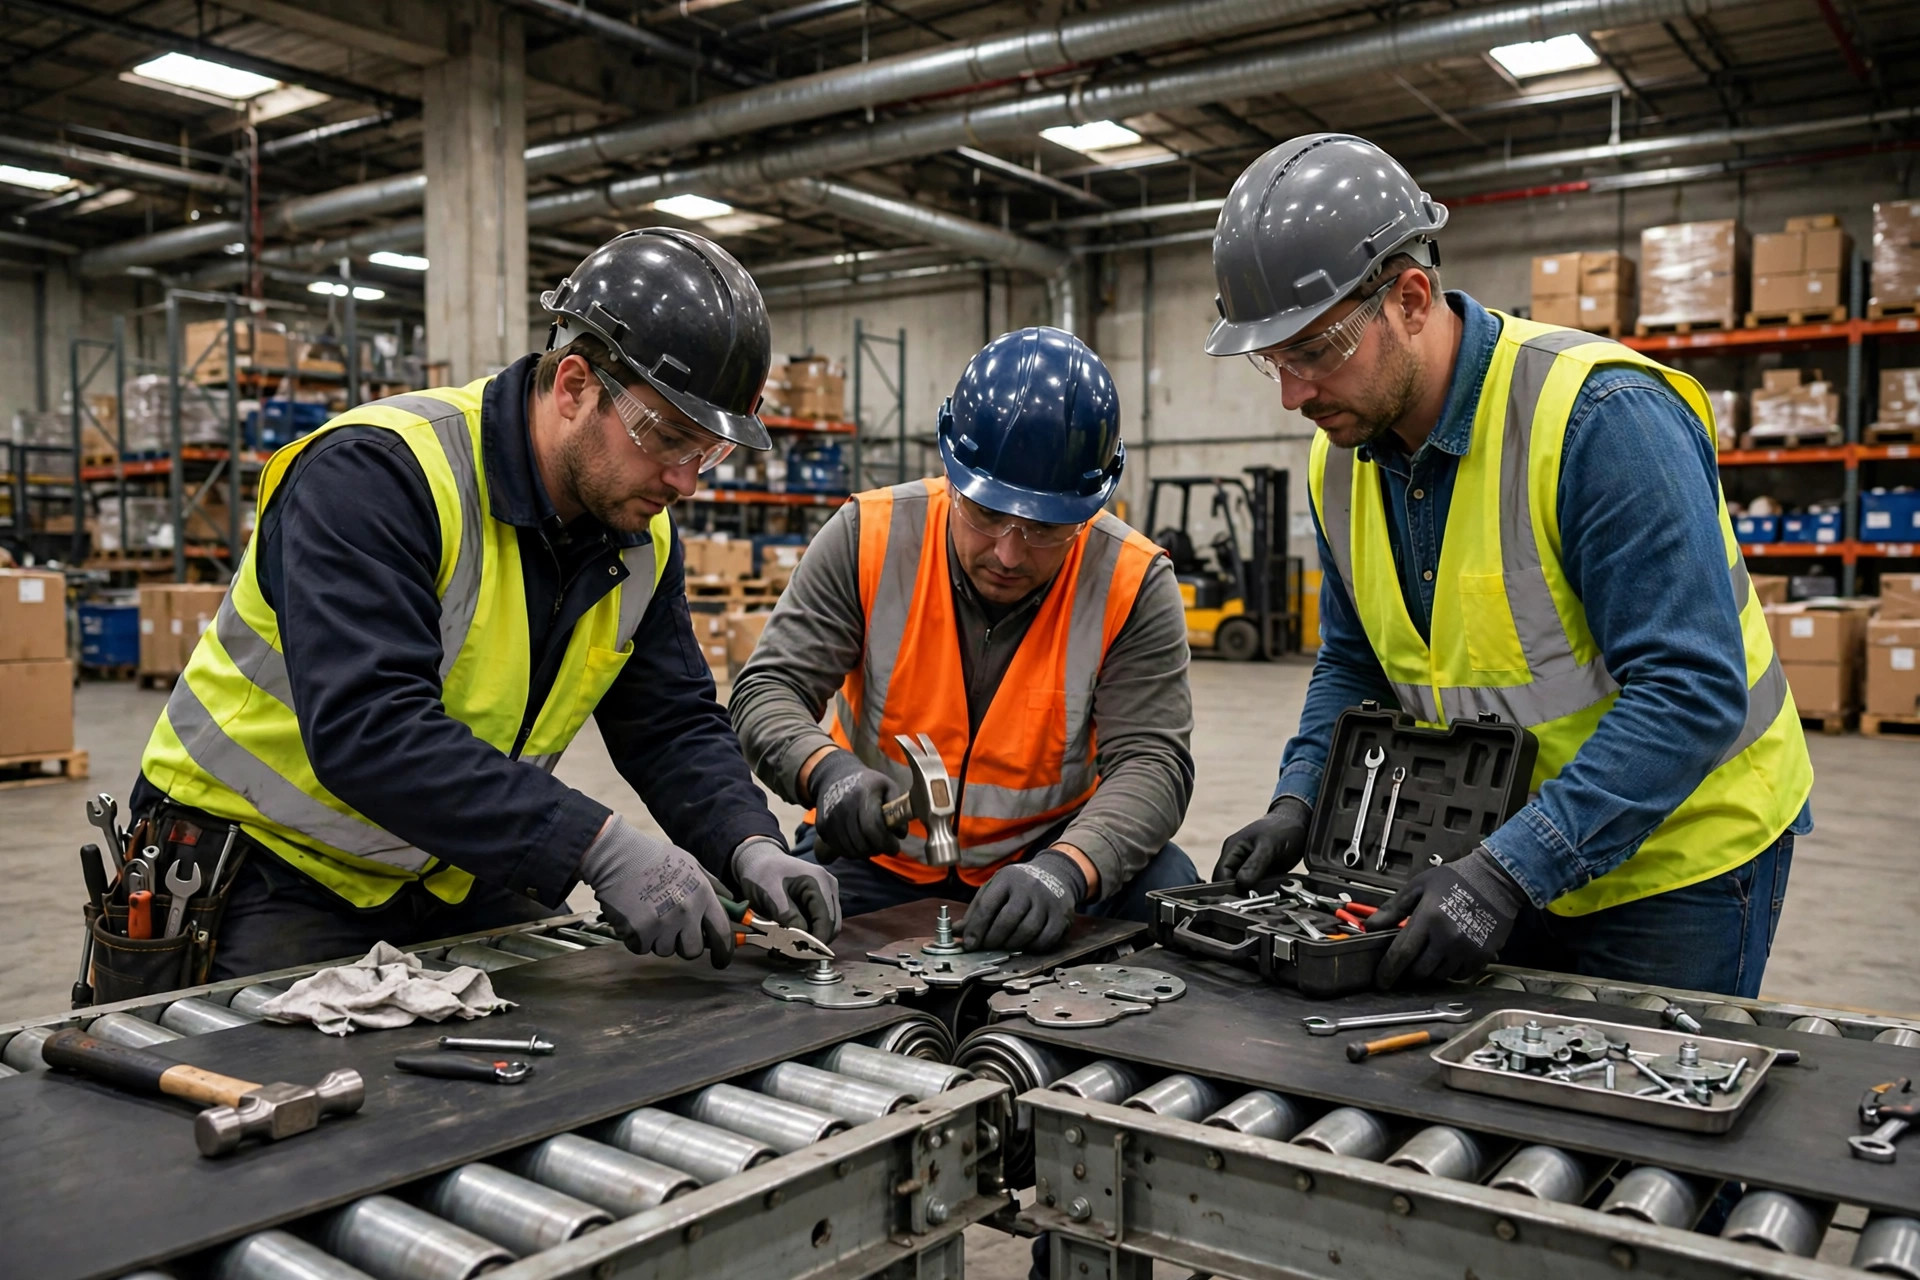
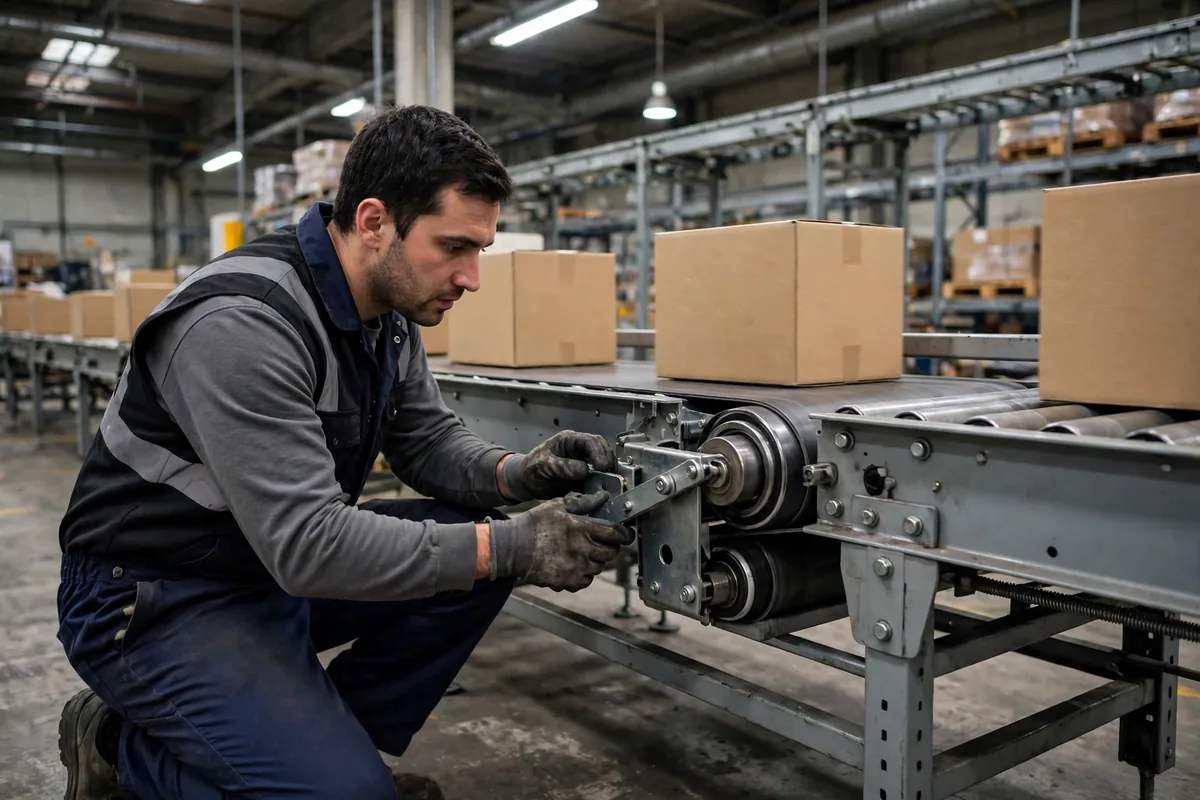
冷間接着、すなわち冷間接合は、常温で接着剤を使ってベルトの端同士をつなぎます。作業には比較的シンプルな工具で済み、大型の加硫プレスは不要で、停止時間も短く、現場の条件もそれほど選びません。その弱点も同じくらい明らかです。接着強度は接着剤に大きく依存し、ベルト端の研磨と下地処理の丁寧さ、そして硬化条件にも左右されます。周囲温度、湿度、粉塵はいずれも結果に影響し、長期的な耐疲労性は比較的限られています。
熱加硫は仕組みが異なります。熱と圧力の下でゴムが再び架橋して一体になるため、継ぎ目は構造上、切れていないベルトにはるかに近い挙動を示します。代償は複雑さです。作業には加硫プレス、長めの停止、そして訓練を受けた作業員が必要で、手順のわずかなずれが結果を損なうことがあります。
並べてみれば、トレードオフが見えてきます。
| 項目 | 冷間接着 | 熱加硫 |
|---|---|---|
| 作業条件 | 常温、シンプルな工具 | 加硫プレス、熱と圧力 |
| 停止時間 | 短く、緊急修理に適している | 長く、計画的な日程調整が必要 |
| 継ぎ目の強度と寿命 | 比較的限られ、工程に依存する | 通常は高く、ベルトそのものに近い |
| 環境への感度 | 高い。温度、湿度、粉塵が影響する | 低いが、それでも規律ある手順が必要 |
| 最適な用途 | 軽荷重、仮修理、軽量ベルト | 重荷重、長期運転、重量ベルト |
はっきり述べておくべき注意点が一つあります。継ぎ目が到達できるベルト強度の正確な割合や、正確な加硫温度と硬化時間は、メーカー、ベルトの種類、配合によって異なります。これらの数値は装置メーカーのマニュアルから取るべきであり、現場の作業は経験から覚えた数字ではなく、そのマニュアルの工程表に従うべきです。
二つの倉庫、二つの異なる道
2024年の秋、中国東部のあるeコマース仕分け倉庫が、教科書通りの継ぎ目問題に直面しました。そのコンベヤは仕分けエリアから積み込みドックまで荷物を運んでいました。ベルト速度は中程度で、荷重も重くはありませんでした。問題は継ぎ目でした。冷間接着の継ぎ目は数か月の運転の後、端から浮き上がり始め、浮いた端はローラーに何度もこすられ、ピークシーズン直前の週末にベルトが切れてしまいました。修理班は夜通し作業して新しい冷間接着の継ぎ目を作り、ラインは復旧しましたが、ほどなくして同じ場所に似た兆候が現れ始めました。教訓は、冷間接着が間違っているということではありません。仮修理の方法が、長期間にわたって高頻度で動く継ぎ目に対する恒久的な解決策として使われていた、ということでした。
食品流通倉庫は2025年の初めに正反対の選択をしました。新しいコンベヤラインを計画する際、装置サプライヤーはすべての継ぎ目に熱加硫を推奨し、作業を据付と試運転の期間内に組み込みました。当初の停止時間は長くなり、作業班を呼ぶ手間も増えましたが、ラインが稼働を始めてからは、継ぎ目が保全リストの常連になることは二度とありませんでした。この比較が示すのはシンプルな規則です。継ぎ方の費用は、作業当日に費やした時間だけで測るべきではなく、今後数年間にライン全体を何度止めるかで測るべきだ、ということです。
コンベヤ保全に関する公開の議論によれば、継ぎ目故障の初期兆候は通常、追跡可能です。ベルトの蛇行がずれ、継ぎ目から異常な音がし、端が剥離し始めたり、表面に細かいひび割れが現れたりします。これらの兆候は、完全な破断よりもずっと前に現れることがよくあります。問題は、多くの倉庫が継ぎ目検査をチェックリストのかなり下位に置いており、ベルトがすでに大きく蛇行したり音を立てたりするまで誰も近くで見ないことです。
コンベヤベルトの継ぎ目を選ぶ:本当の分かれ目は停止のコスト
表面上は、冷間接着と熱加硫の分かれ目は、ベルト速度、荷重、ベルトの種類といった技術パラメーターの集まりのように見えます。実際には、それは停止のコストによって引かれた線です。一時間の停止がほとんどコストにならないなら、冷間接着の柔軟性は本物の利点です。一時間の停止が仕分けの滞留、積み込みの遅れ、注文の遅配を意味するなら、熱加硫が前もって求める追加の計画停止のほうが安い選択肢です。
研究の観点からは、この決定は四つの問いに分解できます。第一に、負荷はどれほど激しいか。ベルト速度と荷重は持続的に高いか。第二に、停止の計画はどれほど容易か。あるいは、すべての修理を深夜や週末に行わなければならないのか。第三に、継ぎ目は登り坂、カーブ、頻繁な始動と停止のある区間といった高応力ゾーンにあるか。第四に、今後数年間でラインはさらに厳しく稼働するのか。ピークシーズンの物量は現在の水準を上回るのか。ほとんどの答えが高負荷、計画の難しい停止、高応力を指すなら、熱加硫がより安全な選択です。そうでなければ、冷間接着の速さと柔軟性には本物の価値があります。
見落としやすい、直観に反する点も一つあります。より強い継ぎ目がライン全体を自動的により安全にするわけではありません。熱加硫された継ぎ目はベルトそのものとほぼ同じ強さがあるため、異常な応力の下では故障点が、修理の難しい別の場所に移ることがあります。冷間接着の継ぎ目は比較的弱く、場合によってはヒューズのように振る舞います。先に不具合を示し、先に気づかれるのです。これは決して、冷間接着のほうが優れているという主張ではありません。継ぎ目の選定は、どの継ぎ目が単独で強いかを比べるのではなく、ライン全体の応力と保全のシステムの中で判断すべきだ、という注意喚起です。
保全のリズムについては、実務的な助言として、継ぎ目検査を個人の経験に任せるのではなく、定例の巡回チェックリストに組み込むことです。各検査では三つのことを見るべきです。継ぎ目の端が浮き上がったり剥離したりしていないか、継ぎ目でベルトの蛇行がずれていないか、そして継ぎ目付近のローラーやアイドラーに異常な摩耗がないか、です。問題が現れたら、記録し、評価し、破断を待つのではなく、見守るかラインを止めるかを決めます。記録そのものにも価値があります。一つの継ぎ目の検査履歴を時系列で読むことは、そのベルトにどれだけの寿命が残っているかを示す最も直接的な証拠です。
今後を見据えると、倉庫の自動化はコンベヤの負荷を押し上げ続ける一方で、手作業による検査の頻度を同じペースで上げるのは困難です。継ぎ目の監視は、定例の手作業チェックからオンライン監視と状態基準のアラートへと移行しつつあります。監視方法がどうなろうと、選定時に下した基本的な判断は変わりません。継ぎ目は、後から直せる細部ではないのです。ライン全体の信頼性はそこから始まります。
ラインが安定して動くか、数日おきに止まるかは、継ぎ方が選ばれた瞬間に決まることが多いのです。
Dr. Chen(サプライチェーン研究者)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。