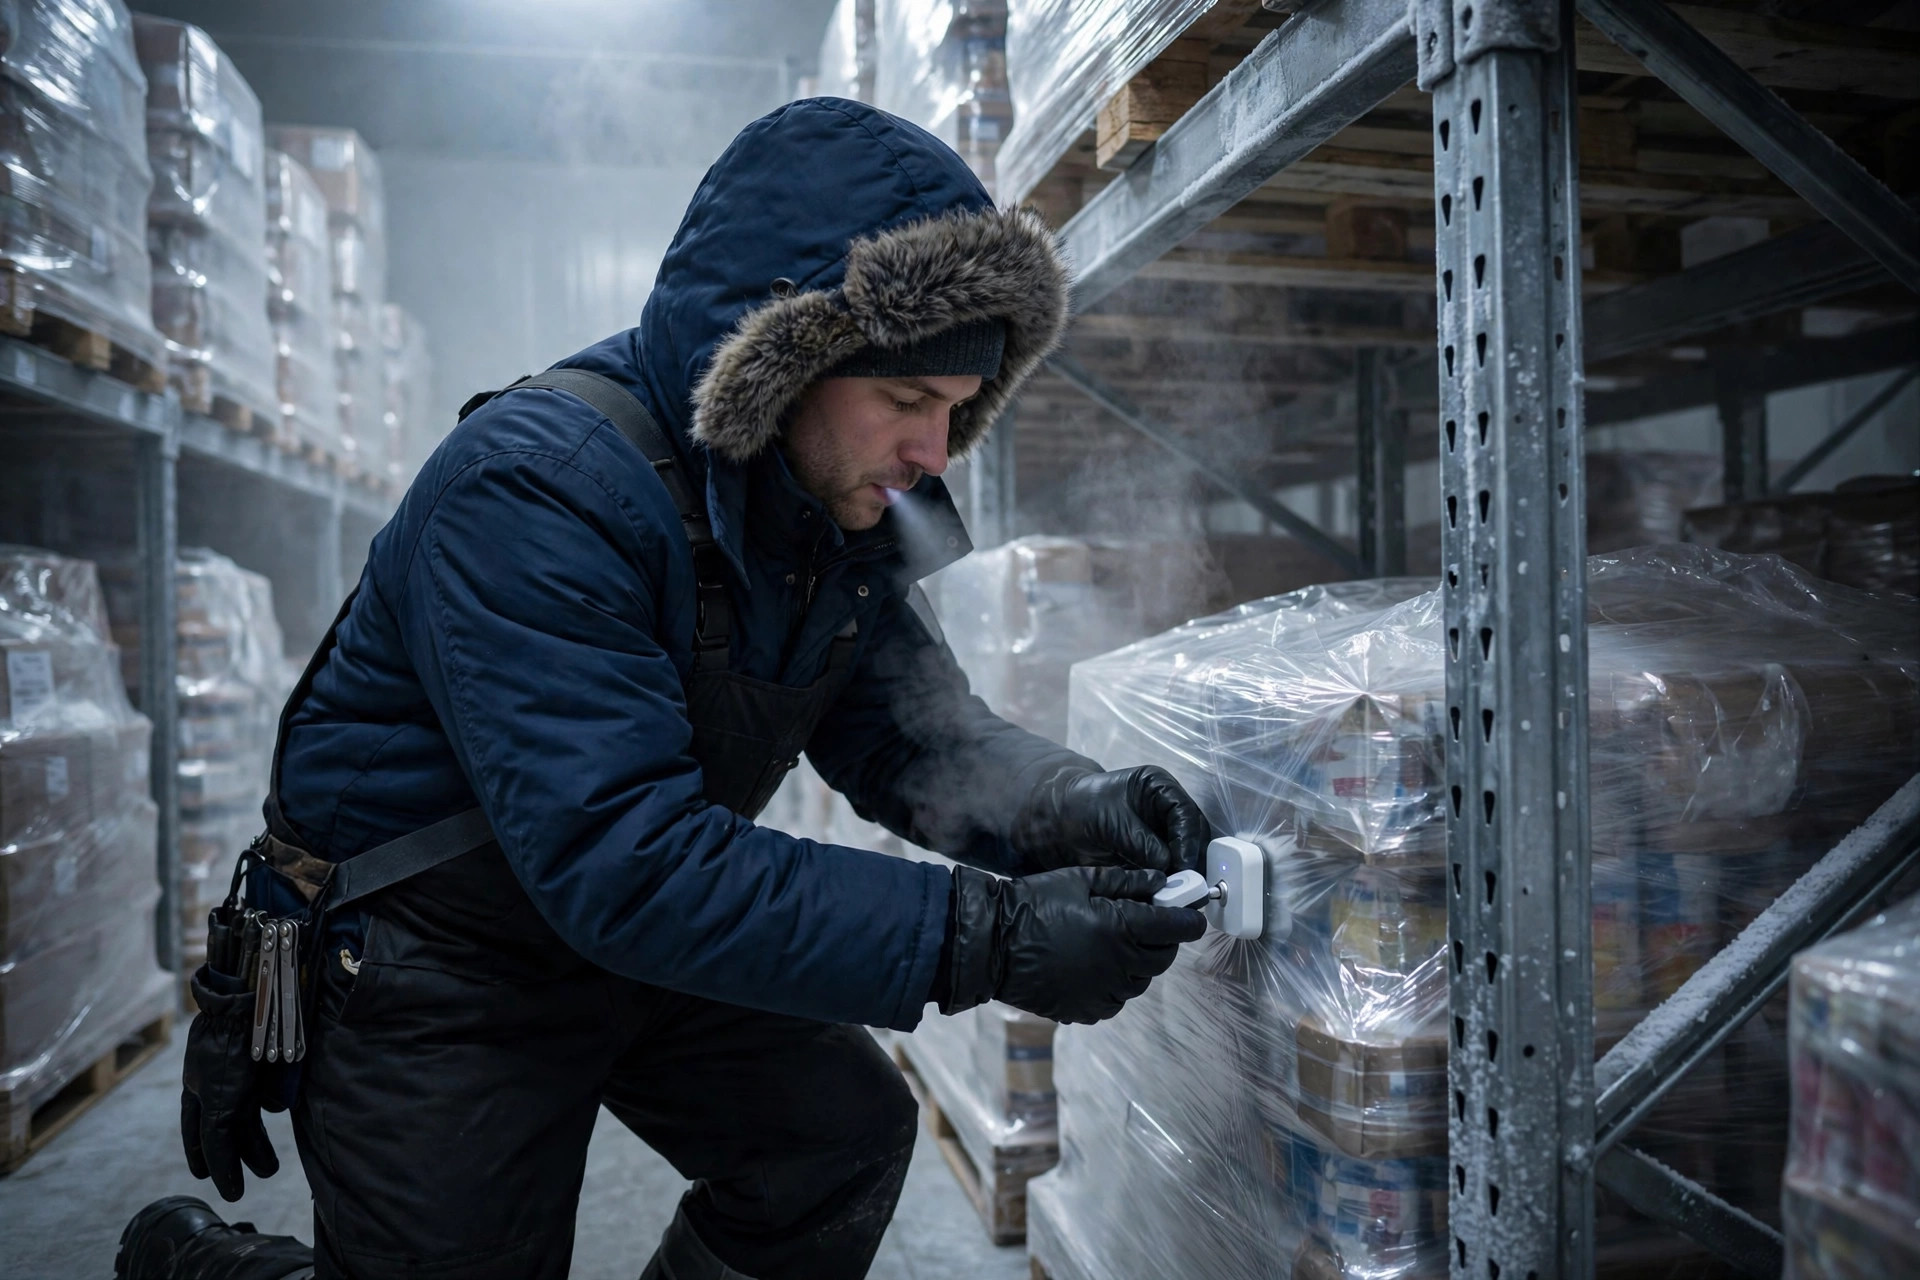
昨年の夏、知り合いの冷凍食品輸入業者が手痛い打撃を受けた。チキンナゲットのコンテナ1本がロサンゼルス港を通過し、受荷主が抜き取り検査をしたところ、段ボールの中心温度が規格を外れていた。積荷は全量却下された。製品の価値に海上運賃、滞船料を加えると、10万ドルを優に超える損失だった。冷凍機を調べたが正常。日々の温度記録を見ても、美しい曲線ばかり。では問題はどこにあったのか?温度マッピング調査で明らかになった。夏の午後、ドック扉に最も近いパレットの2列が、庫内中心部より数度高く、製品はそこに3日間置かれていたのだ。中心温度が仕様内に収まるはずがなかった。
マッピングが答える問いはまさにこれだ。あなたの冷蔵庫は実際どこが一番暖かく、どこが一番冷たいのか、その差はどれくらいか。壁に吊るされた1本か2本の温度センサーは、その点の温度しか教えてくれない。マッピングとは、校正済みのセンサーを数十個、書面の計画に沿って庫内全体に配置し、一定期間連続で記録し、庫内の真の熱的な姿を描き出すことだ。医薬品のコールドチェーンは長年これをやってきた。顧客や監査が求めるようになり、食品の冷蔵倉庫も急速に追いつきつつある。
センサーの配置は胡椒を振ることではなく、最も不運な隅を探すことだ
配置のロジックにはただ一つのルールがある。不具合が出やすい場所をすべてカバーし、迷ったらセンサーを増やす。まずは構造から。四隅、従業員用扉とドック扉、庫内が外の世界と接するすべての場所。これらは熱の出入りが最も激しいのでセンサーを置く。次に気流。蒸発器ファンの真下は空気の動きが最も速く、最も冷たい。対角線上の最も遠い点は気流が最も弱く、最も暖かい。両方の極端な点にセンサーを置く。次に高さ。暖かい空気は上がり、冷たい空気は下がる。だから注目する柱ごとに、高・中・低の位置にプローブを置く。これを怠ると、最上段と床面の製品が実際どれだけ離れているか永遠に分からない。
誰もが忘れる配置が二つある。一つは製品の積み山の中だ。プローブは空中に吊るすだけではいけない。いくつかはケースとケースの間、代表的な場所では段ボールの中に入れるべきだ。大事なのは空気の温度ではなく製品の温度であり、監査員が聞くのはそこだからだ。二つ目は最悪条件の場所だ。7月の午後中ずっと扉が開閉する側、断熱されていない金属壁にぴったり寄せた列などだ。配置計画は、すべてのセンサーに番号を振り、位置と高さを示した平面図として描くこと。データの比較可能性を保つため、再マッピングのたびに同じ図を使い回す。
空荷試験と実荷試験は別の調査であり、ここで手を抜く人が多い。空の庫内は美しくマッピングできる。だが実際の製品が入ると気流の経路が塞がれ、ホットスポットは移動する。正しい順序は、まず冷凍システム自体のベースラインを取る空荷試験、次に実操業条件での実荷試験だ。空の段ボールや水のボトルで荷重を模擬してもよいが、積み方は実際の操業と一致させること。通常3段積みするなら、2段積みで試験するのは茶番だ。
もう一つ重要な区別がある。日常の監視プローブはマッピングセンサーではない。壁に恒久的に取り付けられた2本か3本のプローブは日々の操業用だ。マッピング調査では、調査のために持ち込み、終わったら持ち出す、校正済みポータブルロガーという別のセットを使う。日常データでマッピング報告書を代用してはいけない。精度等級も校正記録も異なり、経験豊富な監査員はすぐに見破る。調査の前にすべてのマッピングセンサーを同じ基準で校正し、校正証明書を報告書の末尾に添付すること。その書類こそがデータセット全体の土台だ。
センサーを何個置くか、記録期間はどれくらいか、どれくらいのばらつきまで許容できるか。普遍的な数字は存在しない。それらはバリデーション計画書に書くべきものだ。計画書には合否基準を明記し、その根拠となる規制や顧客要求を引用する。監査員はデータより先に計画書を読む。計画書がなければ、世界一美しいデータセットも何の役にも立たない。
報告書が不合格でも、幸運を祈って再測定するな
マッピング報告書が不合格の点とともに戻ってきたとき、最悪の初動は「もっと優しい時間帯にもう一度測って運に賭ける」ことだ。不合格は贈り物だ。庫内の真の弱点がどこかを示してくれるのだから。不合格の点を平面図にプロットし、パターンを探す。扉の近くに集まっているなら、扉開閉による熱侵入が問題だ。すべて最上段なら熱成層だ。ファンの能力か還気の設計がずれている。ファンの対角線上にあれば、デッドエアゾーンだ。
直すのは症状ではなく原因だ。扉側の不合格にはエアカーテン、高速シャッタードア、開扉時間の徹底管理を。暑い最上段にはリスロットだ。温度に敏感な製品を下に移すか、ファンの運転戦略を調整する。デッドゾーンには気流チャネルを確保したパレットの積み直し、外皮の弱い部分には断熱ボードを。すべての是正を文書化する。何を変えたか、いつか、その後の再マッピングデータは何だったか。「不合格→是正→再試験合格」という閉ループは監査員が大好きだ。閉ループがあれば、1件の不合格が「仕組みは生きていて機能している」という証拠に変わる。
避けるべき罠が一つある。不合格の点だけを再試験することだ。是正の後、コスト節約のために不合格だったセンサーだけを再マッピングする企業がある。その理屈は通らない。カーテンを変え、製品を動かし、気流を変えたのだ。前回合格だった点が今回も合格するとは限らない。再マッピングは元の計画書に沿ってフルセットのセンサーで行う。金は効くところに使うべきだが、半分だけ使うな。
そして現場の知恵を一つ。マッピングは庫内が最も苦しむ季節に行うこと。熱には夏、寒さには冬。内外温度差が最も大きい時期を選ぶ。穏やかな10月のある週の見事な報告書は、7月が来ても誰も守ってくれない。バリデーションは、最悪の条件に耐えられることを証明するためにある。最も楽な日に大丈夫だったことを証明するためではない。
マッピングを監査対応の一回きりのチェックボックスにしないことだ。その真の価値は、庫内の熱的な真実を初めて正直に見ることにある。その真実は醜いかもしれない。だが、却下されたコンテナよりはずっと美しい。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。