2023年12月、私はビューティー系サブスクリプションボックスの倉庫を歩きながら、包装ラインを眺めていた。ベルト上は毎分40箱、検品台には4人、一人ずつ静置スケールを持つ。箱はすべて手で計量され、正しい重さなら通過、軽ければ開けて確認する。最後の防衛線は、4台のスケールと4組の目だった。30分で200箱を抜き取り検査すると、5箱が不足していた。不良率は2.5%——出荷される40箱のうち1箱が不足していた計算だ。不足出荷1件の是正コストは6~8ドル。カスタマーサービスの対応10分、再発送の運賃、再梱包だ。1日8,000件の受注なら、再発送だけで月に20,000ドル近くが燃えていた。
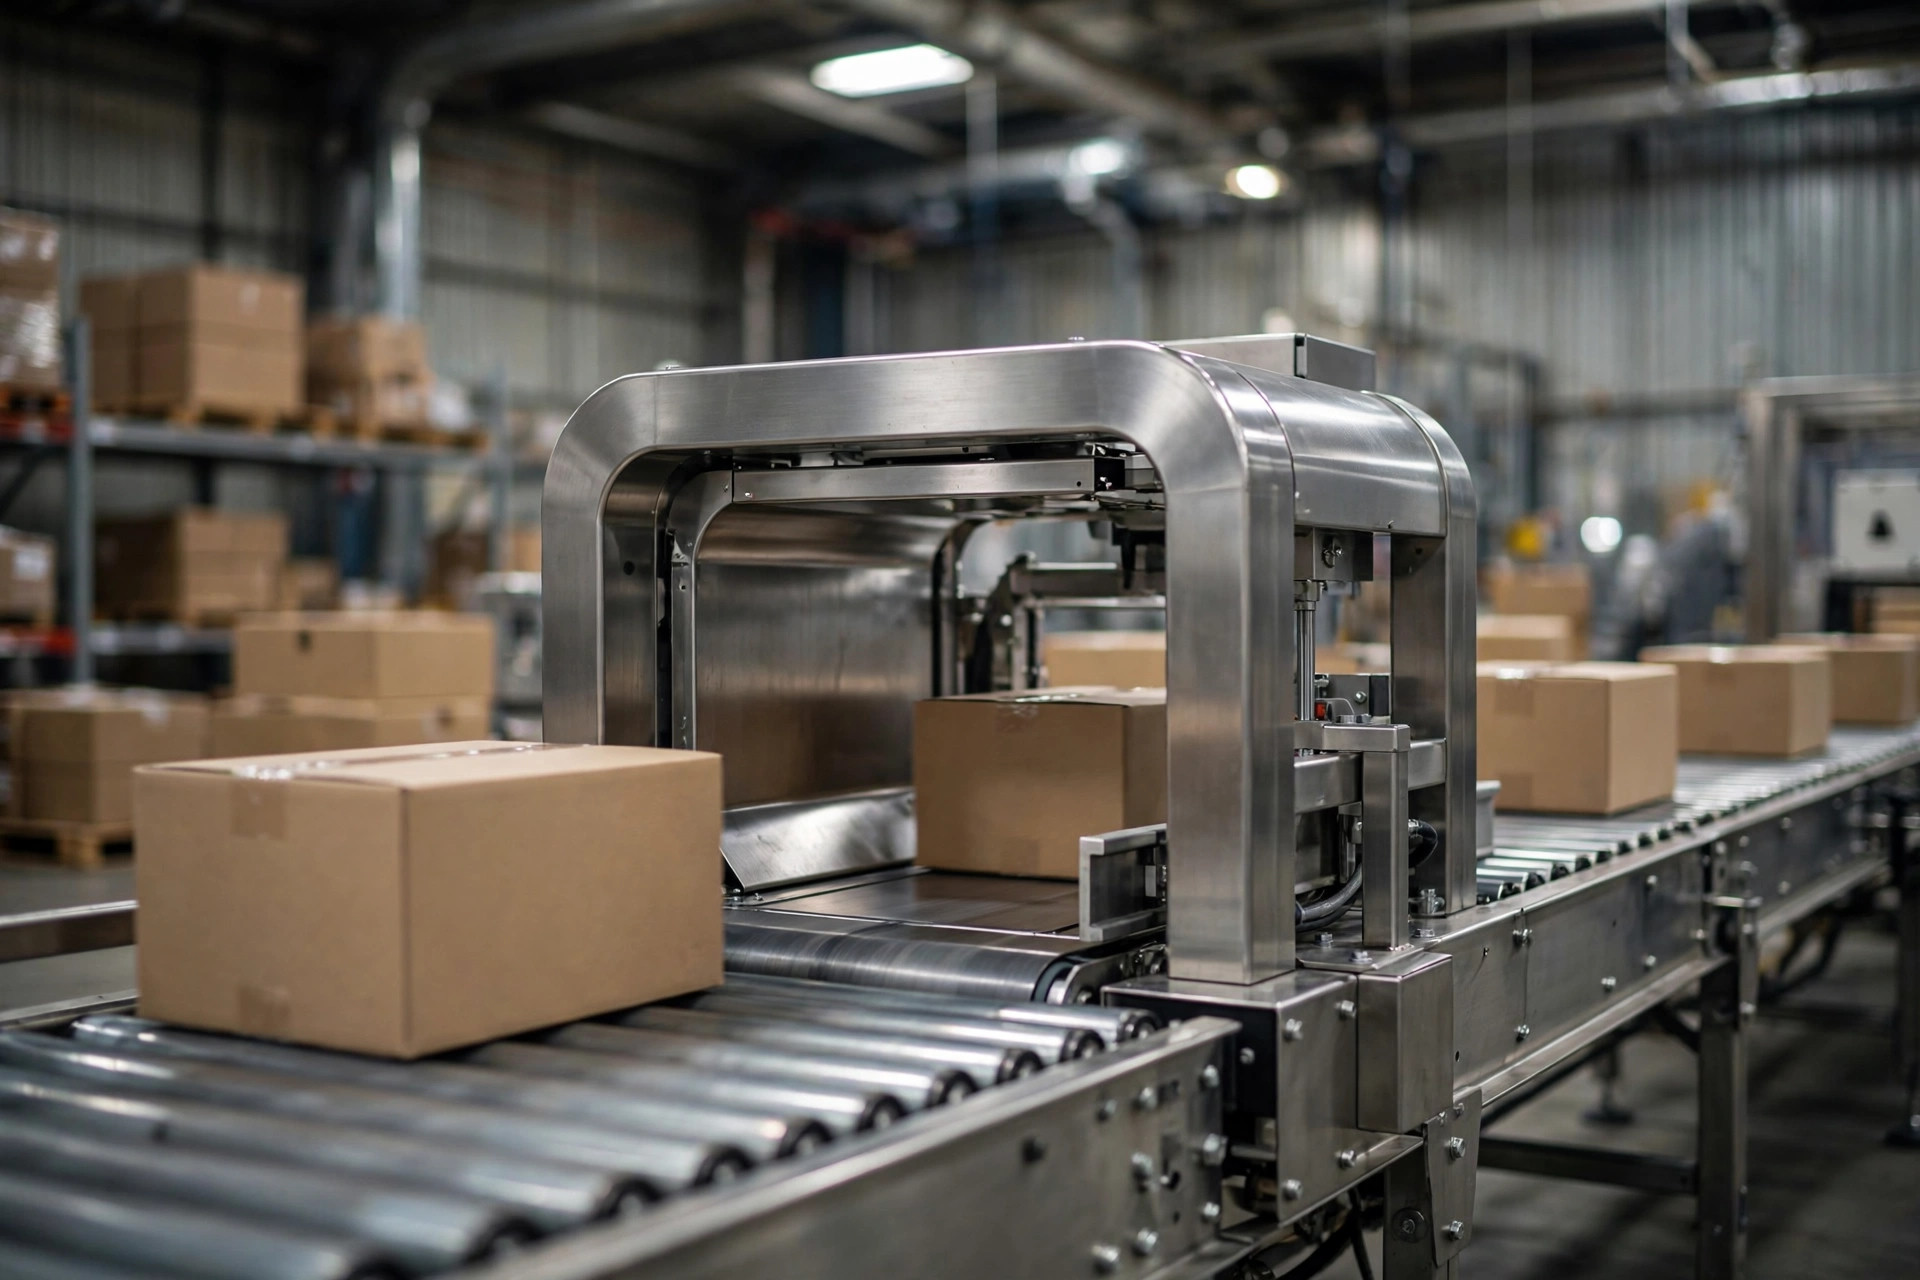
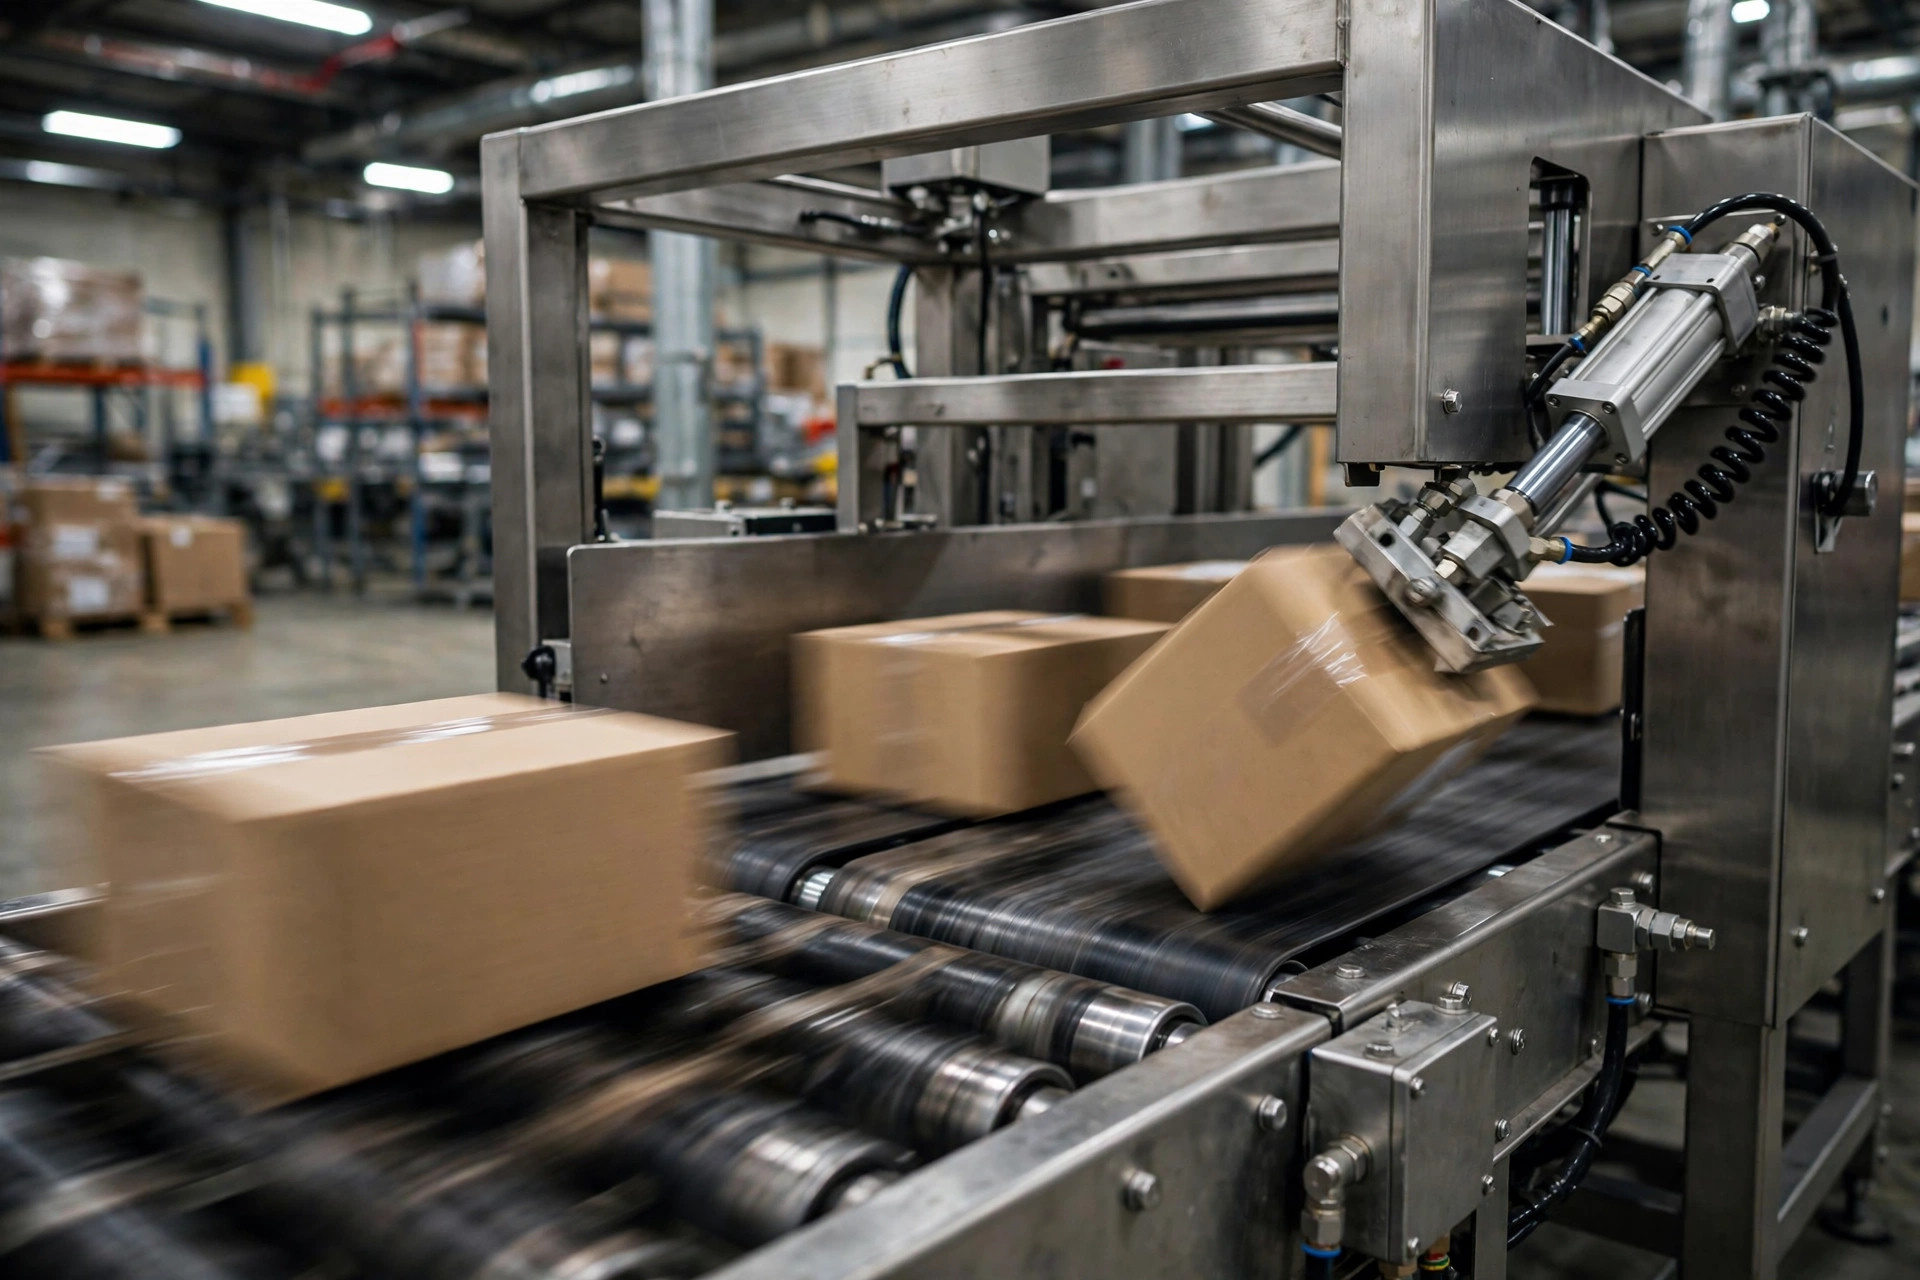
これこそが、自動排出ステーション付きの動的チェックウェイヤーが解決する問題だ。ライン末端の人間の目を、機械の目に置き換える。
実際の計量の仕組み
動的計量は、疾走する車を撮影するようなものだ。車が速いほどシャッター時間は短く、画像はノイジーになる。チェックウェイヤーも同じだ。箱が毎分数十個のペースで流れ、センサーが重さを捉える時間は数十ミリ秒しかない。サンプルが少なければ、誤差は大きくなる。
本格的な機械のほとんどは、電磁力復元式センサーを使っている。天秤を思い浮かべてほしい。片側に箱を載せ、反対側の分銅の代わりに、梁を水平に保つためにリアルタイムで引力を調整する電磁石がある。その電流が重さの読み値になる。応答が速く、精度が高く、動的計量の主流の選択肢だ。安価な代替はひずみゲージ式ロードセルだ。静止状態では問題ないが、高速ではドリフトする。
精度と処理能力は、永遠にトレードオフの関係にある。現場でよく見る代表的な数字はこうだ。
| ベルト処理能力 | 代表的な動的精度 | 向き |
|---|---|---|
| 20–30 個/分 | ±1–2 g | 小さな化粧品、3C アクセサリー |
| 40–60 個/分 | ±2–5 g | 標準的な EC パーセル |
| 80–120 個/分 | ±10 g 以上 | 重い・かさばる品の粗選別 |
自動はかりには国際規格 OIML R51 があり、精度等級が定められている。購入時には R51 の等級証明書を求めること。営業担当の「高精度」という言葉を鵜呑みにしてはならない。校正には E2 級の分銅を使い、これは研究所が使うのと同じグレードだ。毎週実施する。
本当の損益計算:誤排除と見逃し
プロジェクトを殺すスペックは精度ではない。誤排除率だ。±2 g の精度は、機械が良品の3%をラインから蹴り出し、検品台がパンクするまでは素晴らしく聞こえる。
2024年初め、ダラスにあるペットフード EC の倉庫がチェックウェイヤーを導入し、3か月後に撤去した。見に行くと、原因は一目瞭然だった。500 ml の液体サプリメントボトルを売っていたのだ。ベルトの加速・減速のたびに液体が揺れ、重さの読み値は 8–10 g 振れた。許容差を ±3 g に設定すると、誤排除率は 5% に達し、検品台は埋もれ、結局人間が機械より速くなってしまった。チェックウェイヤーが恐れるのは三つ。振動、気流、重心の移動だ。液体、粉体、箱の中で動くものは、天然の敵である。
だから選定の前に、二つの数字を計算する。
- 誤排除1件のコスト:蹴り出された箱は手動再計量、確認、再投入が必要だ。1件あたり熟練労働の 30~60 秒、すべて込みでおよそ $0.30–0.50。
- 見逃し1件のコスト:カスタマーサービス、再発送運賃、再梱包、レビューリスク——$5~12 が典型的で、サブスクリプションボックスのようなリピート率の高いカテゴリーではさらに高い。
判断の式は一行だ。誤排除率 × 誤排除コスト < 現在の見逃し率 × 見逃しコストなら、機械は元が取れる。先の化粧品倉庫に当てはめてみよう。見逃し率 2.5% × $7 = 受注あたり $0.175 の見逃しコストだ。機械は見逃しを 0.3% に減らし、誤排除率 1.5% × $0.40 = 受注あたり $0.006。1日8,000件なら、1日で $1,300 以上の節約だ。$150k–250k の機械なら、1年を大きく切って回収できる。この計算は成立する。
買うべき人・買うべきでない人
三つの閾値がある。ベンダーと話す前に二つ満たすこと。
- 1日3,000件以上の受注。 これ以下では、機械はシフトの大半で遊び、減価償却は薄まらない。
- 平均受注単価が $25 以上、または不足出荷の苦情率が 0.5% 以上。単価が低く、苦情が少なければ、見逃しコストは機械を正当化するほど高くなかったということだ。
- 安定した製品重量:標準的な箱サイズ、固定された SKU の組み合わせだ。毎日包装を変えたり、カスタムのギフトボックスを作ったりするなら、誰かが毎シフト許容差を再設定し続け、やがて諦めて排出をバイパスすることになる。
次は疑似需要についてだ。遠慮なく言う。1日800件の倉庫がチェックウェイヤーを欲しがり、私は「まずピッキングを直せ」と言う。チェックウェイヤーが捉えるのは不足ピッキングであって、間違いピッキングではない。正しい重さの間違った SKU はすり抜ける。問題が間違いピッキング率なら、問題はピッキングと検品プロセスにあり、包装ラインの末端にはない。プロセスを直さずに設備を買うのは、漏れるバケツに蓋をすることだ。同じ水が漏れ続ける。
もう一つの罠。過剰重量の排出だ。計量機で過梱包を捉えるのは正しい発想だが、上限許容差は下限の2倍に広く取ること。箱材のばらつきやテープの余分な2巻きは、3–5 g の帯域にいる。きつく設定すると、誤排除が急増する。
保守:問題が埋もれている場所
設置は簡単な部分だ。チェックウェイヤーは自動化ファミリーの中で最も気難しい機械であり、稼働率 99% を達成できるかは、手入れにかかっている。
- 週次校正:E2 分銅を走らせる、5分で終わる。校正されていないスケールが 2–3 g ドリフトすると、±3 g の許容差ラインを静かに殺す。
- ベルトの蛇行:蛇行するベルトは動的ゼロをずらす。シフト開始時に必ずベルト位置を確認すること。これが何より重要だ。
- ホコリまみれのフォトアイ:箱の検出はフォトアイに依存し、ホコリはトリガーのタイミングを 10 ms ずらし、計量ウィンドウをずらす。毎週圧縮空気で吹き飛ばす。
- 不安定な排出エア圧:空気圧式の排出では、コンプレッサーの振動で軽い箱が飛ばず、重い箱が飛びすぎる。排出バルブには専用のレギュレーターをつける。
- 床の振動:計量セクションの横をフォークリフトが通ってはならない。避けられないなら、計量セクションに防振付きの独立基礎を打ち、メインラインから切り離す。かつて、メイン通路の横にスケールがある倉庫を見た。フォークリフトが通るたびに読み値が 5 g 振れ、原因特定に2か月かかった。
では、お金を払う価値はあるのか。一つの数字に集約される。現在の不足出荷苦情率 × 平均再発送コストだ。これが機械の月次償却費と誤排除の手戻りコストを上回るなら、買うべきだ。計算が合わなければ、買うな。チェックウェイヤーは魔法ではない。スケールを内蔵したオンラインの門番だ。買う前に数字を回し、買った後はきちんと保守すること。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。