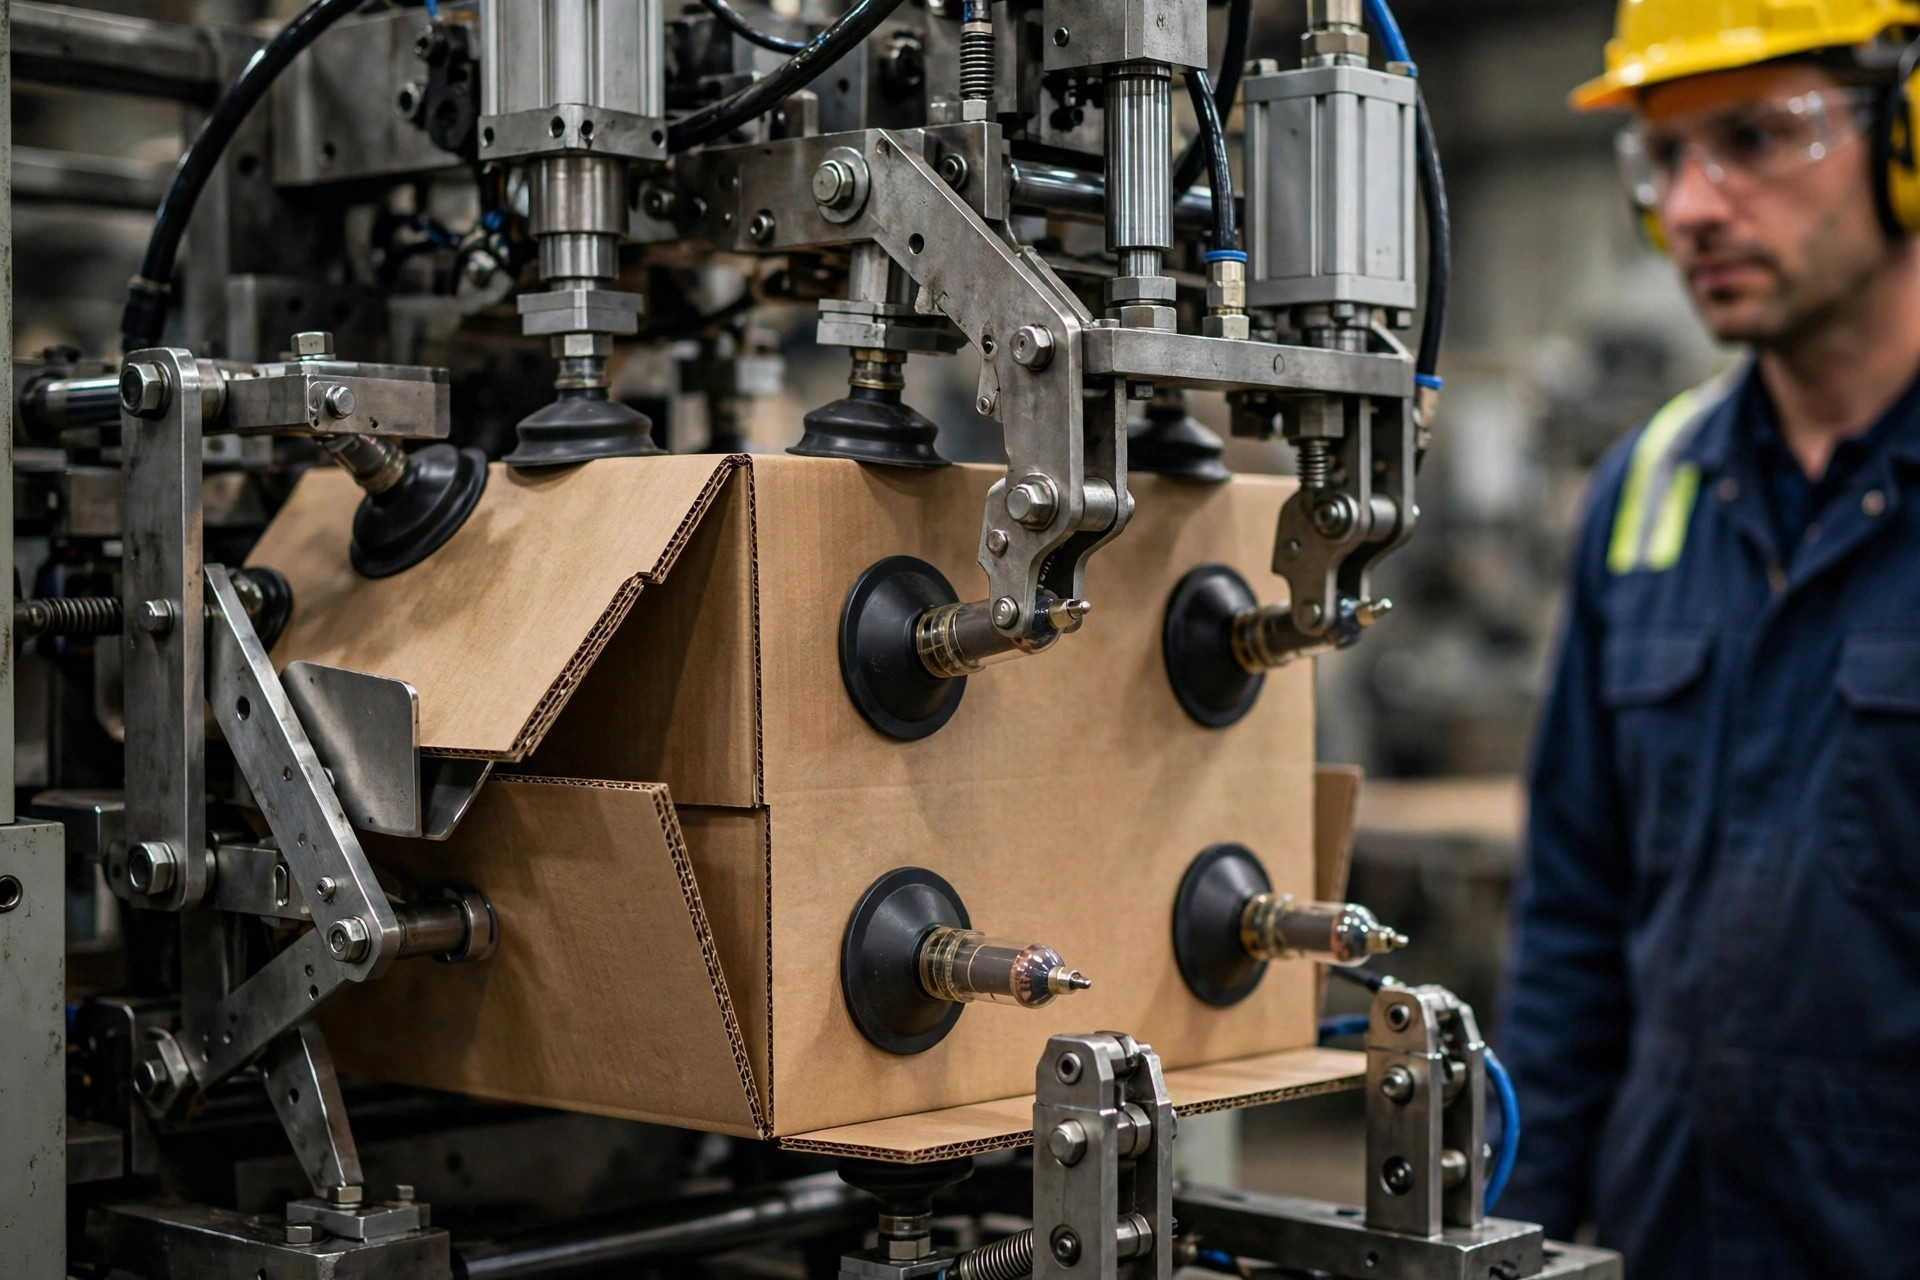
「このケースエレクターはゴミだ」という現場の文句を聞くたびに1ドルもらえたら、もうとっくにリタイアしているはずだ。10回中8回、機械は正常だ——悪いのは調整だ。ケースエレクターは機械の両手だと思ってほしい。吸盤は指、折り曲げアームは手首、真空圧は握力だ。指が弱かったり手首が曲がっていたら、箱が滑り落ちるのは当然だ。機械を呪う前に、指・手首・握力のチェックリストを実行しよう。大半の詰まりは30分以内に場所を特定できる。
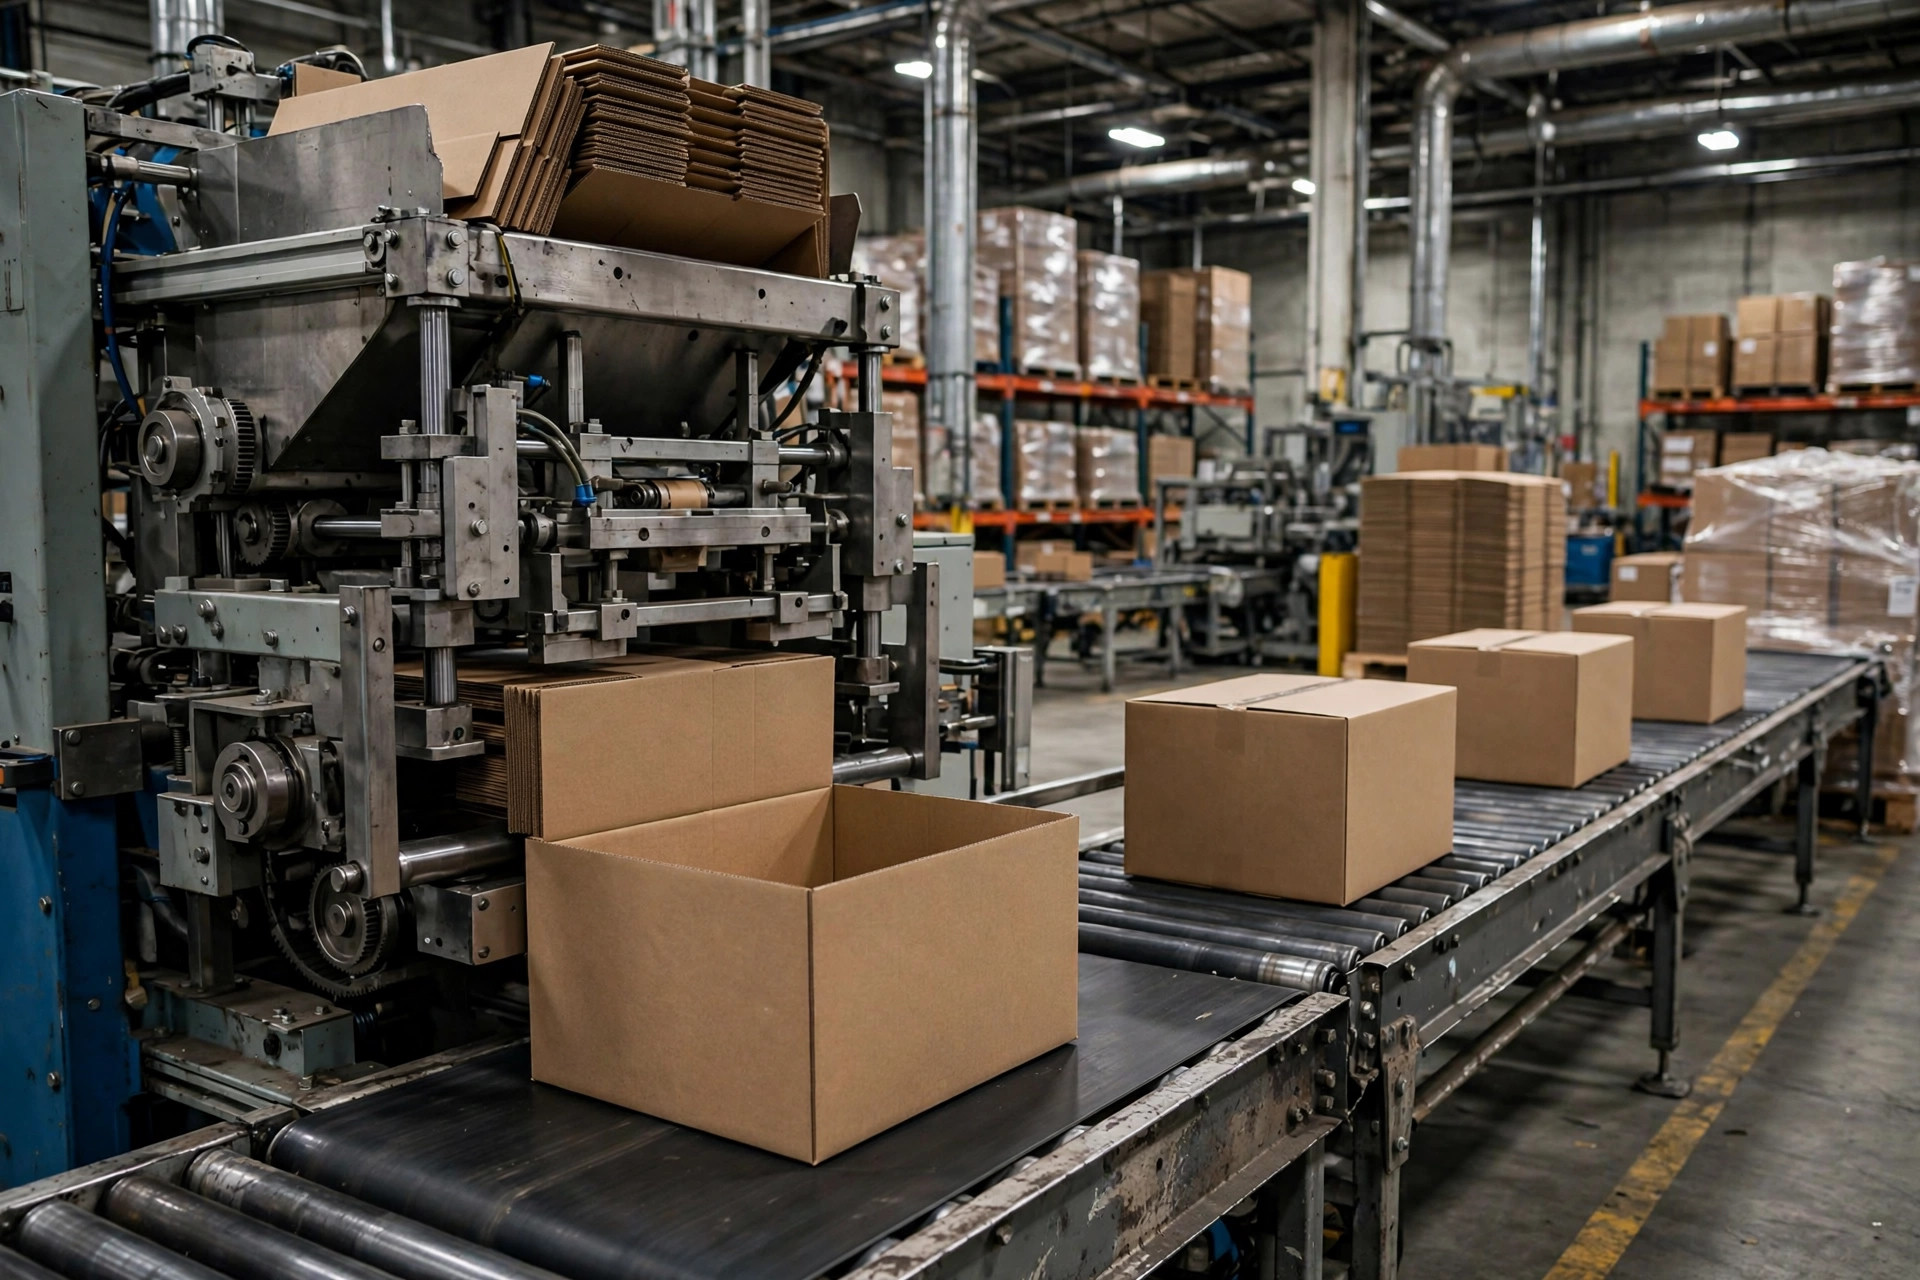
まず仕組みから説明しよう。仕組みを理解せずに調整するのは、ただの当て推量だ。自動ケースエレクターは3つのことをする。真空吸盤がマガジンから平たいブランクを引き抜き、折り曲げアームが底の4枚のフラップを厳密な順序で折り、テープシーラーが底にテープを貼る。2番目の工程——底面折り——がほぼすべての詰まりの発生箇所だ。フラップは機械ストッパーとシリンダーのタイミングで制御された固定順序で折られる。タイミングがほんの一瞬ずれただけでフラップ同士が衝突し、半分だけできた箱が成形チャンバー内に詰まる。4枚ドアのキャビネットを閉めるようなものだ。順序があり、順序を無視して無理に閉めればすべてが詰まる。だから詰まりはランダムに見えて、実際はそうではない——原因はいつもタイミングと力だ。
2024年秋、蘇州郊外のサードパーティ物流倉庫。そこのエレクターは毎分12箱の能力だったが、だいたい30分ごとに詰まり、作業員が1人張り付きで箱をつつき出すのがフルタイムの仕事になっていた。稼働データを引っ張ってみた。稼働率91%、平均故障間隔は40分未満。根本原因は拍子抜けするほど地味だった——工場エアの圧力が低下し、吸盤が十分な真空を確保できず、ブランクが斜めに吸い上がり、1枚のフラップが着座せず、テープが斜めに貼られていた。対策も同じく地味だった。エレクター専用の調整済みエアラインを引き、吸盤を新品に交換した(古いものは経年で硬化していた)。詰まりは1日十数回から1日1回程度に減った。稼働率は98%以上に回復。同じ機械、新規投資ゼロ——調整だけだ。
2025年初頭、東莞の電子商取引・フルフィルメント倉庫では、成形成功率が2か月で98.5%から94%に低下し、誰も原因を見つけられなかった。機械パラメータは前年とまったく同じ。変わっていたのは段ボールサプライヤーだった——安い業者に変え、板が薄く、罫線が浅く、ブランクが湿気を吸っていた。ケースエレクターは段ボールにうるさい。罫線が浅すぎれば底がパキッと折れない。湿気が多すぎればフラップがへなへなになる。ブランクの直角が出ていなければチャンバー内に詰まる。そこでブランクの受入検査を導入した——罫線深さ、直角度、含水率だ。規格外はすべて却下。成功率は1週間で回復した。教訓:箱のサプライヤーを変えたら、機械を再調整すること。近道はない。
チェックリストの核心がこれだ——詰まりのトラブルシュート表。症状、最も可能性の高い原因、対策。機械の横に貼っておこう。
| 症状 | 最も可能性の高い原因 | 対策 |
|---|---|---|
| 折り工程で詰まりが集中 | 真空が弱い、または吸盤の摩耗 | エア圧と真空ゲージを確認、硬化した吸盤を交換 |
| 成形された箱が歪み、片側が高い | 湿気で劣化したブランク、または罫線が浅い | 乾燥したロットに切替え、罫線深さを確認 |
| 底テープが斜め、または浮く | ブランクの直角が出ていない、成形が不完全 | 折りガイドのクリアランスを調整、ブランクの直角を確認 |
| パターンのないランダムな詰まり | 機構に対してサイクル速度が高すぎる | 速度を約10%落として稼働率を観察 |
| ブランクのロット変更後に詰まり急増 | ブランク仕様の変動 | 新しいブランクに合わせて再調整、パラメータを固定 |
もう一つ、皆が必ず見落とすのが、マガジンへのブランクの装填だ。重しの下で平積みされて反ったブランク、罫線の向きが逆に装填されたブランク、マガジンにギュウギュウに詰めすぎて吸盤が2枚取りする——こうしたものはすべて機械の故障に見せかける。マガジンの5分チェック——束を扇状にさばき、向きを確認し、呼吸できる余裕を残す——で、「謎」の詰まりのかなりの部分が、パラメータに触れる前に消える。
詰まりの修理は仕事の半分にすぎない——もう半分は、購入時に選定ラインを正しく引くことだ。エレクターには2つの流派がある。真空吸盤式と機械グリップ式だ。真空式は速くてシンプルだが、ブランク表面にうるさい——コート紙や表面の粗い再生紙は真空が漏れる。機械グリッパーはブランクを物理的に掴むので、質の悪い段ボールにも耐えるが、遅く、可動部が多い。吸盤フックとクランプの違いだ。フックは滑らかな壁が必要、クランプは相手を選ばない。箱の供給が安定していて品質が高いなら、真空式で問題ない。サプライヤーを頻繁に変え、品質が振れるなら、グリッパー式を買って、実際には使えない毎分2箱の上乗せに金を払うのをやめよう。
次は金の計算だ。ケースエレクターと手作業フォーミングの損益分岐点はどこか?熟練作業員は1日およそ1,500~2,000箱を成形する(疲労込み)。手作業コストは1箱あたり数十セントということになる。エレクターは毎分12箱以上をこなし、作業員1人が2台を見られる。大まかな目安:1日の数量が安定して3,000箱を超えるなら、機械は1~2年で元が取れる。1日1,500箱未満なら、手作業を続けること——機械はただ埃をかぶる。この線は厳しく引く。数量がなければ、自動化なしだ。使った金は戻ってこない。
次は直感に反する話だ。速いほど良い、は嘘だ。工場という工場でサイクル速度を上げているのを見てきた——毎分15箱で成功率97%——だが、12箱に落とせば99.5%が得られる。計算してみよう。1回の詰まりは、ライン停止が少なくとも5分+再供給だ。これで速度の利得は消し飛び、おつりが来る。稼働率を93%から99%に上げることは、半台分の機械をタダでもらうのと同じだ。調整の第一原則は常に成功率優先、速度は二の次。そして皆が見落とすもう一つのこと。エレクターの速度を下流工程に合わせることだ。手作業の梱包が後に続くなら、どれだけ速く成形しても箱はコンベア上に溜まる。ラインは最も遅い工程の速度で動く——下流を上回るエレクターはただの無駄だ。
私自身がはまったメンテナンスの落とし穴、3つ。第一に、吸盤は消耗品であり家宝ではない。シリコン吸盤は経年で硬化し、目で分かるよりずっと前に握力を3分の1失う。ブランクを落とし始めた頃には、詰まりは至る所に発生している。四半期ごとに交換し、ついでに真空フィルターも清掃すること——詰まったフィルターは、漏れる吸盤とまったく同じ働きをする。第二に、真空発生器はエアの大食いだ。工場エアが変動した瞬間、最初に犠牲になるのがエレクターだ。専用の調整済みラインは譲れない。第三に、ブランクをドックの扉の横に置かないこと。雨が1回降れば含水率は上限を超え、フラップはへたり、どんな調整も救ってくれない。ブランクの保管は乾燥を保つこと、特に雨季は。
最後にもう一発、嫌いな話に。6桁ドル級の「成形品質のAIビジョン検査」を売り込むベンダーだ。私の見解は率直だ——調整の行き届いたエレクターは99.5%以上で動く。残りの0.5%を検査するのに6桁を使い、新品の吸盤とブランクの受入検査で小銭で到達できるところを?典型的な偽ニーズだ。金は使うべきところに使おう。
まとめ。元が取れるかどうかは、1つの数字に帰着する——エレクターの稼働率だ。99%が合格、99.5%が優秀。その域に達していないなら、新しい機械もビジョンシステムも口にするな。上のチェックリストを3回実行すること。問題の大半は2回目の通過までに姿を現す。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。