一つ、話をさせてくれ。長年トラックを走らせてきて、一番おかしかった光景は、ある倉庫のドックの外で見たものだ。
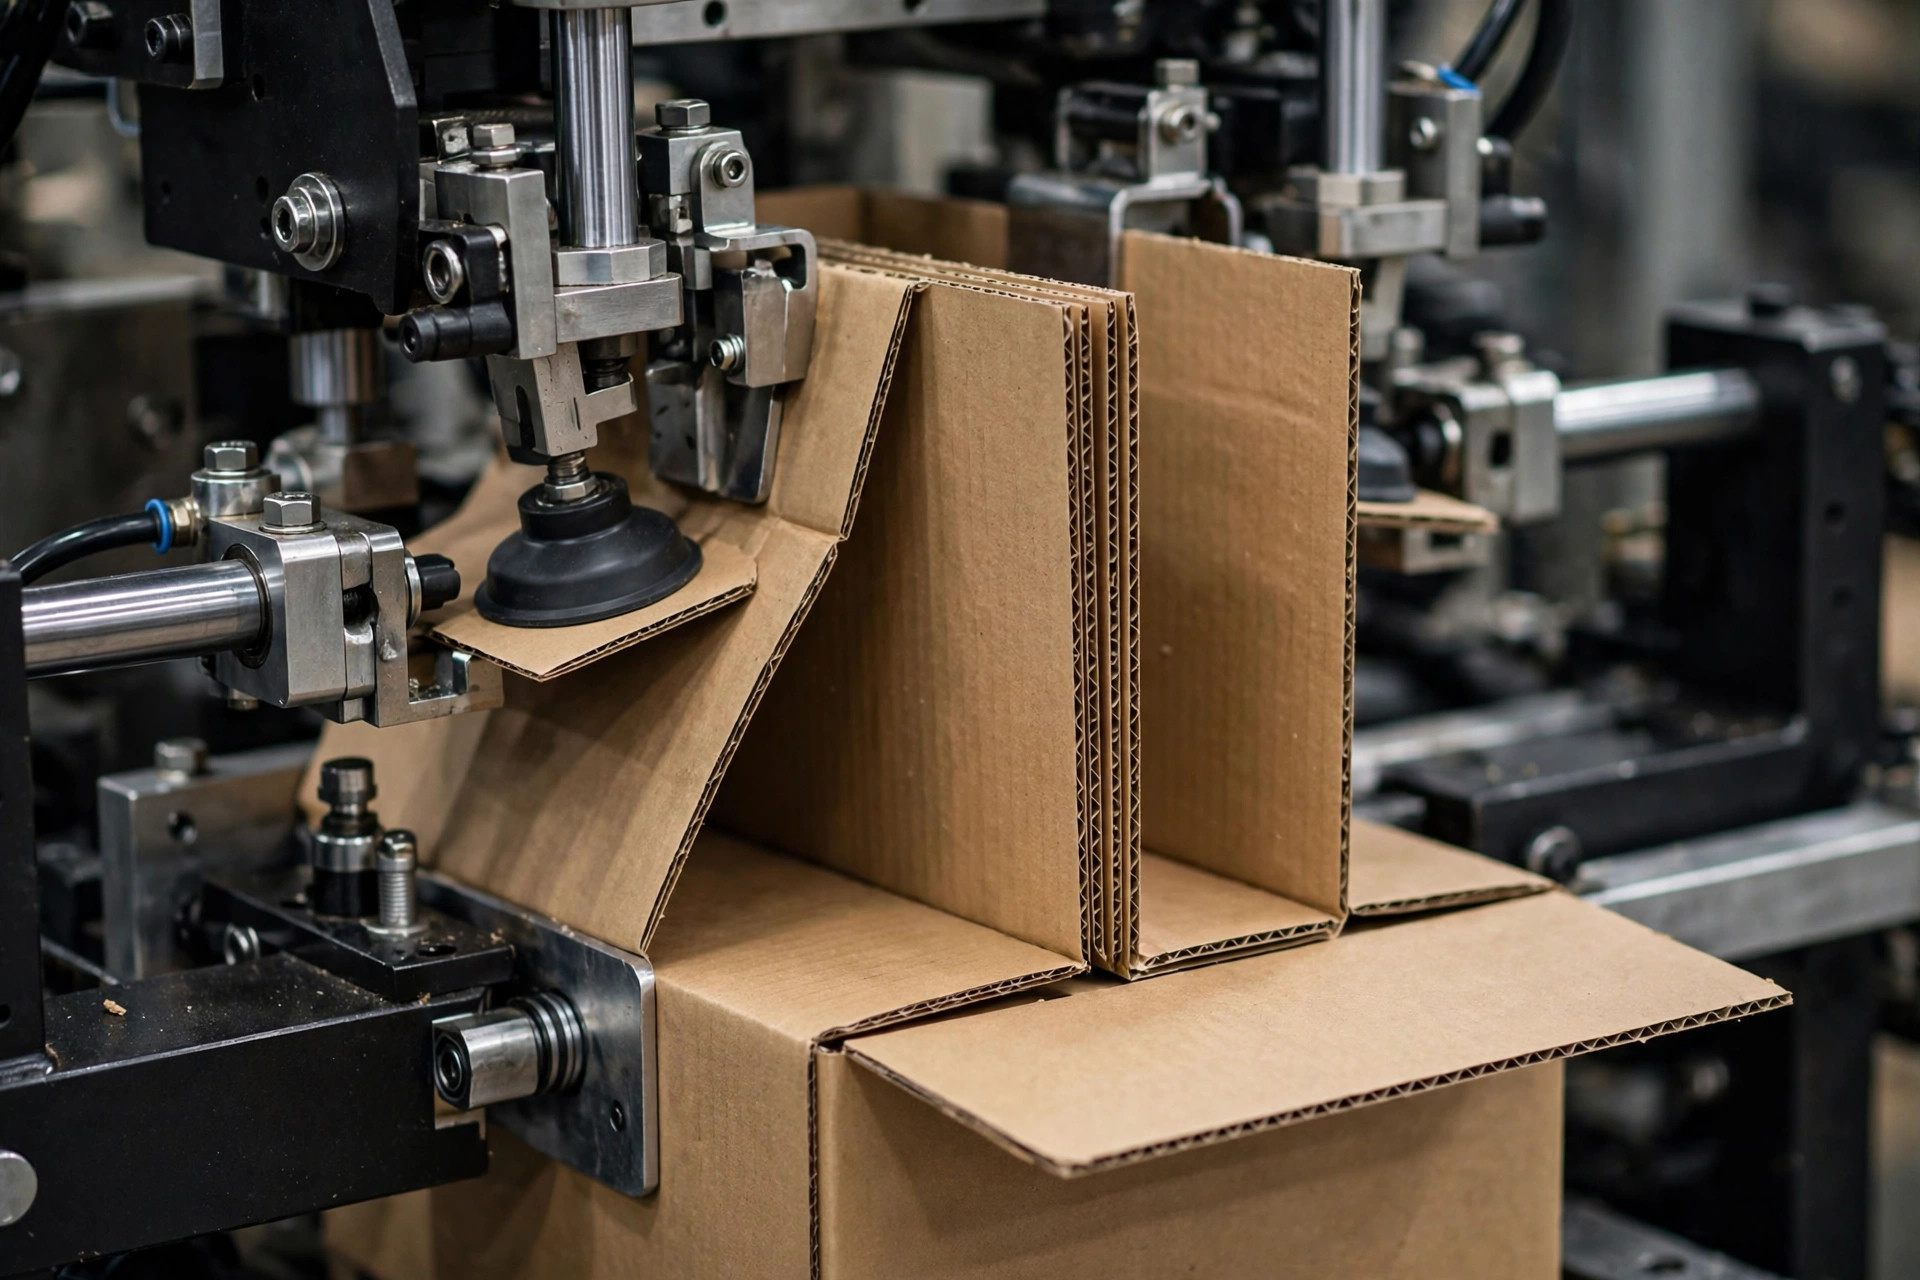
2026年6月、フェニックス郊外の3PL倉庫。荷物のピックアップに行った。予約は午後2時。4時半まで待ってもトラックは積み込まれなかった。それで中を覗きに行った。出荷ラインは止まり、作業員は立ったまま、コンベアは空で回っている。箱がない。開箱機のそばでは、若者二人がフラットのブランクを必死に機械に送り込んでいて、ブランクは2度詰まった。汗だくである。
思わず笑ってしまった。機械は新品同様に見えたのに。どうしてラインに追いつけないのか。
教訓:まずブランクの置き場所を確認せよ
そこの倉庫のスーパーバイザー、Lao Wang と話してみると、真相が少しずつ見えてきた。
第一に、フラットブランクは 20 メートル離れた仮置きエリアに積まれていた。一人の若者が往復の運搬係にされ、一往復 2〜3 分、一回の運搬量は約 10 分の機械稼働分。機械が空になるたび、彼はダッシュで戻り、機械は止まるたびに再供給が必要だった。自分の目で見たが、あの若者はその日何キロも歩き回り、それでも機械は彼を待っていた。開箱機は遅くない。供給が追いついていなかったのだ。
第二に、午前は箱サイズA、午後はサイズBに切り替えていた。段取り替えにほぼ 40 分。レール、吸着カップ、フラップ折り装置の調整で、技術者がレンチを持って行ったり来たり。なぜそんなにかかるのか聞くと、Lao Wang は苦笑いした。標準の段取り手順がないのだ。やる人によってやり方がバラバラ、全て勘頼み。ベテランは勘で 20 分でやる。新人は丸々 1 時間燃やすこともある。
第三に、自分の時計で計ってみた。銘板は毎分 12 箱。実際は 7〜8 箱。機械自体に問題はない。その周りの何もかもが協調していなかった。
3 つの問題。どれ一つとして開箱機のせいではなかった。ここで最初の正直な真実を、はっきり言おう。ボトルネックは滅多に開箱機そのものではない。ブランクの管理と段取り時間がボトルネックなのだ。
逆のケース:速すぎることもまた病気
2025年11月、ロサンゼルスの EC 倉庫。納品に立ち寄ったら、フェニックスと正反対の光景を目にした。
そこの開箱機は唸りを上げて箱を次々と吐き出す。だが下流の封緘機が追いつかない。コンベア上に箱が渋滞し、作業員は手で箱を取り除いて脇に積まねばならなかった。開箱機が速く回れば回るほど作業員は忙しくなり、混乱は大きくなる。シフトリーダーは足踏みして怒っていた。機械が速く回れば回るほど、頭痛がひどくなる、と。
何を物語るか。梱包ラインは一つの体だ。起箱、充填、封緘。タクトは揃わなければならない。一番遅い工程がライン全体の速度を決める。下流を直さずに速い開箱機に入れ替えても、お金の無駄だ。隊列走行と同じだ。先頭トラックが 75、トレーラーは 50 しか出せないなら、隊列は 50 で走る。先頭を速くしても何も変わらない。
計算してみよう:1 日に何箱消えているか
フェニックスの倉庫で計算してみよう。銘板は毎分 12 箱、8 時間シフト、理論生産量 5,760 箱。
実際は?40 分の段取り替えが 2 回で 80 分が消える。ブランク待ちと詰まりの解消で細切れにさらに 30 分。実質生産時間は 6 時間半。実績の毎分 8 箱では、1 日 3,120 箱だ。
5,760 対 3,120。差は 2,640 箱。能力のほぼ半分が、日々漏れ続けている。漏れているのは機械の能力ではない。管理の能力だ。毎分 12 箱用に作られた機械が 8 箱しか出せず、稼働も 6 時間半だけだった。
チェックリスト:この順番で点検せよ
長年倉庫を歩いてきて、自分の点検順番を作り上げた。ここで共有しよう。
| まずこれを確認 | 方法 | 問題になる目安 | | ブランクの置き場所 | ブランクの山から機械まで何メートルか | 5 メートル超は問題。供給ラックを機械の真横に置け | | 段取り時間 | スマホで計測 | 15 分超は要改善。標準手順化せよ | | 実績スループット | 丸々 1 分間、箱を数える | 銘板の 70% 未満なら、供給と機械設定を確認 | | 下流との適合 | 封緘機は開箱機に追いつけるか | 開箱機が速く封緘機が遅いなら、ボトルネックは下流。開箱機を責めるな |
この順番で見ろ。まず機械を責めるな。機械は弁解できないが、数字は嘘をつかない。
倉庫への四つの助言
一つ。ブランクは機械から 3 メートル以内に置け。供給ラックを開箱機の真横、手の届くところに置け。その 20 メートルを甘く見るな。1 日通せば若者は何キロも歩き、機械は彼を待つ。これが最も安い対策であり、最も早く元が取れる。コストはゼロだ。
二つ。段取りを標準手順化せよ。どの部品を調整するか、レンチを何回転回すか、試し箱を何個流すか。書き出して機械に貼れ。段取り替えは毎回計測しろ。15 分を超えたら見直しだ。ベテランの勘を、誰でも追える手順に変えるんだ。人は去る。書かれた手順は残る。
三つ。開箱機のタクトを封緘機に合わせろ。ライン全体を一番遅い工程に同期させろ。下流に人か設備を足すか、開箱機を遅くして待たせるか。コンベア上に箱を滞留させるな。滞留は混乱を生み、混乱はミスを生み、ミスは全てをさらに遅くする。
四つ。繁忙期の前に、手動の開箱機を保険として置いておけ。機械が止まったり段取りが詰まったりしたとき、人が入ってラインを完全に死なせない。コストは安く、いざという日に助けてくれる。トラックのスペアタイヤと同じだ。1 年間一度も触らないかもしれない。でも必要な一度で、百倍の元を取る。
長年の稼業で一つ信じるものがある。ラインの問題は十中八九、設備ではない。設備を扱う人間の問題だ。箱が追いつかないとき、まず機械を呪うな。ブランクがどこにあるかを見ろ。次に段取りにどれだけかかったかを見ろ。この二つを直せば、開箱機はひとりでに速く回る。
Shifu Zhao(トラック運転手歴 15 年)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。