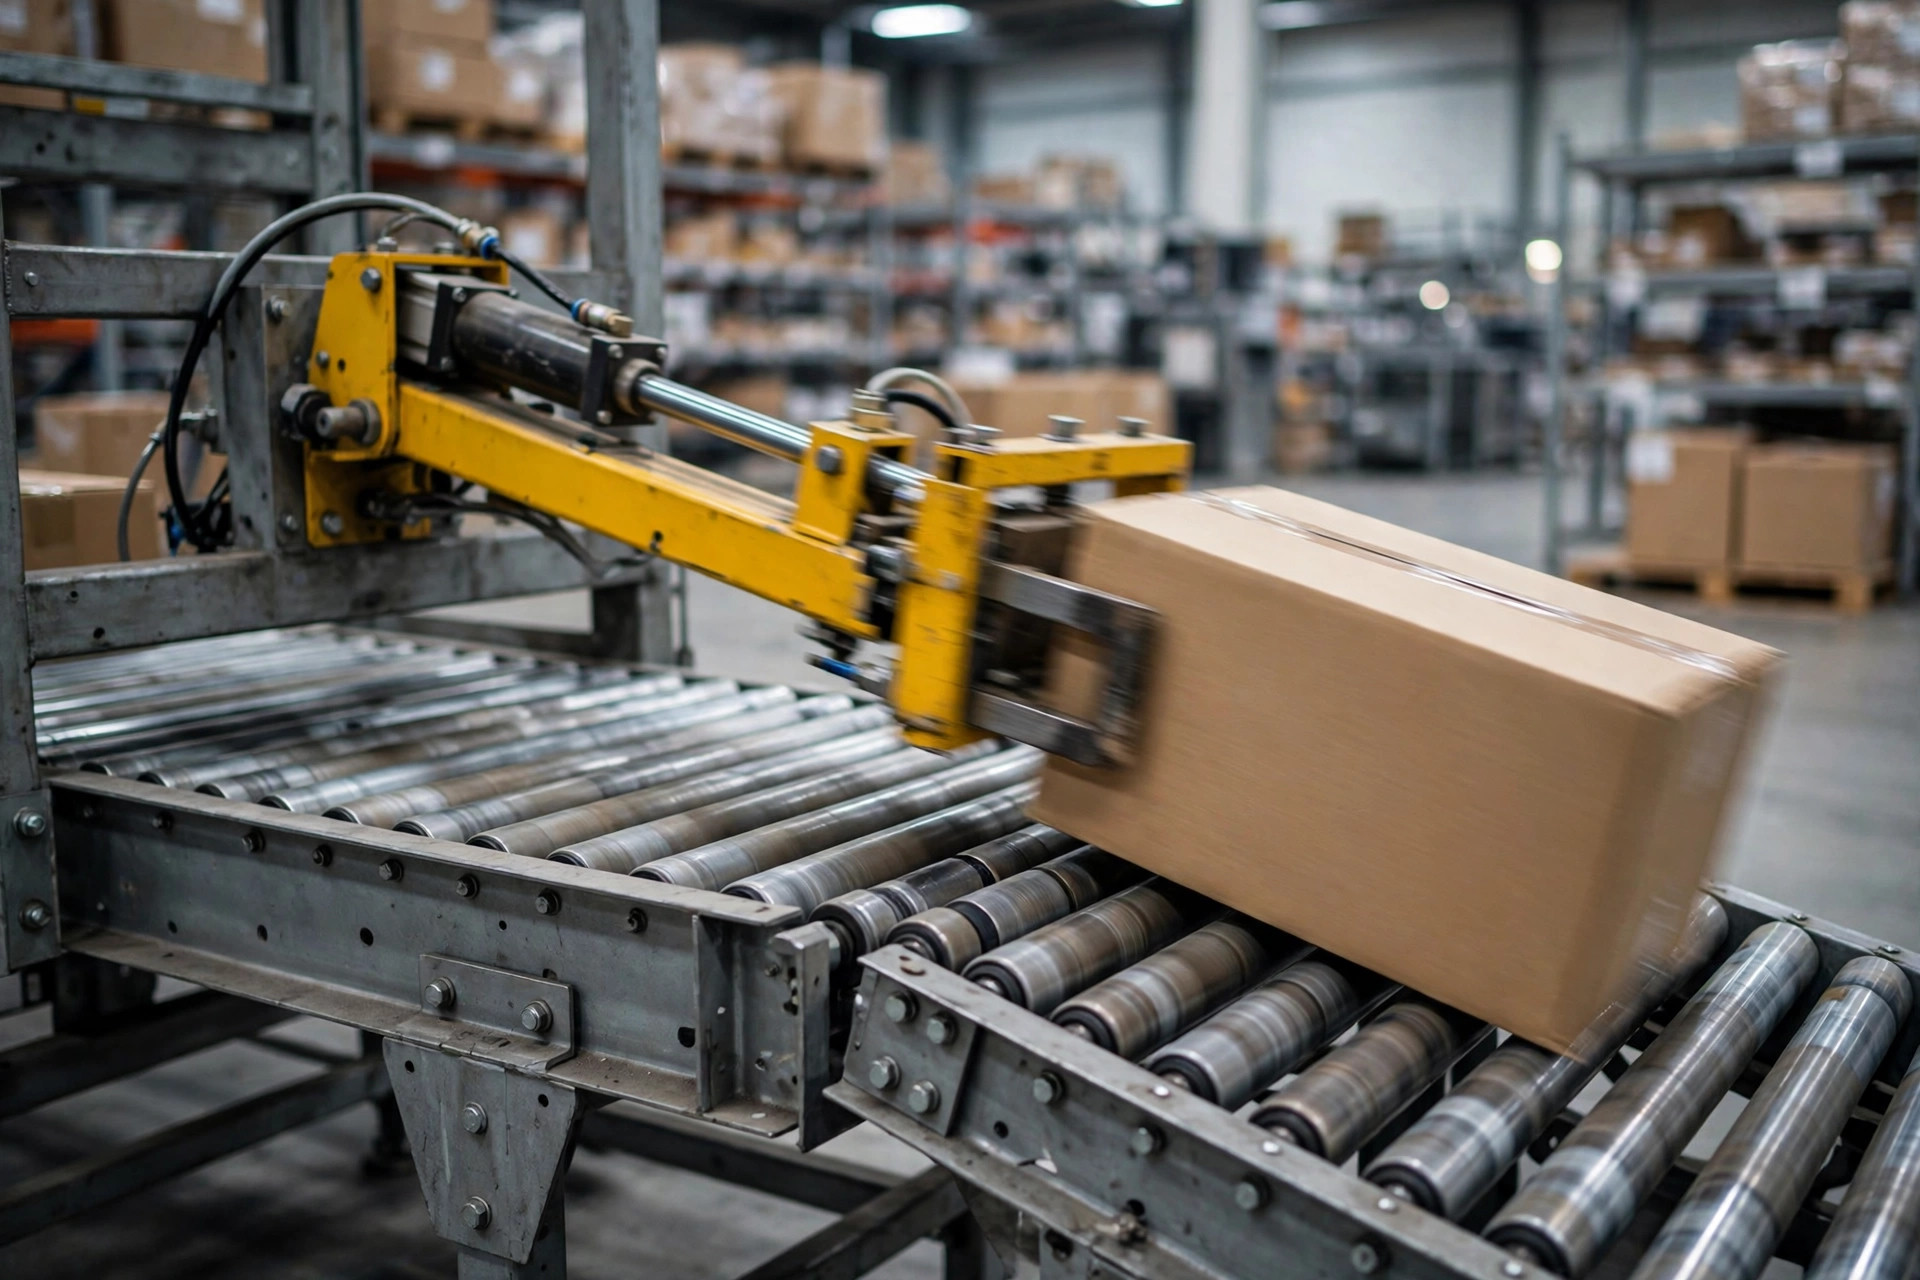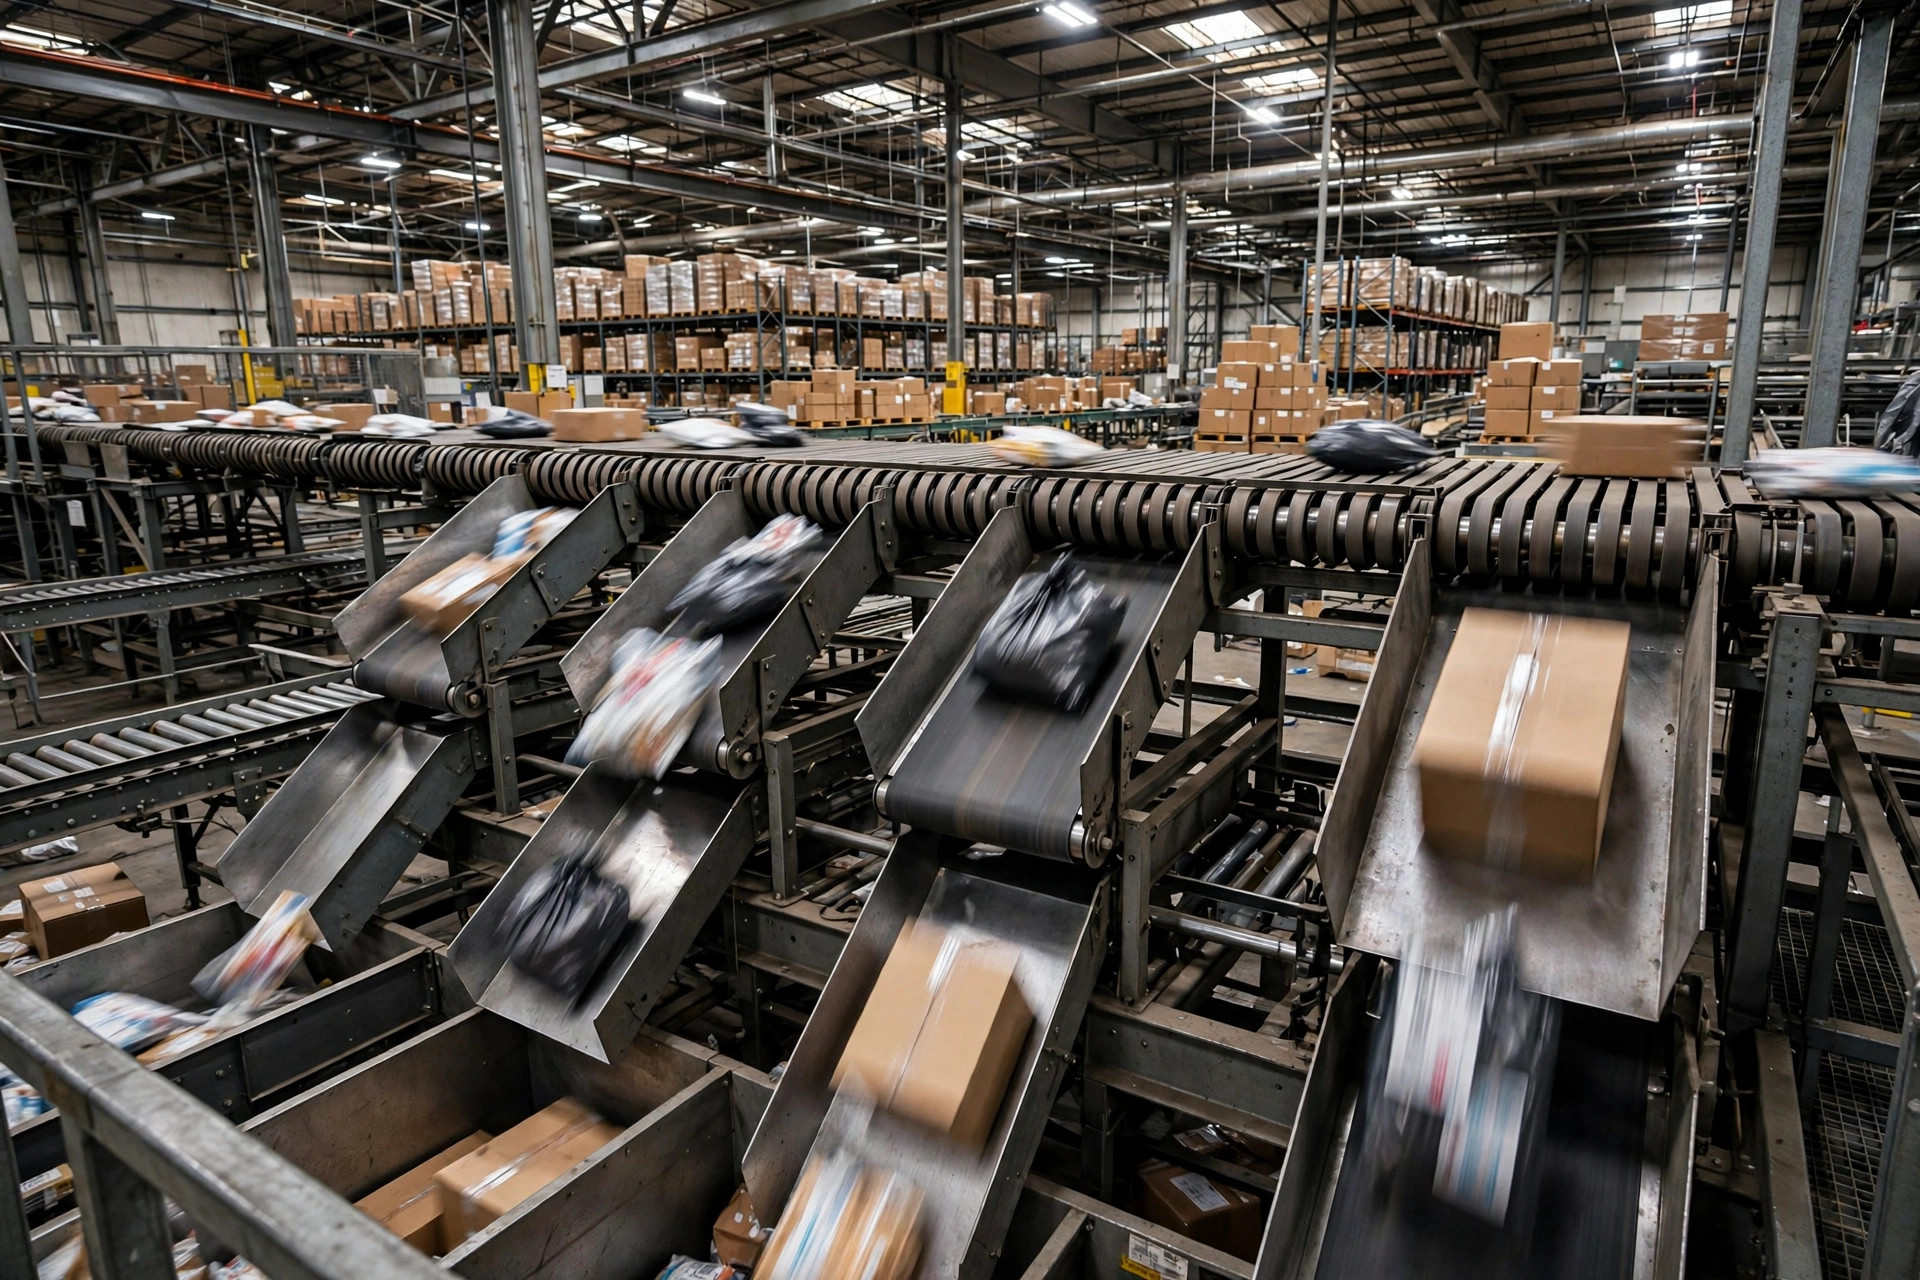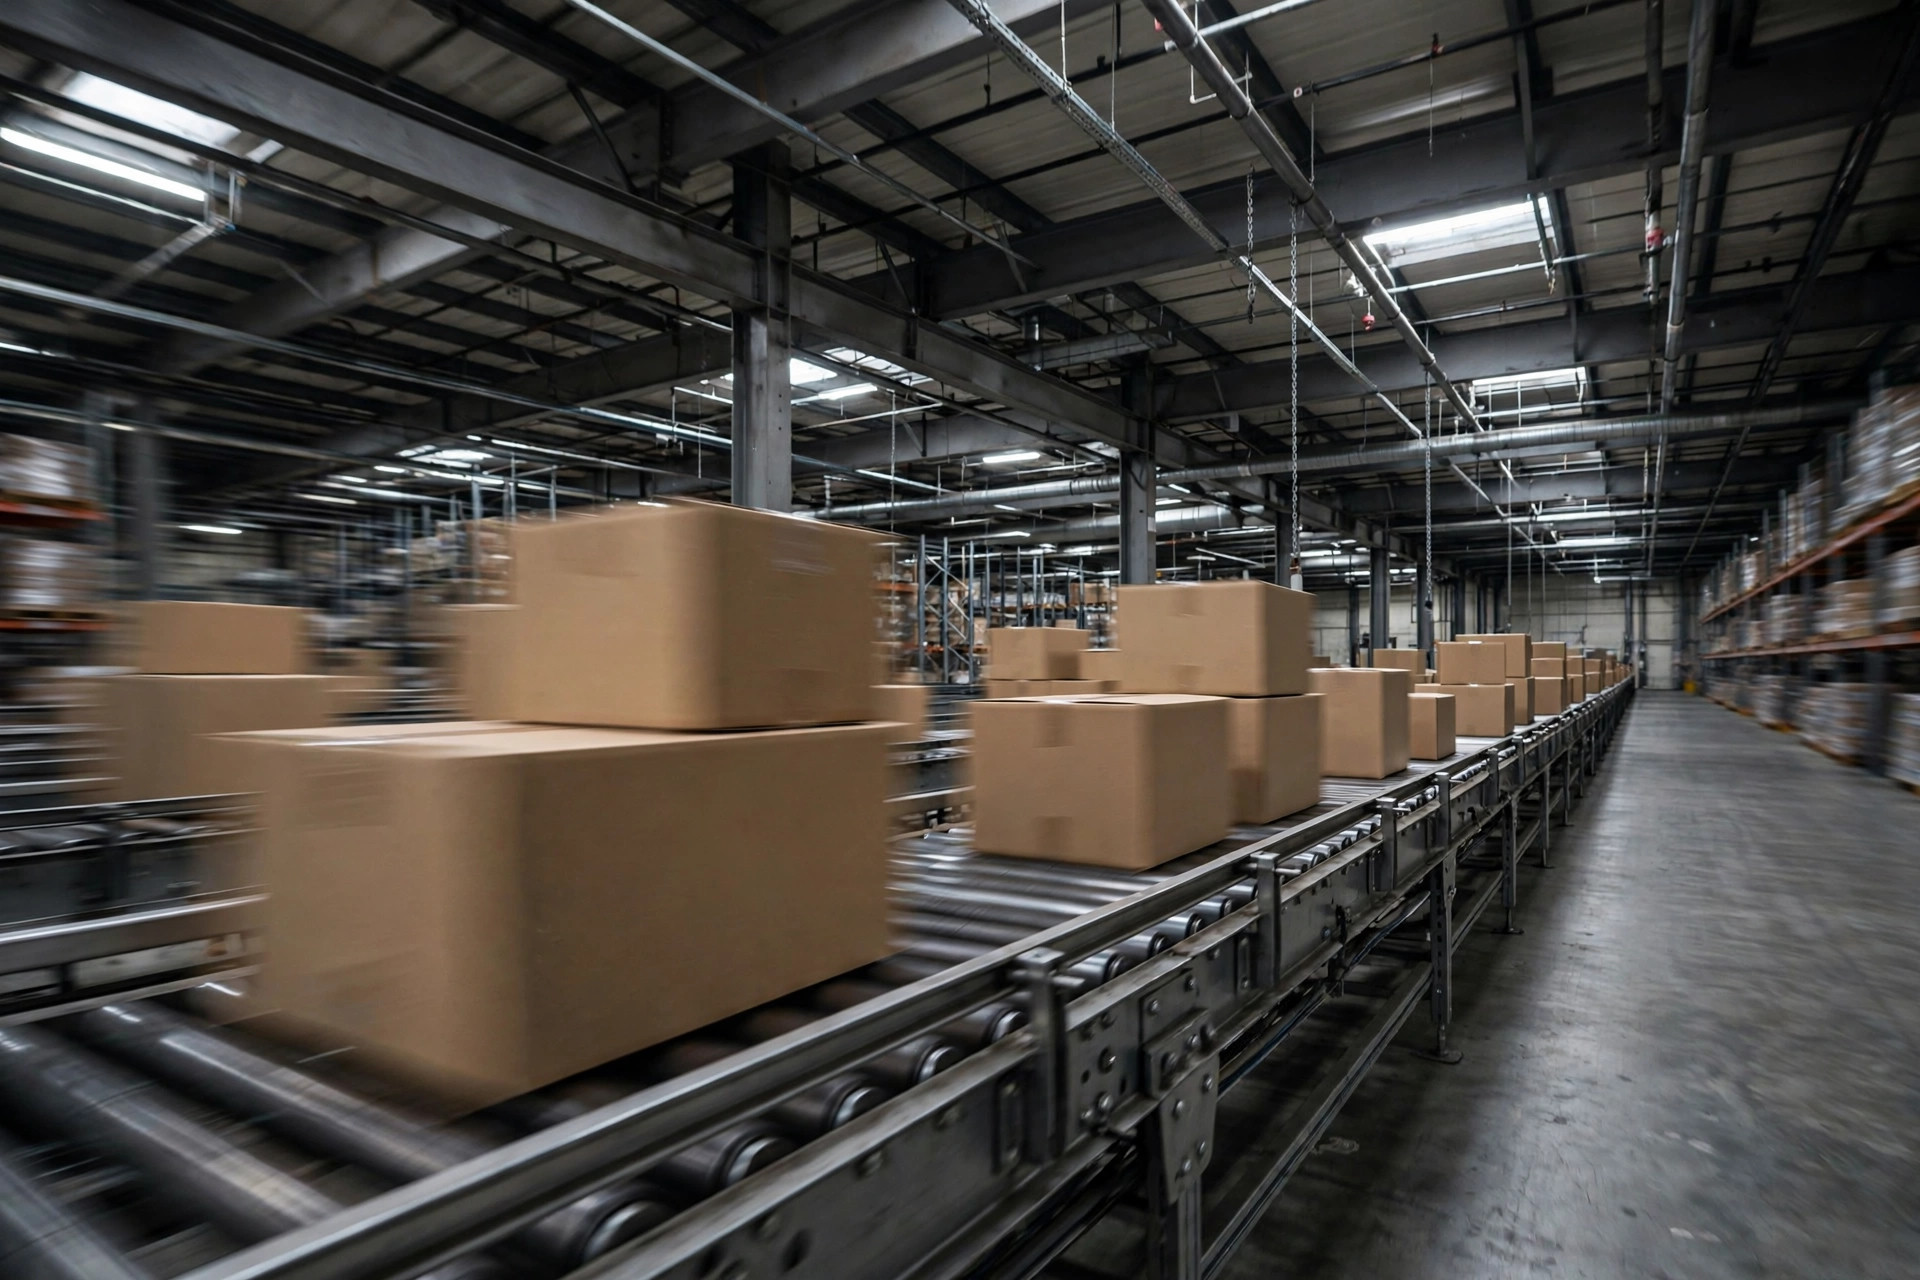
Un après-midi d'automne 2022, je suis entré dans un entrepôt 3PL à Ontario, en Californie — 120 000 pieds carrés, 15 000 commandes par jour en haute saison. Un attroupement s'était formé au bout de la ligne de tri. Les cartons s'étaient rentrés dedans sur le convoyeur : sept ou huit boîtes encastrées les unes dans les autres, le carton de tête écrasé et déformé, fendu sur le côté, deux mugs à l'intérieur en morceaux. Le superviseur des opérations m'a dit que c'était la troisième fois de la semaine, et que les réclamations pour dommages le saignaient.
Mais la marchandise cassée n'était même pas le pire. Serrées les unes contre les autres, toutes les étiquettes d'expédition étaient de travers. Les scanners se trompaient les uns après les autres, les erreurs de tri s'accumulaient au déviateur, et traquer chaque carton mal trié brûlait trois heures de travail supplémentaires par jour.
Cette ligne était un simple convoyeur à rouleaux motorisés — aucune logique d'accumulation. Les cartons faisaient la queue au trieur pendant que ceux de derrière continuaient d'avancer, chacun poussant le suivant. C'est la pression de ligne. Et voici mon verdict : partout où votre ligne doit faire la queue — en attente d'un tri, d'un applicateur d'étiquettes, d'une remorque — les accrochages ne sont pas de la malchance. C'est de la physique. Ça ne s'arrangera pas tout seul, et la haute saison ne fait qu'empirer les choses.
Pourquoi les cartons se rentrent dedans : comprendre la pression de ligne
Le rouleau motorisé a un trait têtu : les rouleaux ne s'arrêtent jamais de tourner. Un carton heurte le blocage et s'arrête, mais celui de derrière continue d'être entraîné vers l'avant — l'un poussant le suivant jusqu'à ce que toute la file ne soit plus qu'un seul serpent compressé.
Les dommages se présentent en trois variétés, classées par douleur. Le pire est la marchandise écrasée — les cartons légers et fragiles souffrent le plus ; la boîte se déforme et ce qu'il y a dedans paie le prix. Vient ensuite le dommage aux étiquettes : écrasez un carton et l'étiquette d'expédition se froisse ou se décale, les taux de lecture chutent, et le tri retombe sur l'œil humain. Le moins douloureux mais le plus agaçant est une ligne bloquée : un carton bascule sur le côté dans l'entassement et toute la ligne s'arrête jusqu'à ce que quelqu'un vienne le redresser.
Dans ce bâtiment d'Ontario, les erreurs de lecture en haute saison étaient si mauvaises qu'ils avaient stationné deux personnes au déviateur juste pour re-vérifier les scans. Deux personnes, toute une haute saison — des salaires et des heures supplémentaires qui auraient acheté plusieurs sections de convoyeur d'accumulation. J'ai fait le calcul pour le superviseur sur place. Son visage a dit le reste.
Ce que l'accumulation à pression nulle accumule vraiment
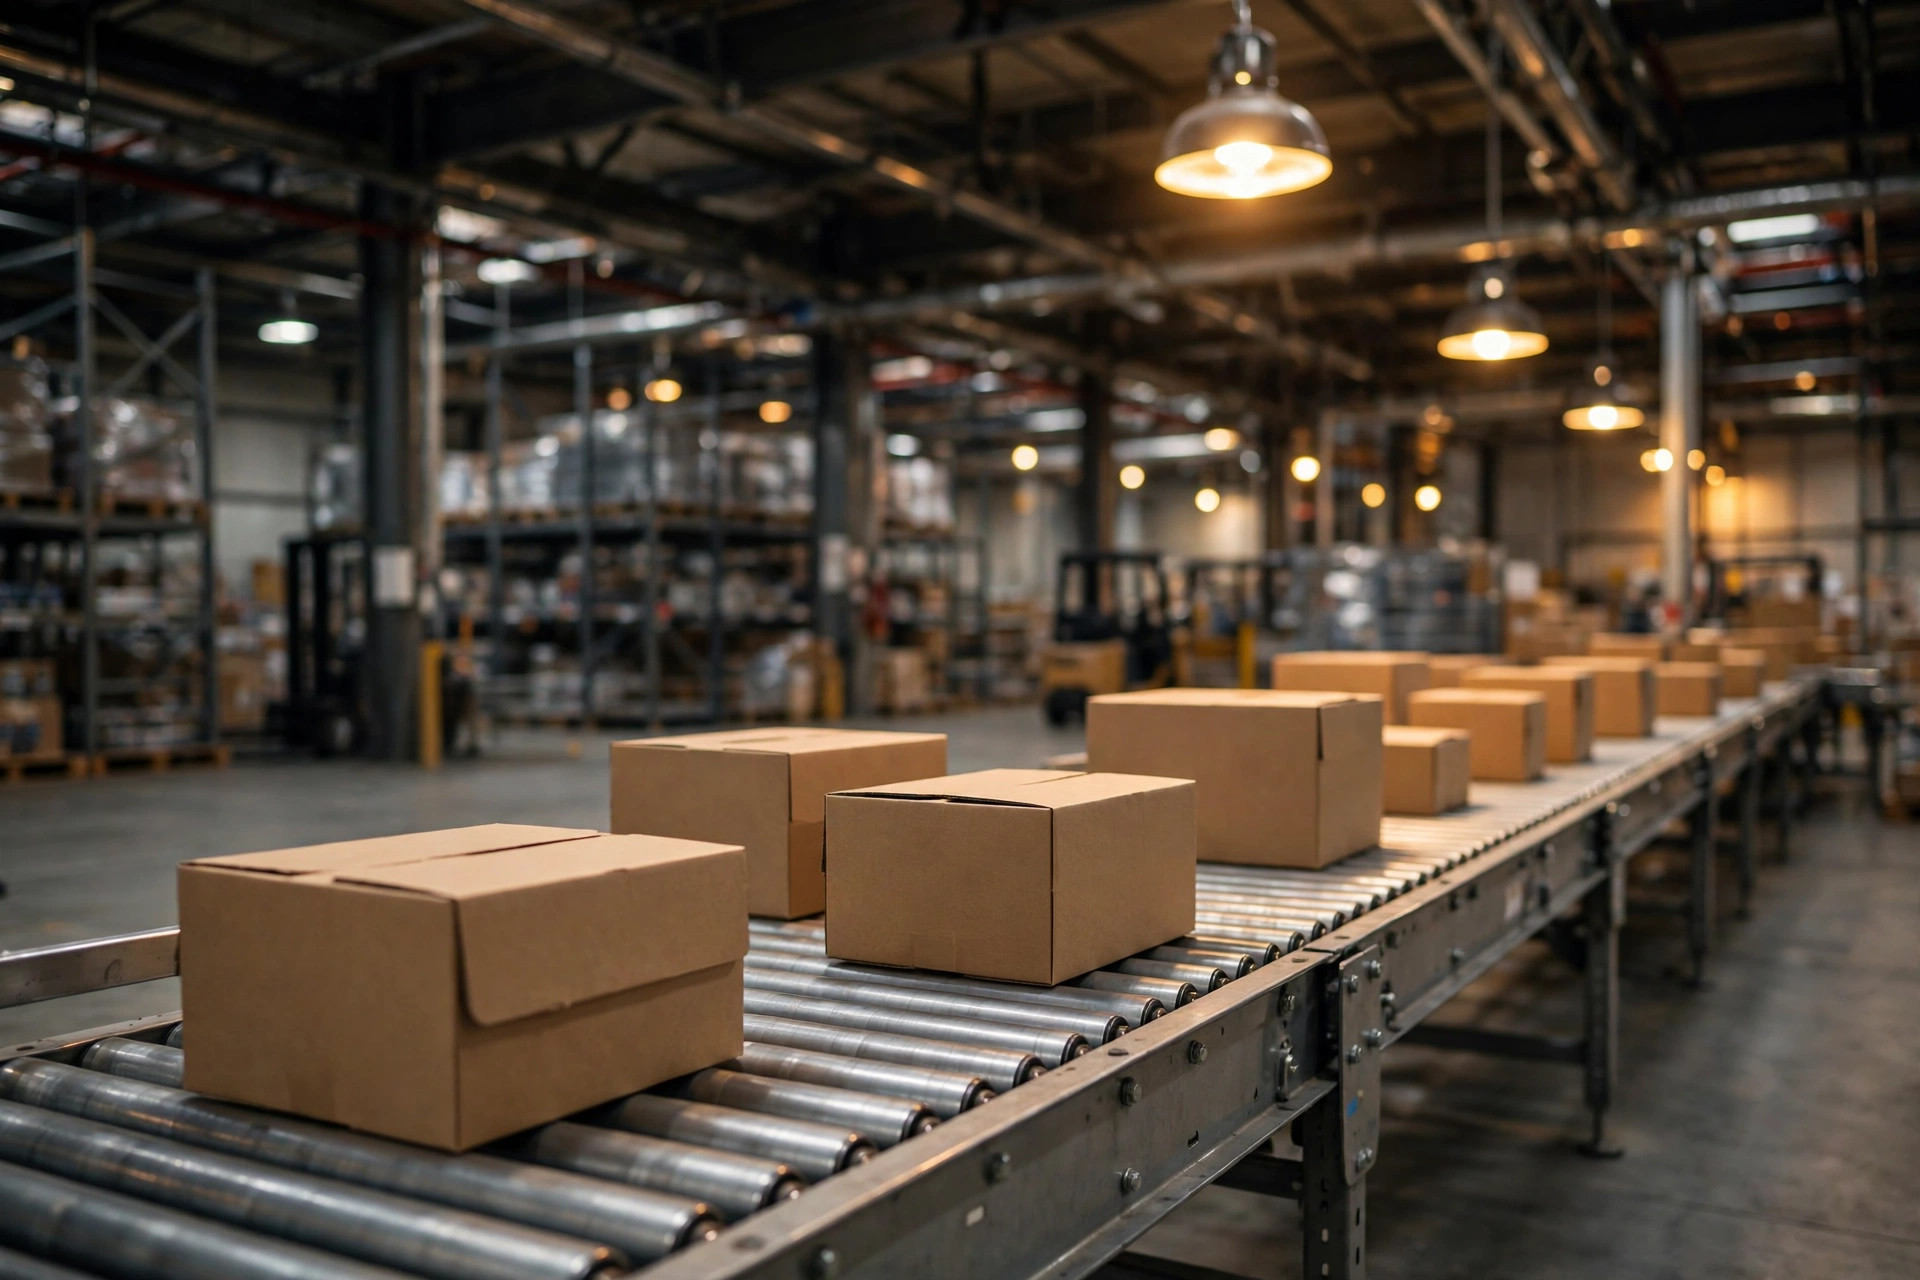
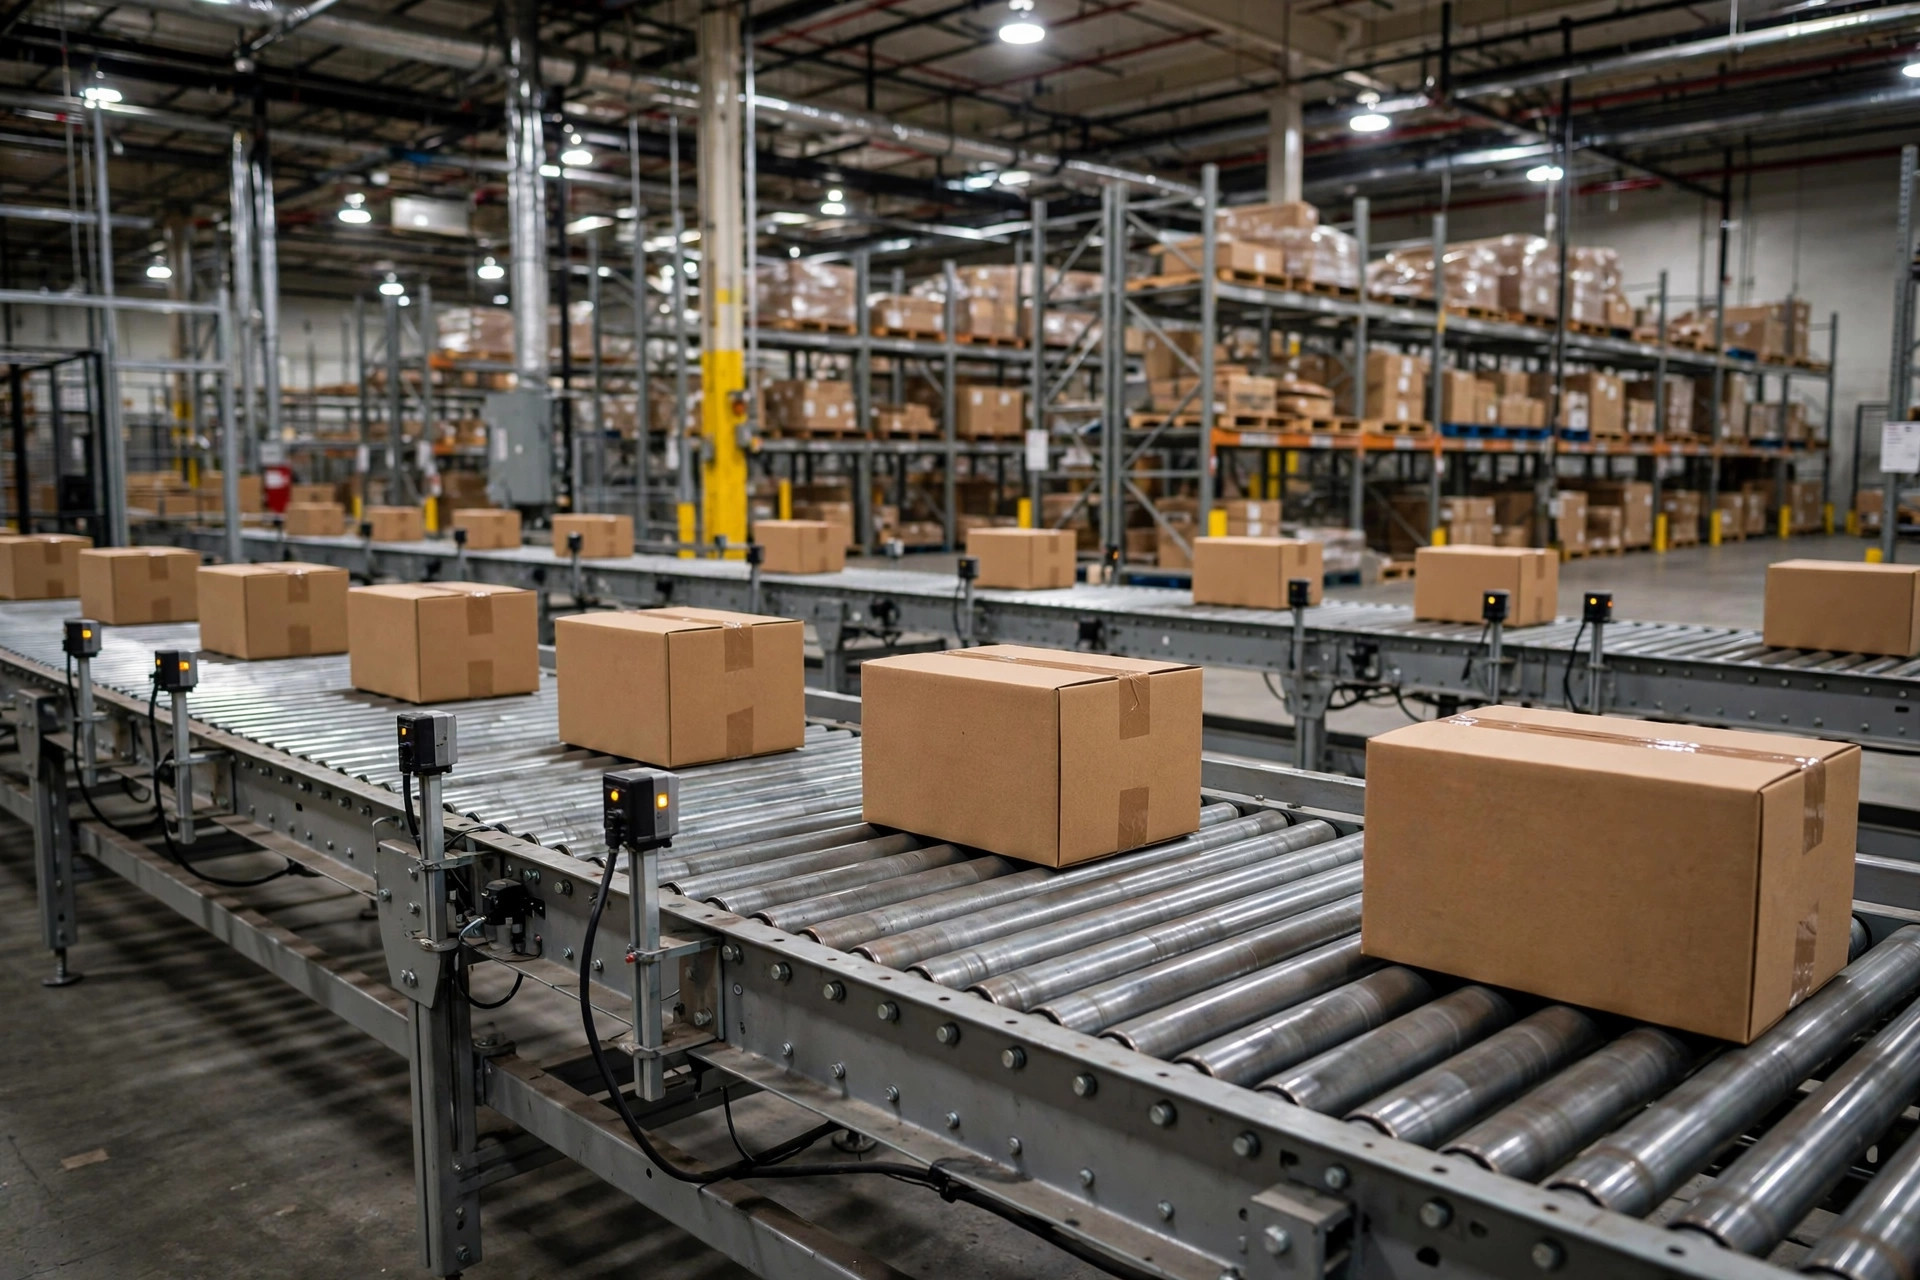
Le nom sonne chic ; l'idée tient en une phrase : découper le convoyeur en zones indépendantes, chacune avec son propre entraînement et son propre démarrage/arrêt. Si la zone en aval est occupée, la zone en amont retient. Quand l'aval se libère, l'amont relâche. Chaque carton a son propre espace, sans jamais toucher son voisin — d'où la pression nulle.
Notez la formulation : pression nulle, pas écart nul. Les zones ont besoin d'air pour que le carton suiveur ne démarre qu'après que le carton de tête a entièrement dégagé la zone. Beaucoup de gens le comprennent à l'envers, serrent les zones, et se retrouvent à nouveau aux accrochages.
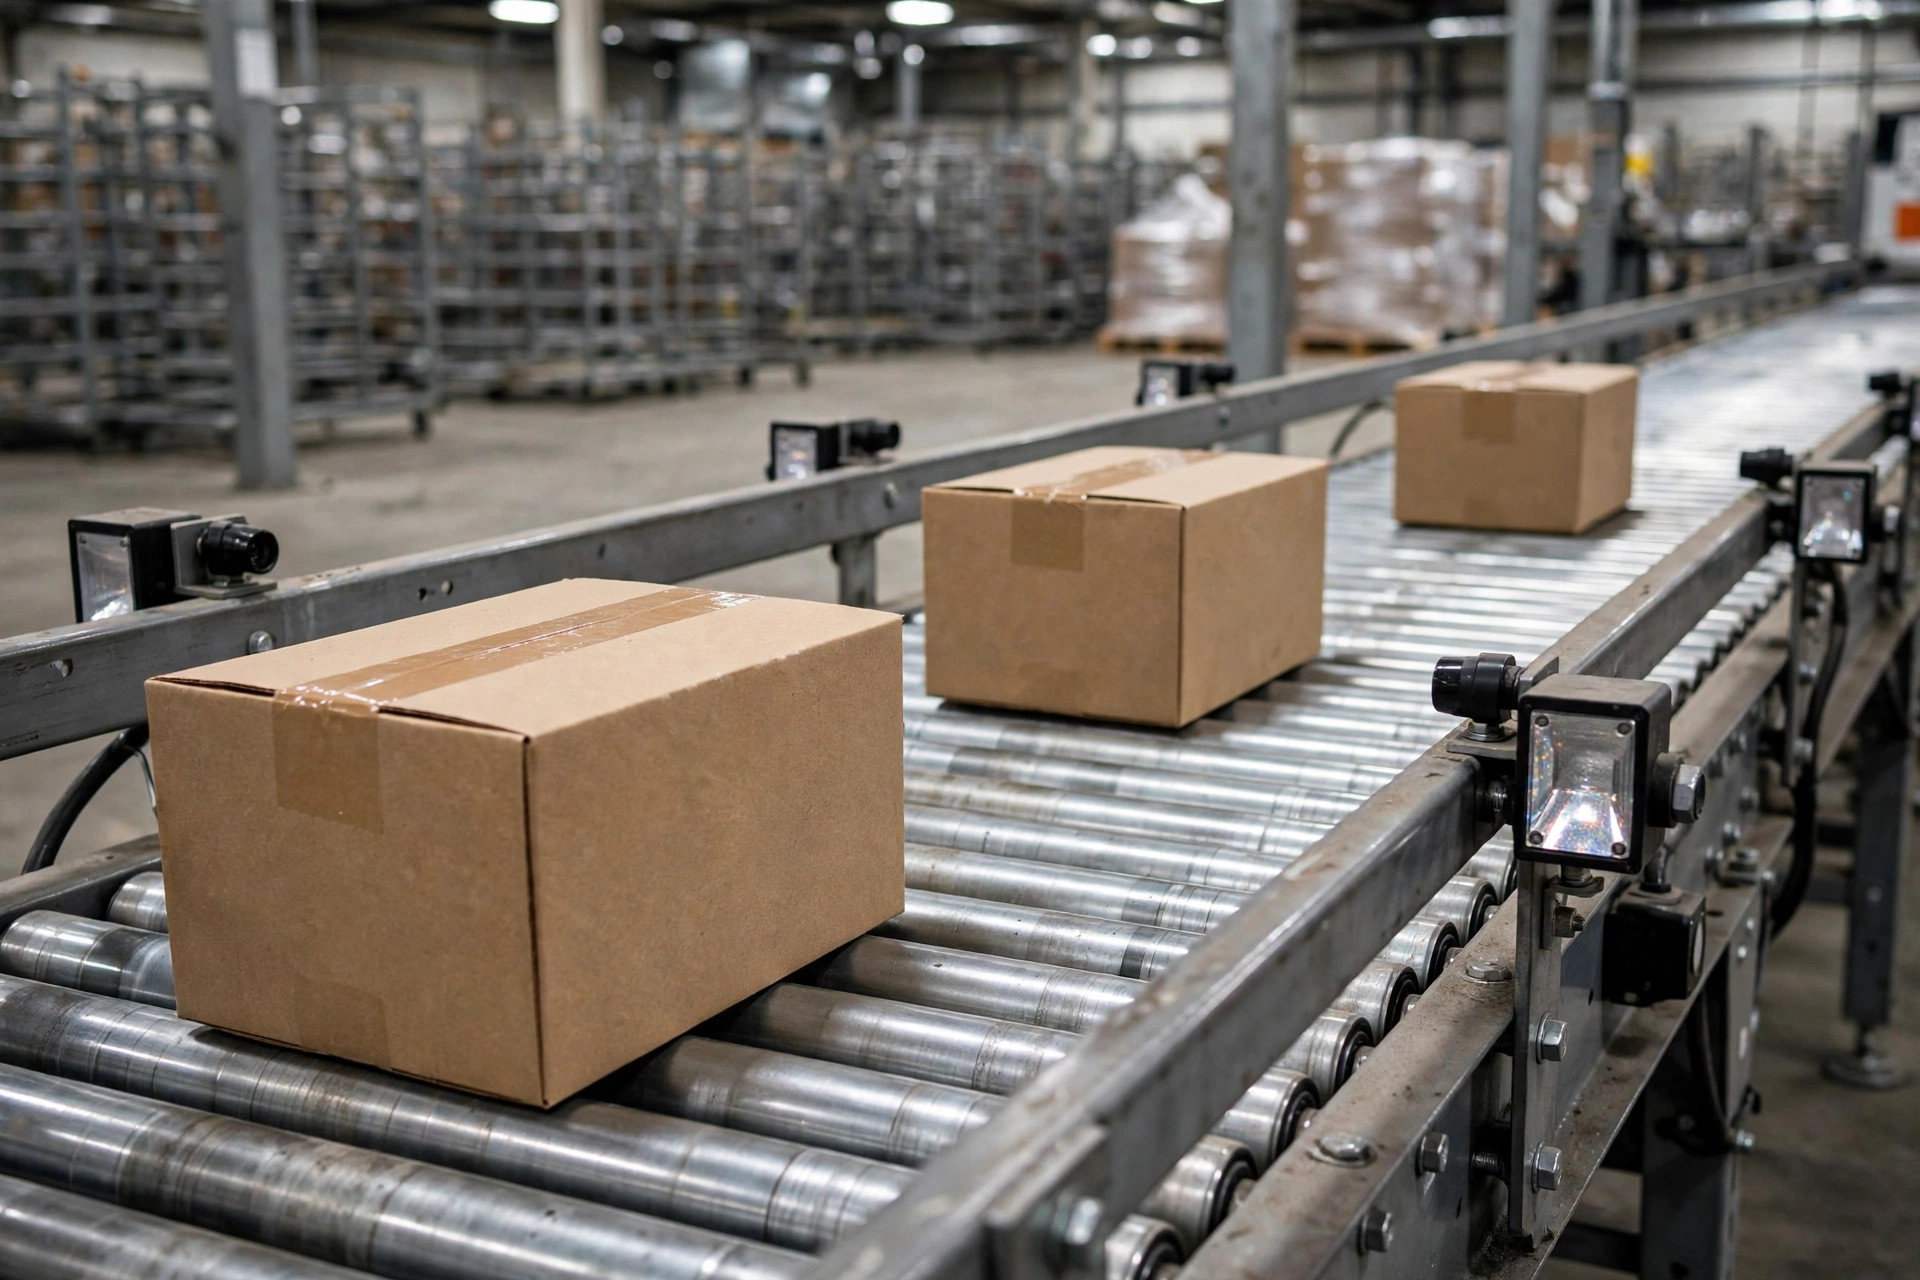
Quatre décisions de configuration, dans l'ordre — et l'ordre compte.
Le dimensionnement des zones vient en premier, et c'est la décision la plus importante de toute l'installation. Chaque zone doit être un peu plus longue que le plus long carton de votre ligne. Surdimensionnez la zone et vous gaspillez de l'argent ; sous-dimensionnez-la et un long carton chevauche deux zones et la logique de commande s'effondre. Mesurez d'abord vos cartons, puis dimensionnez vos zones — jamais l'inverse.
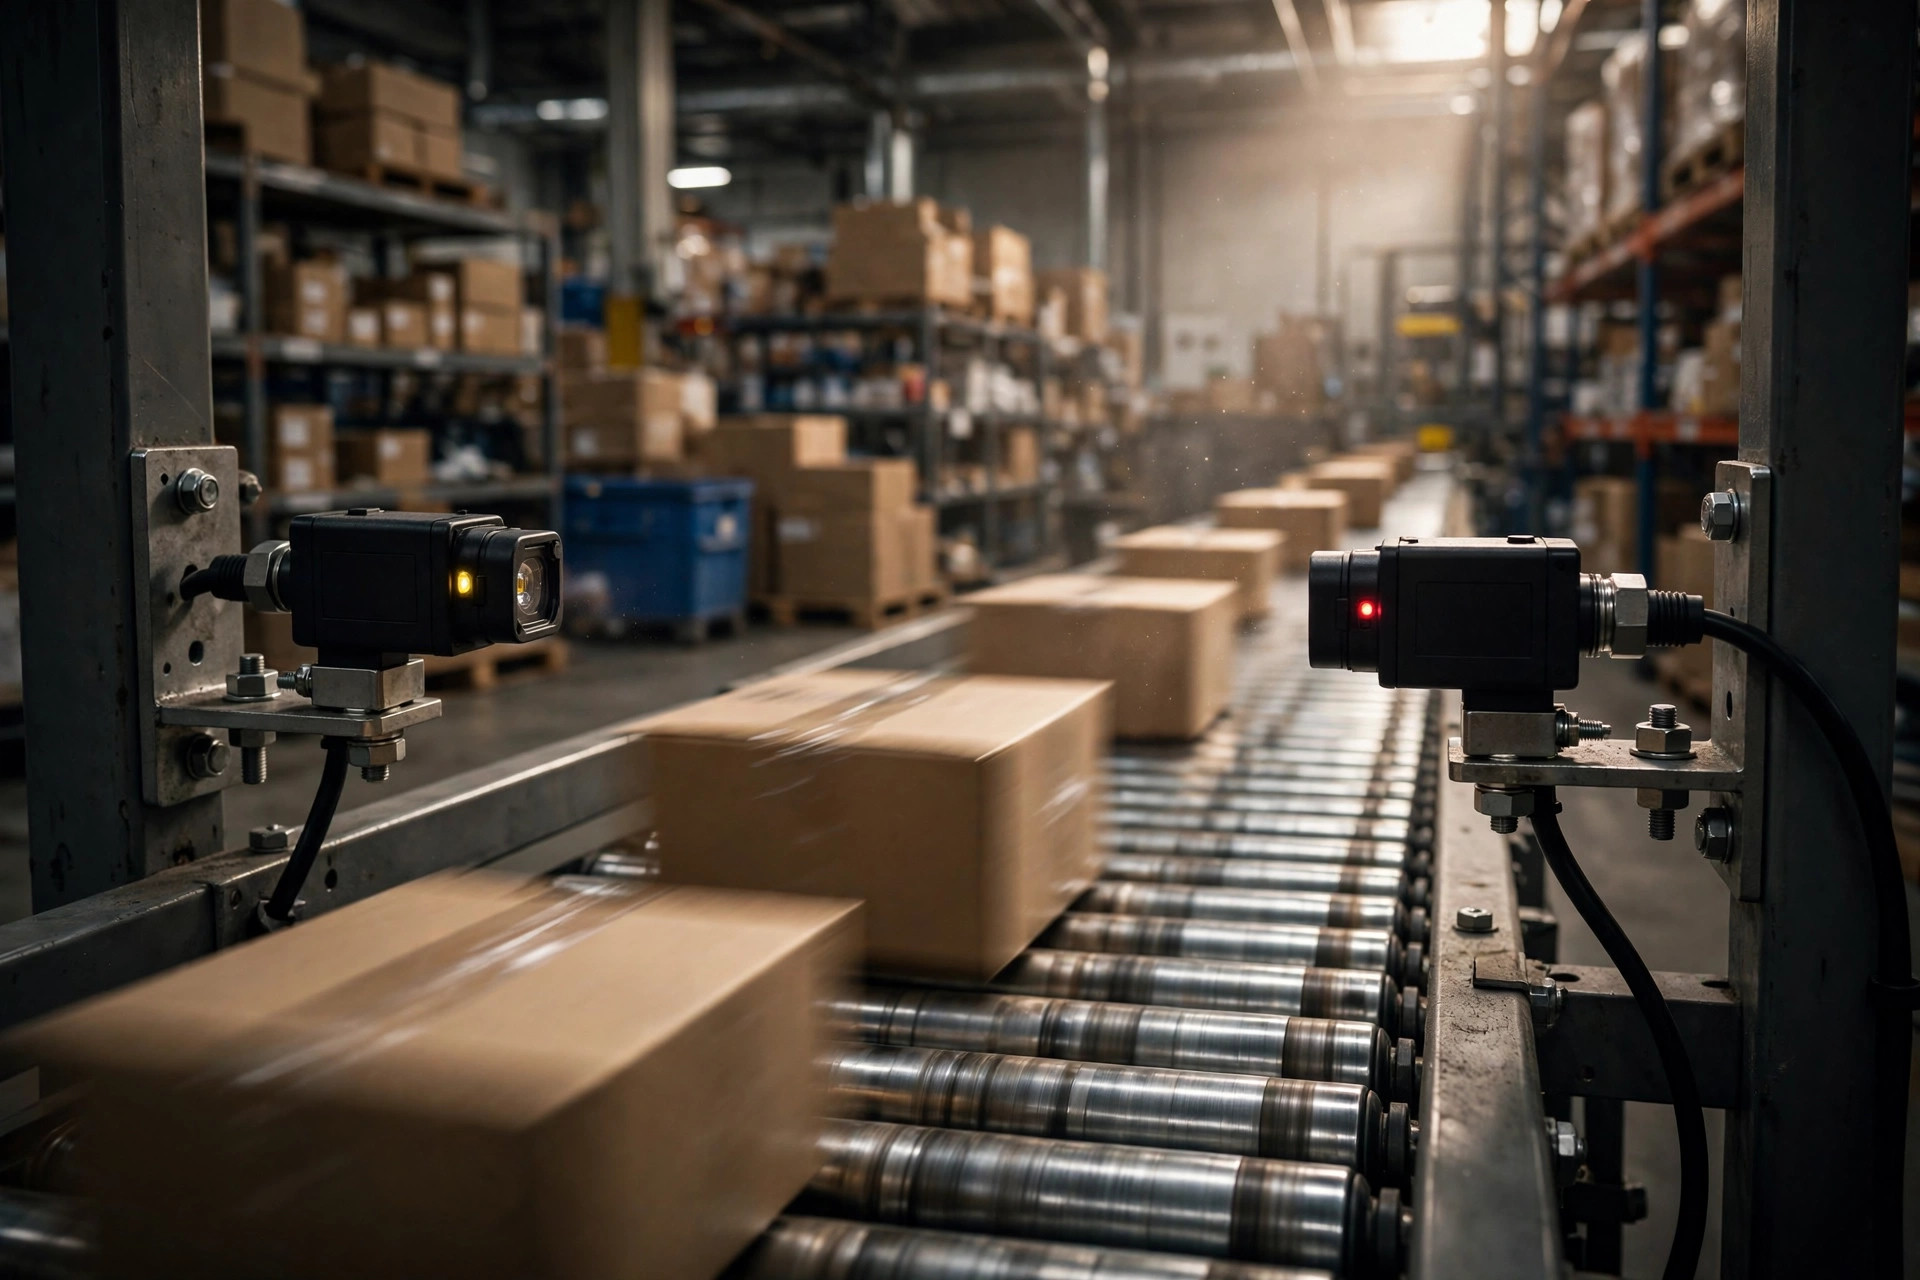
Ensuite, le placement des capteurs. Une paire de cellules photoélectriques par zone, répondant à une seule question : cette zone est-elle occupée ? Deux leçons du terrain. Visez le milieu du corps du carton, pas les coutures. Et si votre opération utilise beaucoup de ruban adhésif clair ou transparent, testez sur le terrain — l'éblouissement du ruban fait voir des fantômes aux capteurs, et vous chasserez des bourrages fantômes pendant des semaines avant de comprendre.
Puis l'écart minimum. La règle de travail est un carton par zone, imposée par la longueur de zone plus le timing de libération ; il n'y a pas de valeur magique en centimètres à mémoriser. Le principe à retenir : la queue du carton de tête sort entièrement de la zone avant que le nez du carton suiveur n'y entre.
Enfin, le mode de libération — choisissez-en un. La libération unitaire libère les cartons un par un pour le scan et le tri : précis, au prix du débit. La libération par salves envoie tout un lot d'un coup pour le chargement des remorques ou le tampon : rapide, mais seulement si l'aval a de la place pour le recevoir. Adaptez le mode à ce qui suit la section d'accumulation — trieur, unitaire ; porte de quai, salves. Inversez et vous le sentirez dès le premier jour.
La check-list que je passe avant toute mise en service
Liste courte. Chaque point payé en argent réel.
Mesurez trois cartons : votre plus long, votre plus court, votre plus lourd. Dimensionnez les zones sur le plus long, avec une marge. Faites passer le plus court à la mise en service pour vous assurer que les capteurs le voient vraiment — les petits cartons qui disparaissent entre les cellules photoélectriques sont un classique. Utilisez le plus lourd pour le test de charge ; il doit s'arrêter et redémarrer proprement, pas ramper.
Soignez la transition depuis le convoyeur simple. En amont de la section d'accumulation, ajoutez un tronçon de transition qui réduit progressivement la vitesse — ne laissez pas les cartons percuter la zone d'accumulation à pleine vitesse. En aval, au trieur, synchronisez le rythme : le rythme de singularisation et le rythme du trieur doivent être le même rythme, sinon le trieur reste à jeun entre les libérations.
Ne lésinez pas sur les entraînements. Un entraînement par zone ; le rouleau motorisé est la réponse habituelle. Regrouper plusieurs zones sur un seul entraînement économise un peu d'argent que la mise en service vous facturera avec intérêts — une zone tombe en panne, toute la section tombe avec elle, et bon courage pour isoler le problème à 2 h du matin en haute saison.
Les commandes doivent survivre à une coupure de courant. Après une coupure ou un arrêt d'urgence, le système doit se souvenir des zones occupées — pas de libération massive à l'aveugle au redémarrage. Testez-le pendant l'acceptation. Ne croyez personne sur parole ; j'ai vu des lignes vider toute leur file sur le sol parce que personne n'avait vérifié.
La mise en service se déroule en quatre passes : vingt minutes à vide, en regardant chaque zone démarrer et s'arrêter nettement ; puis un test de charge à plein régime, la ligne remplie de bout en bout, à l'écoute des accrochages et des bruits bizarres ; puis des dizaines de cycles avec vos plus grands et plus petits cartons ; et enfin, figez un calendrier de nettoyage des capteurs — la poussière de carton est l'ennemie naturelle des cellules photoélectriques, et si ce n'est pas sur la liste de maintenance préventive, elle vous trouvera dans les trois mois.
Maintenant le compromis honnête. L'accumulation à pression nulle n'est pas gratuite : entraînements et capteurs indépendants par zone coûtent nettement plus cher qu'un convoyeur simple, et la logique de démarrage-arrêt grignote le débit. Mon avis : une petite ligne à quelques milliers de commandes par jour, des tailles de carton uniformes, pas de tri par scan — un convoyeur simple avec une butée mécanique fera l'affaire. Mais dès que vous avez un tri basé sur le scan, des poids de carton mélangés, ou une haute saison à survivre, l'argent est bien dépensé. Cette modernisation à Ontario est revenue à moins de cinquante mille dollars, et une fois le taux d'erreurs de tri tombé, la main-d'œuvre de re-vérification économisée l'a remboursée en une seule haute saison.
Une question à ramener sur votre atelier : allez vous tenir au bout de votre ligne de tri pendant dix minutes et comptez combien de cartons se touchent en attendant la libération. Si c'est plus de la moitié du temps, n'allez pas encore acheter d'équipement — mesurez votre carton le plus long, puis mesurez votre longueur de zone. Il y a huit chances sur dix que le problème soit que ces deux chiffres ne s'accordent pas.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.