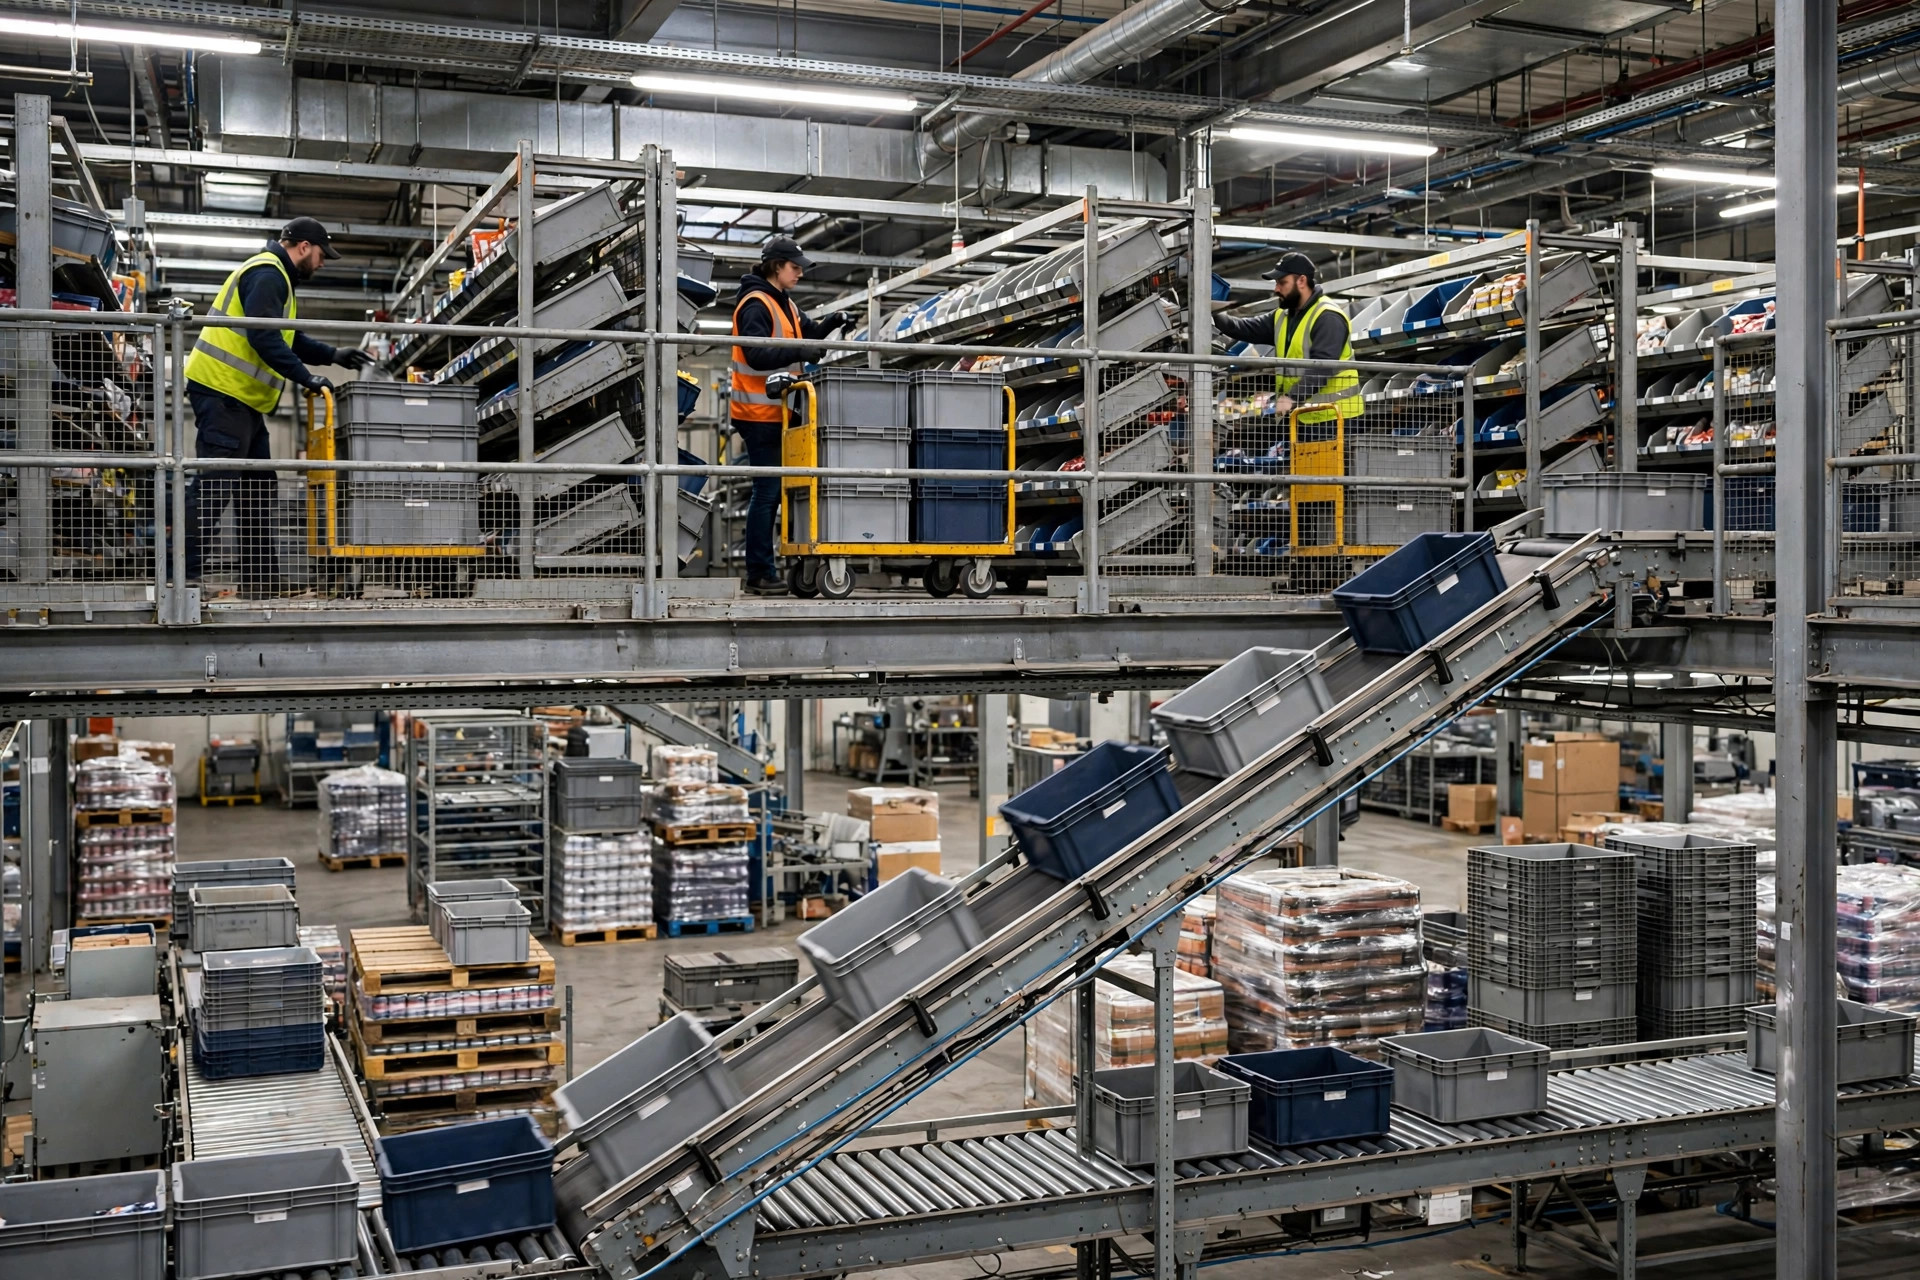
À 8:05 un mardi matin, le WES a libéré la première grande vague du jour. Dix minutes plus tard, l'atelier était un chaos : des préparateurs au deuxième étage avec des listes de tâches du premier étage, du personnel du premier étage envoyé dans la zone de faible rotation la plus éloignée, une file d'attente à l'ascenseur et des postes d'emballage qui accumulaient des commandes incomplètes. Ce n'est pas le jour de malchance d'un entrepôt. Dépassez un étage et trois zones de préparation, et voilà le scénario que vous obtenez quand les vagues ne sont pas bien découpées.
En 2019, je dirigeais un centre de distribution textile de 280 000 pieds carrés près de Dallas : deux étages, six zones de préparation. En semaine de pointe, le volume de commandes triplait, mais les vagues tombaient toujours à l'ancienne — des commandes entières, d'un coup. Les lignes d'une commande pouvaient atterrir dans trois zones sur deux étages. Les préparateurs poussaient des chariots dans tout le bâtiment pendant que l'ascenseur tournait sans arrêt. Ce soir-là, j'ai vu un jeune courir en bas pour trois unités et revenir les mains vides. Ce n'était pas sa faute. C'est comme ça que les tâches étaient séquencées. Les expéditions à l'heure se sont effondrées ce soir-là, et debout sur cette mezzanine, j'ai appris une chose : dans un bâtiment à plusieurs niveaux, les vagues ne se libèrent pas. Elles se découpent.
La vague unique pour tous, et le préparateur qui l'a payée en marche
La plupart des modèles de vagues dans un WES regardent la priorité de la commande, l'heure d'expédition et l'heure limite du transporteur — tout sauf la géographie. Le système pense « c'est tout dans le même bâtiment ». Le système n'a pas à marcher. La journée d'un préparateur se coupe souvent en deux : la moitié du temps à toucher du produit, l'autre moitié à marcher et à attendre l'ascenseur. L'étage est le point de coupure naturel. Un trajet d'ascenseur vous coûte des minutes. Une vague qui traverse les étages deux fois paie toute sa marge en péages.
Il y a un piège classique ici : grouper les vagues par heure limite du transporteur. Ça semble sensé — battre la limite, non ? Mais l'heure limite n'a rien à voir avec la géographie. Remplissez une vague de commandes « à expédier aujourd'hui » et les tâches se dispersent quand même sur toutes les zones. La limite est une priorité. Ce n'est pas une logique de découpage. Gardez les deux séparés dans vos modèles.
Pire encore : la capacité verticale. Ascenseurs, monte-charges, convoyeurs inter-étages — leur débit est fixe, écrit dans l'acier. Quand la cadence des vagues ne le suit pas, vous obtenez une scène surréaliste : du produit bloqué en haut, des préparateurs inactifs en bas. Personne ne traîne. Tout le monde attend. Beaucoup d'entrepôts lisent ça comme un manque de main-d'œuvre et y jettent des gens — plus d'embauches, plus d'heures supplémentaires — pour découvrir qu'ils ont embauché plus de marche pendant que le fret fait toujours la queue à l'ascenseur.
Puis il y a le gaspillage silencieux : mélanger équipements et personnes dans une vague. Le travail de palettes complètes au chariot élévateur et la préparation au détail au chariot manuel tournent à des rythmes complètement différents. Les chariots élévateurs attendent l'ascenseur et libèrent les allées ; les gens attendent que les chariots élévateurs se poussent. Une vague les prend tous deux en otage. Grouper les vagues par « complétude de commande » semble élégant. En pratique, c'est un blocage mutuel.
L'étage d'abord, la zone ensuite, l'équipement en troisième
Mon ordre de découpe n'a pas changé depuis des années : découper d'abord par étage, puis par zone dans l'étage, puis par équipement dans la zone. En règle, une vague reste sur un étage — les mouvements inter-étages passent par le convoyeur et l'ascenseur en masse, pas sur les jambes des préparateurs. Ça sonne comme du bon sens. Pourtant, j'ai vu des modèles de vagues sans aucun filtre d'étage.
Après la coupe par étage vient la zone et le mode de travail. Le travail de palettes va avec le travail de palettes, le détail avec le détail, et tout ce qui a besoin du frigorifique ou de la cage obtient sa propre vague. Ce n'est pas du favoritisme, c'est du rythme. Faire se battre les préparateurs au chariot et les caristes pour un ascenseur, c'est de la congestion auto-infligée.
La troisième règle : découper par densité, pas par superficie. Certaines zones ont l'air grandes sur le plan et produisent quelques dizaines de lignes par jour. Donnez-lui sa propre vague et le préparateur revient à moitié vide. Mon approche est un seuil minimum sur chaque modèle de zone du WES — lignes ou unités. En dessous, la vague fusionne automatiquement avec la zone voisine. Il n'y a pas de nombre universel. Ça dépend de la capacité du chariot et de la durée d'une boucle de zone. Deux semaines d'essai le trouveront.
Jusqu'où est-ce trop fin ? C'est le métier. Trop grossier et l'horloge saigne en déplacements. Trop fin et les vagues se brisent en miettes — postes d'emballage qui attendent produit et personnel, commandes bloquées au point de consolidation. J'appelle ça la famine de vagues. Le test est une question : l'emballage reste-t-il parfois inactif à attendre ? Oui signifie trop fin. Des préparateurs qui se plaignent de marathons quotidiens signifie trop grossier. Le silence des deux côtés signifie que vous avez bien découpé.
Découpez, et remontez à l'emballage
Divisez les vagues et la commande reste entière. Les lignes d'une commande sont dans deux zones — où se réunissent-elles ? À la zone de consolidation devant l'emballage. Jamais dans les allées de préparation. Faire se chercher les préparateurs entre eux est la méthode de consolidation la plus chère qui soit.
La conception de la consolidation n'est pas compliquée : des voies de tampon ou des chariots-cages avant l'emballage, un manifeste par vague montrant exactement de combien d'unités chaque commande est en manque. Les commandes incomplètes n'entrent pas à l'emballage ; elles attendent dans le chariot. Laissez le WES posséder ce manifeste et alerter sur les manques qui vieillissent — moins cher que des yeux. Les paliers d'ascenseur entre étages ont aussi besoin de positions de tampon, avec le convoyeur qui aiguille par numéro de vague, pour que le fret du deuxième étage et celui du premier ne se mélangent pas en un désordre sur les rouleaux.
Côté système, construisez des modèles de vagues par zone, chacun portant les attributs de zone : étage, zone, type d'équipement, lignes minimum. L'ordre de libération compte aussi — lâchez d'abord les vagues intra-zone pour que chaque zone démarre, et gardez les vagues de consolidation inter-zones pour la fin. Quand le produit arrive à l'emballage, la plupart des commandes sont déjà complètes au lieu de rester là à attendre.
Un cadeau : les préparateurs montent de toute façon, donc intercaler des tâches de réapprovisionnement en chemin est une bonne économie. Mais tracez une ligne dure — ne mesurez jamais le réapprovisionnement contre la préparation des vagues. Mélangez les indicateurs et les préparateurs piochent les trajets faciles pendant que les vagues difficiles pourrissent. Vous le paierez en reprises.
Une chose à faire avant le poste de demain
Oubliez la grande refonte. Avant le poste de demain, dupliquez votre modèle de vague le plus utilisé, ajoutez une condition de zone — « deuxième étage uniquement » — et exécutez-le pour un seul poste. Comptez combien d'affectations de tâches inter-étages disparaissent. Coût zéro, dix minutes de configuration. Si l'emballage voit nettement moins de commandes incomplètes après ce poste, déployez le même traitement aux autres étages et zones, un modèle à la fois. Découper les vagues, c'est toujours une découpe, un regard, puis décider où va la prochaine découpe.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.