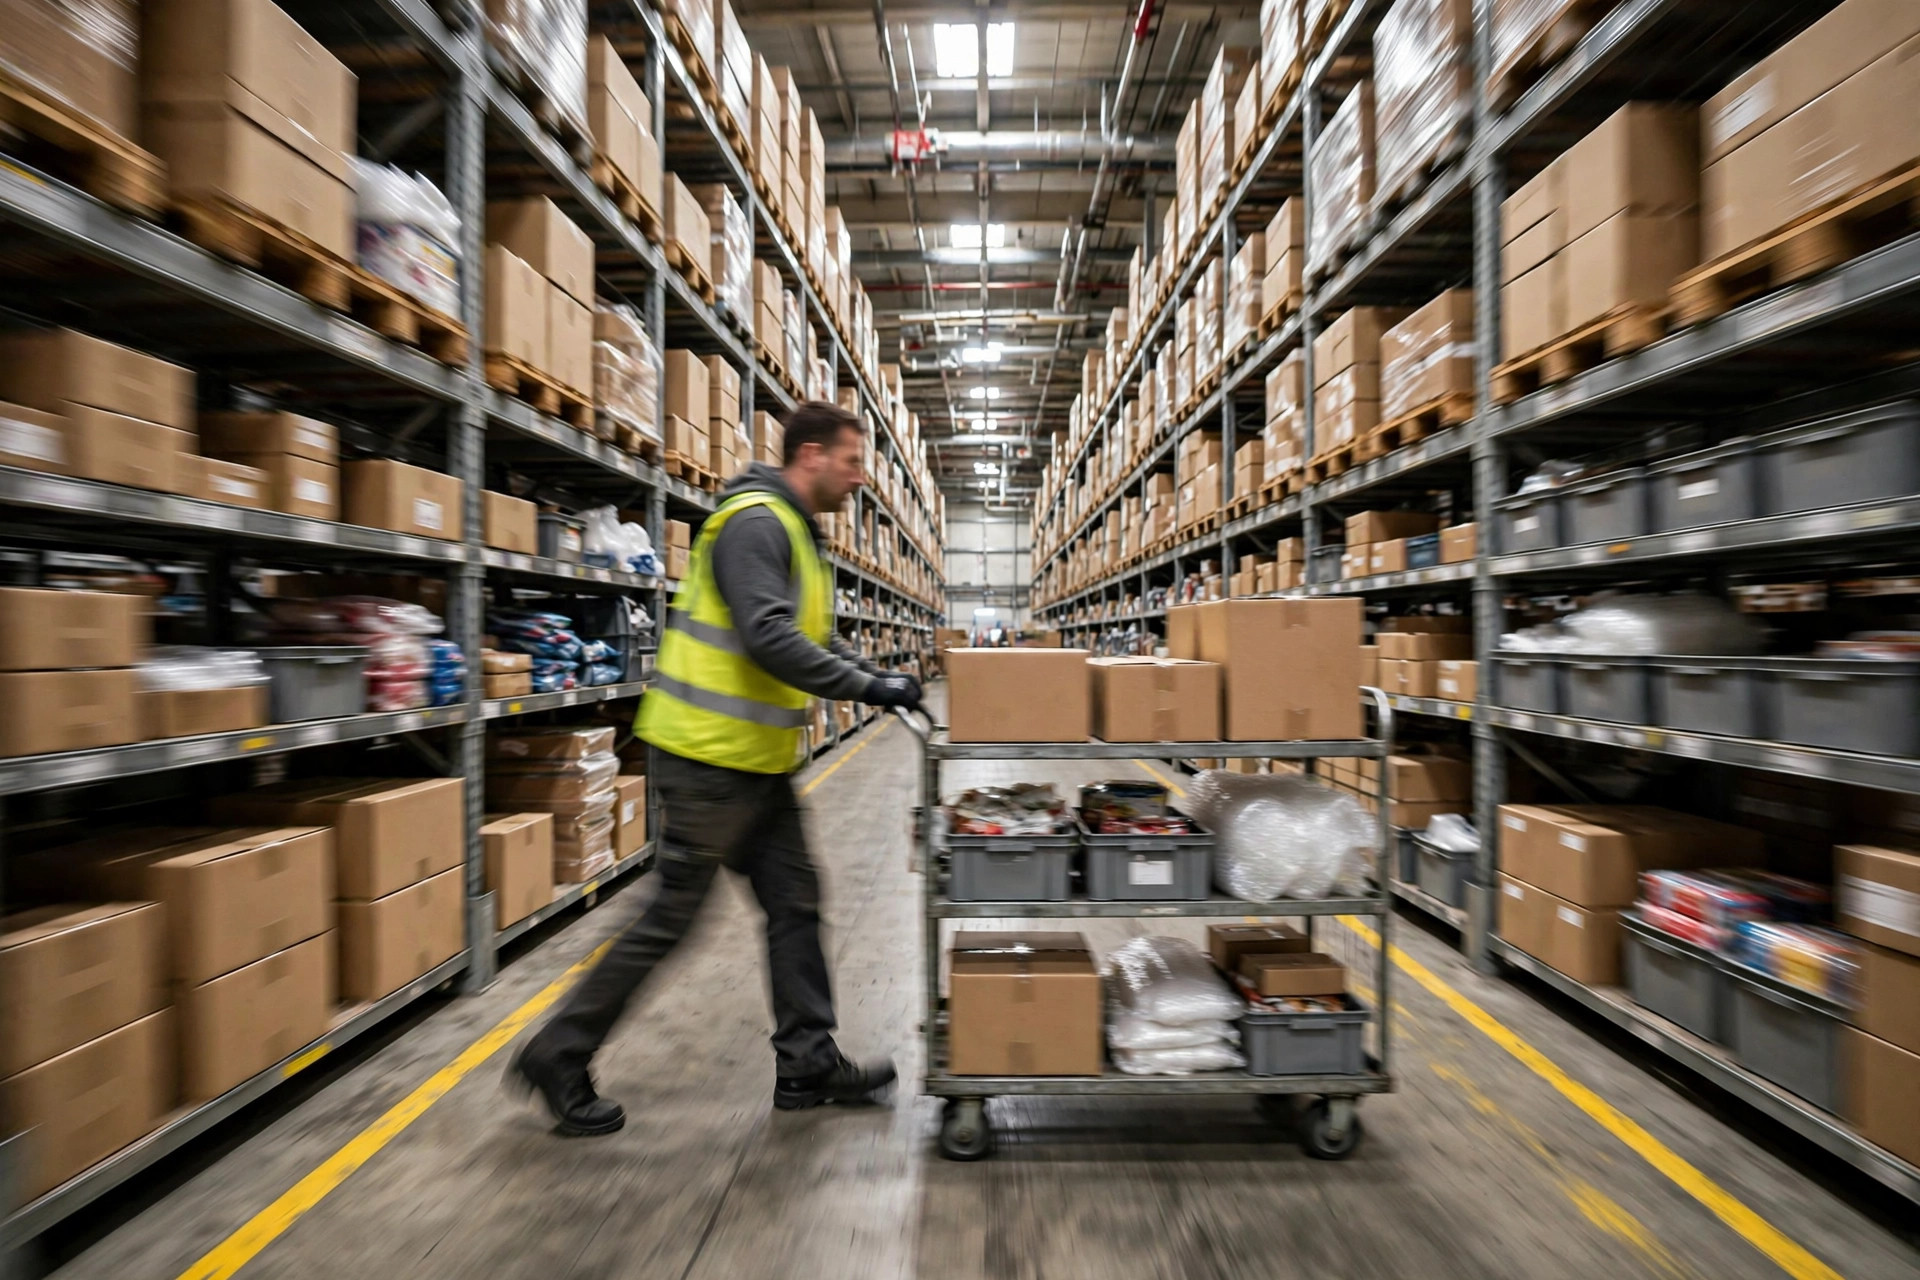
Que se passe-t-il quand on libère du travail plus vite que l'entrepôt ne peut l'absorber ? Rien de bon. Et pourtant, je dirais que la moitié des installations WES que j'ai visitées fonctionnent avec des cadences de libération fixées au go-live et jamais retouchées depuis — parfois depuis des années.
La libération des tâches est l'accélérateur de votre entrepôt. Trop agressive et les allées s'encombrent de travail à moitié fini ; trop timide et les préparateurs attendent les bras croisés. Bien la régler n'est pas une configuration ponctuelle. C'est une discipline de réglage.
Trois engorgements différents, trois correctifs différents
Quand la libération tourne trop chaud, trois choses se bouchent — et la plupart des équipes ne savent pas les distinguer.
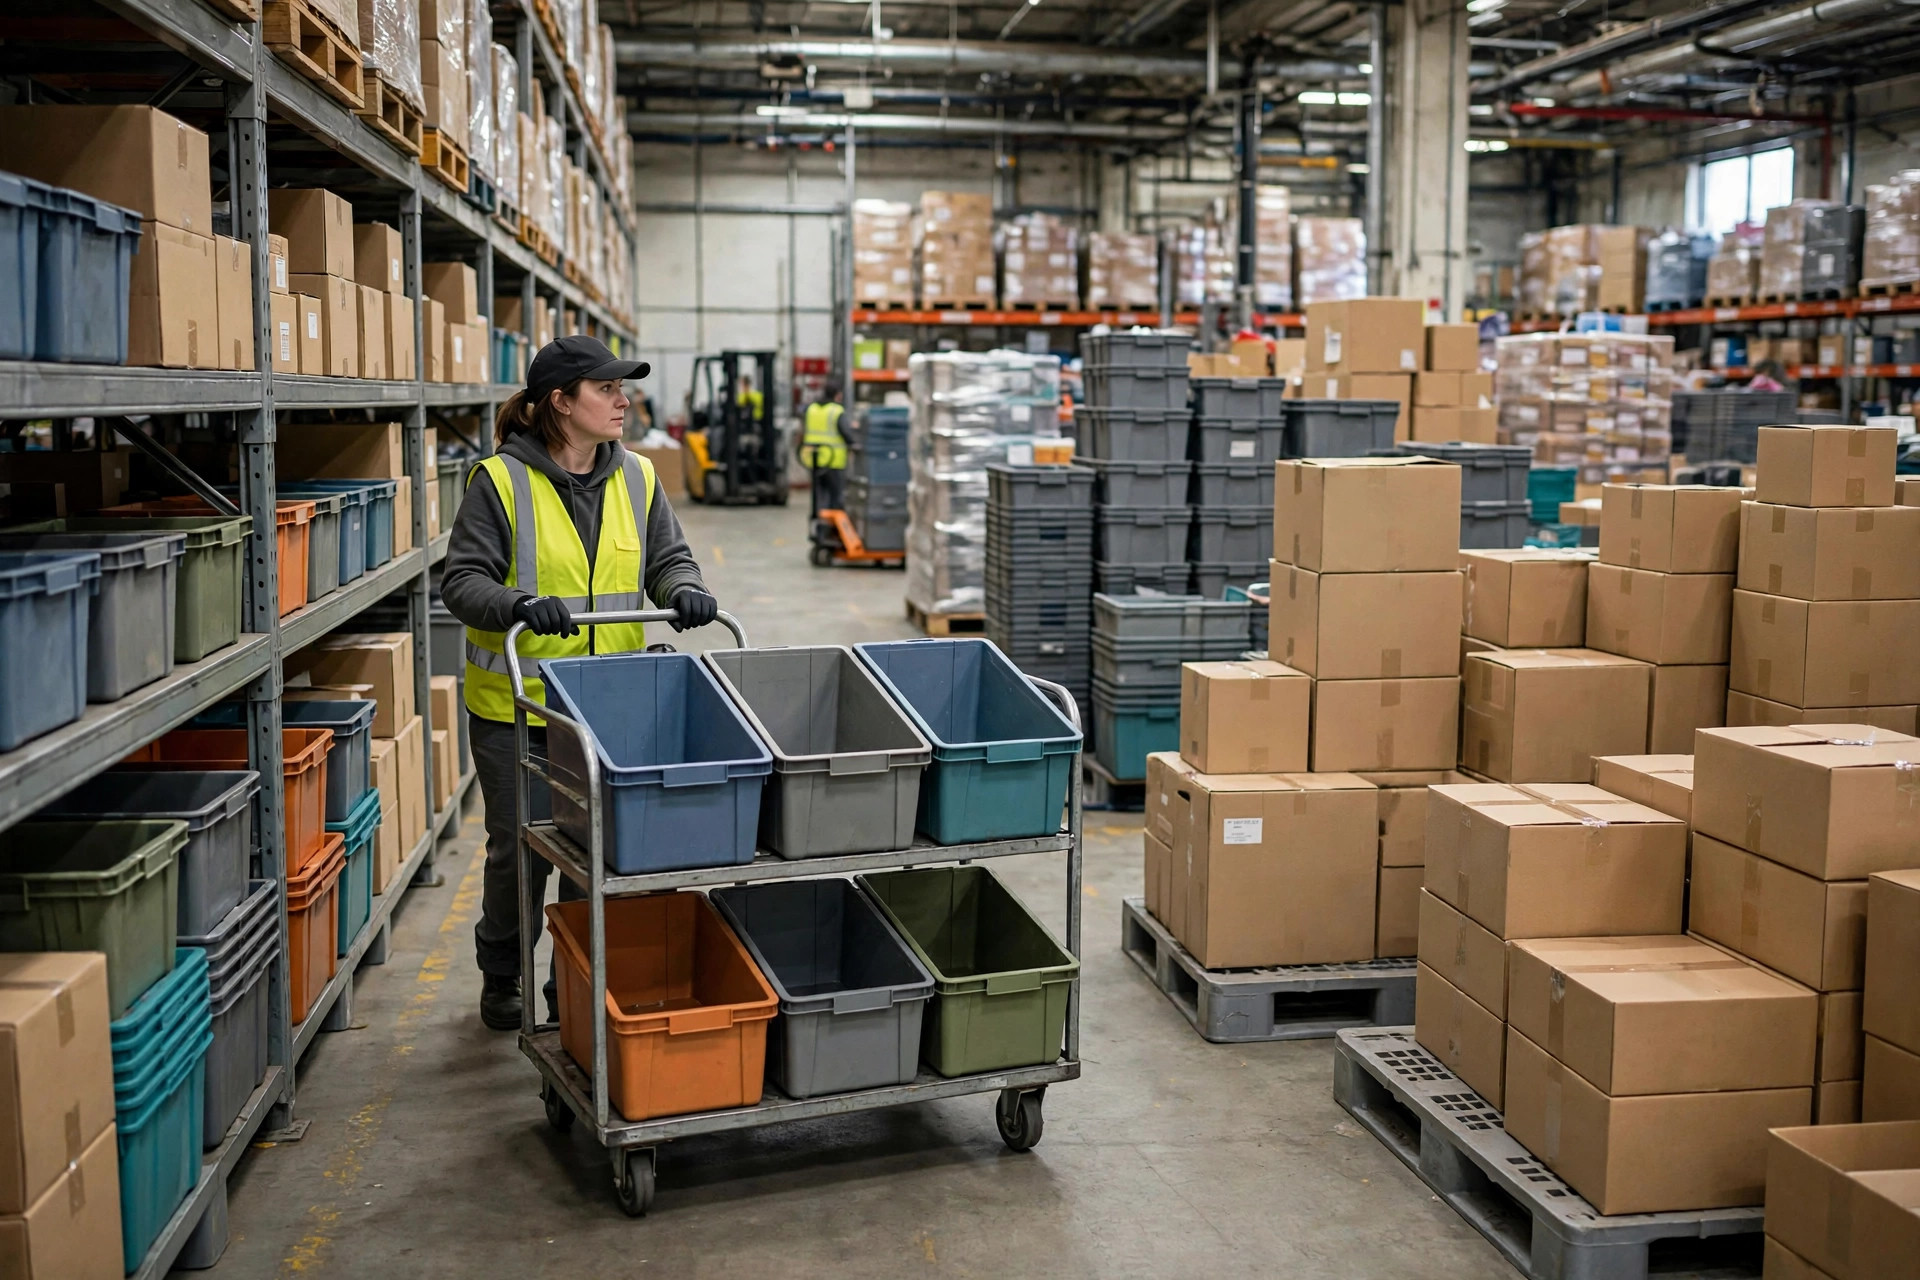
Le premier est la capacité physique des allées. Une allée de préparation ne contient qu'un nombre limité de chariots ou de palettes avant que personnes et engins commencent à se bloquer mutuellement. Le second est la capacité en aval. La préparation peut distancer les stations d'emballage et de contrôle, et l'arriéré s'accumule aux sorties d'allées jusqu'à refluer vers la zone de préparation. Le troisième est le rythme de réassort. Libérez trop vite et le réassort n'arrive pas à maintenir les emplacements garnis — le préparateur arrive devant un emplacement vide pendant que le système jure que le stock est là. C'est l'engorgement le plus démoralisant des trois.
Avant de toucher le moindre paramètre, diagnostiquez. Quand ça s'engorge, s'agit-il de chariots qui font la queue aux entrées d'allées, de palettes qui s'empilent à l'emballage, ou de préparateurs qui regardent des emplacements vides ? Chaque cas pointe vers un réglage différent. Corriger le mauvais ne fera qu'empirer les choses.
Ma méthode de diagnostic est d'une simplicité glorieuse : restez sur le terrain trente minutes au pic. Observez les entrées d'allées, la file d'emballage et les fronts de préparation. Notez ce que vous voyez sur votre téléphone. Trente minutes d'observation valent mieux qu'une semaine à fixer des tableaux de bord, parce que les données du système vous mentiront et que le terrain, lui, ne ment pas.
Une formule de départ pour les cadences quotidiennes
Je construis les cadences quotidiennes de libération à partir de trois données.
Débit d'allée : comptez combien de chariots de préparation une allée principale contient sans conflit — disons six — et combien de temps chaque chariot occupe l'allée — disons vingt minutes. Le plafond de cette allée est de dix-huit cycles de chariot par heure. La libération ne doit jamais dépasser votre maillon aval le plus étroit.
Rythme de main-d'œuvre : mesurez ce que vos préparateurs accomplissent réellement par heure — mesuré, pas le chiffre théorique du fournisseur — et multipliez par l'effectif sur le terrain. Fixez la libération à 85 à 90 pour cent de cette capacité, en gardant une marge pour les commandes à problèmes.
Rythme des équipements : si vous exploitez des convoyeurs, des AMR ou un trieur, le goulot se situe souvent sur les machines, pas sur les personnes. Un trieur d'une capacité nominale de 3,000 unités par heure plafonne votre libération à ce nombre. L'alimenter davantage ne fait que construire une file qu'il ne peut pas absorber.
Mon point de départ quotidien : cadence de libération = min(plafond d'allée, capacité de main-d'œuvre × 0.9, capacité d'équipements × 0.85). Faites-le tourner une semaine, surveillez trois indicateurs — incidents d'engorgement d'allées, temps d'attente des préparateurs, taux d'expédition à temps — puis ajustez. Et revoyez au minimum chaque trimestre. Quand l'activité change, les paramètres doivent suivre.
Un exemple concret d'un site e-commerce que j'ai réglé l'année dernière : quatre allées principales de préparation, cinq chariots chacune à quinze minutes par chariot, soit quatre-vingts cycles de chariot par heure et par allée ; trente préparateurs mesurés à quarante-cinq lignes par heure chacun, soit 1,350 lignes par heure de main-d'œuvre ; emballage à 1,100 unités par heure. Nous avons fixé la libération à 950 lignes par heure — l'emballage était la contrainte, avec une marge de quinze pour cent. Les engorgements d'allées sont tombés à zéro et le temps d'attente des préparateurs est passé de quarante minutes par jour par personne à moins de dix. Les chiffres ne sont pas l'essentiel. La logique du « prendre le minimum », si.
La haute saison a besoin d'un second accélérateur
La haute saison — d'octobre à décembre pour la plupart des e-commerces — ne peut pas tourner sur des paramètres quotidiens avec un multiplicateur plaqué dessus. J'ai vu trop d'opérations fondre dès la première semaine de haute saison parce que quelqu'un avait décidé de « libérer à 1.5x ».
La haute saison change l'équation. Commencez par la main-d'œuvre : les saisonniers préparent à soixante à soixante-dix pour cent du rythme des vétérans, donc votre chiffre de capacité de main-d'œuvre doit être reconstruit à partir de l'effectif réel. Puis regardez le goulot se déplacer. En temps normal il peut se situer dans la préparation ; en haute saison il glisse généralement vers l'emballage et l'expédition, parce que le profil de commandes évolue vers de petites commandes monolignes.
Mon approche : deux jeux de paramètres — quotidien et haute saison — enregistrés comme modèles de configuration dans le WES, basculés deux semaines avant la haute saison, puis affinés après trois jours de données réelles. Je suis toujours sur site le jour de la bascule. Les risques que quelque chose casse le jour du changement de paramètres sont un ordre de grandeur au-dessus de la normale.
Un autre essentiel de haute saison : un frein automatique. Si la congestion des allées franchit un seuil — disons trois allées ou plus en file pendant quinze minutes d'affilée — le WES doit réduire la libération de lui-même au lieu d'attendre qu'un humain s'en aperçoive. Les machines réagissent plus vite que les gens. Laissez le système freiner là où ça compte.
Les trois erreurs de réglage que je vois partout
Premièrement, traiter la cadence de libération comme un KPI « plus c'est élevé, mieux c'est ». Libérer plus vite ne veut pas dire produire plus vite — cela veut dire pousser plus d'en-cours sur le terrain. Le travail non libéré attend dans une file ; le travail sur-libéré attend dans une allée. Même attente, pire congestion.
Deuxièmement, une cadence de libération unique pour toutes les zones. Les allées diffèrent en largeur, en densité de SKU et en effectif. Une cadence unique laisse l'allée la plus étroite plafonner tout le monde. La plupart des plateformes WES supportent des politiques de libération par zone — si vous ne les utilisez pas, vous laissez la moitié des fonctionnalités inexploitées.
Troisièmement, régler sans journal. Qui l'a changé, pourquoi, quelle était l'ancienne valeur, ce qui s'est passé après — si vous ne pouvez pas répondre à ces quatre questions, chaque incident repart de zéro. Je fais tenir aux clients un journal des changements de paramètres. Un tableur partagé suffit. Ce qui compte, c'est la trace.
Pour revenir à cet appel téléphonique de 2 h du matin depuis l'Indiana. Ce 3PL a fini par construire un processus de changement, a rendu l'autorité sur la cadence de libération au responsable des opérations, et a cessé de m'appeler la nuit. Régler l'accélérateur n'est pas difficile. Le difficile, c'est de faire comprendre à tout le monde dans le bâtiment : à quel point on enfonce la pédale dépend de la largeur de la route, pas de l'impatience du conducteur. Quand avez-vous pour la dernière fois regardé les réglages de libération dans votre exploitation ?
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.