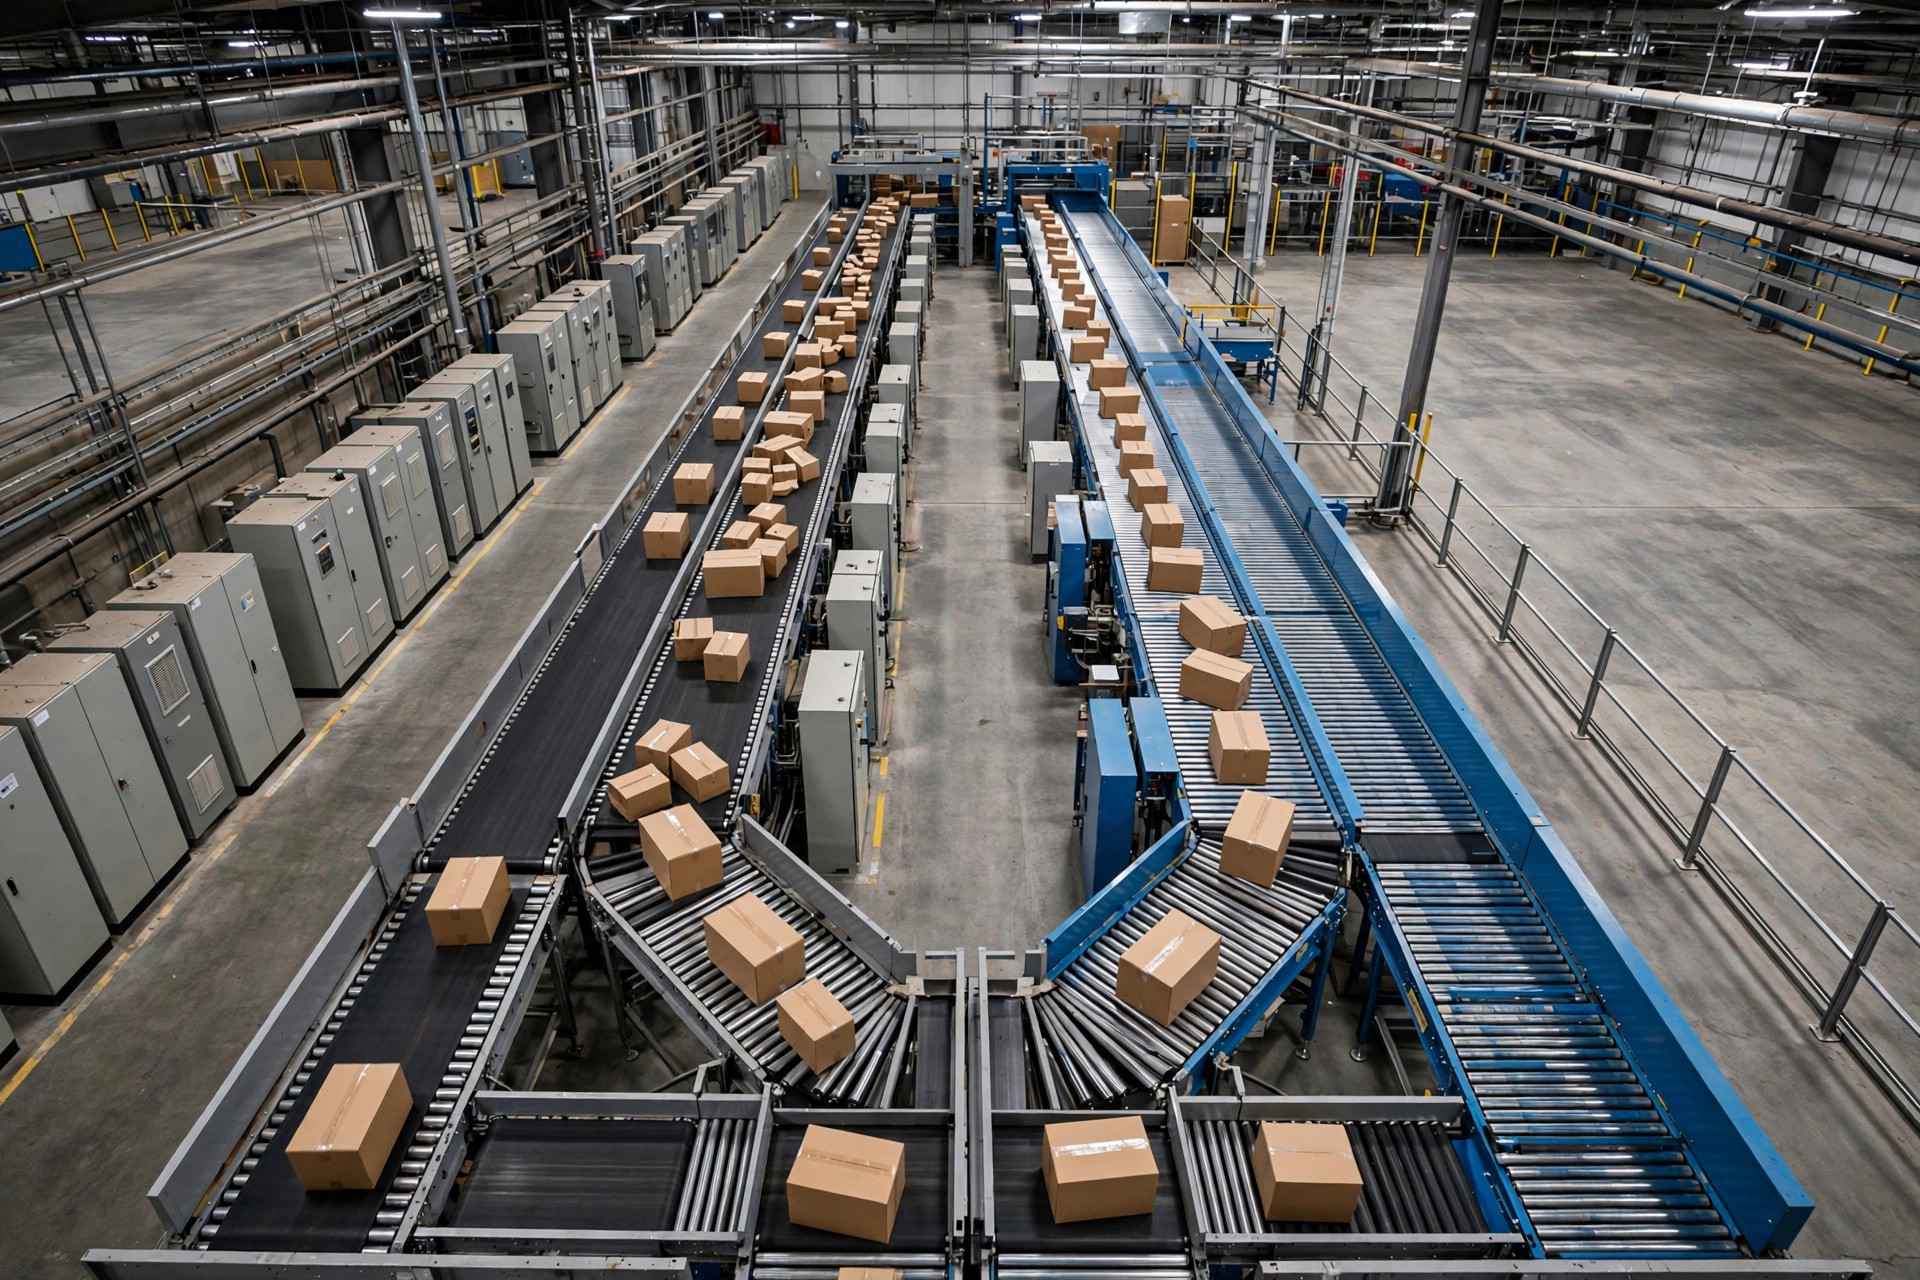
Voici mon verdict d'emblée : relier les équipements de deux fournisseurs à un seul WCS n'est jamais une question de « peut-on connecter ». C'est une question de « peut-on atteindre le débit nominal après la connexion ». Dans tous les projets WCS multifournisseurs sur lesquels j'ai travaillé, moins d'un sur dix a échoué au niveau de l'interface. Neuf sur dix se sont bien connectés, puis n'ont jamais tourné à pleine vitesse.
Considérez le WCS comme le chef d'un orchestre, et les deux marques d'équipements comme deux sections de musiciens. Faire en sorte que tout le monde lise la même partition (le protocole de communication), c'est une chose. Faire en sorte que tout le monde joue sur le même tempo (le temps takt), c'en est une autre. Au lancement du projet, tout le monde demande « peut-on connecter ». Après la mise en service, on saigne chaque jour sur « peut-on tourner à plein ».
Ce qu'un WCS contrôle réellement
Un WCS ne fait réellement que trois choses : l'acheminement (quel aiguillage prend ce carton), le rythme (quand libérer, et à quelle vitesse) et l'état (quel segment est engorgé, lequel est à vide). Avec un seul fournisseur, les trois vivent dans un même « dialecte ». Avec l'intégration multifournisseurs, un seul système doit parler deux dialectes à la fois.
L'automate du fournisseur A scrute toutes les 10ms ; celui du fournisseur B, toutes les 50ms. Le signal de cellule photoélectrique du fournisseur A est normalement ouvert ; celui du fournisseur B est normalement fermé. Le code d'alarme 4001 signifie « surcharge moteur » chez A et « cellule photoélectrique sale » chez B. Le moment où la poignée de main du protocole réussit est le moment où les vrais ennuis commencent : la sémantique ne s'est jamais alignée. C'est comme deux personnes qui parlent anglais, l'une avec un accent londonien et l'autre avec l'argot texan. On reconnaît chaque mot et on comprend mal chaque phrase.
Là où les projets multifournisseurs cassent réellement
En 2023, un entrepôt e-commerce 3PL à Kunshan, en Chine. La phase un était un trieur cross-belt d'une marque internationale, installé en 2019. La phase deux a ajouté une ligne de convoyeurs à bande nationale pour le pré-tri, qui convergeait vers la phase un. Un seul WCS, tout connecté.
Deux semaines après la mise en service, chaque jour à 10 AM, quand la vague promotionnelle arrivait, le point de convergence se transformait en embouteillage : les cartons arrivaient à toute vitesse depuis la phase deux à 2 m/s alors que la ligne de la phase un, à 1.5 m/s, n'avait pas encore libéré de place. Les cartons se percutaient à la convergence, et le taux de casse est passé de 0.3% à 1.1%. Il a fallu un mois pour trouver la cause racine, et c'était presque drôle : les signaux « libération confirmée » des deux automates étaient décalés de 300ms. Le fournisseur A pensait « je te l'ai déjà dit », le fournisseur B attendait encore « l'instruction officielle ». La solution était glorieusement low-tech : une section tampon à vitesse variable de 6 mètres avant la convergence, qui adaptait dynamiquement la vitesse d'alimentation de la phase deux à la vitesse en temps réel de la phase un. Le taux de casse est retombé à 0.35%. Moche, mais ça marche.
En 2024, un centre de distribution de vêtements à Ontario, en Californie. L'ancienne ligne était du Hytrol de 2015 ; la nouvelle ligne, un convoyeur à rouleaux d'un intégrateur local. Deux protocoles au niveau de l'interface : EtherNet/IP sur l'ancienne ligne, Profinet sur la nouvelle, deux pilotes tournant sur le serveur WCS. Le piège le plus coûteux a été la maintenance : l'électricien de nuit pouvait lire les alarmes de l'ancienne ligne en dormant, mais les codes de la nouvelle ligne exigeaient de fouiller un manuel en anglais de 80 pages. Un matin à 3 AM, la nouvelle ligne a affiché « Error 2147 » et est restée à l'arrêt 40 minutes. L'électricien a supposé un moteur grillé et l'avait à moitié démonté avant de découvrir un support de cellule photoélectrique desserré : il ne savait pas lire le code. La vraie taxe du multifournisseur n'a jamais été payée quand vous avez acheté l'équipement. Elle se paie à 3 AM quand la ligne est à l'arrêt.
La ligne de décision : trois façons d'exploiter des lignes multifournisseurs sur un seul WCS
Les principes et les histoires de guerre sont sur la table. Maintenant, la ligne. Il existe exactement trois façons de faire l'intégration WCS multifournisseurs, il n'y en a pas de quatrième :
| Approche | Fonctionnement | Coût initial | Durée de mise en service | Plafond de débit | Charge de maintenance | Convient quand |
|---|---|---|---|---|---|---|
| Les garder séparées | Deux instances de WCS (ou WCS plus le superviseur propre au fournisseur), transfert au niveau système | Faible | Courte | Ce que chacune peut faire | Faible | Les lignes sont physiquement indépendantes, interagissent à peine |
| Un WCS, deux pilotes PLC | Le WCS joue les traducteurs, chaque côté parle son propre dialecte | Moyen | Moyenne | Environ 3,000–6,000 cartons/heure | Élevée | Les convergences/aiguillages interagissent, mais les exigences de takt sont modestes |
| Un WCS, plateforme PLC unifiée | Le programme PLC d'un fournisseur est réécrit selon une spécification commune | Élevé | Longue | 6,000+ cartons/heure | Moyenne | Takt élevé, nombreux points de convergence, expansion à long terme prévue |
Où est la ligne ? Deux chiffres : le nombre de points de convergence et le takt cible. Plus de 3 points de convergence et un objectif au-dessus de 6,000 cartons par heure : prenez la troisième option, sans hésiter. En dessous de cette ligne, la deuxième option est le point idéal. La première option n'est valable que dans exactement une situation : les deux lignes ne se touchent vraiment jamais. Un seul point de convergence en fait une mine terrestre.
Il est temps de s'attaquer à une fausse exigence que j'entends constamment : « Nous voulons un seul WCS qui pilote tout le bâtiment avec un beau tableau de bord de supervision. » Un WCS gagne sa place grâce au takt et à l'acheminement, pas grâce aux tableaux de bord. Le plus bel écran du monde n'empêchera pas les cartons de se percuter à la convergence, et vous paierez toujours pour chaque carton endommagé. En voici une autre : « Standardisons les deux lignes sur notre marque d'automate préférée pour avoir des pièces communes. » Faites d'abord le calcul : nouveau matériel PLC, programmes réécrits, nouvelle mise en service. Le coût de conversion d'une ligne vous achète des années de pièces détachées. Sauf si le takt vous oblige à unifier, n'y touchez pas. Si ça n'est pas cassé, ne le standardisez pas.
Les pièges de la maintenance : le jour de la réception est le jour où la facture arrive
Le jour où le projet est signé est le jour où l'intégration multifournisseurs commence à vous facturer. Quatre règles strictes :
Premièrement, les codes d'alarme ont besoin d'une feuille de traduction. Numéro d'alarme WCS → code du fournisseur A → code du fournisseur B → action corrective, imprimée et collée à l'intérieur de la porte de l'armoire de commande. Cette panne de 40 minutes à 3 AM à Ontario ? Une feuille plastifiée l'aurait évitée.
Deuxièmement, doubler le stock de pièces détachées n'est pas négociable. Deux familles d'automates, deux types de cellules photoélectriques, deux marques de variateurs : vos références de pièces doublent du jour au lendemain. Au moment du budget du projet, tout le monde compte l'écart de prix des équipements et personne ne compte les pièces et la formation. Dans mes projets, les sites multifournisseurs ont un coût annuel pièces-plus-formation 30–50% supérieur à celui des sites monofournisseurs.
Troisièmement, tout changement de micrologiciel ou de programme de l'un ou l'autre fournisseur doit d'abord passer 72 hours pleines dans l'environnement de test. Un fournisseur a poussé une mise à jour de micrologiciel qui a changé un format de message ; le pilote WCS n'a pas suivi, et toute la ligne est restée à l'arrêt une demi-journée. J'ai vu cet accident exact deux fois. Les deux fois, quelqu'un a dit « je pensais que c'était juste une mise à jour mineure ».
Ça valait le coup ou non ? Regardez ce seul chiffre
Voici la conclusion contre-intuitive : quatre-vingt-dix pour cent des économies d'équipement liées à l'approvisionnement multifournisseurs sont remboursées en trois ans dans une autre monnaie : interventions manuelles, casse, pièces détachées, arrêts. Faites les comptes : une ligne de convergence de 6,000 cartons par heure qui perd la synchronisation du takt poussera environ 2% des cartons vers la manutention manuelle chaque jour. Douze heures d'exploitation, cela fait 72,000 cartons, 2% représentent 1,440 cartons, 30 secondes supplémentaires chacun : cela fait 12 heures de travail, une équipe entière jetée chaque jour. Dans une installation américaine, aux coûts de main-d'œuvre toutes charges comprises, cela dépasse largement six chiffres par an, partis en fumée.
Alors arrêtez de demander « combien le multifournisseur nous a fait économiser ». Demandez plutôt ce seul chiffre : taux de perte multifournisseurs = (takt nominal − takt réel soutenu) ÷ takt nominal. Au-dessus de 15%, l'intégration a échoué, et les économies reviendront se faire rembourser avec intérêts. Maintenu sous 5%, l'argent a été bien dépensé.
L'intégration multifournisseurs n'est pas un problème technologique. C'est un problème comptable. Faites bien les comptes et un seul WCS peut exploiter autant de fournisseurs que vous voulez. Faites-les mal, et même un seul fournisseur, c'est déjà trop.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.