Au cours des deux dernières années, j'ai visité plus de trente entrepôts, depuis de grandes installations 3PL en Californie jusqu'à des centres de fulfillment e-commerce exploités en propre dans le Midwest. La plainte la plus fréquente n'était pas le manque de main-d'œuvre, ni les systèmes lents. C'était : « Notre entrepôt a des embouteillages tous les jours. » Cherchez comment réduire la congestion du trafic en entrepôt et vous trouverez des listes de contrôle de sécurité et des conseils génériques—mais presque rien qui diagnostique pourquoi la congestion se produit en premier lieu. Cet article est ma tentative de diagnostic : cinq causes racines, chacune avec un moyen de la repérer dans votre propre bâtiment, un moyen de la corriger, et le compromis que personne ne vous dit.
Ce que les preuves continuent de me dire, c'est que la congestion en entrepôt est rarement un accident. Elle est structurelle—l'effet composé de cinq problèmes corrigeables qui tournent depuis des mois ou des années.
Cause racine 1 : l'accumulation des rendez-vous—l'« heure de pointe » à vos portes de quai
La plupart des entrepôts proposent des créneaux de rendez-vous de deux heures. Les transporteurs, à la poursuite des heures limites en amont, réservent tous entre 8h et 10h. Toutes les portes de quai sont engorgées de 8h à 10h pendant que les chauffeurs font la queue dans la cour, et les mêmes portes restent vides après 15h. Ce n'est pas un problème de capacité. C'est un problème de distribution des arrivées. La théorie des files d'attente a un résultat solide à ce sujet : plus les arrivées sont concentrées, plus l'attente est longue—largement indépendamment de la capacité de service. Plus de portes ne peut pas résoudre le fait que tout le monde arrive en même temps.
L'automne dernier, j'ai vu cela chez un 3PL à Ontario, en Californie—environ 120,000 pieds carrés, 14 portes de quai. La barrière ouvrait à 8h, les rendez-vous s'empilaient presque entièrement entre 8h et 10h. Nous avons chronométré le point de blocage : les chauffeurs attendaient en moyenne 47 minutes entre l'entrée par la barrière et le début du chargement, avec un pire cas de 2 heures 10 minutes. Un chauffeur s'est garé dans la rue en attendant, a pris une contravention et l'a mentalement facturée à l'entrepôt.
Le diagnostic est simple. Pendant deux semaines, enregistrez trois horodatages par camion—arrivée, début du chargement, départ—et tracez un histogramme des arrivées. Le goulot d'étranglement s'identifie tout seul ; aucun logiciel requis.
La correction : réduisez les créneaux de deux heures à 30 minutes ; ouvrez la cour à 6h pour absorber les arrivées les plus précoces ; repoussez les retardataires au prochain créneau libre au lieu de les laisser passer devant. Deux mois plus tard, l'attente moyenne des chauffeurs était de moins de 15 minutes.
Le compromis : des créneaux plus fins doublent la charge de travail du répartiteur, et quelqu'un est toujours en retard. Voici la partie contre-intuitive—un quai qui « semble moins occupé » est le signe que la correction a fonctionné. Une fois le pic aplani, la courbe d'utilisation s'aplatit aussi, et le rapport de KPI semble pire alors même que le débit et la performance à l'heure s'améliorent. Expliquez-le à la direction avant qu'elle ne conclue que vous avez « perdu du business ».
Cause racine 2 : la dérive de l'emplacement—votre analyse ABC a un an et les produits à forte rotation s'éloignent de plus en plus
La classification ABC est dynamique : les gagnants s'effacent, les nouveaux produits explosent. Mais la plupart des entrepôts placent une fois et n'y touchent plus pendant une décennie. Les produits à forte rotation dérivent vers les allées lointaines, et les parcours de picking s'allongent un peu chaque année. J'appelle cela la dérive de l'emplacement—la congestion sans propriétaire et sans incident dramatique unique. Elle ne provoque jamais un seul gros embouteillage ; elle allonge simplement chaque marche jusqu'à ce que le trafic dans les allées double.
Avant le pic de 2024, j'ai aidé un entrepôt e-commerce du Midwest—environ 3,000 commandes par jour—à lire ses données : sur leurs 50 meilleures références en vélocité, 31 se trouvaient dans les deux allées les plus éloignées du conditionnement. Les préparateurs marchaient environ 2.5 kilomètres supplémentaires par personne et par jour. Pas un problème de performance individuelle—un allongement systémique de chaque itinéraire. La densité du trafic dans l'allée principale a doublé, céder le passage aux intersections est devenu routinier, et la congestion a simplement « poussé » à partir du plan.
Diagnostiquez avec une carte thermique des déplacements ; aucun achat de logiciel nécessaire. Imprimez le plan, demandez à un superviseur de suivre les équipes pendant une semaine, et colorez les itinéraires par fréquence. Ou exportez trois mois de lignes de picking depuis le WMS, agrégez par emplacement et appliquez une mise en forme conditionnelle dans un tableur. Si les emplacements chauds sont loin de la sortie, vous avez votre preuve.
La correction : réaffectez trimestriellement, mais seulement les 20 % supérieurs des références—jamais tout le bâtiment. Faites-le un week-end de basse activité avec du personnel temporaire pour que les anciens continuent de travailler sans interruption.
Le compromis : la réaffectation coûte une demi-journée d'arrêt et brise l'habitude des anciens de « tout savoir par cœur », donc la vitesse chute temporairement. Un seul chiffre décide : la distance moyenne de picking de vos produits à forte rotation. Deux trimestres d'augmentation, et le retour sur investissement couvre le coût.
Pour vraiment réduire la congestion du trafic en entrepôt, regardez l'horaire avant le plan
Un schéma émerge : la congestion se cache dans les horaires, pas dans les plans. Les trois causes suivantes le confirment—chacune est trop de parties voulant la même ressource au même moment.
Cause racine 3 : la synchronisation des vagues—vagues de picking et vagues de réapprovisionnement qui se percutent dans les allées
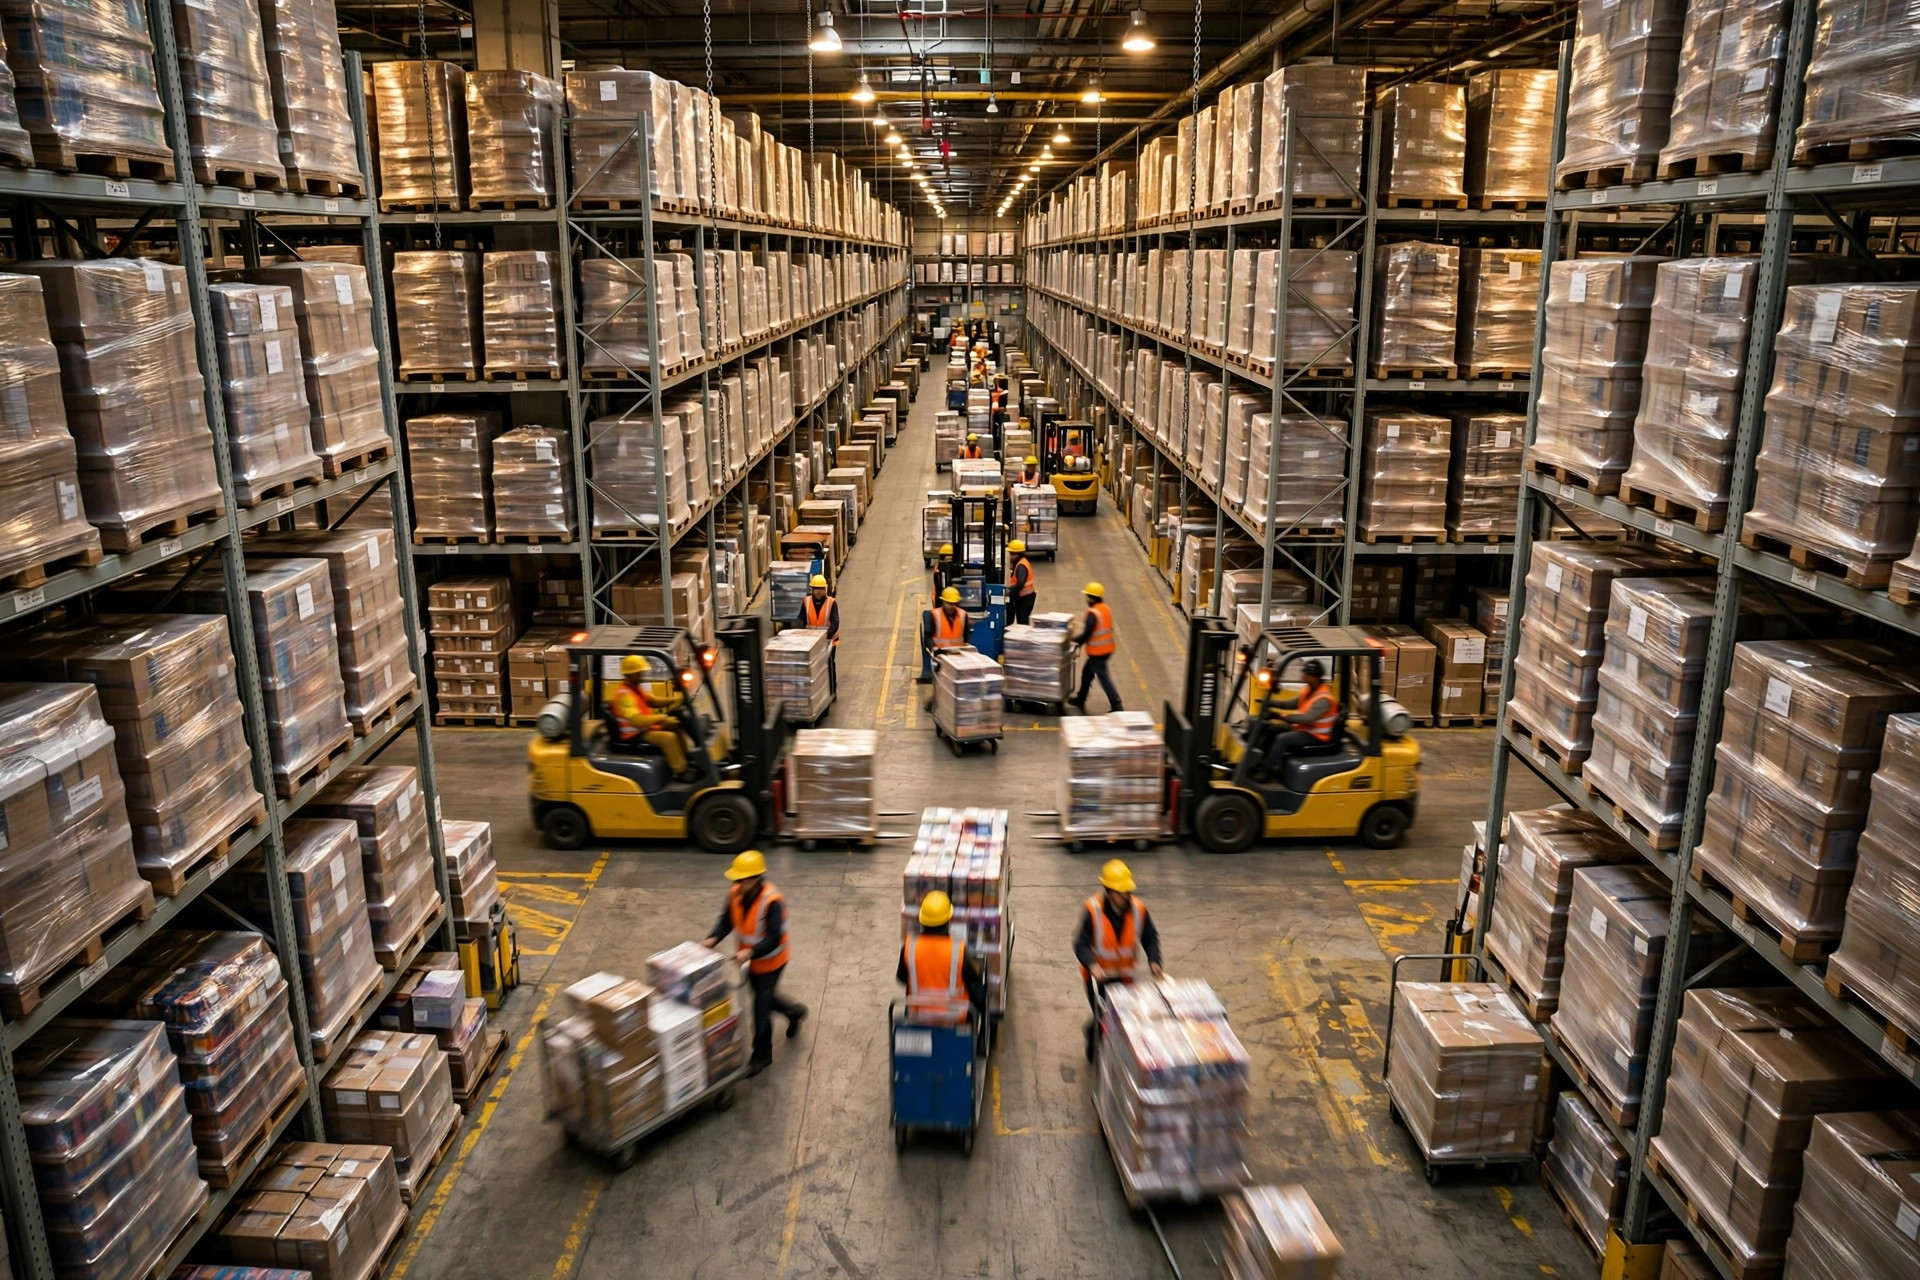
Le picking et le réapprovisionnement sont deux consommateurs des mêmes allées et des mêmes équipements. Dans beaucoup d'entrepôts, le WMS libère la vague de picking à 8h—et la vague de réapprovisionnement à 8h aussi. Les chariots élévateurs qui tirent des palettes rencontrent de front les préparateurs qui poussent des chariots, et dans une allée étroite personne ne bouge. Un cas classique de contention de ressources, et la correction n'est pas des allées plus larges. C'est le décalage des horaires—l'une des réponses les moins chères à la question de comment réduire la congestion du trafic en entrepôt.
Diagnostiquez par chronométrage du point de blocage. Prenez les deux pires allées et enregistrez le temps d'immobilisation des équipements contre le temps perdu à céder le passage, trois jours de suite. Si le temps de cession dépasse 30 % du temps total, vous avez une collision de vagues confirmée.
La correction : libérez le réapprovisionnement une heure avant la vague de picking—ou repoussez-le à la nuit. Les urgences diurnes passent en déposes directes à la palette unique, jamais sur la grande vague.
Le compromis : un réapprovisionnement plus précoce exige des prévisions plus précises, sinon vous re-manipulerez des palettes mal préparées. Et le jugement contre-intuitif : parfois le « réapprovisionnement tardif » coûte moins cher que le « réapprovisionnement en collision ». Un préparateur qui attend cinq minutes pour une palette vaut mieux qu'une allée bloquée 40 minutes par jour. Jugez par le total, pas par la seule métrique du réapprovisionnement à l'heure.
Cause racine 4 : le débordement du staging—votre zone de staging est devenue une cour de stockage permanente
Les zones de staging sont conçues pour le flux. Dans beaucoup d'entrepôts, elles deviennent discrètement « là où va la marchandise quand elle ne rentre nulle part ailleurs ». Les palettes restent deux ou trois jours, le débordement mange la moitié de l'allée principale, et les chariots élévateurs circulent à sens unique. Plus la zone de staging est grande, plus le réflexe « mets-le là pour l'instant » est fort—l'espace façonne le comportement, une conclusion que la recherche organisationnelle continue de reproduire.
Dans un entrepôt e-commerce de vêtements fin 2023, le staging était conçu pour 80 palettes et en contenait couramment 140 en pic, débordant dans l'allée principale. Avant toute mesure structurelle, ils ont essayé une chose : chaque palette de staging a reçu une « étiquette de naissance » avec son heure d'arrivée, et tout ce qui n'avait pas bougé après 24 heures était signalé à la réunion du matin. En une semaine, le débordement avait disparu—pas grâce à de l'espace supplémentaire, mais grâce au concept de péremption.
Diagnostiquez en comptant les palettes de staging en fin de poste chaque jour pendant deux semaines et en traçant la courbe. La part des jours au-dessus de 80 % de la capacité de conception est votre fréquence de débordement. Au-delà de la moitié des jours, votre zone de staging n'est plus du staging—c'est l'appendice de l'entrepôt.
La correction : donnez au staging une durée de vie—24 ou 48 heures—avec escalade pour les dépassements. Clouez physiquement la limite avec du marquage au sol et des bornes : débordement égale infraction.
Le compromis : une discipline stricte fait que la réception se plaint de « n'avoir nulle part où mettre les choses », et la pression remonte en amont. Le jugement clé : le staging est à la fois un amortisseur de la congestion et un amplificateur de celle-ci. Un tampon non géré stocke la congestion et la libère d'un seul coup. La taille du tampon doit correspondre à la discipline que vous ferez respecter.
Cause racine 5 : le chevauchement des changements d'équipe et des repas—des vagues de main-d'œuvre désynchronisées des vagues d'équipements
Beaucoup d'entrepôts changent d'équipe à l'heure pile et nourrissent le personnel à l'heure pile. Plusieurs fois par jour, cela crée des fenêtres de 30 minutes où l'équipe sortante est partie, l'équipe entrante n'est pas encore à pleine vitesse, et les équipements continuent d'arriver à l'ancien rythme—le creux de main-d'œuvre rencontre le pic d'équipements, et les allées se remplissent de « camions mais pas de gens » ou de « gens mais pas de camions ». La plus invisible des cinq : elle ne bloque jamais un seul endroit, elle dérègle tout le rythme pendant une demi-heure.
Diagnostiquez en traçant l'effectif au sol contre le volume de tâches des équipements sur une même frise. Les creux qui se chevauchent sont votre cause racine. Les données vivent déjà dans le pointage et le WMS—exportez et alignez les horodatages, pas de nouvelle collecte nécessaire.
La correction : décalez les changements d'équipe de 15 à 30 minutes (équipe A à 7h45, équipe B à 8h15), divisez les repas en deux services, et faites suivre les libérations de vagues à la courbe de main-d'œuvre plutôt qu'à l'horloge.
Le compromis : des horaires décalés compliquent la planification et le personnel râle au début. Le bénéfice résiste aux KPI—« on se sent moins congestionné » ne se trace pas bien. Pilotez la pire fenêtre de changement d'équipe pendant deux semaines, laissez les données de chronométrage plaider le dossier, puis déployez.
Faites le calcul : ce que la congestion en entrepôt coûte vraiment
Chaque correction ci-dessus est bon marché, mais « combien coûte la congestion elle-même » mérite son propre calcul. Sans lui, la direction sentira toujours qu'« un peu d'attente, c'est bien ».
Le cadre : coût de la congestion = (minutes perdues par personne et par jour ÷ 60) × salaire horaire × effectif × jours travaillés par an. Un exemple illustratif—mettez vos propres chiffres :
| Poste | Hypothèse |
|---|---|
| Personnel de picking et de manutention | 30 personnes |
| Minutes perdues par personne et par jour (attente, détours, cession) | 40 min |
| Salaire horaire moyen (chargé) | $20 |
| Jours travaillés par an | 300 |
| Coût annuel | 30 × (40/60) × 20 × 300 = $120,000 |
Les $120,000 sont illustratifs ; le cadre est réel. Et le jugement à contre-courant qui relie le tout : la congestion est rarement causée par le « manque d'équipements »—ajouter des équipements l'aggrave généralement. La capacité des allées est fixe ; un chariot élévateur de plus ajoute des points de conflit, pas du débit. Réglez la priorité de passage avant d'acheter des véhicules. La leçon la plus économique et la plus rapide des cinq, et la plus facile à rater quand la pensée « acheter des équipements règle tout » prend le dessus.
Classées par retour sur effort : le décalage des rendez-vous (coût quasi nul) → la discipline du staging (coût nul, pure gestion) → le décalage des vagues (une demi-journée de configuration) → le décalage des équipes (pilote de deux semaines) → la réaffectation ABC (une demi-journée d'arrêt plus la main-d'œuvre). Commencez par les gratuites, vérifiez chacune par chronométrage du point de blocage, puis passez à la suivante.
Réflexion finale : qu'est-ce qui est vraiment coincé—la marchandise, ou l'horaire ?
Les embouteillages en entrepôt suivent les mêmes lois que le trafic urbain : la congestion est rarement une question de trop peu de route, presque toujours une question de trop de gens voulant la route en même temps. Quatre des cinq causes racines sont des problèmes de programmation ; une seule est un problème d'espace. Ce ratio parle de lui-même.
Alors la prochaine fois qu'un chariot élévateur bloque l'allée principale et que vous devez rester là à attendre, posez une seule question : qu'est-ce qui est coincé ici—la marchandise, ou l'horaire que nous avons écrit nous-mêmes ? Si la réponse est l'horaire, alors comment réduire la congestion du trafic en entrepôt peut coûter bien moins cher que vous ne le pensez.
Par Dr. Chen, Chercheur en supply chain
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.